Двустороннее нанесение защитного покрытия на детали - типичная задача в машиностроении, гальванопроизводстве и защите конструкций от коррозии. Однако при обработке обеих сторон изделия часто возникает критическая проблема: покрытие, нанесенное на первую сторону, может частично полимеризоваться, а при переворачивании и обработке второй стороны либо размягчается и теряет адгезию, либо наоборот - прилипает к оборудованию, вызывая дефекты. Это особенно актуально для деталей с металлизированными отверстиями, полостями и малыми зазорами, где жидкости и газы могут задерживаться.
Статья раскрывает технологические приемы, которые используют специалисты для предотвращения повторной полимеризации и обеспечения равномерного, дефектного покрытия с обеих сторон. Материал полезен инженерам, технологам, закупщикам и специалистам отделов контроля качества, которые отвечают за выбор системы нанесения и организацию производственного процесса.
Маскировка и локальная защита поверхностей при двусторонней обработке
При двусторонней обработке изделия критично разделить зоны покрытия и защитить те участки, которые не должны подвергаться обработке на данном этапе.
Самый эффективный подход - использование фоторезиста, который наносится на обе стороны и формирует защитный рисунок до травления или других операций. В технологии, известной как «тентинг», фоторезист закрывает отверстия с двух сторон наподобие палатки, что полностью исключает попадание травителя, других реактивов или покрытия в сквозные отверстия.
В типовом маршруте для двусторонних печатных плат с металлизированными отверстиями используется комбинированный позитивный процесс: сначала производится сверление сквозных отверстий, затем следуют химическое осаждение и предварительная гальваническая металлизация, после чего на обе стороны наносится фоторезист. Слой химической металлизации достигает примерно 1 микрометра, предварительная гальваническая металлизация - около 6 микрометров, а основная металлизация в отверстиях - до 25 микрометров. Такое разделение слоев и использование маски позволяет точно контролировать, где именно происходит рост металла или нанесение покрытия.
Для других видов изделий (конструкции из стали, трубопроводы, детали машин) маскировка может осуществляться через специальные экраны, временные защитные пленки или локальное нанесение фоторезиста. Главный принцип остается неизменным: избежать хаотичного повторного покрытия первой стороны во время обработки второй. Это не только предотвращает повторную полимеризацию, но и обеспечивает равномерность толщины слоя.
Проектирование технологических отверстий и организация выхода сред
Технологические отверстия - это один из самых простых, но часто недооцененных инструментов для успеха двусторонней обработки.
Их функция выходит далеко за пределы простого подвешивания детали: они обеспечивают свободный проход жидкостей, газов и растворов, а также служат выходом для воздуха и испарений, что критично для предотвращения образования карманов с застойными зонами.
При проектировании изделия под горячее цинкование, гальванизацию или нанесение защитного покрытия рекомендуется предусмотреть технологические отверстия диаметром 15-30 миллиметров, расположенные на расстоянии 10-30 миллиметров от торца детали. Расстояние от торца важно, чтобы жидкость имела достаточное пространство для выхода и не создавала завихрения, которые замораживают или закупоривают проход.
При наличии полостей, пазов или глубоких отверстий в детали необходимо наметить дополнительные пути циркуляции: покрытие или раствор должны заполнять полость равномерно и выходить без застоя. Если этого не предусмотреть, в «мертвых» зонах возникают остатки раствора, неполиризированное покрытие или даже ржавчина, которые позже приводят к отслаиванию слоя.
Технологическая документация должна заранее фиксировать требования к расположению отверстий, их диаметру, количеству и позиционированию на детали. Это особенно важно при переходе с одного способа нанесения на другой: например, при смене с фоторезиста на маску или при изменении маршрута травления.
Последовательность операций нанесения и контроль каждого этапа
Успех двусторонней обработки во многом определяется правильной последовательностью операций.
Попытка «наверстать» проблемы с повторной полимеризацией через увеличение толщины слоя или повторное нанесение не решает задачу - напротив, это часто приводит к неравномерности, отслаиванию и появлению новых дефектов.
В стандартных технологических маршрутах для изделий с защитными покрытиями операции распределяются так: 1) подготовка поверхности (очистка, травление, активация); 2) нанесение первого слоя защиты на первую сторону или на оба участка одновременно (если конструкция позволяет); 3) промежуточный контроль толщины и адгезии; 4) маскировка или перевод в состояние, не препятствующее дальнейшей обработке; 5) нанесение на вторую сторону; 6) финальный контроль.
Контроль толщины покрытия должен соответствовать ISO 19840:2012, которая устанавливает процедуру проверки сухой толщины относительно номинальной толщины на шероховатых поверхностях. Измерения проводятся в заранее определенных точках по плану отбора; результаты сравниваются с номинальной толщиной, и на основе этого выдается решение о приемке или браковке партии. Такой подход исключает субъективность оценки и позволяет выявить проблемы со сроком отверждения или с адгезией на ранних этапах.
Если изделие имеет металлизированные отверстия или требует эпоксидного покрытия заводского нанесения (как для труб согласно ISO 21809-2:2007), то в техдокументации должны быть четко указаны требования к квалификации операторов, времени отверждения, температурно-влажностным условиям и процедурам обращения с материалами. Это гарантирует, что ни на одном этапе двусторонней обработки не произойдет нежелательного отверждения или размягчения первого слоя.
Выбор системы покрытия на основе стандарта ISO 12944
Международный стандарт ISO 12944 определяет системный подход к выбору защитного покрытия для стальных конструкций.
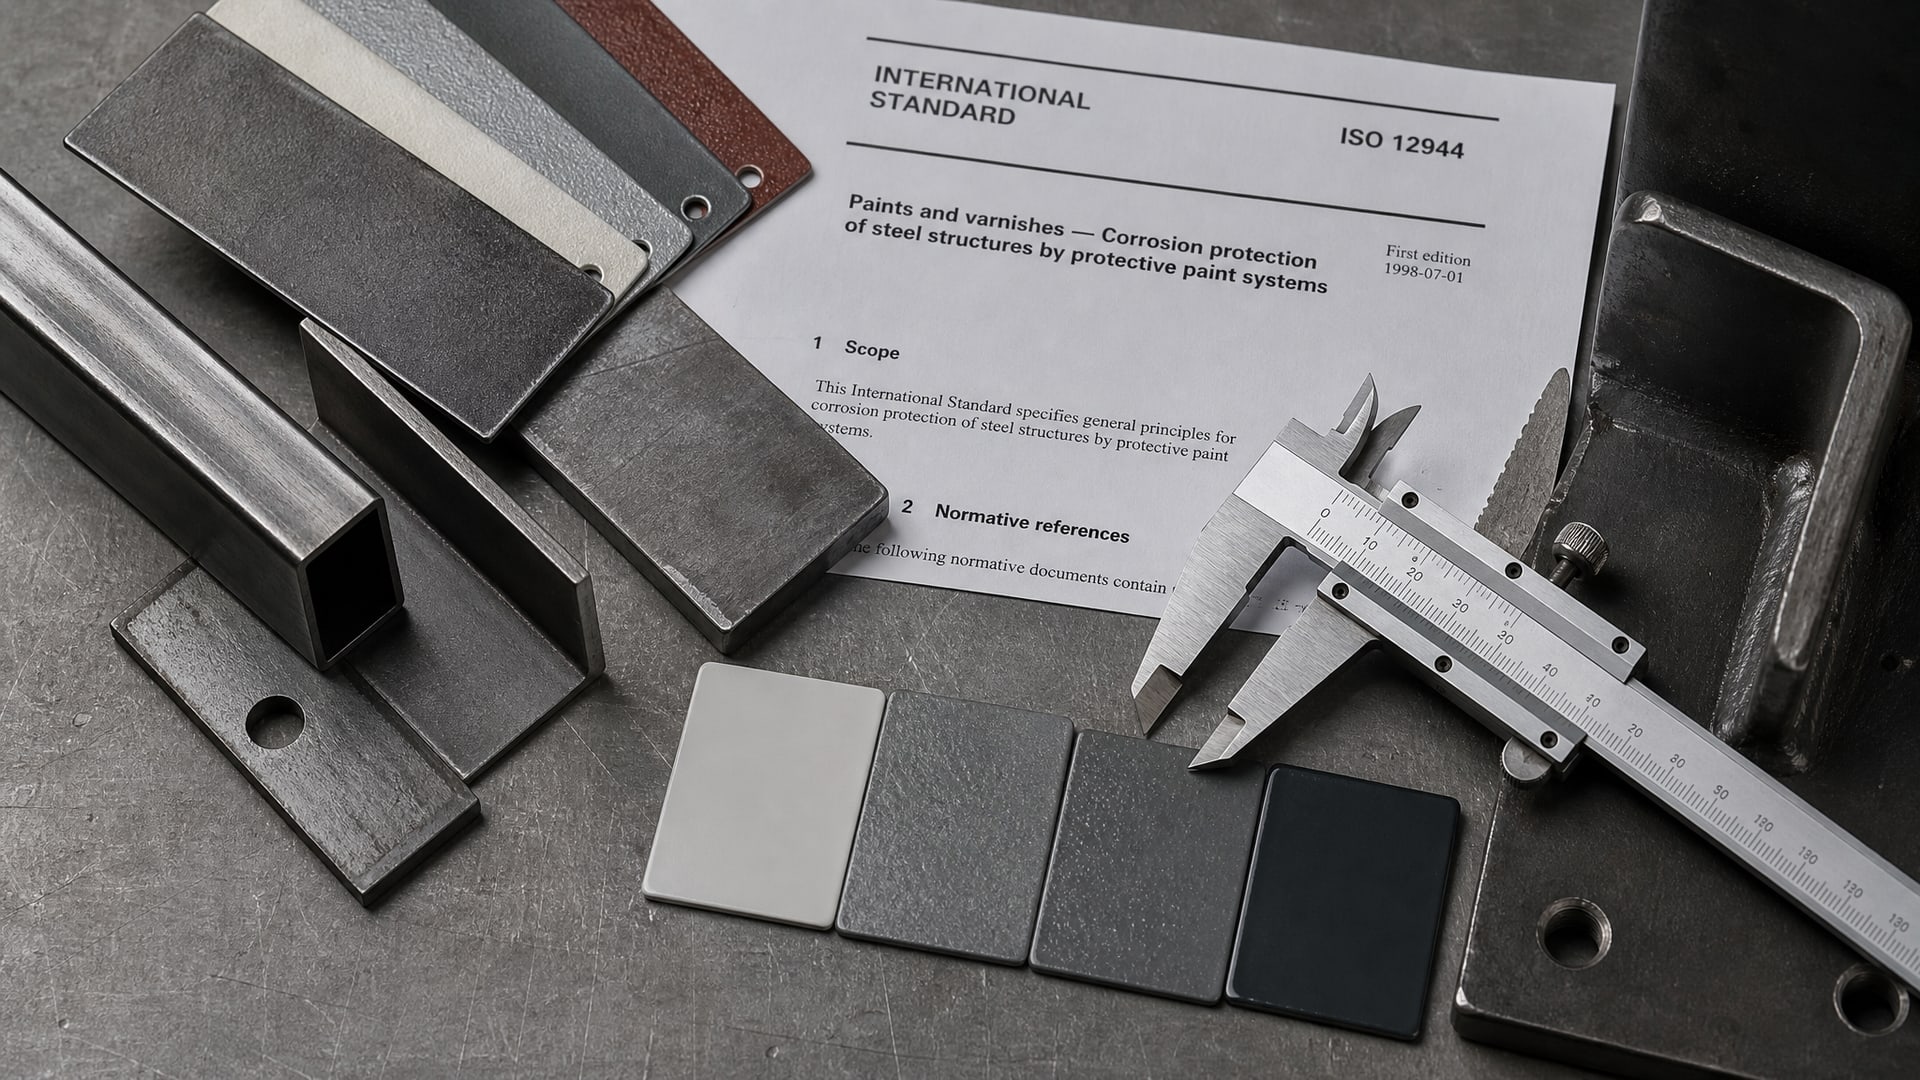
Этот стандарт важен не только для контроля готового изделия, но и для всего цикла: от анализа условий эксплуатации до подготовки поверхности и способа нанесения.
Логика выбора системы по ISO 12944 выглядит так: сначала определяются условия окружающей среды (атмосфера, влажность, присутствие кислот, щелочей, солей), потом устанавливается категория коррозионной опасности (C1-CX, где C1 - минимальная, CX - максимальная), затем на основе этой категории выбирается рекомендуемая система покрытия (однослойная, двухслойная, многослойная), и только после этого подбирается конкретный материал и способ его нанесения.
При двусторонней обработке этот принцип означает, что система должна быть согласована для обеих сторон - то есть если на первую сторону наносится эпоксидное покрытие толщиной 80 микрометров, то и на вторую сторону должно быть нанесено такое же покрытие того же материала (или совместимого аналога). Несоответствие толщины или материала между сторонами приводит к различию в скорости отверждения, адгезии и защитных свойств, что особенно критично в условиях высокой коррозионной активности.
В практике часто возникает вопрос: можно ли использовать разные системы для первой и второй стороны? Ответ зависит от стандарта, на который ссылается техническое задание заказчика. Если требуется ГОСТ Р 50622-93 для двусторонних печатных плат с металлизированными отверстиями или если изделие предназначено для высокого класса коррозионной активности, то система должна быть единой с обеих сторон.
Технологии полимерных композиционных материалов и двусторонние процессы
Применение полимерных композиционных материалов в защитных покрытиях требует особого внимания к режимам отверждения при двусторонней обработке.
Полимеры, в частности эпоксидные и полиуретановые составы, имеют различные кинетики полимеризации в зависимости от температуры, влажности, толщины слоя и катализаторов.
Если изделие покрыто полиуретановым лаком толщиной 100-150 микрометров на первой стороне, то за время, прошедшее до переворачивания и обработки второй стороны, этот слой может пройти разные стадии отверждения: желатинизацию (поверхностное отвердевание), межслойное отверждение или полное сшивание полимерной сетки. При неправильной последовательности операций второй слой либо не прилипнет к частично отвердевшей поверхности первого, либо размягчит его и вызовет морщинистость.
Решение состоит в контроле времени между нанесением слоев: техдокументация должна указывать минимальное и максимальное время, которое может пройти между первым и вторым нанесением. Для эпоксидных покрытий это может быть 16-24 часа при 20°C и 65% влажности; для полиуретана -8-12 часов. За пределами этого окна адгезия теряется.
Кроме того, при работе с полимерными композициями рекомендуется использовать антифрикционные твердосмазочные покрытия, которые не вступают в реакцию с полимерной основой и обеспечивают защиту от дополнительного фреттинга или абразивного износа при сборке или транспортировке деталей. MODENGY 1001 отверждается при комнатной температуре и не требует высокотемпературной обработки, что позволяет наносить его после полимеризации основного покрытия без риска размягчения или нежелательной химической реакции.
Практические методы контроля дефектов при двусторонней обработке
Для выявления и предотвращения дефектов двусторонней обработки используются как визуальные, так и инструментальные методы.
Визуальный контроль включает проверку на наличие подтеков, морщин, разводов, матовости и пузырей; однако это субъективный метод и не всегда позволяет выявить проблемы с адгезией или внутренними напряжениями.
Более надежный подход - измерение сухой толщины покрытия с помощью толщиномера (электромагнитного или вихретокового в зависимости от материала основы). Согласно ISO 19840:2012, измерения проводятся в не менее чем пяти точках на каждой стороне, результаты сравниваются с номинальной толщиной (обычно ±20% допуска), и на основе этого делается вывод о качестве нанесения.
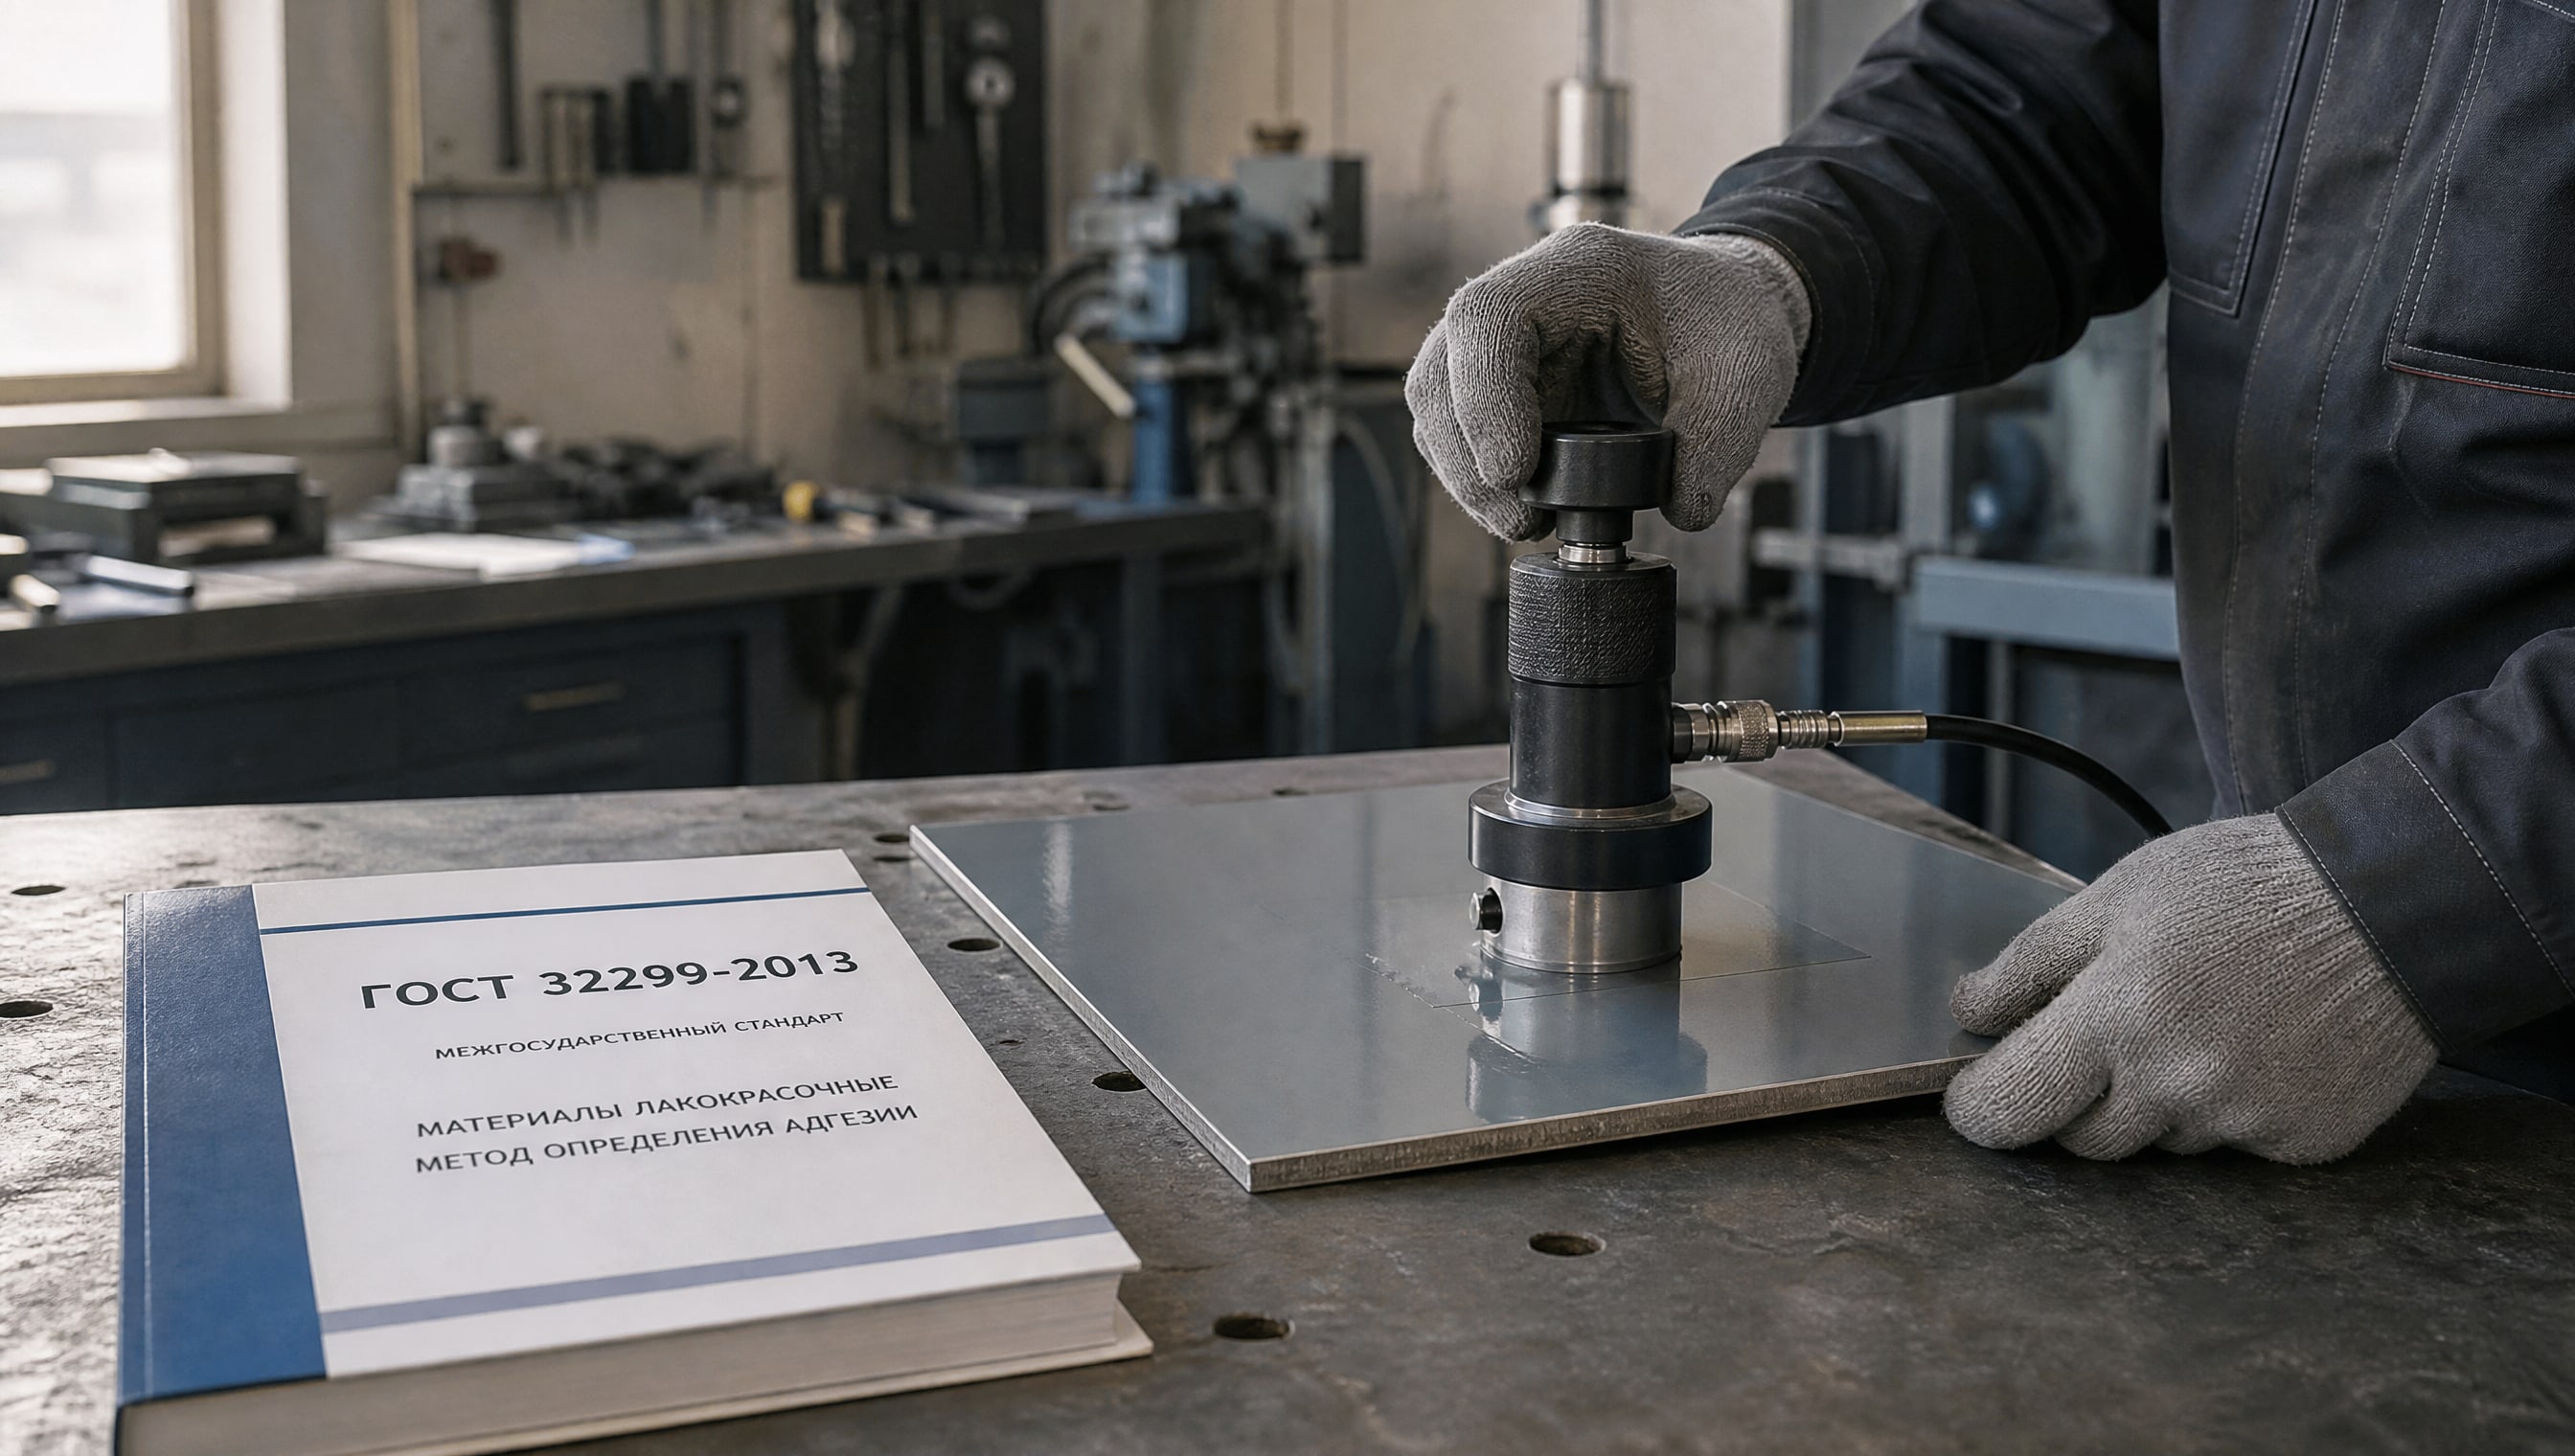
Испытание адгезии проводится методом кросс-хатч (ISO 2409) или методом отслаивания (ISO 4624): в первом случае на поверхность наносится решетка надрезов и с помощью липкой ленты проверяется, отслаивается ли покрытие; во втором - используется специальный адгезиометр, который измеряет силу отслаивания. Если на первой стороне адгезия в норме, а на второй после переворачивания начинаются проблемы, это указывает на нарушение режима отверждения или неправильное время между нанесениями.
Испытание на коррозионную стойкость (солевой туман, влажная камера) проводится для итоговой оценки защитной эффективности системы на обеих сторонах. Если на одной стороне питтинг или ржавчина проявляются значительно раньше, чем на другой, это свидетельствует о неравномерности покрытия или о наличии дефектов, связанных с двусторонней обработкой (застой жидкостей в карманах, неполное заполнение отверстий).
Часто задаваемые вопросы
Почему просто увеличить толщину покрытия недостаточно для предотвращения повторной полимеризации?
Проблема повторной полимеризации решается не толщиной, а организацией процесса: маскировкой, правильной последовательностью операций и режимом отверждения. Увеличение толщины лишь маскирует симптомы, усугубляя неравномерность, внутренние напряжения и риск отслаивания. Технологические источники для двусторонних процессов однозначно показывают: нужна маска и контроль выхода сред, а не больше материала.
Какой диаметр технологических отверстий считается оптимальным?
Для большинства применений рекомендуется диаметр 15-30 миллиметров. Отверстия меньшего диаметра могут забиваться остатками раствора или покрытия; отверстия больше 30 миллиметров создают дополнительные локальные дефекты. Расстояние от торца детали должно быть 10-30 миллиметров, чтобы жидкость имела достаточно места для выхода без завихрений.
Как выбрать между фоторезистом и другими способами маскировки?
Фоторезист предпочтителен для деталей с высокой точностью и мелким рисунком (например, печатные платы), так как он обеспечивает микронный контроль защиты отверстий и поверхностей. Для крупных деталей машин и конструкций часто используют временные защитные пленки или механические экраны. Выбор зависит от допусков, стоимости и масштаба производства.
На какой период времени можно оставлять деталь между первым и вторым нанесением покрытия?
Для эпоксидных покрытий оптимально 16-24 часа при нормальных температурно-влажностных условиях (20°C, 65% влажности). Для полиуретана -8-12 часов. Если время превышено, адгезия второго слоя теряется; если недостаточно, первый слой не достаточно отвердеет и может размягчиться вторым. Точные значения должны быть указаны в техдокументации на основе свойств конкретного материала.
Нужна ли специальная подготовка поверхности между нанесениями?
Если первое покрытие прошло желатинизацию (поверхностное отвердевание) и на нем собралась пыль или конденсат, то легкая шлифовка мелкозернистой наждачной бумагой (P400-P600) может улучшить адгезию второго слоя. Однако в большинстве случаев, если соблюдены временные интервалы, дополнительная подготовка не требуется. Главное - исключить контакт с маслами, влагой и грязью во время хранения между нанесениями.
Заключение
Технология защитного покрытия при двусторонней обработке - это не просто вопрос толщины слоя, а вопрос организации всего процесса: правильной маскировки, проектирования технологических отверстий, выбора совместимой системы покрытия и соблюдения режимов отверждения. Применение фоторезиста с техникой «тентинга», локальной маскировки и технологических отверстий диаметром 15-30 миллиметров на расстоянии 10-30 миллиметров от торца позволяет избежать карманов застоя и обеспечить равномерное покрытие с обеих сторон.
Выбор системы должен базироваться на ISO 12944 (анализ условий эксплуатации, подготовка поверхности, совместимость материалов), контроль толщины - на ISO 19840:2012 (измеримая процедура, а не визуальная оценка). Для деталей с металлизированными отверстиями следует ориентироваться на ГОСТ Р 50622-93, а для трубопроводов с эпоксидным покрытием - на ISO 21809-2:2007. Следующий шаг после изучения этого материала - согласовать с производителем или технологом конкретный маршрут обработки для вашего изделия, указав в техдокументации точные значения диаметра и расположения технологических отверстий, сроки между нанесениями и допуски по толщине.