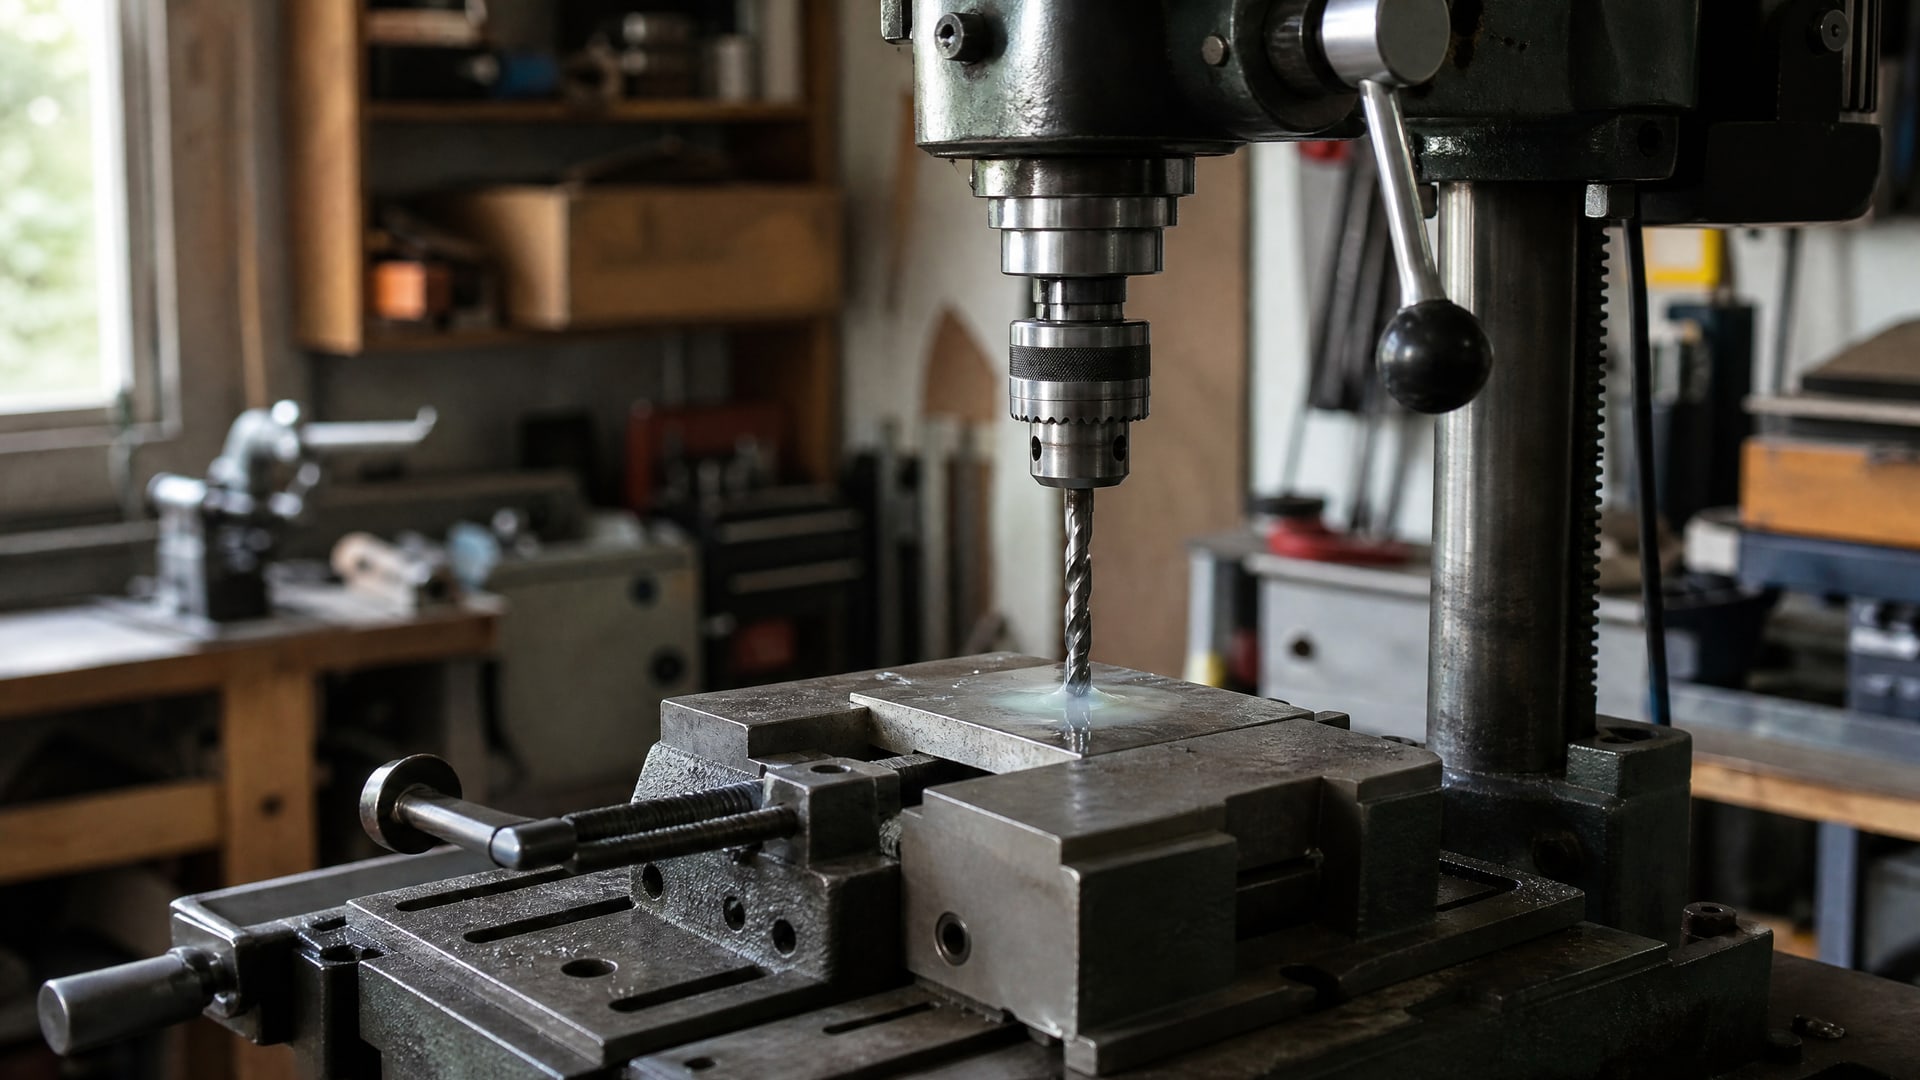
Глубокое сверление нержавеющей стали - одна из самых сложных операций в машиностроении. Материал упорно держит стружку, быстро наклепывается, и даже хорошее сверло быстро теряет остроту без правильной смазочно-охлаждающей жидкости. Проблема в том, что обычная универсальная СОЖ не справляется: она не выводит стружку из глубокого канала, жидкость не доходит до режущей кромки, и в результате сверло перегревается за минуты.
Выбор СОЖ для глубокого сверления - это не просто купить флакон смазки. Это выбрать давление подачи, концентрацию, тип подвода и геометрию инструмента так, чтобы стружка уходила из отверстия, а край сверла оставался холодным. Закупщики и техноспециалисты часто ошибаются, беря первую попавшуюся эмульсию или полагаясь только на рекомендации продавца. Эта статья разбирает, как на самом деле подобрать СОЖ для нержавейки без дорогостоящего брака и простоев оборудования.
Почему нержавейка требует специальной СОЖ
Нержавеющие стали обладают высокой вязкостью пластической деформации и низкой теплопроводностью.
Когда резец входит в материал, тепло почти не уходит в заготовку, а сосредоточивается в микроскопическом объеме при вершине сверла. Одновременно нержавейка активно наклепывается - поверхностный слой упрочняется, сопротивление резанию растет, и трение с режущей кромкой становится еще выше.
Стружка нержавейки вязкая и липкая. При глубоком сверлении она не падает из отверстия, как при обработке чугуна, а наматывается на сверло, забивает канал и препятствует выводу свежей жидкости. Результат - стружка-«птица» сжимает край сверла, трение взлетает, металл начинает свариваться на режущей кромке. Сверло «прихватывает» и ломается.
Универсальные эмульсии, рассчитанные на мягкую сталь, не имеют достаточно мощного пакета противозадирных присадок. Они работают как охладитель, но не как смазка. Нержавейка требует состава, где смазывающая способность не ниже охлаждающей. Именно поэтому в техкартах по deep drilling for stainless steel отдельно выписывают требования к смазке: не просто хорошее охлаждение, а специальный EP-пакет, который снижает коэффициент трения между режущей кромкой и материалом.
Виды СОЖ и их применение при глубоком сверлении
Для глубокого сверления нержавейки используют четыре основных типа смазочно-охлаждающих жидкостей.
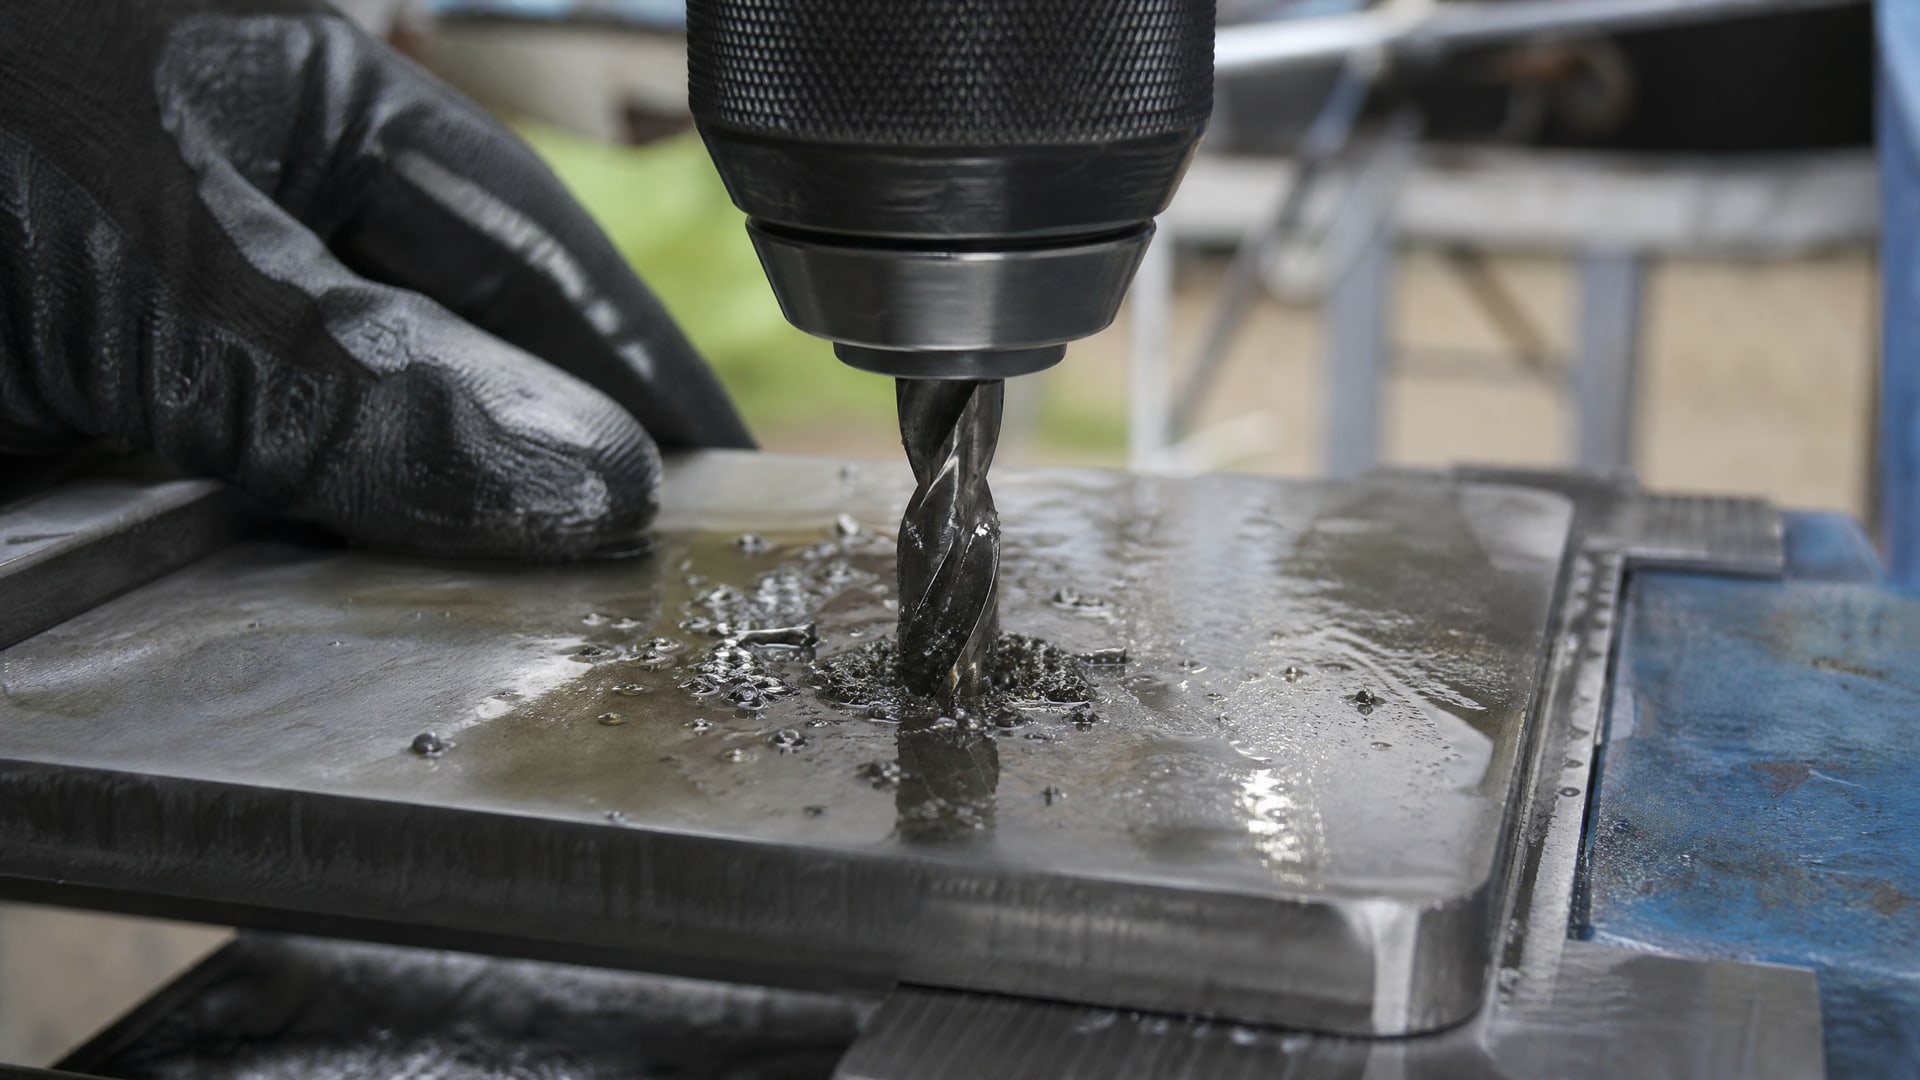
Масло высокого давления (neat cutting oil)
Это чистое минеральное масло с противозадирными присадками, без воды. Оно обеспечивает максимальную смазывающую способность и хорошо работает при высоких скоростях, когда температура в зоне резания уже велика. Однако охлаждающая способность ниже, чем у эмульсии. Для глубокого сверления масло в чистом виде используют редко - прежде всего при циклах, где давление подачи очень высоко (100+ bar) и геометрия сверла специально адаптирована к маслу.
Эмульсия 8–12%
Это смесь минерального масла (8–12%), воды и поверхностно-активных веществ. Вода резко увеличивает охлаждающую способность, а масло сохраняет смазку. Такую концентрацию берут при сверлении на универсальных станках с давлением подачи 20–50 bar. Для нержавейки эмульсия 8–12% хороша, если глубина отверстия не превышает 2–3 диаметров сверла. При большей глубине требуется хотя бы 10–12%, чтобы хватило смазки для длительного контакта режущей кромки с материалом.
Полусинтетическая эмульсия 10–15%
Содержит синтетические компоненты, которые повышают стабильность, антипенность и срок службы жидкости. При сверлении нержавейки именно этот диапазон часто рекомендуется профессионалами. 10–15% масла дают лучший баланс смазки и охлаждения. Жидкость держит режимы дольше, потому что полусинтетические противозадирные присадки устойчивее к окислению.
Синтетическая СОЖ с микроэмульсией
Используется на высокотехнологичных ЧПУ станках с внутренней подачей через сверло. Обеспечивает минимальное пенообразование, стабильный расход, низкую склонность к образованию пленки на инструменте. Для глубокого сверления нержавейки на промышленных установках - оптимальный выбор, но требует хорошо настроенной системы охлаждения.
Давление, расход и глубина - триумвират глубокого сверления
Многие закупщики думают, что выбор СОЖ для глубокого сверления исчерпывается покупкой флакона.
На практике результат зависит от трех факторов, которые работают вместе: давление подачи, объем расхода и глубина отверстия.
Давление подачи. Если глубина отверстия не превышает диаметр сверла (до 1×D), внешний полив с давлением 5–10 bar справляется. При глубине 2–3 диаметра нужно уже 15–20 bar. Для отверстий 5×D и глубже профессионалы рекомендуют внутреннюю подачу с давлением 70 bar и выше. Без достаточного давления жидкость просто не проникнет в узкий канал между стенкой отверстия и сверлом, не выведет стружку и не охладит режущую кромку. В результате образуется тепловой карман, нержавейка вокруг вершины сверла закипает от фрикционного тепла, и инструмент быстро теряет остроту.
Объем и теплоемкость системы. Рекомендуется, чтобы объем бака был в 5–10 раз больше производительности насоса (литров в минуту). Если насос подает 10 литров в минуту, бак должен быть минимум на 50–100 литров. Это нужно для того, чтобы жидкость, возвращающаяся из зоны резания с высокой температурой, успела охладиться, прежде чем вернуться на вход насоса. Без этого температура СОЖ постоянно растет, вязкость падает, противозадирные присадки хуже работают, и даже хорошая эмульсия деградирует за час.
Глубина отверстия. Эксперты разделяют сверление по классам глубины: - До 2×D - стандартное сверление, внешний полив, давление 5–15 bar. - 2–3×D - уже нужны внимание к концентрации СОЖ (минимум 8–10%) и давление 15–30 bar. - 3–5×D - внутренняя подача становится существенно эффективнее, рекомендуется переходить на through-coolant сверло. - Свыше 5×D - внутренняя подача часто считается обязательной, давление 50–100 bar.
Внутренняя подача СОЖ: почему это критично для нержавейки
Сверло с внутренним каналом подачи (through-coolant drill) - не просто удобство.
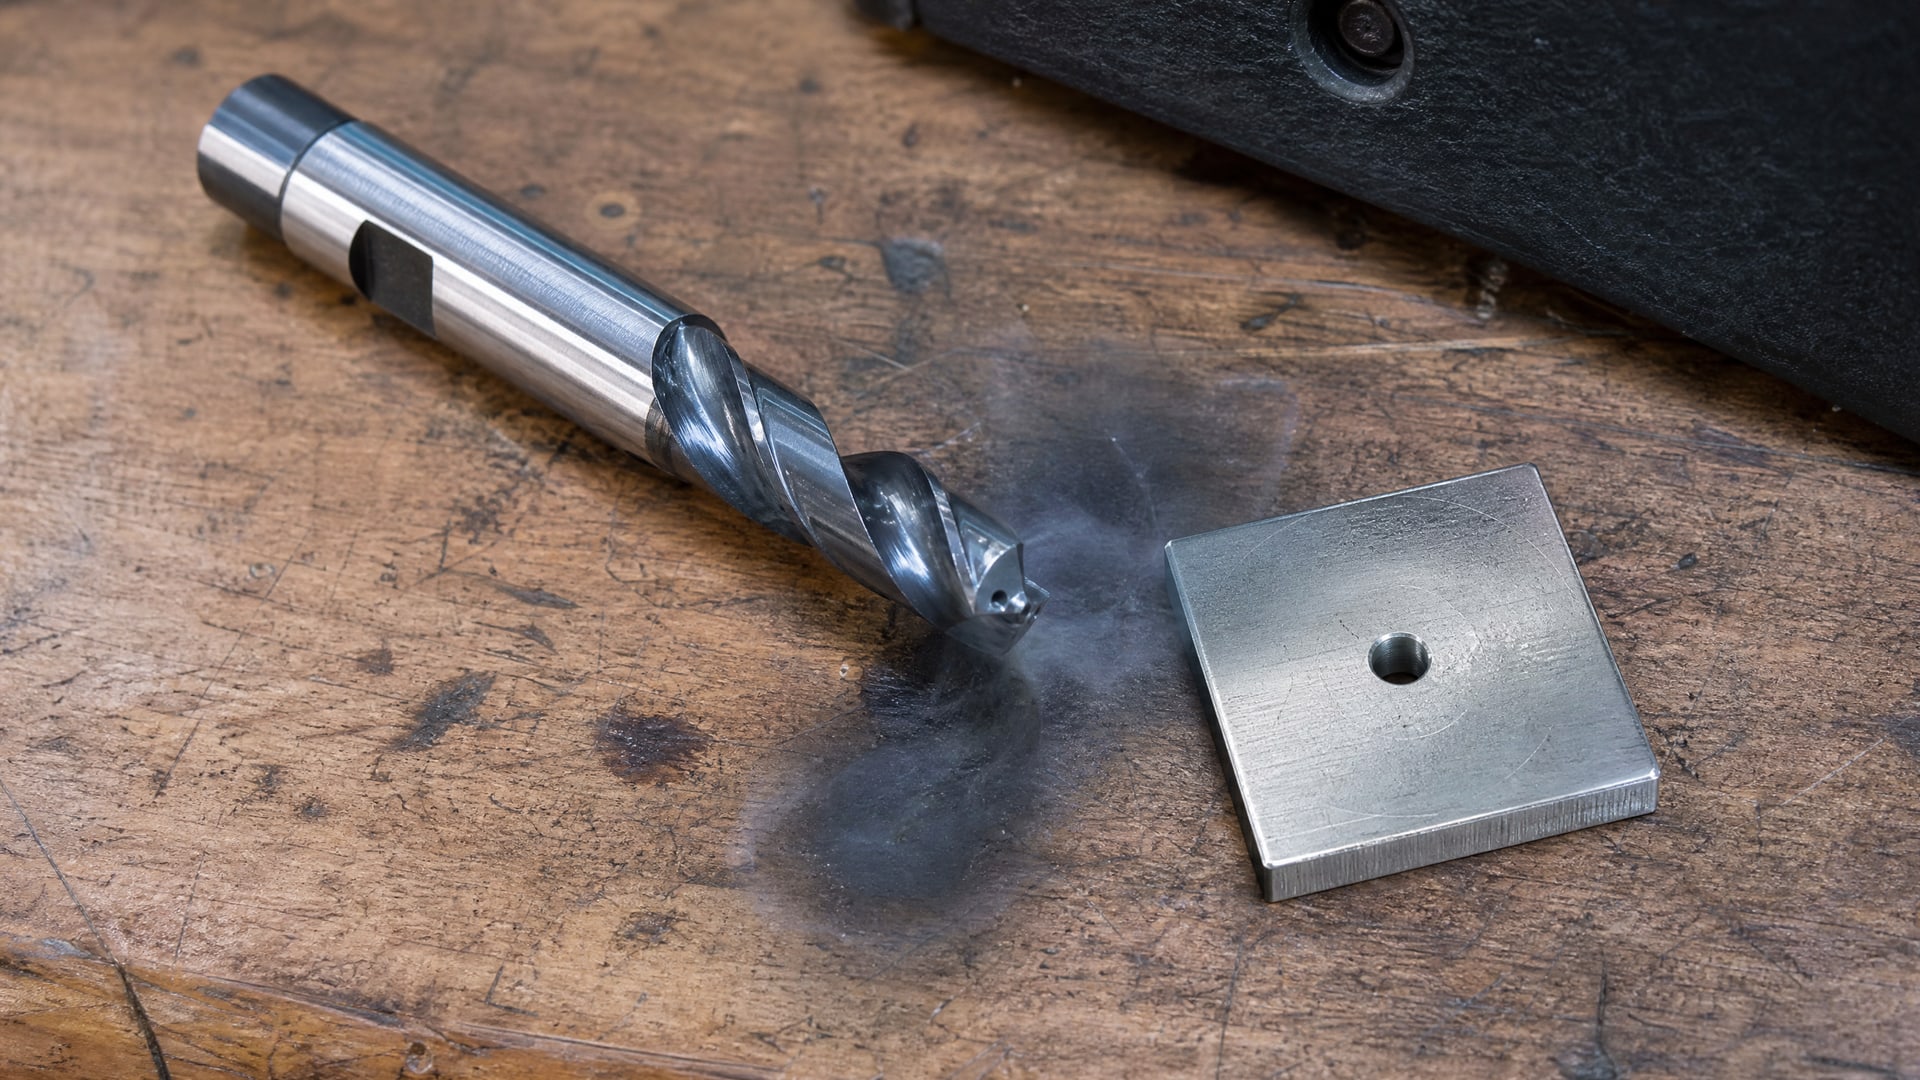
Для глубокого сверления нержавейки это принципиальное решение, потому что жидкость доставляется прямо к режущей кромке, минуя узкое кольцевое пространство между периферией сверла и стенкой отверстия.
При внешнем поливе СОЖ попадает на боковую поверхность сверла и должна просочиться в канал и достичь вершины. Для нержавейки, которая выпускает вязкую и липкую стружку, это часто невозможно. Стружка перекрывает путь жидкости, зона резания становится закрытой, и охлаждение срывается. Давление подачи растет, но жидкость все равно не идет туда, куда нужно.
При внутренней подаче жидкость входит в сверло через специальное отверстие в хвостовике и выходит через микроканалы на спирали или у вершины сверла. Стружка выносится прямо из отверстия потоком жидкости, не успевая забить канал. Режущая кромка постоянно смазана свежей, холодной СОЖ. Даже если отверстие идет глубже 10×D, внутренняя подача держит режимы стабильно.
Для нержавейки внутренняя подача также решает вторую проблему - вывод стружки. Вязкая стружка нержавейки при внешнем поливе часто заклинивается в канале, особенно если диаметр сверла мал (до 6 мм). Давление растет, сверло начинает вибрировать и ломается. При внутренней подаче стружка вытесняется потоком жидкости наружу за счет давления, режим становится предсказуемым, а стойкость инструмента растет в 2–3 раза.
Выбор концентрации эмульсии для разных сценариев
Концентрация масла в эмульсии - это компромисс между смазкой и охлаждением.
Слишком низкая - не хватает смазки, и нержавейка упрочняется на режущей кромке. Слишком высокая - охлаждение падает, жидкость быстро стареет, эмульсия расслаивается.
Для наружной подачи при глубине до 2×D: используют 5–7% эмульсии. Это стандартная концентрация для мягкой стали и чугуна. Однако для нержавейки даже при коротких отверстиях лучше брать 8–10%, чтобы зарезервировать смазывающую способность.
Для наружной подачи при глубине 2–3×D: 10–12% - минимальный уровень. Риск наклепа и прихвата очень высок, смазка должна быть на максимуме.
Для внутренней подачи при глубине 3–5×D: 10–15% масла в эмульсии. Это стандартная рекомендация для stainless steel. Давление подачи обеспечивает доставку жидкости в зону резания, а концентрация держит смазку на уровне, чтобы трение было минимальным.
Для внутренней подачи при глубине свыше 5×D: 10–15% эмульсии, но часто переходят на масло высокого давления (neat oil) или специализированную полусинтетику, если давление в системе позволяет. При 70+ bar обычная эмульсия начинает пениться, и качество подачи падает.
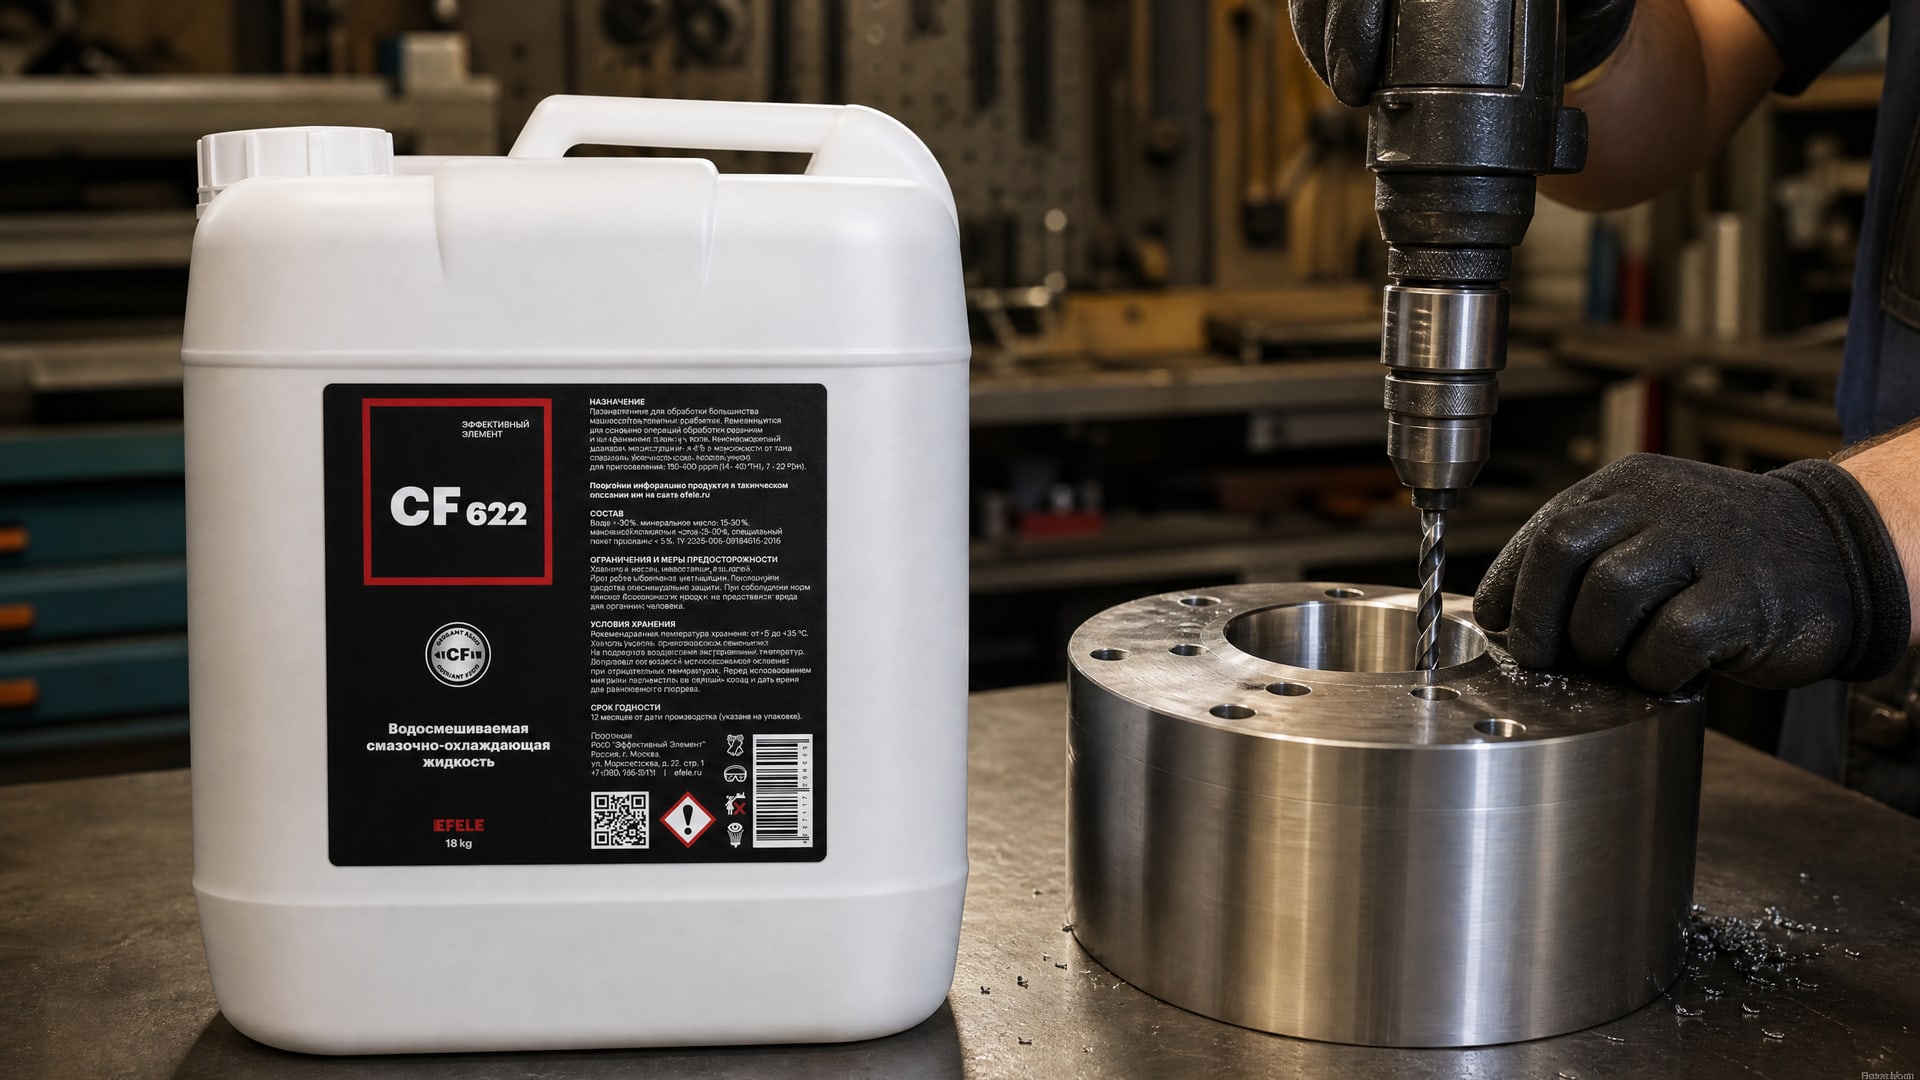
Полусинтетические составы, такие как EFELE CF-622, специально разработаны для глубокого сверления нержавеющих сталей. Они держат концентрацию 10–15%, обеспечивают стабильный расход без пенообразования, и противозадирные присадки в них устойчивы к высокому давлению и температуре. На практике такие жидкости позволяют снизить время цикла на 10–15% за счет более надежного смазывания.
Влияние давления на качество сверления
Давление - это не просто цифра на манометре.
Это энергия, которая доставляет смазку в самый узкий зазор между сверлом и стенкой отверстия, вытесняет стружку из глубокого канала и поддерживает режущую кромку в холодном и смазанном состоянии.
На станках с ЧПУ и специализированных сверлильных центрах давление подачи - регулируемый параметр. Для нержавейки типичная схема такова:
15 bar - минимум для эффективного охлаждения при малых диаметрах (2–4 мм) и внешней подаче.
30–50 bar - рабочий диапазон для отверстий среднего размера (5–10 мм) с внешним поливом.
70 bar и выше - для внутренней подачи при глубинах 5×D+; при таком давлении даже густая полусинтетическая эмульсия нормально циркулирует через микроканалы в сверле.
Недостаточное давление - частая причина перегрева, о которой закупщики часто забывают. Технолог выбирает хорошую СОЖ, монтирует систему охлаждения, но забывает проверить, с каким давлением насос подает жидкость. Манометр показывает 10 bar, когда нужно минимум 30–40. Результат - сверло греется, режимы нестабильны, инструмент быстро тупится.
При регулировке давления нужно учитывать характеристики сверла: если это обычное спиральное сверло без внутренних каналов, высокое давление малополезно - жидкость все равно не проникнет в зону резания. Если же сверло имеет внутренние каналы (through-coolant), давление должно быть достаточным, чтобы преодолеть гидравлическое сопротивление каналов и выйти к вершине с нужной скоростью.
Как избежать перегрева при сверлении: практические шаги
Перегрев при глубоком сверлении нержавейки - редко результат одной ошибки.
Это, как правило, цепочка: слабая СОЖ + низкое давление + плохой вывод стружки + высокие режимы резания. Вот пошаговая схема профилактики:
Шаг 1: Проверить давление подачи. Смотреть на манометр системы охлаждения. Если давление ниже 20 bar при наружной подаче или ниже 50 bar при внутренней подаче - это первая причина перегрева. Регулировать давление или заменять насос.
Шаг 2: Убедиться в чистоте бака и фильтрации. Грязь в баке, забитый фильтр, образование пленки от старой жидкости - все это снижает циркуляцию и охлаждение. Один раз в 500–1000 часов работы сливать СОЖ, промывать бак, менять сетку фильтра.
Шаг 3: Проверить концентрацию эмульсии. Для нержавейки нужно 10–15%. Если концентрация упала ниже 8%, в первую очередь из-за испарения воды, вязкость падает, смазка ухудшается. Подливать концентрат или полностью менять жидкость.
Шаг 4: Выбрать сверло с внутренней подачей. Если отверстие идет глубже 3×D, переходить на through-coolant сверло. Это снимает половину проблем перегрева за счет прямой доставки жидкости к режущей кромке и эффективного вывода стружки.
Шаг 5: Снизить режимы на большой глубине. При переходе с глубины 2×D на 5×D не держать те же обороты и подачу. Обороты можно оставить, но подачу желательно снизить на 10–20%. Это снимет нагрузку на систему охлаждения и позволит удалить стружку из отверстия спокойно, без заклинивания.
Шаг 6: Часто проверять сверло. При первых признаках перегрева (изменение цвета вершины, учащение вибраций, затрудненный вывод стружки) остановить станок и проверить сверло. Если край затупился или начал сваливаться, вынуть инструмент, осмотреть, и если есть возможность - переточить или заменить. Продолжать работу с тупым сверлом - это гарантированный перегрев.
Сравнение типов подачи СОЖ
Выбор между наружной и внутренней подачей - ключевой момент при подборе СОЖ для глубокого сверления.
Вот наглядное сравнение:
| Параметр | Наружная подача | Внутренняя подача |
|---|---|---|
| Максимальная эффективная глубина | До 3×D | 5×D и глубже |
| Минимальное давление для nержавейки | 20–30 bar | 50–70 bar |
| Концентрация эмульсии | 8–12% | 10–15% |
| Эффективность вывода стружки | Средняя | Высокая |
| Охлаждение режущей кромки | Хорошее на выходе сверла, слабое в зоне резания | Отличное на вершине |
| Требования к системе охлаждения | Минимальные | Высокие (фильтрация, стабилизация давления) |
| Стойкость инструмента | Нормальная | На 50–80% выше |
| Стоимость переналадки на станке | Низкая | Требует сверла с внутренними каналами |
Для нержавейки при глубинах 2–3×D наружная подача с эмульсией 10–12% может работать, но требует строгого контроля режимов и давления. При глубинах 5×D и выше переход на внутреннюю подачу - не экспертная рекомендация, а необходимость.
Частые ошибки при выборе СОЖ для нержавейки
Закупщики и технологи часто совершают одни и те же ошибки, которые приводят к браку и простоям.
Ошибка 1: использование универсальной эмульсии 5–7%. Нержавейка - не сталь 45 и не чугун. Универсальные смеси на 5–7% могут работать для коротких отверстий в мягком материале, но для nержавейки это недостаточно. Результат - повышенный износ инструмента, риск прихвата, перегрев.
Ошибка 2: думать, что сверло важнее СОЖ. На самом деле для нержавейки они равноправны. Отличное сверло в сочетании со слабой СОЖ даст худший результат, чем хорошее сверло с правильной эмульсией. Нержавейка требует системного подхода.
Ошибка 3: не проверять давление подачи. Много закупщиков заказывают новую СОЖ, но забывают проверить, с каким давлением она подается. Давление 10 bar вместо требуемых 30–50 - и даже хорошая жидкость не спасет от перегрева.
Ошибка 4: хранить СОЖ на морозе или на солнце. Эмульсия деградирует при температурах ниже 5°C и выше 40°C. Если закупить жидкость в декабре и хранить в неотапливаемом складе, к весне она потеряет половину смазывающей способности. Результат - проблемы при работе в марте.
Ошибка 5: смешивать разные марки и производителей. Если система охлаждения работала на эмульсии одного производителя, а потом переходить на другую - жидкости могут быть несовместимы. Эмульсия расслаивается, присадки выпадают в осадок. Перед заменой на другую марку нужно промыть бак.
Ошибка 6: ждать чуда от новой СОЖ, не меняя режимы. Если отверстие идет на 10×D с наружной подачей и давлением 15 bar, замена эмульсии на лучшую мало поможет. Нужно либо переходить на внутреннюю подачу, либо менять технологию.
Часто задаваемые вопросы
Какая концентрация эмульсии нужна для сверления нержавейки?
Для глубокого сверления нержавеющей стали рекомендуется концентрация 10–15% масла в эмульсии. Если отверстие идет до 2×D, можно использовать 8–10%, но при глубинах 3–5×D и выше концентрацию желательно повысить до 12–15%, чтобы обеспечить достаточную смазывающую способность и предотвратить наклеп. Универсальные эмульсии на 5–7% для нержавейки недостаточны.
Зачем нужна внутренняя подача СОЖ при глубоком сверлении?
Внутренняя подача доставляет СОЖ прямо к режущей кромке через каналы в сверле, минуя узкое кольцевое пространство между сверлом и стенкой отверстия. Для нержавейки, которая выпускает вязкую стружку, это критично: жидкость эффективно охлаждает инструмент, вытесняет стружку из канала и предотвращает ее заклинивание. Без внутренней подачи при глубинах свыше 5×D перегрев неизбежен.
Какое давление подачи нужно для глубокого сверления нержавейки?
Минимальное давление зависит от глубины отверстия и типа подачи. При наружной подаче для нержавейки нужно не менее 20–30 bar; при глубинах до 3×D можно работать с 15–20 bar, но с повышенным риском. При внутренней подаче через сверло рекомендуется 50–70 bar и выше, чтобы жидкость преодолела гидравлическое сопротивление микроканалов и нормально циркулировала.
Почему сверло для нержавейки быстро перегревается, хотя я использую хорошую СОЖ?
Перегрев обычно вызван цепочкой причин: слишком низкое давление подачи (ниже требуемого), грязь в баке системы охлаждения, снижение концентрации эмульсии из-за испарения, или высокие режимы резания при большой глубине отверстия. Проверьте давление на манометре, очистите и профильтруйте бак, убедитесь, что концентрация 10–15%, и снизьте подачу на 10–20% при глубинах свыше 3×D.
Какой объем бака охлаждения нужен для глубокого сверления?
Рекомендуется объем бака, который в 5–10 раз превышает производительность насоса в минуту. Если насос подает 10 л/мин, бак должен быть 50–100 литров. Это позволяет жидкости охладиться перед возвратом в зону резания, стабилизирует температуру и расход, и предотвращает деградацию СОЖ от перегрева.
Заключение
Выбор СОЖ для глубокого сверления нержавеющей стали - это не одна покупка, а выстраивание целой системы: правильная эмульсия (10–15% с EP-присадками), адекватное давление подачи (50–70 bar при внутренней подаче), чистая и охлажденная жидкость в баке (объем в 5–10 раз больше расхода насоса), и сверло с внутренними каналами при глубинах свыше 3×D. Каждый элемент этой системы влияет на результат. Слабая звенья приводят к перегреву, прихвату и быстрому износу инструмента.
Следующий практический шаг: проверить давление подачи на своих станках, убедиться в чистоте бака системы охлаждения, обновить или подобрать эмульсию согласно глубине отверстий, и при необходимости переходить на сверла с внутренней подачей. Эти действия займут день, но сэкономят месяцы простоев и огромные суммы на браке.