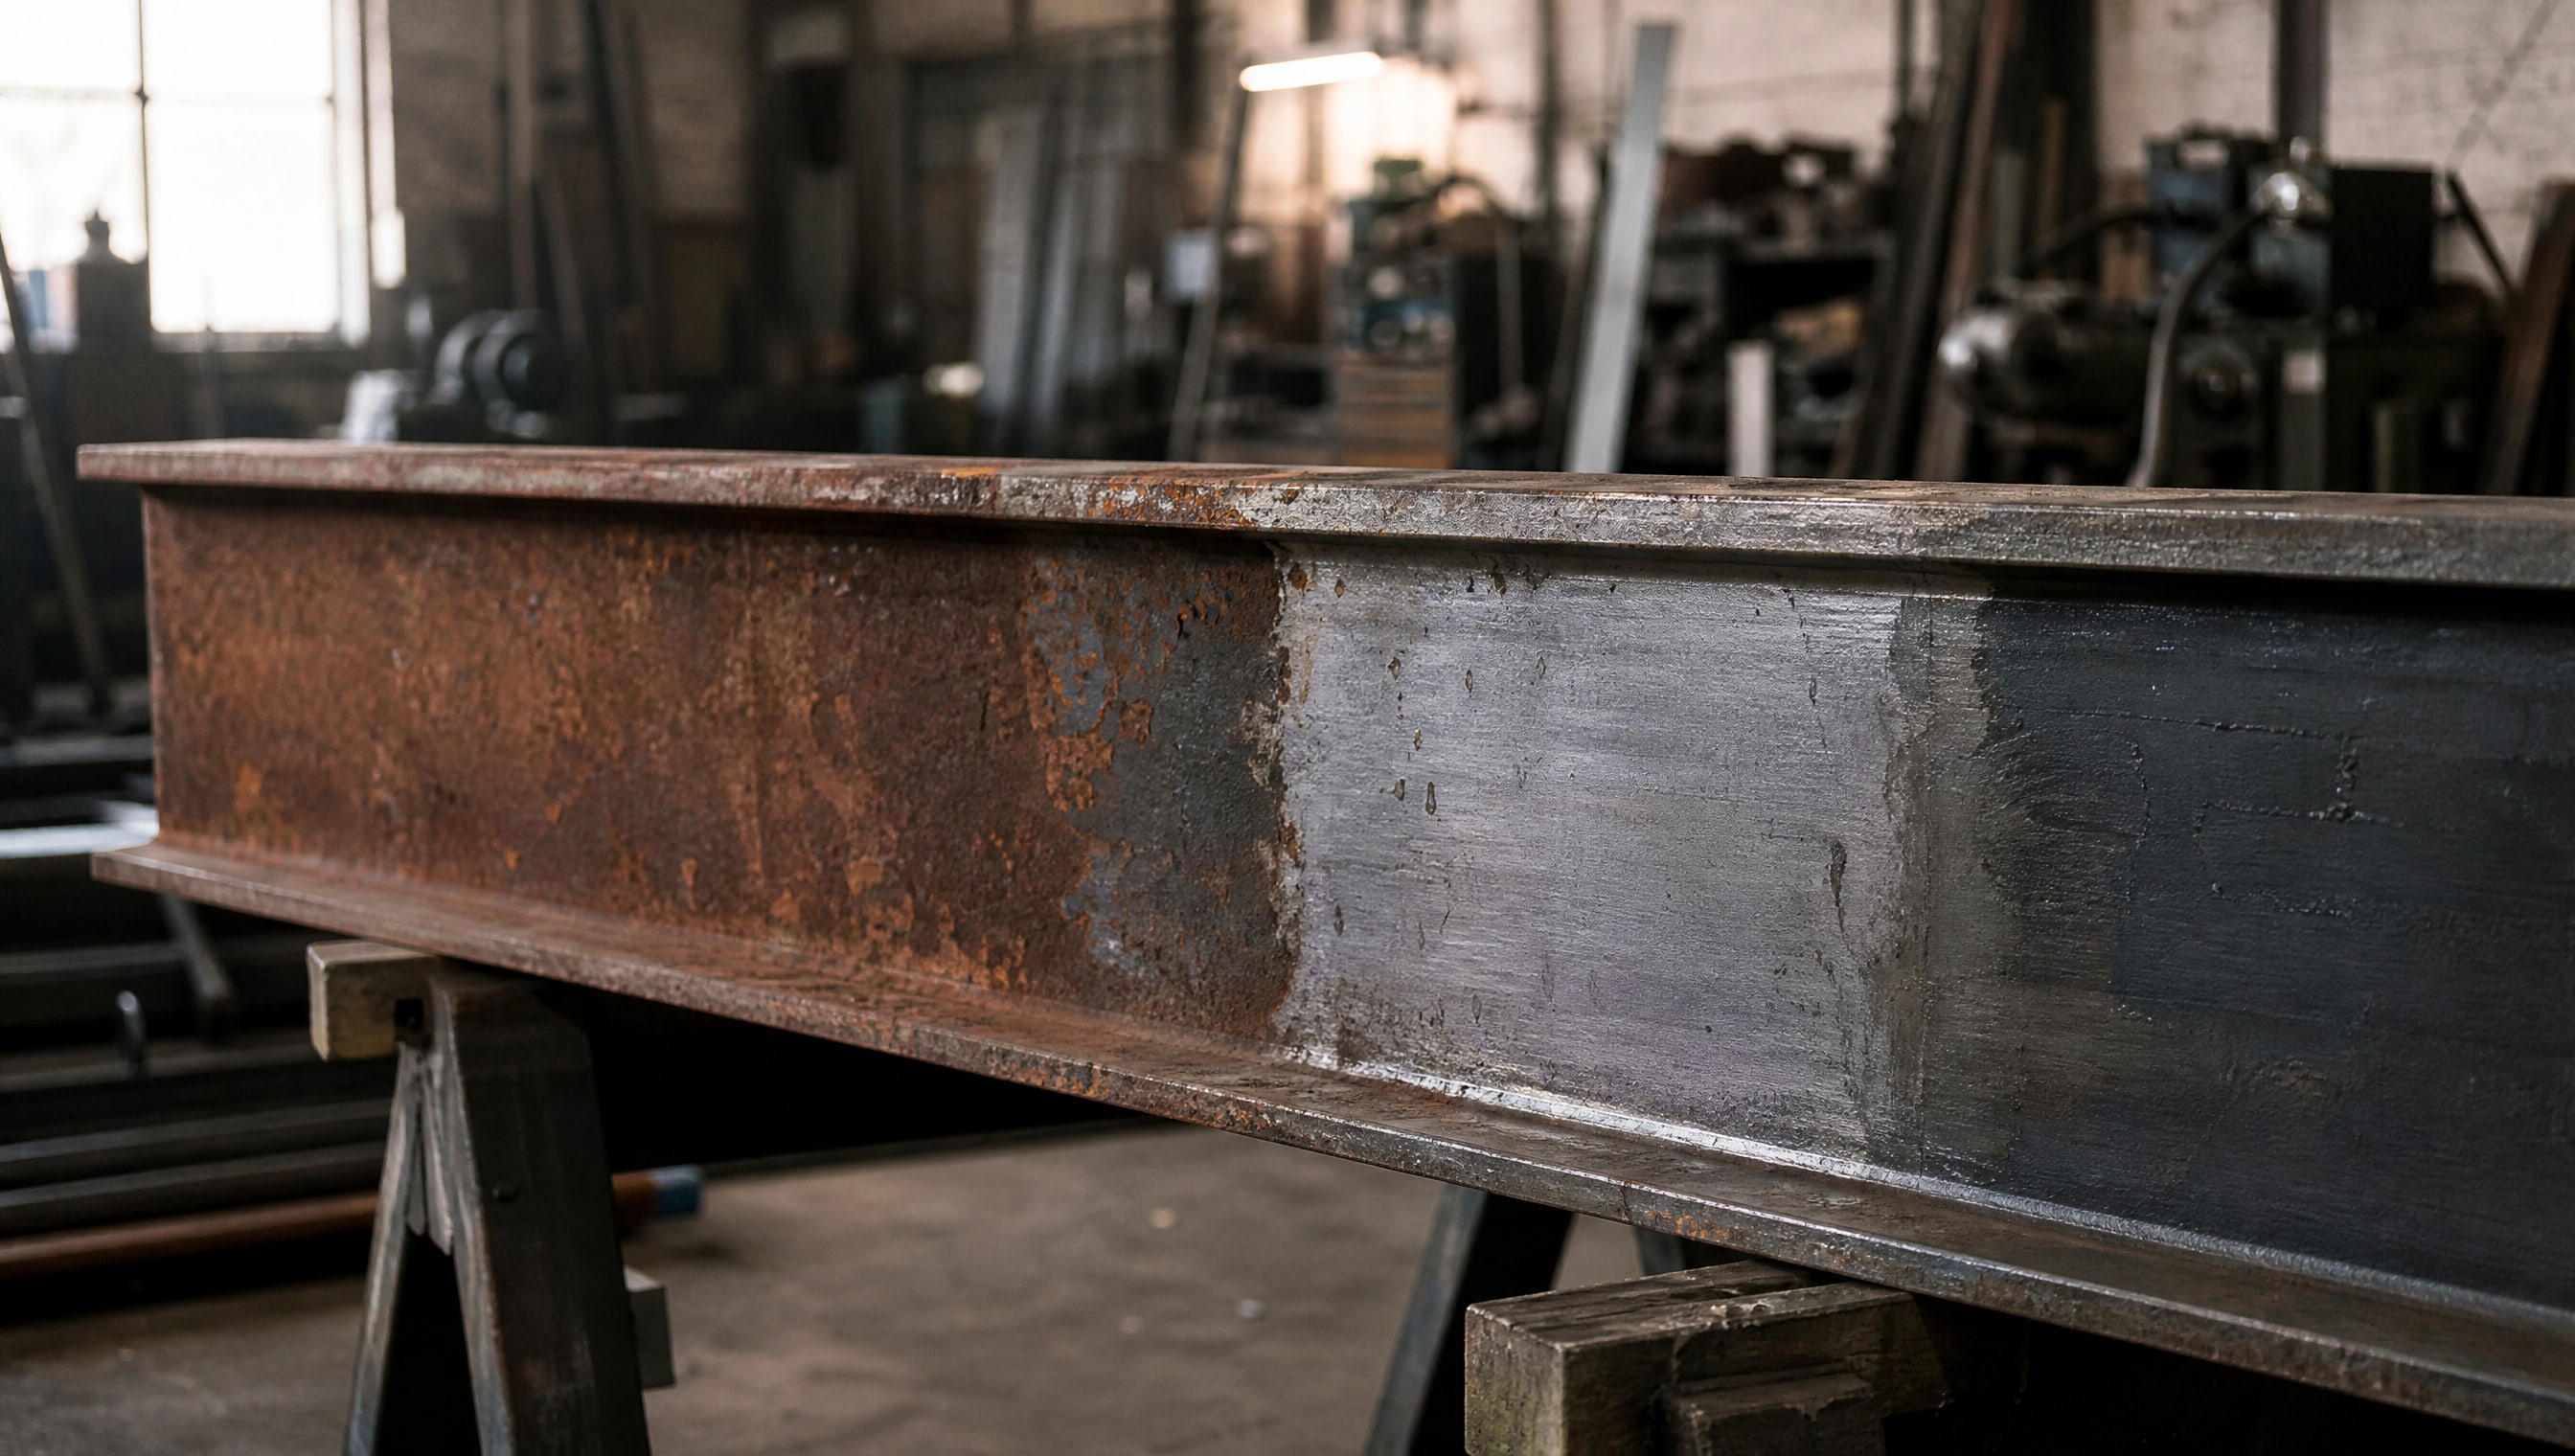
Качество защитного покрытия на 70% зависит от подготовки поверхности, а не от самого материала покрытия. Инженеры и технологи давно знают: идеальная краска на плохо подготовленной основе будет отслаиваться, вздуваться и пропускать коррозию, а скромное по характеристикам покрытие на правильно очищенной и обработанной поверхности прослужит в два раза дольше. Для производств, занятых восстановлением изношенных деталей, ремонтом оборудования или выпуском новых узлов, соблюдение норм подготовки - не формальность, а условие гарантии и экономики затрат.
В этой статье разбиремся, какие операции входят в подготовку стальной поверхности перед окраской и антикоррозионными покрытиями, какие нормативы регулируют толщину, шероховатость и чистоту металла, и как контролировать результат так, чтобы покрытие прижилось и защищало долгие годы.
Четыре степени подготовки стальной поверхности по нормативам
Стандарт ГОСТ Р ИСО 8501-1-2014 устанавливает четыре степени подготовки стальной поверхности, каждая из которых определяется визуально и соответствует определенному уровню чистоты:
Sa 1 (минимальная очистка) - допускает пятна ржавчины и окалины на отдельных участках; применяется в труднодоступных местах и при нехватке времени, но не для ответственных конструкций.
Sa 2 (промежуточная очистка) - удаляет большую часть видимой ржавчины и окалины, но допускает их незначительные следы; используется для большинства стандартных промышленных покрытий.
Sa 2,5 (повышенная очистка) - на поверхности не видны ни ржавчина, ни окалина при нормальном осмотре, допускаются только еле заметные тени и полосы; применяется для покрытий, работающих во влажной или агрессивной среде.
Sa 3 (особо тщательная очистка) - металл практически не содержит видимых следов ржавчины и окалины даже при увеличении в 6 раз; требуется для ответственных конструкций, морских сооружений и химически активных сред.
Выбор степени подготовки зависит от условий эксплуатации изделия: для деталей в отапливаемых цехах достаточно Sa 2, а для восстановления изношенных деталей, работающих на открытом воздухе или в агрессивных средах, нужна Sa 2,5 или Sa 3.
Удаление загрязнений: какие вещества портят адгезию покрытия
Поверхность стали перед нанесением покрытия должна быть очищена не только от коррозии, но и от целого спектра загрязнений, влияющих на сцепление.
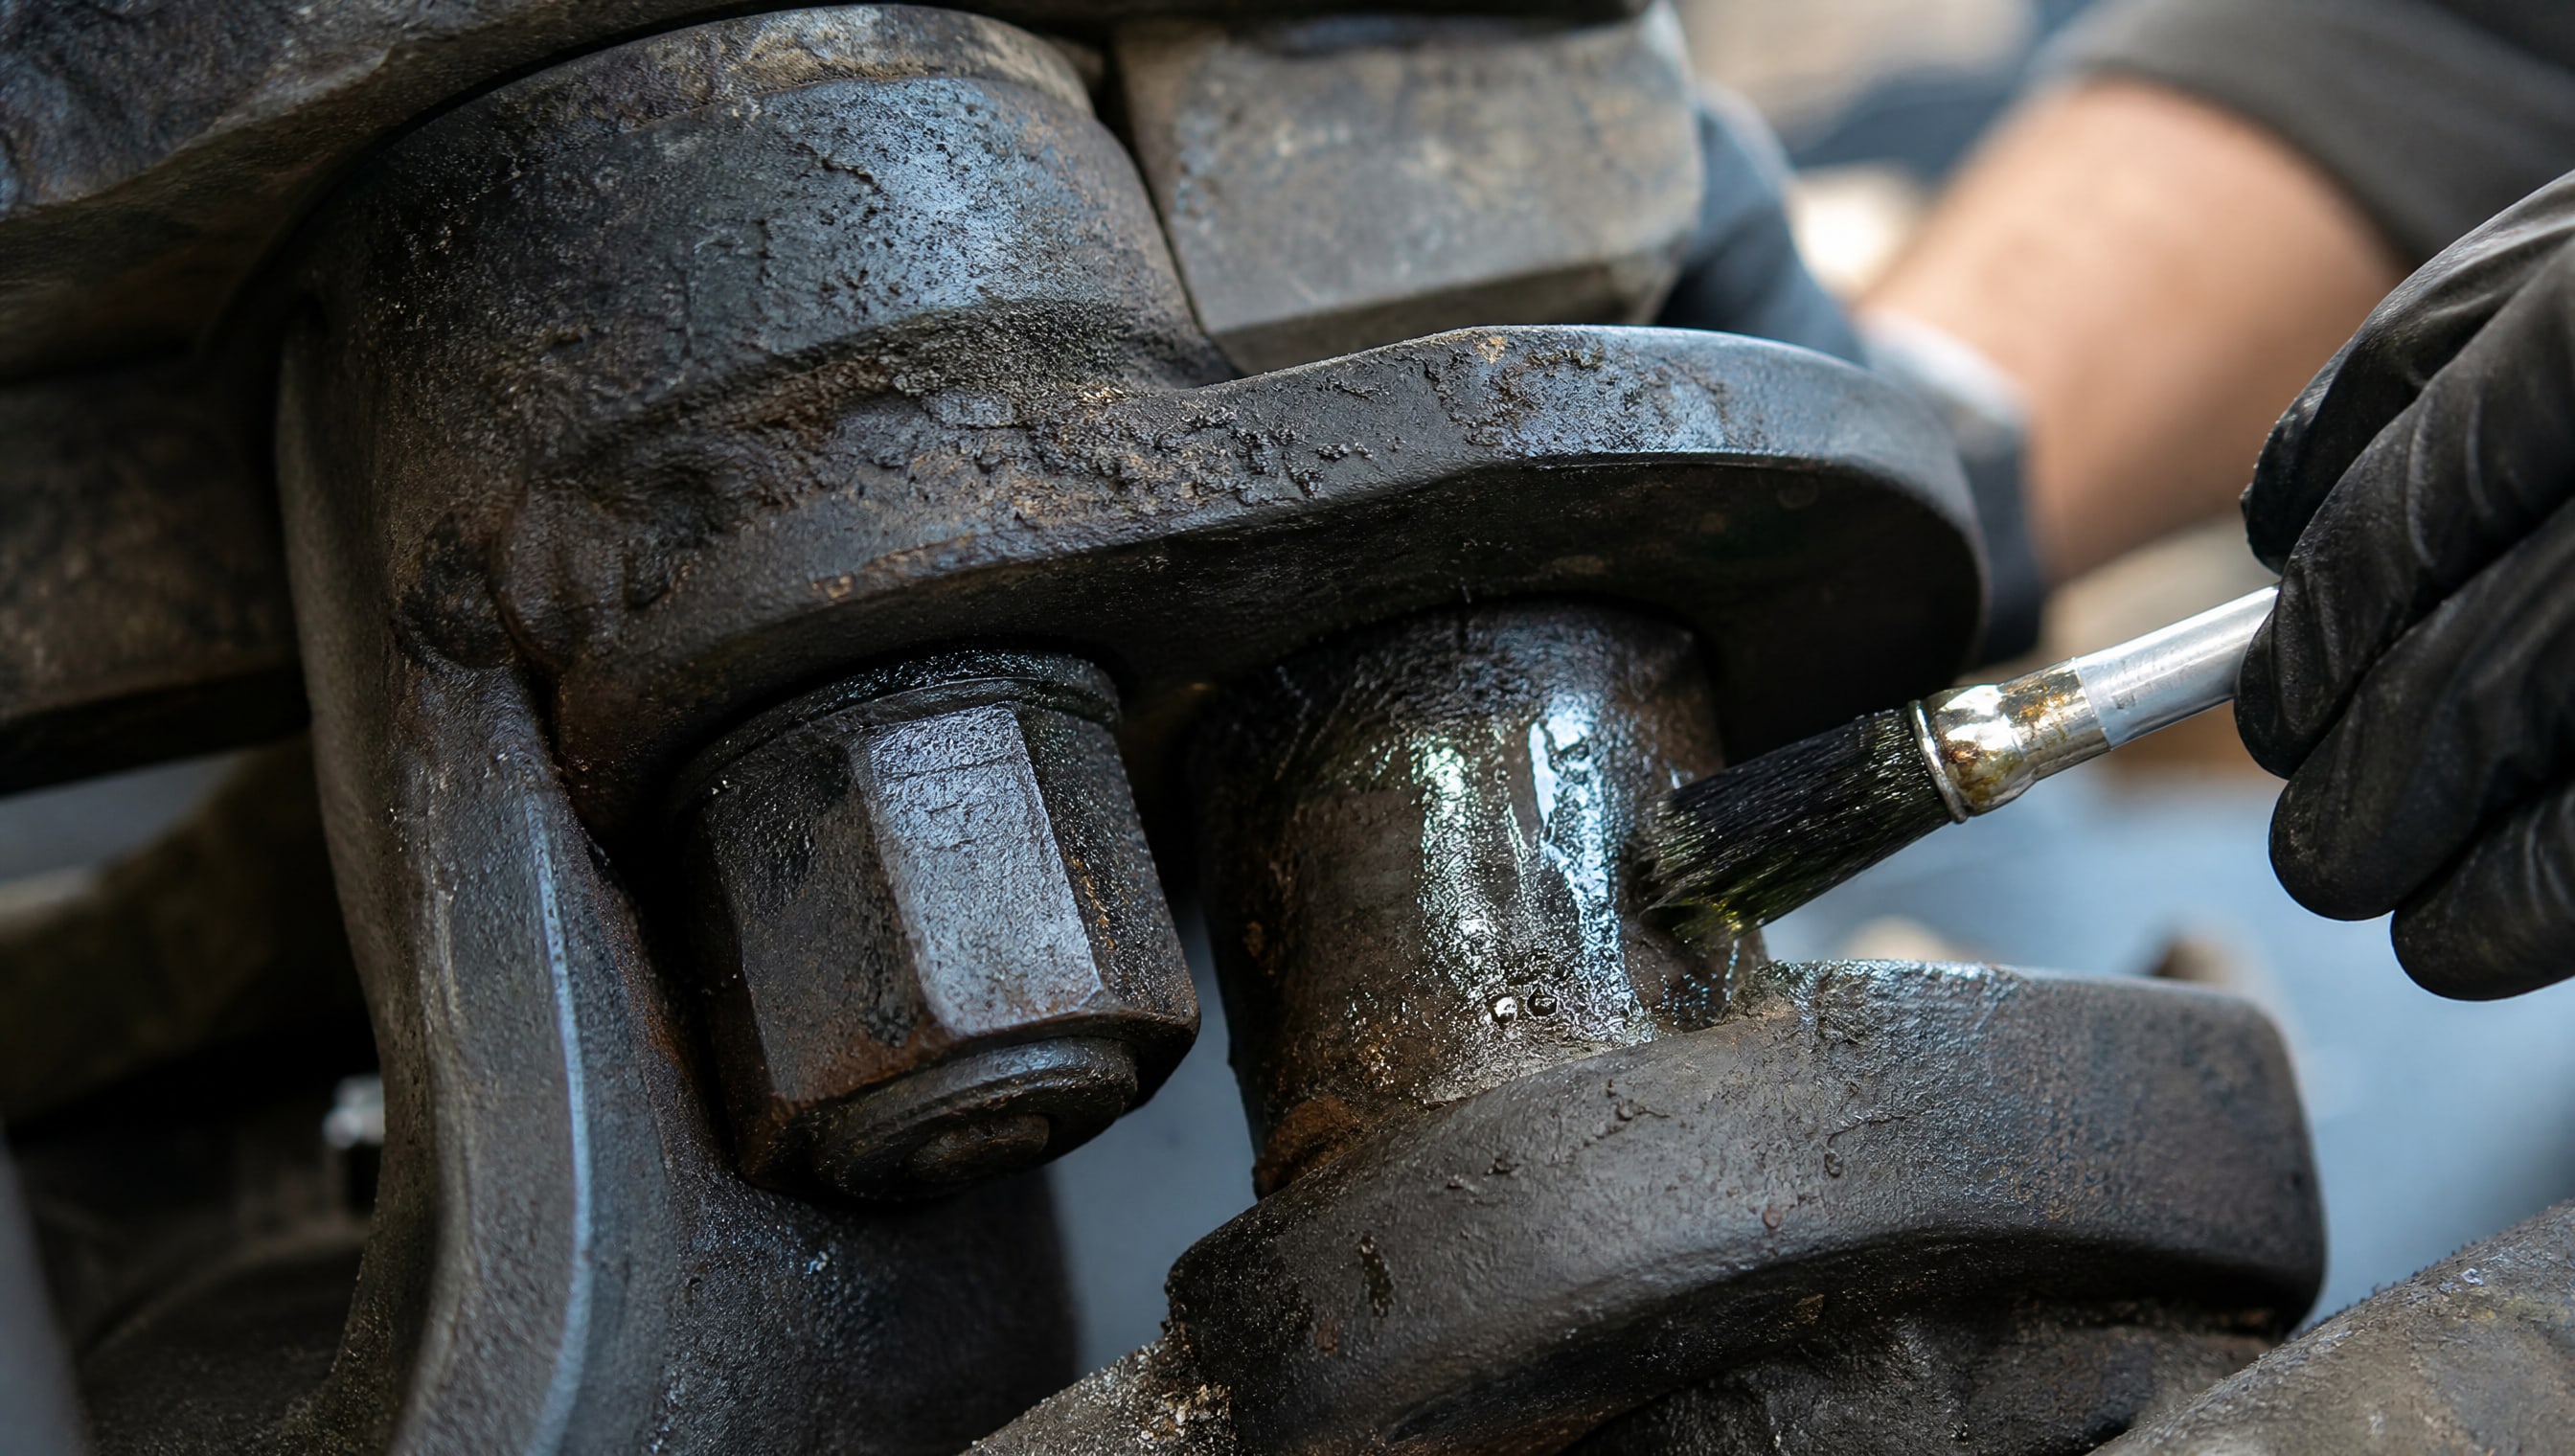
По СП 72.13330.2016, необходимо удалить:
коррозию и ржавчину в их визуально определяемых формах;
окалину (толстый слой оксидов, образующийся при нагреве или прокатке);
пыль, грязь, песок и другие механические примеси;
жиры, масла, СОЖ (смазочно-охлаждающие жидкости), остаток эмульсий;
соли, щелочи и кислоты, попавшие при хранении, влажности или травлении;
старые слои краски, лака или других покрытий;
остатки флюса при сварке и припоя при пайке;
сварочные брызги, наплывы и прожоги.
На практике, для холоднокатаной стали, которая часто приходит с защитным маслом, применяют двухэтапное обезжиривание: сначала протирают уайт-спиритом, затем погружают в раствор, содержащий 10% едкого натра, 0,5% ОП-7 и 10 г/л стирального порошка. После этого поверхность промывают водой и протирают ацетоном для быстрой сушки. Все эти операции выполняются в нормальной последовательности, без пропусков, иначе под новым покрытием останется пленка, которая разрушит адгезию.
Шероховатость поверхности: почему нельзя шлифовать до зеркала
Многие новички в производстве думают, что гладкая поверхность - лучшая основа под покрытие.
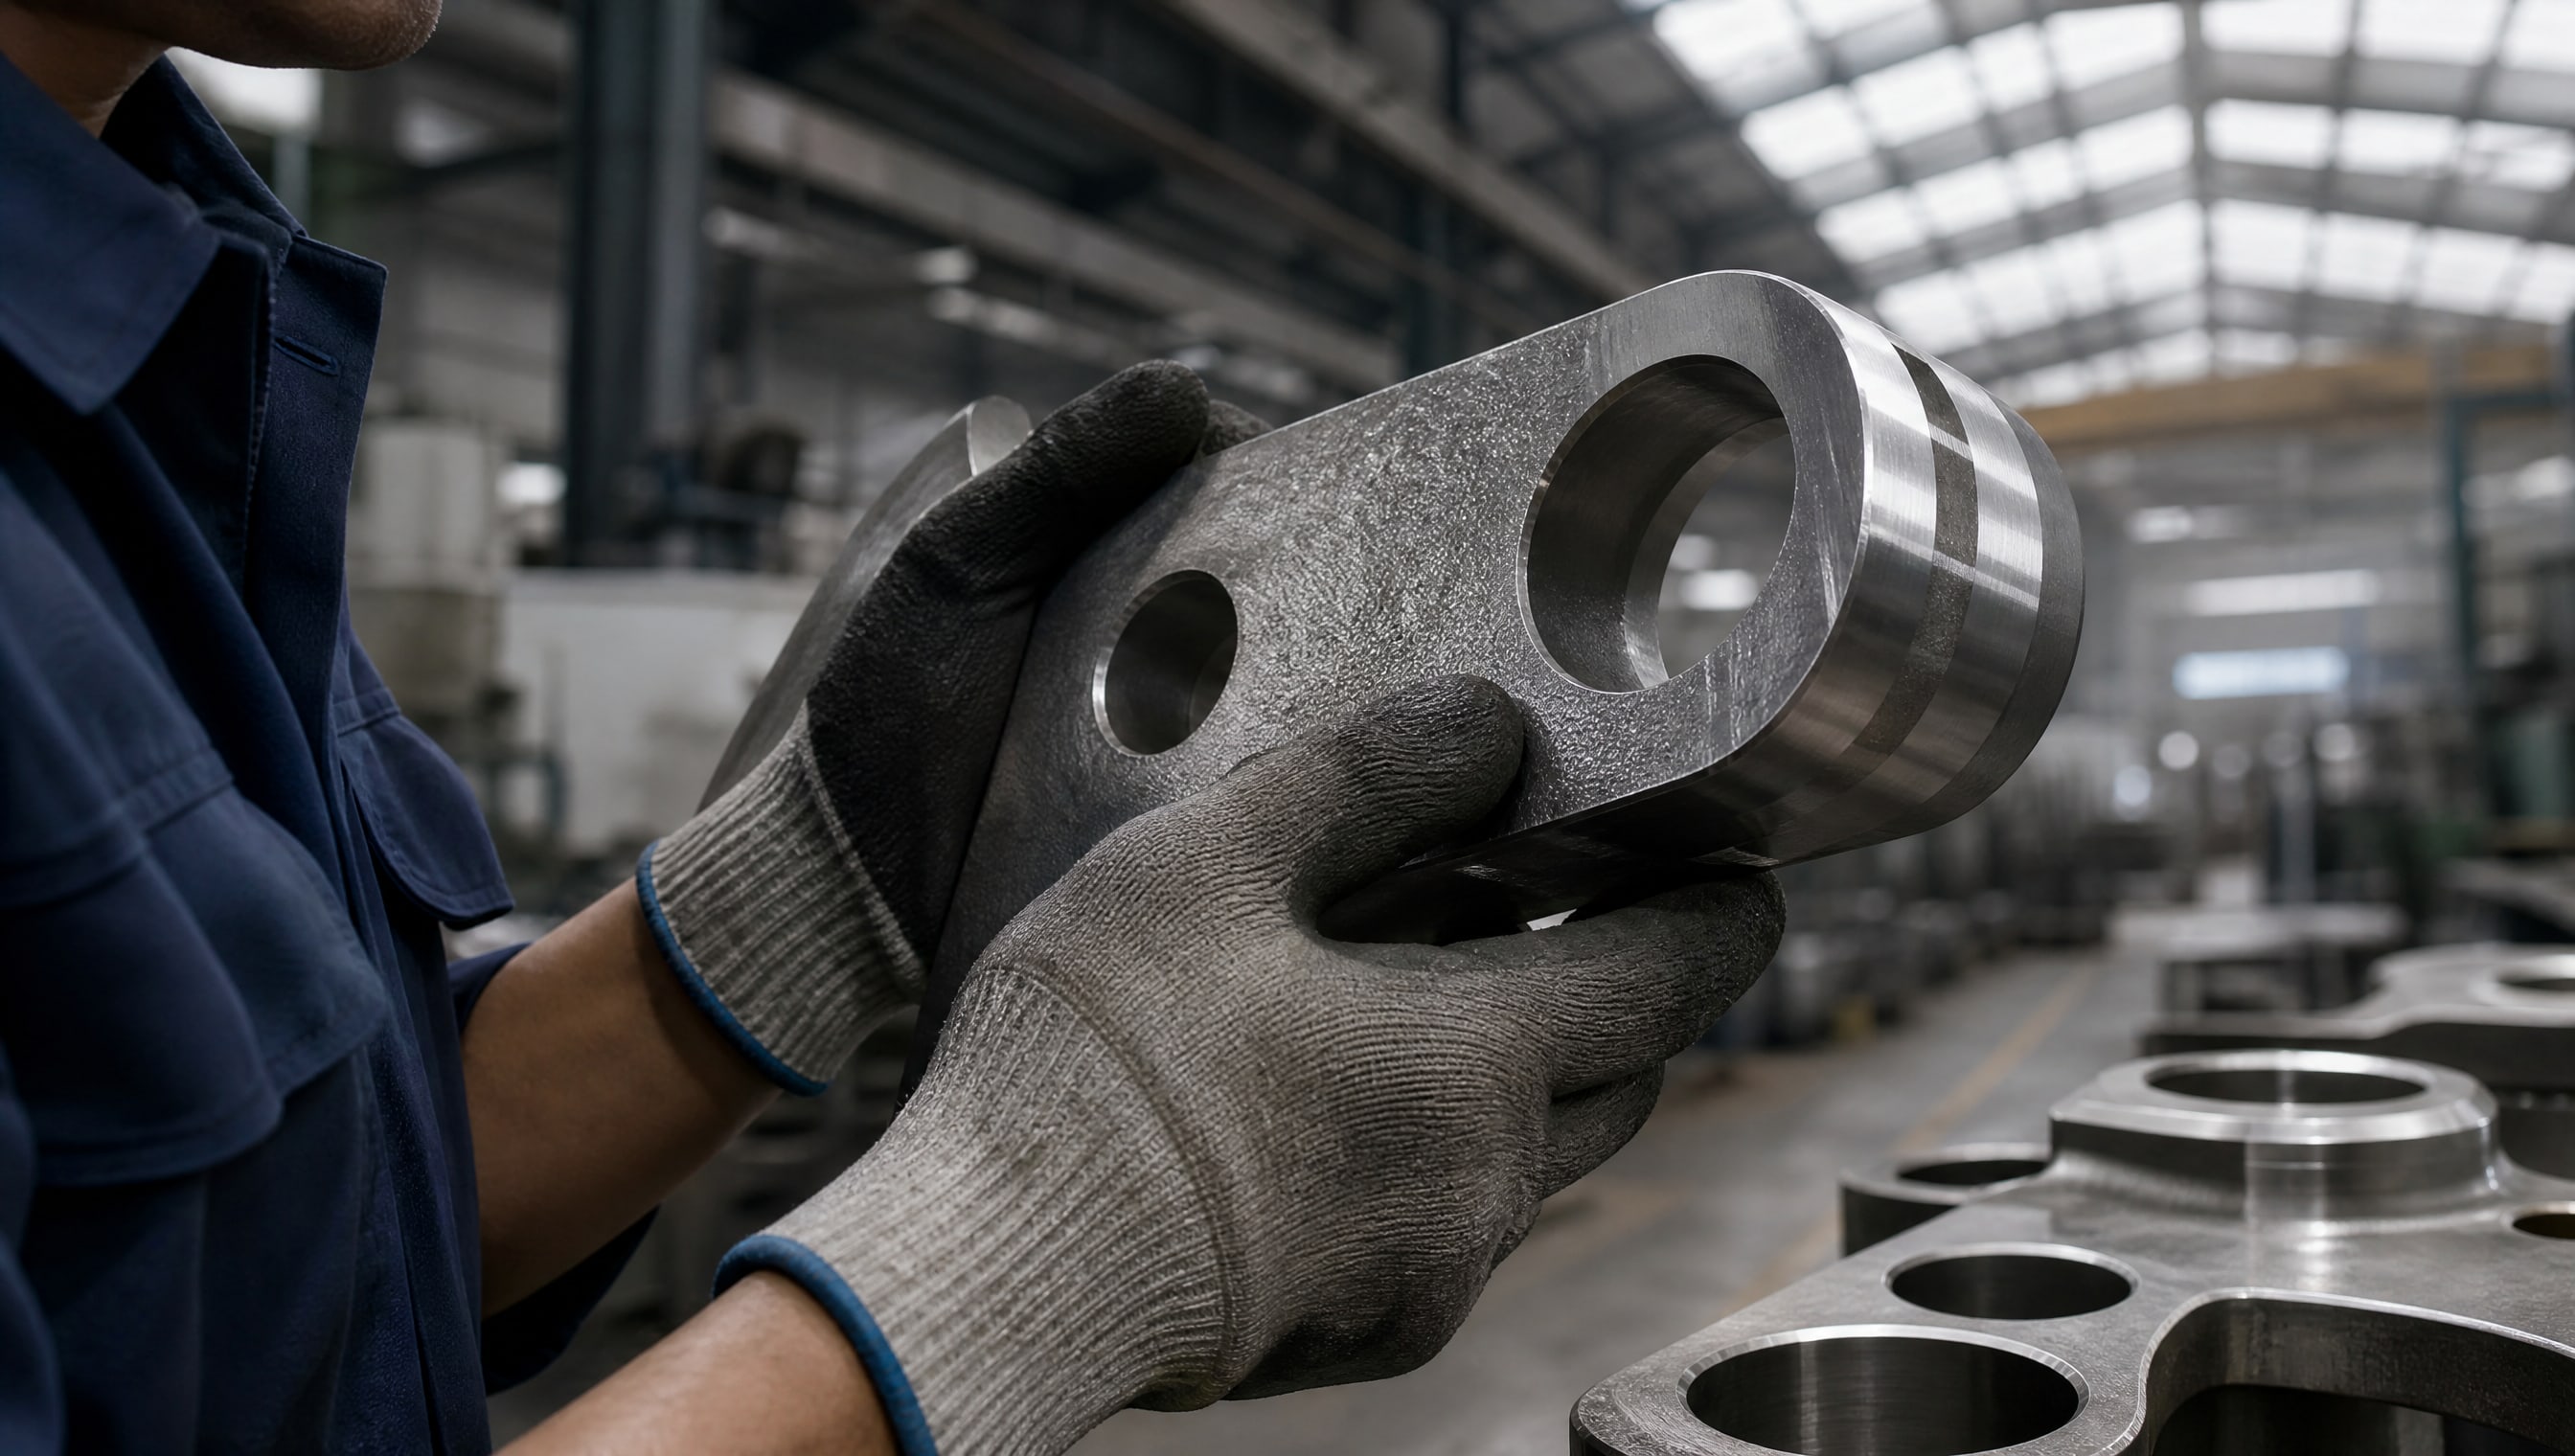
На самом деле требуется нормируемая шероховатость, потому что адгезия (сцепление) зависит от микрорельефа: маленькие впадины служат якорями для молекул покрытия.
По ГОСТ 2789 и требованиям системы покрытий, установлены следующие пределы шероховатости основного металла:
| Тип покрытия | Максимальная шероховатость (мкм) | Обозначение по ГОСТ 2789 |
|---|---|---|
| Защитные лакокрасочные покрытия | не более 10 | ≈Rz 40 |
| Защитно-декоративные покрытия | не более 2,5 | ≈Rz 10 |
| Твердые анодно-окисные покрытия | не более 1,25 | ≈Rz 6,3 |
Измеряют шероховатость профилометром или, в полевых условиях, сравнивают с эталонными пластинами. Если поверхность получилась слишком гладкой (менее 1 мкм), ее слегка обрабатывают абразивом; если слишком грубой - поправляют режимом механической обработки или абразивоструйки.
Дефекты поверхности, которые нужно устранить перед покрытием
ГОСТ 9.402-80 перечисляет дефекты, недопустимые перед нанесением лакокрасочных покрытий:
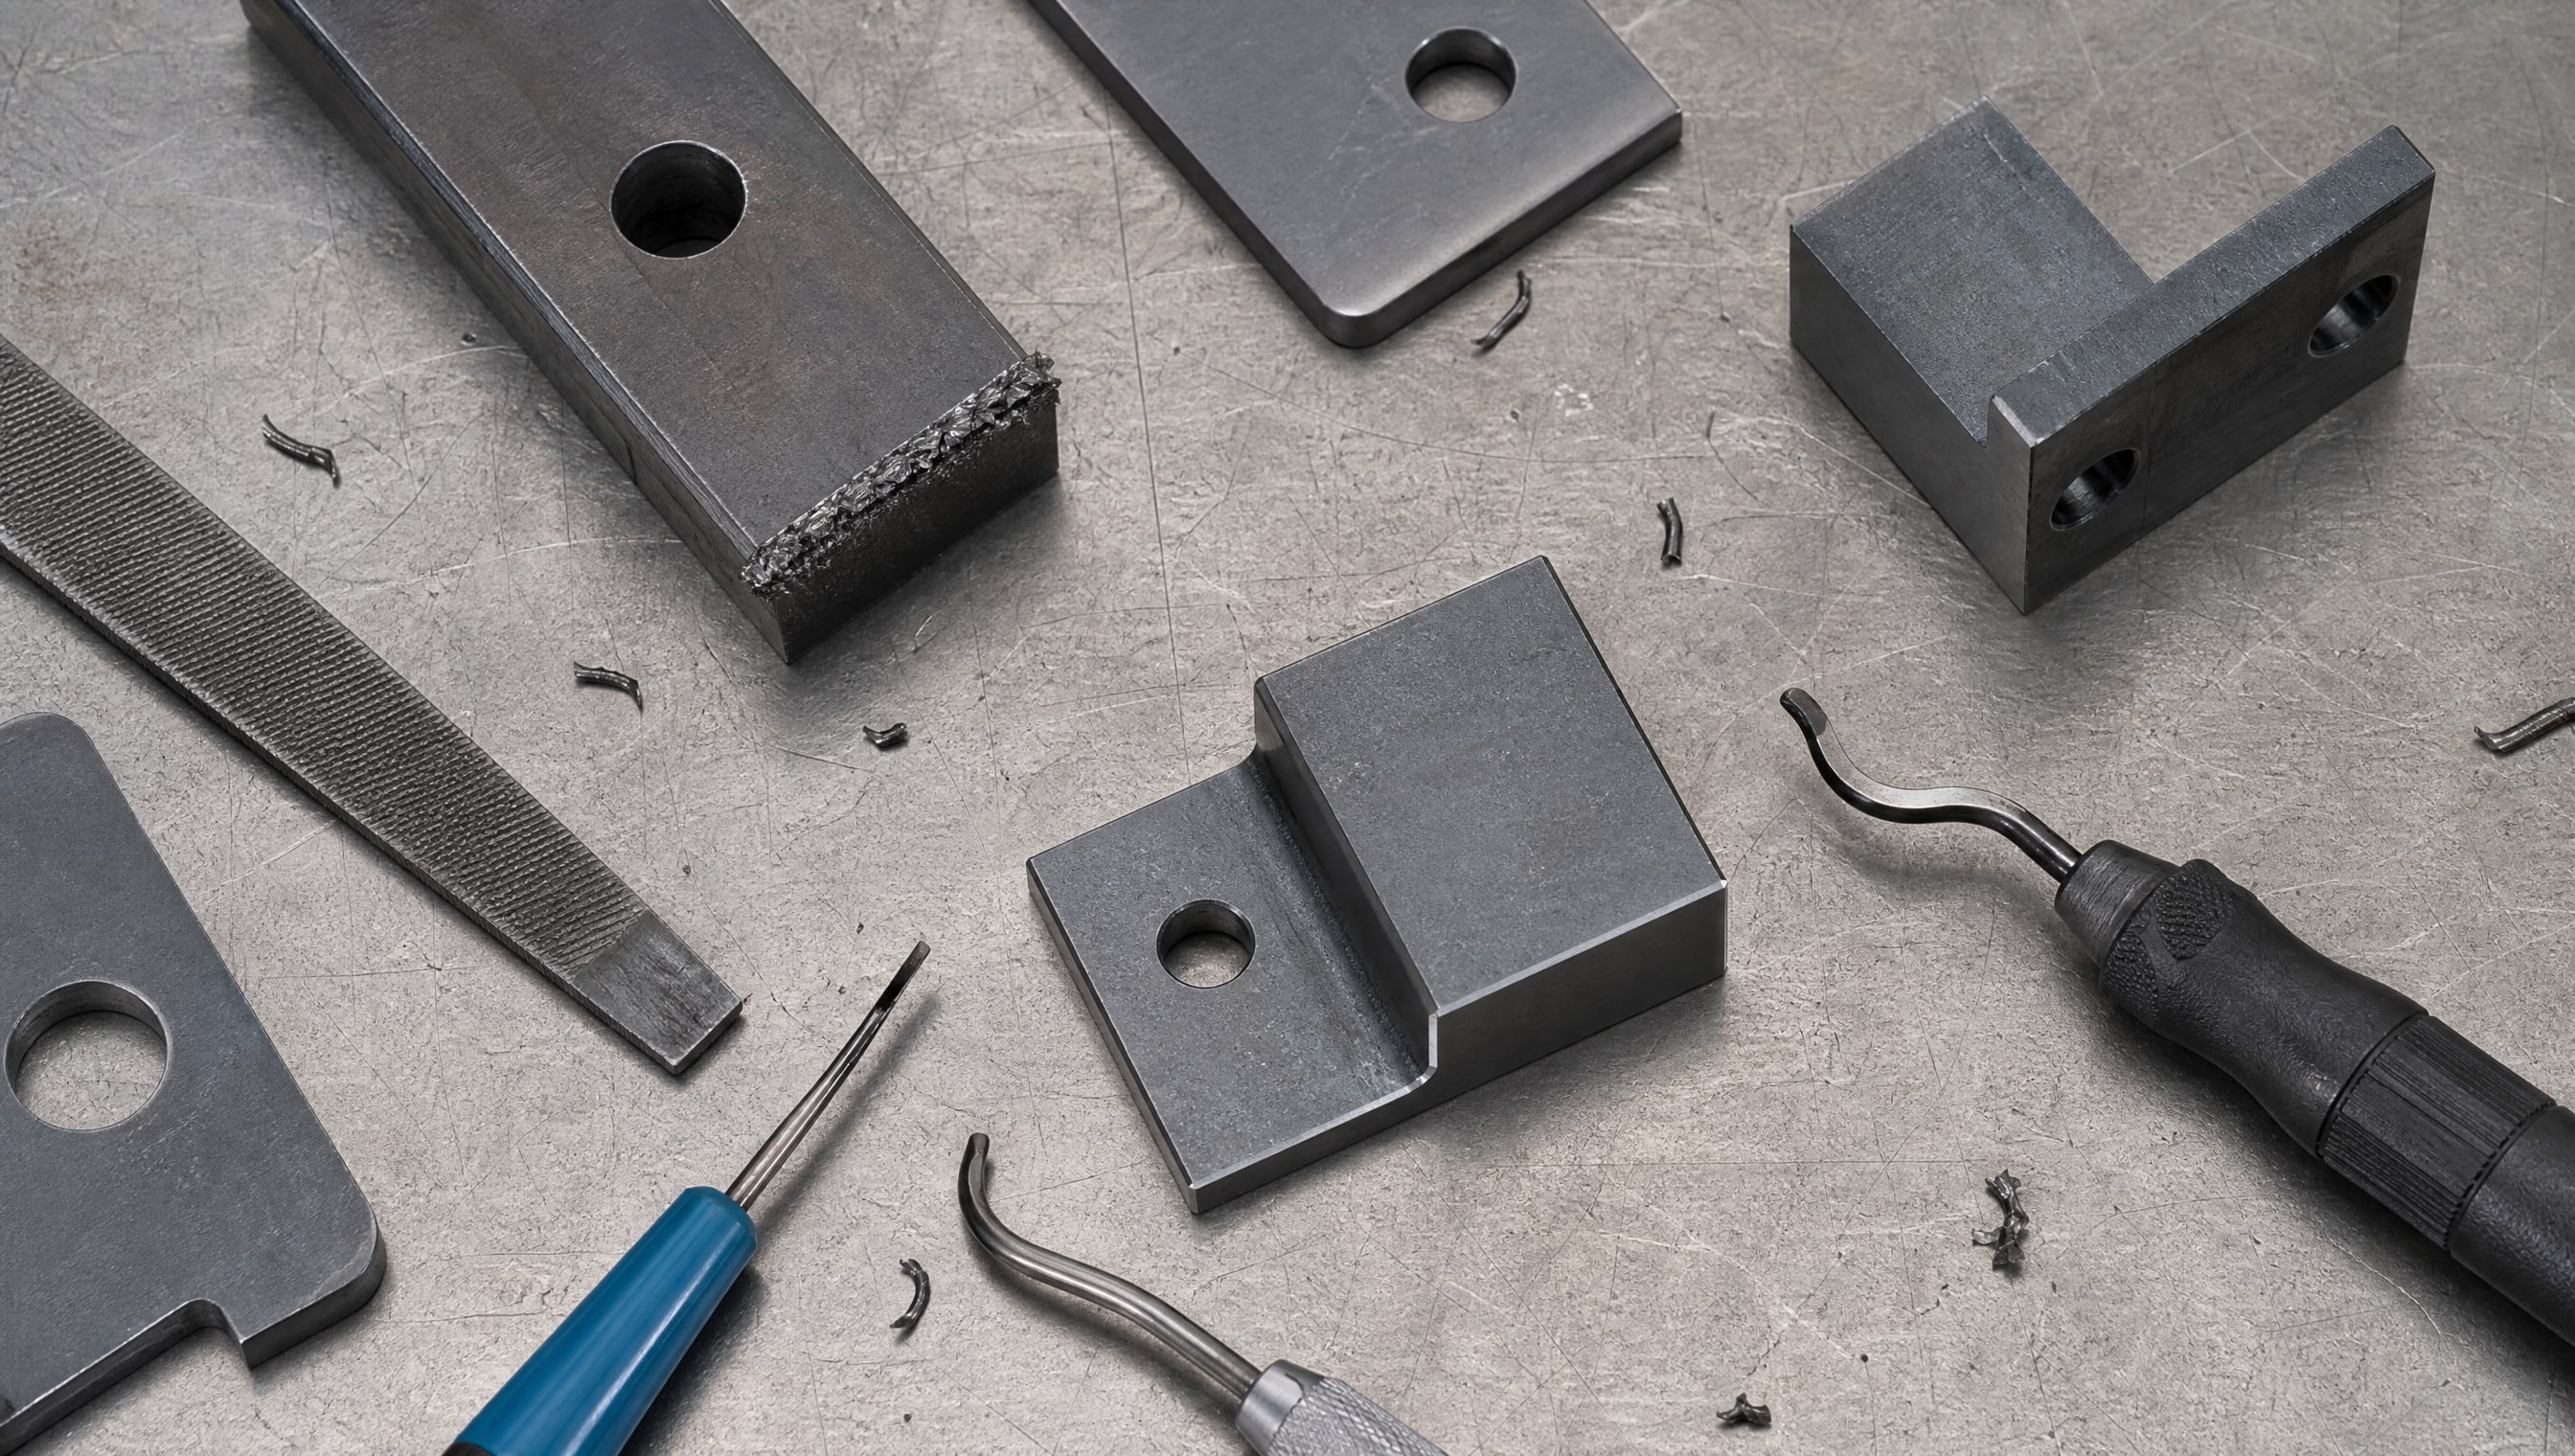
Заусенцы - острые края, оставшиеся после механической обработки или резки; они обламываются и оставляют выемки, сквозь которые проходит коррозия.
Острые кромки и углы - грани без скругления опасны для равномерности покрытия; нормативы требуют минимальный радиус 0,3 мм для обычных покрытий и 0,5 мм для твердых анодно-окисных. Скругление делают напильником, фреской или абразивом.
Сварочные брызги и наплывы пайки - затвердевшие комки металла, которые нарушают плоскость, создают полости под слоем и очаги коррозии.
Прожоги, царапины от инструмента, вмятины - любые углубления, которые создают неравномерность слоя и концентрируют влагу.
Остатки флюса и травильных растворов - химически активные вещества, разрушающие адгезию и вызывающие вздутие покрытия.
Видимая смазка, эмульсия и стружка - механическое загрязнение, попадающее в слой и создающее слабые точки.
Практическая последовательность операций подготовки
На производстве подготовка обычно идет в таком порядке:
1. Удаление крупных загрязнений - сметание пыли щеткой, промывка от грязи и старой краски.
2. Механическая обработка - абразивоструйка, пескоструйка, полировка или шлифование согласно требуемой степени подготовки (Sa 1 - Sa 3). На этом же этапе убирают заусенцы, сварочные брызги, скругляют кромки.
3. Обезжиривание - для холоднокатаной стали - протирка уайт-спиритом, затем щелочная ванна; для других поверхностей - промывка растворителем или спиртом в зависимости от типа масла.
4. Удаление кислот и щелочей - промывка дистиллированной водой несколько раз до нейтрального pH, протирка ацетоном или другим быстро испаряющимся растворителем для сушки.
5. Финальный контроль - визуальная оценка чистоты по ГОСТ Р ИСО 8501-1, измерение шероховатости профилометром, проверка острых кромок и дефектов.
6. Нанесение покрытия - грунта, краски или специального антифрикционного состава в течение 4-6 часов после подготовки (время зависит от условий хранения и влажности).
Для восстановления изношенных деталей, которые восстанавливаются за счет наплавки или напыления, подготовка начинается с удаления старого, закоксованного слоя; затем деталь обезжиривается по описанному выше алгоритму. После восстановления процесс повторяется - никогда не наносят новое покрытие прямо на наплавку без подготовки.
Контроль толщины защитного покрытия: когда и как измерять
Протокол испытаний определения толщины защитного покрытия ведется только после того, как поверхность достигла требуемой чистоты и шероховатости.
Измерение толщины проводят электромагнитным толщиномером (для краски на стали) или вихретоковым (для керамики, пластика).
Нормальная толщина защитного покрытия составляет:
для однослойного лакокрасочного покрытия -50-100 мкм (в зависимости от типа краски и условий);
для двухслойной системы (грунт + краска) -150-200 мкм (грунт 50-80 мкм, краска 100-120 мкм);
для антифрикционных сухих покрытий -20-50 мкм.
Измеряют толщину в 5-10 точках на каждой детали (углы, центр, границы), записывают показания и сверяют со спецификацией. Если толщина ниже допуска, наносят второй слой; если выше - рискуют получить растрескивание и отслоение при нагреве или вибрации. Измерение проводят не ранее чем через 24 часа после нанесения (для полного высыхания), а для некоторых эпоксидных систем - спустя 7 суток.
Важный момент: подходящая толщина при плохо подготовленной поверхности не спасает. Если под краской осталась маслянистая пленка или окалина, покрытие будет вздуваться и слезть независимо от его толщины. Поэтому на авторитетных производствах толщиномер используют как финальный контроль, а основное внимание сосредоточено на достижении нужной степени подготовки.
Для восстановления изношенных деталей, работающих в условиях фреттинга (вибрационного истирания) или холодного пуска, можно применить антифрикционное сухое покрытие поверх грунта - такой слой уменьшает трение, препятствует прилипанию (адгезии) нежелательных масел и продлевает ресурс детали на 30-50%. Тонкие слои в 20-40 мкм в этом случае работают эффективнее, чем толстые, потому что сохраняют упругость и не создают хрупкости.
Нормативные требования к поверхности: справочная таблица
| Параметр | Требование по ГОСТ/СП | Примечание |
|---|---|---|
| Степень подготовки | Sa 1, Sa 2, Sa 2,5 или Sa 3 по ГОСТ Р ИСО 8501-1 | Выбор зависит от условий эксплуатации |
| Шероховатость | не более 10 мкм (Rz 40) для защитных, 2,5 мкм (Rz 10) для защитно-декоративных | Измеряют профилометром по ГОСТ 2789 |
| Радиус скругления кромок | минимум 0,3 мм для стандартных, 0,5 мм для анодно-окисных | Выполняют напильником или абразивом |
| Остаток смазки/масла | не допускается видимый слой | Обезжиривают уайт-спиритом и щелочным раствором |
| Остаток флюса, окалины | не допускаются | Удаляют механически и химической промывкой |
| Заусенцы, сварочные брызги | удалены полностью | Проверяют визуально и на ощупь |
| pH поверхности после промывки | близко к нейтральному (6-8) | Проверяют лакмусовой полоской |
| Время подготовки до нанесения | не более 4-6 часов | При длительном хранении поверхность окисляется и требует переподготовки |
Часто задаваемые вопросы
Как узнать, какая степень подготовки нужна для моей детали?
Выбор степени зависит от условий эксплуатации. Если деталь работает в отапливаемом сухом цехе и не соприкасается с водой или химией, достаточна Sa 2. Для деталей на открытом воздухе, во влажности или в агрессивных средах требуется Sa 2,5 или Sa 3. Ответственные конструкции, морские сооружения и детали в пищевом производстве - это Sa 3. Конкретное требование указано в техническом задании, спецификации или ГОСТе на покрытие.
Чем опасна чрезмерная шероховатость под покрытие?
Слишком грубая поверхность (свыше 10 мкм) создает скрытые полости, в которых скапливается влага и начинается микрокоррозия под слоем. Кроме того, неравномерный микрорельеф ведет к неравномерности толщины покрытия: в углублениях оно толще и более подвержено растрескиванию при вибрации. Поэтому шероховатость нормируют сверху.
Почему нельзя наносить покрытие сразу после механической обработки без обезжиривания?
На поверхности остается масло из СОЖ, пыль и микрошлак. Масло создает водоотталкивающий слой, к которому грунт или краска не прилипают - покрытие вздувается и отслаивается за месяцы или недели. Обезжиривание удаляет эту пленку, открывая металл, и адгезия становится надежной.
Как часто нужно перепроверять подготовку перед окраской, если детали хранятся несколько дней?
После подготовки поверхность быстро окисляется на воздухе (особенно во влажной среде). Если время хранения более 4-6 часов, рекомендуется повторить финальную протирку ацетоном или спиртом перед нанесением покрытия. Если хранение длится недели, переподготовку проводят полностью.
Какой протокол используют для записи результатов контроля толщины защитного покрытия?
Протокол должен содержать: дату и время измерения, тип детали, номер изделия, количество точек измерения, показания толщиномера в каждой точке (обычно 5-10 точек), среднее значение, допуск по спецификации, результат (приемлемо/не приемлемо) и подпись ответственного. В некоторых случаях добавляют фото детали и условия измерения (температура воздуха, влажность, время после нанесения).
Заключение
Подготовка поверхности стальных деталей - это не просто предварительный этап, а основа долговечности всего защитного покрытия. Выполнение нормативных требований ГОСТ Р ИСО 8501-1, ГОСТ 9.402-80 и СП 72.13330.2016 гарантирует, что толщина защитного покрытия, измеренная толщиномером, не будет формальной цифрой, а действительно обеспечит защиту от коррозии и деградации на весь проектный срок.
Следующий практический шаг: проверьте в своей спецификации или техническом задании требуемую степень подготовки и тип покрытия для ваших деталей; затем согласуйте с производством или подрядчиком точный алгоритм подготовки (порядок операций, используемые растворители и инструмент) и установите контрольные точки - визуальный осмотр, измерение шероховатости и время между подготовкой и нанесением. Это экономит переделки и гарантирует качество.