Антифрикционное покрытие - это технологический инструмент для снижения трения и износа, но не для восстановления геометрии деталей. Многие технические специалисты и закупщики ошибочно ожидают, что новое покрытие «закроет» видимые риски, рытвины и следы грубой обработки металла. На самом деле покрытие работает совсем иначе: оно формирует тонкую смазочную пленку толщиной всего 5-20 микрометров, которая заполняет микронеровности и увеличивает опорную площадь контакта. Если дефект глубже этого слоя, покрытие просто повторит профиль основания и не скроет проблему. В статье разберем, почему попытка замаскировать крупные дефекты под слоем покрытия приводит к отказам, и какую подготовку поверхности требует правильное нанесение антифрикционных материалов.
Механизм работы антифрикционного покрытия и его ограничения
Антифрикционное покрытие действует как очень тонкий смазочный слой, который сглаживает микронеровности поверхности.
Связующие компоненты и сухие смазки в составе покрытия заполняют впадины микрошероховатости и увеличивают фактическую площадь контакта между сопрягаемыми поверхностями. Это снижает давление на отдельные выступы микропрофиля и уменьшает адгезионный износ.
Однако этот механизм работает только с микронеровностями. Толщина формируемой пленки обычно составляет 5-20 микрометров. Для сравнения: волос человека имеет диаметр около 70 микрометров, а глубокая рытвина от фрезы или шлифовального камня часто составляет сотни микрометров или даже миллиметры. Когда инженер наносит покрытие на деталь с выраженным дефектом, материал не «заполняет» этот дефект - он повторяет профиль основания, как тонкая пленка повторяет контур неровной поверхности.
Главное следствие: если дефект больше толщины пленки, покрытие не скроет его. Рытвина останется видна, осязаема и функционально значима. При этом покрытие может привести к локальному скоплению смазки в углублении, что иногда даже ухудшает характеристики в узле.
Подготовка поверхности как обязательный этап
Профессиональное нанесение антифрикционного покрытия начинается не с нанесения, а с механической подготовки основания.
Если на детали есть выраженные дефекты металлообработки - риски, заусенцы, волнистость, следы грубого фрезерования или недостаточной финишной обработки - их сначала устраняют.
Типовой процесс подготовки включает:
Шлифование участков с видимыми рисками и рытвинами, чтобы привести профиль поверхности к допусковому полю и снизить шероховатость
Удаление заусенцев и острых кромок, которые могут ускорить локальный износ и разрушение пленки покрытия
Механическую очистку от стружки, окалины и остатков охлаждающей жидкости
Химическую обработку (обезжиривание щелочными составами или органическими растворителями) для удаления масел и загрязнений, влияющих на адгезию
Контроль чистоты поверхности и отсутствие влаги перед нанесением
Подготовка поверхности названа ключевым условием не только адгезии покрытия, но и его работоспособности. Покрытие, нанесенное поверх глубокого дефекта, будет отслаиваться быстрее, чем если бы деталь была правильно подготовлена. Это не требует дополнительных затрат - это требует следования технологии.
Толщина пленки как предел возможностей материала
Толщина антифрикционного слоя - это не переменная величина, которую инженер может менять по желанию.
Для большинства антифрикционных покрытий рекомендуемая толщина лежит в диапазоне 5-20 микрометров, и эта цифра выбирается на основе опыта применения и свойств конкретного материала.
Если попытаться нанести слой толщиной 50 или 100 микрометров, возникают две проблемы. Первая: покрытие может потерять адгезию к основанию или стать чрезмерно хрупким. Вторая: плотность пленки снизится, и смазочные свойства ухудшатся. Покрытие не заполняется в пространство равномерно; оно образует пленку на поверхности.
Кроме того, если на детали уже присутствует дефект глубиной 100-500 микрометров, даже слой толщиной 100 микрометров не сможет его «накрыть». Дефект останется ниже. Попытка нанести избыточный слой - это не решение проблемы, а признак неправильной подготовки основания.
Толщина пленки должна превышать размер поверхностных неровностей после механической обработки. Если средняя высота микрошероховатости детали составляет 3-5 микрометров (что типично для хорошо обработанной поверхности), то слой толщиной 10-15 микрометров будет адекватен. Но если шероховатость 50+ микрометров (признак грубой обработки), нужна предварительная шлифовка, а не надежда на покрытие.
Почему дефекты ЛКП требуют технологического устранения, а не маскировки
Материалы по дефектам лакокрасочных покрытий указывают на общий принцип: дефект не скрывается, а устраняется.
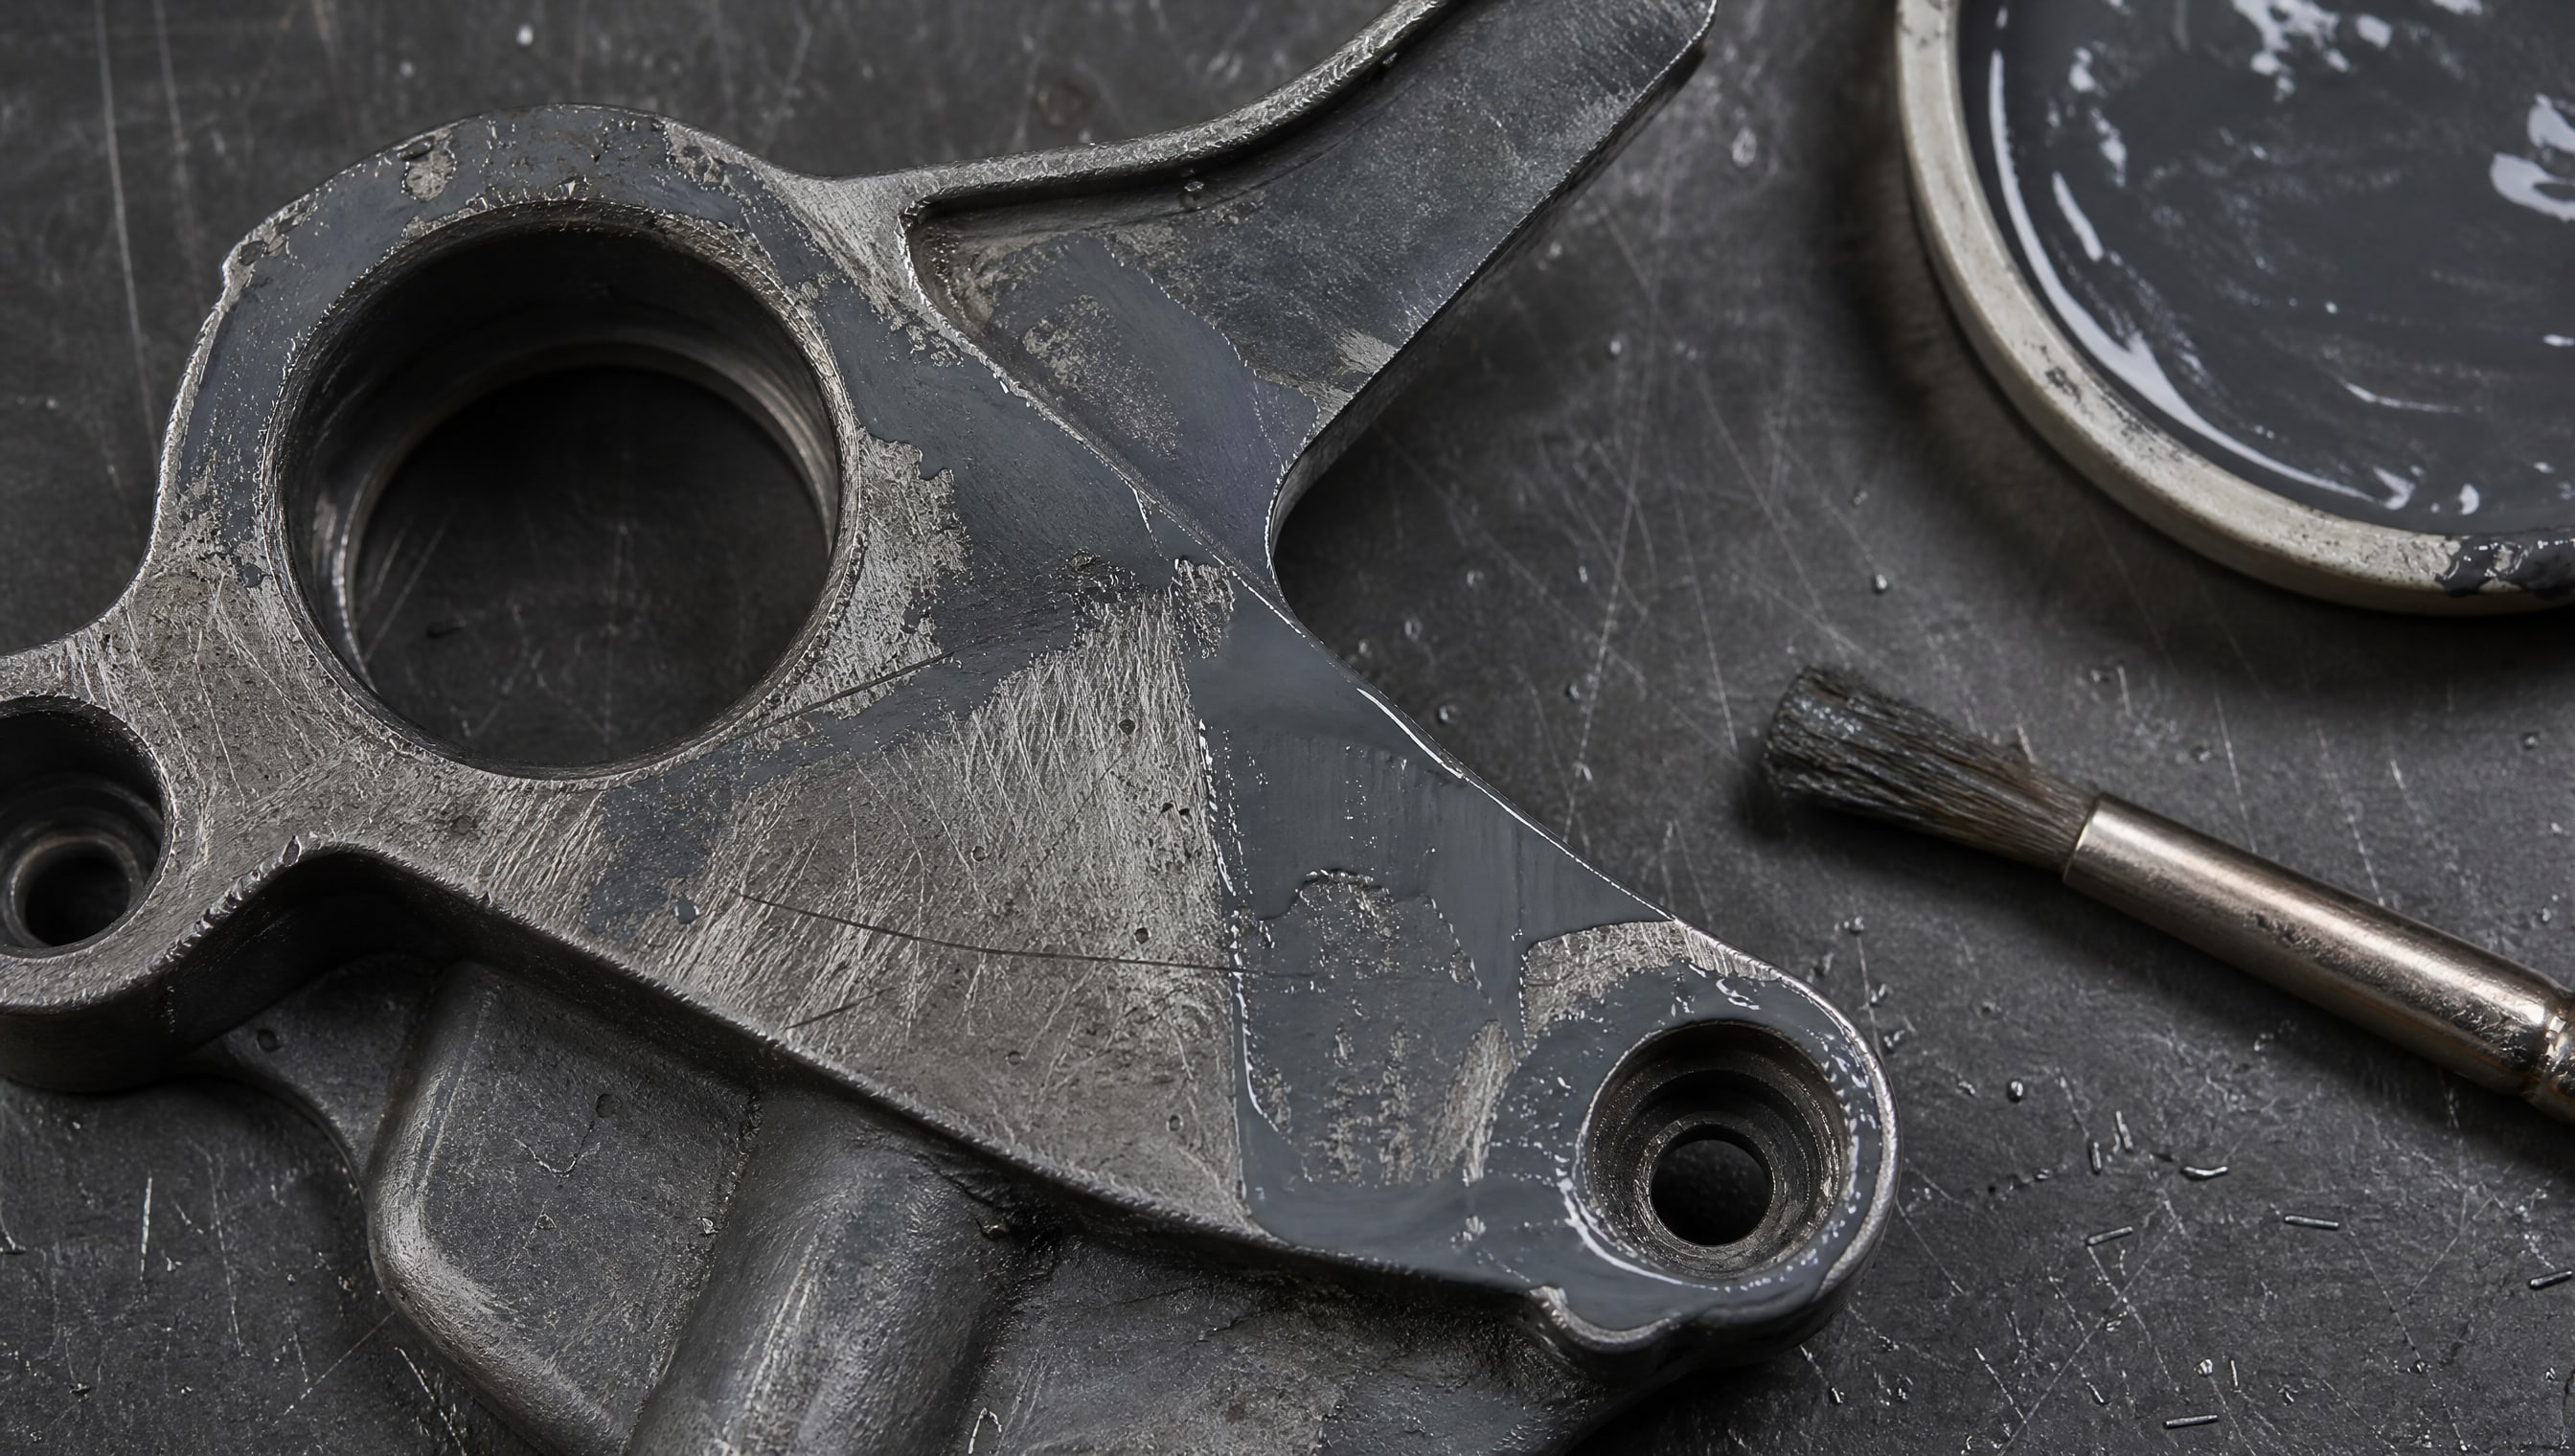
Среди типичных дефектов покрытий выделяются плохая укрывистость, непрокрас, кратеры, проколы, трещины и слабая адгезия. Каждый из них возникает по своей причине, но объединяет их одно: попытка закрасить дефект поверх него не решает проблему.
Например, если при нанесении покрытия образовался кратер (углубление, оставленное пузырьком воздуха), просто нанести новый слой поверх кратера не устранит его. Краска будет стекать в углубление, и после высыхания кратер останется видим или даже станет глубже. Правильное решение: удалить поврежденный участок шлифованием, очистить, нанести новый слой и дать правильно высохнуть.
Это же относится и к глубоким рисам на основании до нанесения покрытия. Если риса видна на деревянной, металлической или пластиковой основе, перекрытие ее одним слоем покрытия не скроет риску; будет видна ее граница, контур и, возможно, небольшое углубление. Техническое решение: локальное шлифование, повторное нанесение в этой зоне, контроль высыхания.
Этот принцип универсален: если дефект виден после полного высыхания первого слоя покрытия, его исправляют шлифованием и повторным нанесением, а не добавлением краски поверх.
Как правильно выбирать антифрикционное покрытие на этапе подбора
Когда закупщик или технический специалист выбирает антифрикционное покрытие для конкретного узла, первый шаг - не поиск продукта, а оценка состояния деталей.
Нужно ответить на несколько вопросов:
Какое состояние поверхности деталей, которые будут покрыты? Если поверхность отшлифована по 12-14 классу шероховатости, это одно. Если на детали видны риски, заусенцы и волнистость - это совсем другое. Во втором случае поверхность требует подготовки, и покрытие не заменит эту работу.
Каков допуск на размеры и геометрию деталей? Если допуск жесткий, а детали лежат на грани поля допуска, то нанесение слоя 10-20 микрометров повлияет на геометрию. Ее нужно учесть при проектировании узла.
Какие требования к трению и износу? Это определит выбор между типами покрытий и толщину слоя. Если задача - снизить трение на 30-50%, то одна толщина; если нужна максимальная износостойкость, то другая.
Есть ли возможность правильно подготовить и нанести покрытие? Если производство не располагает оборудованием для очистки и обезжиривания, есть риск низкой адгезии. Это нужно решить до покупки материала.
На основании этих ответов инженер выбирает конкретное покрытие, определяет технологию подготовки и нанесения, и планирует контроль качества. При таком подходе покрытие дает предсказуемый результат. Если же выбор материала начинается с фразы «нам нужна краска, которая скроет все дефекты», это признак неправильного подхода.
Практическое применение при восстановлении и ремонте деталей
На практике, когда деталь износилась или повреждена, восстановление ее функции требует многоэтапного подхода.
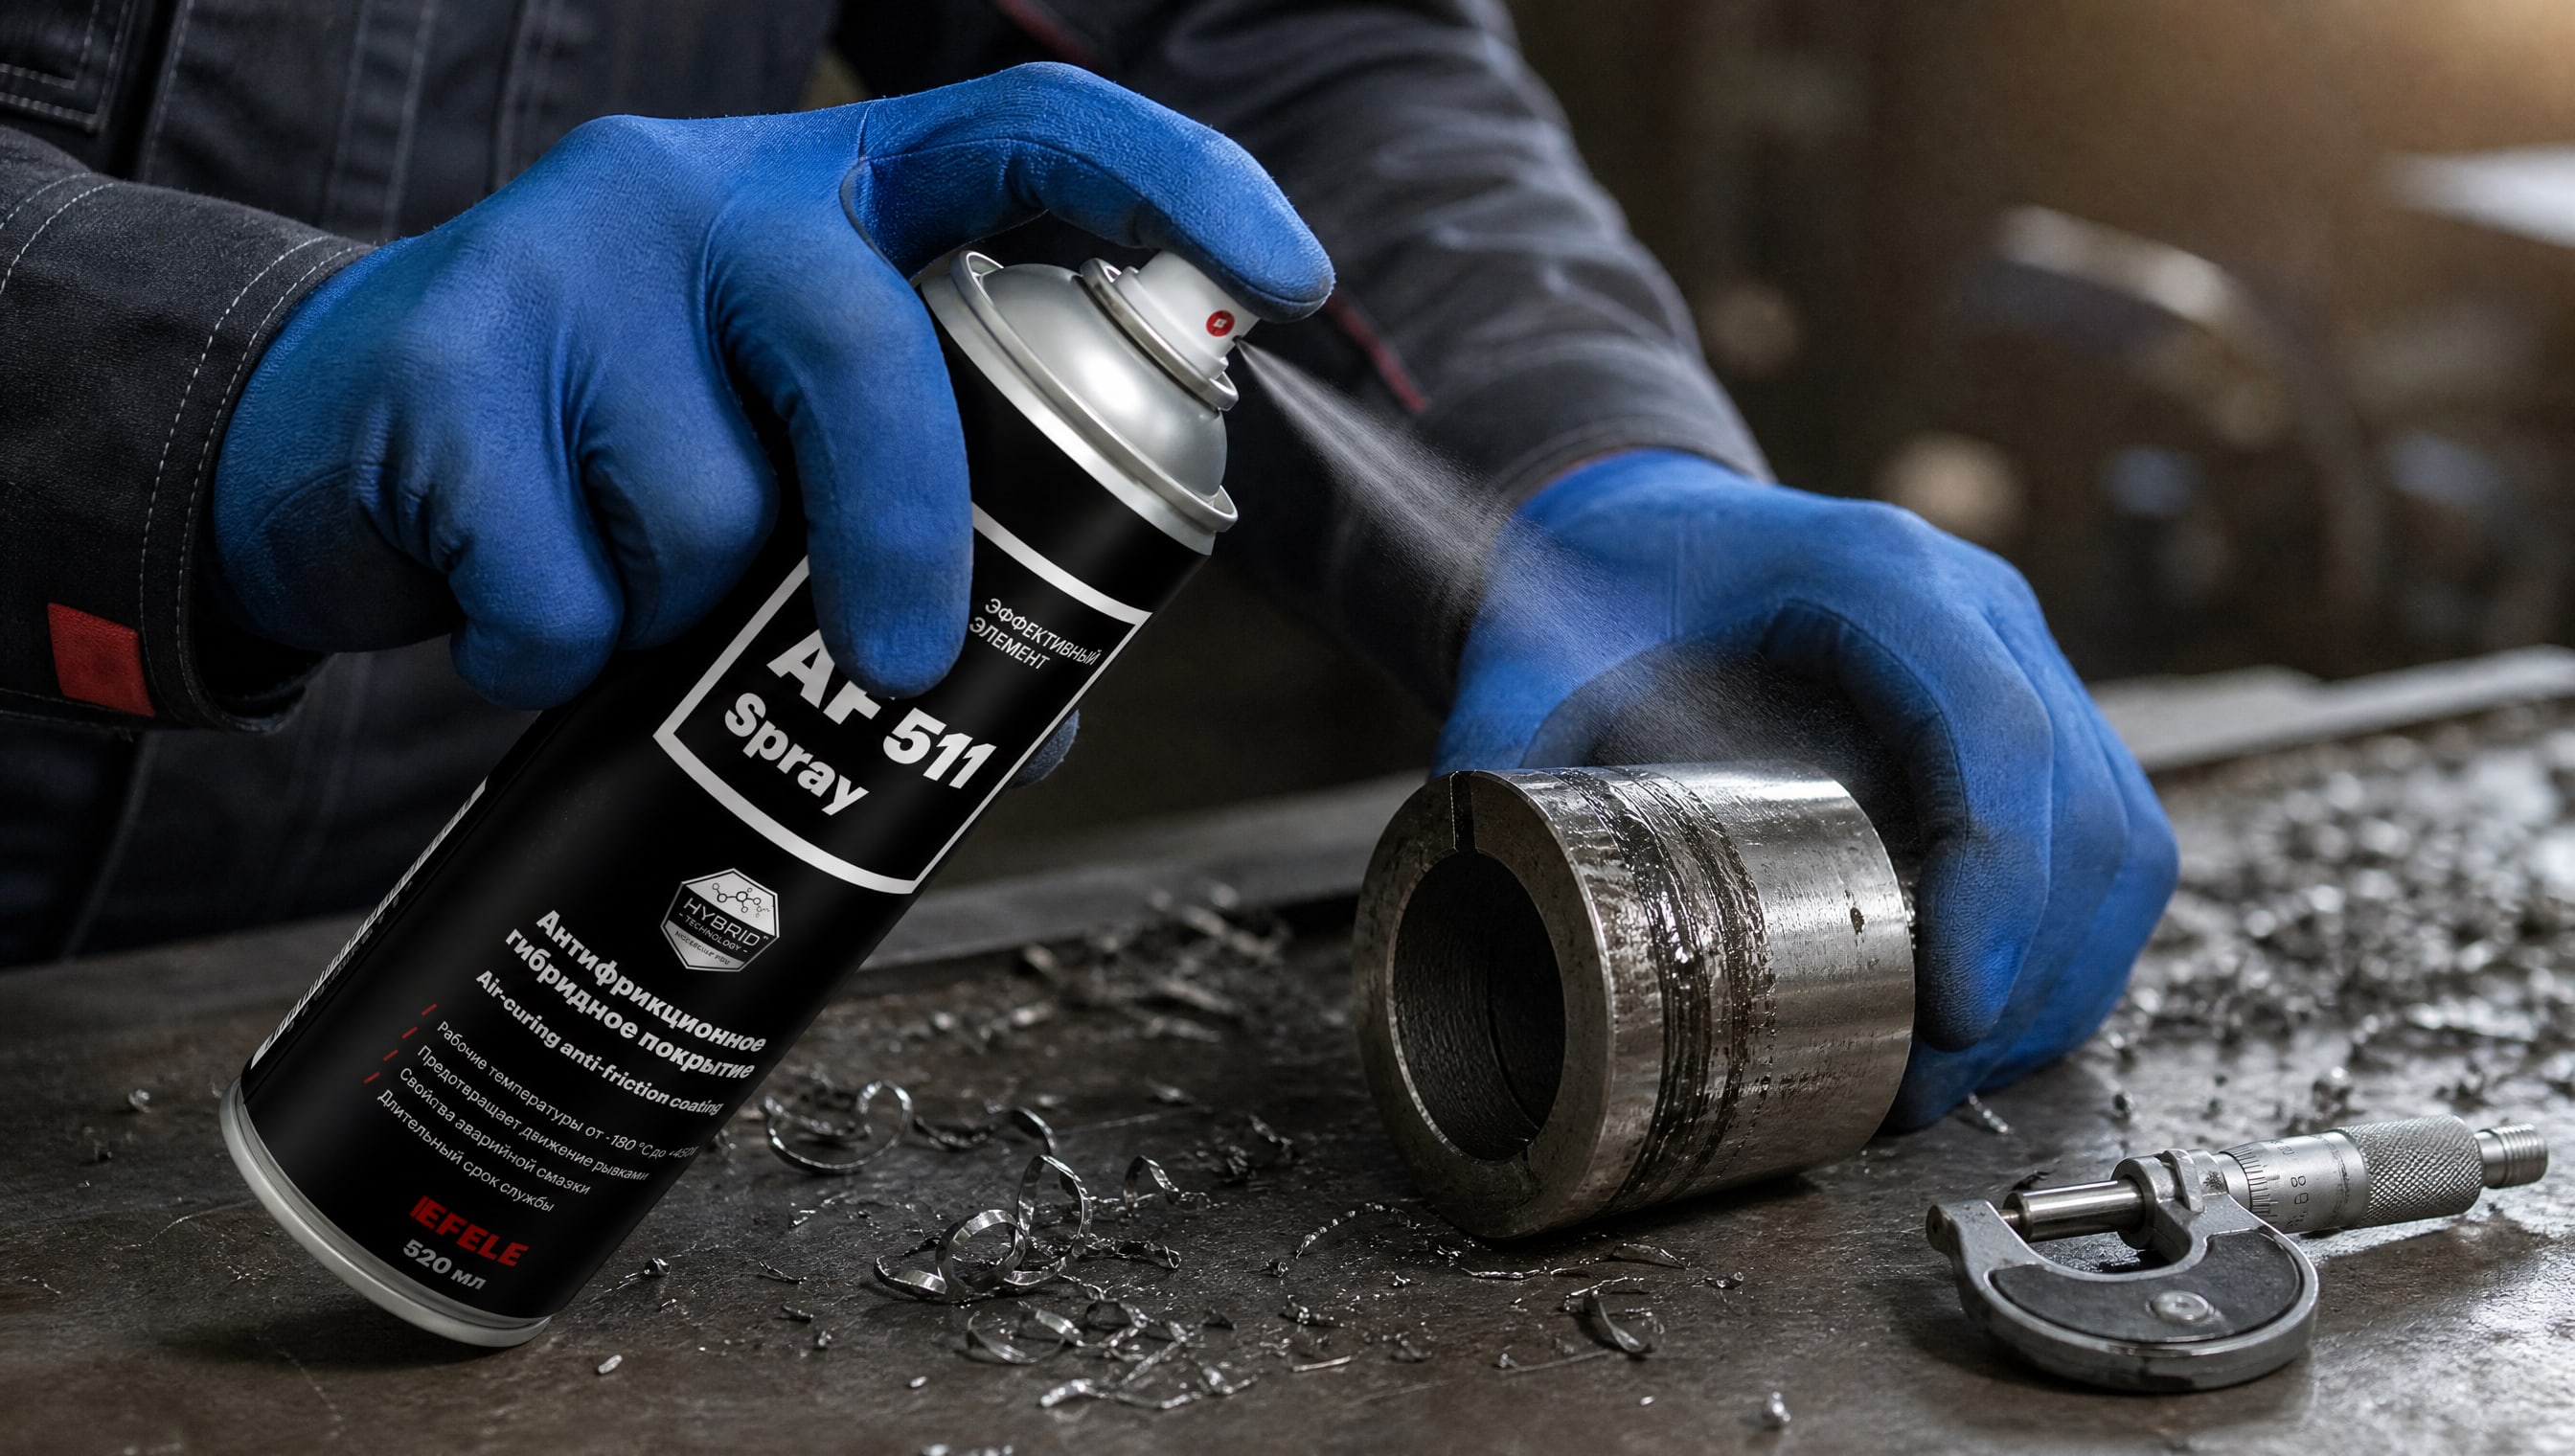
Антифрикционное покрытие входит в этот процесс, но оно не является основным инструментом восстановления.
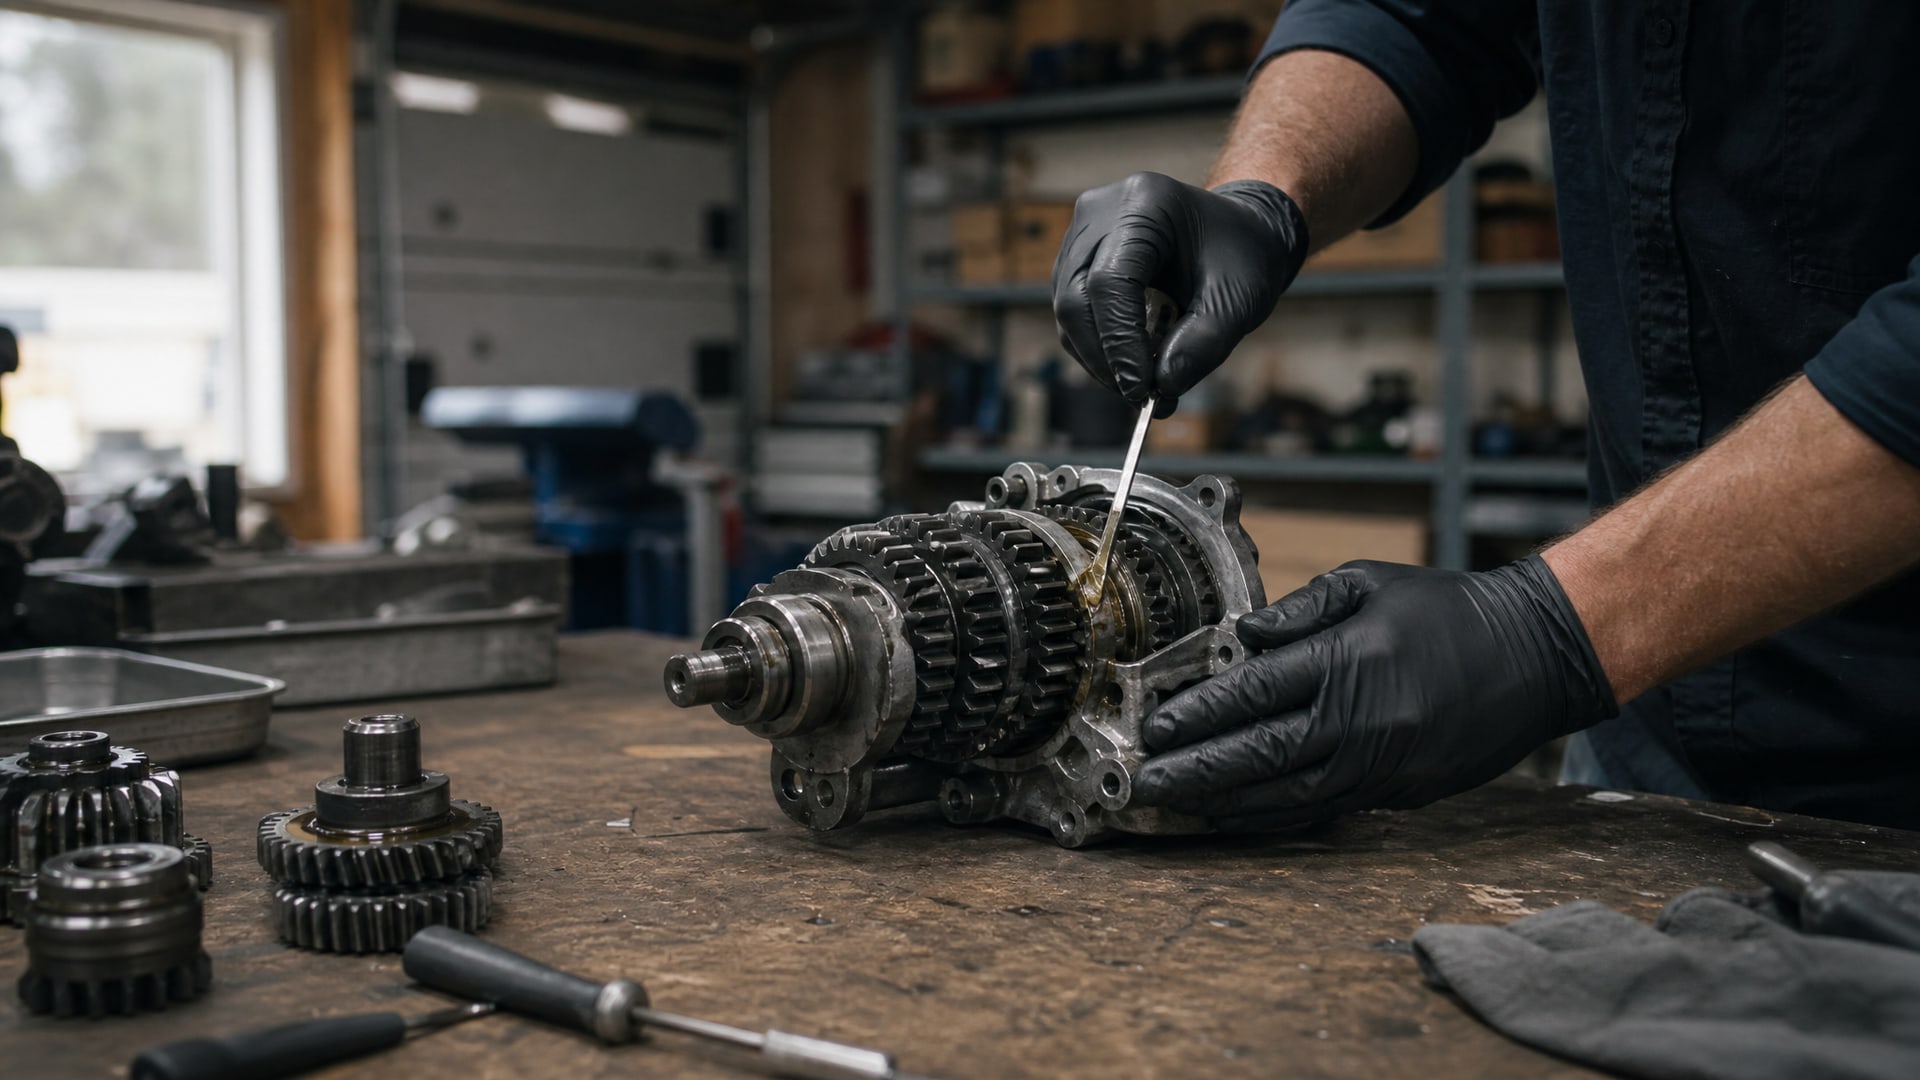
Если втулка изношена и ее диаметр вышел за пределы допуска, применяют механическое восстановление: гальваническое покрытие, напыление металла, нанесение полимерного слоя большей толщины, или механическая переработка поверхности. Антифрикционное покрытие применяется после этого, как финишный слой, чтобы снизить трение скольжения и увеличить ресурс восстановленной детали.
Если деталь имеет поверхностные дефекты (царапины, следы инструмента), их сначала устраняют шлифованием, и только потом наносят антифрикционное покрытие. Покрытие не восстанавливает, оно защищает и улучшает скольжение.
В ремонтных мастерских прижилась практика: перед нанесением антифрикционного слоя проводят визуальный осмотр и грубую оценку поверхности. Если видны глубокие риски, это - сигнал к предварительной обработке. Если поверхность гладкая и чистая, можно переходить сразу к нанесению. На практике это сохраняет время и улучшает результат.
Когда требуется работать в условиях, где дефекты поверхности вызывают вымывание смазки или локальный нагрев, важно не скрывать дефект, а устранить его. Например, в узлах с тяжелыми нагрузками и микро-скольжением (фреттингом) глубокие риски ускоряют разрушение. Здесь антифрикционное покрытие MODENGY AF-511 Spray, как и любое другое, не способно скрыть дефект своей малой толщиной - требуется предварительное сглаживание поверхности механическим путем, чтобы покрытие смогло обеспечить долговечность.
Часто задаваемые вопросы
Может ли антифрикционное покрытие скрыть глубокие риски на деталях?
Нет. Толщина антифрикционного покрытия составляет 5-20 микрометров, в то время как видимые риски часто имеют глубину в десятки или сотни микрометров. Покрытие повторяет профиль основания и не компенсирует крупные дефекты. Глубокие риски требуют механической обработки перед нанесением покрытия.
Какие краски скрывают мелкие дефекты поверхности лучше всего?
Никакие краски не скрывают дефекты - они только сглаживают микронеровности. Мелкие дефекты (микротрещины, едва видимые риски) заполняются слоем покрытия благодаря его текучести. Но заметные дефекты требуют шпатлевания или шлифовки до покраски. Принцип один: устранение, а не маскировка.
Нужно ли снимать дефекты шлифованием перед нанесением антифрикционного покрытия?
Да, если дефекты видны или ощущаются при проведении пальца. Дефекты, размер которых превышает толщину пленки (более 20 микрометров), требуют предварительного шлифования и очистки. Это обязательный этап подготовки поверхности.
Почему попытка нанести толстый слой покрытия не решает проблему дефектов?
Увеличение толщины слоя не улучшает заполнение глубоких дефектов - покрытие и так максимально заполняет впадины и повторяет контур основания. Толстый слой может даже ухудшить адгезию, потеряет смазочные свойства и станет хрупким. Решение - не в толщине, а в подготовке основания.
Как отличить мелкие дефекты, которые скроет покрытие, от глубоких, которые нужно шлифовать?
Ориентир простой: если дефект видно при косом освещении (под углом 30-45 градусов к поверхности), это уже достаточно глубокий дефект для механической обработки. Если дефект виден только в полнофакельном свете, это микронеровность, и покрытие ее сгладит. Всегда можно провести пальцем: если палец ощущает углубление, его размер выше 5-10 микрометров.
Заключение
Антифрикционное покрытие - это узкоспециальный инструмент для снижения трения и износа, работающий в диапазоне микрометров. Оно никогда не предназначалось для скрытия глубоких дефектов металлообработки, рытвин и рисок. Попытка замаскировать такие дефекты под слоем покрытия приводит к некачественному результату, низкой адгезии и преждевременному отказу узла.
Правильный подход: сначала оценить состояние поверхности, провести необходимую подготовку (шлифование, очистку, обезжиривание), и только потом наносить покрытие согласно технологии. Это требует дополнительного времени, но гарантирует долговечность и функциональность детали. Закупщикам и техническим специалистам нужно выбирать покрытие под конкретную задачу снижения трения, а не под фантазию о том, что материал все исправит. При таком подходе инвестиция в покрытие дает предсказуемый и стабильный результат.