Выбор метода нанесения покрытий - одна из ключевых решений при производстве узлов трения, особенно для авиационных двигателей, поршневых систем и критичных узлов. Трафаретная печать и аэрозольное напыление решают похожие задачи, но работают совершенно по-разному: первая строит толстый, локализованный слой, вторая распыляет состав равномерно по всей поверхности. Различия в толщине слоя, контроле нанесения и расходе материала делают эти методы конкурентными в разных сценариях. Статья разбирает, когда трафаретная печать становится предпочтительнее, какие технические факторы играют решающую роль и какие ошибки допускают при выборе между ними.
Материал адресован инженерам, технологам и закупщикам, которые подбирают метод нанесения защитных и смазочных покрытий для двигателей, редукторов и других узлов высокого трения. Вы поймете, на какие параметры смотреть, как рассчитать экономику каждого способа и когда дополнительные вложения в подготовку трафарета окупаются на первой же серии.
Технические различия между методами нанесения
Трафаретная печать и аэрозольное распыление принципиально отличаются в механизме доставки материала к поверхности.
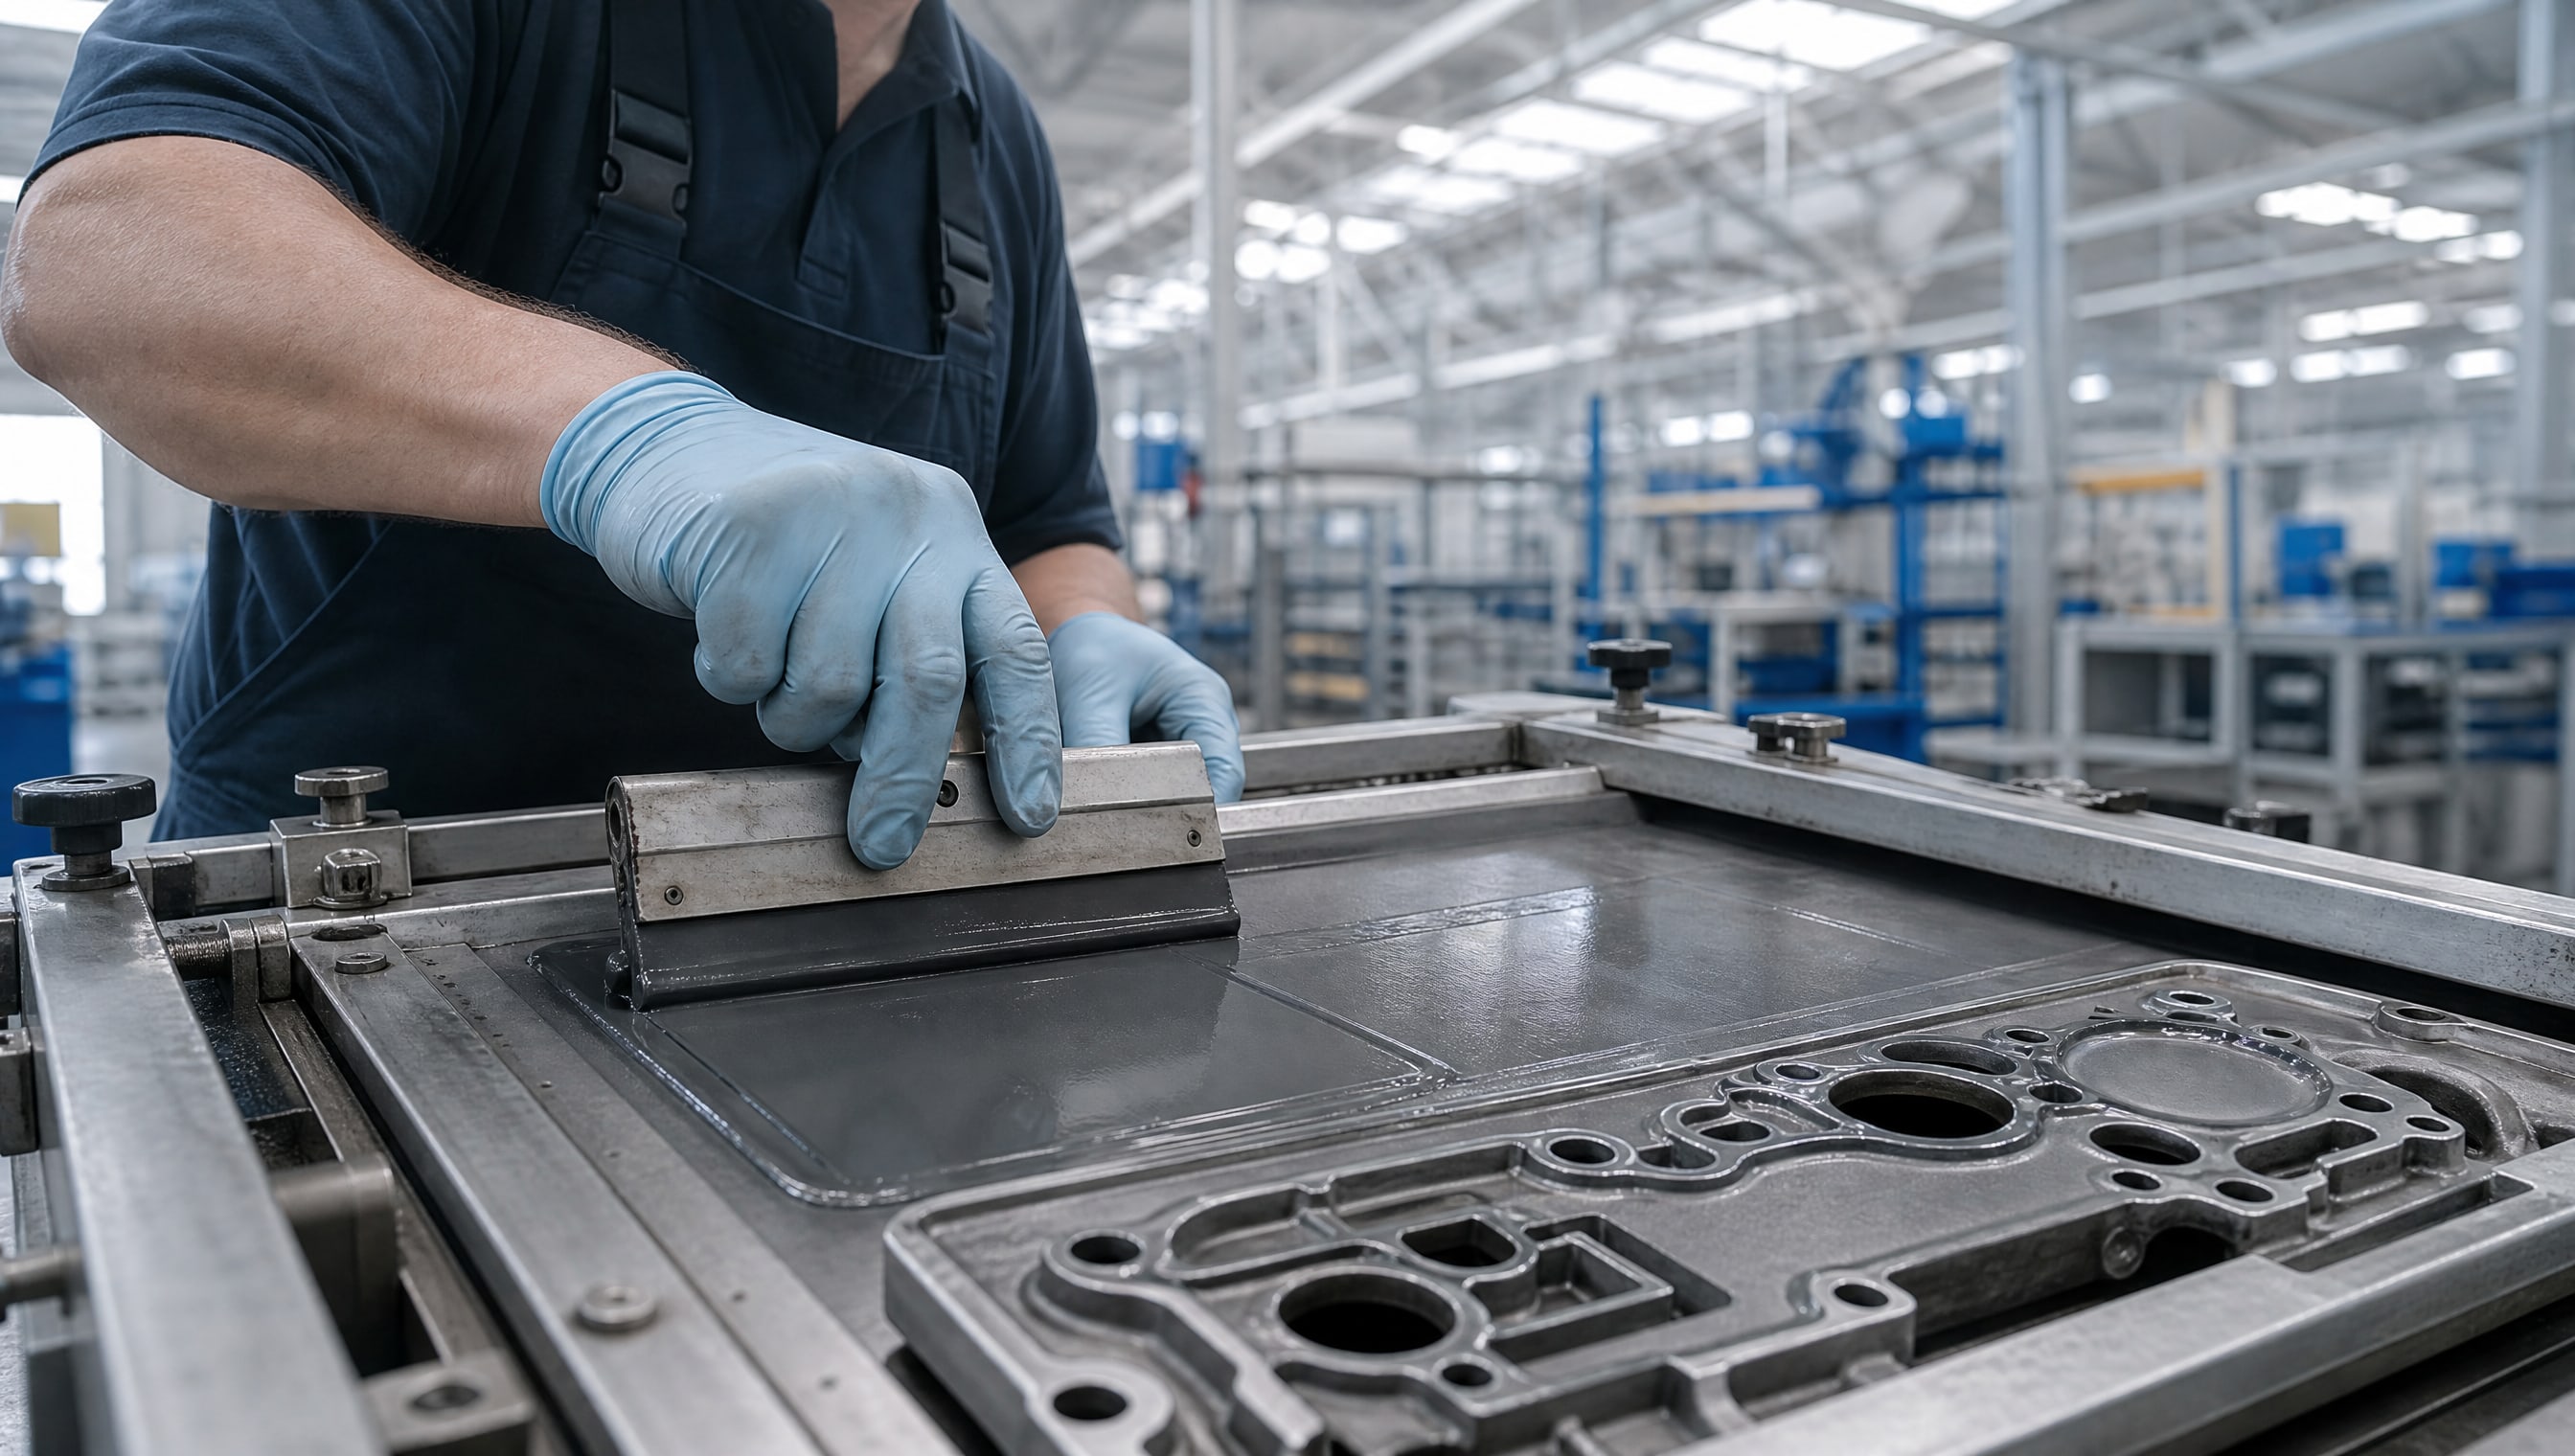
При трафаретной печати состав выдавливается через ячейки трафарета стальным или полиуретановым ракелем. Процесс прямой: давление, скорость движения ракеля и диаметр ячеек полностью контролируют, сколько материала попадет на деталь. При аэрозольном напылении материал распыляется факелом под давлением газа - сопло, давление и расстояние до поверхности определяют результат, но мелкие капли разлетаются и оседают за границами целевой зоны.
Из-за этого различия толщина слоя при трафаретной печати предсказуемa: 5–20 мкм - при стандартных режимах, до 2 мм - при толстослойной печати. Аэрозоль, особенно при одном проходе, дает тонкое, неравномерное покрытие. Для достижения одинаковой толщины нужны несколько слоев с промежуточной сушкой, что увеличивает время цикла в 3-5 раз.
Еще одно различие - поверхность. Трафаретная печать работает по неровным, сложным геометриям: поршни с канавками, втулки, шлицевые валы. Ракель следует контурам, и материал остается в нужном месте. Аэрозоль на острых ребрах образует потеки, в углублениях - скопления, на выступах - тонкие зоны. Закупщики цехов тяжелого машиностроения выбирают трафаретную печать именно потому, что она уменьшает брак из-за неравномерного слоя на сложных деталях.
Контроль нанесения и локальное покрытие
Трафаретная печать позволяет покрывать не всю деталь, а только нужные зоны.
На трафарете открывают только те участки, которые требуют смазочного или антифрикционного покрытия. Это экономит материал и гарантирует, что состав не попадет на посадочные поверхности, резьбу или места крепления. При аэрозольном напылении такая селективность достигается закрыванием части детали маской - доп. операция, расход времени на переналадку.
Для авиационных двигателей, где допусковая база критична, локальное нанесение - не просто удобство, это требование. Смазочное покрытие на юбке поршня не должно попадать на конец штока или головку, иначе стопорное кольцо не встанет, или масло начнет вымываться в соседние узлы. Трафаретная печать исключает эту ошибку на корню: ячейки трафарета открыты только там, где нужно.
Метод также позволяет одновременно наносить несколько слоев разных материалов через последовательное пропечатывание. Сначала - адгезионный слой, затем - твердосмазочное покрытие, потом - защитный слой от окисления. Каждый слой контролируется отдельным трафаретом и наносится в одном такте. Аэрозоль требует ручного позиционирования насадки между слоями и чаще приводит к неравномерности.
Диапазон толщин и особенности специальных материалов
Смазочные покрытия для двигателей обычно требуют слой толщиной от 20 до 150 мкм, в зависимости от назначения узла и условий работы.
Антифрикционные твердосмазочные составы - молибденовые, графитовые, политетрафторэтиленовые (ПТФЕ) - сохраняют полезные свойства именно в этом диапазоне. Тоньше - эффект смазки теряется, толще - слой начинает отслаиваться под нагрузкой.
Трафаретная печать естественно держит такие толщины, потому что ячейки трафарета подбирают именно под нужный объем: сетка 80 меш (ячейка около 180 мкм) дает слой 20-40 мкм, сетка 38 меш (ячейка около 400 мкм) - до 100 мкм. Для толстослойных покрытий (до 2 мм) берут специальные трафареты с толстой эмульсией или фотополимером. Аэрозоль с одного распыла дает 5-15 мкм; для 100 мкм нужно 7-10 слоев, каждый с промежуточной сушкой.
Вязкость материала при трафаретной печати задается в пределах 30-100 Па·с, в зависимости от желаемой текучести через ячейки. Слишком жидкий состав размывает границы ячеек, очень вязкий - не проходит. Производители смазочных материалов, готовя версии для трафаретной печати, обычно стабилизируют вязкость в этом окне. При аэрозольном распылении вязкость критична для факела: жидкое - хороший факел, вязкое - прерывистое распыление.
Производительность и экономика методов
Время цикла при трафаретной печати включает: позиционирование детали, один проход ракеля (несколько секунд), поднятие трафарета, удаление детали.
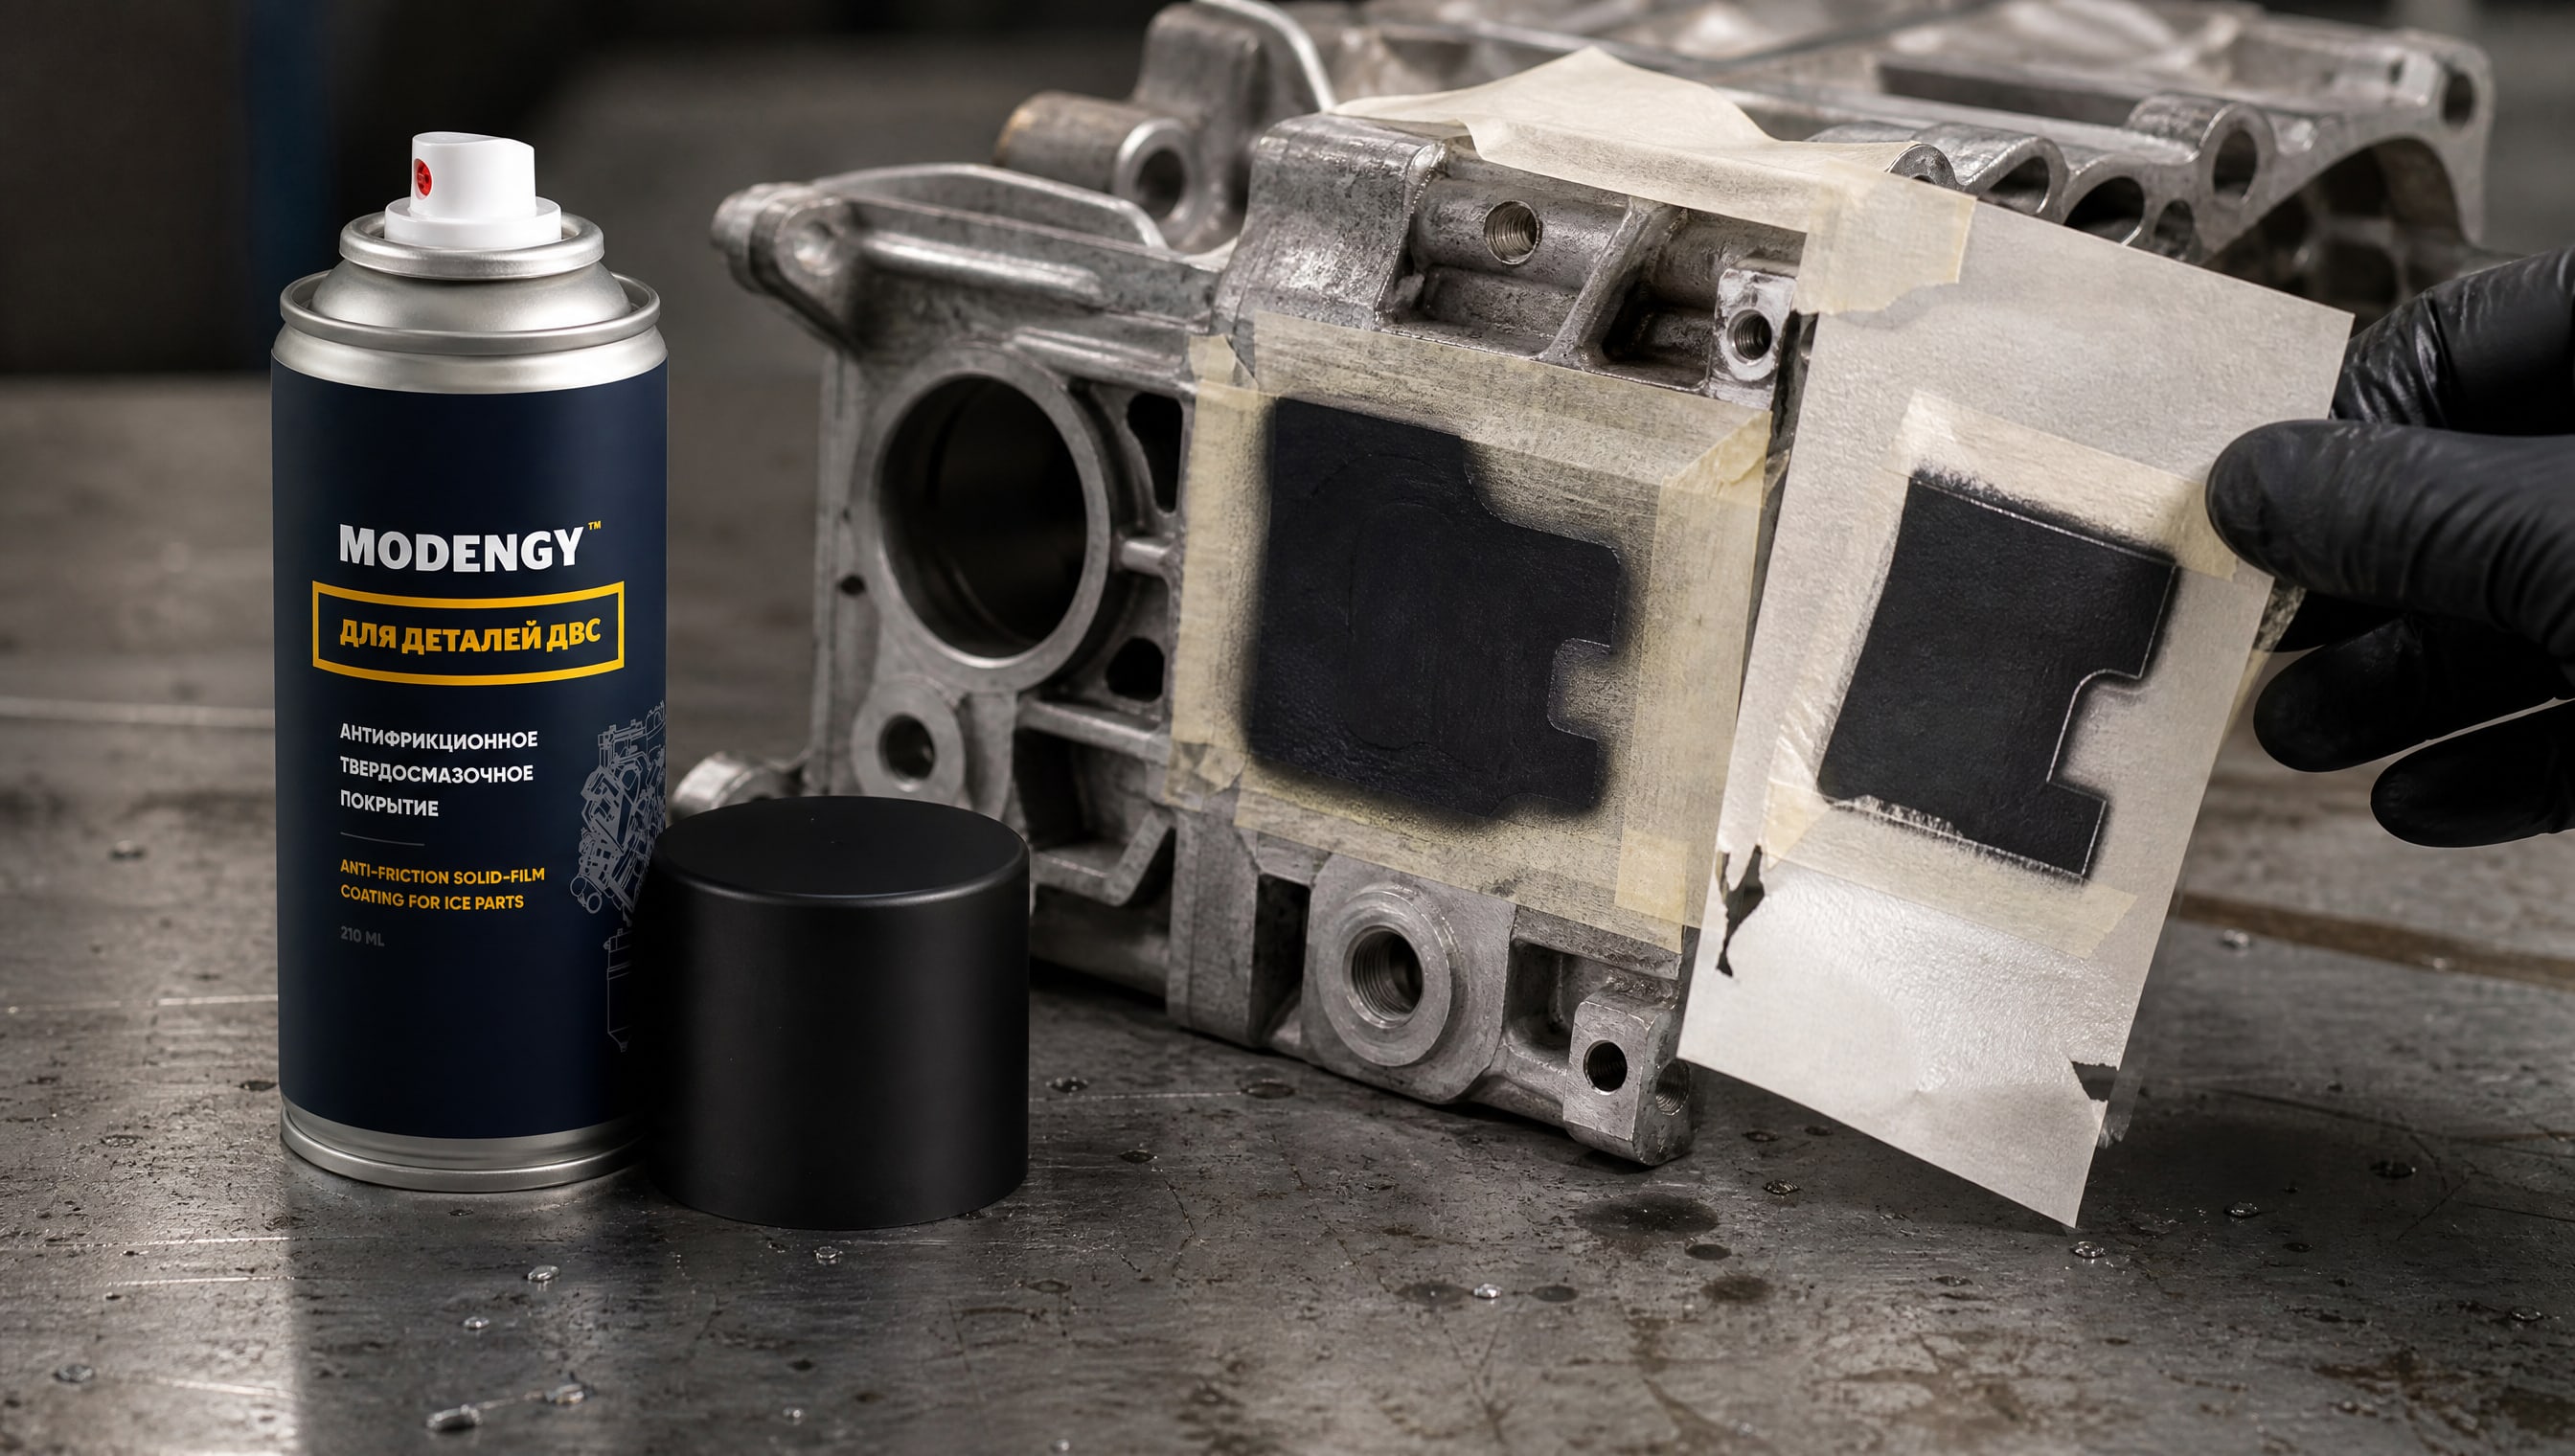
На одну деталь уходит 10-20 секунд в зависимости от размера и количества слоев. При аэрозольном напылении: подготовка маски или ручное позиционирование сопла, нанесение 1-3 слоев с промежуточной сушкой на воздухе (3-5 минут между слоями), контроль. Итого 15-30 минут на деталь, если слоев несколько.
Подготовка трафарета (экспонирование, вывод, закрепление, проверка ячеек) занимает 2-4 часа в зависимости от сложности и размера. Если сделаешь 100 деталей в день на одном трафарете, подготовка «размазывается» по 2-4 минуты на деталь. При 500 деталях затрата становится менее 0,5 минуты на единицу. Для малых серий (10-50 деталей) трафаретная печать экономически проигрывает, потому что подготовка выливается в 10-20% от стоимости. Для серий 200+ деталей - выигрывает за счет скорости и меньшего расхода материала.
Расход материала: при трафаретной печати уходит ровно столько, сколько пролезло через ячейки плюс минимальные потери на чистку ракеля. При аэрозольном распылении только 40-60% материала оседает на деталь, остальное - в воздух и на стол. Если в цехе нет эффективной вытяжки или рекуперации, потери аэрозоля становятся видны в счетах за сырье.
Применение в авиационных двигателях и поршневых системах
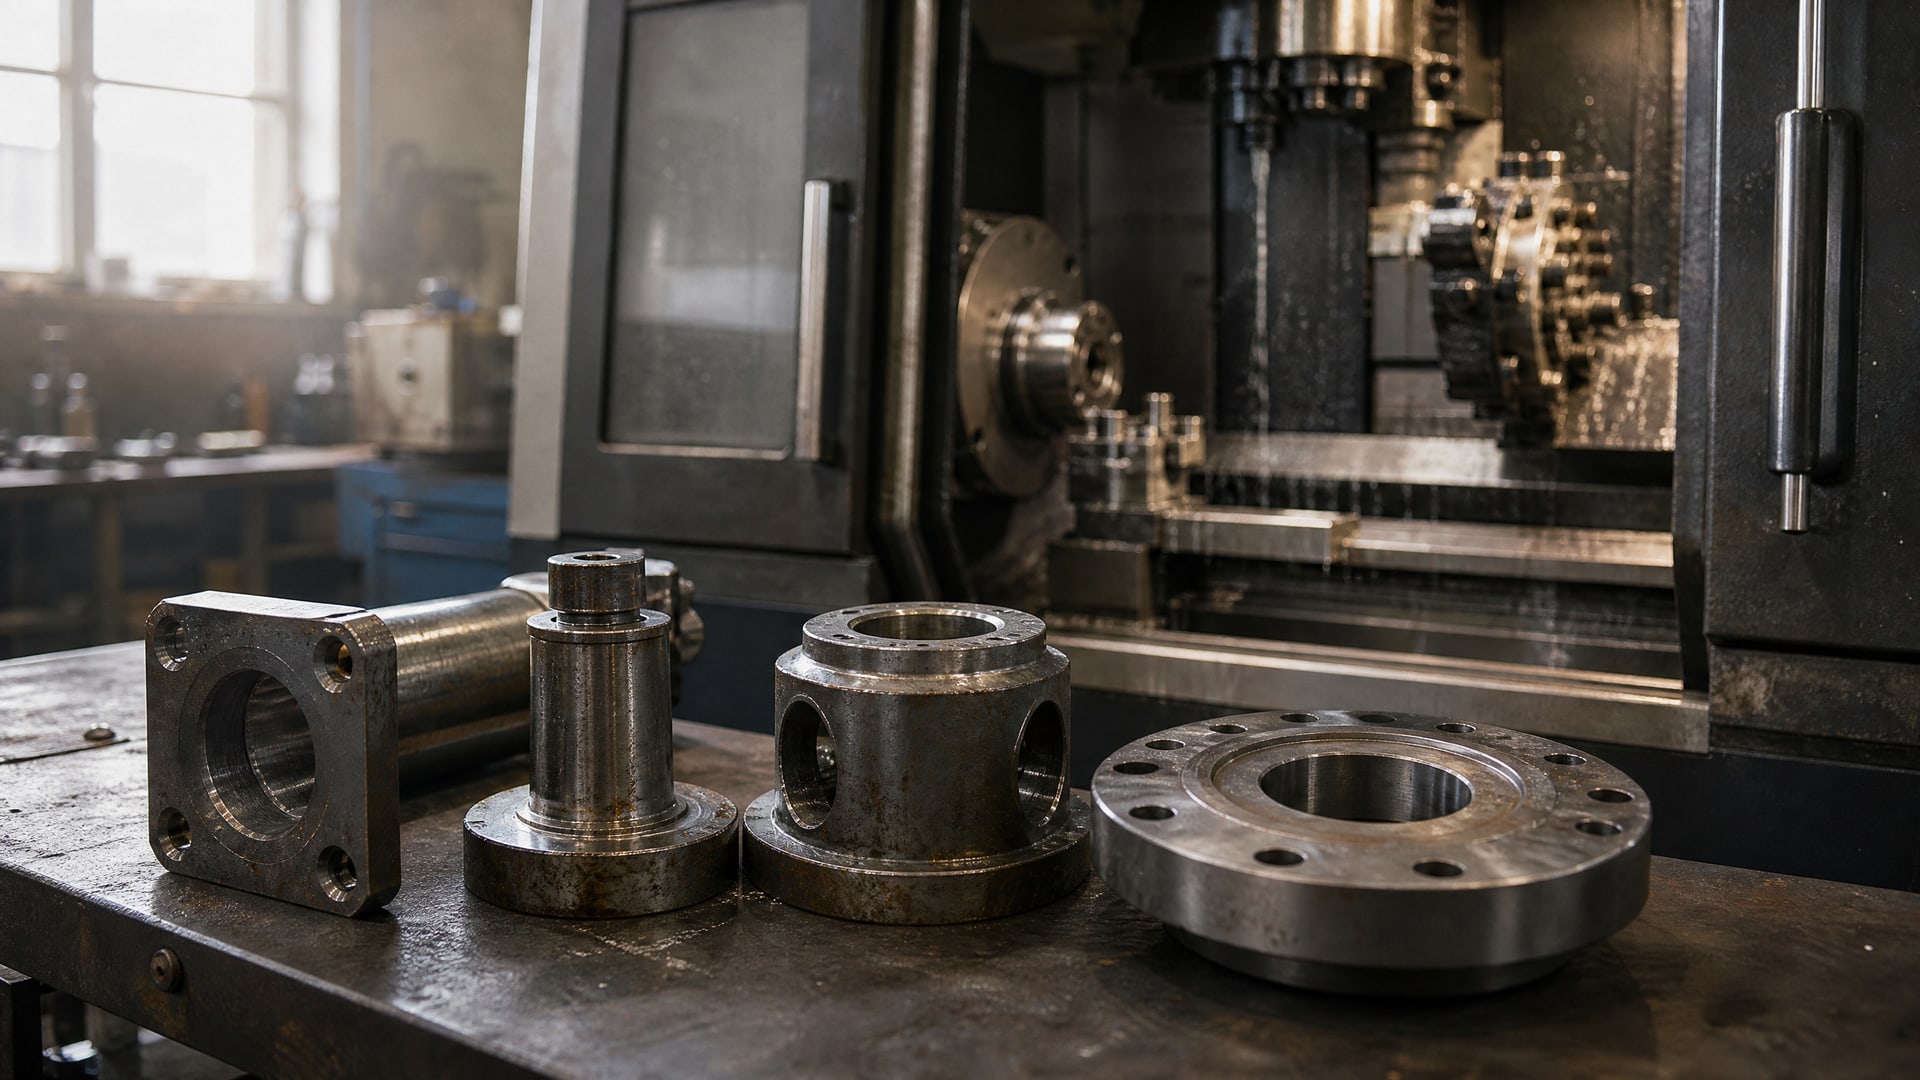
Авиационные двигатели требуют смазочных и антифрикционных покрытий на критичных парах: юбка поршня, кулачок, толкатель, направляющая, опора коленвала.
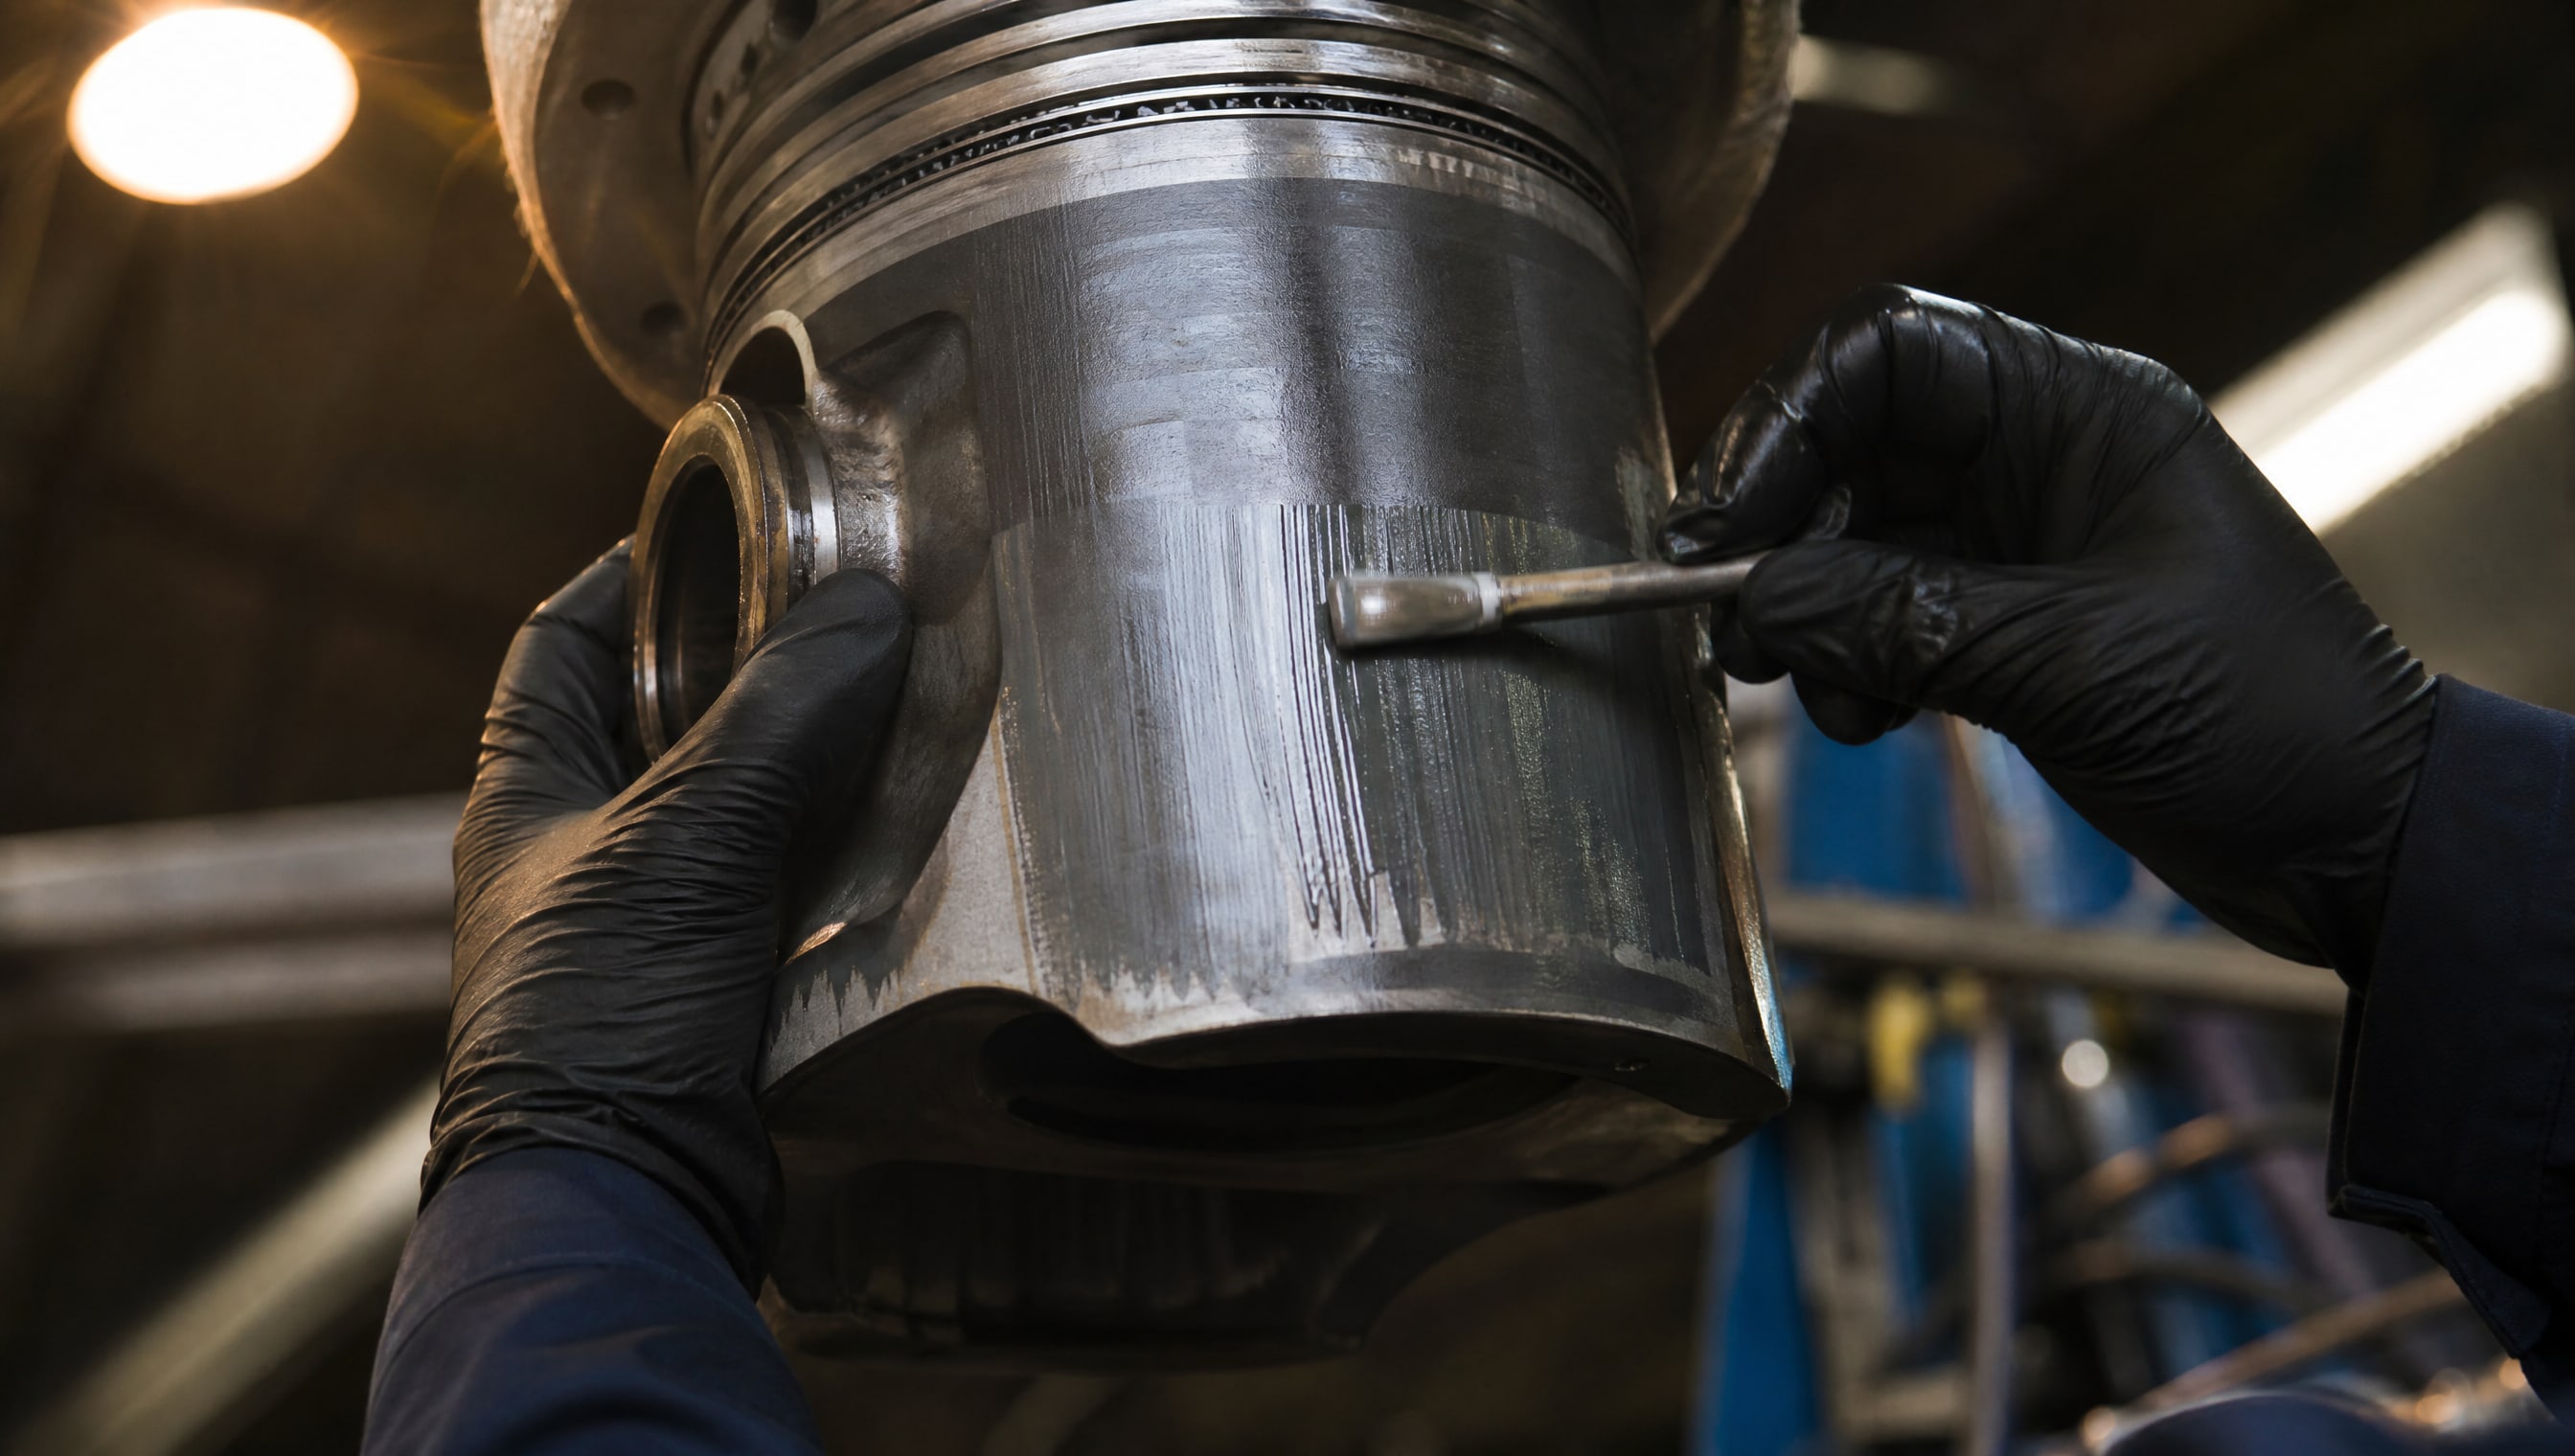
Условия работы экстремальные: температуры до 200 °C, нагрузки до 500 МПа на контакте, циклическое воздействие, вибрация. Покрытие должно держать нагрузку, не скатываться под напряжением и не вымываться в соседние узлы.
Трафаретная печать обеспечивает точное расположение слоя: например, на юбке поршня наносят только полосу шириной 5-10 мм, там, где происходит скольжение по стенке цилиндра. Остальная поверхность остается чистой. Это критично, потому что избыток покрытия вызывает налипание нагара, а недостаток - повышенный износ. При аэрозольном распылении такую точность без трудоемкой маскировки не достичь.
Толстослойное твердосмазочное покрытие (50-150 мкм) на юбке поршня трафаретной печатью наносится в два-три прохода через разные трафареты либо один трафарет с толстой сеткой. Слой равномерен, адгезия высока за счет одноактного нанесения без промежуточной сушки, которая может привести к несвязанности. При распылении такой толщины потребуется 10+ проходов с промежуточной сушкой, что увеличивает время в 20+ раз и снижает адгезию из-за межслойных напряжений.
Методы нанесения защитных покрытий: где уместна каждая технология
В производстве узлов трения используют несколько методов нанесения защитных и функциональных покрытий.
Каждый метод оптимален для своего класса задач.
Гальванический метод нанесения покрытий - для металлических слоев (никель, хром, медь): требует электрического тока и электролита, изделие работает как катод. Несовместим с органическими смазочными составами, потому что электричество их разрушит. Применяется только для металлических покрытий, не для смазок.
Трафаретная печать - для органических смазок, твердосмазочных паст, специальных эмульсий: контролирует слой, локализует нанесение, подходит для серий 200+. На неровные, сложные поверхности, если толщина 20-2000 мкм.
Аэрозольное распыление - быстро, мобильно, без подготовки трафарета. Хорошо для мелких серий, разовых задач, когда толщина 5-30 мкм и равномерность не критична. Часто используется в сервисных и ремонтных цехах, где условия нестандартные и каждая деталь может отличаться.
Плазменное напыление - для толстых металлических и керамических слоев на деталях, подвергаемых экстремальному износу. Оборудование дорогое, требует специалистов. Для смазочных покрытий используется редко, в основном для защиты от коррозии и повышения твердости.
Методы нанесения лакокрасочных покрытий (щетка, валик, струйная печать) - подходят для больших площадей, когда толщина слоя некритична. Для локального нанесения смазки на маленькие узлы неудобны.
На практике инженеры сначала выбирают между трафаретной печатью и аэрозолем: оба работают с жидкими и пастообразными составами, оба портативны относительно плазмы и гальваники. Дальнейший выбор зависит от того, какую толщину нужно держать и сколько деталей в партии.
Часто задаваемые вопросы
Можно ли трафаретной печатью наносить смазку на любую поверхность?
Трафаретная печать работает по металлу, пластику, керамике, даже по дереву и ткани. Ключевое требование - поверхность должна быть чистой и обезжиренной. Неровная геометрия (канавки, резьба, шлицы) не помеха: ракель приспосабливается к контуру. Однако чем сложнее рельеф, тем выше риск неравномерности слоя; может потребоваться специальная подготовка трафарета и настройка давления ракеля.
Почему при нанесении нескольких слоев аэрозолем получается рыхлый слой, а при трафаретной печати - плотный?
Аэрозоль наносит микрокапли, которые частично высыхают в полете. Между слоями слой уже подсох и не полностью слился с предыдущим; получается рыхлая, многопористая структура. При трафаретной печати весь материал наносится за один такт, слой однороден, молекулы еще подвижны друг относительно друга и образуют монолитную пленку. Даже в два слоя через разные трафареты вторая смазка частично размывает первую, создавая переходный слой.
Как выбрать между трафаретной печатью и напылением для серии 100 деталей?
Если толщина слоя важна и равномерность критична - выбирай распыление: быстро, без подготовки. Если геометрия сложная или нужна локальная обработка - пойди на трафарет, даже если серия мала. Компромисс: сначала сделай опытный образец распылением, проверь адгезию и толщину. Если результат устраивает - тираж распылением. Если результат плохой - перейди на трафарет, даже если один трафарет обойдется в 3-5 тысяч рублей.
Может ли ПТФЕ-покрытие наноситься одновременно с твердым смазочным слоем?
Нет, ПТФЕ (политетрафторэтилен) - это матрица, в которую вплетены смазочные частицы. Наносится одним слоем через одно отверстие форсунки. Но через трафаретную печать можно нанести сначала адгезионный слой (медная или никелевая суспензия), потом ПТФЕ-смазку. Это займет два трафарета и две операции, но свяжет слои крепче, чем простое распыление на металл.
Какие материалы лучше держит трафаретная печать: молибденовую смазку или графит?
Оба держит одинаково хорошо, если вязкость отрегулирована. Молибденовые составы часто гуще, требуют более открытой сетки трафарета; графитовые часто жидче. При правильном выборе трафарета (меш и толщина эмульсии) оба материала наносятся с высокой адгезией и не отслаиваются. Выбирай материал по задаче (молибден лучше при высоких удельных давлениях, графит - при вибрации), а не по методу.
Заключение
Трафаретная печать уверенно выигрывает перед аэрозольным напылением в трех критичных ситуациях: когда нужна толстая, толстослойная пленка смазочного покрытия (50-150 мкм), когда геометрия детали сложная и требует локального нанесения, и когда серия достаточно большая (200+ деталей), чтобы затраты на подготовку трафарета распределились на приемлемую стоимость за единицу.
Для авиационных двигателей и поршневых систем, где толщина слоя критична и неравномерность приводит к отказам, трафаретная печать - стандартный выбор. Для мелких серий, разовых ремонтов и когда изменения происходят часто, аэрозоль остается практичнее. Инженеру, подбирающему метод, нужно честно ответить на три вопроса: какова требуемая толщина слоя, сколько деталей в партии, и насколько сложна геометрия. Ответы подскажут правильный выбор.