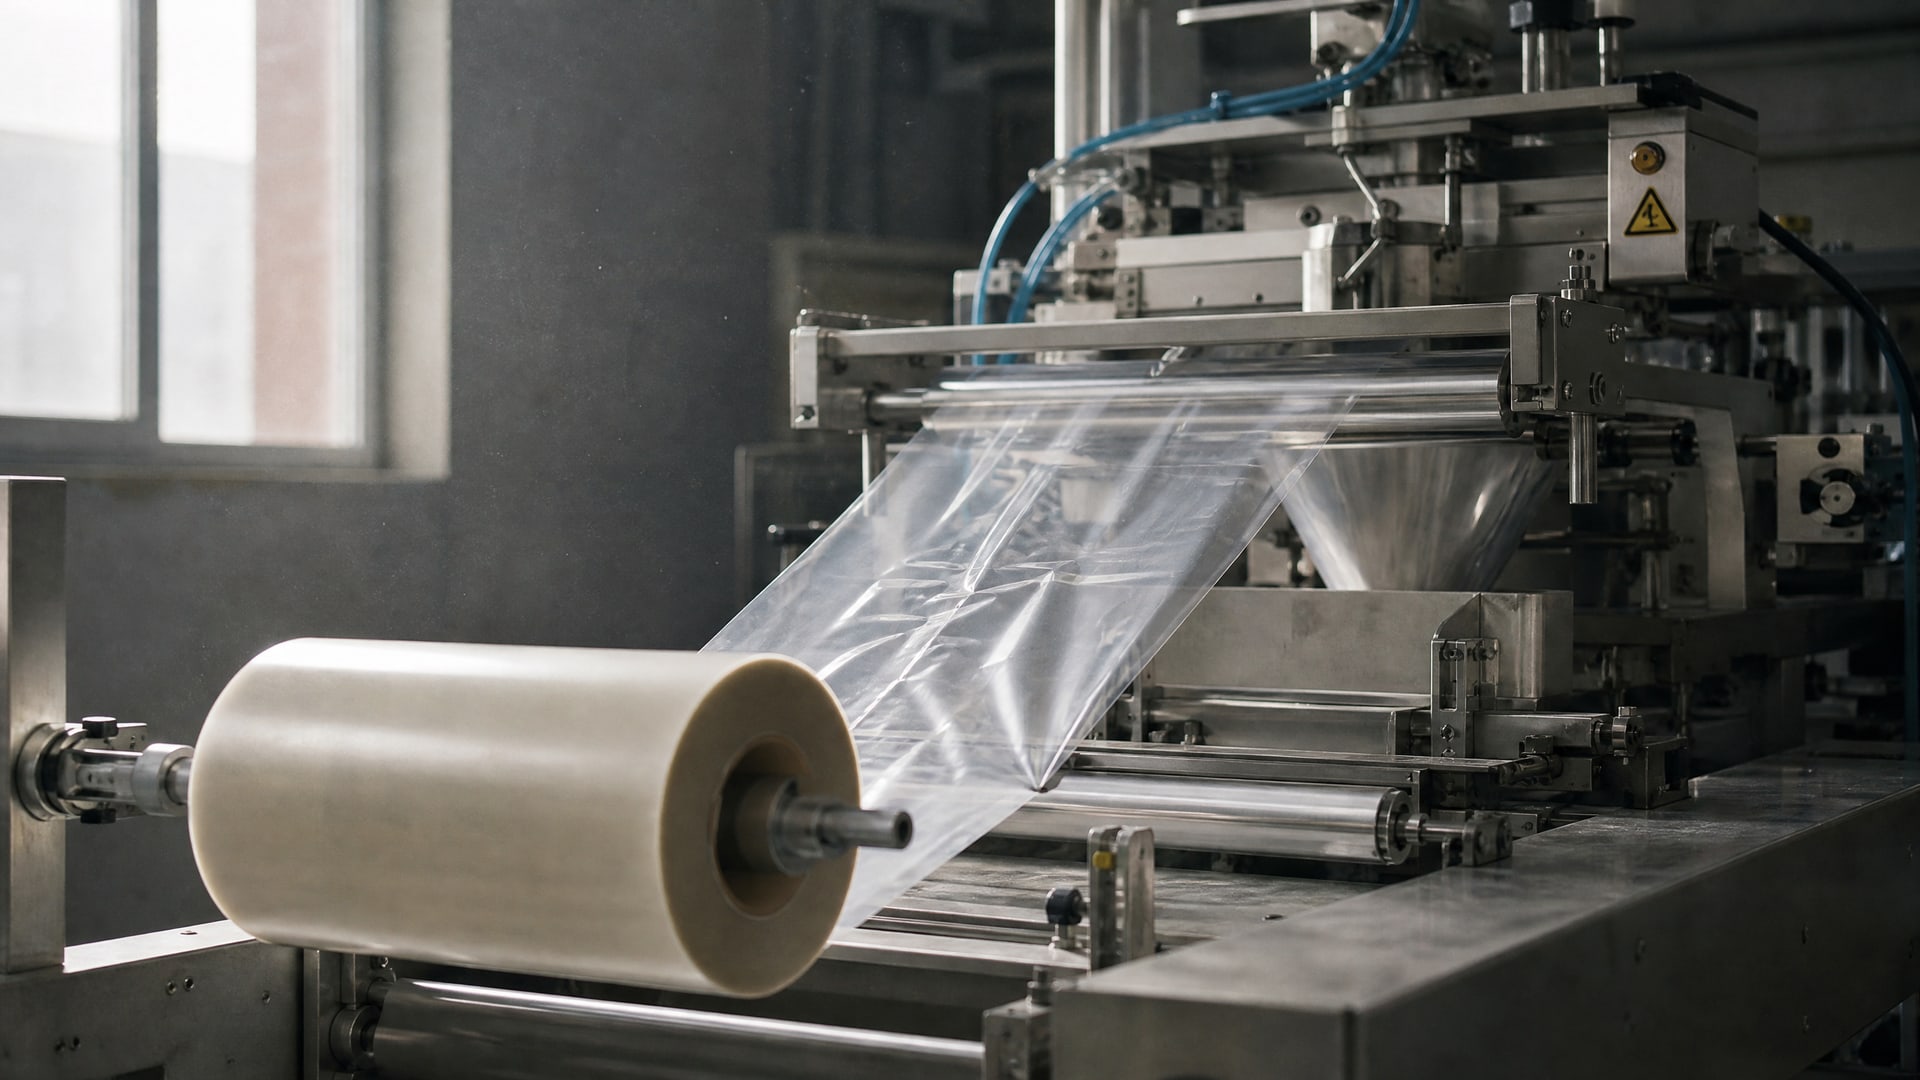
Налипание пленки в зоне продольного шва на горизонтальных упаковочных линиях (HFFS) - одна из наиболее частых причин остановок производства и брака. Проблема возникает, когда полотно прилипает к нагревательным или прижимным поверхностям, нарушая формирование герметичного шва и нередко деформируя края упаковки. Многие операторы и наладчики первым делом меняют температуру, но это редко решает задачу полностью. Причины налипания связаны с совокупностью факторов: избытком температуры и давления, загрязнением контактных поверхностей, неправильным натяжением полотна и состоянием оснастки. Статья разбирает реальные причины дефекта, алгоритм диагностики и практические способы устранения, включая роль смазочных материалов и антифрикционных покрытий в стабилизации процесса.
Текст адресован техническим специалистам, инженерам и закупщикам упаковочного оборудования, которые работают с горизонтальными линиями формирования и сварки пленки.
Почему пленка налипает: основные причины
Налипание в зоне продольного шва на горизонтальных упаковочных линиях происходит не случайно.
Анализ практических инцидентов показывает, что проблема редко вызывается одной причиной; чаще это сочетание нескольких факторов.
Превышение температуры и давления
Высокая температура - самый частый виновник, но далеко не единственный. Когда нагревательные пластины достигают 150 °C и выше при работе с BOPP-пленками (для которых стартовый диапазон составляет 110–140 °C), сальный слой в зоне контакта начинает размягчаться, и полотно прилипает к горячей поверхности. Избыточное давление прижима усугубляет ситуацию: оно вжимает размягченный пластик в микронеровности и царапины на поверхности. Если при этом время выдержки пленки в контакте слишком велико (дwell time растянут из-за медленной скорости или неправильной геометрии узла), адгезия еще больше возрастает.
Практические руководства указывают, что рабочее окно запайки определяется именно сочетанием этих трех параметров: температуры, времени и давления. Изменение одного без контроля остальных - путь к новым дефектам.
Загрязнение и износ контактных поверхностей
Нагар, остатки пленки, пыль и продукт, прилипшие к нагревательным губкам и ножам, драматически повышают коэффициент трения в контакте пленки с оснасткой. Загрязненная поверхность работает как наждак: вместо гладкого скольжения пленка теряет стабильность, деформируется и прилипает. Микроскопические повреждения покрытия (царапины, потертости, потускнение) создают очаги, где пластик «цепляется» еще сильнее.
Состояние нагревательных и прижимных элементов критично. Если поверхность не очищается регулярно (как минимум раз в смену при интенсивном режиме), слой загрязнений накапливается, и проблема прогрессирует. На многих линиях налипание начинается именно после 4–6 часов непрерывной работы без очистки оснастки.
Нестабильность натяжения и траектории полотна
Ослабленное натяжение пленки или неправильная траектория в формующей части приводят к тому, что полотно движется неравномерно: один край проходит быстрее, другой медленнее, пленка «волнует» и неплотно прилегает к нагревательным элементам. Это вызывает неравномерный нагрев и неодинаковую степень прилипания. В результате на одной части шва пленка прилипает, на другой - шов слабый или недопаян.
Слишком сильное натяжение, напротив, может вызвать деформацию полотна и его растяжение в зоне нагрева, что также способствует прилипанию. Направляющие ролики, если они загрязнены или заклинены, еще больше дестабилизируют ведение пленки.
Неправильный выбор пленки или ее несоответствие режимам
Пленки разных производителей имеют разную структуру, толщину сального слоя и адгезивные свойства. Если на линию подана пленка с чувствительным к механическому воздействию или низкотемпературным сальным слоем, то даже при «правильной» температуре 120 °C она может налипать, если давление чрезмерно. Также неправильное хранение пленки (перепады влажности, перегрев в рулоне) меняет характеристики материала и способность его сального слоя.
Практические материалы подчеркивают, что рабочее окно запайки нужно подбирать не по универсальной таблице, а индивидуально для каждой комбинации: линия + пленка + скорость + тип продукта.
Как диагностировать причину налипания
Прежде чем трогать регуляторы температуры, нужно провести систематическую проверку.
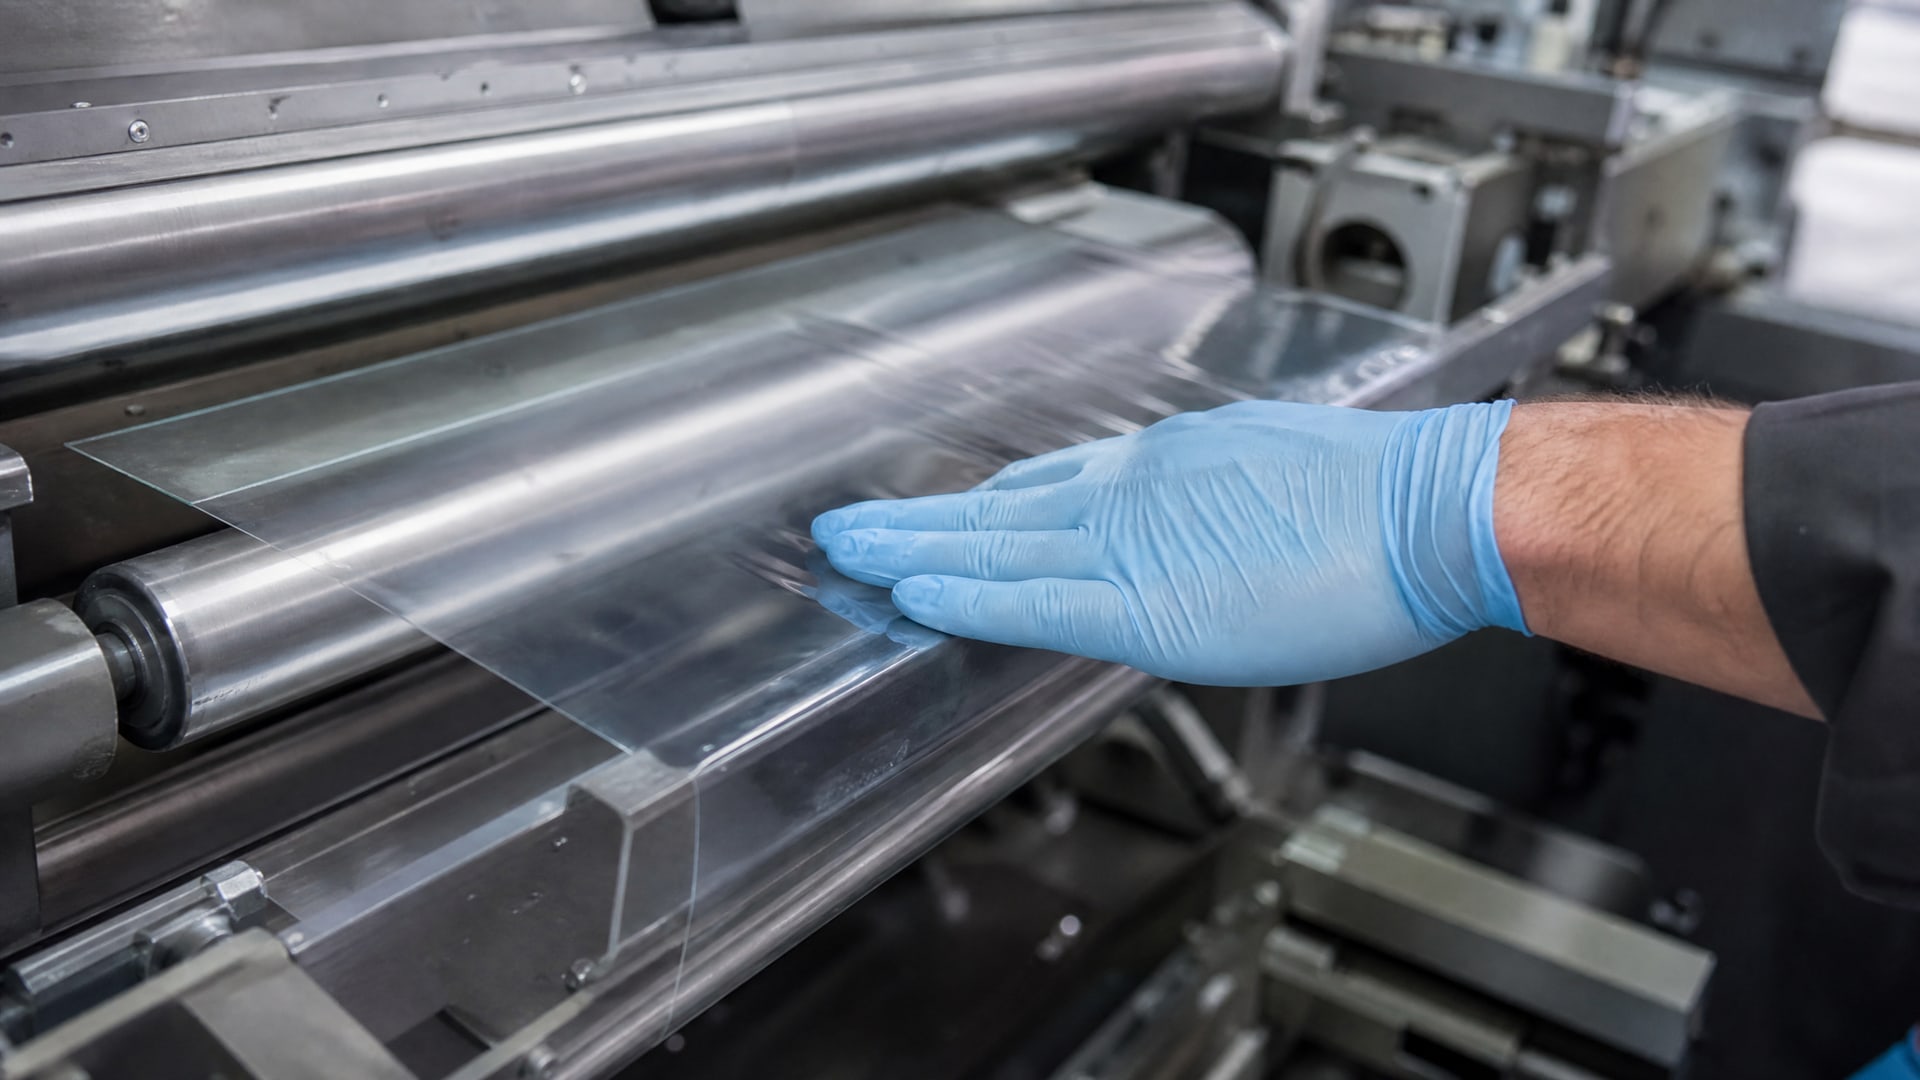
Это экономит время и предотвращает смещение проблемы в другую точку (например, слабый шов вместо налипания).
Этап 1. Остановка и визуальный осмотр
Остановите линию и отключите нагреватели. Дайте остыть. Затем откройте формующий узел и внимательно посмотрите на нагревательные губки, прижимные пластины и направляющие ролики.
На нагревателях есть нагар, остатки пленки, пыль или продукт? Если да - это первая и часто главная причина. Загрязнение должно быть удалено мягкой щеткой, салфеткой (без растворителя, если поверхность чувствительна) или специальной салфеткой для чистки нагревателей.
На поверхности видны царапины, потертости, потускнение покрытия? Это признак износа. Микроповреждения усиливают налипание. На старом оборудовании такое неизбежно; это сигнал для планового ремонта или замены элементов.
Прижимные элементы деформированы или поломаны? Неравномерный прижим приводит к локальному перепрессованию и налипанию.
Этап 2. Проверка натяжения и траектории
Включите линию на низкую скорость (если есть возможность работать в наладочном режиме) без нагрева. Пропустите через нее несколько метров пленки и понаблюдайте.
Пленка движется прямо или смещается в сторону? Смещение указывает на перекос направляющих, неправильное расположение рулона или проблему с натяжением.
Пленка волнует, колеблется или тянется рывками? Это признак нестабильного натяжения. Натяжитель должен обеспечивать плавное постоянное усилие; провисание или перепады недопустимы.
Ролики прокручиваются легко или с усилием? Заклиненный или грязный ролик перекашивает полотно и вызывает локальное налипание.
Стабилизация натяжения и траектории часто решает половину проблемы налипания, даже если вы не меняли температуру.
Этап 3. Контроль рабочего окна запайки
Рабочее окно - это диапазон параметров (температура, время, давление), при которых получается герметичный шов без деформации и налипания. Определяется экспериментально на конкретной линии и пленке.
Как его найти:
Установите базовые параметры: температуру 120 °C (середина диапазона для BOPP), время контакта 1,5–2 секунды, давление в среднем режиме.
Произведите несколько запечатываний и проверьте шов: прочность, внешний вид, отсутствие налипания, отсутствие беления (whitening) или деформации, отсутствие вмятин.
Если шов держит и нет налипания - вы близко к рабочему окну. Если налипает - уменьшайте температуру на 5 °C, повторяйте и фиксируйте результат. Не прыгайте на 20 °C сразу.
Если шов слабый - увеличивайте температуру на 3–5 °C или давление на малый шаг.
Проверьте hot tack (способность горячего шва держать нагрузку сразу после запечатывания, до охлаждения) и окончательную прочность после охлаждения.
Это требует времени, но дает понимание, где находится граница. Многие заводы проводят такие испытания один раз при внедрении новой пленки и потом просто используют найденные значения.
Чек-лист для наладчика и оператора
Когда налипание возникает неожиданно, используйте этот порядок действий:
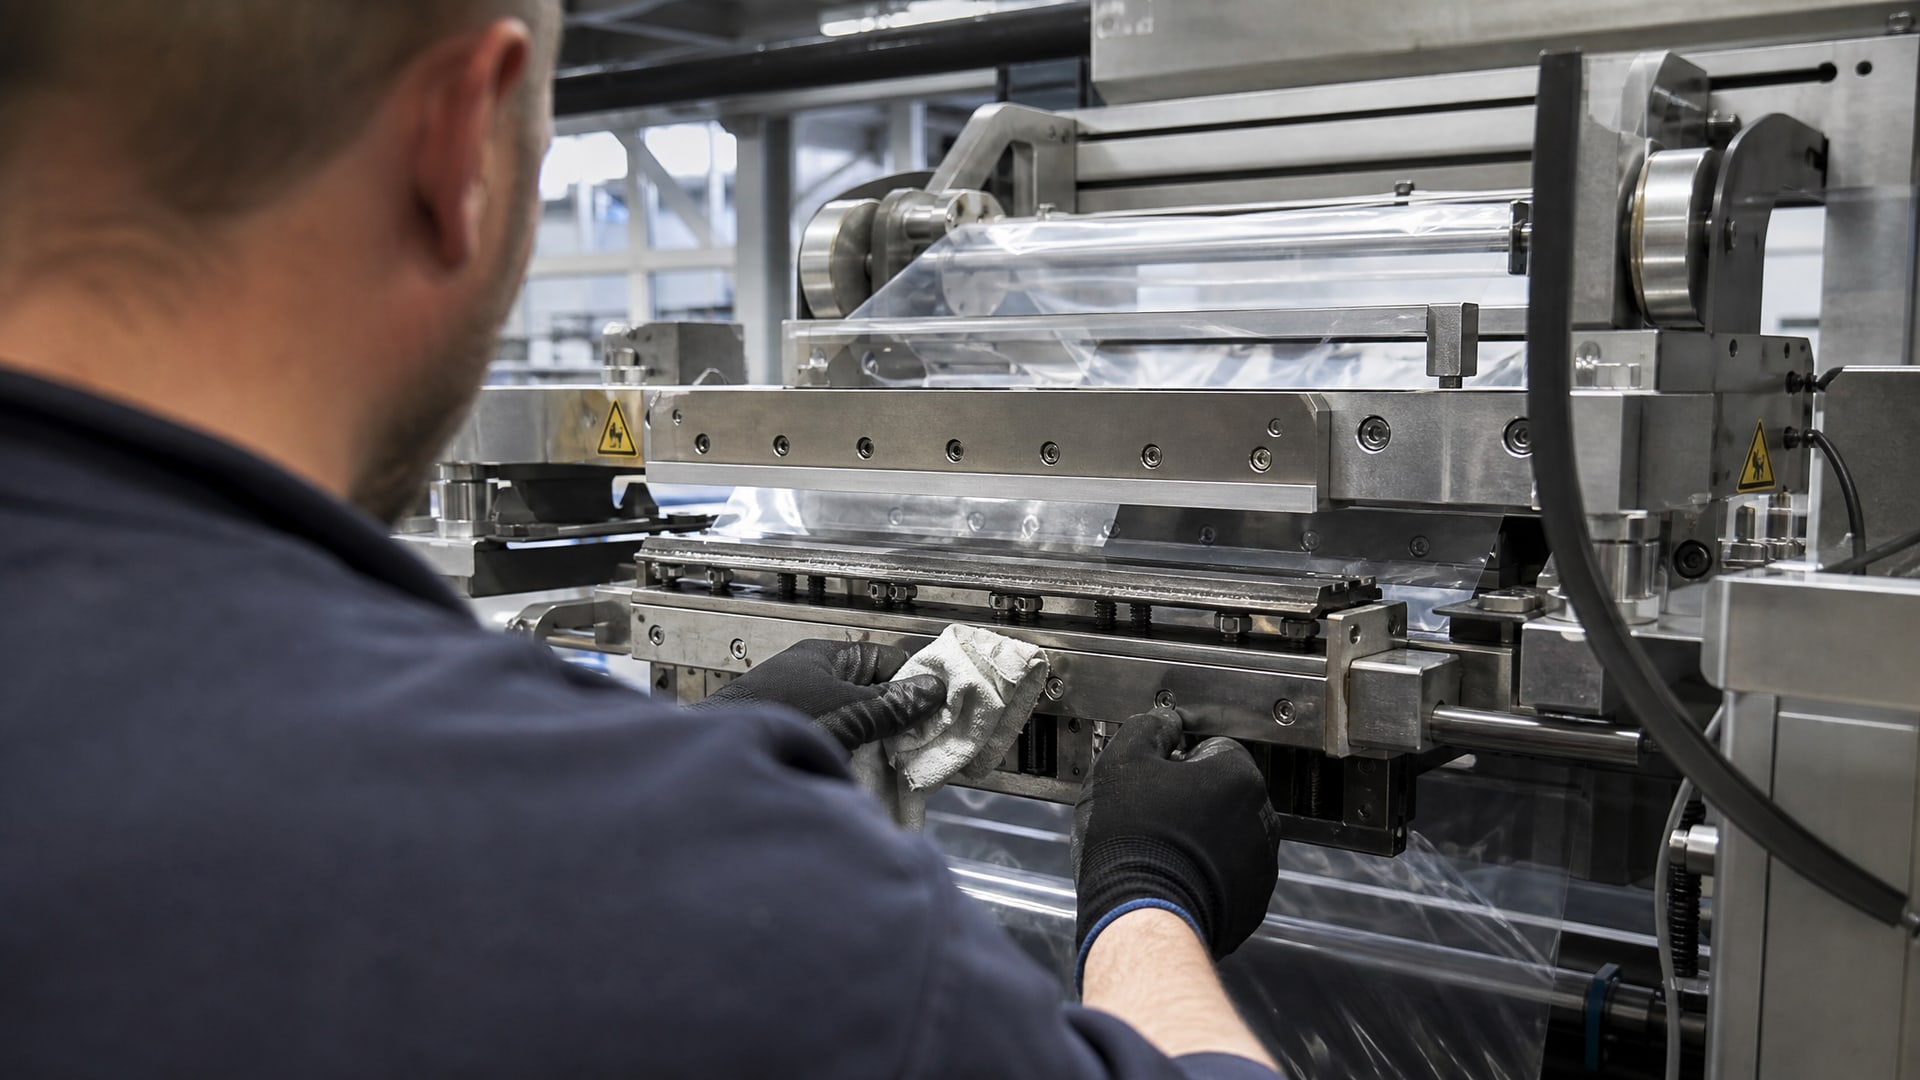
Остановить линию, остудить нагреватели, осмотреть и очистить нагревательные губки, прижимные пластины и ножи от нагара и остатков пленки.
Проверить натяжение пленки: оно должно быть плавным и стабильным, без рывков и провисаний.
Проверить траекторию полотна: оно должно идти прямо через формующий узел, без смещений в стороны.
Проверить состояние направляющих роликов: они должны прокручиваться свободно, без люфта и заклинивания.
Убедиться, что пленка соответствует спецификации (тип, толщина, сальный слой) и хранилась правильно.
Пошагово уменьшать температуру на 5 °C, сохраняя давление и время неизменными, и фиксировать результат каждого шага.
После каждого изменения проверять не только отсутствие налипания, но и прочность шва, внешний вид и стабильность на рабочей скорости.
Если налипание исчезло, но шов слабый - найти оптимальное значение, слегка повышая температуру или давление.
На 80–90 % случаев налипание уходит после очистки оснастки и стабилизации натяжения. Корректировка температуры требуется редко.
Роль смазочных материалов и антифрикционных покрытий
В производстве упаковки, особенно для пищевой и фармацевтической промышленности, выбор смазочных материалов и покрытий не менее важен, чем настройка машины.
Гигиенические требования и стандарты
Смазки и technologicheskie komponenty, которые могут случайно контактировать с упаковкой или продуктом, должны соответствовать стандарту ISO 21469. Этот стандарт определяет гигиенические требования к формуляции, производству, использованию и обращению со смазками в пищевой, фармацевтической, косметической и смежных отраслях. Допустимым классом для таких применений является NSF H1, что означает допустимость случайного контакта с пищей.
Если на вашей линии упакована пищевая продукция, косметика или фармацевтические средства, любые составы в зоне потенциального контакта должны иметь подтвержденные сертификаты H1 и ISO 21469.
Назначение смазочных материалов в зоне шва
На горизонтальных линиях смазочные составы могут применяться в нескольких целях:
Для направляющих и скользящих элементов: чтобы пленка двигалась без рывков и не прилипала из-за трения.
На прокладках и уплотнениях формующего узла: чтобы предотвратить фреттинг и износ уплотнителей.
На нагревательных и прижимных поверхностях (в ограниченных случаях): как тонкая защитная пленка, которая улучшает скольжение полотна и снижает коэффициент адгезии.
Для последнего применения критично, чтобы смазка не оставляла толстых наслоений и не переносилась на упаковку. Рекомендуется наносить составы тонкой пленкой, а после сборки оборудования - убирать видимые излишки мягкой тканью.
Антифрикционные покрытия как решение налипания
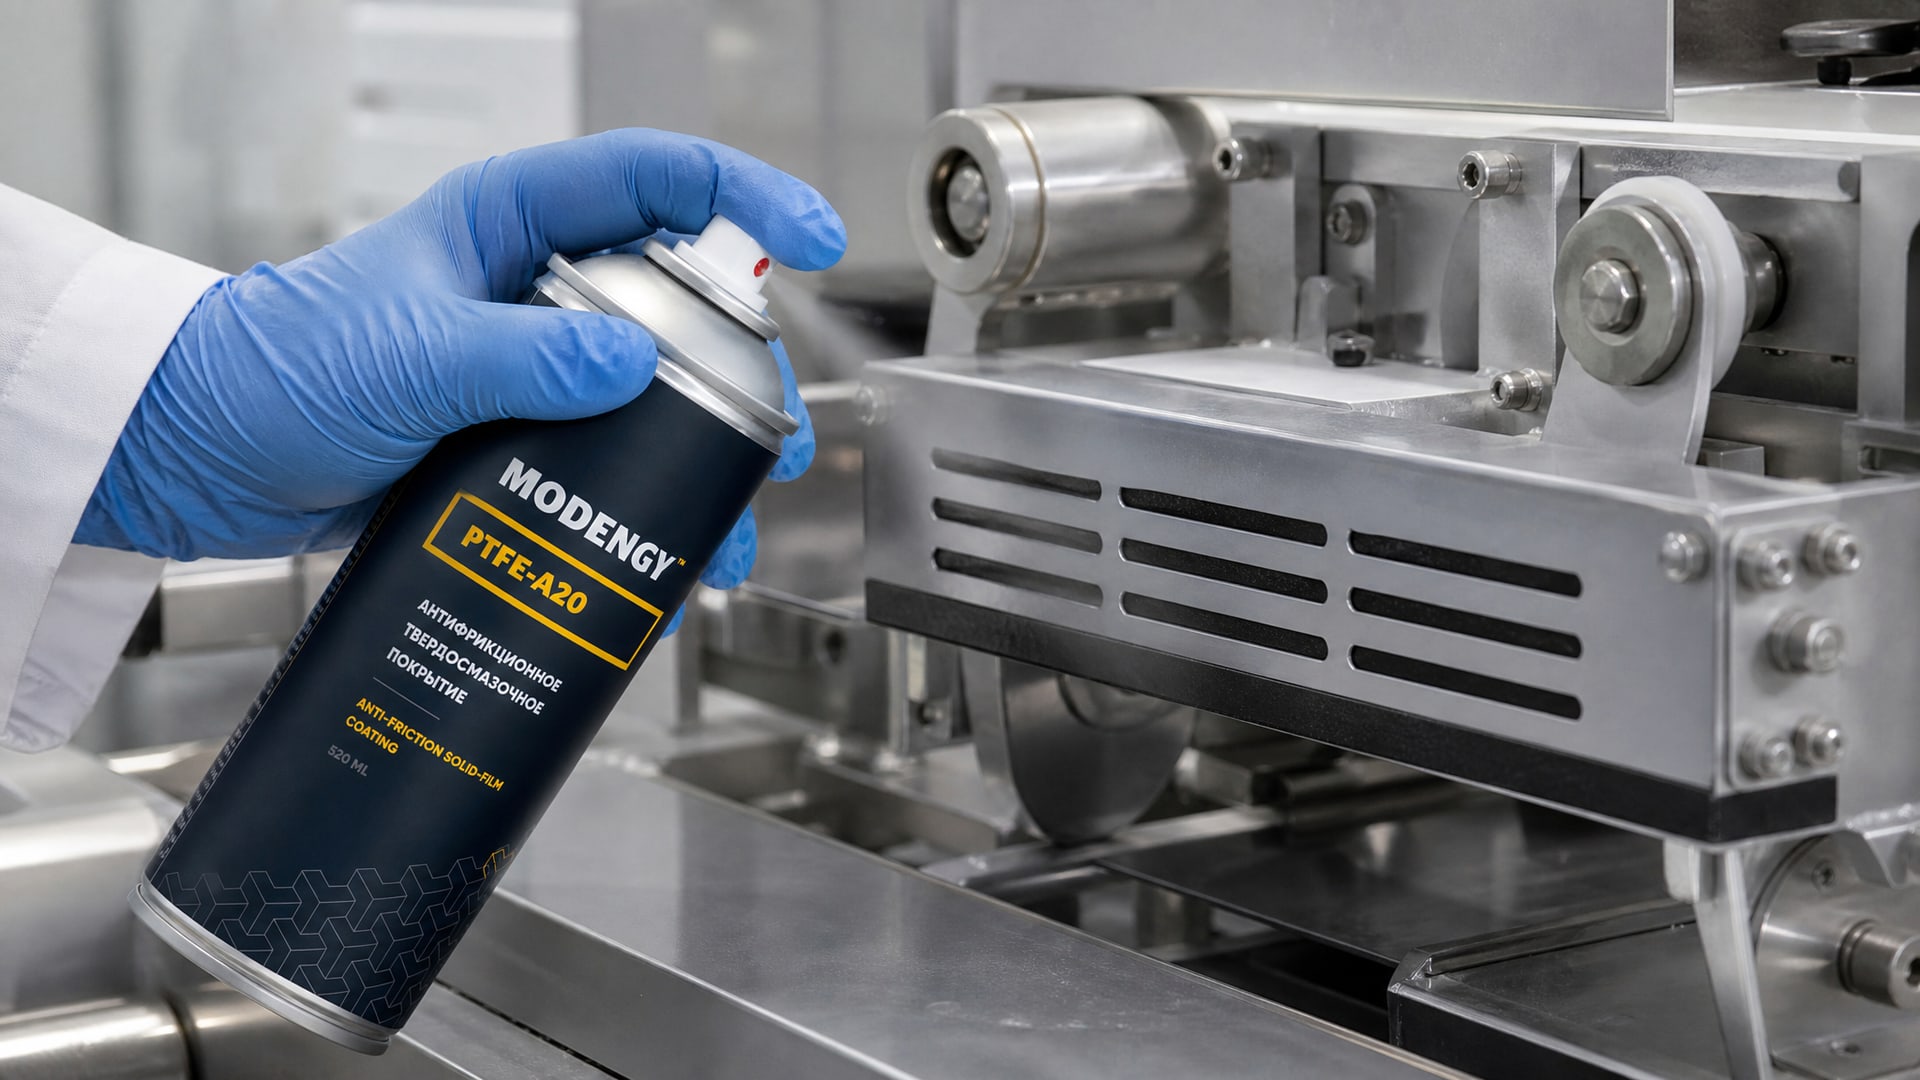
Когда загрязнение и износ нагревательных поверхностей становятся хроническими, стоит рассмотреть нанесение антифрикционного твердосмазочного покрытия на контактные элементы. Такие покрытия (например, на основе PTFE) создают гладкую, стабильную поверхность с низким коэффициентом трения. Полотно скользит по ней без «цепляния», даже если на поверхности появляются микроскопические загрязнения. Практика показывает, что правильно подобранное покрытие снижает налипание на 70–80 % в сравнении с необработанной оснасткой и может служить 2–3 года без переделки, если поддерживается базовая чистота.
На линиях с интенсивным использованием и требованиями пищевой безопасности рекомендуется применять антифрикционные твердосмазочные покрытия MODENGY PTFE-A20, которые предотвращают прилипание пленки к нагревательным элементам и улучшают скольжение полотна без передачи загрязнений на упаковку. Такие покрытия соответствуют гигиеническим требованиям для применения на оборудовании пищевого производства.
Чем нельзя смазывать
Не используйте:
Минеральные масла без гигиенического сертификата H1 - они могут оставить пятна на упаковке или продукте.
Густые пластичные смазки - они переносятся на пленку, вызывают слипание и создают брак.
Растворители и кислоты - они повреждают PTFE-покрытия и стимулируют коррозию.
Составы с абразивными наполнителями - они царапают контактные поверхности и ускоряют налипание.
Если смазка нужна на направляющих или уплотнениях, выбирайте жидкие составы (масла) или аэрозольные распылители с подтвержденным классом H1 и ISO 21469. Они наносятся тонкой пленкой и не остаются на упаковке.
Практический алгоритм решения проблемы налипания
Когда налипание уже есть, действуйте в таком порядке:
Шаг 1. Остановка и первичная диагностика (15–20 минут)
Остановите линию, дайте остыть нагревателям. Осмотрите нагревательные и прижимные элементы. Если видны загрязнения - очистите их. Проверьте натяжение пленки и траекторию полотна. Фиксируйте, что именно вы обнаружили.
Шаг 2. Восстановление стабильности (20–30 минут)
Если натяжение нестабильно, отрегулируйте натяжитель. Если пленка смещается в сторону, проверьте выравнивание рулона и направляющих. Если ролики заклинены, прочистите их или замените. Включите линию на малую скорость без нагрева и убедитесь, что полотно движется ровно и без рывков.
Шаг 3. Поиск рабочего окна (30–60 минут)
Включите нагреватели и установите начальную температуру 120 °C (или значение, которое раньше работало). Произведите несколько сваренных образцов и проверьте шов. Если налипает - уменьшайте температуру на 5 °C. Если шов слабый - повышайте на 3 °C. Каждый раз фиксируйте результат.
Шаг 4. Проверка на рабочей скорости (10–15 минут)
Когда налипание исчезло в наладочном режиме, переведите линию на рабочую скорость и произведите 50–100 метров упаковки. Убедитесь, что налипание не возвращается, шов держит, внешний вид стабилен.
Шаг 5. Мониторинг
Ведите бортовой журнал параметров (температура, давление, время, состояние оснастки). Это помогает выявить дрейф настроек и предотвратить рецидив.
Если налипание не исчезает даже после очистки, регулировки натяжения и поиска рабочего окна, проблема может быть в пленке (неправильное хранение, неправильный тип) или в конструкции оборудования (износ формующих элементов, проблема с охлаждением). Тогда требуется консультация инженера производителя линии.
Часто задаваемые вопросы
Если пленка липнет, достаточно ли просто снизить температуру?
Нет. Налипание может быть вызвано не только температурой, но и давлением, временем контакта, загрязнением нагревательных поверхностей и нестабильным натяжением полотна. Снижение температуры без проверки остальных факторов часто приводит к слабому шву. Сначала очистите оснастку, стабилизируйте натяжение и траекторию, потом корректируйте температуру пошагово, фиксируя результат каждого изменения.
Какая температура запайки оптимальна для BOPP-пленки?
Стартовый диапазон для BOPP составляет 110–140 °C, но финальное значение зависит от конкретной пленки, толщины, типа сального слоя, скорости линии и геометрии формующего узла. Рабочее окно определяется экспериментально на вашей машине. Универсального значения нет - ориентируйтесь на внешний вид шва, его прочность и отсутствие налипания.
Нужно ли применять смазку на нагревательных элементах?
При правильном уходе (регулярная очистка) смазка на нагревателях не требуется. Однако если оснастка изношена и микроскопические загрязнения накапливаются быстро, имеет смысл использовать антифрикционное твердосмазочное покрытие, которое образует гладкую, стабильную поверхность. На направляющих и уплотнениях можно применять жидкие смазки с сертификатом H1 (если линия работает с пищевыми или фармацевтическими продуктами), но наносить нужно тонкую пленку - не более 1–2 миллиграммов на элемент.
Может ли налипание быть вызвано неправильной пленкой?
Да. Пленки разных производителей имеют разную структуру и адгезивные свойства. Если вы переходите на другого поставщика пленки, нужно заново подбирать рабочее окно запайки. Также пленка, неправильно хранившаяся (перепады температуры и влажности, перегрев в рулоне), может изменить характеристики сального слоя. Всегда проверяйте условия хранения и сертификат пленки.
Должна ли смазка для упаковочной линии иметь статус H1?
Если упаковка предназначена для пищевой, фармацевтической или косметической продукции, то да. Любые смазочные материалы в зоне потенциального контакта с упаковкой или продуктом должны соответствовать стандарту ISO 21469 и иметь подтвержденный класс NSF H1. Это гарантирует безопасность конечного продукта. Для линий, работающих с непищевой упаковкой (например, текстиль или электротехника), требования мягче, но применение сертифицированных материалов остается лучшей практикой.
Заключение
Налипание пленки при формировании продольного шва на горизонтальных упаковочных линиях - решаемая проблема, если подойти к ней системно. Большинство случаев устраняются после очистки нагревательных и прижимных элементов, стабилизации натяжения и траектории полотна, а также пошагового поиска рабочего окна запайки. Корректировка только температуры без анализа остальных факторов редко помогает и часто создает новые дефекты.
Следующий шаг: проведите полную диагностику вашей линии по приложенному чек-листу, определите рабочее окно для текущей пленки и записывайте параметры в бортовой журнал. На линиях пищевого производства убедитесь, что все смазочные материалы и покрытия имеют сертификаты H1 и ISO 21469. Если налипание стало хронической проблемой из-за износа оснастки, рассмотрите нанесение антифрикционного твердосмазочного покрытия на контактные элементы - это часто решает проблему на долгие месяцы.