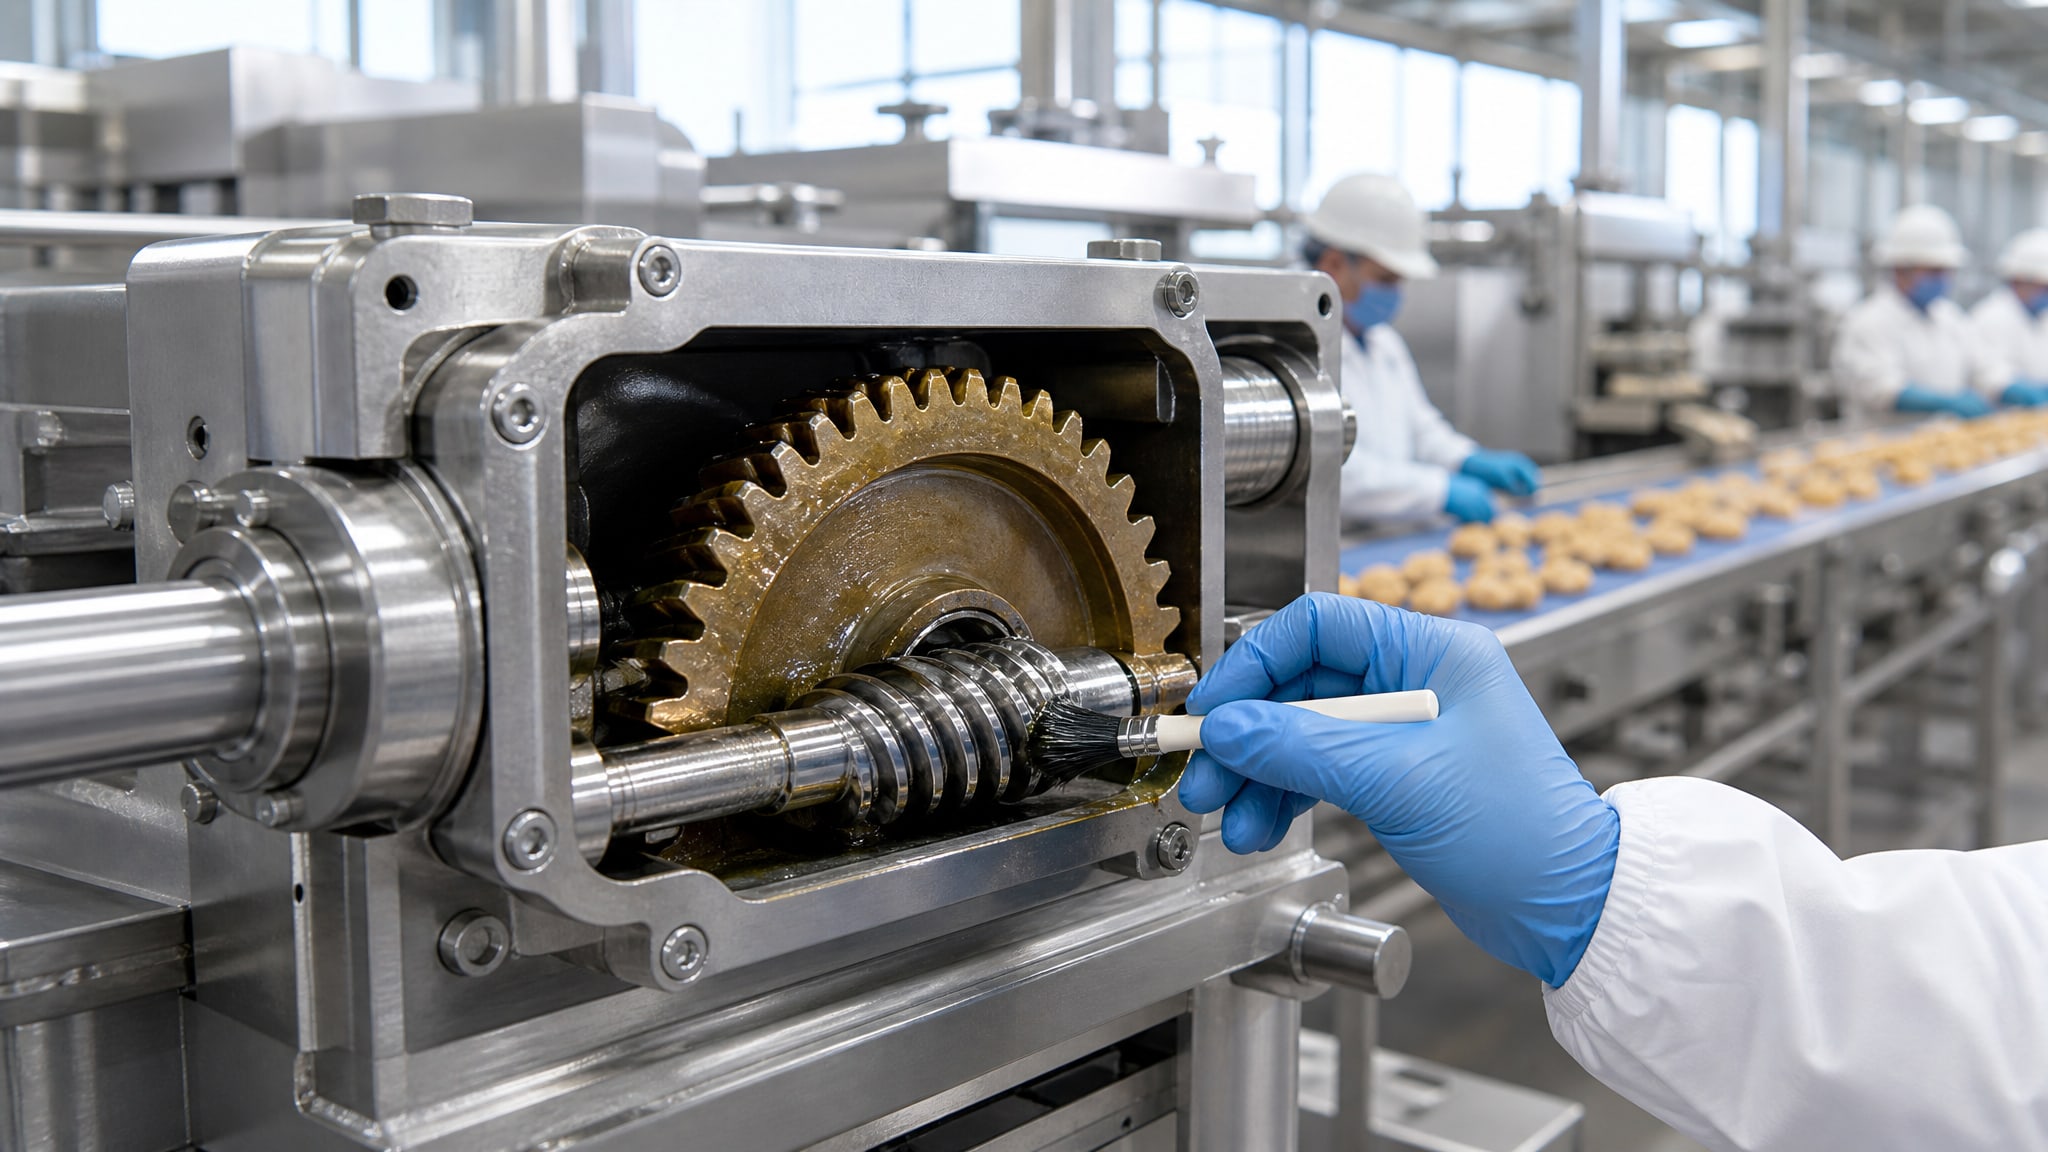
При работе термоупаковочных линий узлы оборудования нагреваются до +220…+260 °C, что создает жесткие требования к смазочным материалам. Многие закупщики и инженеры ошибочно выбирают смазку только по цифре температуры каплепадения на упаковке, не учитывая реальный рабочий диапазон, тип загустителя и совместимость с деталями. В результате смазка окисляется, вытекает из узла, теряет адгезию или наоборот - стягивает уплотнения, ускоряя поломки. Статья разбирает, какие параметры действительно определяют пригодность смазки для экстремальной температуры, как правильно читать техническое описание и в каких узлах термоупаковщика какие материалы работают лучше всего.
Для технических специалистов и снабженцев эта информация критична для сокращения внеплановых остановок и продления межсервисного интервала оборудования.
Почему температура каплепадения не равна рабочей температуре
Каплепадение - это температура, при которой смазка начинает терять связность и стекает с нагрева.
Это лабораторный показатель, измеренный по ГОСТ 4205 или ASTM D566 в специальном приборе, где смазка помещается в чашку и нагревается до момента падения первой капли. Однако этот параметр не совпадает с максимальной рабочей температурой узла.
Если смазка имеет температуру каплепадения 260 °C, это означает, что она выдерживает нагрев до 260 °C в статических условиях. При непрерывной работе оборудования, постоянном движении, трении и фрикционном выделении тепла реальная допустимая температура узла обычно на 20–40 °C ниже. Инженеры и закупщики должны закладывать запас прочности: если узел нагревается до +260 °C, то смазка должна иметь температуру каплепадения не менее 280–300 °C.
Кроме того, при температуре близкой к каплепадению смазка теряет адгезию, плохо держится в зазорах и зонах контакта подшипников с направляющими. Это приводит к вымыванию материала и ускоренному износу оборудования. Поэтому в технических данных смазки всегда указывают не только каплепадение, но и рабочий диапазон: например, смазка пригодна для непрерывной работы при температуре от −50 до +180 °C, хотя ее каплепадение может быть 260 °C и выше.
Классификация высокотемпературных смазок по составу
Высокотемпературные смазки классифицируют по типу загустителя и базовому маслу.
Для термоупаковочного оборудования в диапазоне +220…+260 °C подходят далеко не все.
Литиевые комплексные смазки
Литиевые комплексные смазки обеспечивают температурный диапазон до 250–350 °C в зависимости от состава базового масла и присадок. Для узлов упаковочного и этикеровочного оборудования при +260 °C чаще всего выбирают именно этот класс. Они имеют хорошую адгезию, не стекают при нагреве и совместимы с большинством эластомерных уплотнений.
Вязкость базового масла для таких смазок подбирают в диапазоне ISO VG 150–180 при 40 °C, что обеспечивает эффективное смазывание при высокой температуре и приемлемую подачу при холодном пуске. Класс консистенции обычно NLGI 2, реже - NLGI 1 для узлов, где требуется более быстрая подача материала.
Синтетические смазки на эфирной базе
Синтетические эфирные смазки менее подвержены испарению и окислению при высокой температуре. Их температурный диапазон может доходить до 180–250 °C для непрерывной работы. Для формулировок с повышенной термостойкостью используют более легкие базовые масла (ISO VG 32–68), которые обеспечивают нормальную текучесть и не загустевают при охлаждении оборудования в ночное время.
Графитовые и медные смазки
Графитовые смазки со специальными загустителями выдерживают температуры до 400 °C, а медные - до 1100 °C и выше. Однако их применение в узлах термоупаковочных линий ограничено. Графит работает как твердая смазка в режимах экстремальной нагрузки и скольжения, но может загрязнять оборудование и не подходит для узлов с герметичными подшипниками. Медные смазки используют только в специальных узлах, где требуется экстремальная теплозащита: например, в муфтах разрыва связи, где возможен контакт со пламенем.
Для большинства узлов упаковочного оборудования графитовые и медные смазки не применяют.
Выбор вязкости и класса NLGI для термоупаковочных линий
Вязкость базового масла и консистенция смазки взаимосвязаны и влияют на работоспособность в высокотемпературных условиях.
Вязкость базового масла
Для узлов, работающих при +220…+260 °C, рекомендуемая вязкость базового масла составляет ISO VG 150–180 при 40 °C, что соответствует примерно 150–180 мм²/с. Эта вязкость обеспечивает оптимальный баланс: с одной стороны, достаточная пленка масла для защиты подшипников и направляющих, с другой - приемлемая подача смазки даже при холодном пуске оборудования в начале рабочего дня.
Если использовать слишком легкое масло (например, ISO VG 32–68), смазка будет быстро выветриваться при высокой температуре и окисляться, теряя защитные свойства. Если выбрать слишком тяжелое масло (ISO VG 220 и выше), то при нагреве +260 °C оно станет чрезмерно жидким и будет вытекать из узла, а при остывании оборудования загустеет и затруднит холодный пуск.
Класс консистенции NLGI
Класс NLGI описывает консистенцию пластичной смазки, а не ее адгезию или температурные свойства. Для большинства узлов термоупаковочных линий при температурах +220…+260 °C подходит NLGI 2 - стандартная консистенция, близкая к плотной пасте. Она хорошо удерживается в узлах, не растекается и образует стабильную пленку.
В отдельных случаях, когда узел работает с частым движением и требуется быстрая подача смазки (например, в роликовых направляющих или быстровращающихся шпинделях), используют NLGI 1. Однако для печей, узлов клея и запайки обычно достаточно NLGI 2.
Пенетрация - это характеристика глубины проникновения стандартного конуса в смазку. Для NLGI 2 по ГОСТ 5346 пенетрация при 25 °C должна быть в диапазоне 265–295 мм/10. Это значение подтверждает соответствие смазки заявленному классу NLGI.
Ключевые показатели в техническом описании смазки
При выборе высокотемпературной смазки 260 °C закупщик и инженер должны проверить в технических данных (ТДС) или техпаспорте следующие параметры.
Обязательные показатели
| Параметр | Где проверить | Что это означает |
|---|---|---|
| Класс NLGI | ТДС, первый раздел | Консистенция: NLGI 2 для большинства узлов упаковочных линий |
| Температура каплепадения | ТДС, тепловые свойства (ГОСТ 4205, ASTM D566) | Не менее 260–280 °C; помни, что это не рабочий предел, а страховка |
| Вязкость базового масла | ТДС, описание базы | ISO VG 150–180 при 40 °C оптимальна для +260 °C |
| Пенетрация при 25 °C | ТДС (ГОСТ 5346) | Для NLGI 2 - в диапазоне 265–295 мм/10 |
| Нагрузка сваривания | ТДС, противоизносные свойства (ГОСТ 9490) | Показатель защиты от фреттинга и выхватывания; критична для подшипников под нагрузкой |
| Совместимость с эластомерами | ТДС (ASTM D471 или аналог) | Проверка разбухания и твердения резиновых уплотнений; отсутствие совместимости = порча уплотнений |
Рабочий диапазон температур
Всегда проверяй в ТДС рабочий диапазон, а не только каплепадение. Если смазка указана для диапазона «−50 до +180 °C при непрерывной работе», то использование ее в узле с температурой +260 °C - это ошибка, даже если каплепадение составляет 300 °C. Правильно выбранная смазка должна иметь верхний предел рабочего диапазона не ниже +220 °C и запас минимум на 10–20 °C выше максимальной температуры узла.
Содержание воды и влаги
В техпаспорте должно быть указано содержание воды (обычно - отсутствие или следы, не более 0,1–0,2%). Вода в смазке при нагреве образует пар, ускоряет окисление базового масла и может привести к коррозии подшипников. Для термоупаковочного оборудования это особенно важно, так как влага может конденсироваться и скапливаться в холодных зонах.
Узлы термоупаковочных линий и выбор смазки
Разные узлы оборудования работают в разных условиях и требуют уточненного подбора.
Узел клея и дозирования
Узлы клея работают при температуре +200…+260 °C и переносят постоянное механическое воздействие: движение поршней, вращение питающих винтов, скольжение по направляющим. Здесь критичны адгезия (прилипание смазки к деталям), устойчивость к окислению и совместимость с горячим адгезивом, который может соприкасаться с поверхностями.
Для узла клея подходит пластичная смазка NLGI 2 с температурой каплепадения не менее 260 °C, базовым маслом ISO VG 150–180 и литиевым комплексным загустителем. Нагрузка сваривания должна быть не ниже 400 Н (по ГОСТ 9490) для защиты от фреттинга между подвижными деталями.
Обслуживание узла клея - каждые 50–100 часов работы в зависимости от интенсивности цикла. Старую смазку полностью удаляют ветошью, узел промывают и наносят свежую порцию тонкой пленкой.
Узел нагрева и печи
Печь, в которой нагревается упаковка, работает при температурах +250…+260 °C, но смазку подводят только к направляющим верхней и нижней плиты, где температура на 20–30 °C ниже. Здесь работают подшипники скольжения, направляющие с малым зазором и часто - ролики с фиксированной осью.
Для печи выбирают смазку NLGI 2 с температурой каплепадения 260–280 °C и вязкостью ISO VG 150–180. Адгезия здесь менее критична, чем в узле клея, но устойчивость к окислению очень важна: смазка испытывает постоянный тепловой стресс и не должна быстро разлагаться.
Межсервисный интервал -150–200 часов, в зависимости от чистоты окружающей среды и герметичности узлов.
Узел запайки и этикетирования
Узел запайки работает при +180…+220 °C и обычно менее нагруженный, чем узел клея. Здесь применяют либо ту же смазку, что и для печи (если совместимо), либо смазку с более мягким требованием к температуре: NLGI 2 с каплепадением 240–260 °C и ISO VG 150–180.
Этикеровочные узлы часто экспонированы пыли и влаге упаковочной среды, поэтому важна устойчивость к вымыванию. Смазка должна держаться в направляющих и не смываться при прямом контакте с бумагой или пластиком. Совместимость с эластомерами здесь также критична, так как много резиновых валиков и ремней.
Для узла этикетирования межсервисный интервал -100–150 часов.
Проверка смазки перед применением и хранение
Перед использованием новой партии смазки проверьте ее соответствие спецификации закупки.
Визуальный осмотр: смазка должна быть однородного цвета (часто - коричневатая для синтетических), без расслоения, комков и посторонних включений. Если в тубе или таре видны кристаллы льда, признаки плесени или отделение жидкой фазы (масла) от твердой, то партия испорчена и непригодна к применению.
Проверка этикетки: убедитесь, что указаны класс NLGI, температура каплепадения, базовое масло и загуститель. Если на упаковке нет технического описания - запросите ТДС у поставщика перед закупкой. Сопоставьте артикул с заказом: иногда поставляют похожий, но не совпадающий по параметрам материал.
Условия хранения: высокотемпературную смазку хранят в прохладном, сухом месте при температуре от −10 до +25 °C. Прямое солнечное излучение и влажность ускоряют деградацию материала. Срок хранения в невскрытой таре -2–3 года в зависимости от типа загустителя и стабилизирующих присадок.
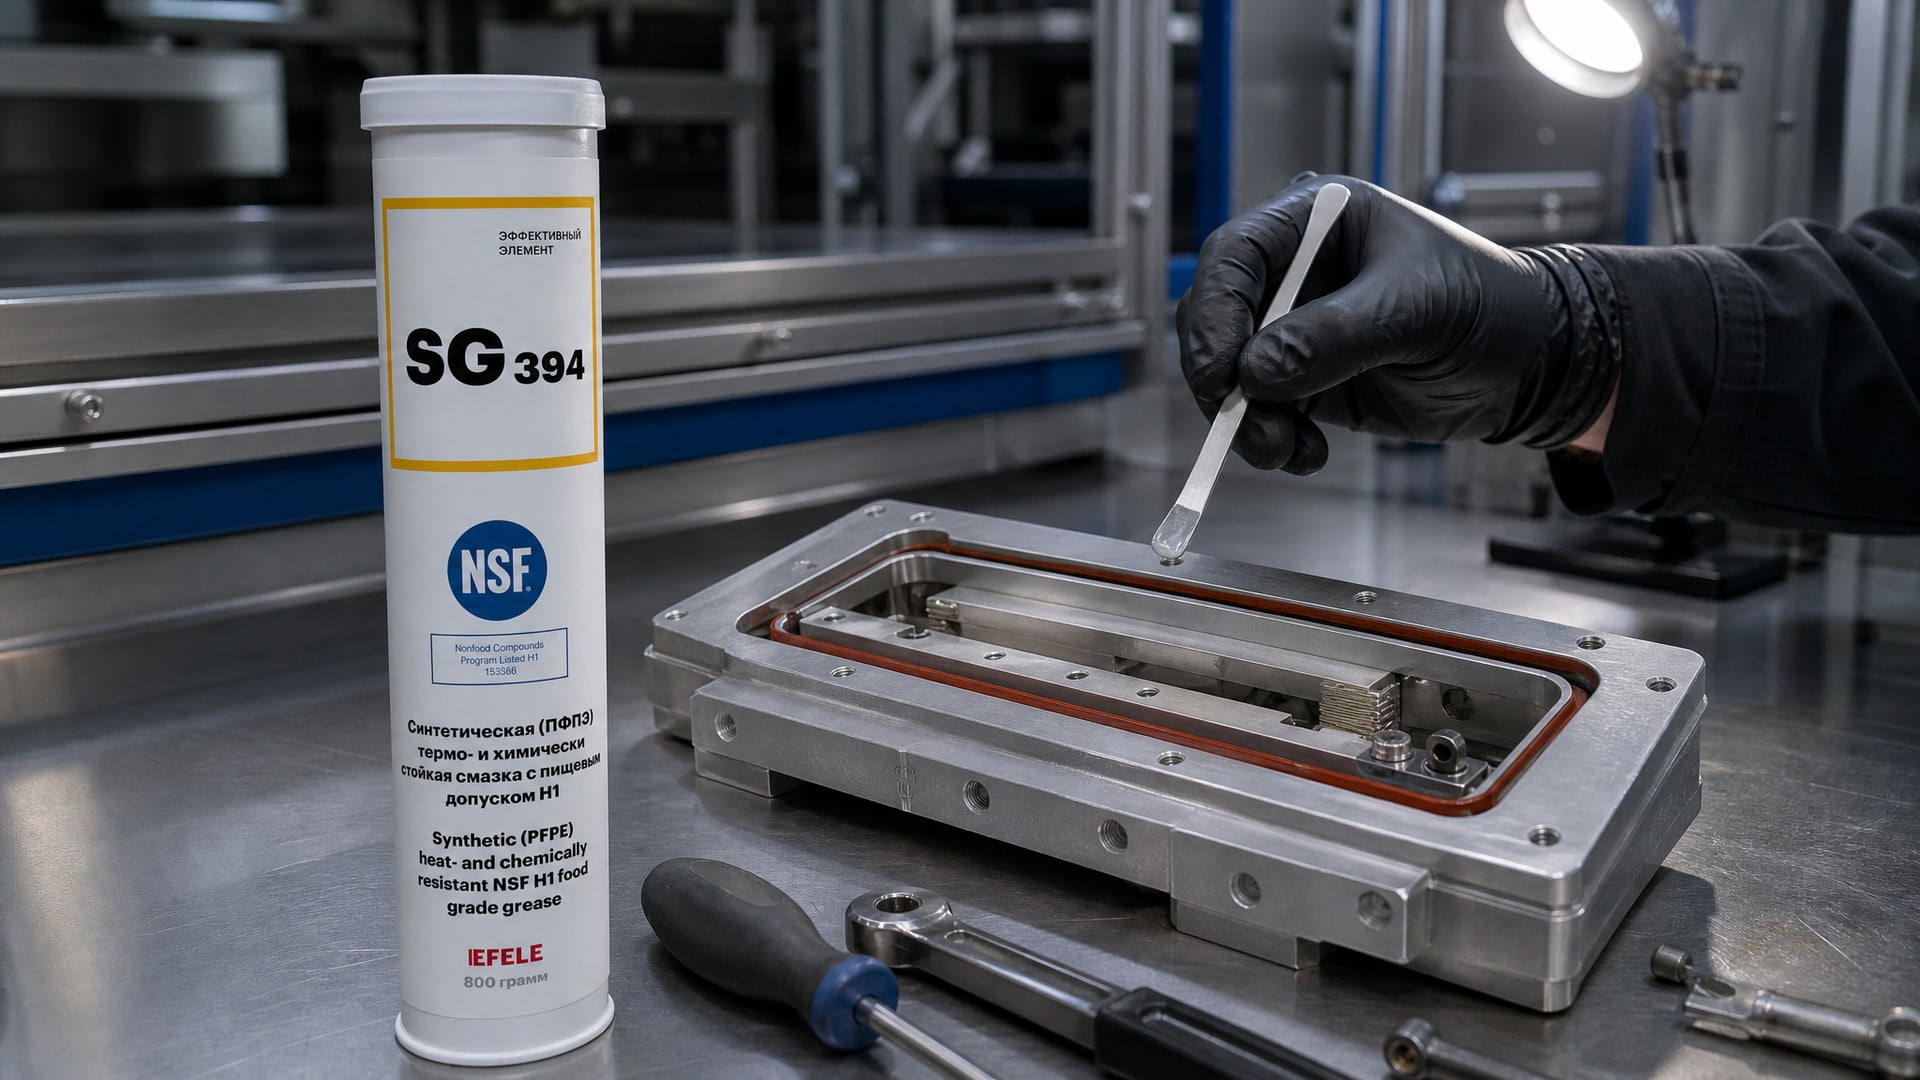
Для обслуживания термоупаковочных линий, работающих при температурах до +260 °C, используют специализированные материалы. На линиях фасовки, где требуется надежность и предсказуемый результат, закупщики берут проверенные смазки с четкой спецификацией: EFELE SG-394 - термо- и химстойкая пластичная смазка с пищевым допуском NSF H1, разработанная для подшипников и направляющих печей, запаечного и упаковочного оборудования. Такой выбор гарантирует совместимость с узлами, отсутствие вымывания в условиях высокой температуры и пригодность для работы в зонах возможного контакта с упаковкой пищевых продуктов. Проверенный материал снижает риск внеплановых остановок оборудования и упрощает подбор смазки на замену.
Частые ошибки при выборе и применении
Ошибка 1: покупка смазки только по цифре каплепадения.
Закупщик видит маркировку «260 °C» и считает, что этого достаточно. На деле нужно проверить рабочий диапазон, тип загустителя, вязкость и совместимость. Смазка с каплепадением 260 °C может быть непригодна для узла, если ее верхний рабочий предел ограничен +180 °C.
Ошибка 2: применение одной смазки для всех узлов линии. Узлы печи, клея и этикетирования работают в разных температурных диапазонах и переносят разные нагрузки. Попытка использовать универсальный материал может привести к тому, что смазка будет оптимальна для одного узла и неудачна для другого.
Ошибка 3: слишком редкое техническое обслуживание. Многие полагают, что высокотемпературная смазка долговечна и ее хватит на год. На деле при непрерывной работе при +260 °C смазка окисляется и теряет свойства за 100–200 часов. Отсутствие переподсмазки приводит к фреттингу, задирам и заклиниванию узлов.
Ошибка 4: смешивание разных смазок. Если в узле осталась старая смазка, а новую просто добавили на нее, то результирующая смесь может потерять нужные свойства. Перед переподсмазкой узел обязательно прочищают.
Ошибка 5: игнорирование совместимости с эластомерами. Резиновые уплотнения в подшипниках и направляющих часто разбухают или твердеют при контакте с неподходящей смазкой. Через несколько дней появляются течи, потом отказ узла. Проверка ASTM D471 в ТДС должна быть обязательной.
Ошибка 6: применение графитовых смазок без необходимости. Графит обеспечивает высокую термостойкость, но загрязняет оборудование, может засорить герметичные подшипники и ухудшить адгезию. Для стандартных узлов упаковочных линий графитовые смазки не нужны.
Часто задаваемые вопросы
Почему смазка вытекает из узла при температуре 260 °C, если ее каплепадение 280 °C?
Вытекание может происходить по нескольким причинам: вязкость базового масла слишком низкая, или смазка хранилась при повышенной температуре и частично окислилась, или узел имеет большой зазор. Проверьте ТДС на вязкость (должна быть ISO VG 150–180), убедитесь в правильности условий хранения и, если возможно, замеряйте температуру узла самостоятельно - реальная температура может быть выше, чем предполагалось.
Какой запас по температуре нужно закладывать при выборе смазки?
Рекомендуется подбирать смазку с запасом 10–20 °C выше максимальной рабочей температуры узла. Если узел нагревается до +260 °C, смазка должна иметь рабочий верхний предел не менее +280 °C или даже +300 °C. Это страховка от пиковых нагревов, вызванных перегрузкой или нарушением вентиляции.
Можно ли использовать смазку NLGI 1 вместо NLGI 2 для ускорения подачи?
В некоторых узлах можно, но только если это предусмотрено документацией оборудования. NLGI 1 менее вязкая и быстрее подается, но хуже держится в зазорах и может вытекать при высокой температуре. Для большинства узлов печи, клея и запайки NLGI 2 - правильный выбор.
Почему недопустимо смешивать разные смазки?
При смешивании присадки одной смазки могут реагировать с присадками другой, вызывая расслоение, выпадение осадка и потерю противоизносных свойств. Кроме того, если смешать синтетическую смазку с минеральной, совместимость может нарушиться. Узел всегда прочищают и заполняют свежей смазкой одного производителя.
На какой интервал времени нужно проверять смазку в печи упаковочной линии?
Интервал зависит от интенсивности работы и условий окружающей среды. При непрерывной работе смазку проверяют каждые 50–100 часов на узле клея, 100–150 часов на узле этикетирования и 150–200 часов на печи. Проверка - внешний осмотр (загрязнение, цвет, расслоение) и при необходимости переподсмазка или полная замена.
Заключение
Высокотемпературная смазка 260 °C - это не просто материал, обозначенный одной цифрой на упаковке. Правильный выбор требует понимания того, что температура каплепадения служит страховкой, но не определяет реальный рабочий диапазон. Для узлов упаковочного и этикеровочного оборудования нужна смазка класса NLGI 2 с синтетической или литиевой комплексной базой, вязкостью ISO VG 150–180 и запасом по температуре минимум 10–20 °C выше максимального нагрева узла.
Первый конкретный шаг: запросите у поставщика техническое описание текущей смазки, сопоставьте ее параметры (NLGI, каплепадение, рабочий диапазон, совместимость с эластомерами) с требованиями документации оборудования и при необходимости подберите замену. Если смазка хранилась более года, даже если выглядит нормально, проверьте дату выпуска и условия хранения - окисленный материал быстро разложится при +260 °C и не защитит узел.