При строительстве новых заводов по производству подшипников перед инженерами и закупщиками встает острая задача: подобрать отечественные смазочные материалы, которые обеспечат надежную работу узлов и при этом будут соответствовать технико-хозяйственным требованиям. Импортозамещение в этой сфере - не просто замена названия продукта, а системный процесс: нужно учитывать класс NLGI, вязкость базового масла, тип загустителя, температурный диапазон и совместимость с конструктивными особенностями подшипника. Статья разбирает, как правильно подойти к выбору смазочного материала для подшипников качения, какие параметры проверять и как избежать типичных ошибок при переходе на российские аналоги.
Для инженера или снабженца это означает не только сэкономить закупочный бюджет, но и гарантировать, что производство выйдет на заданные показатели ресурса оборудования. Данное руководство поможет разобраться в стандартах, параметрах выбора и процедуре квалификации смазочных материалов.
Стандарты и взаимозаменяемость подшипников при импортозамещении
При замене импортных подшипников на отечественные необходимо различать геометрическую взаимозаменяемость и взаимозаменяемость по эксплуатации.
Основные размеры подшипниковых узлов определяются ГОСТ 3478-2012 и международной серией ISO 15:2011, ISO 104:2002, ISO 582:1995, однако соответствие между ГОСТ 520-2011 и ISO 492:2002 обозначено как NEQ - неэквивалентное. Это значит, что подшипники могут совпадать по диаметрам, но различаться по допускам и национальным требованиям.
При подборе аналога нужно проверить не только размеры, но и класс точности, радиальный зазор, конструкцию уплотнений, материал сепаратора, динамическую и статическую грузоподъемность. Для радиальных подшипников применяются классы точности P0, P6, P5, P4, P2 по ISO и соответствующие им 0, 6, 5, 4, 2 по ГОСТ. Для общепромышленных применений обычно используется класс 0/P0, а для шпиндельных узлов и точного оборудования требуется класс 5 и выше.
Совпадение присоединительных размеров - необходимое, но недостаточное условие замены. От выбора класса точности зависят вибрация узла, уровень выделяемого тепла и ресурс смазки. Грузоподъемность определяет, сможет ли подшипник выдержать расчетные нагрузки без преждевременного выхода из строя. Поэтому при импортозамещении рекомендуется запросить у поставщика полный технический паспорт или TDS, в котором указаны все перечисленные параметры.
Как выбрать смазочный материал подшипников: ключевые параметры
Выбор смазочного материала для подшипников начинается с аудита узла: нужно уточнить расчетную нагрузку, скорость вращения, рабочую температуру, влажность и наличие контакта с агрессивными средами.
Только после этого можно корректно подобрать смазку.
Основные параметры, которые всегда проверяют:
NLGI - класс консистенции пластичной смазки по стандарту ГОСТ 32299-2013. Для подшипников чаще всего используют NLGI 2 (средняя пластичность), реже NLGI 1 или NLGI 3 в зависимости от конструкции узла и скорости.
Вязкость базового масла при 40 °C - один из решающих параметров. При замене допускается отклонение примерно на ±10% от оригинала. Вязкость определяет, создается ли достаточная масляная пленка при рабочей температуре и скорости.
Температурный диапазон - указывает минимальную и максимальную температуру, при которой смазка сохраняет свои свойства. Для заводского оборудования это особенно важно при работе в неотапливаемых помещениях или при наличии локальных источников тепла.
Тип загустителя - литиевый, кальциевый, полиуретановый и т.д. При переходе на аналог рекомендуется выбирать смазку с тем же типом загустителя, что снижает риск несовместимости и химической реакции между компонентами.
Пакет присадок - противозадирные, антиокислительные, антикоррозионные компоненты. Присадки влияют на защиту от износа и окисления при длительном хранении.
При подборе нельзя ориентироваться только на маркетинговое название «для подшипников» или «универсальная». Требуется сверка TDS/технического паспорта исходного материала и аналога по всем перечисленным выше позициям. Эксперты подчеркивают: название продукта не является критерием замены, правильный подход - совпадение параметров и подтвержденная совместимость.
Смазочные материалы подшипников качения: классификация и применение
Смазочные материалы подшипников качения делят по типу базовой смазки: масляные (минеральные, синтетические), пластичные с различными загустителями, и твердосмазочные покрытия.
Для подшипниковых узлов на производствах чаще применяют пластичные смазки, так как они хорошо удерживаются в узле и обеспечивают длительный ресурс между переложениями.
Среди российских стандартов для классификации смазочных материалов используют ГОСТ 28549.0-90, ГОСТ 28576-90 и ГОСТ 21150-87 (например, для Литол-24). Эти стандарты определяют требования к вязкости, температурной стабильности и механической прочности смазки. При локализации производства на новом заводе требуется проверить, соответствуют ли отечественные аналоги данным стандартам и не вводят ли они излишних национальных ограничений, несовместимых с международной практикой.
Для узлов с высокими требованиями к точности и ресурсу советуют дополнительно сверять класс точности подшипника и радиальный зазор. Одинаковые габариты не гарантируют одинаковое поведение в эксплуатации: узел с более плотным зазором может удерживать смазку лучше, но потребует меньшего количества закладки. Узел с более свободным зазором позволяет проще наносить смазку, но может потребовать переложения чаще.
Импортозамещение смазочных материалов уплотнения и фреттинг-коррозия
Одна из распространенных проблем при импортозамещении - вымывание смазки из-под уплотнений или фреттинг-коррозия (микродвижение между поверхностями с ржавчиной).
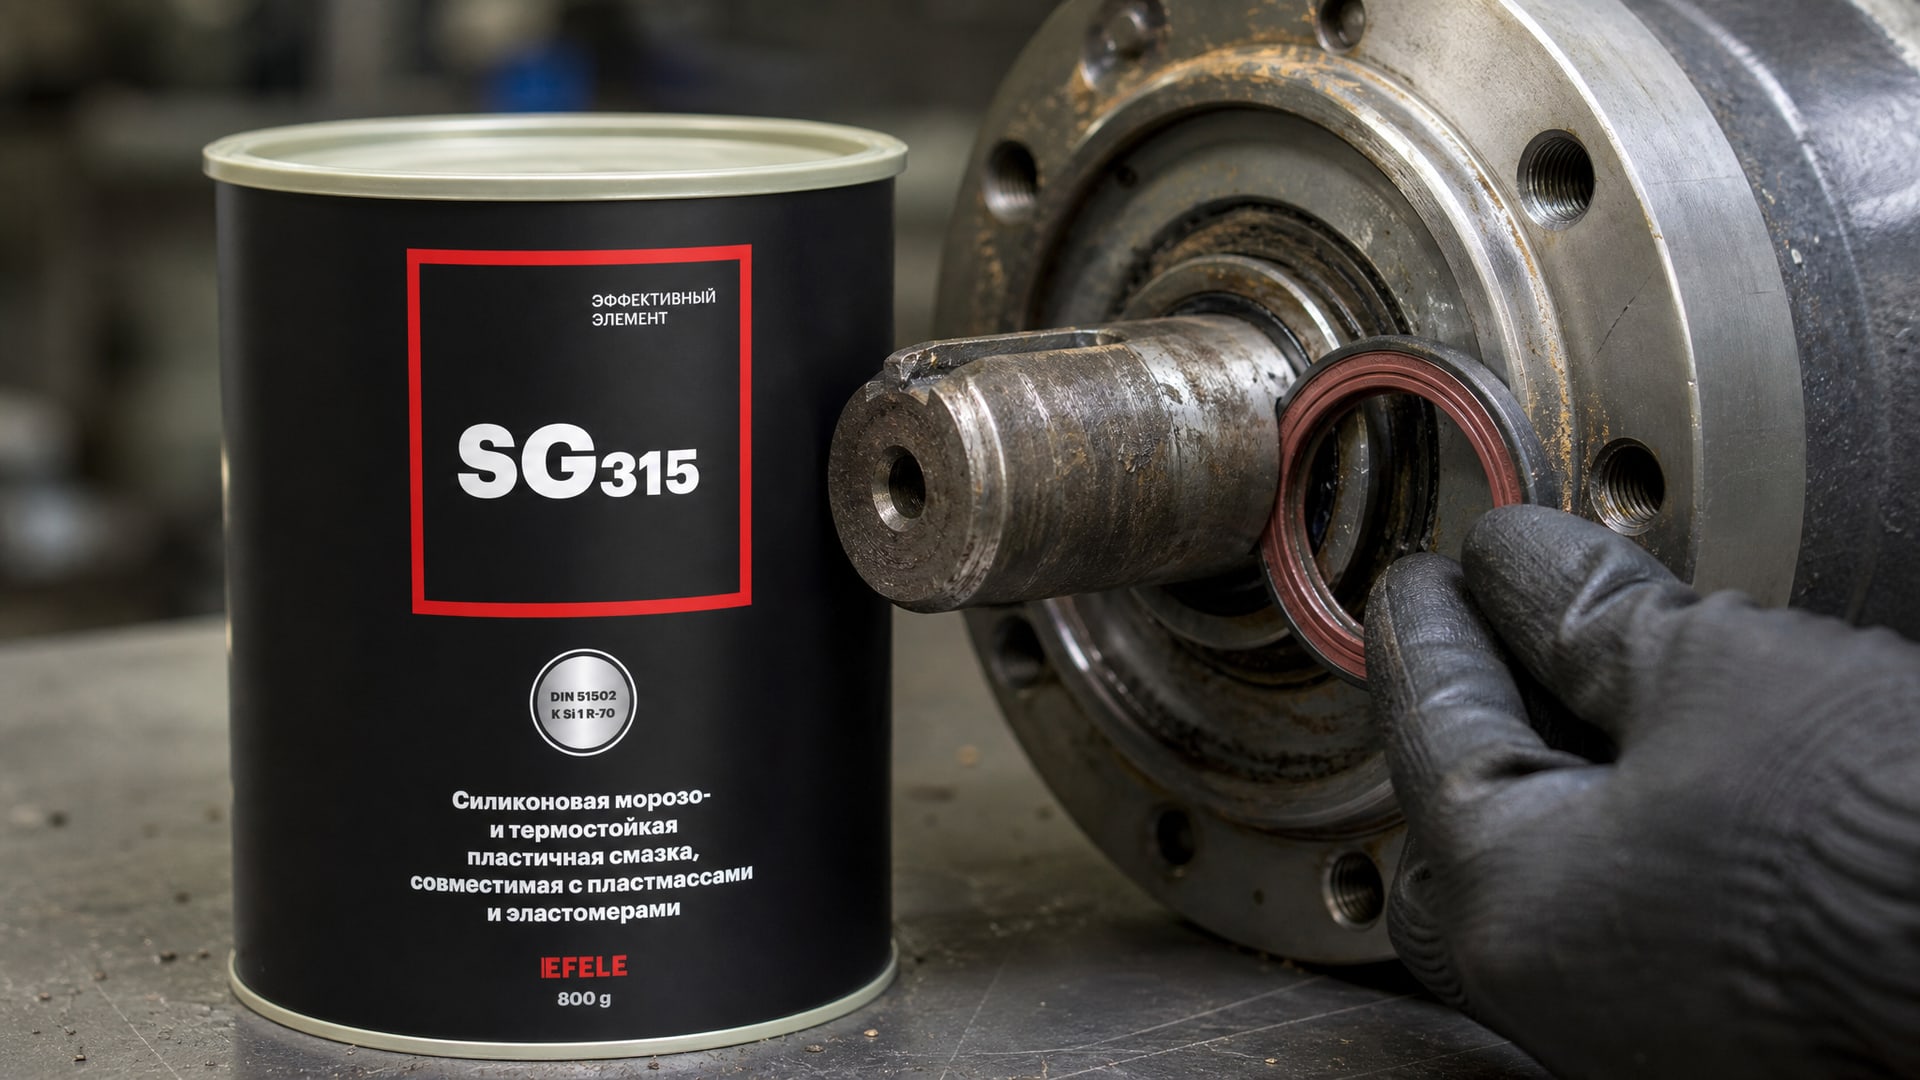
Это происходит, когда смазка неправильно подобрана по типу загустителя или не имеет достаточной адгезии к стальным поверхностям.
При выборе смазочного материала для смазки уплотнений рекомендуется обратить внимание на адгезию - способность смазки прилипать к поверхности и не вымываться при контакте с водой или другими жидкостями. Отечественные пластичные смазки с кальциевым загустителем часто показывают хорошую адгезию и водостойкость, однако требуют дополнительной проверки на совместимость с конкретным материалом уплотнения (резина, полиуретан, фторопласт).
В качестве решения для смазки резиновых уплотнений, совместимого с широким диапазоном температур и не требующего высокотемпературной обработки, можно рассмотреть EFELE SG-315 - силиконовую морозостойкую смазку, совместимую с пластмассами и эластомерами. Такие материалы снижают риск разбухания резины и обеспечивают надежное уплотнение при температурах от минус 50 до плюс 200 °C.
При переходе на отечественный аналог рекомендуется запросить у поставщика подтверждение совместимости и, если требуется, рекомендацию по промывке узла перед заменой. Промывка особенно важна при переходе с импортной смазки на российский аналог с другим типом загустителя, так как остатки старой смазки могут привести к образованию комков или пленок, которые нарушат циркуляцию свежей смазки.
Твердосмазочные покрытия подшипников и температура полимеризации
Твердосмазочные покрытия применяют на подшипниках при высоких требованиях к чистоте (например, в пищевой, медицинской и микроэлектронной промышленности) или при необходимости снизить загрязнение масляной смазкой.
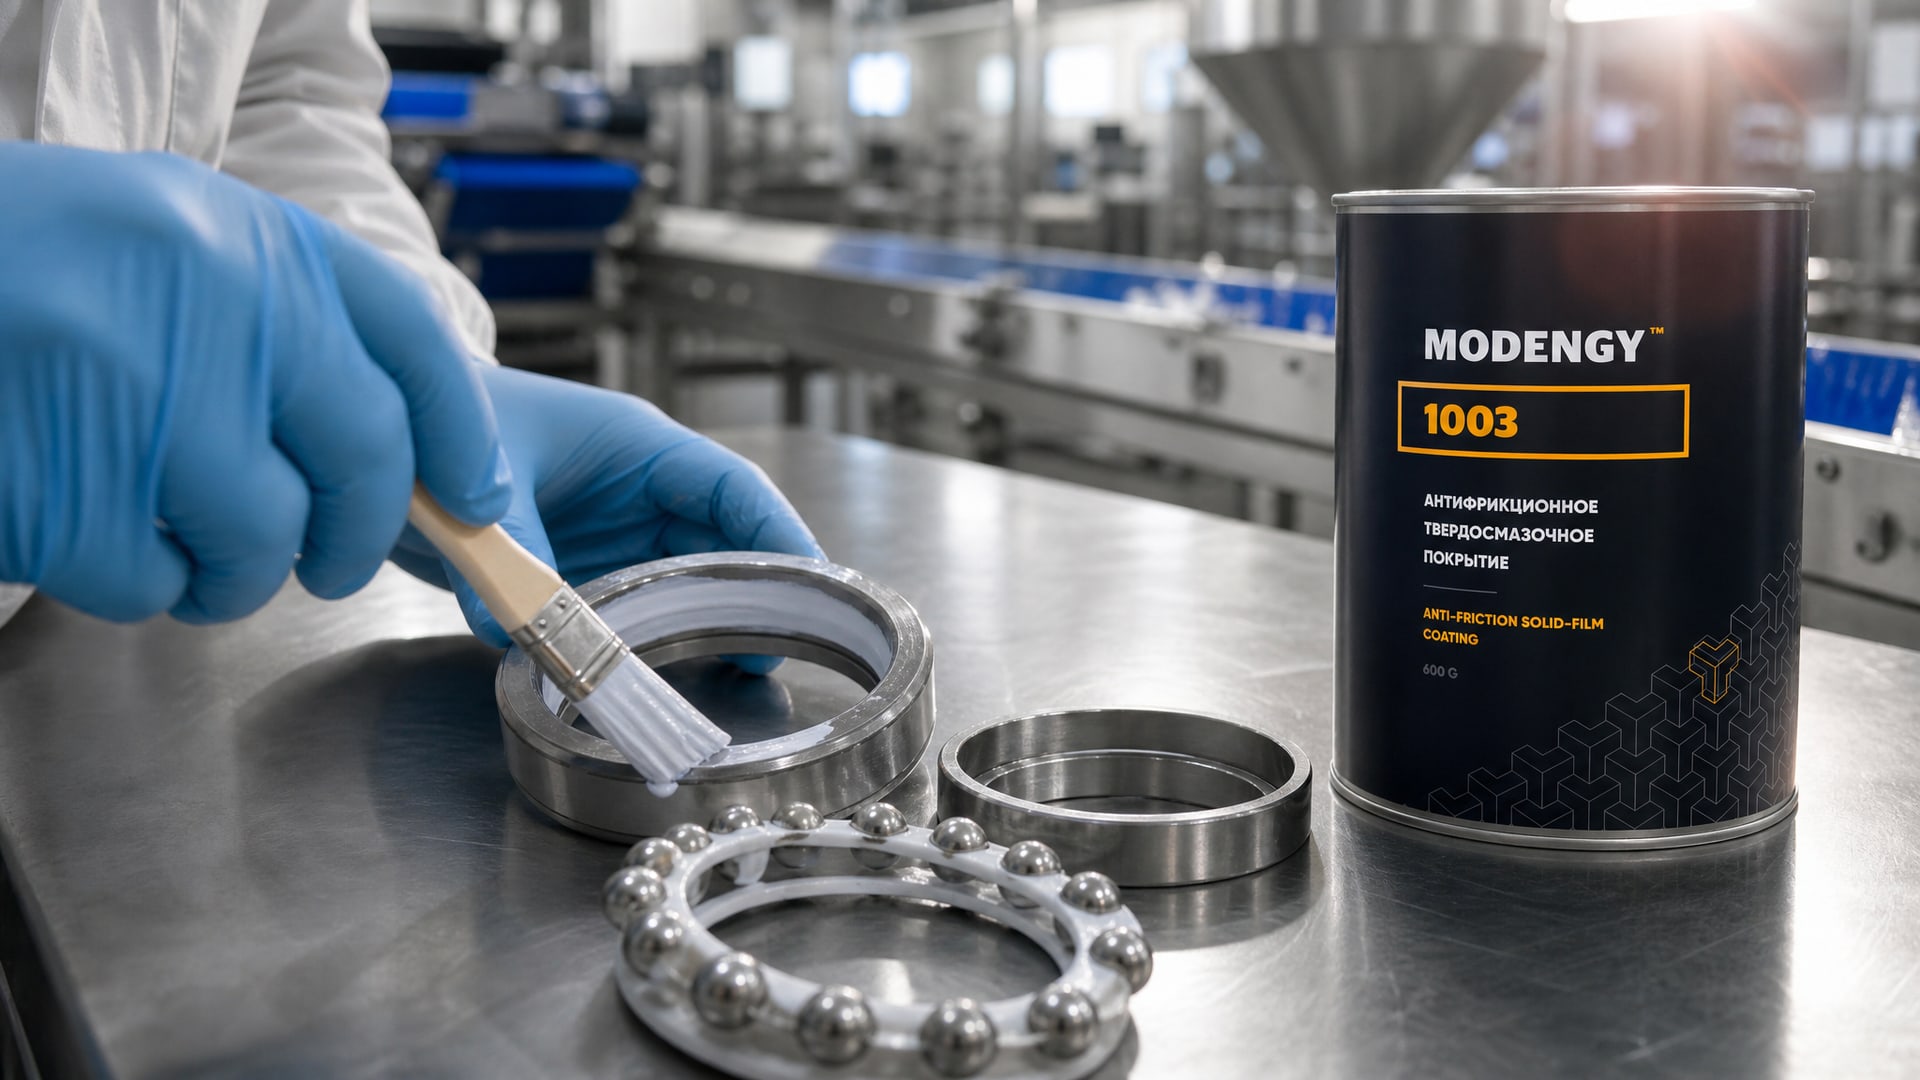
Покрытие наносится тонким слоем на беговые дорожки и сепаратор, обеспечивая смазку при минимальном выделении частиц.
Ключевой параметр при выборе твердосмазочного покрытия - температура полимеризации, то есть условия, при которых покрытие отвердевает и приобретает работоспособность. Импортные покрытия часто требуют прогрева до 150–180 °C на несколько часов, что может быть затруднительно на малых производствах без специального оборудования.
Отечественные решения, такие как MODENGY 1003, полимеризуются при +170 °C за 20 минут или при комнатной температуре за 720 минут. Это дает гибкость при организации производства: если производитель может позволить себе локальный нагрев до 170 °C, покрытие отвердеет быстро; если нет - узел можно оставить на полимеризацию при комнатной температуре в течение суток. Такой подход снижает капитальные затраты на закупку прогревочного оборудования и ускоряет выпуск готовой продукции.
Твердосмазочные покрытия требуют тщательного контроля толщины нанесения и равномерности. Если слой нанесен неправильно, покрытие может осыпаться при нагреве или, наоборот, прилипнуть к соседним деталям. При импортозамещении важно получить от российского поставщика не только сам материал, но и рекомендации по нанесению, оборудованию и контролю качества.
Документирование и квалификация смазочных материалов при переходе на аналоги
При замене импортной смазки на российский аналог требуется надлежащее документирование процесса.
На новом заводе по производству подшипников это означает, что каждая закупка отечественного материала должна сопровождаться:
Техническим паспортом (TDS) поставщика с указанием NLGI, вязкости при 40 °C, температурного диапазона и типа загустителя.
Сертификатом соответствия ГОСТ или иному признанному стандарту (ISO, DIN и т.д.). В России для пластичных смазок стандартный документ - ГОСТ 32299-2013.
Протоколом совместимости, если полнота аналога требует подтверждения. Этот документ должен указывать, что новая смазка совместима с узлом и не вызывает химической реакции с остатками старой смазки.
Рекомендацией по промывке в случае, если загустители или база отличаются от предшественника.
Закупщик должен сохранять эту документацию в архиве, так как она пригодится при расследовании претензий по ресурсу или при изменении поставщика в будущем. Эксперты подчеркивают: при обнаружении несовместимости или снижении ресурса узла первым делом проверяют именно параметры закупленного материала, а не конструкцию подшипника.
Часто задаваемые вопросы
Можно ли заменить импортную смазку на любую отечественную «такой же густоты»?
Нет. NLGI (густота) - только один из параметров. Обязательно должны совпадать вязкость при 40 °C, температурный диапазон, тип загустителя и присадки. Вязкость определяет толщину масляной пленки, а загуститель влияет на совместимость с уплотнениями. Замена по одной густоте часто приводит к вытеканию смазки или, наоборот, к ее высыханию.
Почему класс точности подшипника влияет на смазку?
Класс точности определяет радиальный зазор между телами качения и беговыми дорожками. Узел с классом 5 имеет более плотный зазор, чем класс 0, поэтому смазка удерживается иначе и требует другого количества закладки. Неправильный выбор класса приводит либо к голоданию смазки, либо к ее вытеканию.
Как проверить совместимость отечественного аналога перед закупкой?
Запросите TDS у поставщика и сравните его с техническим паспортом импортного оригинала по всем параметрам: NLGI, вязкость, диапазон температур, загуститель. Если совпадение полное, попросите рекомендацию по промывке узла. Для критичных приложений можно провести пилотный тест на небольшой партии подшипников перед массовой закупкой.
Что такое температура полимеризации твердосмазочного покрытия?
Это условия, при которых жидкий состав твердосмазочного материала отвердевает и становится работоспособным. Отечественные покрытия могут полимеризоваться при +170 °C за 20 минут или при +20 °C за 720 минут. Быстрая полимеризация требует оборудования, медленная дает гибкость, но замораживает производство.
Нужно ли менять смазку всем подшипникам при переходе на аналог?
Нет, если смазки совместимы. Если загустители и базовое масло совпадают, старую смазку можно оставить в узле. Если они различаются, узел рекомендуется промыть перед заложением новой смазки, чтобы избежать образования комков и нарушения циркуляции.
Заключение
Импортозамещение смазочных материалов для подшипников на новом заводе - это не замена названия продукта, а системный выбор по параметрам. Ключевые критерии - NLGI, вязкость базового масла, температурный диапазон, тип загустителя и присадки. Необходимо учитывать класс точности подшипника и радиальный зазор, так как они влияют на удержание и работу смазки. Перед переходом на отечественный аналог требуется аудит узла, запрос TDS у поставщика и проверка совместимости. Для узлов с высокими требованиями к чистоте твердосмазочные покрытия решают задачу холодного пуска и фреттинг-коррозии; при их выборе обязательно проверяют температуру полимеризации.
Следующий практический шаг - составить реестр узлов новой подшипниковой линии, указав для каждого параметры (нагрузка, скорость, температура, влажность), затем запросить у российских поставщиков TDS материалов с совпадающими характеристиками и провести пилотный тест на небольшой партии перед массовой закупкой. Документирование - сохраняйте TDS, сертификаты и протоколы совместимости; это поможет при анализе ресурса и при возможных претензиях.