Рабочая жидкость в электроэрозионной обработке - это не просто диэлектрик. Она создает среду в межэлектродном промежутке, отводит продукты эрозии, стабилизирует процесс и влияет на качество получаемой поверхности. Выбор неправильной жидкости приводит к нестабильности режимов, падению производительности и коррозии оборудования. При этом отечественный рынок давно предлагает решения, которые не уступают импортным по параметрам, но проще с логистикой и поддержкой. Статья поможет закупщикам, инженерам и технологам разобраться в типах электроэрозионных жидкостей, понять, какие параметры действительно важны, и узнать, где искать отечественные альтернативы без потери качества.
Рабочая жидкость для электроэрозии: типы и их применение
Электроэрозионная обработка использует разные типы жидкостей в зависимости от станка и операции.
Согласно ГОСТ 25331-82, рабочая жидкость - это среда, подаваемая в межэлектродный промежуток, и ее выбор критичен для стабильности процесса.
Основные типы электроэрозионных жидкостей
Керосин применяют в аппаратах малой и средней мощности из-за низкой вязкости (около 1,8 мм²/с) и температуры вспышки 50–90 °C. Он хорошо удаляет шлак и обеспечивает высокую частоту импульсов, но требует постоянного контроля за загрязнением.
Индустриальные масла серии И12А, ИЗОА, И40А по ГОСТ 20799-75 - более универсальный выбор. Их кинематическая вязкость около 12,0 мм²/с, температура вспышки порядка 100 °C. Они дольше сохраняют свойства при нагреве и лучше защищают от коррозии.
Трансформаторное масло по ГОСТ 10121-76 отличается низкой температурой вспышки (54 °C) и вязкостью 2,2 мм²/с - это компромисс между керосином и маслами. Его выбирают для координатно-прошивочных станков и когда требуется хороший теплоотвод.
Вода (ГОСТ 2874-82) используется в специальных видах электроэрозии, где это допустимо конструкцией станка. Ее главное преимущество - отсутствие огнеопасности; недостаток - высокая коррозионность и меньшая стабильность.
Синтетические концентраты - новый класс жидкостей, которые объединяют преимущества масел и керосина: хорошую теплопроводность, стабильность при нагреве и низкий расход. Они изготавливаются по специальным ТУ (например, ТУ 38.101964-83) и рекомендуются для современного оборудования с высокой частотой импульсов.
Что смотреть в спецификации
При выборе жидкости обращай внимание на:
Температура вспышки - определяет безопасность и температурный диапазон работы. Низкая вспышка (ниже 50 °C) подходит для высокочастотных режимов, высокая (выше 100 °C) - для мощных станков.
Кинематическая вязкость - влияет на скорость удаления шлака и частоту импульсов. Керосины вязче, синтетические жидкости часто ниже по вязкости, что позволяет работать на более высоких частотах.
Содержание ароматических углеводородов - характеризует стабильность при окислении. Высокое содержание (более 50%) сокращает срок службы.
Температура кипения - показывает, до какой температуры можно нагревать жидкость без потери свойств и испарения.
Шлифование титановых сплавов: выбор правильной концентрации и состава
Титан требует совершенно других подходов к выбору СОЖ, чем сталь или алюминий.
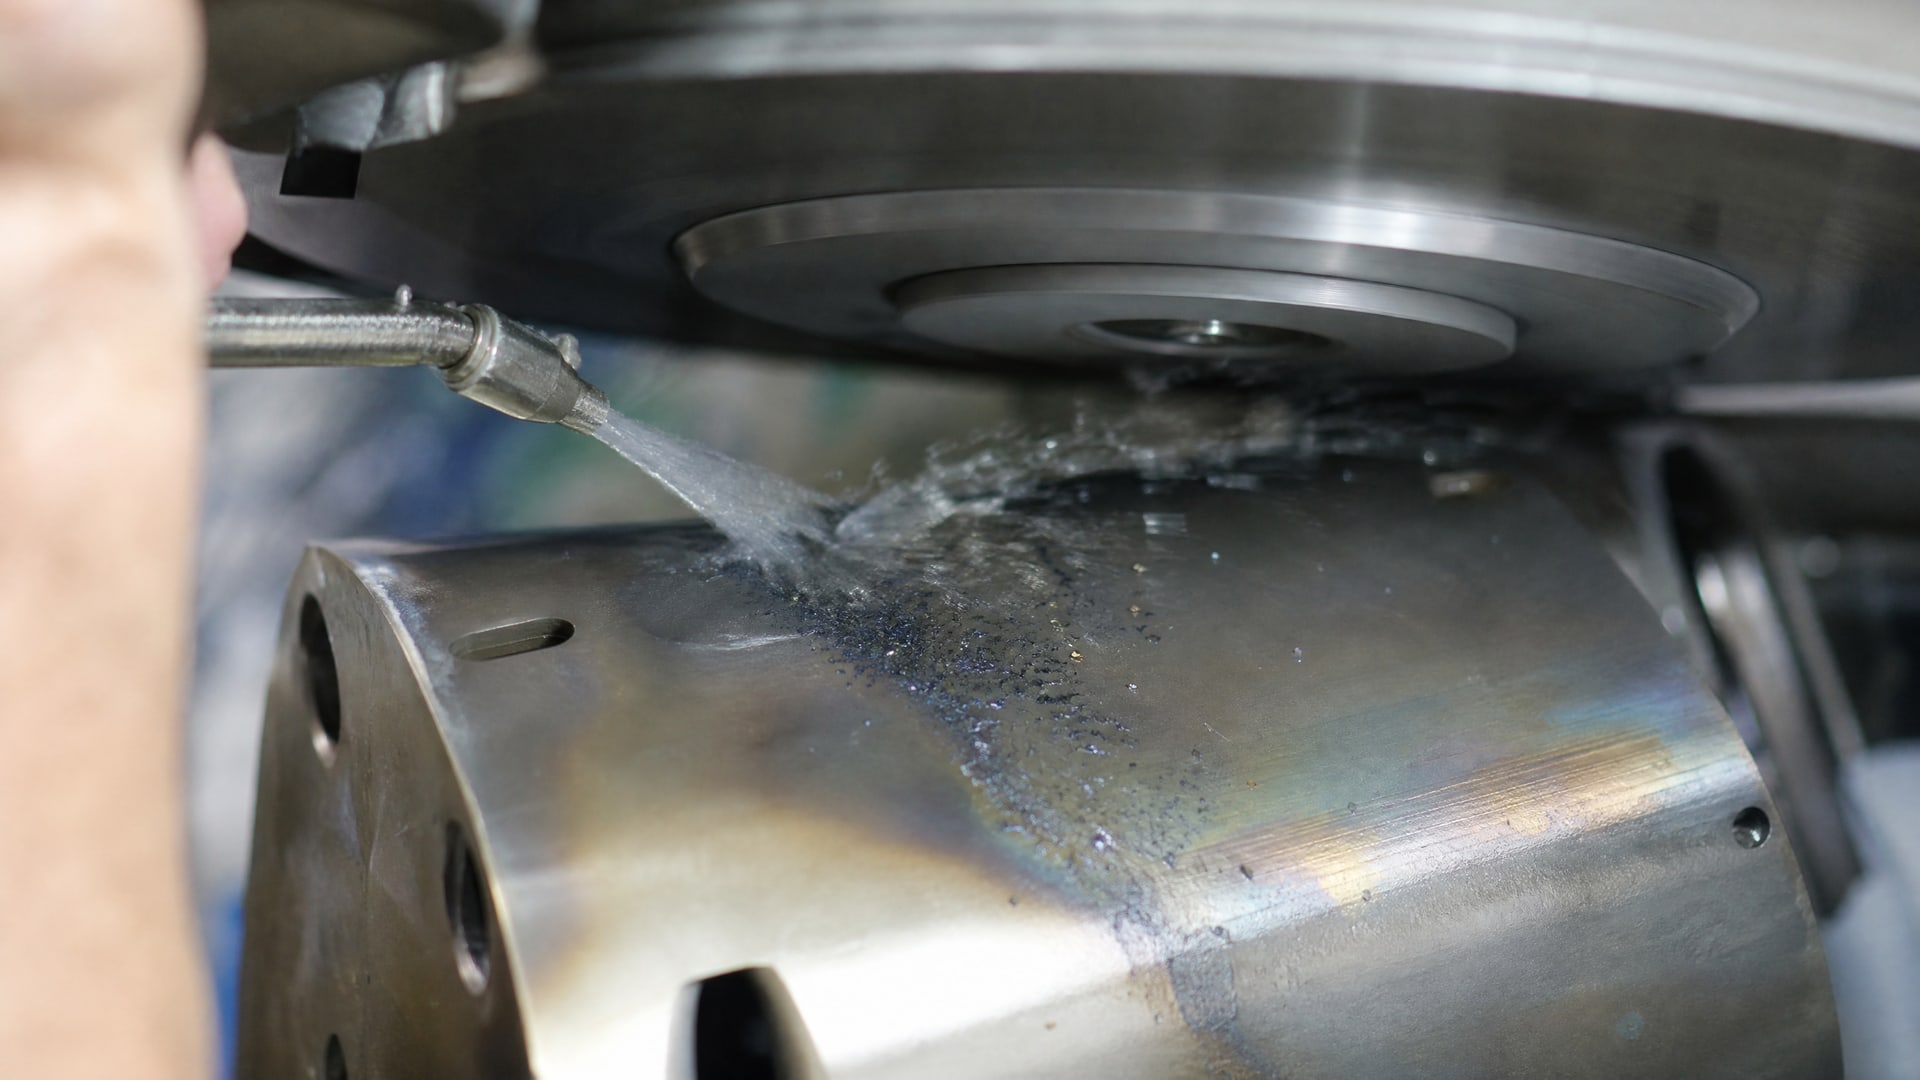
Это связано с его низкой теплопроводностью, химической активностью и склонностью к налипанию на инструмент.
Почему титан так сложен
Титановые сплавы выделяют огромное количество тепла при шлифовании, но сам материал плохо проводит этот тепло - оно концентрируется в зоне контакта круга с заготовкой. Результат: быстрый износ круга, прижоги на поверхности, налипание стружки. Обычная универсальная эмульсия здесь не срабатывает.
Концентрация и состав для титана
Для шлифования цветных металлов, включая титан, рекомендуемая концентрация составляет 10–15% для максимальной смазывающей способности. Это выше, чем для углеродистой стали (2–5%), потому что нужна более интенсивная защита от окисления и адгезия к инструменту.
Выбирай СОЖ на основе масел или полусинтетических составов с усиленным пакетом EP/AW-присадок. Они сохраняют смазочные свойства при высоких температурах (200 °C и выше) и предотвращают прижоги. Синтетические эмульсии для общего назначения часто не справляются с такими нагрузками.
При работе с твердосплавными кругами избегай составов, которые могут спровоцировать выщелачивание кобальта из связки. Это отдельный критерий выбора, который часто упускают, но он приводит к преждевременному износу инструмента.
Режимы подачи при шлифовании титана
Подача СОЖ должна быть обильной и непрерывной. При скоростях резания до 35 м/с расход составляет не менее 8–10 л/мин на каждые 10 мм контакта круга с заготовкой при круглом шлифовании, 3–6 л/мин при бесцентровом и 10–15 л/мин при плоском шлифовании периферией круга. Недостаточная подача приводит к локальному перегреву и прижогам.
Если используешь минимально-количественную смазку (MQL), диапазон подачи -20–100 мл/ч при давлении воздуха 4–7 бар. MQL экономит жидкость, но требует точной настройки и подходит только для хорошо отнастроенного оборудования.
Отечественные альтернативы: когда стоит переходить с импорта
Импортные диэлектрики для электроэрозии стоят дороже, поставляются с задержками, и не всегда совместимы с отечественным оборудованием.
Российский рынок уже давно предлагает качественные локальные решения.
Российские жидкости для электроэрозии
Отечественные синтетические концентраты и жидкости изготавливаются по ТУ 38.101964-83, ТУ 20.59.41-018-67748334-2021 и другим ведомственным стандартам. Они включают различные варианты для координатно-прошивочных станков, машин вырезки и станков прошивки. Эти жидкости полностью соответствуют требованиям ГОСТ 25331-82 по терминологии и физическим параметрам.
Преимущества отечественных решений:
Совместимость с российским оборудованием (1726, 1726ВМ, РА63 и другие модели).
Быстрая доставка и локальная техническая поддержка.
Предсказуемая стоимость без колебаний курса.
Наличие концентратов, которые можно разбавлять под конкретную операцию.
Многие закупщики, попробовав отечественные жидкости, возвращаются к ним из года в год, потому что результаты стабильны: нет скачков по вязкости, температуре вспышки и содержанию примесей между партиями.
Выбор между маслом и синтетикой
Если оборудование старое (1970–1980-е годы), придерживайся индустриальных масел и керосина - они хорошо себя показали на практике и позволяют регулировать режимы. Для современных станков с высокой частотой импульсов (120–500 кГц) выбирай синтетические концентраты - они работают стабильнее, дольше служат и нужно меньше фильтровать.
Важный момент: EFELE CF-661 разработана как отечественный диэлектрик, который решает проблему частого вымывания и загрязнения жидкости при интенсивном режиме. Состав ориентирован на станки с высокой частотой импульсов и показал хорошие результаты в цехах, работающих в режиме 16 часов в сутки.
Частые ошибки при выборе и применении
Заблуждение 1: для электроэрозии подойдет любая жидкость, лишь бы не проводила ток
На самом деле, только электрическая изоляция - это половина требований. Вязкость, температура вспышки, кипения и содержание примесей сильно влияют на процесс. Жидкость с неправильной вязкостью либо не будет эффективно удалять шлак (вязкая), либо не будет стабилизировать дугу (жидкая). Неправильная температура вспышки может привести к возгоранию при аварийной ситуации.
Заблуждение 2: для шлифования достаточно универсальной эмульсии
Универсальные составы рассчитаны на «средние» условия: стальные детали, скорости 30–50 м/с, расход 5–8 л/мин. При работе с титаном, сплавами никеля или при высоких скоростях они не обеспечивают достаточной смазки и охлаждения. Результат: быстрый износ круга, брак, микротрещины.
Заблуждение 3: чем выше концентрация, тем лучше
Концентрация - это баланс. Избыток концентрата снижает теплоотвод, ухудшает видимость, способствует образованию пены и слизевого налета на направляющих. Для стали 2–5%, для цветных металлов 5–8%, для титана под тяжелые режимы 10–15% - это не рекомендации «впрок», а результаты практического подбора.
Заблуждение 4: титан можно шлифовать той же жидкостью, что и сталь
Титан требует усиленной смазки, EP-присадок и другого режима подачи. При нарушении этого требования детали либо идут в брак из-за прижогов, либо инструмент выходит из строя раньше времени. Это прямая потеря денег.
Заблуждение 5: отечественных альтернатив для электроэрозии нет
Неверно. Российские производители изготавливают специализированные жидкости по ТУ, которые прошли испытания на координатно-прошивочных станках и машинах вырезки. Они широко используются в промышленности, особенно в локомотивостроении, энергетике и авиастроении.
Практические советы по применению
Контроль качества жидкости
Ежемесячно проверяй жидкость на:
Вязкость при 40 °C - должна соответствовать спецификации продукта (допуск ±10%).
Содержание воды - не более 5% (для эмульсий).
Кислотное число - не выше установленного лимита (обычно 2–5 мг KOH/г).
Визуальное состояние - однородность, отсутствие расслаивания или осадка.
Если показатели вышли за пределы нормы, жидкость нужно регенерировать или заменить. Работа на забитой или окисленной жидкости приводит к нестабильности режимов и коррозии оборудования.
Подбор концентрации для шлифования
При первом запуске новой СОЖ:
Установи концентрацию на 20% ниже рекомендуемой (например, 4% вместо 5%).
Проведи пробное шлифование и оцени результат: нет ли прижогов, налипания, борозд на поверхности.
Постепенно повышай концентрацию на 1–2% до достижения оптимума.
Качество воды важно: жесткость воды не должна превышать 250 мг/л по CaCO3 (карбонату кальция). Жесткая вода ускоряет старение эмульсии и способствует образованию слизи.
Хранение и безопасность
Электроэрозионные жидкости хранят в плотно закрытых контейнерах при температуре 5–25 °C, вдали от источников огня. Керосины и масла требуют проветриваемого склада. Синтетические концентраты менее летучи, но все равно нужна вентиляция.
При работе надевай перчатки и избегай попадания жидкости в глаза. Пролитую жидкость собирай с помощью абсорбирующего материала, не смывай в канализацию. Утилизируй согласно местным экологическим требованиям.
Часто задаваемые вопросы
Какую жидкость выбрать для новой электроэрозионной машины?
Обратись к документации оборудования - там указана рекомендуемая вязкость, диапазон температуры вспышки и тип жидкости (масло, керосин или синтетика). Если машина современная (после 2010 года), выбирай синтетические концентраты с низкой вязкостью - они работают на более высоких частотах. Для машин 1990–2000-х годов подходят индустриальные масла или керосин. Проверь совместимость с прокладками и фильтрами оборудования перед заливкой.
Правда ли, что вода для электроэрозии безопаснее, чем масла?
Да, вода не горит и не имеет летучих паров. Однако она вызывает коррозию стальных деталей оборудования, нестабильна по диэлектрическим свойствам и требует постоянного контроля pH. Вода используется только на специальных станках, спроектированных под деионизированную или дистиллированную воду. На обычных машинах вода приведет к быстрому износу насоса и направляющих.
Как часто менять электроэрозионную жидкость?
Частота замены зависит от режима работы, качества фильтрации и типа жидкости. При интенсивной работе (16+ часов в сутки) жидкость меняют каждые 3–6 месяцев. При средней нагрузке - один раз в год. Если жидкость мутнеет, появляется запах горелого масла или видны частицы, замену нужно провести раньше графика. Не полагайся только на фильтры - они удаляют твердые частицы, но не замедляют окисление.
Можно ли смешивать жидкости разных производителей?
Не рекомендуется. Химический состав присадок может быть несовместим, что приводит к выпадению осадка, расслаиванию или потере смазочных свойств. Если нужно перейти на другую жидкость, слей старую, промой систему, и только потом залей новую. Это занимает время, но избавляет от проблем с оборудованием.
Какую концентрацию выбрать для шлифования никелевых сплавов?
Никелевые сплавы похожи на титан: они твердые, хорошо упрочняются при деформации и выделяют много тепла. Рекомендуемая концентрация 8–12% с обязательным EP/AW-пакетом. Используй обильную подачу жидкости (10–15 л/мин при плоском шлифовании) и проверяй температуру на поверхности заготовки - не должна превышать 150–180 °C, иначе начнут появляться прижоги.
Заключение
Выбор рабочей жидкости для электроэрозии и правильная концентрация СОЖ для шлифования - это не второстепенные вопросы, а основа стабильной работы. Керосины, индустриальные масла, трансформаторные масла и синтетические концентраты имеют разные области применения, температурные диапазоны и требования к контролю. Для шлифования титана концентрация должна быть не менее 10–15% с усиленной смазкой; универсальная эмульсия здесь не работает. Отечественные альтернативы полностью заменяют импортные жидкости, часто оказываясь предпочтительнее благодаря совместимости, быстрой доставке и стабильности партий.
Начни с правильного подбора вязкости и температуры вспышки под конкретное оборудование, проверь качество воды для эмульсий и установи график регулярного контроля жидкости. Это требует небольших затрат времени, но дает быстрый возврат через продление срока службы инструмента, снижение брака и уменьшение расходов на переналаживание.