Цвет смазки давно стал предметом спора на производстве: одни считают серую смазку универсальным решением, другие полагаются на привычную черную. На самом деле выбор между ними определяется не оттенком, а составом, типом наполнителя и условиями работы узла. Серая смазка от загрязнений действительно показывает преимущества в сборке под натягом и при высоких нагрузках, но только благодаря содержанию дисульфида молибдена или графита, а не из-за серого цвета. В этой статье разберемся, какие технические параметры влияют на выбор смазки для сборочного производства, когда серый состав оправдан, а когда переплата за цвет не имеет смысла.
Статья полезна закупщикам, инженерам и техническим специалистам, которые ответственны за подбор смазочных материалов для производства и хотят избежать ошибок в выборе.
Почему цвет смазки - отвлекающий фактор
На рынке промышленных смазок укрепилось представление, что серая смазка - всегда лучший выбор для сборки.
Однако специалисты подчеркивают: цвет не закреплен в стандартах и зависит от рецептуры производителя. Черная смазка может быть черной из-за типа присадок, характера базового масла или дополнительных добавок; серая - из-за наличия графита или молибденовых частиц. Но существуют и черные смазки с MoS₂, и серые без него; цвет во втором случае может быть следствием использования дополнительного наполнителя или пигмента.
Решающие параметры при выборе смазки для сборки узлов:
Тип узла (резьба, подшипник, направляющая, плотная посадка).
Величина нагрузки и давления в сопряжении.
Температурный диапазон эксплуатации.
Влажность и наличие загрязнений окружающей среды.
Требования к разборке и переборке.
Необходимые сертификаты и допуски (NSF, пищевой контакт и пр.).
Подход, опирающийся только на цвет, приводит к перерасходу средств и неэффективности защиты. Закупщик, выбравший серую смазку "потому что она серая", может получить материал, не соответствующий нагрузкам на конкретном узле, или, напротив, потратить на дорогостоящий продукт там, где хватило бы простой смазки.
Сборочные пасты с твердыми наполнителями: в чем их техническое преимущество
Сборочные смазки отличаются от обычных пластичных смазок высокой концентрацией твердых смазочных компонентов, распределенных в базовом масле.
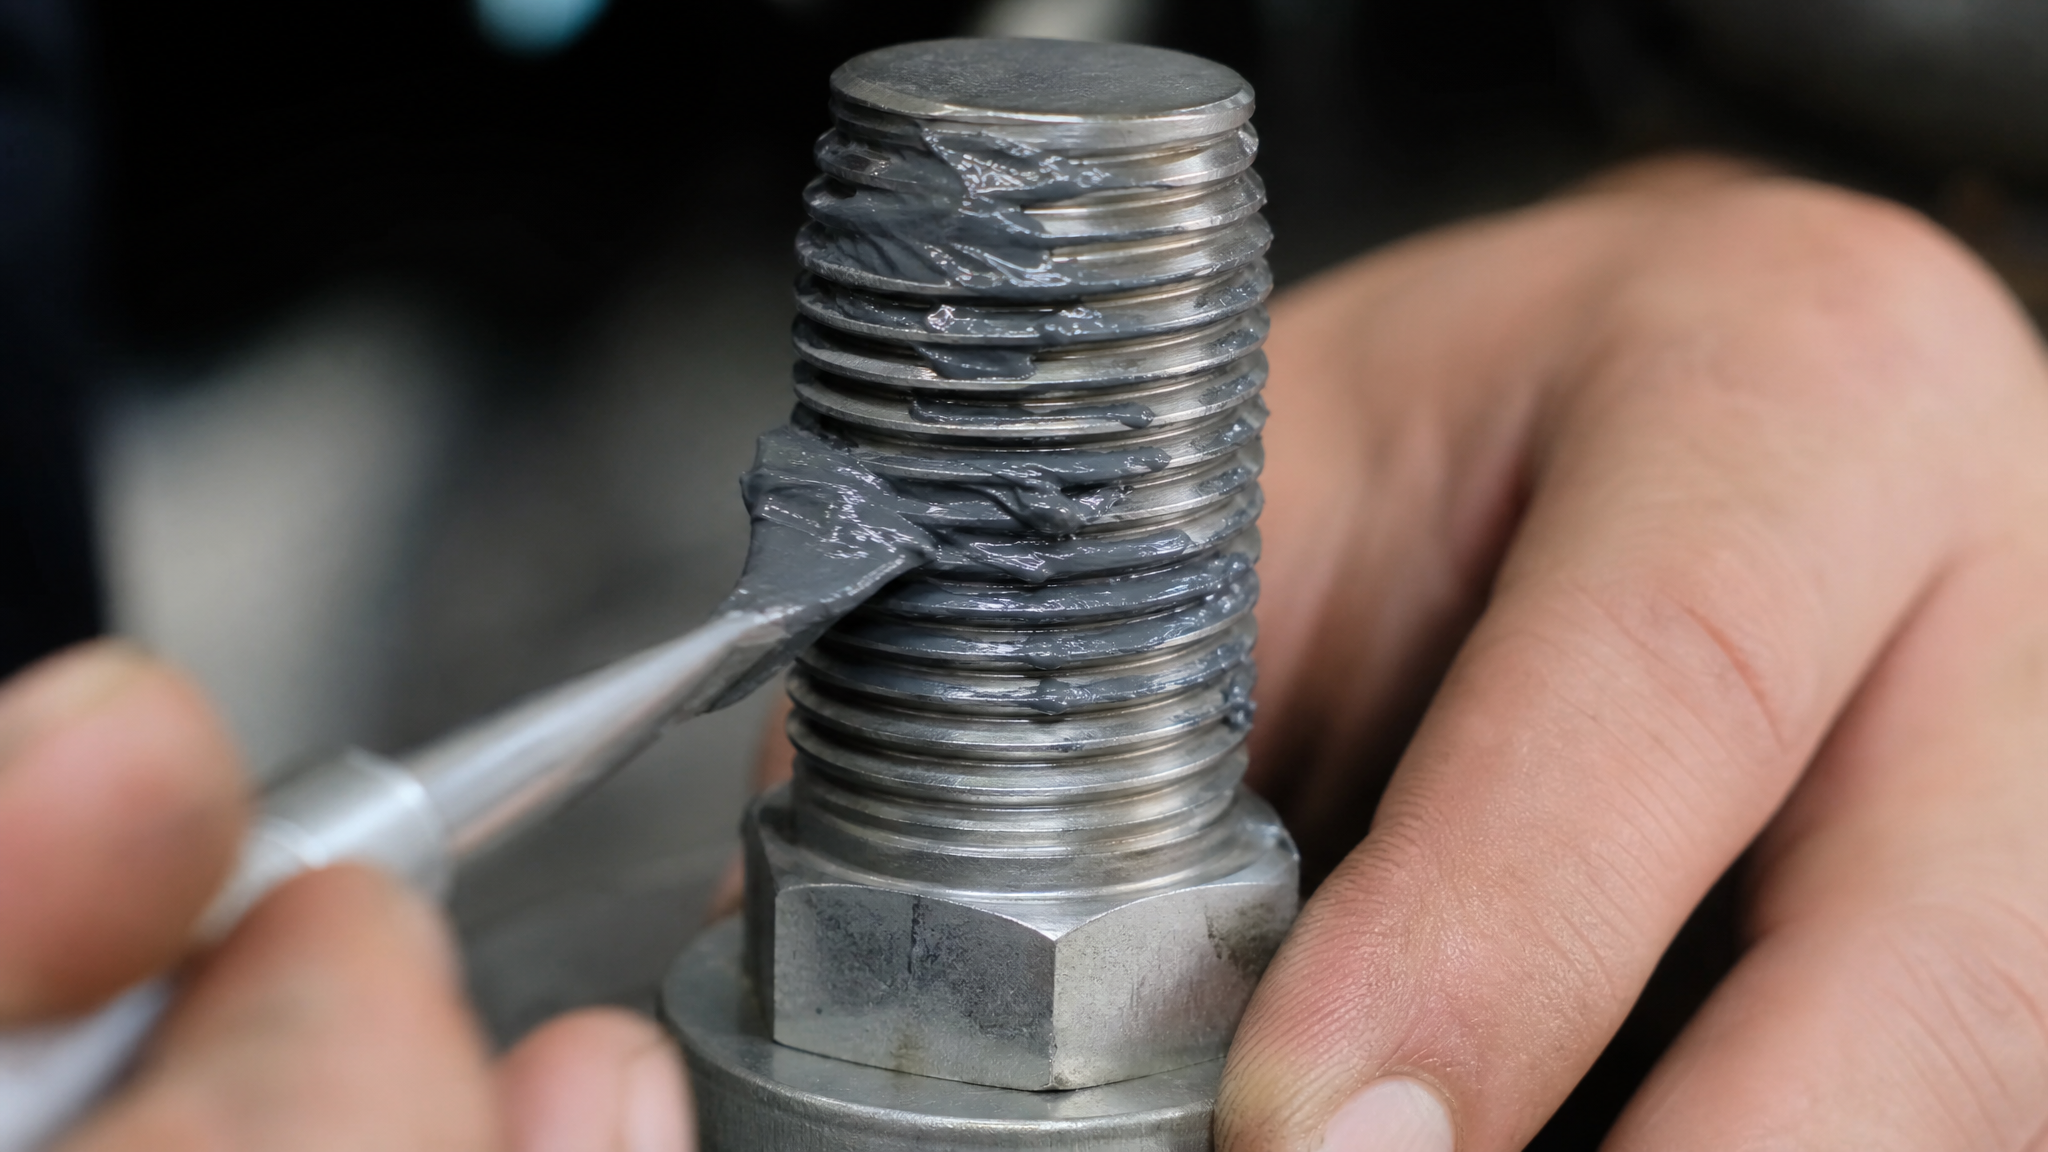
Такая структура позволяет материалу работать в условиях плотной посадки, когда обычное масло вытесняется из зазора, а твердые частицы остаются и защищают поверхность от задира.
Наиболее распространенные твердые наполнители:
Дисульфид молибдена (MoS₂): обеспечивает высокую несущую способность, особенно при ударных нагрузках и в условиях холодного старта. Известен способностью формировать прочный защитный слой на металле даже при вытеснении базового масла.
Графит: эффективен при высоких температурах, предотвращает прикипание деталей и часто применяется в смазках для горячих операций и для защиты от температурного расширения.
Медные соединения: используются в составах для резьбовых и фланцевых соединений, где требуется защита от коррозии и окисления.
Смазка с таким составом особенно полезна при сборке соединений с натягом, когда инженер не может разъединить узел руками или простым инструментом. Твердые частицы уменьшают коэффициент трения в момент вдавливания, облегчая монтаж и снижая риск задира на деталях.
Защита от фреттинг-коррозии и загрязнений при сборке
Фреттинг-коррозия - это окисление металла в местах плотного контакта двух деталей, сопровождаемое микроскопическими колебаниями и вибрацией.
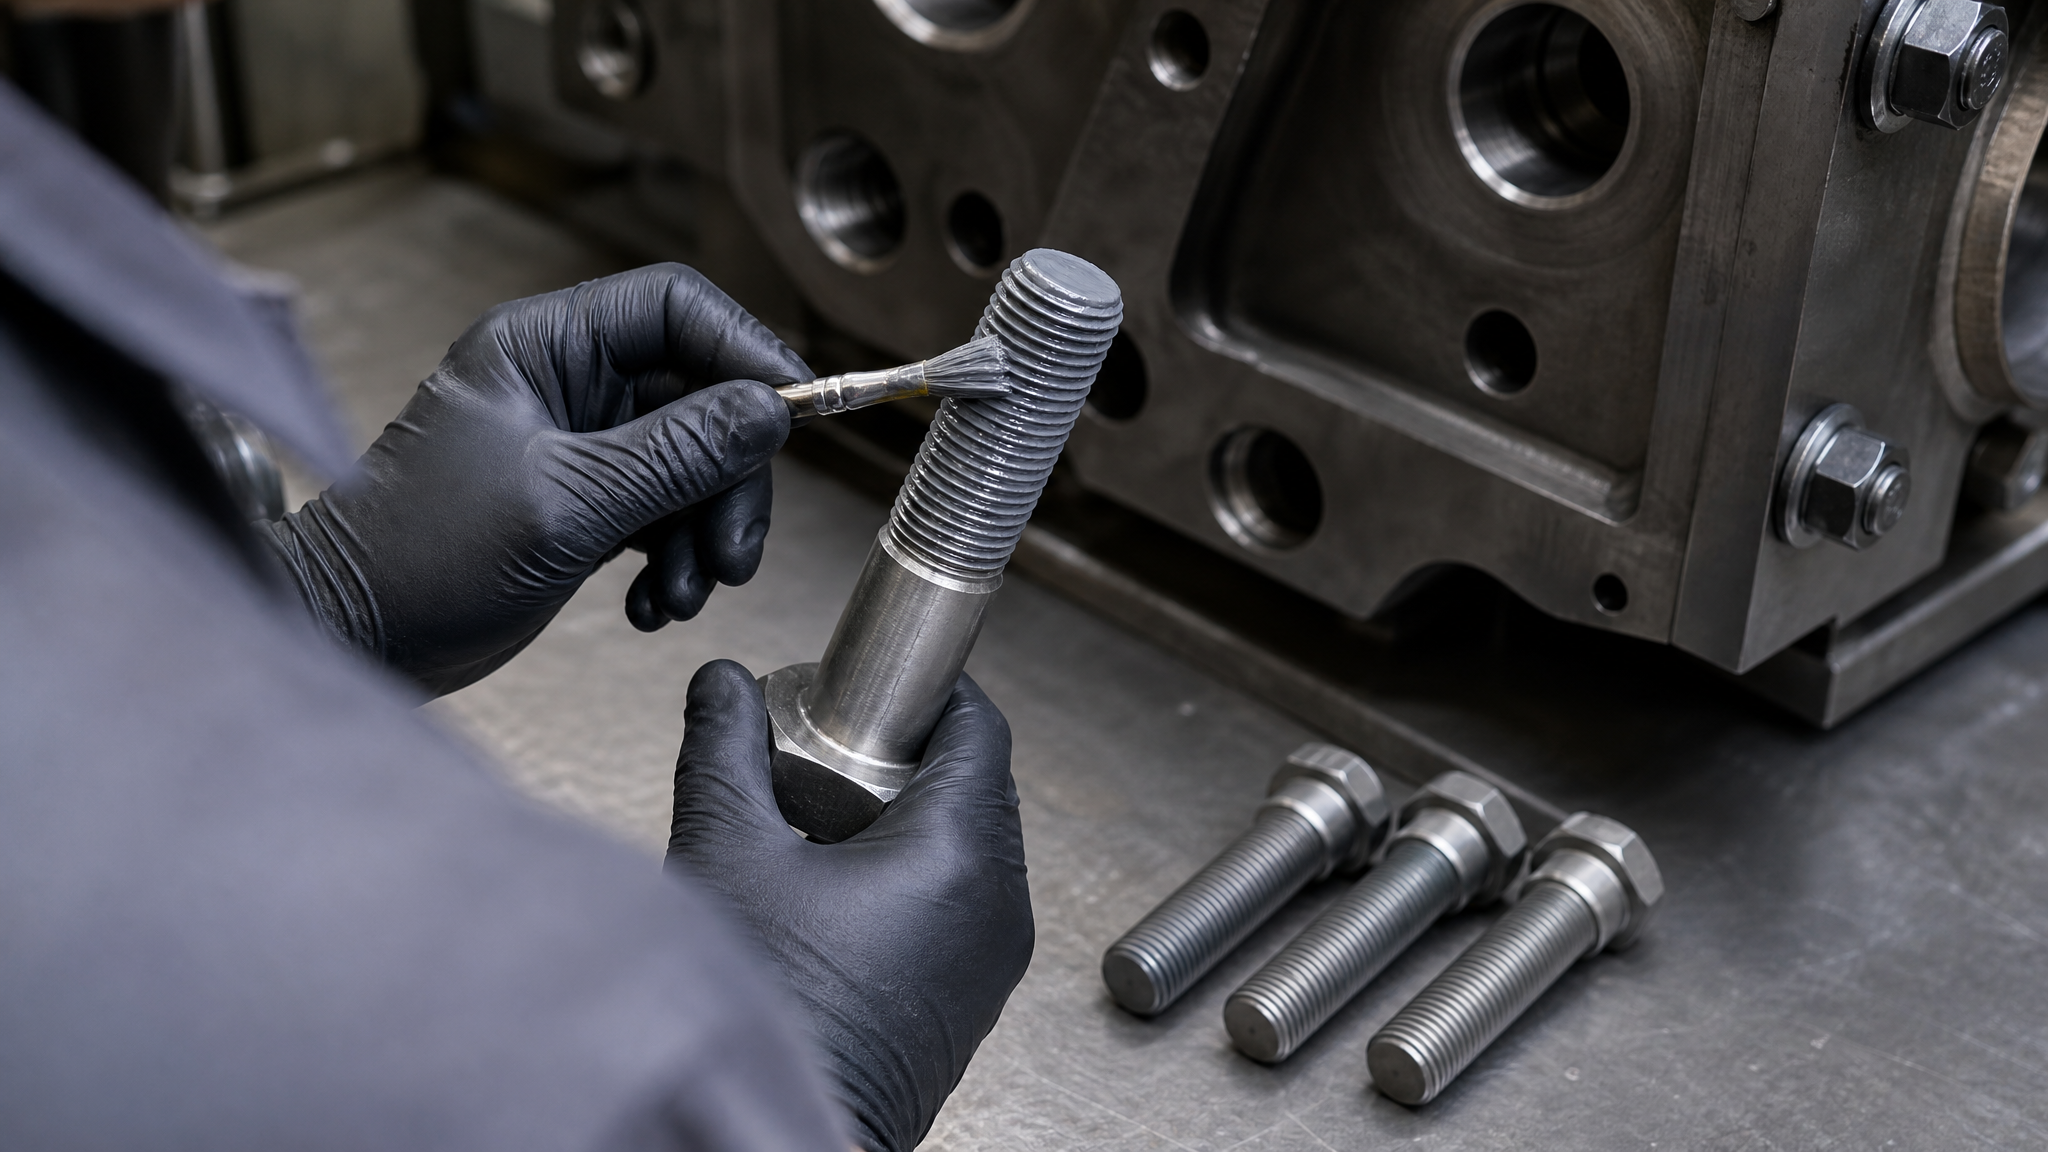
Результат: потеря прочности соединения, заклинивание при разборке и невозможность повторной сборки. Именно это риск предотвращают сборочные смазки.
При сборке узла под натягом смазка, обогащенная твердыми наполнителями, создает герметичный барьер между контактирующими поверхностями. Это одновременно решает две задачи:
Предотвращение фреттинг-коррозии: твердые частицы не позволяют кислороду проникать в точки контакта, а масляная составляющая изолирует металл от влаги и атмосферных агентов.
Защита от загрязнений: такая смазка задерживает пыль, абразивные частицы и воду, которые иначе попали бы в зазор и работали как абразив, ускоряя износ.
Закупщики промышленного сектора хорошо знают: если узел собран без смазки или с неправильной смазкой, при разборке часто требуется физическое воздействие, нагрев или специальный инструмент. Вторая переборка может быть вообще невозможна. Применение сборочной пасты с MoS₂ или графитом позволяет разобрать узел спустя месяцы или годы, не повредив детали.
Когда работает серая смазка и когда она неоправдана
Серая смазка показывает свои преимущества в узких, но важных ситуациях.
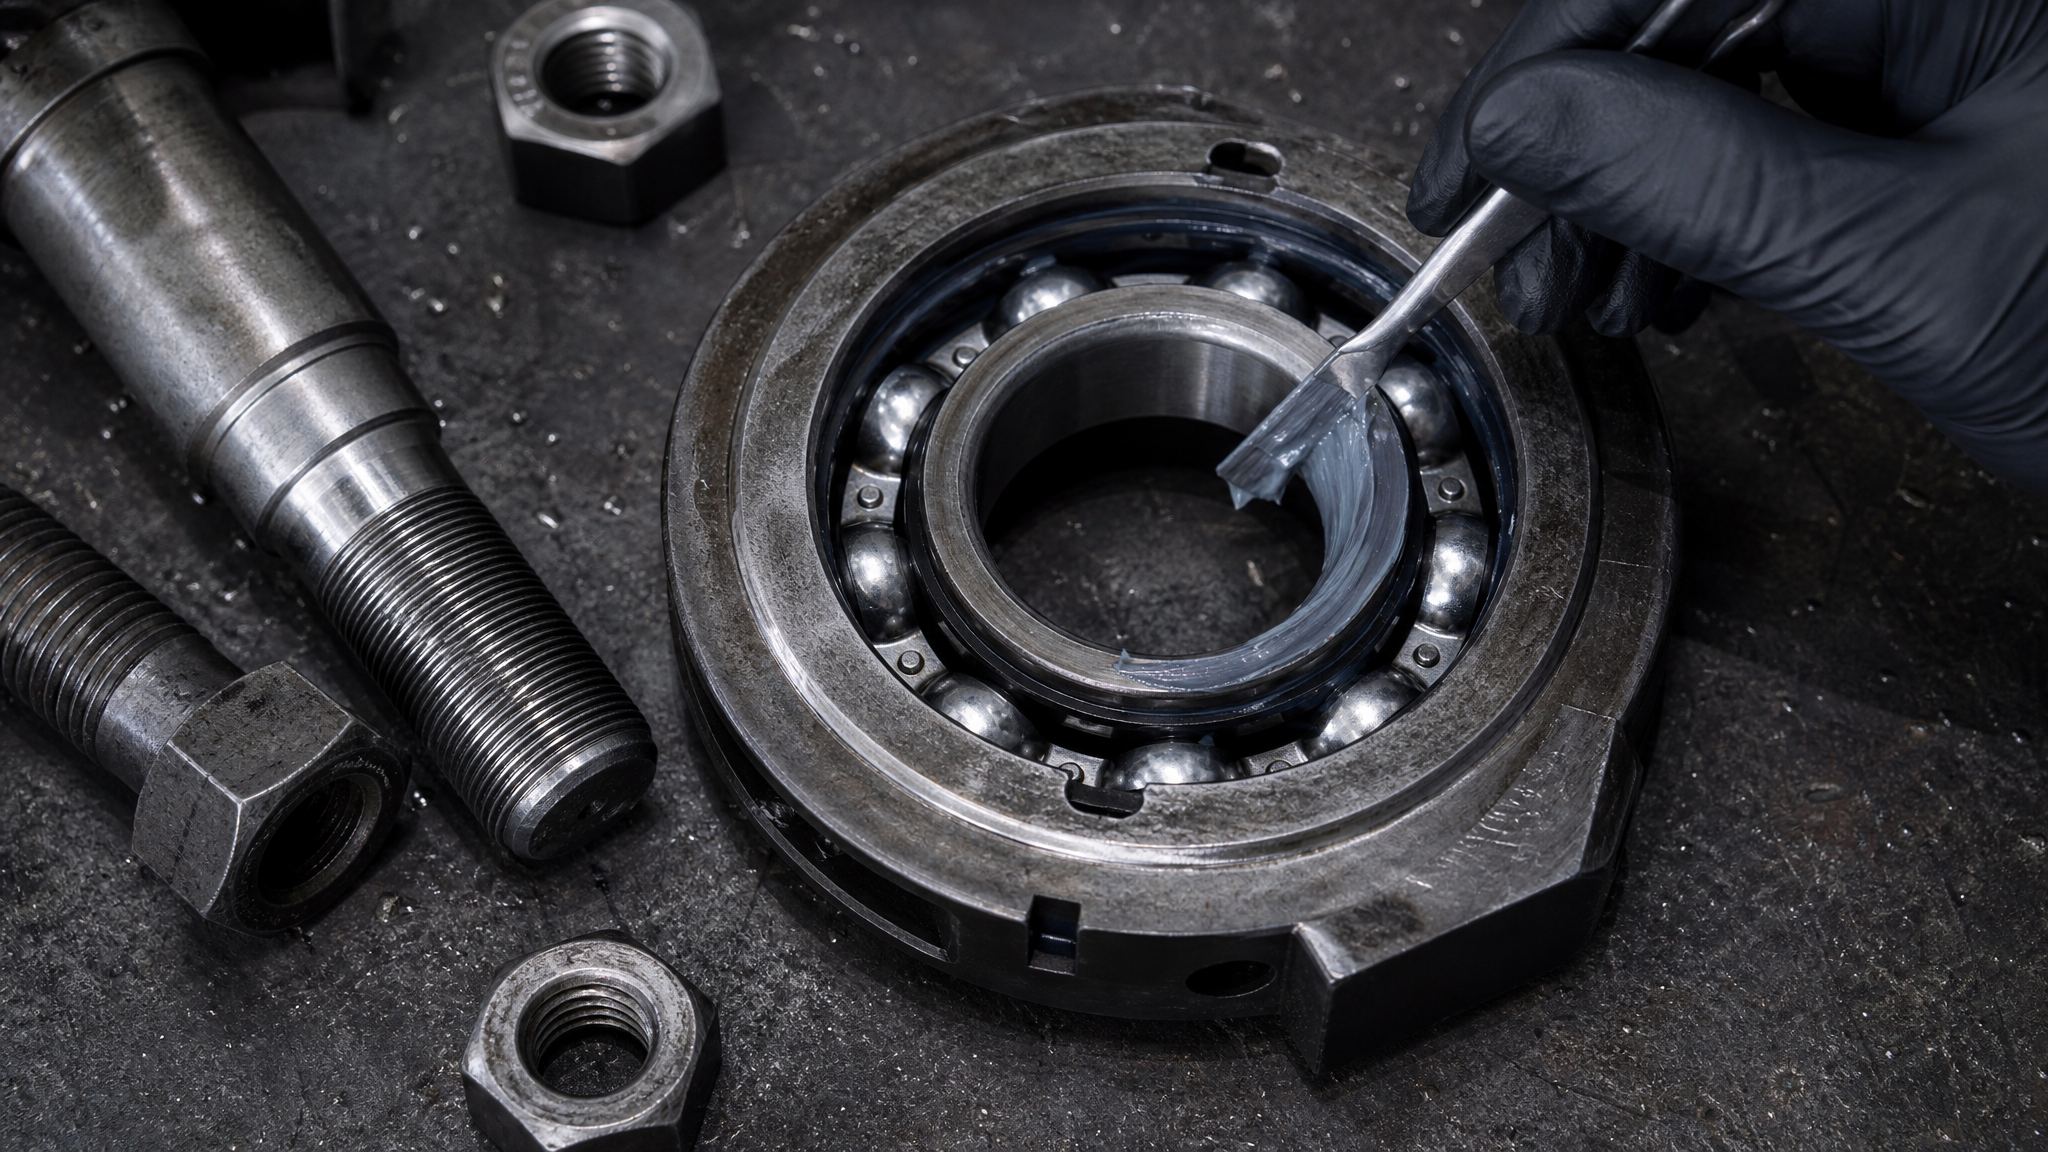
Эффективна она:
При сборке подшипников, валов и втулок под натягом в холодном цехе (риск задира высок, требуется облегчить монтаж).
Для резьбовых соединений, которые в дальнейшем подвергаются вибрации, перепадам температуры или воздействию влаги.
На машинах с плотными посадками в условиях повышенной влажности (пищевые цехи, судостроение, морское оборудование) - твердые наполнители помогают вытеснить воду и защитить соединение.
Где требуется гарантировать разборку узла через 5-10 лет без повреждений (авиационная техника, ответственное оборудование).
Однако закупочная практика показывает переплату за серую смазку в ситуациях, где она избыточна:
Для простых подвижных посадок (валики в кронштейны, легкие скольжения) часто хватает обычной пластичной смазки на литиевой основе.
Для внешних, открытых узлов (цепи, зубчатые передачи вне корпуса), где смазка должна отбивать грязь, важнее консистенция и прилипаемость, чем наличие молибдена.
Если узел разбирается редко или вообще не разбирается, дорогостоящая сборочная паста может быть избыточной.
Ошибка закупщика - применять серую смазку везде: это повышает себестоимость и не всегда улучшает результат. Наоборот, неправильный выбор консистенции (например, очень густая паста для быстро вращающегося узла) может привести к перегреву и вытеканию смазки.
Параметры выбора смазки для сборочного производства
Чтобы подобрать правильную смазку, инженер и закупщик должны ответить на ряд вопросов:
Параметр нагрузки и типа соединения
Плотная посадка (натяг 0,05-0,2 мм) требует смазки с высокой несущей способностью. Это могут быть сборочные пасты NLGI 2 или гуще. Легкие скольжения и подшипники валов комбайнов допускают более жидкие составы (NLGI 1).
Температурный диапазон
Для холодного цеха (до +20 °C) подходят смазки с молибденом, которые облегчают монтаж за счет низкого коэффициента трения. Для горячего оборудования (над +100 °C) требуется графит и специальные синтетические базовые масла, чтобы смазка не вытекала и не окислялась.
Влажность и загрязнение
Если узел работает на открытом воздухе, в море или в цехе с частой влажной уборкой, водостойкость смазки критична. Здесь сборочная паста с твердыми наполнителями предпочтительнее, так как твердые частицы вытесняют воду из микротрещин металла.
Требования к разборке
Если узел планируется разбирать каждый месяц, можно выбрать более экономичную смазку. Если переборка предусмотрена через год или вообще исключена, лучше потратиться на качественную сборочную пасту.
Сертификаты и допуски
Некоторые производства требуют смазки без свинца, с определенным содержанием омыляемых веществ или с допуском на случайный контакт с пищей. Эти параметры определены контрактом или техническим регламентом и не зависят от выбора "серая или черная".
Таблица для ориентировки по типам узлов и смазок:
| Тип узла | Нагрузка | Температура | Типичный выбор смазки | Цвет (информационный) |
|---|---|---|---|---|
| Подшипник валка под натягом | Высокая | +15…+40 °C | Паста с MoS₂, NLGI 2-3 | Обычно серая |
| Резьба фундаментного болта в цехе | Средняя | -10…+30 °C | Смазка с MoS₂ или графитом, NLGI 2 | Серая или черная |
| Направляющие линии фасовки | Низкая-средняя | +10…+60 °C | Пластичная литиевая, NLGI 2 | Обычно черная или коричневая |
| Резьба прошпилька в горячем цехе | Высокая | +80…+150 °C | Паста с графитом и синтетическим маслом, NLGI 2 | Черная или серая |
| Плотная посадка втулки в корпус (морозный климат) | Высокая | -30…+40 °C, влажность | Водостойкая паста с MoS₂ | Серая |
Практические рекомендации при закупке
1. Проверяйте паспорт продукта, а не цвет тубы
Каждая качественная смазка имеет техническое описание с указанием NLGI-класса, температурного диапазона, типа базового масла и наполнителя. Это описание - единственный источник информации о пригодности смазки для вашего узла. На его основе, а не на оттенке материала, строится выбор. Если производитель не предоставляет паспорт, это красный флаг.
2. Согласуйте выбор со спецификацией оборудования
Конструктор или инженер, разрабатывавший сборочный узел, часто указывает в документации требуемые свойства смазки: "смазка для плотных посадок", "не содержит свинца", "водостойкая", "NLGI 2" и т.п. Эти требования возникли не из прихоти, а из опыта испытаний. Игнорирование спецификации в пользу "правильного цвета" приводит к отказам в поле.
3. Проведите сравнение по ключевым параметрам, не по названию
Два продукта могут иметь разные названия и разные цены, но идентичный состав. И наоборот: две серые смазки могут быть несовместимы из-за разных базовых масел или концентраций молибдена. Попросите у поставщика выписку с параметрами (NLGI, вязкость масла сСт, % наполнителя, диапазон температур) и сравните с требованиями производителя оборудования.
4. Ограничьте номенклатуру на складе
На производстве часто скапливаются десятки тубов смазки разных цветов, которые никто не использует. Вместо закупки универсальной "серой смазки на все случаи" определите 2-3 основных типа для вашего производства и строго придерживайтесь этого списка. Это упростит учет, снизит вероятность ошибки при нанесении и сэкономит бюджет.
5. Протестируйте сборочную пасту на пилотной партии
Если вы впервые применяете новую смазку для критичного узла, предварительно протестируйте ее на небольшой партии деталей. Проверьте удобство нанесения, время высыхания (если требуется), и главное - успешность разборки узла через несколько дней или недель, в зависимости от типа соединения. Это предотвратит массовый брак.
На производствах, где смазка нанесена правильно, видна четкая зависимость: прибор Шора показывает стабильные значения, узлы разбираются без осложнений, а количество задиров и фреттинга минимально. Для узлов, подвергающихся вибрации или перепадам температуры, такая надежность - прямой вклад в снижение брака и простоев. Пасты с молибденом, в том числе применяемые в цехах фасовки и сборки автозапчастей, доказали свою эффективность именно в этих условиях.
Часто задаваемые вопросы
Правда ли, что серая смазка лучше защищает от загрязнений?
Не цвет, а наличие твердых наполнителей (MoS₂, графита) и степень водостойкости определяют защиту. Серая смазка часто содержит молибден, который действительно помогает вытеснить воду и пыль из зазоров. Но существуют черные водостойкие смазки и серые, которые не водостойки. Смотрите паспорт: ищите параметры "водостойкость по Блюджету" и "ASTM D6138", а не цвет.
Можно ли использовать одну смазку для всех узлов на производстве?
Нельзя. Узлы с плотной посадкой требуют пасты с высокой несущей способностью (часто NLGI 3, с MoS₂). Легкие подвижные соединения допускают жидкую смазку (NLGI 1). Применение неправильной консистенции либо забивает смазкой подшипники, либо вытекает из зазора. Минимально нужны две позиции: паста для сборки и смазка для скольжения.
Почему сборочная смазка дороже обычной?
Высокая концентрация твердых наполнителей, дополнительная обработка для стабилизации частиц в масле, а также контроль гранулометрии молибдена или графита повышают себестоимость. Кроме того, сборочные пасты требуют специальной упаковки (тубы, картриджи для пистолетов), чтобы предотвратить расслоение. Цена оправдана, если вы действительно работаете с плотными посадками.
Как узнать, что смазку нанесли слишком много или слишком мало?
Излишек смазки видно сразу: она вытекает из сопряжения, пачкает соседние детали, привлекает пыль. При недостатке смазки монтаж требует больше усилия, велик риск задира. Правило: нанесите тонкую пленку на сопрягаемые поверхности, соберите узел, аккуратно протрите выступившие остатки тканью. Если через час-два смазка не вытекает и соединение держит нагрузку - норма.
Сохраняет ли смазка с молибденом свойства при хранении год и больше?
Да, если храните в герметичной упаковке при температуре +5…+25 °C и избегаете влаги. Молибден не испаряется и не разлагается. Однако базовое масло может окисляться, особенно если упаковка повреждена или в емкость попала вода. Перед применением проверьте запах (не должно быть резкого окисленного аромата) и консистенцию (комки, расслоение - признак деградации).
Заключение
Выбор между серой и черной смазкой при сборке узлов - это не выбор по цвету, а по техническому составу и свойствам. Серая смазка часто содержит молибден или графит, что обеспечивает преимущества в условиях плотной посадки, высокой нагрузки и необходимости разборки. Однако то же самое преимущество может дать и черная смазка с аналогичным составом.
Правильный подход: определите требования вашего узла (нагрузка, температура, влажность, необходимость разборки), найдите в паспорте смазки соответствующие параметры, сравните с требованиями конструктора оборудования, затем сделайте выбор. Закупка смазки "потому что она серая" - это потеря бюджета и риск брака.
Первый шаг: запросите у своего поставщика технические описания смазок, которые уже используются на вашем производстве. Выпишите для каждой NLGI-класс, вязкость базового масла, тип и процент наполнителя. Затем сверьте эти данные со спецификациями оборудования. Вы сразу увидите, какие смазки соответствуют вашим узлам, а какие избыточны или неправильны - независимо от их цвета.