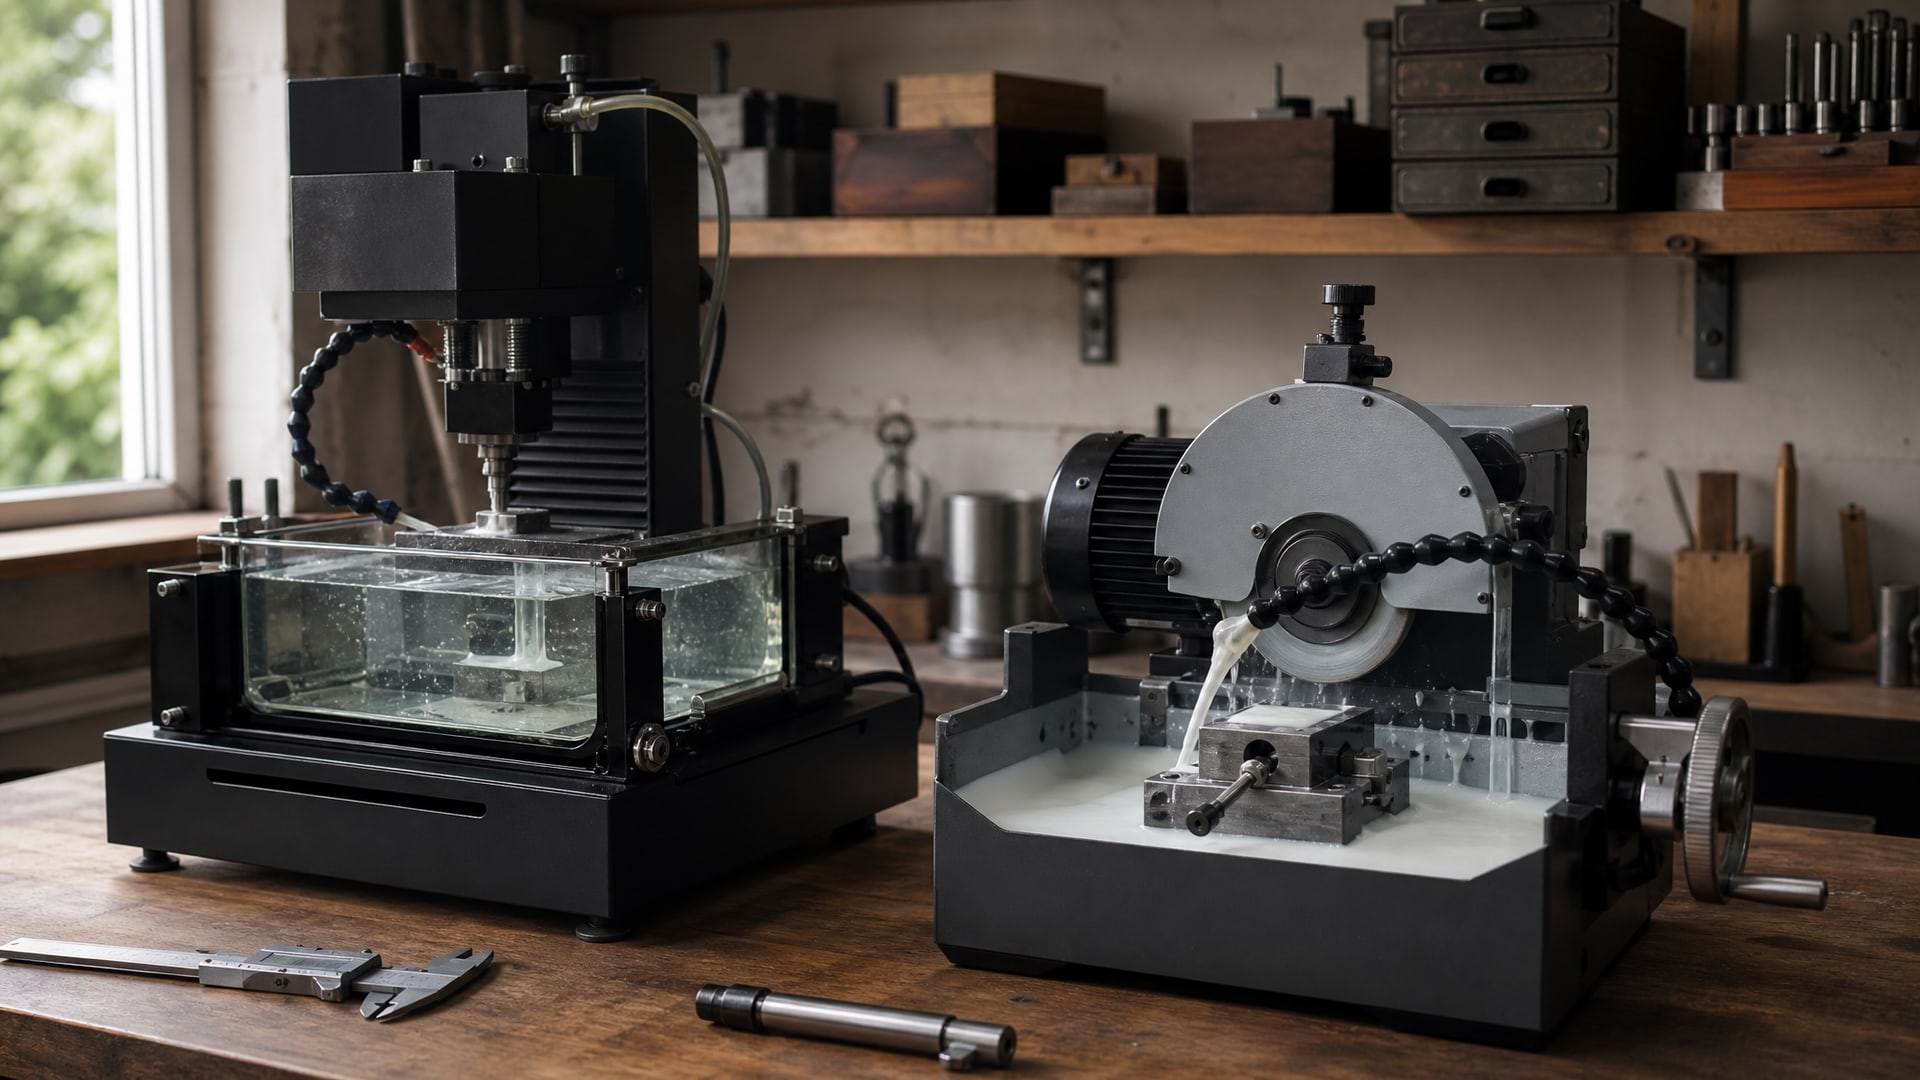
Электроэрозионная обработка и шлифование - два разных процесса с противоположными требованиями к рабочей жидкости. Многие закупщики допускают ошибку, пытаясь применить одну и ту же жидкость для обеих операций или подобрать иностранный аналог просто по названию. При выборе СОЖ для электроэрозии нужно ориентироваться на конкретный тип операции (проволочная резка, прошивка, контурная обработка), кинематическую вязкость при 40 °C, температуру вспышки и соответствие стандартам DIN 51385, ISO 6743/7, а также требованиям контроля чистоты по ISO 4406. Для шлифования титана и других цветных металлов требуется повышенная смазывающая способность и более концентрированные составы. В этой статье разбираем, как правильно выбрать жидкость под вашу технологию и найти надежную отечественную замену импортным вариантам.
Различие между электроэрозионной жидкостью и шлифовочной СОЖ
Электроэрозионная обработка использует рабочую жидкость как диэлектрик, отводящий продукты эрозии и стабилизирующий разрядный промежуток.
Для нее нужна минимальная электропроводность, чистота по ISO 4406 и стабильная вязкость. Шлифование, напротив, требует максимального охлаждения и смазывающей способности; здесь нормальна проводимость, потому что абразивный инструмент не работает в электрическом поле.
Для электроэрозионной жидкости критичны параметры: - кинематическая вязкость при 40 °C (определяет проникновение в межэлектродный зазор и скорость удаления продуктов); - температура вспышки (безопасность при использовании); - соответствие DIN 51385, ISO 6743/7 и отраслевым ГОСТ; - контроль чистоты по ISO 4406 (от нее зависит надежность технологии).
Для шлифовочной СОЖ важны: - охлаждающая способность (чтобы не перегревать деталь и инструмент); - смазывающие свойства (для снижения трения и расхода энергии); - фильтруемость (поддержка оборудования в рабочем состоянии); - концентрация и режим подачи (обычно 2–5% для большинства операций, но выше для титана).
Применение универсальной жидкости опасно: в ЭЭО может нарушиться диэлектричность и стабильность процесса, а при шлифовании недостаточно охлаждения приводит к прижогам и снижению точности.
Требования к электроэрозионной жидкости и ее выбор
Выбор жидкости для электроэрозии начинается с определения типа операции.
Проволочная резка, прошивка отверстий и контурная обработка предъявляют разные требования к вязкости, чистоте и скорости циркуляции. Важно зафиксировать эти данные в техническом задании на закупку, а не полагаться на общее слово про «специальную жидкость».
Ключевые параметры для ТЗ:
Кинематическая вязкость при 40 °C - влияет на проникновение в зазор между электродом и деталью, на удаление шлама и на теплообмен. Для разных типов ЭЭО могут быть разные оптимальные значения.
Температура вспышки - минимальный порог для безопасного хранения и применения. Отечественные и иностранные стандарты могут отличаться; нужно уточнить требуемый уровень перед закупкой.
Соответствие стандартам - жидкость должна подтвердить соответствие DIN 51385, ISO 6743/7 или профильному ГОСТ сертификатом либо декларацией о соответствии. Обещание «подходит для ЭЭО» без документов считается рекомендацией, а не гарантией.
Чистота по ISO 4406 - контролируется после каждой серии фильтрации и циклирования; даже «правильная» жидкость теряет свойства при загрязнении.
Материал электрода (медь, вольфрам, графит) также влияет на выбор: каждый материал требует специфической вязкости и адаптивности к скорости эрозии.
Электроэрозионная жидкость отечественного производства: как не ошибиться при подборе
Импортозамещение в этом сегменте требует внимательности.
Российские производители предлагают жидкости для ЭЭО, которые соответствуют профильным допускам и показывают надежные результаты на производствах. Однако замена импортного продукта на отечественный - не просто подбор «аналога по названию».
Алгоритм проверки отечественной альтернативы:
Уточните тип операции в имеющихся спецификациях - на каком оборудовании и для каких деталей использовалась импортная жидкость? Это даст точку отсчета.
Запросите техдокументацию на отечественный продукт - она должна содержать вязкость при 40 °C, температуру вспышки и сертификат соответствия стандартам.
Сверьте минимум три параметра: кинематическую вязкость (допуск ±5–10% от оригинала), температуру вспышки (не ниже требуемого уровня) и наличие документов по ISO 4406 или внутренним стандартам чистоты.
Проведите пилотное тестирование на одном из производственных станков с фиксацией параметров работы (расход жидкости, стабильность разрядного промежутка, время обработки детали).
Документируйте результаты - если переход удался, обновите спецификацию и зафиксируйте новый продукт в закупочном плане.
Такой подход помогает избежать срывов производства и гарантирует, что новый отечественный продукт действительно работает, а не просто имеет похожее название.
Особенности выбора СОЖ для шлифования титана и цветных металлов
Титан - материал с низкой теплопроводностью и высокой химической активностью.
При шлифовании он склонен к налипанию на абразивное зерно, что приводит к быстрому затуплению круга, прижогам деталей и потере точности. Именно поэтому шлифование титана требует особого внимания к смазывающей способности и охлаждению.
Для титана рекомендуют следующие варианты СОЖ:
Масляные СОЖ - обладают максимальной смазывающей способностью, но требуют хорошей системы фильтрации и осаждения продуктов. Концентрация при использовании в неразбавленном виде (100%) или в эмульсии 10–15%.
Концентрированные эмульсии с концентрацией 10–15% - сочетают охлаждение и смазку, подходят для большинства титановых операций. Более щадящи к оборудованию, чем чистые масла.
Полусинтетические СОЖ с концентрацией 5–8% - подходят для менее интенсивного шлифования цветных металлов, включая титан, но требуют более высокого расхода жидкости.
Концентрация выбирается в зависимости от сложности операции и нагрузки на инструмент. Для обычного шлифования цветных металлов достаточно 2–5%, но при шлифовании титана переходят на 5–8% или даже на масляные составы с концентрацией 10–15%.
Подача СОЖ должна быть обильной и, по возможности, под давлением непосредственно в зону резания. Это особенно важно при тяжелых операциях на титане, потому что застойные зоны ведут к перегреву и потере контроля над процессом. Расход жидкости для плоского шлифования периферией круга составляет 10–15 л/мин, для бесцентрового шлифования -3–6 л/мин; эти значения не рекомендации, а минимальные стандарты производительности.
Режимы подачи и расход СОЖ при различных видах шлифования
Многие инженеры и закупщики недооценивают роль расхода жидкости.
Даже идеально подобранная по составу СОЖ не даст результата, если ее подавать в недостаточном объеме. Режим подачи и расход зависят от типа шлифования и геометрии инструмента.
Ориентиры по расходу:
Плоское шлифование периферией круга -10–15 л/мин (максимальное охлаждение требуется здесь потому, что большая площадь контакта);
Круглое шлифование - не менее 8–10 л/мин на каждые 10 мм контакта (расчетный показатель);
Бесцентровое шлифование -3–6 л/мин (скорость вращения деталей уже обеспечивает хороший теплоотвод);
Внутреннее шлифование отверстий - поддерживают тот же расход, что и круглое, часто с подачей через полый шпиндель.
При недостаточном расходе жидкость не успевает отвести тепло, деталь перегревается, теряется точность, растет риск трещин в критичных узлах. Избыточный расход сверх нормы экономически неэффективен и может привести к вспениванию или переливу масла через края станка.
EFELE CF-661 - отечественная СОЖ для электроэрозии, которая на производствах используется для профильных и завершающих операций обработки благодаря стабильным диэлектрическим свойствам и хорошей фильтруемости в стандартных циклонах.
Требования безопасности при работе с горючими техжидкостями на электроэрозионных станках
Многие электроэрозионные и ультразвуковые станки работают с горючими рабочими жидкостями, такими как керосин и минеральное масло.
Эти жидкости имеют невысокую температуру вспышки и требуют особого внимания к технике безопасности.
Основные требования:
Исключение искрообразования в токопроводах - провода к электроду, контакты приспособлений и электроды должны быть защищены от создания статического потенциала и искрения при включении-выключении, иначе горючая жидкость может вспыхнуть.
Вентиляция рабочей зоны - пары керосина и масла скапливаются в замкнутом пространстве и создают взрывоопасную смесь. Должна работать вытяжка или открытая циркуляция воздуха.
Хранение и слив - запасные баки жидкости хранят в отдельном помещении с хорошей вентиляцией. Слив отработанной жидкости проводят в специальные емкости, не допуская контакта с источниками тепла.
Обучение персонала - оператор станка должен знать, как правильно работать с горючей жидкостью и что делать при утечке или перегреве.
Эти требования описаны в нормативных документах и в инструкциях производителей оборудования. Игнорирование их опасно для жизни и имущества, поэтому при закупке жидкости нужно всегда уточнять не только ее технические параметры, но и требования к безопасности при применении.
Часто задаваемые вопросы
Можно ли использовать одну и ту же жидкость для электроэрозии и шлифования?
Нет. Электроэрозионная жидкость работает как диэлектрик и должна быть чистой и стабильной по вязкости, а шлифовочная СОЖ должна охлаждать и смазывать. Применение универсальной жидкости приведет либо к нарушению электрических параметров ЭЭО, либо к недостаточному охлаждению при шлифовании. Каждый процесс требует своей жидкости.
Какую концентрацию СОЖ использовать при шлифовании титана?
Для титана рекомендуют 5–8% при полусинтетических СОЖ или 10–15% при масляных и концентрированных эмульсиях. Материал требует повышенной смазывающей способности из-за склонности к налипанию и перегреву. Выбор между вариантами зависит от интенсивности операции и возможностей системы фильтрации на станке.
Как проверить соответствие отечественной жидкости импортному аналогу?
Сравните минимум три параметра: кинематическую вязкость при 40 °C (допуск ±5–10%), температуру вспышки (не ниже требуемого уровня) и наличие сертификата соответствия стандартам DIN 51385, ISO 6743/7 или ГОСТ. Проведите тестирование на одном из станков, зафиксируйте параметры работы и только потом переходите на полное производство.
Влияет ли расход СОЖ на результат шлифования?
Да, сильно. Даже правильно подобранная жидкость не даст результата при недостаточном расходе. Для плоского шлифования требуется 10–15 л/мин, для бесцентрового -3–6 л/мин. Низкий расход приводит к перегреву, прижогам и потере точности. Режим подачи - важная часть технологии, не второстепенный параметр.
Нужна ли проверка чистоты электроэрозионной жидкости перед началом работы?
Да, контроль чистоты по ISO 4406 - обязательный процесс. Загрязненная жидкость теряет диэлектрические свойства, снижает стабильность разрядного промежутка и ускоряет загрязнение фильтров. Проверку проводят после каждой серии фильтрации или циклирования, особенно при переходе на новый источник жидкости.
Заключение
Выбор СОЖ для электроэрозии и шлифования - не «универсальный» вопрос, а конкретная инженерная задача. При закупке электроэрозионной жидкости нужно точно указать тип операции, требуемые параметры вязкости и температуру вспышки, а также запросить документы по соответствию DIN 51385 и ISO 4406. Для шлифования титана выбор концентрации и типа СОЖ зависит от сложности операции: обычно используют полусинтетические эмульсии 5–8%, но при интенсивных нагрузках переходят на масляные составы 10–15%.
При поиске отечественной альтернативы импортным продуктам не ориентируйтесь на название - сверьте три ключевых параметра (вязкость, температура вспышки, стандарты), проведите пилотное тестирование на одном из станков и только потом масштабируйте замену. Такой подход гарантирует, что новый продукт действительно подходит вашей технологии, и исключит срывы производства.