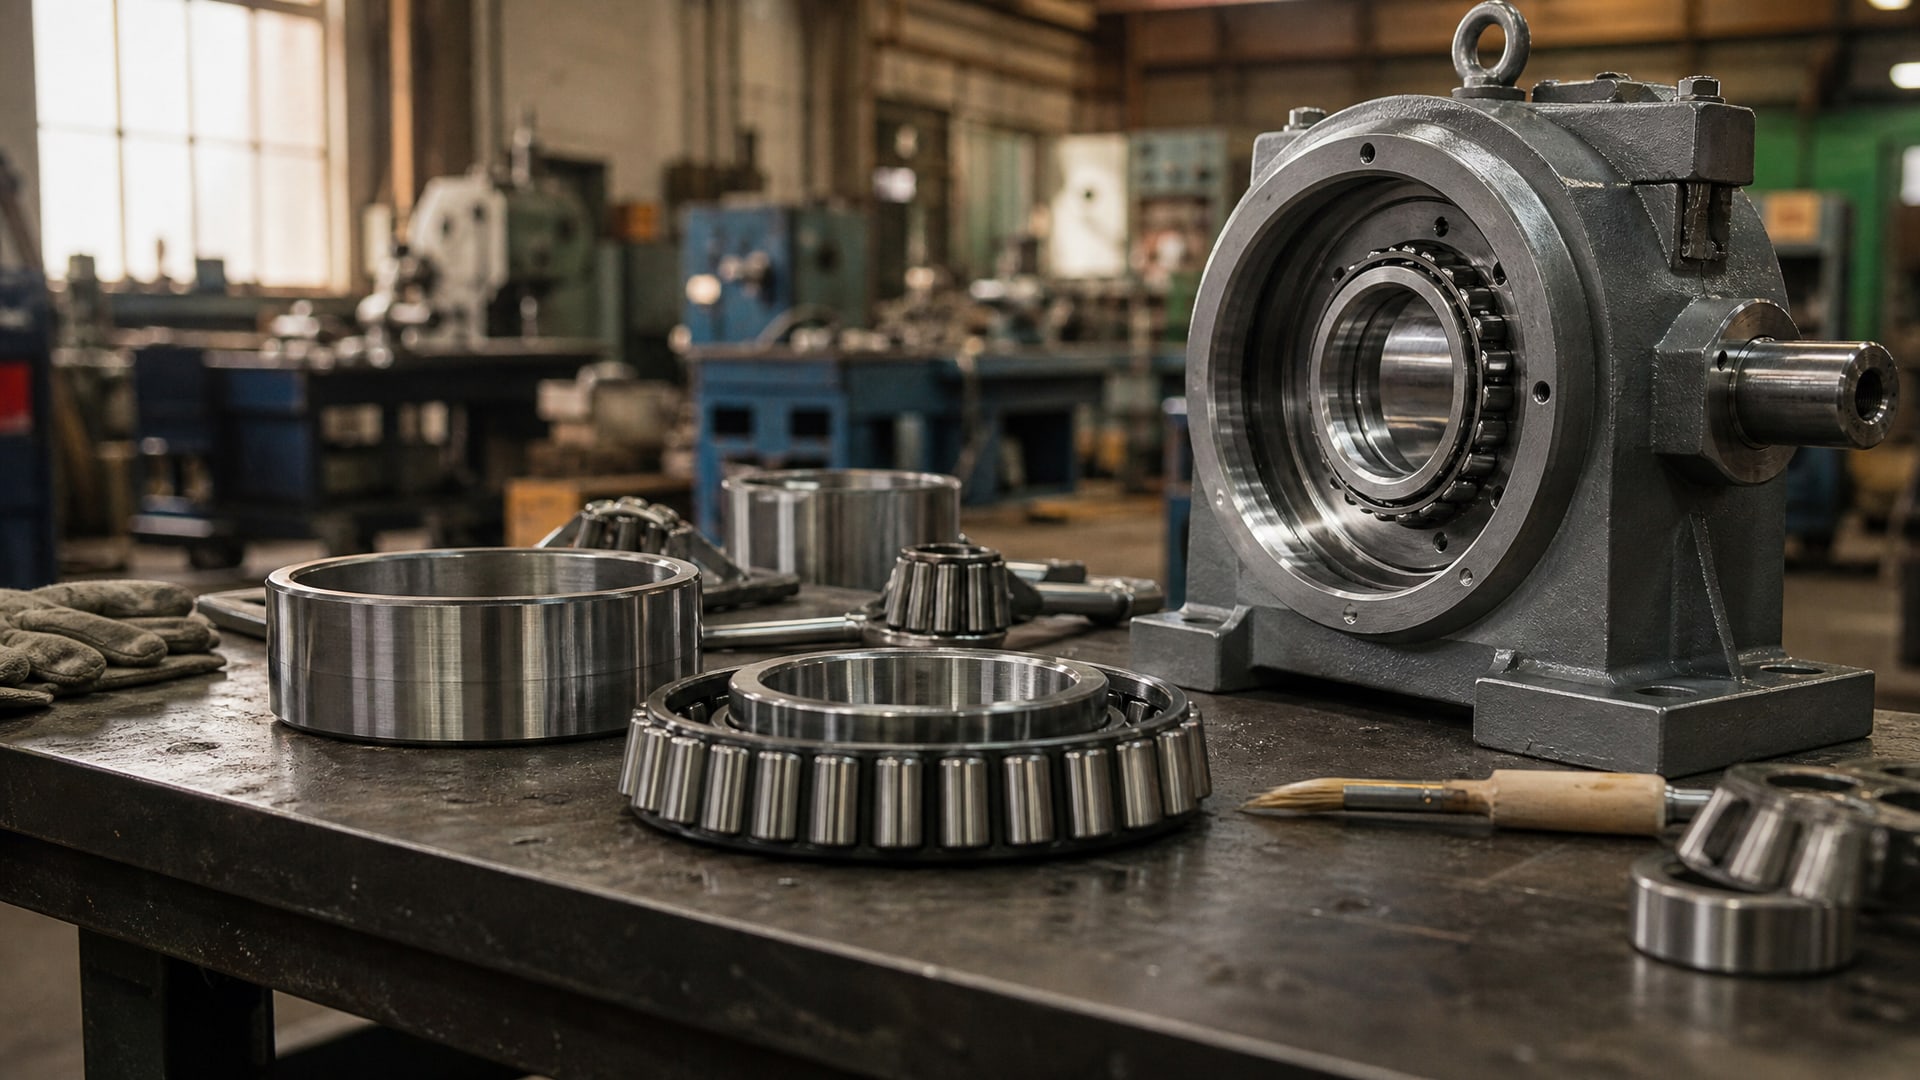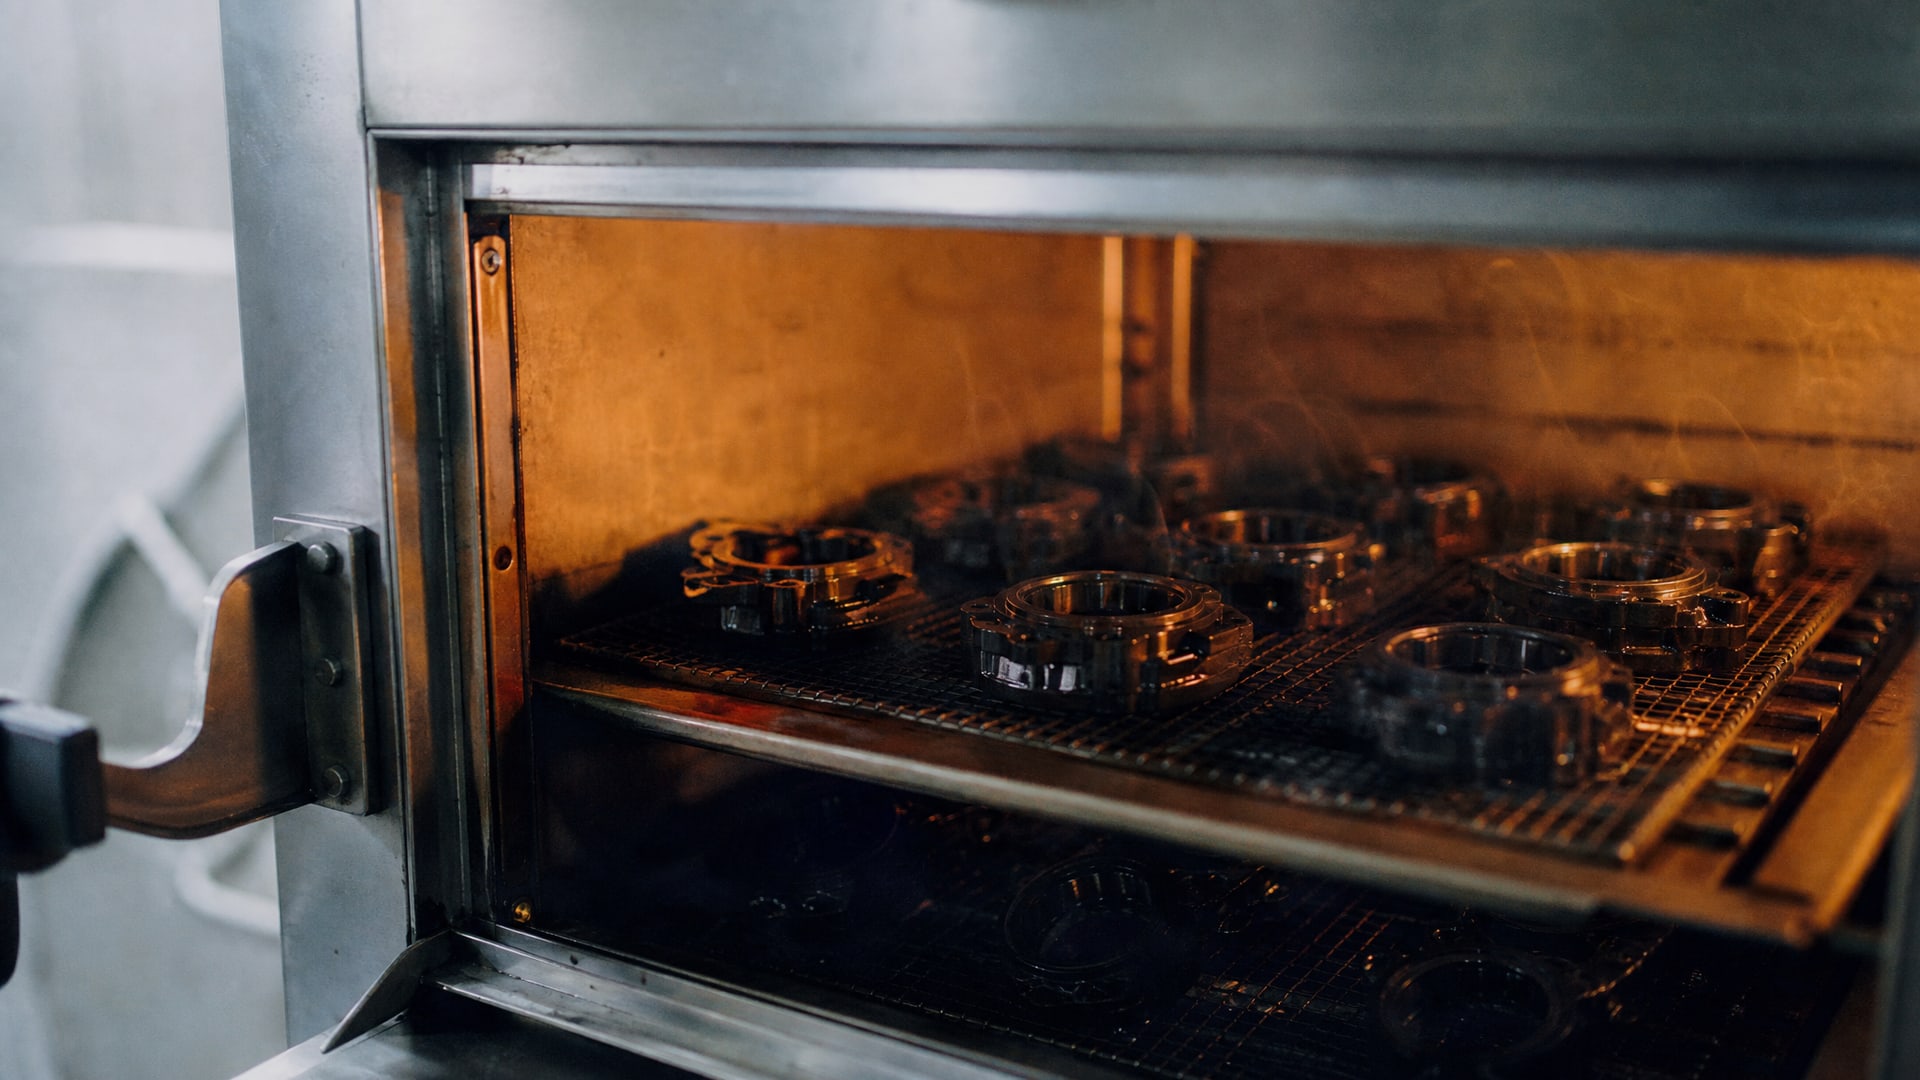
Режим полимеризации при 200 °C - ключевой фактор, определяющий рабочие свойства твердосмазочных покрытий. Продолжительность выдержки при этой температуре прямо влияет на степень сшивки связующего, адгезию к подложке, твердость и износостойкость финального слоя. При недостаточной выдержке покрытие остается мягким и быстро стирается; при превышении режима оно становится хрупким и склонным к отслоению. Статья объясняет, как правильно контролировать выдержку, какие ошибки допускают закупщики и инженеры при запекании покрытий, и почему одинаковый режим печи дает разные результаты в зависимости от толщины слоя и подготовки поверхности.
Для технических специалистов, инженеров-технологов и снабженцев, работающих с антифрикционными покрытиями, понимание механизма влияния температуры и времени выдержки критично для обеспечения надежности оборудования и предсказуемого ресурса деталей.
Почему режим 200 °C критичен для полимеризации
Температура 200 °C - стандартный режим отверждения для большинства термоотверждаемых связующих в составе твердосмазочных покрытий.
При этой температуре молекулы полимера активируются и вступают в химическое взаимодействие, образуя трехмерную сетку, которая обеспечивает прочность, твердость и адгезию. Типовая выдержка при 200 °C составляет 20–40 минут в зависимости от толщины слоя и состава материала.
Однако режим работает только при условии, что именно деталь, а не воздух в печи, достигла 200 °C. Это принципиальный момент: если деталь массивная (фланец, вал большого диаметра), ее прогрев может занять дополнительные 5–10 минут, и начинать отсчет 30 минут выдержки нужно только после достижения указанной температуры поверхности. В противном случае реальная выдержка при целевой температуре окажется короче запланированной, что приведет к недополимеризации.
Правильный контроль достигается установкой термопары или теплового датчика непосредственно на деталь (в представительное место, близкое к запечатываемому слою). На производствах с интенсивным выпуском используют тепловые профили: кривая температура-время фиксируется в начале каждой партии для проверки соответствия режиму. Это позволяет избежать как недопека, так и перепека.
Последствия недостаточной выдержки: недополимеризация и слабая адгезия
При выдержке менее установленного времени полимеризация завершается не полностью.
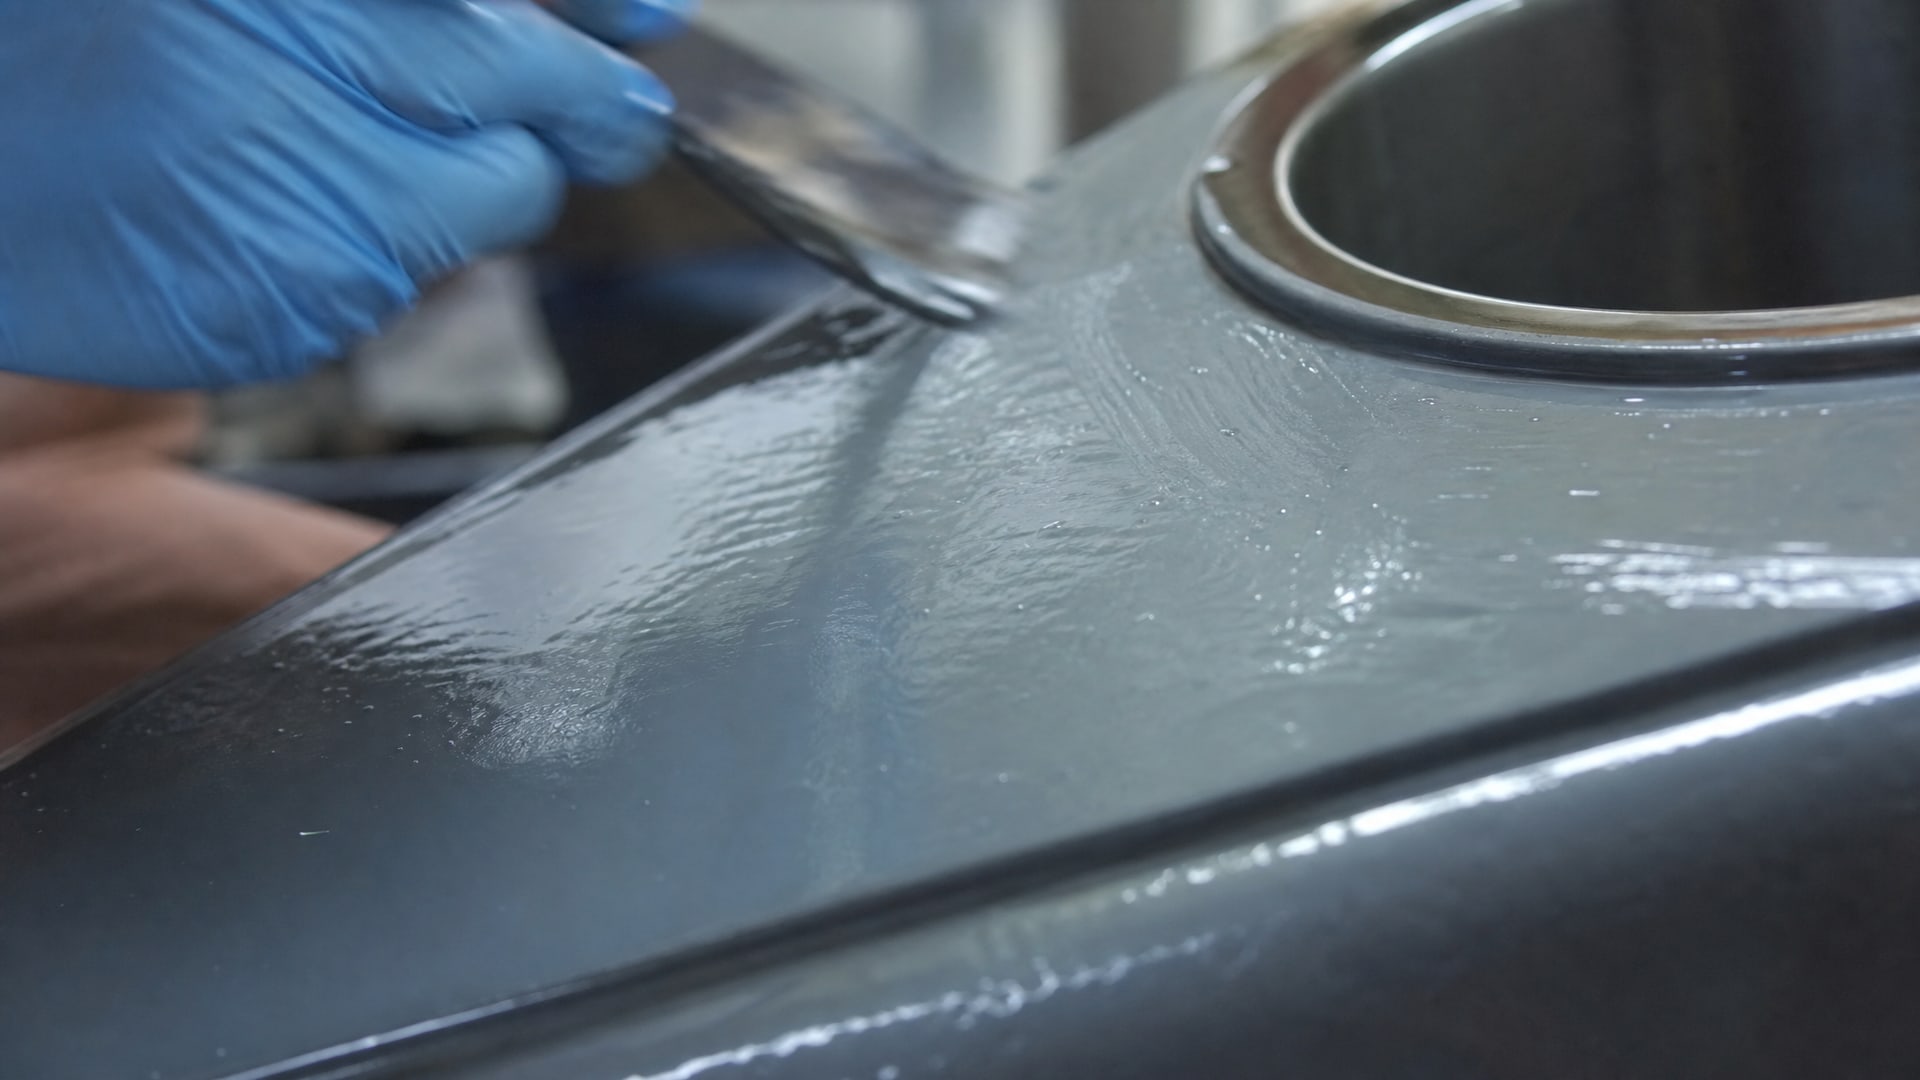
На поверхности покрытие кажется сухим и твердым, но внутри остаются незаполимеризованные фрагменты полимера и пластификаторы, которые не встроились в сетку. Такое покрытие сохраняет повышенную мягкость и пластичность, которая неправильна в контексте антифрикционной системы.
Адгезия недостаточно отвержденного слоя падает ниже 3 МПа - критической для условий высокого давления. При испытании по стандартному методу царапания или отрыва такое покрытие отслаивается от подложки раньше времени. В реальных условиях деталь изнашивается ускоренно: слой слущивается, обнажая металл, и защита от коррозии теряется.
Проблема усугубляется, если деталь нагревается в процессе работы. Остаточная пластичность недоотвержденного покрытия означает, что при локальном разогреве оно размягчится еще больше, и адгезия упадет. Косметический осмотр здесь бесполезен: визуально слой выглядит ровным и блестящим, но его назначение не выполняется.
Опасность перепека: деградация связующего и образование микротрещин
Если превысить рекомендованную температуру или выдержку, начинается деградация связующего.
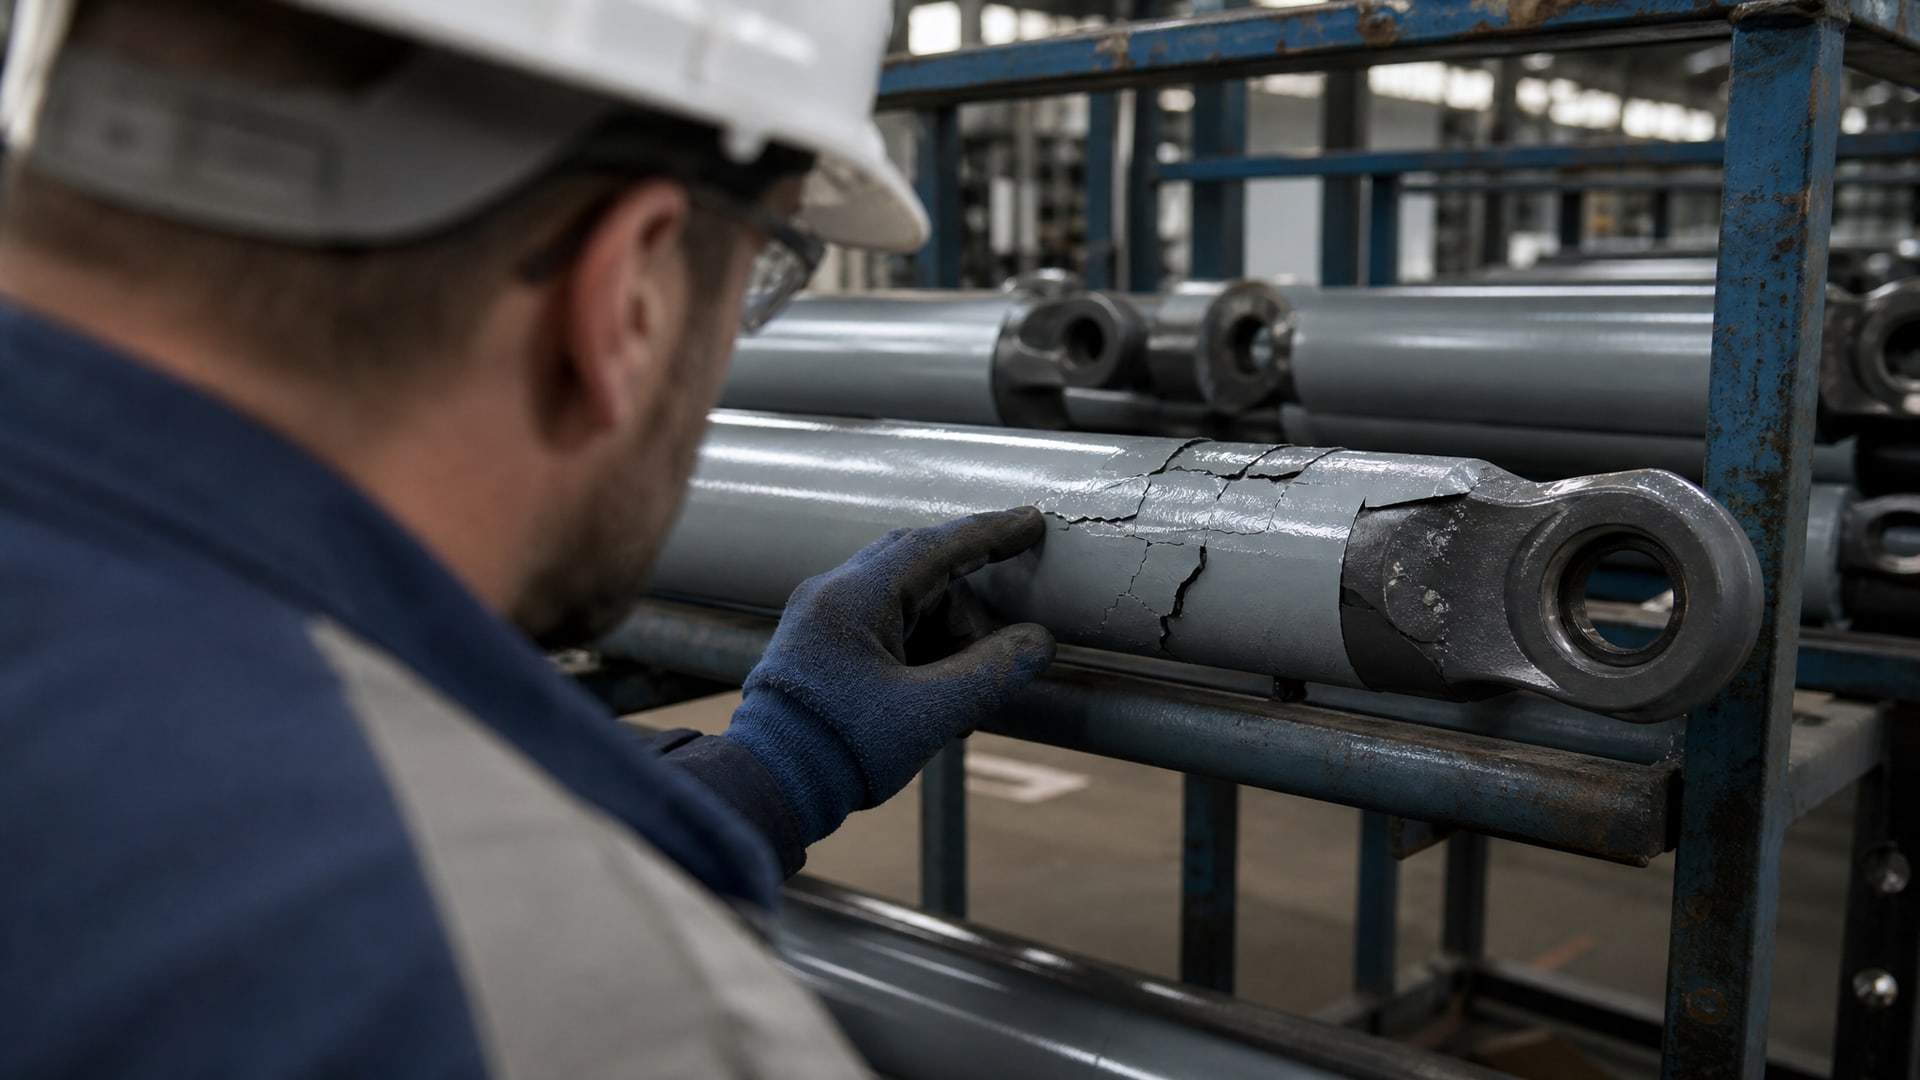
Полимер, прошедший полимеризацию, становится термически нестабилен: при длительном воздействии высокой температуры молекулярные связи разрушаются, выделяются летучие вещества, и структура покрытия нарушается.
При перепеке покрытие теряет пластичность и становится хрупким. При нормальной полимеризации слой сохраняет небольшую остаточную эластичность, которая компенсирует внутренние напряжения при циклическом нагреве-охлаждении детали. Перепеченный слой этой гибкости не имеет. Результат: образуются микротрещины, особенно в местах, где возникают концентрации напряжений (острые кромки детали, места прилегания покрытия к дефектам подложки).
Микротрещины открывают доступ влаге и агрессивным средам в глубь слоя, что ускоряет коррозию основного металла. Кроме того, хрупкий слой легче отслаивается при механических нагрузках. При длительном воздействии температуры 200 °C в течение 100 часов и более адгезия эпоксидно-полиамидных систем покрытий может снизиться на 30–50 % в зависимости от их состава.
Роль толщины слоя и равномерности прогрева
Толщина нанесенного слоя твердосмазочного покрытия - неотъемлемая часть технологического регламента.
Стандартные диапазоны составляют от нескольких микрометров до 20–30 микрометров в зависимости от назначения. Если слой значительно тоньше нормы (менее 5 мкм), он не обеспечивает достаточную прочность и легко истирается. Если слой толще допуска (более 20 мкм в критичных технологиях), внутренние слои прогреваются неравномерно, что приводит к расслаиванию и образованию пустот.
Неравномерный прогрев детали - распространенная причина брака в производстве. Если деталь имеет сложную форму (переходы диаметров, глубокие отверстия), воздушные потоки в печи могут обтекать ее неравномерно. Внешние части детали прогреваются быстрее, а внутренние отстают. При включении нагревателя рано полимеризация уже началась на поверхности, но внутри она еще не стартовала. При отключении печи, когда кажется, что режим достигнут, центр детали все еще остается недопрогретым.
Решение - использование конвекционных печей с циркуляцией воздуха и размещение деталей на специальных подставках, обеспечивающих обдув со всех сторон. Дополнительный контроль: если есть возможность, перед основным нагревом выполнить предварительный подогрев детали до 40–60 °C на несколько минут. Это выравнивает температурное поле и ускоряет достижение целевого режима.
Совет инженера: контроль температурного профиля и стабильность партий
На производствах, где допустимы отклонения в ресурсе или потребителями установлены жесткие требования к адгезии, часто практикуют регистрацию температурного профиля.
Процесс прост: в начале смены на пробную деталь (аналогичную рабочим) устанавливают одноразовый термический датчик (микропроцессорный логгер или термобумага) и проходят с ней полный цикл печи. После выемки анализируют кривую: достигла ли деталь 200 °C, за сколько минут прошла выдержку, какой была скорость охлаждения.
Эти данные служат базой для документирования процесса. При повторной проверке (раз в смену или раз в неделю) вы убеждаетесь, что печь не дрейфует и режим воспроизводится. Стабильность режима - залог одинаковых свойств покрытия от партии к партии.
В практике известны случаи, когда на одной и той же печи поменялась система управления температурой, или обслуживающий персонал вместо спирто-канифольной чистки печи начал использовать другой растворитель, который изменил теплопроводность стенок. Все это ведет к дрейфу реального режима. Профиль это быстро выявляет.
Испытание покрытий на соответствие режиму: как проверить качество после 200 °C
Проверка адгезии - первый и главный показатель правильности полимеризации.
Стандартное испытание: царапание покрытия острым инструментом в форме «X» с последующим наклеиванием ленты и резким отрывом. Если слой остается на подложке, адгезия хорошая. Если отслаивается полностью, полимеризация была недостаточной или нарушены условия подготовки поверхности.
Более точный метод - отрыв металлической пластины, приклеенной к покрытию эпоксидным клеем. Прибор (адгезиметр) фиксирует силу, при которой слой отходит. Результат измеряется в МПа. Для твердосмазочных покрытий норма 3–5 МПа при правильном режиме 200 °C / 30 минут. Если адгезия ниже 3 МПа, одна из причин - недостаточная выдержка или плохая подготовка поверхности.
Твердость покрытия проверяют методом микротвердости (испытание Виккерса на тонком сечении) или маятниковым маятником. Здесь показатель косвенный: слишком высокая твердость при нормальной адгезии может указывать на перепек.
Для длительных условий эксплуатации применяют ускоренные испытания: образцы хранят при 200 °C в течение 24–72 часов, а затем повторяют измерение адгезии и твердости. Существенное снижение свойств указывает на деградацию связующего.
Подготовка поверхности как предусловие эффективности режима 200 °C
Режим печи дает результат только на чистой и правильно подготовленной поверхности.
Если на металле остались окалина, коррозия, жир или предыдущие слои краски, полимер не будет липнуть к металлу, а только к загрязнению. При первой нагрузке такое покрытие отслаивается, несмотря на формально правильный режим полимеризации.
Стандартная подготовка: - абразивная очистка (пескоструй, дробеструй или шлифовка) до степени чистоты Sa 2.5 по ISO 12944; - обезжиривание в спирто-канифольном растворе или щелочном моющем растворе; - контроль влажности - поверхность должна быть сухой перед нанесением (влажность менее 80 мкм по глубине микропрофиля); - при необходимости - нанесение грунтовки (связующее, совместимое с основным слоем покрытия).
Предварительный подогрев детали до 40–60 °C перед нанесением покрытия улучшает текучесть жидкой фазы и повышает адгезию после отверждения. Это особенно полезно для больших или массивных деталей, которые будут попадать в печь с комнатной температурой: разница температур при нанесении и при полимеризации может вызвать внутренние напряжения.
Отпуск детали перед нанесением (нагрев до 160–200 °C с медленным охлаждением) снимает собственные напряжения в металле, которые могут ухудшать сцепление. Эта операция добавляет время цикла, но на критичных деталях окупается тем, что адгезия становится заметно выше.
Частые ошибки при контроле выдержки и их последствия
Ошибка 1: отсчет выдержки с момента включения печи, а не с достижения целевой температуры деталью.
Часто персонал включает печь и сразу ставит таймер на 30 минут, не дожидаясь, когда деталь прогреется. Если прогрев занял 10 минут, реальная выдержка получится 20 минут, что недостаточно. Результат: недополимеризованный слой, который быстро стирается.
Ошибка 2: визуальная оценка - «смотрю сухость, значит готово». Поверхность высыхает за считанные минуты, но полимеризация по глубине требует часов. Недоотвержденный слой на первый взгляд неотличим от нормального.
Ошибка 3: игнорирование толщины слоя. Если наносить слой вдвое тоньше или толще нормы, то даже при соблюдении температурно-временного режима печи слой не будет иметь нужные свойства. Слишком тонкое покрытие - слабое и недолговечное; слишком толстое - расслаивается изнутри.
Ошибка 4: резкое охлаждение после печи. Многие смотрят, выключили печь - и сразу открывают дверцу. Резкое падение температуры на 150–200 °C вызывает внутренние напряжения, которые могут привести к микротрещинам или отслоению. Охлаждение должно быть плавным: медленное открытие дверцы печи, выемка детали на решетку, где она остывает естественным путем.
Ошибка 5: превышение режима «для верности». «Если 200 °C - хорошо, то 220 °C - еще лучше». Это неверно. Превышение ведет к деградации и хрупкости.
Часто задаваемые вопросы
Если поверхность покрытия сухая на ощупь через 10 минут после нагрева до 200 °C, можно ли вытащить деталь из печи?
Нет. Внешняя сухость не означает полную полимеризацию по всей толщине. Внутренние слои остаются недоотвержденными и мягкими. Полная полимеризация для большинства составов занимает 20–40 минут при 200 °C. Досрочная выемка приведет к быстрому износу и отслоению покрытия в процессе работы.
Почему на одной печи одна партия получилась хороша, а следующая отслаивается, если режим один и тот же?
Причина часто в неучтенной разнице толщины слоя, подготовки поверхности или теплопроводности деталей. Если первая партия - полиэтиленовые детали диаметром 50 мм, а вторая - стальные кольца диаметром 200 мм, то прогрев стали займет 10–15 минут, и реальная полимеризация будет короче. Рекомендуется фиксировать температурный профиль для каждого типа детали.
Какая адгезия считается приемлемой для твердосмазочного покрытия при режиме 200 °C?
При правильном соблюдении режима (200 °C / 30 минут) и хорошей подготовке поверхности адгезия должна быть не менее 3–5 МПа. Если адгезия ниже 3 МПа, вероятны проблемы с полимеризацией, подготовкой или совместимостью покрытия с подложкой.
Может ли слишком долгая выдержка (например, 60 минут вместо 30) испортить покрытие?
Да. Сверхдлительная выдержка при 200 °C ведет к деградации полимера, потере пластичности и образованию микротрещин. Покрытие становится хрупким и быстрее отслаивается. Режим нужно соблюдать строго в указанных пределах.
Нужно ли охлаждать деталь в печи после полимеризации или можно выемать сразу?
Желательно охлаждать медленно. Резкое охлаждение из-за разницы температур вызывает внутренние напряжения и микротрещины. Оптимально: дождаться снижения температуры печи до 100–120 °C, затем аккуратно открыть дверцу и дать детали остыть на воздухе. Если производительность критична, деталь можно вытащить при 120–150 °C, но на воздухе, а не в ледяной воде.
Заключение
Выдержка при температуре 200 °C - это не просто цифра, установленная в регламенте. Это время, за которое происходит полная полимеризация связующего, образуется трехмерная сетка, обеспечивающая прочность, адгезию и долговечность покрытия. Недостаточная выдержка оставляет слой недоотвержденным и мягким, что ведет к быстрому износу и отслоению. Превышение режима вызывает деградацию материала, хрупкость и микротрещины, также ускоряя отказ.
Практический путь обеспечения качества: начинать отсчет 30 минут только после того, как сама деталь (измеренная термопарой) достигла 200 °C; контролировать толщину нанесенного слоя; подготавливать поверхность согласно ГОСТ или стандартам производителя; охлаждать медленно, избегая резких перепадов. Первый шаг - зафиксировать температурный профиль вашей печи на представительной детали, чтобы убедиться, что регламент воспроизводится от партии к партии. Это дает предсказуемость и позволит избежать скрытого брака, который проявляется только в эксплуатации.