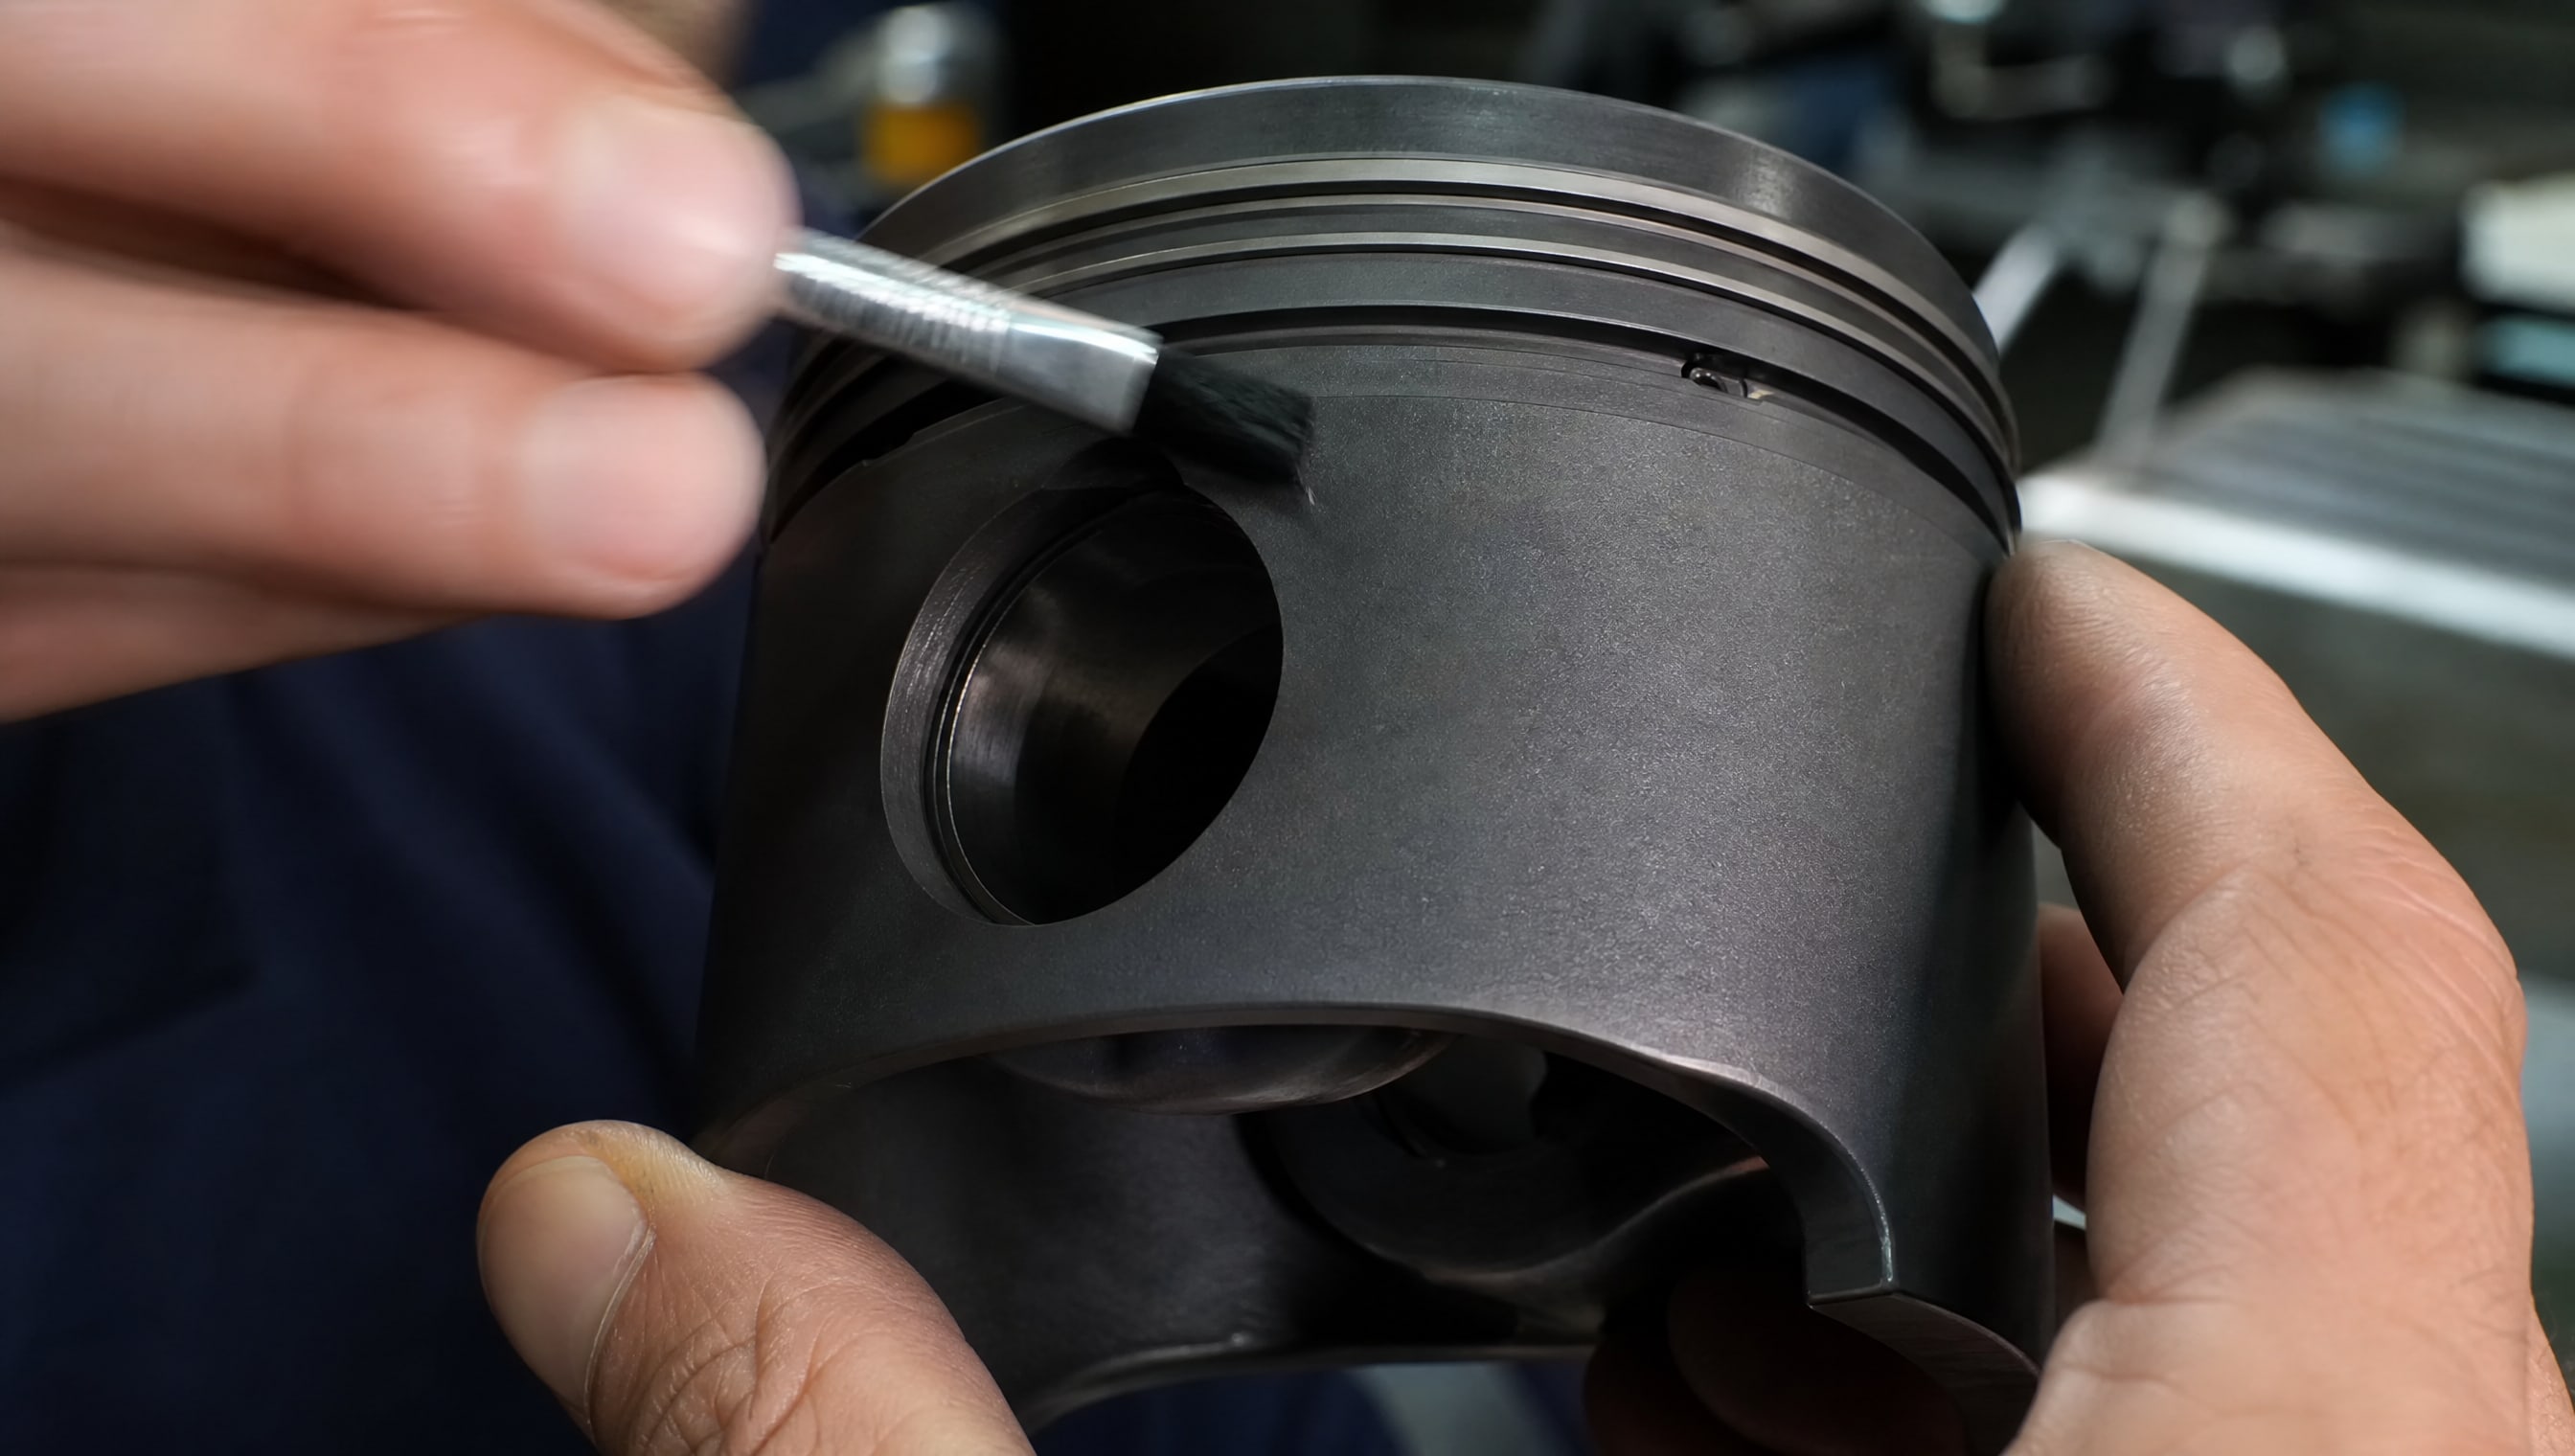
Антифрикционные покрытия поршней - один из ключевых методов снижения потерь на трение в двигателях внутреннего сгорания. Выбор правильного покрытия напрямую влияет на износостойкость узла, ресурс двигателя и его топливную экономичность. На рынке представлены различные типы твердосмазочных составов: графитовые, молибденовые, комбинированные системы с полиамидимидной матрицей. Но не все они одинаково эффективны в реальных режимах работы. В этой статье разбираем, какие покрытия показывают лучшие результаты при сравнительных испытаниях, на какие параметры ориентироваться при выборе и как избежать типичных ошибок при покупке и применении. Материал предназначен для инженеров, технических специалистов и закупщиков, которые ищут решение для защиты поршневой группы.
Почему твердосмазочные покрытия эффективнее простой смазки
Моторное масло работает в зонах, где есть контакт с поршнем и стенкой цилиндра, но в сухом трении юбки по цилиндру на холодном пуске или при недостатке масла его роль падает.
Покрытие же находится прямо на поверхности металла и срабатывает сразу. В сравнительных испытаниях образец с моторным маслом показал коэффициент трения около 0,12–0,14, но твердосмазочные составы с молибденом и графитом достигли 0,10–0,13 - разница невелика, но в условиях высоких контактных давлений (550 МПа) и возвратно-поступательного движения накапливается. Без покрытия коэффициент трения был 0,58–0,69 - в 4–6 раз выше.
Твердосмазочное покрытие работает независимо от вязкости масла и температурного режима. При пусковых режимах, когда масло еще холодно и вязко, или в режимах частых холодных пусков покрытие обеспечивает защиту от микрозадиров и окисления. Кроме того, такие покрытия не смываются и не окисляются с возрастом, как органические смазки. Их срок службы в испытаниях достигал 310 000 циклов при контактном давлении 550 МПа, что сопоставимо с межремонтным ресурсом большинства двигателей.
Сравнение типов антифрикционных покрытий: что показали испытания
Полиамидимидные системы с молибденом и графитом
Покрытие на основе полиамидимида, графита и дисульфида молибдена (MoS₂) показало один из лучших коэффициентов трения: 0,10–0,13 в диапазоне нагрузок от 50 до 450 Н. Эта система работает благодаря синергии компонентов: полиамидимид обеспечивает вязкоупругость и адгезию, графит дает твердую смазку, а молибден (в форме MoS₂) создает защитный слой при высоких нагрузках. Такие покрытия наиболее универсальны и держат температурный диапазон -70…+260 °C.
Несущая способность полиамидимидных систем достигает 12 500 Н при работе в паре с закаленной сталью, что критично для поршневых колец, работающих при 550 МПа. Время отверждения такого покрытия может быть либо ускоренным (170 °C / 20 мин), либо комнатным (20 °C / 720 мин), что позволяет подобрать режим под производственный процесс без риска коробления детали.
Графит с молибденом на специальной связке
Альтернативный вариант - система с графитом и MoS₂, но на другой связующей основе. В испытаниях такое покрытие показало коэффициент трения 0,10–0,16 при тех же нагрузках, то есть результаты примерно на уровне полиамидимидных систем. Преимущество такой схемы может быть в цене и доступности, если поставщик использует местные вяжущие компоненты. Однако стойкость к горячему маслу и химическим растворителям нуждается в проверке для каждого конкретного поставщика.
Чисто графитовые покрытия
Графит в чистом виде или с простым связующим показал коэффициент трения 0,22–0,42 в зависимости от нагрузки и состава - почти в 2–3 раза хуже, чем молибденовые системы. Проблема в том, что графит хорошо работает при трении скольжения в определенных условиях, но при высоких контактных давлениях в паре «поршень–цилиндр» он либо осыпается, либо создает непредсказуемый коэффициент трения. Такие покрытия чаще используют в других приложениях (подшипники скольжения, направляющие), но для юбки поршня ДВС они считаются устаревшим решением.
Поверхность без покрытия (контрольный образец)
В тестах неокрашенная сталь показала коэффициент трения 0,58–0,69 - это фактически металл по металлу, где происходит интенсивный микрозадир и прирост трения. Такой уровень трения означает повышенные потери энергии, нагрев и ускоренный износ. Это контрольный образец, показывающий базовый уровень, против которого и сравниваются все покрытия.
Технические параметры для выбора покрытия
| Параметр | Единица | Полиамидимид + молибден | Графит + молибден (спец. связка) | Графит (простой) | Без покрытия |
|---|---|---|---|---|---|
| Коэффициент трения при 50–450 Н | - | 0,10–0,13 | 0,10–0,16 | 0,22–0,42 | 0,58–0,69 |
| Рабочая температура | °C | -70…+260 | не указана | не указана | не применимо |
| Несущая способность | Н | 12 500 | не указана | не указана | 0 |
| Срок службы (при 550 МПа) | циклов | 310 000 | не указана | не указана | не применимо |
| Толщина сухой пленки | мкм | 5–20 | 5–20 | не оптимизирована | - |
| Полимеризация горячая | °C / мин | 170 / 20 | не указана | не указана | - |
| Полимеризация холодная | °C / ч | 20 / 720 | не указана | не указана | - |
Режимы испытаний и их влияние на выбор
Один из типичных вопросов закупщиков: почему результаты разных поставщиков так отличаются?
Ответ в методике тестирования. В найденных источниках использовались несколько подходов:
Сухое трение при контактном давлении 14,3 МПа - это более мягкий режим, где коэффициент трения для хорошего покрытия 0,12 или чуть ниже. Подходит для оценки адгезии пленки и ее стабильности в начальный период.
Возвратно-поступательное движение при 550 МПа - это тяжелый режим, близкий к реальности работы в высокофорсированном двигателе. Здесь видны различия между покрытиями: некачественная пленка истирается за 10–50 тысяч циклов, хорошая держит 300+ тысяч.
Горячее масло при 275 °C - здесь проверяется стойкость к окислению и деградации полимера. Качественное покрытие сохраняет коэффициент трения 0,12 и остается на поршне, тогда как некачественное может отслоиться или вздуться.
Поэтому при выборе нужно не просто смотреть на цифру коэффициента трения, а уточнять: при каком давлении, в каких условиях, на какой паре материалов был проведен тест. Если поставщик указывает только коэффициент трения без режима - это повод для сомнений.
Технология нанесения и ее влияние на результаты
Аэрозольное нанесение
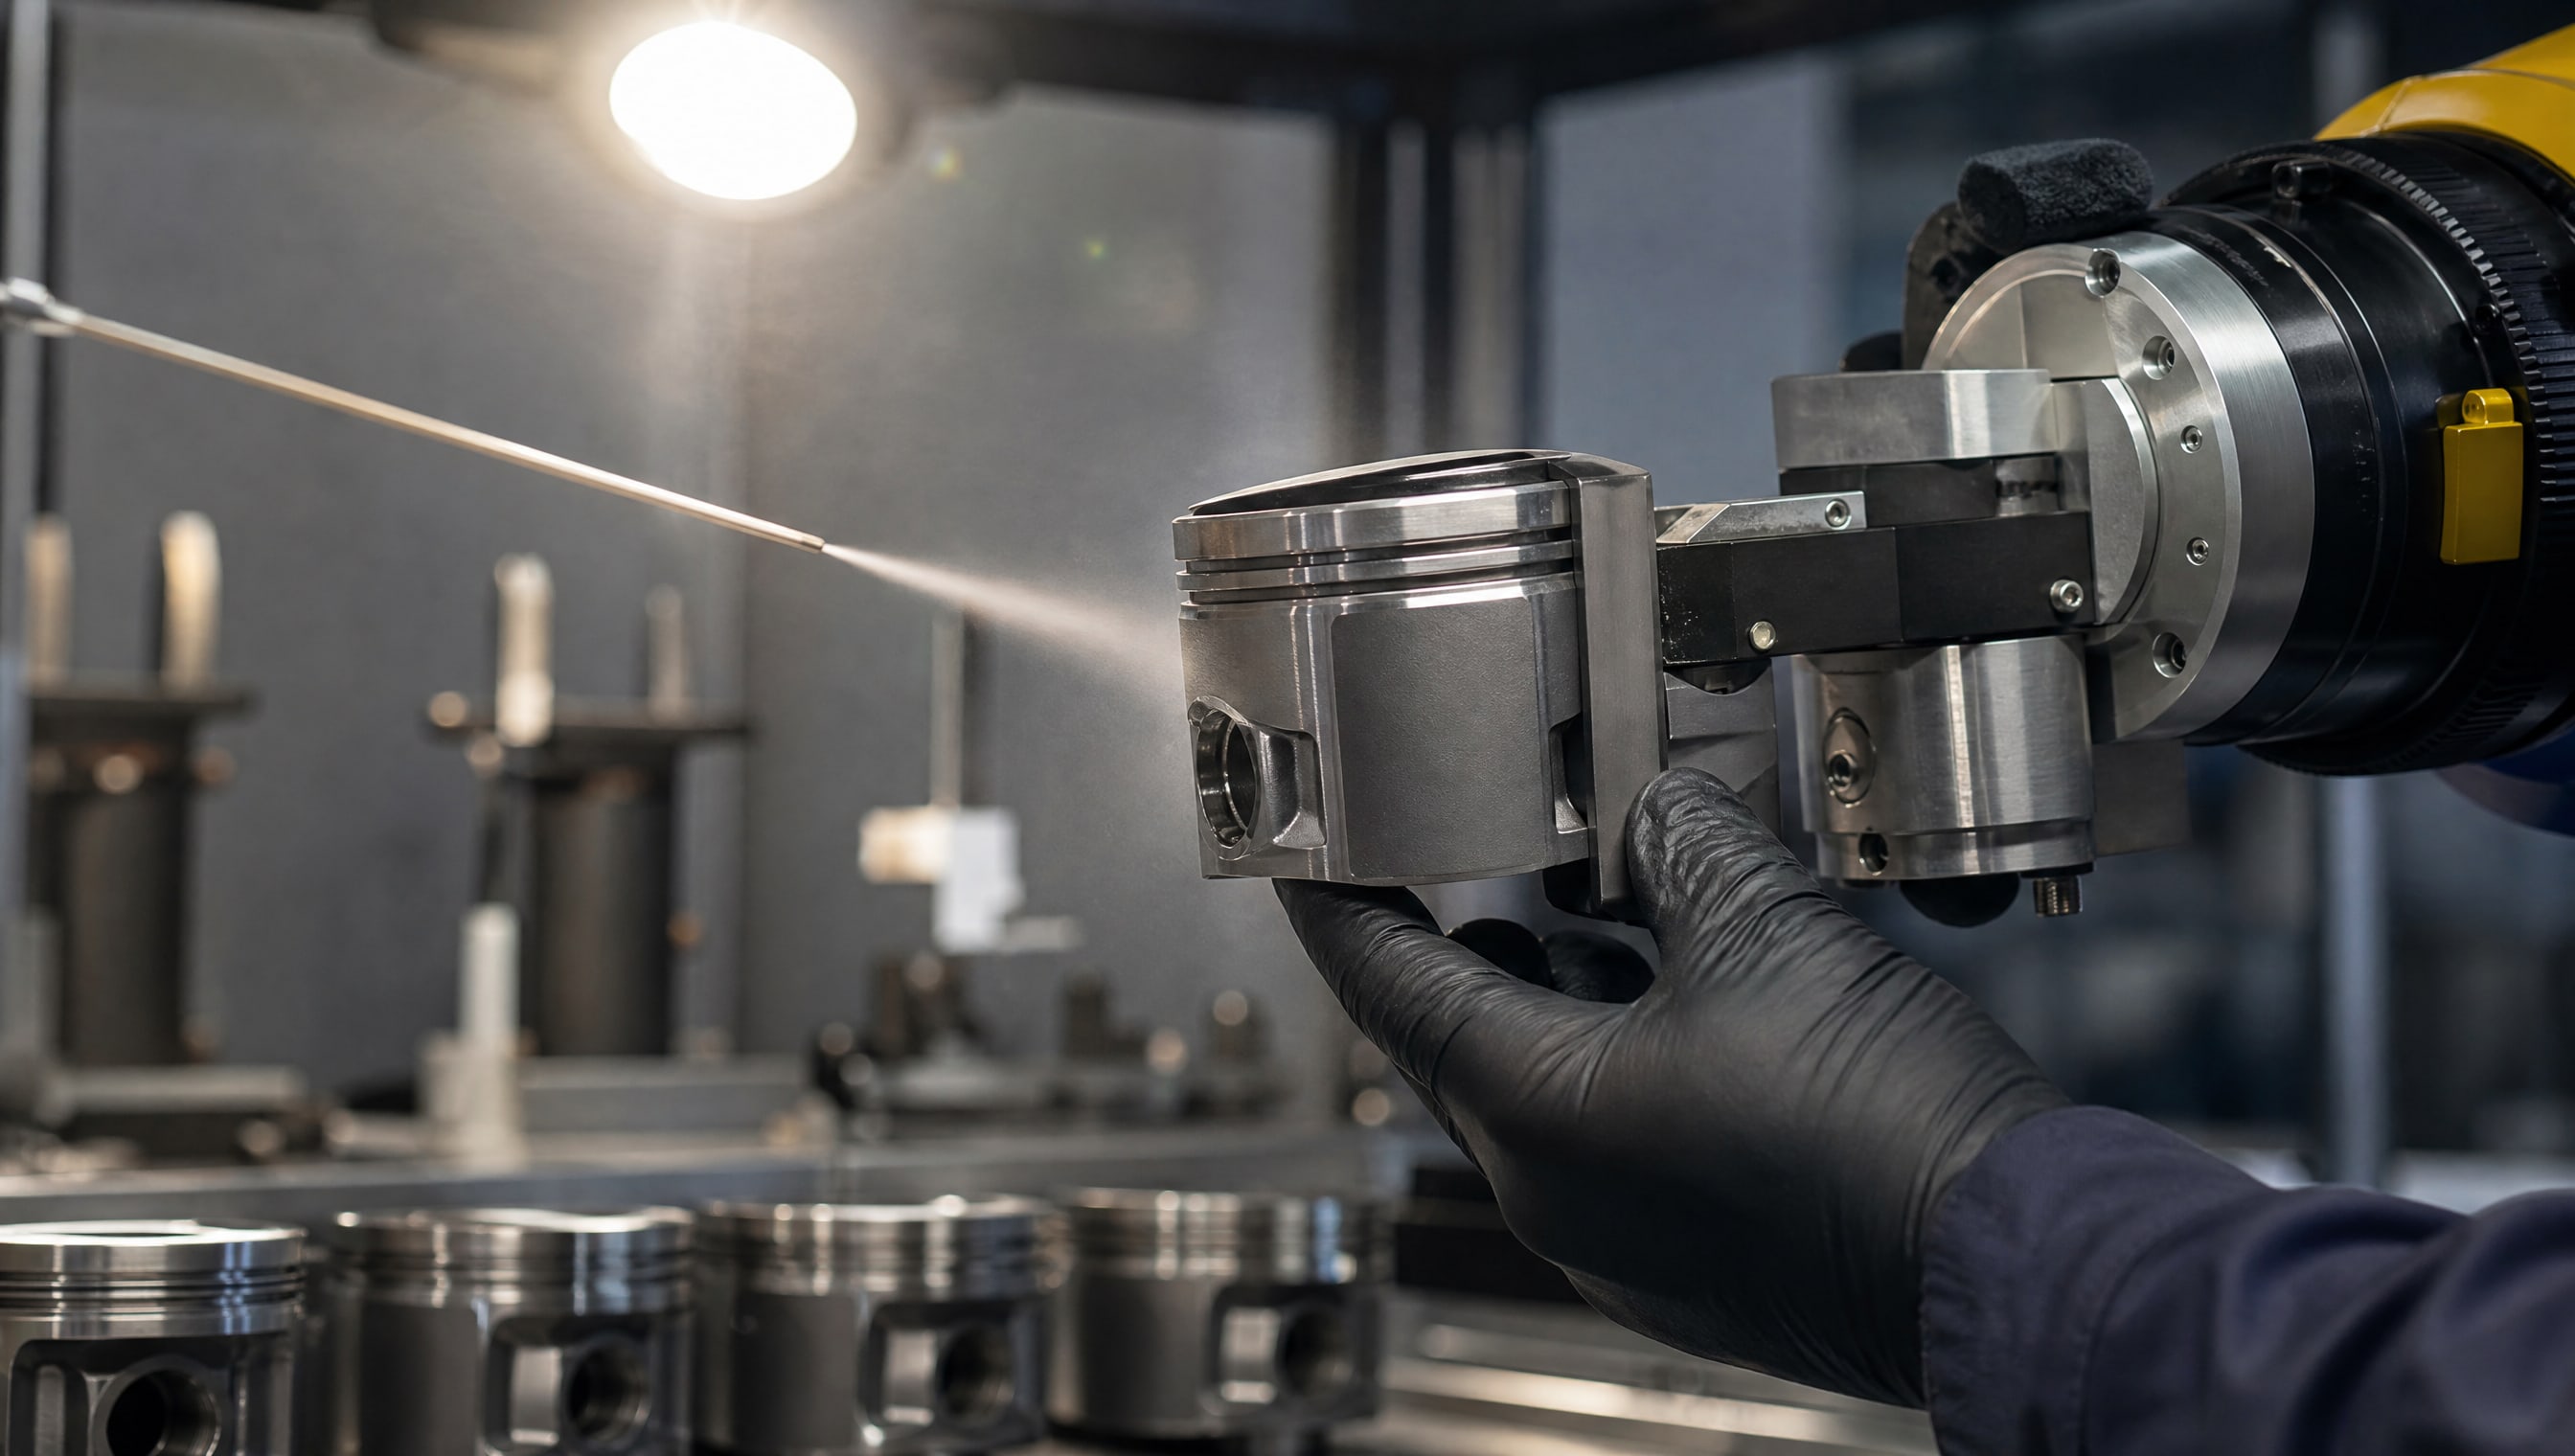
Аэрозольные покрытия удобны для предварительной защиты и малых партий. Они наносятся в несколько проходов, каждый слой высыхает при комнатной температуре или слабом нагреве. Средний расход - около 260 мл/м², что позволяет контролировать толщину пленки. После нескольких проходов (обычно 2–3) получается пленка в диапазоне 5–20 мкм. Такие системы подходят, если поршни обрабатываются единичными партиями или требуется оперативное покрытие уже собранных деталей.
Антифрикционные покрытия MODENGY Для деталей ДВС представляют собой готовые аэрозольные системы, где все компоненты уже подобраны и протестированы на совместимость. Это упрощает процесс: не нужно размешивать, добавлять растворитель или проверять вязкость - баллон встряхнул, распылил, высушил. Такой подход снижает риск брака из-за неправильного приготовления смеси.
Жидкое нанесение и полимеризация
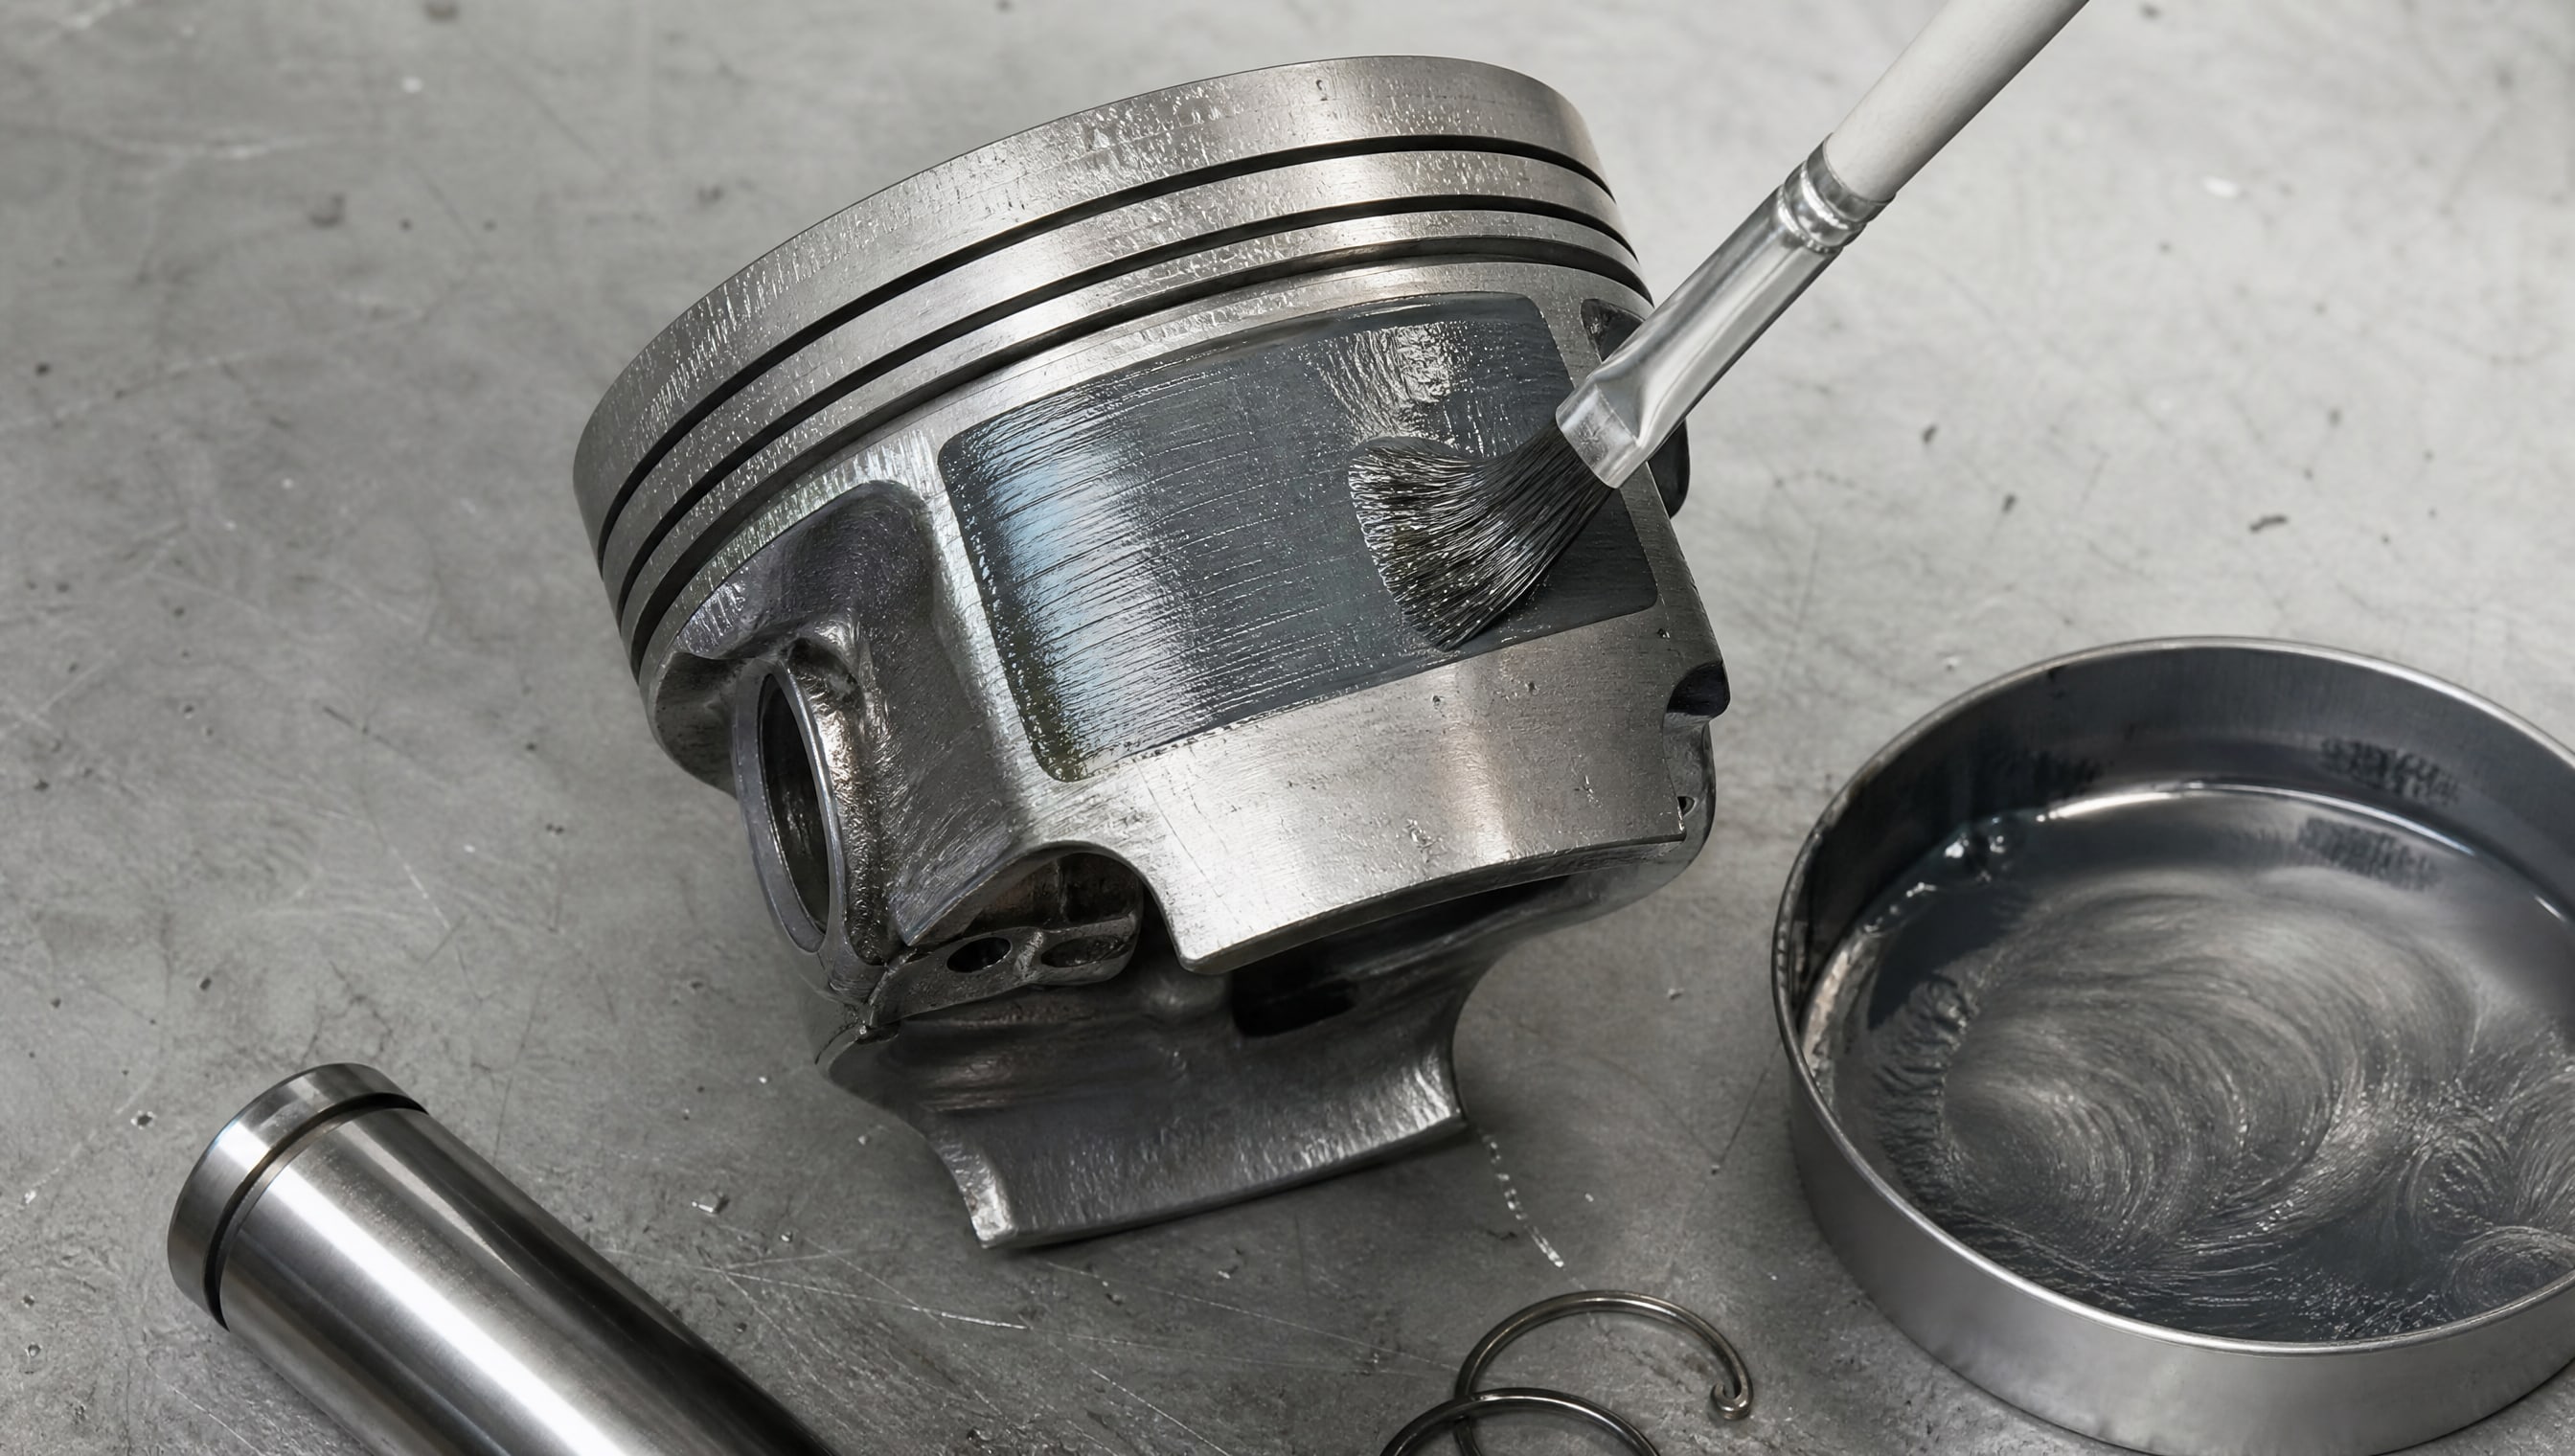
Жидкие покрытия наносятся валиком, кистью или методом окунания, после чего требуется контролируемая полимеризация. В источниках упоминаются два режима:
Ускоренная полимеризация: 170 °C в течение 20 минут - рекомендуется для производства поршней массовыми партиями, так как ускоряет цикл.
Холодная полимеризация: 20 °C в течение 720 минут (12 часов) - используется, если нет возможности нагреть или нужно избежать теплового воздействия на детальку (например, если поршень уже имеет некритичные надписи или покрытия).
Толщину при жидком нанесении сложнее контролировать, чем при распылении, поэтому обычно применяют калиброванные зазоры или наносят в несколько подходов. Пересушивание грозит хрупкостью пленки, недосушивание - течью и налипанию пыли.
Стойкость покрытия к внешним воздействиям
Устойчивость к горячему маслу
Одно из критичных испытаний - выдержка покрытия в горячем масле при 275 °C. Качественные системы (в тестах указано на примере РУСМА ДВС) сохраняют пленку и коэффициент трения не более 0,12 даже после такого воздействия. Это означает, что покрытие не размягчается, не вздувается и не начинает отслаиваться при рабочей температуре двигателя. Более слабые системы могут потускнеть, слегка отслоиться по краям или вообще потечь.
Сопротивление растворителям
Проверяют действием нефраса БР-2 (углеводородный растворитель) в течение 500 часов при комнатной температуре. Параметр оценивается в баллах от 0 (покрытие не изменилось) до 5 (полное растворение). Хорошее покрытие держит 1 балл, то есть может быть едва заметно размягчено, но остается на месте. Это важно для случаев, когда поршень попадает в контакт с дешевыми углеводородными смывками или если используются такие растворители при очистке перед нанесением.
Ключевые критерии выбора для инженера и закупщика
На что смотреть в техпаспорте
1. Коэффициент трения и режим его измерения - должны быть указаны нагрузка (в Н или МПа), скорость и материал контртела. Если режим не указан, это красный флаг.
2. Рабочий диапазон температур - для ДВС не менее -70…+260 °C. Если указано -40…+150 °C, такое покрытие может использоваться только в мягких условиях.
3. Несущая способность - для поршней желательно не менее 10 000 Н. Если не указана, попросите у поставщика результаты теста ASTM D2625 или ASTM D2714.
4. Толщина рекомендуемой пленки - должна быть в диапазоне 5–20 мкм. Если рекомендуют толще 20 мкм, может быть проблема с адгезией или вязкоупругостью.
5. Время полимеризации - нужны оба варианта (холодное и горячее), если покрытие их допускает. Одного недостаточно для гибкости производства.
6. Плотность и вязкость - помогают оценить укрывистость. Например, плотность 1,0 ± 0,10 г/см³ и условная вязкость 15–30 с указывают на оптимальность для распыления.
7. Степень высыхания - указывается от 1 до 5 (или буквами). Для технических применений приемлемо до 3-й степени за 10 минут, то есть поверхность можно сразу к чему-то прижать, но механическую нагрузку дают после полной полимеризации.
Вопросы поставщику перед заказом
Проводили ли испытания по ASTM D2625 (несущая способность)? Какой результат?
Есть ли сертификат совместимости с вашим материалом поршня (алюминиевый сплав, чугун)?
Какое контактное давление в ваших рабочих условиях, и при каком давлении проводились тесты коэффициента трения?
Может ли поставщик дать образец для предварительной оценки на ваших узлах?
Практические рекомендации по применению
Подготовка поверхности
Перед нанесением покрытия поверхность поршня должна быть обезжирена и высушена. Для графитовых и молибденовых систем предварительное шлифование (зернистость 120–220) улучшает адгезию. Если на поршне есть старое покрытие или окислы, их нужно удалить механическим способом (абразивная сетка, пескоструй или химическая обработка в зависимости от типа загрязнения). Остатки растворителя, воды или абразива приведут к отслаиванию или неравномерности нового слоя.
Технология нанесения тонкого слоя
Ключ к успеху - тонкий равномерный слой. Если наносить вручную (валиком или кистью), нужен опыт и внимание: один-два прохода, без потеков. Если используется распыление (аэрозоль или пистолет-распылитель), нужна дистанция 15–20 см и перекрытие линий на 50% для однородности. После каждого слоя - промежуточная сушка 10–30 мин (в зависимости от температуры и влажности). Избыток покрытия потом потечет или высыхает неравномерно, создавая наплывы.
Скорость полимеризации под процесс
Если нужна быстрая оборачиваемость (сотни поршней в день), выбирают ускоренную полимеризацию при 170 °C в течение 20 минут. Если поршни обрабатываются партиями с перерывами, холодная полимеризация при 20 °C приемлема, но требует отдельного помещения для высушивания и защиты от пыли. Смешивание режимов (нанесение при комнатной температуре, потом кратковременный нагрев) может дать компромисс, но нужно согласовать с поставщиком.
Часто задаваемые вопросы
Какое антифрикционное покрытие для поршней купить, если у нас высокие нагрузки?
Если контактное давление выше 400 МПа и режим возвратно-поступательный, нужно покрытие с коэффициентом трения не выше 0,13 и несущей способностью минимум 10 000 Н. Системы с полиамидимидом, графитом и молибденом показали такие результаты в испытаниях. Обязательно уточните у поставщика, что тесты проводились именно при вашем диапазоне нагрузок и температур.
Можно ли заменить твердое антифрикционное покрытие на поршне обычной смазкой?
Частично, но только на холостых режимах и при достаточном давлении масла. На пусковых режимах, при недостатке масла или высокофорсированной работе масла недостаточно - оно просто не проникает в зазоры между поршнем и цилиндром. Твердое покрытие сидит на поверхности все время и срабатывает сразу. В тестах твердое покрытие дало коэффициент трения 0,10–0,13, тогда как масло в аналогичных условиях -0,12–0,14. Разница небольшая, но на высоких нагрузках она накапливается.
Что означает задиры в двигателе и как покрытие их предотвращает?
Задиры - это микросваривание и отрыв частиц металла при трении скольжения в условиях, когда масляная пленка нарушена или местное давление превышает прочность пленки. Твердое антифрикционное покрытие с коэффициентом трения 0,10–0,13 обеспечивает иные условия контакта: во-первых, меньше тепла из-за меньшего трения, во-вторых, поверхность уже покрыта готовой смазкой (графит, молибден), а не зависит от масла. При испытаниях без покрытия коэффициент трения был 0,58–0,69 - это уже микрозадир. С покрытием он падает в 4–6 раз, снижая риск.
Сколько времени служит антифрикционное покрытие на поршне?
В лабораторных тестах при циклическом нагружении (возвратно-поступательное движение) и контактном давлении 550 МПа покрытие держало 310 000 циклов. На практике это соответствует примерно 1–2 млн км пробега автомобиля или 3–5 тысячам часов работы дизельного двигателя, в зависимости от оборотов. Если условия мягче (давление ниже, температура ниже), ресурс может быть и выше. Если покрытие наложено неправильно (толстый слой, плохая адгезия), оно может отслоиться за 50–100 тыс циклов.
На какие символы или маркировки смотреть при выборе покрытия?
Ищите в документации пометки типа «ASTM D2625» или «ASTM D2714» - это значит, что проводились стандартные испытания и результаты воспроизводимы. Также обратите внимание на наличие диапазона рабочих температур (-70…+260 °C), указание несущей способности в Ньютонах и результаты теста горячего масла (275 °C). Если на упаковке только «антифрикционное покрытие» без технических цифр - это признак некачественного предложения.
Заключение
Эффективность антифрикционного покрытия для юбок поршней ДВС определяется не только типом твердосмазочной системы, но и режимом испытаний, качеством нанесения и совпадением условий теста с вашими реальными условиями работы. Покрытия на основе полиамидимида с молибденом и графитом показали лучший результат в сравнительных испытаниях: коэффициент трения 0,10–0,13 при контактном давлении 550 МПа, несущая способность 12 500 Н и ресурс 310 000 циклов. Чисто графитовые системы работают заметно хуже (коэффициент трения 0,22–0,42), а без покрытия трение в 4–6 раз выше.
Выбирая покрытие, сверьте его паспортные характеристики с вашими условиями: диапазон температур, контактное давление, тип нагрузки и материал детали. Если поставщик не может предоставить результаты испытаний при вашем режиме или не указывает методику, это повод для осторожности. Начните с пилотной партии, проверьте адгезию пленки и коэффициент трения на ваших узлах, а потом переходите на расходное применение. Правильно подобранное и нанесенное покрытие снизит износ, повысит ресурс и будет работать на весь период эксплуатации поршня без переделок.