При выборе защитного покрытия для деталей насосного оборудования инженеры и закупщики часто сталкиваются с дилеммой: традиционный гальванический твердый хром или современное DLC-покрытие. Оба варианта обеспечивают износостойкость, но работают по разным принципам и дают результаты в разных условиях. DLC-покрытия отличаются экстремальной твердостью (2000–5000 HV) и низким коэффициентом трения (0.05–0.2), что делает их идеальными для пар скольжения в прецизионных узлах. Твердый хром толщиной 50–150 мкм лучше всего раскрывает себя при необходимости восстановления геометрии деталей и работе в абразивных суспензиях. Понимание различий между этими покрытиями критично для правильного выбора и предотвращения дорогостоящих ошибок при ремонте или модернизации фармацевтического оборудования и промышленных насосов.
Структура и физические свойства DLC-покрытий
DLC (Diamond-Like Carbon) - это углеродное покрытие, структура которого содержит sp² и sp³ гибридизированные углеродные связи.
Благодаря такому строению DLC-покрытия демонстрируют уникальный набор свойств, которые невозможно одновременно получить у традиционных гальванических материалов.
Основные типы DLC различаются по составу и методу нанесения:
Аморфный углерод с водородом (a-C:H) - твердость 2000–3500 HV, коэффициент трения 0.10–0.20, рабочая температура до 300 °C
Тетраэдрический углерод (ta-C:H) - твердость 2500–5000 HV, коэффициент трения 0.05–0.15, рабочая температура до 400 °C
Легированные варианты (с кремнием, вольфрамом) - промежуточные характеристики и повышенная адгезия
Толщина DLC обычно составляет 0.5–3 мкм. Эта тонкость - один из ключевых параметров: она позволяет избежать напряжений в покрытии и сохранить точность посадок, но требует идеально подготовленной поверхности основного материала. При испытаниях в режиме pin-on-disc объемный износ DLC составляет 0.3×10⁻⁶ мм³/Н·м, что в 5–10 раз лучше, чем у незащищенной стали. Это превосходство особенно проявляется в условиях граничной смазки, когда жидкостная пленка стирается и контакт материалов становится непосредственным.
Характеристики гальванического твердого хрома
Твердое хромирование - проверенный временем процесс, где поверхность деталей покрывается слоем хрома толщиной от 15 до 100 мкм в промышленных приложениях.
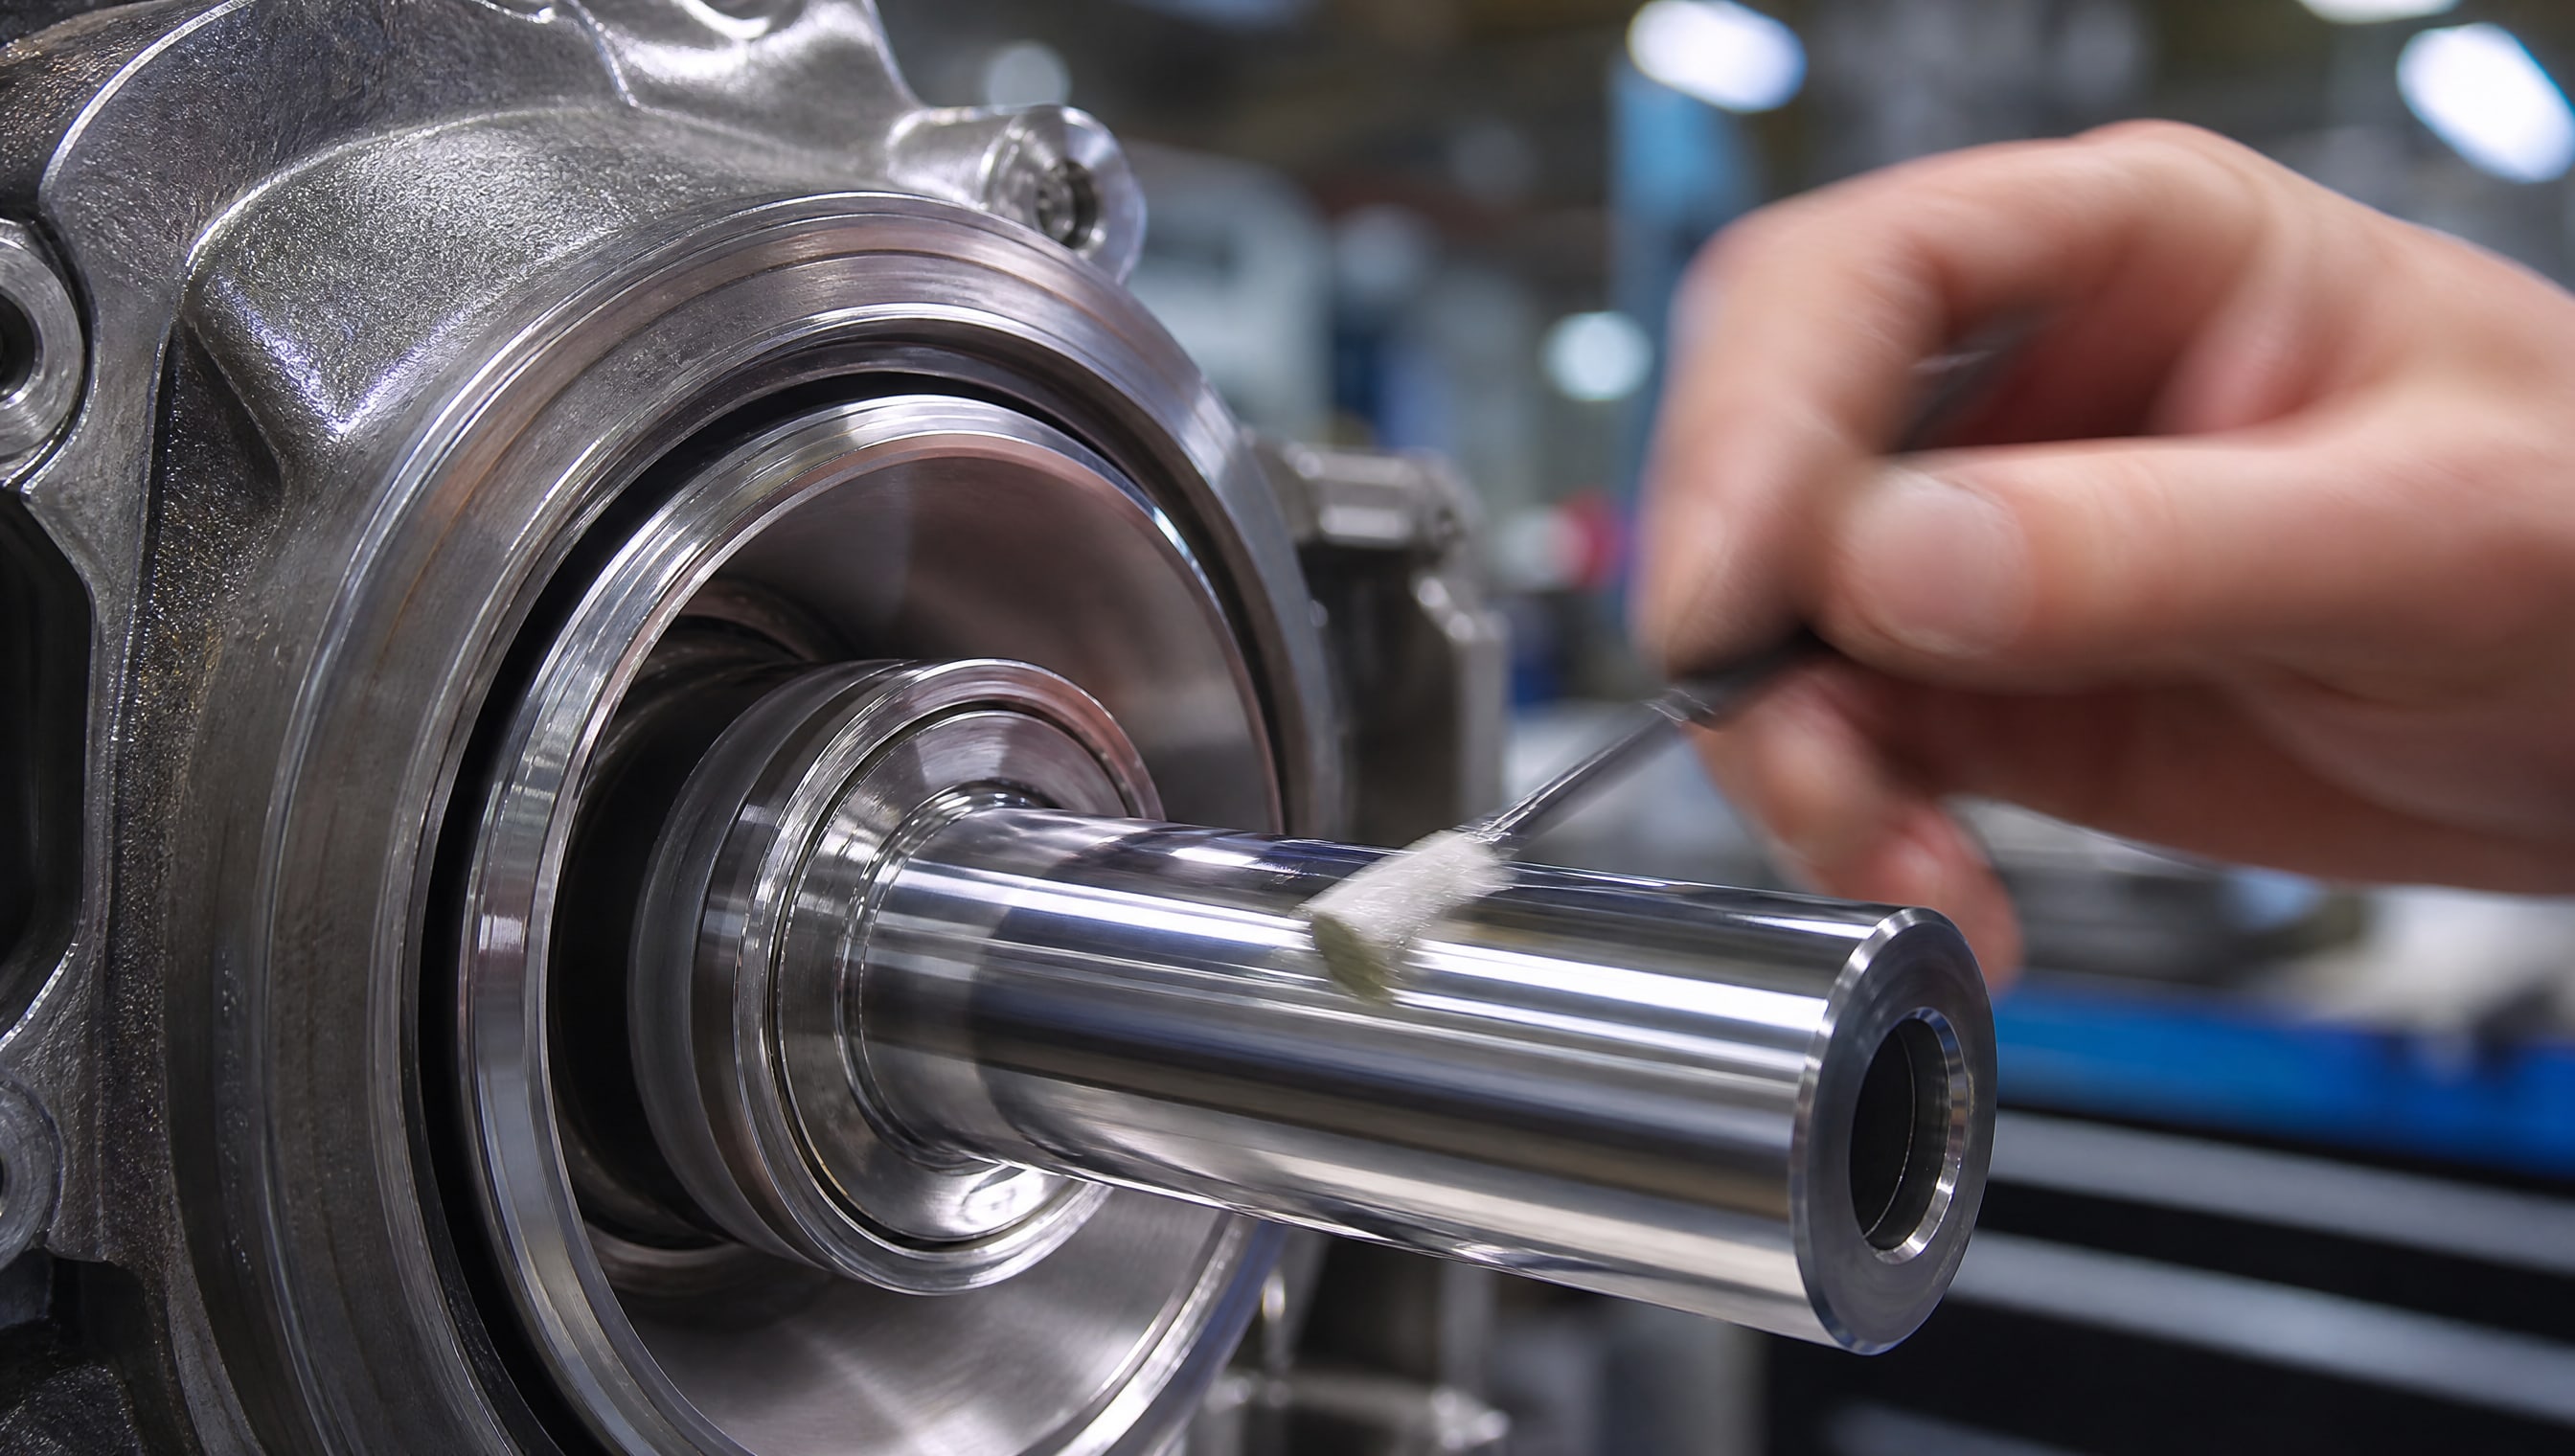
Для насосного оборудования, работающего с абразивными суспензиями, толщину часто увеличивают до 50–150 мкм, чтобы обеспечить запас на износ при ремонте.
Микротвердость хромового слоя составляет 950–1100 HV для обычных блестящих покрытий, но может быть повышена путем термообработки до 8400–11800 МПа (эквивалент 1200–1500 HV). Такое улучшение достигается за счет изменения структуры кристаллов и связей в металлургическом слое.
Коэффициент трения хромового покрытия остается низким (порядка 0.10–0.15 в режиме сухого скольжения), что позволяет его применять в узлах скольжения. Однако его главное преимущество - износостойкость при контактной нагрузке, особенно когда вовлечены абразивные частицы. Хром обладает высокой жаростойкостью: температурный диапазон стабильной работы достигает 900–1000 °C, что в 2–3 раза превышает возможности DLC. Это критично для насосов, работающих при нагреве, например, в системах горячей воды или паровых линиях фармацевтического оборудования.
Гальванический хром имеет естественную пассивную оксидную пленку, которая обеспечивает хорошую коррозионную стойкость, хотя эта защита зависит от структуры слоя и характера среды. Адгезия хрома к основе достаточно высока, если соблюдена правильная подготовка поверхности и режимы электрохимического процесса.
Сравнение триботехнических характеристик
Триботехнические испытания показывают принципиальные различия между DLC и хромом в зависимости от режима трения.
Режим граничной смазки
В этом режиме, когда смазочная пленка между поверхностями практически стирается, DLC демонстрирует явное преимущество. Его коэффициент трения остается на уровне 0.05–0.15 даже при высоких контактных напряжениях, тогда как хром может возрастать до 0.20–0.30. Это предотвращает микросхватывание и заедание в парах скольжения, что важно для торцовых уплотнений, колец разгрузки и других прецизионных элементов насосов.
Режим абразивного контакта
Когда поверхность взаимодействует с абразивными частицами (песок, окалина, кристаллы соли в суспензии), хром показывает большую устойчивость благодаря:
большей толщине слоя (50–150 мкм против 0.5–3 мкм у DLC)
возможности восстановления размеров при ремонте путем переточки
более высокой твердости при локальных пиковых нагрузках
Для валов, работающих в абразивных суспензиях, источники именно поэтому рекомендуют хромовое покрытие 50–150 мкм.
Таблица сравнения триботехнических показателей
| Характеристика | DLC (a-C:H) | DLC (ta-C:H) | Твердый хром |
|---|---|---|---|
| Твердость, HV | 2000–3500 | 2500–5000 | 950–1100 (до 1500 после ТО) |
| Коэффициент трения | 0.10–0.20 | 0.05–0.15 | 0.10–0.15 |
| Толщина слоя, мкм | 0.5–3 | 0.5–3 | 15–100 |
| Объемный износ pin-on-disc, ×10⁻⁶ мм³/Н·м | 0.5–1.0 | 0.3–0.5 | 1.0–2.0 |
| Температурный диапазон, °C | до 300 | до 400 | до 900–1000 |
| Адгезия | средняя–хорошая | хорошая–отличная | высокая |
Выбор покрытия для фармацевтического оборудования
Фармацевтическое оборудование предъявляет специфические требования: низкое трение для точного позиционирования, чистота поверхности, стабильность, отсутствие загрязнений, совместимость с моющими и дезинфицирующими растворами.
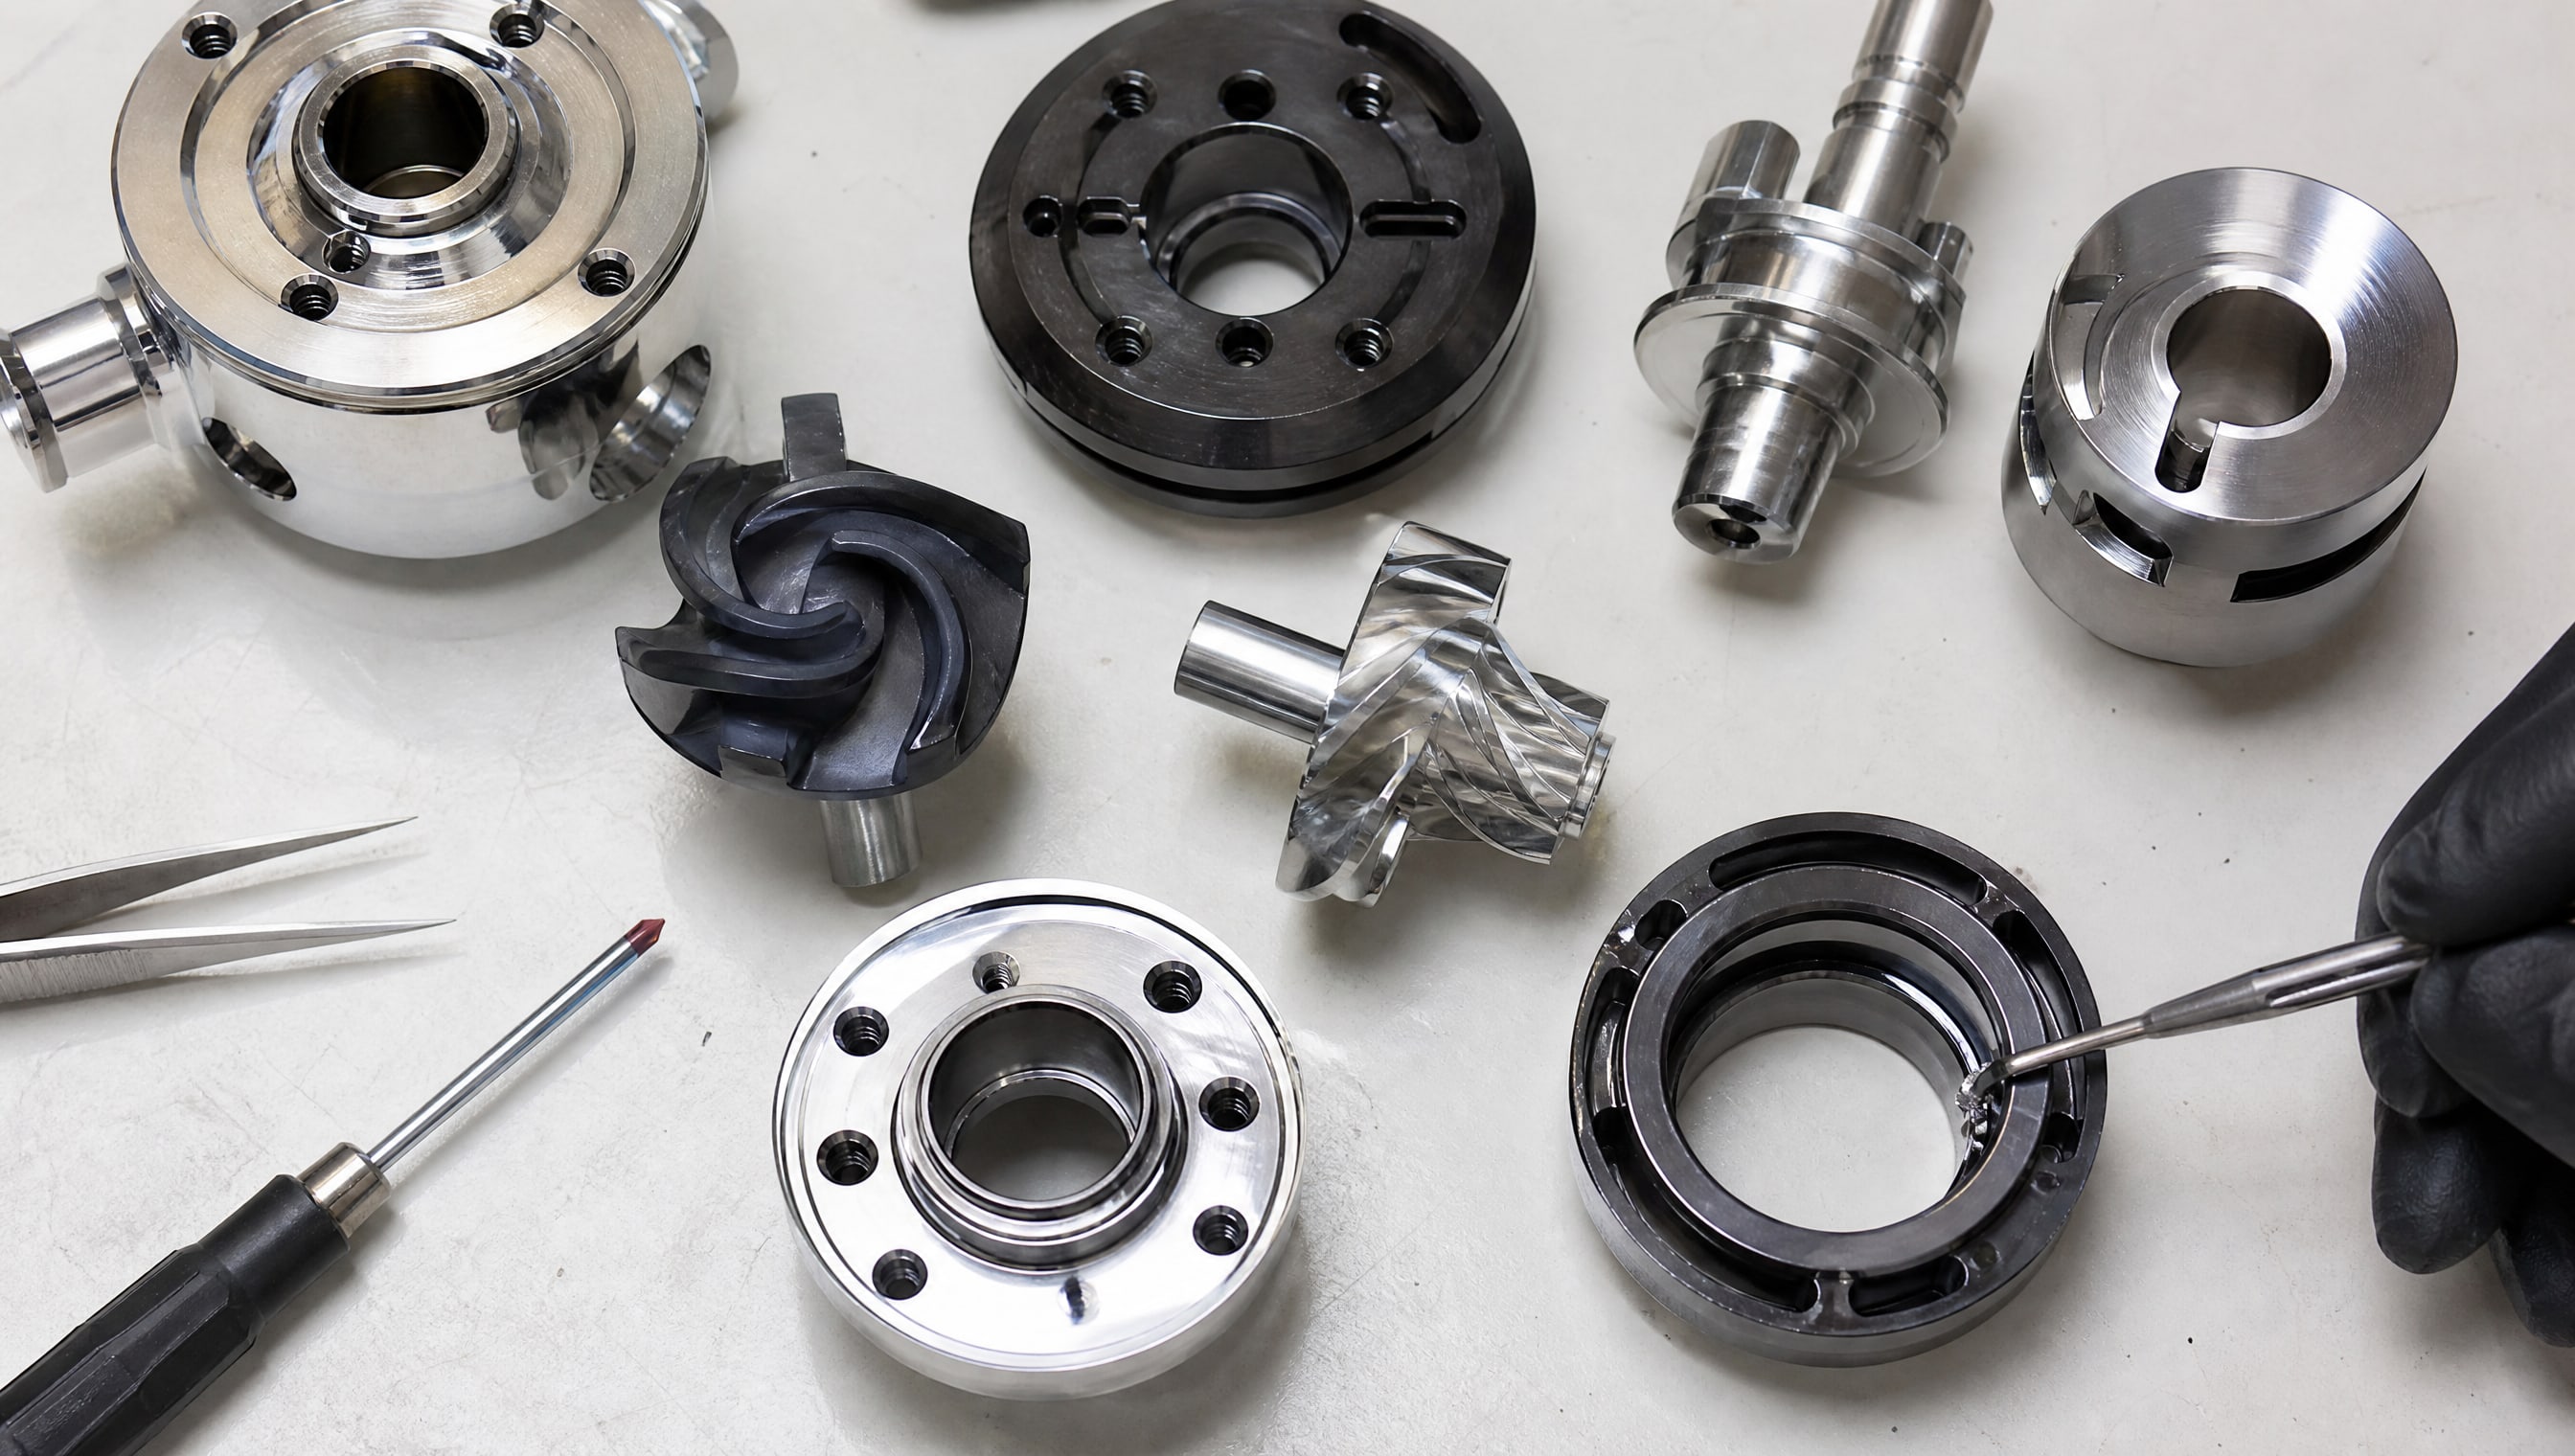
Когда выбирать DLC
DLC лучше всего подходит для:
Линий фасовки и упаковки - узлы скольжения движущихся кареток и направляющих работают при низком трении и не нуждаются в больших зазорах
Торцовых уплотнений в центробежных насосах - низкий коэффициент трения предотвращает нагрев контактной пары и продлевает ресурс уплотнения
Роторов и кулачков - когда требуется точная геометрия и минимальное трение без утолщения детали
Элементов со скольжением в вакуумных насосах - DLC хорошо работает в условиях отсутствия смазочной пленки
Для этих применений закупщики выбирают DLC, потому что он дает предсказуемый результат без переделок узла и обеспечивает долгий ресурс при работе в граничном режиме трения.
Когда выбирать гальванический хром
Твердый хром остается предпочтительным вариантом для:
Валов и цилиндров - работают в суспензиях с абразивом, где толщина покрытия критична для ресурса
Высокотемпературных насосов - горячее масло, пар, горячая вода; хром выдерживает 900–1000 °C
Деталей с большими износами - есть возможность переточки и восстановления размеров при ремонте
Восстановительных работ - хром легче наносится на существующие детали с минимальной переподготовкой
На большинстве участков производства выбирают твердый хром для валов именно потому, что это рабочий стандарт: процесс отработан, ресурсы доступны, риск непредвиденных результатов минимален.
Совет инженера: подход к выбору DLC для вакуумных насосов в фармацевтическом производстве
Одна из сложных ситуаций - вакуумные насосы на линиях производства лекарственных средств.
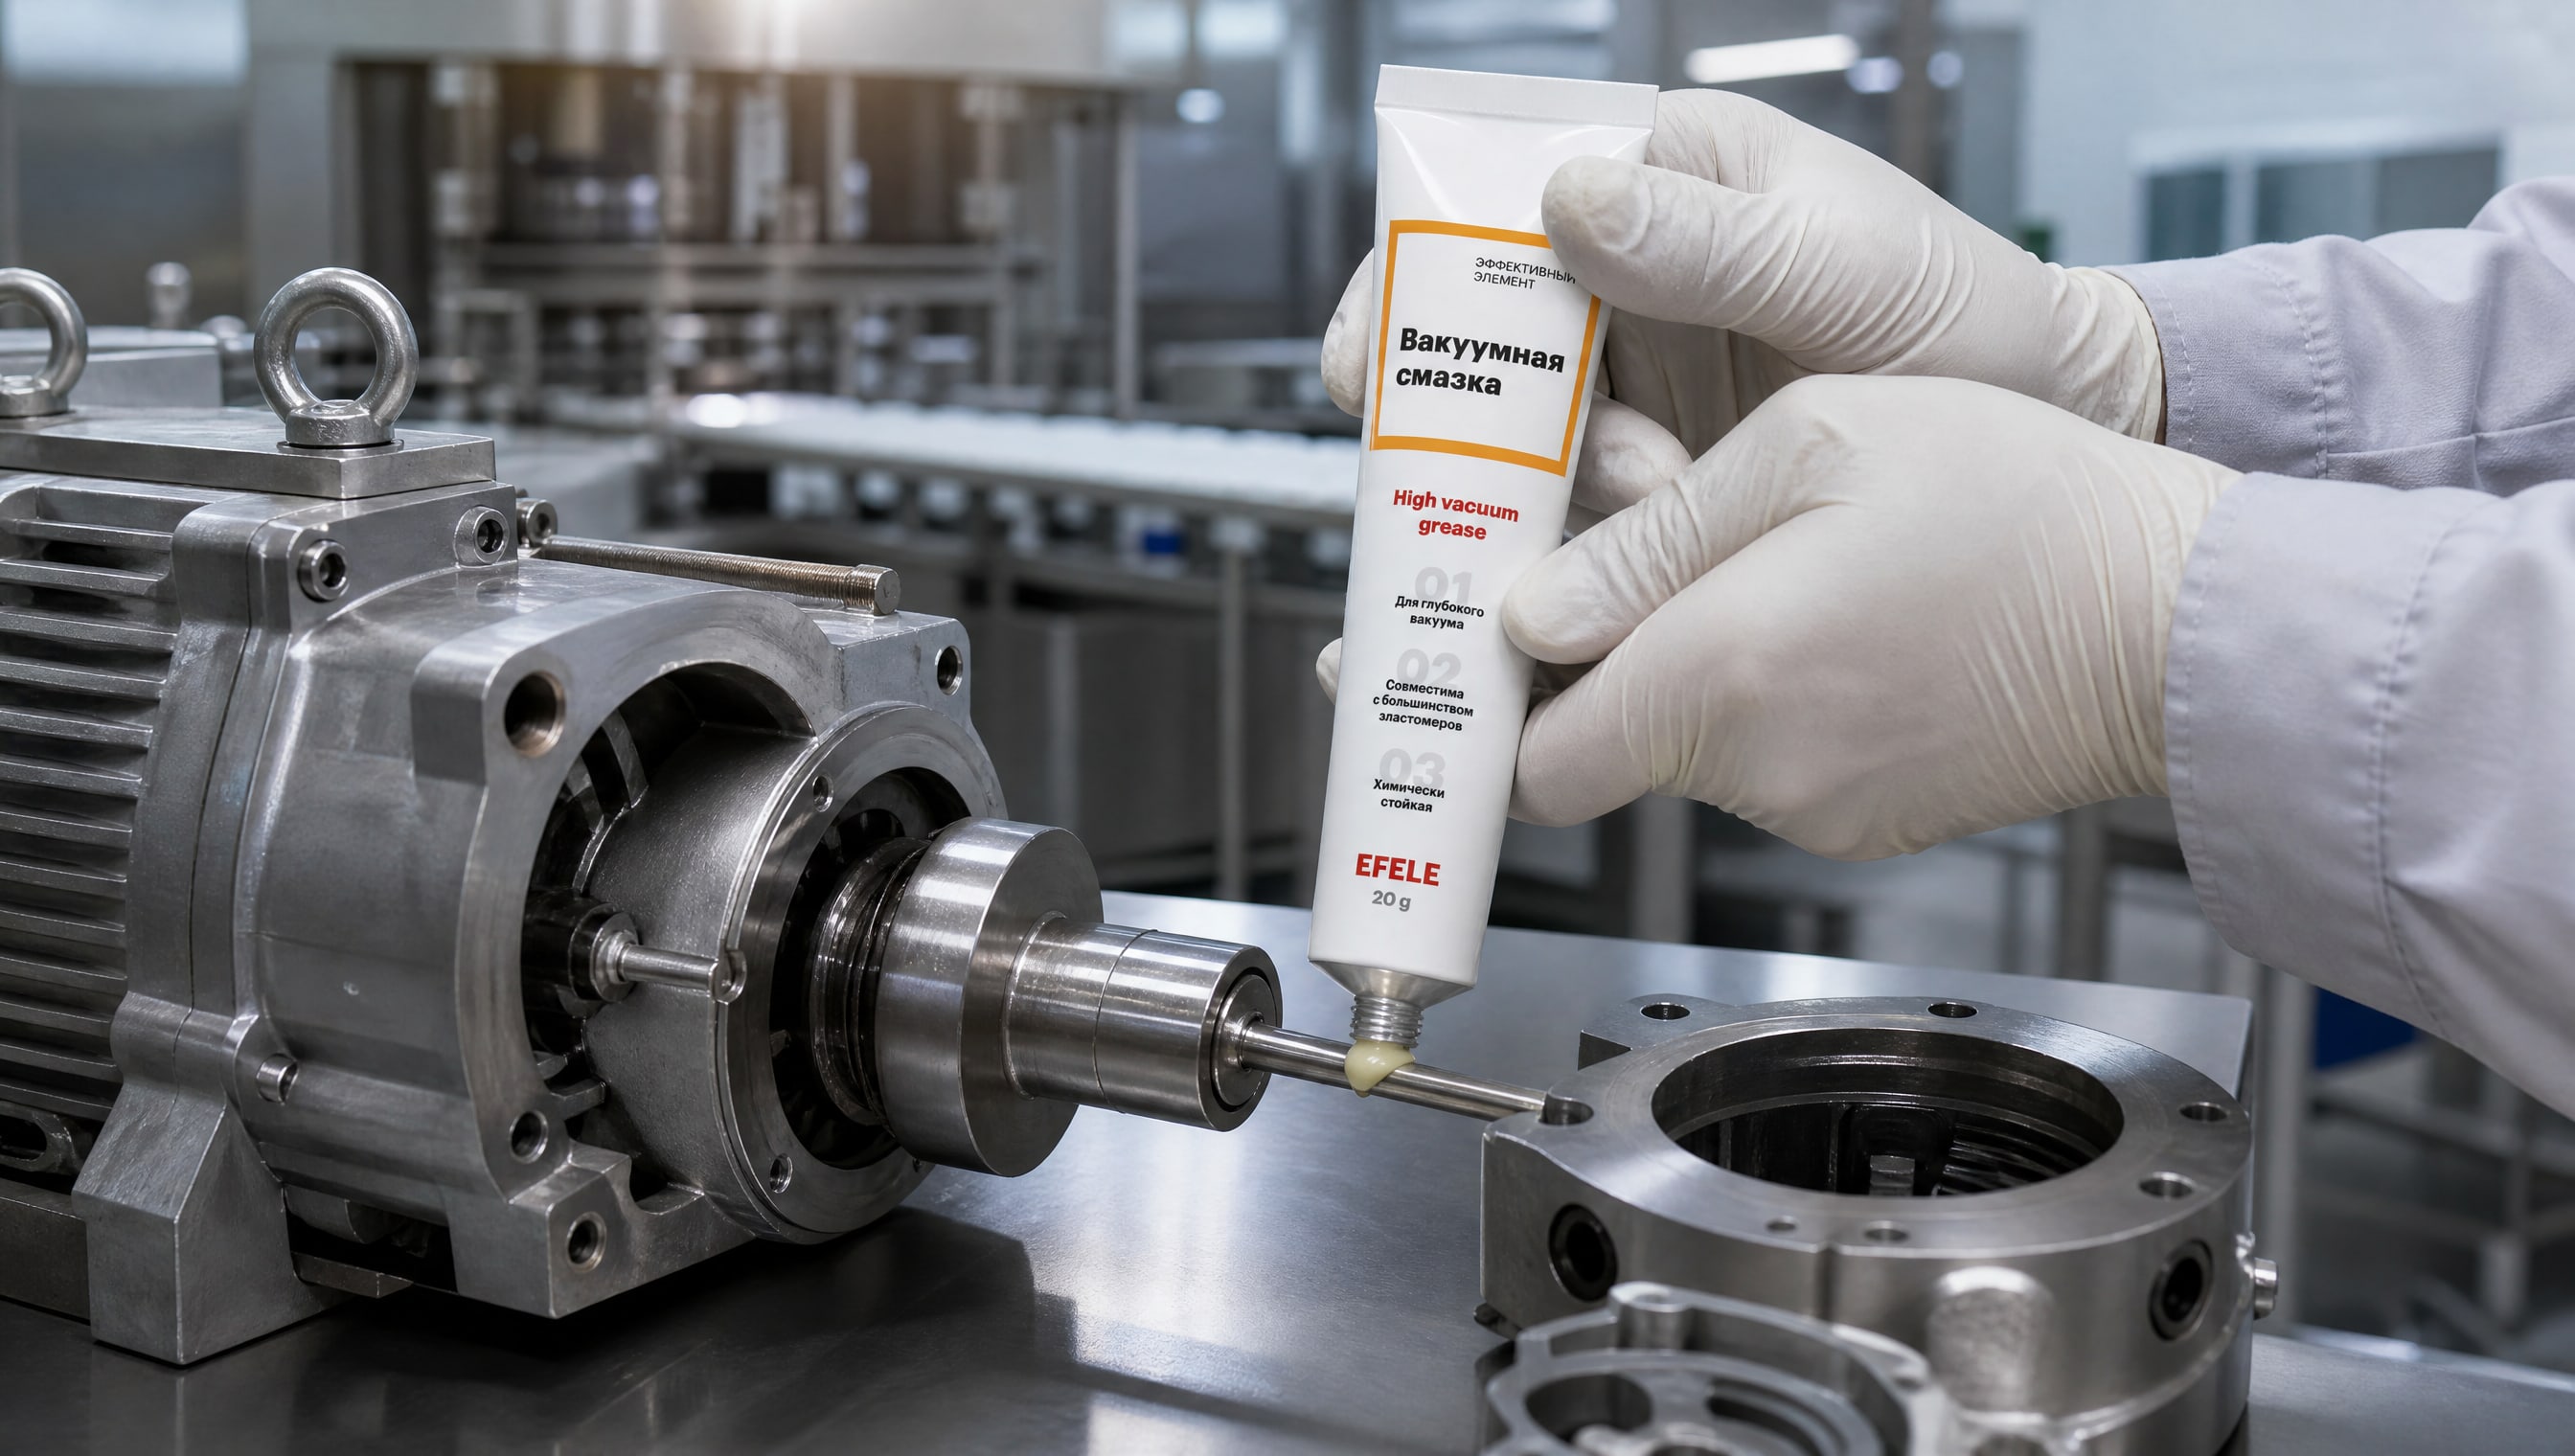
Здесь нет гидродинамической смазочной пленки, узлы работают при низком давлении пара и требуют минимального трения для поддержания скорости без перегрева.
При проектировании модернизации таких насосов многие производители сначала рассматривали стандартный твердый хром на роторных элементах, но столкнулись с микросхватыванием и ускоренным износом. Переход на DLC-покрытие торцовых поверхностей ротора позволил снизить коэффициент трения с 0.20 до 0.08, что дало возможность работать при более низких температурах контакта и удвоить ресурс между ремонтами.
При этом для герметичности и долговечности уплотнений в вакуумной части насоса рекомендуется применять EFELE Вакуумная смазка - она обеспечивает защиту эластомерных уплотнений и сохраняет герметичность при колебаниях давления. Комбинация DLC на скользящих поверхностях и специализированной смазки для уплотнений дает стабильный результат: достаточно одного капитального ремонта в год вместо ежеквартальных вмешательств.
Проведение триботехнических испытаний перед заменой покрытия
Переход от хрома к DLC или наоборот не должен быть спонтанным решением.
Любая замена требует валидации через испытания, которые моделируют реальные условия работы узла.
Обязательные испытания
Pin-on-disc в режиме граничной смазки - определяет поведение пары при отсутствии жидкостной пленки
Испытание на адгезию по ГОСТ 15140 - гарантирует, что покрытие не отслоится при ударе или вибрации
Тепловой цикл - моделирует нагрев и охлаждение детали в реальных условиях
Совместимость с рабочей жидкостью - контакт образца с маслом, водой или химическим раствором в течение 500–1000 часов
Результаты испытаний собирают в техническое заключение, на основе которого инженер принимает решение о замене или доработке конструкции узла.
Часто задаваемые вопросы
Можно ли наносить DLC на любую сталь?
Нет, не на любую. DLC требует подложку с твердостью минимум 40 HRC, иначе при контактной нагрузке покрытие может отслоиться. Кроме того, необходимо провести предварительное напыление промежуточного слоя (например, хрома или титана) для улучшения адгезии. Подготовка поверхности занимает до 30% времени всего процесса нанесения DLC.
Какой хром лучше выбрать: блестящий или матовый?
Для насосного оборудования выбирают твердый хром по составу, независимо от внешнего блеска. Блеск или матовость влияют только на внешний вид, но не на износостойкость. Важно, чтобы слой был толщиной 50–150 мкм и имел низкий уровень пористости, что достигается правильным режимом электролиза, а не видом поверхности.
Может ли DLC работать в горячем масле выше 300 °C?
Стандартный DLC (a-C:H) теряет стабильность выше 300 °C. Та-С:Н может работать до 400 °C, но это верхний предел. Для температур 400–900 °C обязательно выбирать твердый хром. Если температура неизвестна, нужно провести калибровку тепловым моделированием или реальным тестом с образцом.
Требуется ли специальный инструмент для обработки деталей с DLC после нанесения?
Да, DLC очень твердый, поэтому механическая обработка после покрытия невозможна. Все операции: сверление, нарезание резьбы, шлифовка - должны быть завершены ДО напыления. Это усложняет технологию производства, но гарантирует точность и долговечность. Твердый хром, напротив, можно подточить или переточить при ремонте.
Какой коэффициент трения считается достаточно низким для насосного оборудования?
Для граничной смазки норма -0.10–0.15. Коэффициент ниже 0.08 достигается только специализированными покрытиями: ta-C:H DLC или наноалмазными гальваническими слоями. Если в спецификации требуется коэффициент трения ≤0.10, то DLC или экспериментальные варианты хрома - единственный выбор. Обычный твердый хром редко обеспечивает стабильно такие значения.
Заключение
DLC-покрытия и гальванический твердый хром решают разные задачи в насосном оборудовании. DLC выигрывает там, где критичны низкое трение, экстремальная твердость и точность геометрии - это прецизионные узлы фармацевтического оборудования со скольжением. Твердый хром остается золотым стандартом для восстановления размеров, работы в абразивных средах и высокотемпературных приложениях.
Выбор между ними начинается не с предпочтения материала, а с анализа конкретного узла: какой вид износа преобладает, какова температура, нужна ли возможность ремонта, есть ли ограничения на толщину слоя. После этого анализа назначаются триботехнические испытания на образцах реальной конструкции. Такой подход предотвращает дорогостоящие ошибки и гарантирует, что выбранное покрытие прослужит в полную силу.
Если вы планируете модернизацию или ремонт насосного узла, начните с уточнения температурного диапазона, типа рабочей жидкости и геометрических ограничений. На этой основе согласуйте выбор с поставщиком покрытий и требуйте образцы для триботехнических испытаний - эта инвестиция окупится через первый же цикл безотказной работы оборудования.