Посадка подшипника на вал - одна из ключевых операций в сборке роторного оборудования, редукторов, электромоторов и узлов машиностроения. Стандартный метод предусматривает посадку с натягом, часто под нагревом, но этот подход требует специального оборудования, временных затрат и не всегда доступен в полевых условиях и при ремонте. Анаэробные фиксаторы предлагают альтернативу: они полимеризуются в узком зазоре между валом и внутренним кольцом подшипника без доступа кислорода, обеспечивая прочное, демонтируемое соединение буквально за несколько часов. Эта статья разберет пошаговый процесс фиксации подшипника анаэробным составом, критические операции, ошибки монтажа и рекомендации по выбору материала для разных условий эксплуатации.
Когда анаэробный фиксатор уместен для подшипников
Анаэробные материалы уже несколько десятилетий используют в промышленности для соединений типа «вал-втулка», включая фиксацию вращающихся колец подшипников.
Они работают как дополнение к геометрии посадки, а не замена натягу.
Основной стандарт - ГОСТ 3325-85 - требует для исключения проворачивания вращающихся колец подшипников гарантированного натяга при работе под нагрузкой. Однако в реальных условиях сталкиваются со слегка изношенными посадками, где натяг едва заметен, или с конструкциями, где нагрев невозможен (композитные втулки, электрика на валу, сборка в полевых условиях). Здесь и вступают в игру анаэробные фиксаторы: они заполняют микрозазоры и микронеровности, создавая микромеханическое и адгезионное сцепление, достаточное для передачи крутящего момента и предотвращения проворачивания.
Согласно техническим руководствам, зазоры до 0,15 мм успешно скрепляют низковязкие вал-втулочные фиксаторы с вязкостью примерно 125–2000 мПа·с. Для более серьезного износа, когда зазор достигает –0,5 мм на сторону (измеренный диаметральный зазор), применение одного только фиксатора может быть недостаточным; здесь нужно оценить, стоит ли восстанавливать геометрию механически или менять деталь.
Подготовка поверхностей - критический этап
Успех фиксации на 80% зависит от чистоты рабочих поверхностей.
Это правило не допускает исключений: анаэробный состав полимеризуется за счет контакта с железом, сталью и немногими другими активными металлами; любая пленка грязи, смазки, окисла или ржавчины блокирует реакцию.
Последовательность подготовки:
Удалить видимые загрязнения сухой щеткой, салфеткой или сжатым воздухом.
Протереть вал и внутреннее кольцо подшипника чистой сухой тряпкой без ворса.
Обезжирить ацетоном, уайт-спиритом или спиртом (в зависимости от типа смазки); протереть несколько раз, пока на ткани не останется черных следов.
Высушить феном или оставить на воздухе в чистом помещении (минимум 5–10 минут).
Избегать повторного касания рук; использовать перчатки или чистые инструменты.
Остатки консистентной смазки, масла или силикона - враг номер один. Если вал только что извлекли из старого узла, на нем часто остается полусухая масляная пленка, которую простой тряпкой не убрать. Горячая вода со щелочным моющим раствором хорошо справляется, но после этого нужно дополнительно просушить деталь.
Измерение зазора и выбор вязкости состава
Перед нанесением фиксатора измеряют реальный зазор между валом и внутренним отверстием подшипника.
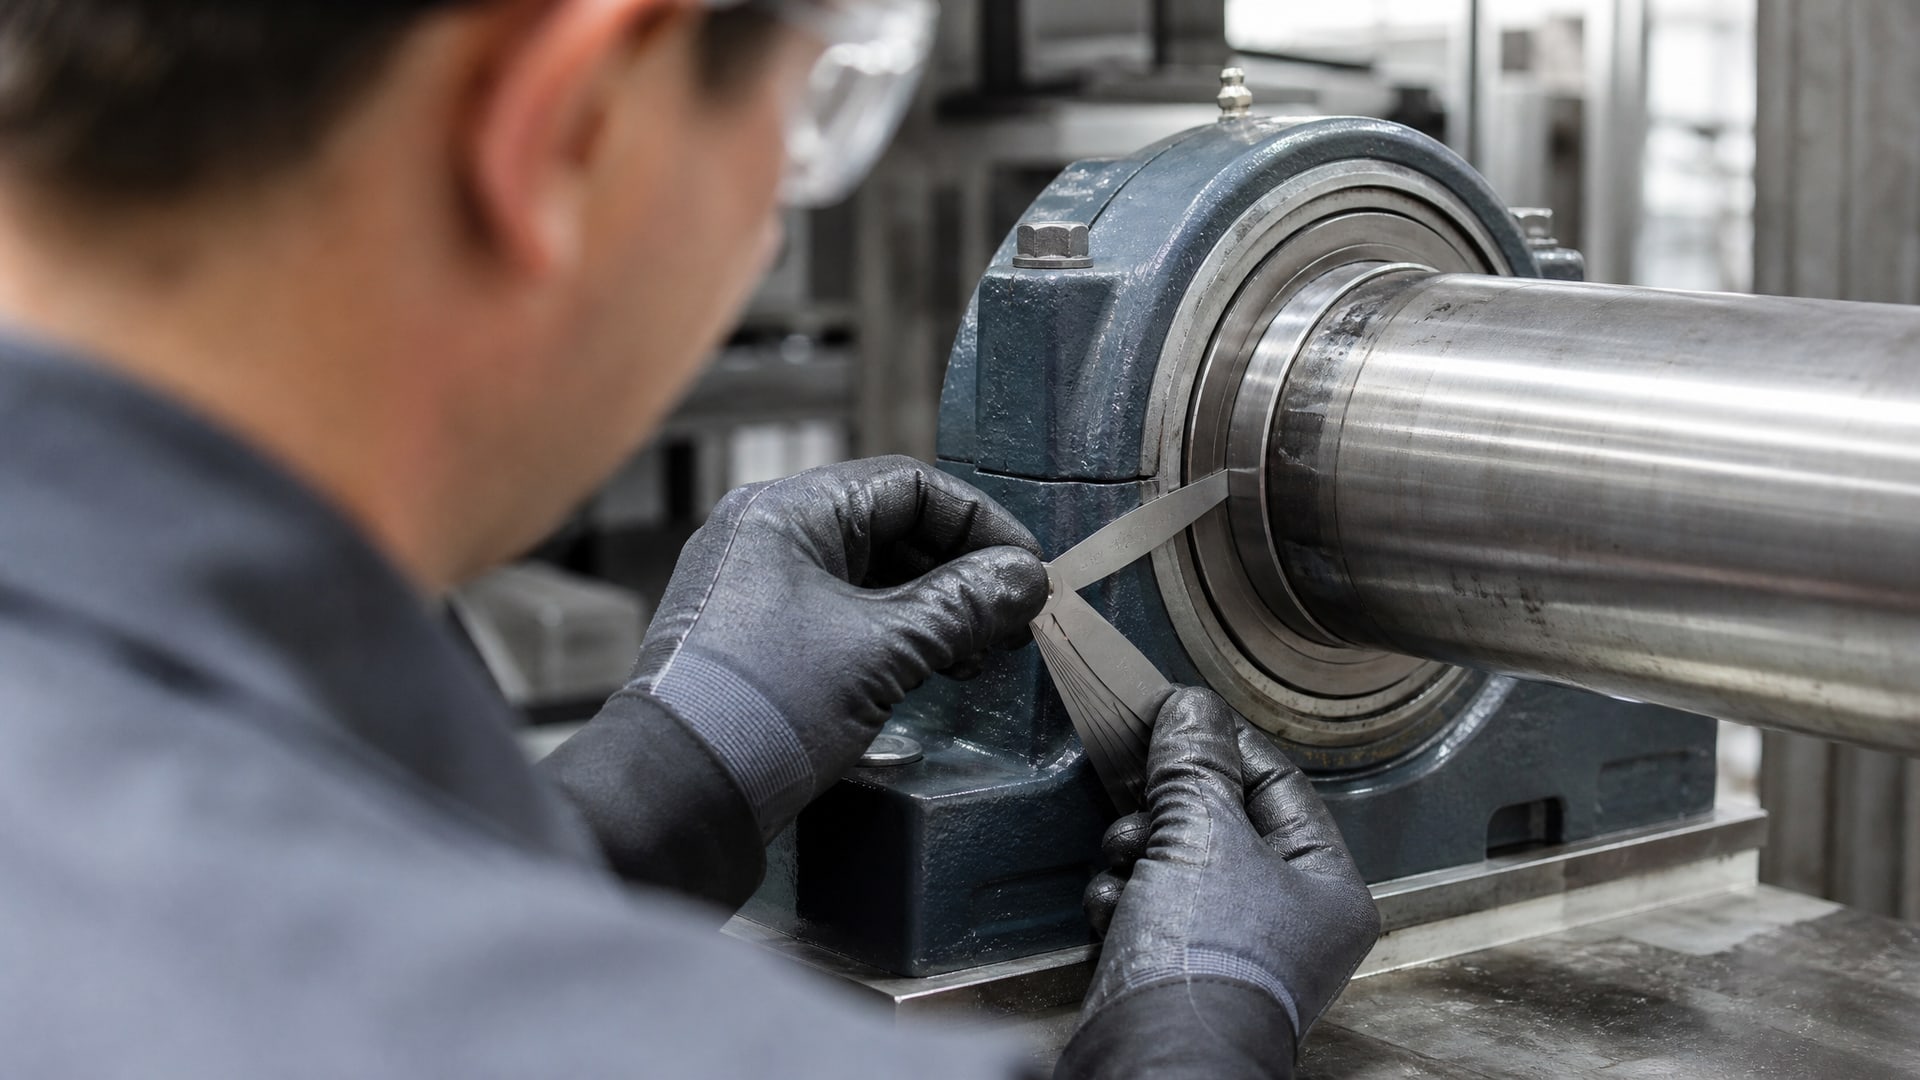
Это дает точный ответ на вопрос: какой состав нужен.
Практический метод:
Вал располагают горизонтально.
Подшипник надевают на вал вручную (без силы); если он скользит легко, зазор есть.
Щупом или микрометром проверяют радиальный зазор в нескольких местах по окружности; берут максимальное значение.
Если зазор 0–0,05 мм: нужен низковязкий состав (125–500 мПа·с).
Если зазор 0,05–0,15 мм: подходит состав вязкостью 500–2000 мПа·с.
Если зазор больше 0,15 мм: требуется высоковязкий состав или предварительное восстановление геометрии.
Для условий, осложняющих отверждение - низкая температура ниже +5 °C, нержавейка, титан или хром - добавляют активатор. Активаторы вроде модификаций 7649 или 7240 резко ускоряют полимеризацию и гарантируют набор прочности даже на пассивных металлах, где анаэробная реакция идет медленно.
Нанесение фиксатора и сборка соединения
Техника нанесения зависит от типа посадки: с зазором или с натягом.
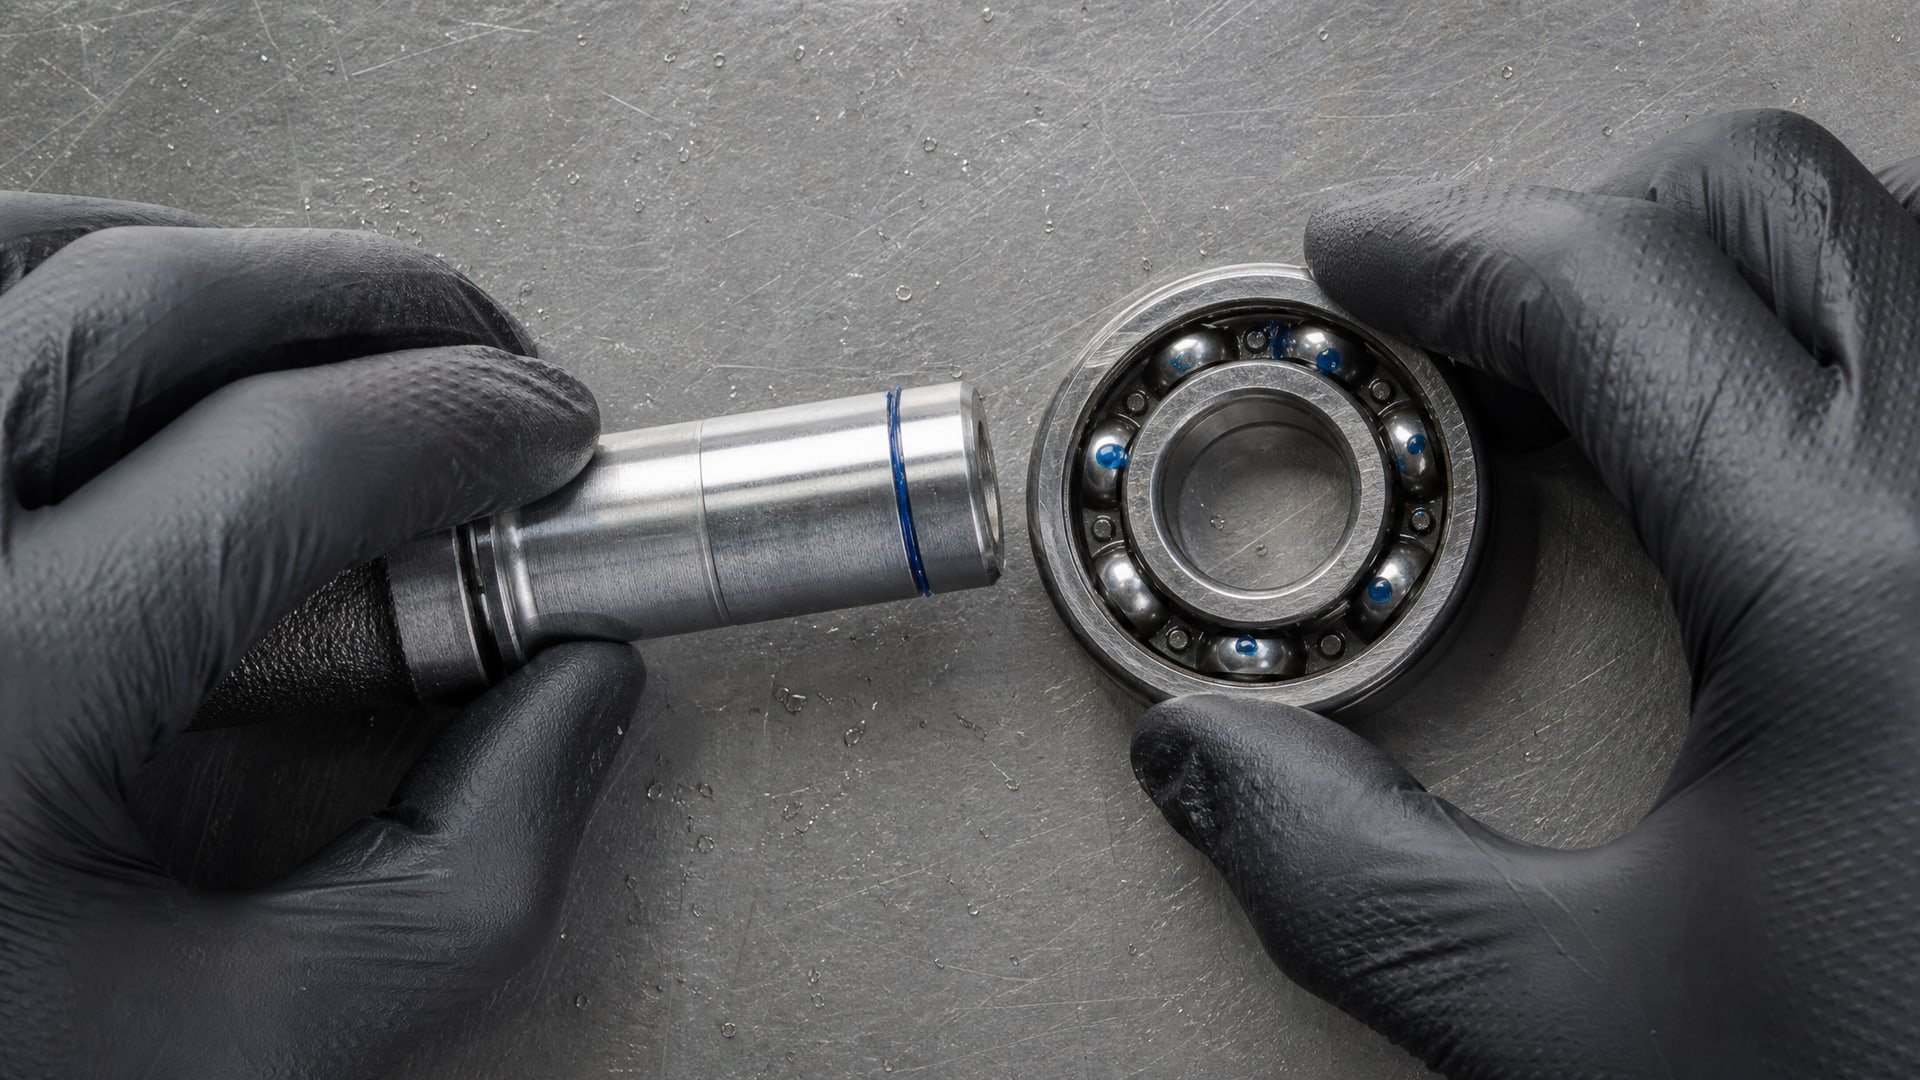
Сборка с зазором
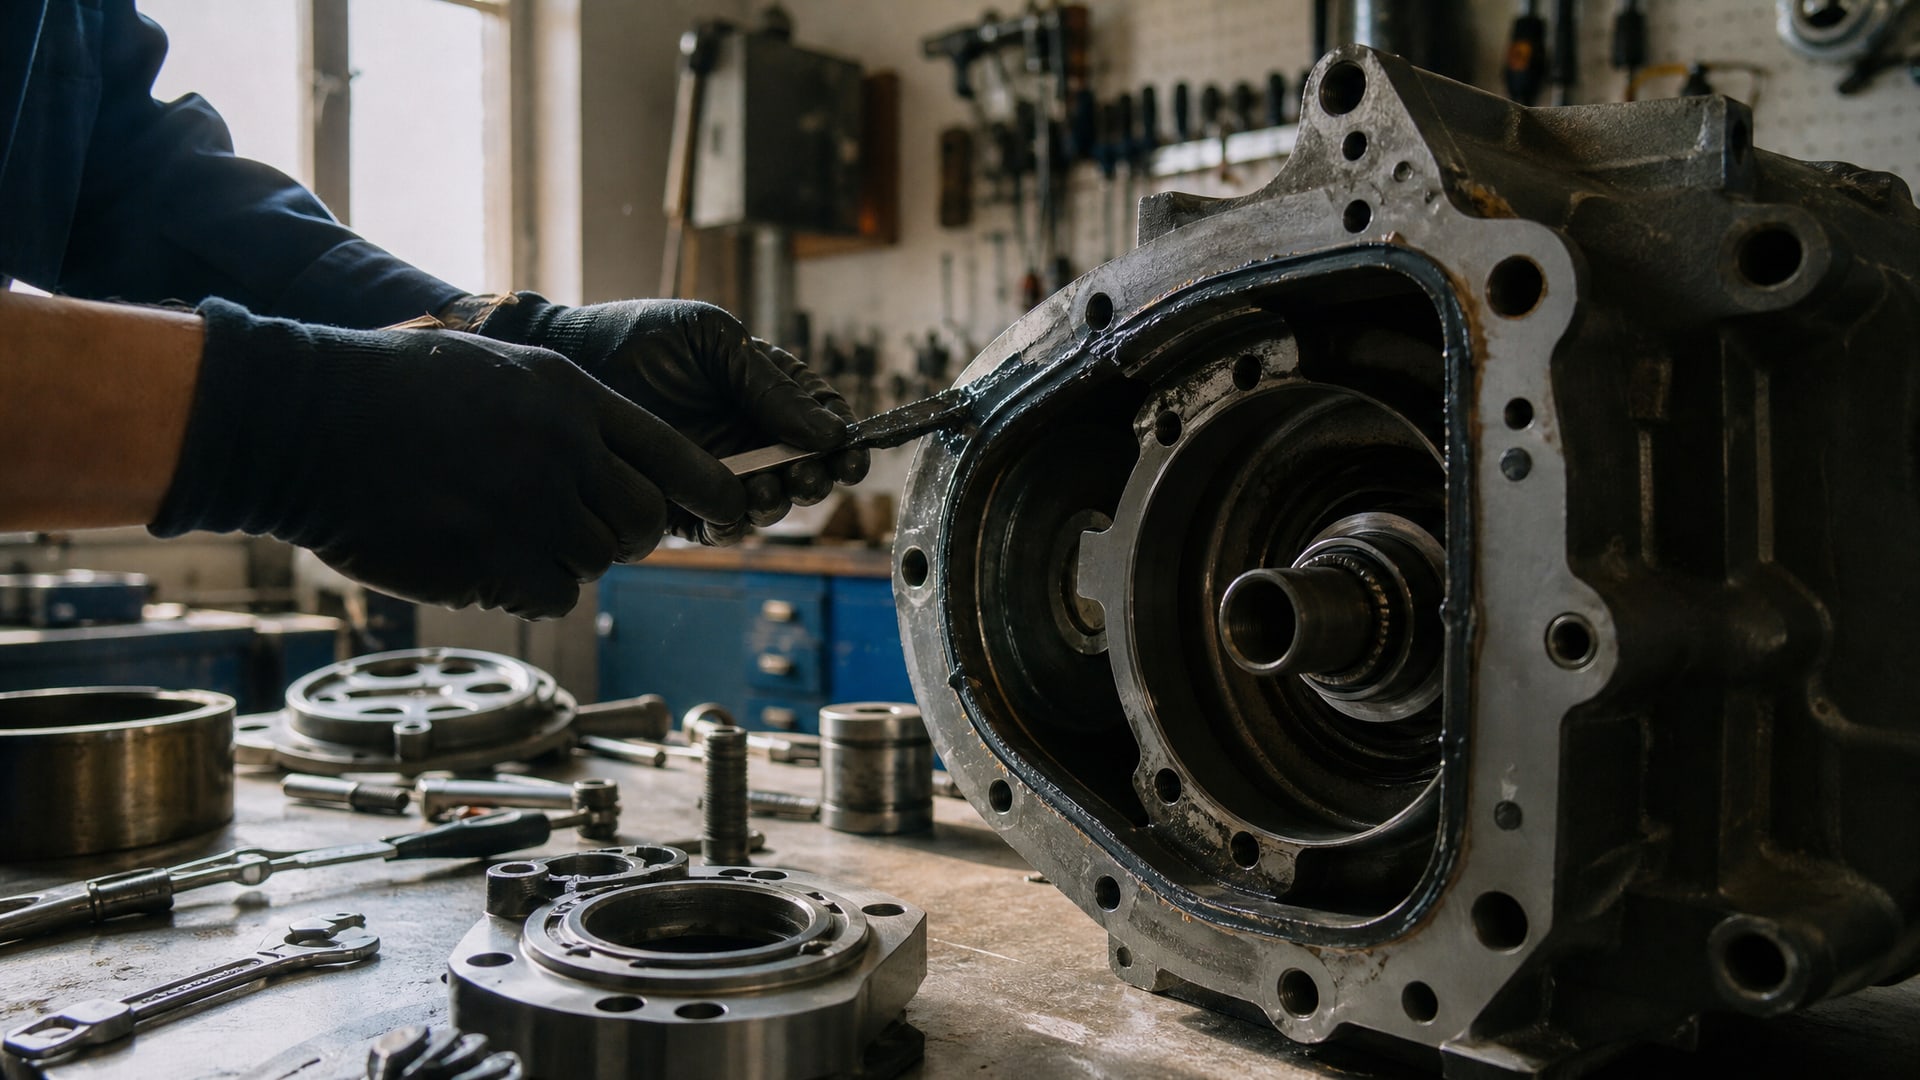
Состав наносят тонкой линией по окружности вала на длине примерно 70% от ширины кольца подшипника. Дополнительно наносят несколько капель внутрь подшипника, на внутреннюю поверхность отверстия. Затем вал быстро вводят в подшипник и медленно проворачивают деталь несколько раз (3–5 оборотов) для равномерного распределения состава по всей контактной поверхности.
Избыток фиксатора, если он выступил наружу, лучше не удалять немедленно; дождитесь частичного отверждения (30–60 секунд), а потом аккуратно уберите салфеткой. Если протирать сразу, можно вытереть весь состав из щели.
Сборка с натягом
На обе поверхности (вал и внутреннее отверстие подшипника) наносят состав равномерно, затем детали собирают с усилием. На этом этапе допускается использовать легкий пресс, молоток с наставкой или рукой, если натяг невелик. После сборки лишний состав удаляют, затем узел оставляют неподвижным.
Время набора прочности и нагрузки
Здесь много ошибок из-за нетерпения.
Технологическая прочность (когда деталь можно брать в руки и двигать без риска) достигается за 10–30 минут при комнатной температуре +20–25 °C. Но это не значит, что узел готов к работе.
Реальный график отверждения:
0–10 мин: состав вязкий, деталь собрана, но еще пластична; разбирать можно, но нежелательно.
10–30 мин: поверхностное отверждение; разборка сложнее, но еще возможна.
2–4 часа: основная прочность достаточна для сборки и транспортировки узла.
24 часа: полная полимеризация; только после этого допускаются рабочие нагрузки.
Если нужно проверить правильность монтажа или отрегулировать что-то раньше - делайте это в первые 10 минут. Попытка разобрать узел через 1–2 часа приведет к срыву подшипника или валу, и восстановление потребует механической обработки.
Низкие температуры замораживают отверждение. При +5 °C и ниже без активатора процесс может растянуться на сутки и больше, с большим риском неполного отверждения. При +0 °C и минусовых значениях активатор обязателен.
Специальные ситуации: пассивные металлы, нержавейка, износ
Нержавейка, титан, хромированные валы и другие пассивные материалы плохо запускают анаэробную реакцию.
Без активатора состав может вообще не затвердеть или отверждаться недели. Решение простое: наносят активатор на одну из поверхностей (обычно на вал), высушивают 2–3 минуты, затем наносят фиксатор и собирают узел по стандартной схеме.
Сильно изношенная посадка - еще один вызов. Если диаметральный зазор приближается к 0,5 мм, одного анаэробного состава может не хватить, особенно если узел работает при вибрации и переменных нагрузках. В этом случае:
оцените возможность механического восстановления (нанесение гальванопокрытия, напыления или шлифовки вала);
или смените подшипник и вал целиком;
или используйте двухкомпонентный состав с наполнителем, который лучше заполняет крупные зазоры (но это уже ближе к реставрационным клеям, а не к фиксаторам).
Для посадки подшипника в корпусе (внешнее кольцо) действуют те же правила. Зазоры измеряют между наружным диаметром кольца и внутренним диаметром гнезда в корпусе. Очистка, нанесение и время отверждения аналогичны.
Демонтаж и повторное использование
Один из главных вопросов: можно ли разобрать узел, зафиксированный анаэробным составом, и переиспользовать детали?
Ответ зависит от выбора материала. Выпускают два класса:
Постоянные фиксаторы - высокопрочные составы, которые разбирают только с нагревом (100–150 °C) или разрушением детали.
Разборные (сервисные) фиксаторы - средней прочности, которые поддаются демонтажу руками или простым инструментом после 24-часового отверждения.
Если вы точно знаете, что подшипник нужно будет заменять каждые 1–2 года, выбирайте разборный состав. Это дороже, но экономит время на ремонтах. Если узел чинят редко, постоянный фиксатор сэкономит деньги.
При проектировании узла стоит заранее решить, сервисная ли будет посадка, и согласовать выбор состава с этой необходимостью. Нельзя потом ругаться на неразборность, если в спецификации с самого начала была указана высокопрочная фиксация.
Практический пример: фиксация подшипника вала в редукторе
Типичный сценарий: редуктор прошел 5000 часов, подшипник вала износился, люфт вырос.
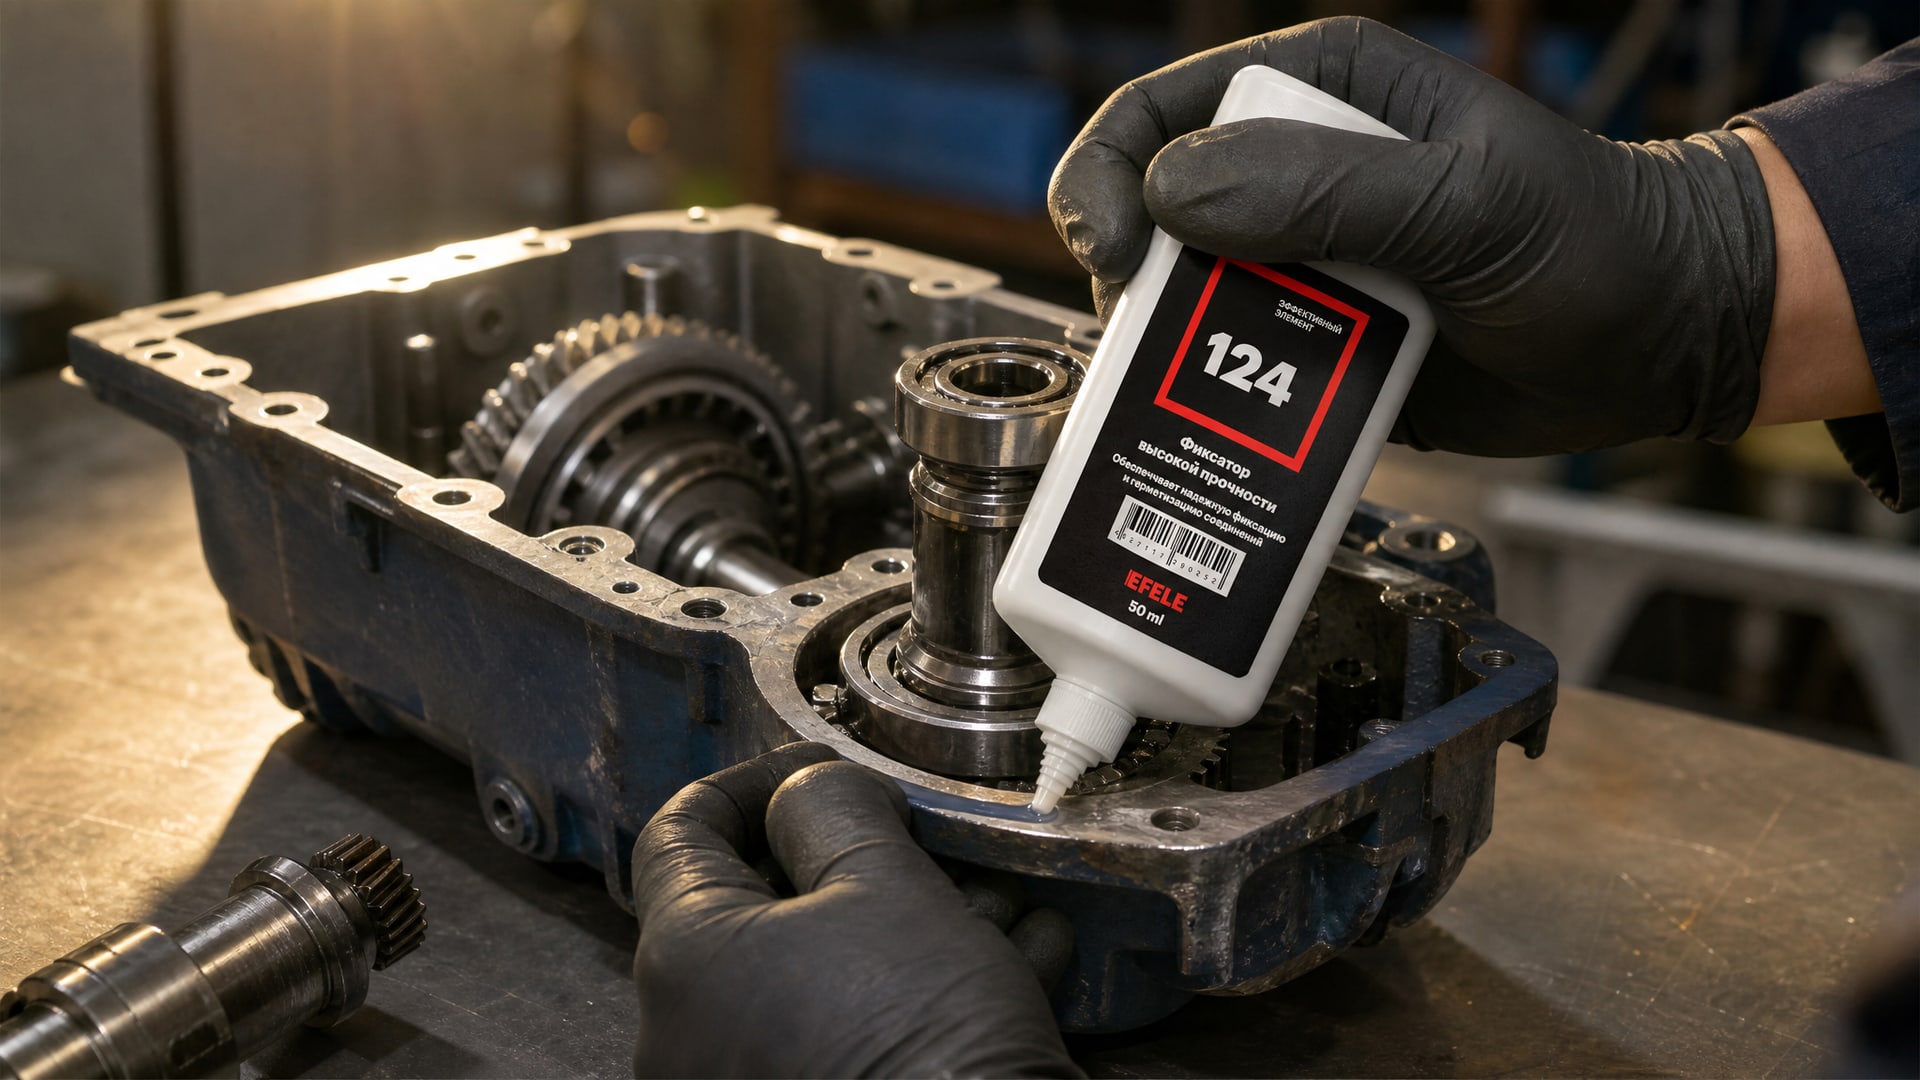
Новый подшипник надевают на старый вал, однако из-за износа зазор составляет 0,08 мм. Стандартная тепловая посадка здесь проблематична - нужно разбирать редуктор, нагревать все в печи 30+ минут. Попробуем холодную фиксацию.
Вал вычищают и обезжиривают.
Кольцо подшипника сушат.
Измеряют зазор -0,08 мм.
Выбирают низковязкий фиксатор, подходящий для зазора 0,05–0,15 мм.
Наносят состав по окружности вала тонкой линией.
Вводят подшипник и проворачивают 3–4 раза.
Ждут 20 минут до технологической прочности.
Проверяют люфт - подшипник плотно сидит, люфт исчезнул.
Дают узлу 24 часа на полное отверждение перед сборкой редуктора.
Монтируют редуктор обратно и запускают на холостом ходу.
На практике это занимает вечер и ночь вместо суток на разборку-нагрев-сборку.
Для зазоров такого диапазона хорошо зарекомендовал себя анаэробный клей EFELE 124, специально разработанный для фиксации подшипников на валах с минимальным зазором и гарантирующий надежность соединения при стандартных температурах эксплуатации.
Типичные ошибки монтажа и их последствия
Сборка на грязную или влажную поверхность. Результат: состав не отверждается, подшипник крутится на валу, узел выходит из строя за часы работы. Решение: беспощадная очистка и обезжиривание.
Слишком большой объем состава. Избыток выдавливается из зазора, оставляя внутри мало связующего, либо образует хрупкие наружные наросты, которые затем откалываются. Решение: наносить тонкую линию, а не заливать весь узел.
Нагрузка на узел до набора полной прочности. Осевые и радиальные нагрузки разрывают полимеризующийся слой. Результат: ненадежное соединение, люфт. Решение: соблюдать временные графики, минимум 24 часа для работы.
Игнорирование активатора на пассивных материалах. На нержавейке без активатора фиксатор может вообще не отвердеть или отверждаться месяц. Решение: всегда использовать активатор при сборке на титане, нержавейке и хроме.
Выбор универсального состава без учета зазора. Высоковязкий состав не проникает в тонкий зазор, низковязкий вытекает из крупного. Результат: либо слабая фиксация, либо беспорядочное распределение. Решение: измерить зазор и подобрать вязкость по таблице.
Разборка узла до отверждения из желания проверить. Деталь срывается, повреждаются резьбы посадочного места или само кольцо подшипника. Решение: доверять процессу, проверять в первые 10 минут, если критично.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор вместо натяга при стандартной посадке подшипника?
Нет. ГОСТ 3325-85 по-прежнему требует гарантированного натяга для исключения проворачивания при работе под нагрузкой. Анаэробный фиксатор - дополнение к посадке, компенсирующее износ и микрозазоры, а не замена конструктивному натягу. Используйте состав, когда натяг не получается или износ посадки небольшой.
Сколько времени можно хранить открытый флакон анаэробного фиксатора?
Герметично закрытый флакон в прохладном месте хранится 1–2 года. Открытый флакон начинает полимеризоваться на воздухе (хотя медленнее) и должен быть использован в течение нескольких часов. Крышка обязательно закрывается плотно сразу после отбора нужного количества.
Какая минимальная и максимальная температура окружающей среды для сборки анаэробным фиксатором?
Минимальная - от +5 °C; ниже требуется активатор. Оптимальная - +15 до +25 °C. Выше +25 °C процесс ускоряется. При +50 °C и выше отверждение может начаться до окончания сборки, что затруднит манипуляции.
Чем отличается фиксация подшипника в посадочном месте от фиксации на валу?
Физика одна: анаэробный состав заполняет зазор и скрепляет поверхности. Отличие - в ориентации и нагрузке. При посадке во втулку или гнездо в корпусе важно, чтобы состав равномерно обволакивал наружное кольцо. При посадке на вал - внутреннее кольцо. Алгоритм очистки, выбора вязкости и времени отверждения одинаков.
Почему подшипник все равно проворачивается после фиксации анаэробным составом?
Две основные причины: 1) была собрана грязная поверхность, и состав не полимеризовался; 2) зазор намного больше рекомендуемого, и одного фиксатора недостаточно. Проверьте, был ли узел под нагрузкой раньше положенного срока отверждения (24 часа). Если нет - разберите, очистите, нанесите заново с активатором.
Заключение
Посадка подшипника на вал анаэробным фиксатором без нагрева - простой, быстрый и надежный способ, если соблюдать несколько критических правил: идеальная чистота поверхностей, правильный выбор вязкости по измеренному зазору, активатор для пассивных материалов и неукоснительное соблюдение времени набора прочности. Метод экономит время на сборке, позволяет ремонтировать узлы на месте без специального оборудования и гарантирует надежное соединение, если выполнены все условия.
Перед началом работы измерьте зазор, выберите состав по вязкости, очистите детали растворителем, дайте им полностью высохнуть, нанесите фиксатор тонким слоем, соберите узел с проворачиванием и ждите 24 часа перед нагрузкой. Для холодных условий, нержавейки и износа усильте процесс активатором. Этот алгоритм справляется с 90% практических ситуаций в промышленности и ремонтных цехах.