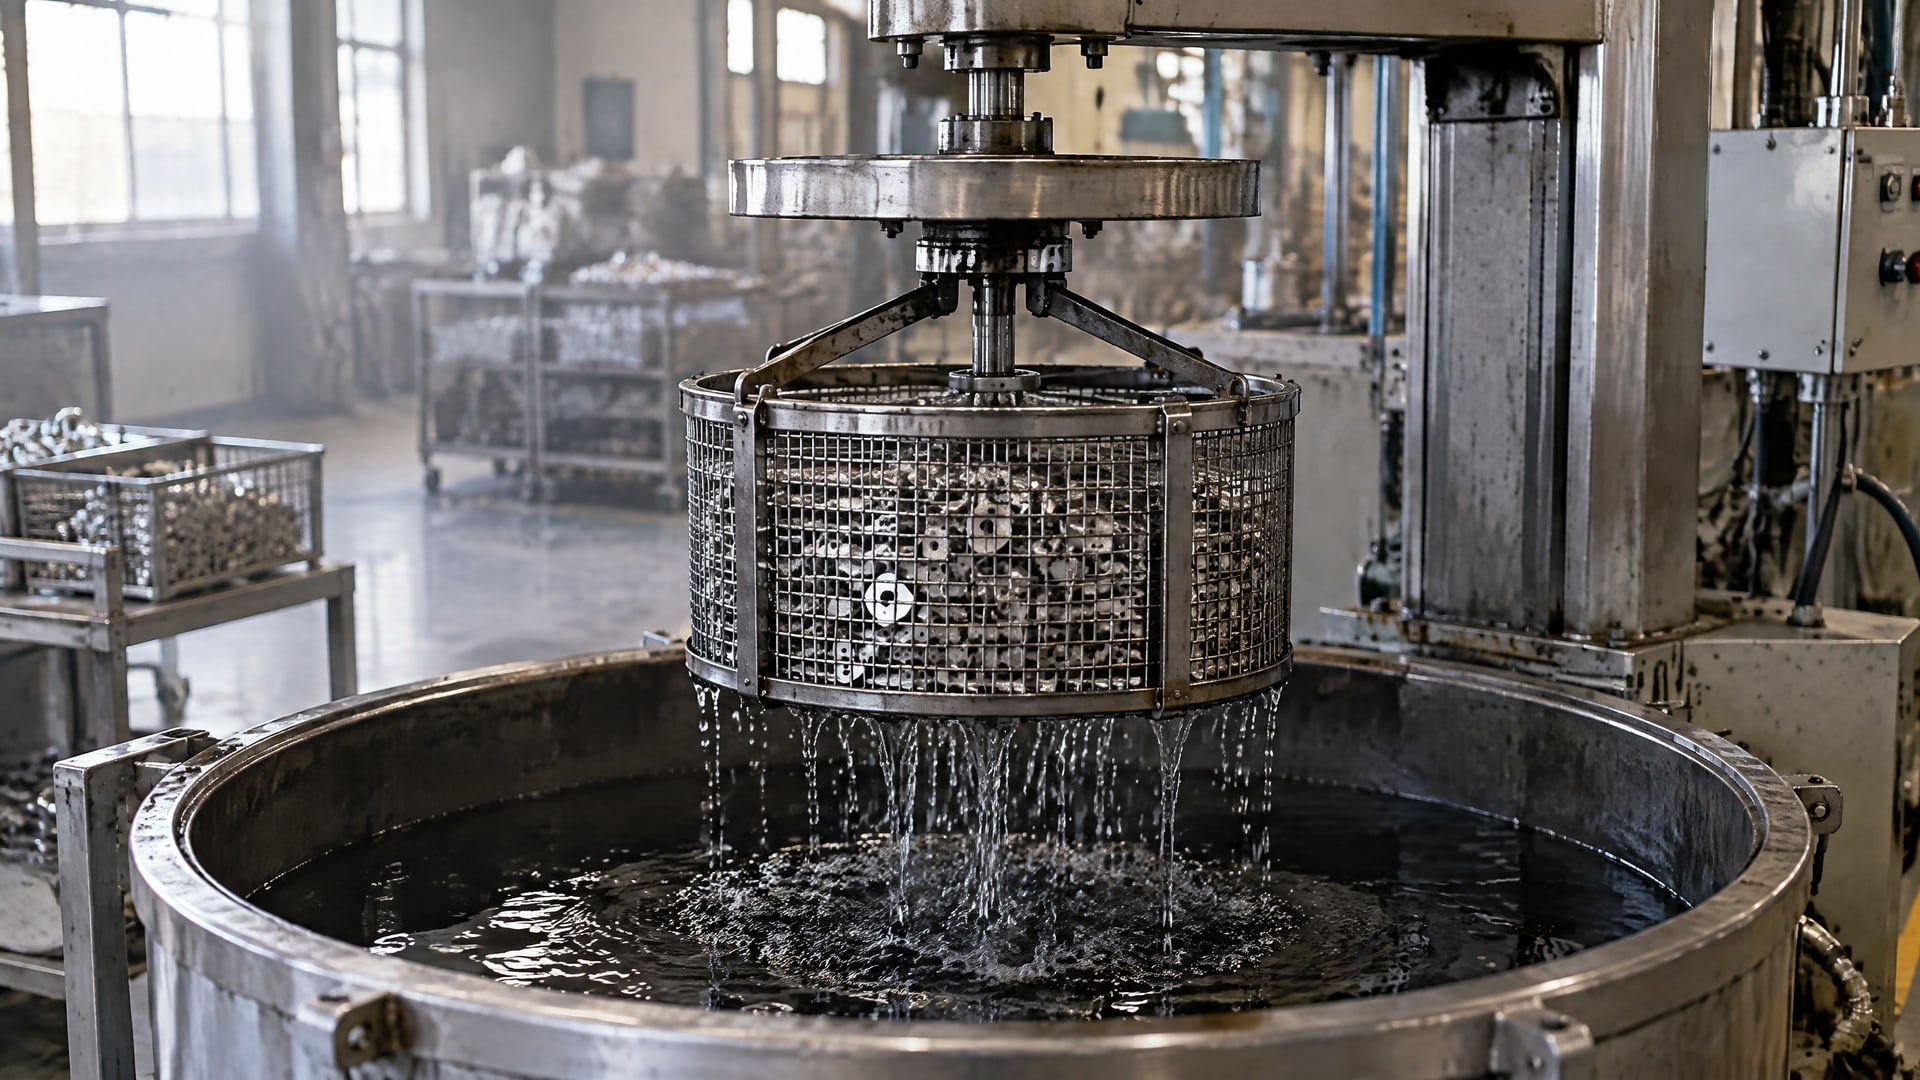
Окунание с центрифугированием подходит для нанесения покрытий на мелкие детали сложной формы: после погружения корзину вращают, а центробежная сила удаляет излишки материала через отверстия обратно в ванну. Результат зависит не только от состава, но и от геометрии детали, загрузки корзины, вязкости покрытия и параметров вращения.
Статья полезна инженерам, технологам и закупщикам, которые выбирают способ нанесения и твердосмазочный материал для серийной обработки деталей. Разберем этапы процесса, факторы подбора покрытия, особенности обработки кольцевых деталей, способы отверждения и подходы к контролю качества.
Как работает окунание с центрифугированием
Метод, также известный как dip-spin, объединяет погружение деталей в состав и удаление его излишков вращением.
Детали загружают в корзину, корзину опускают в ванну, а после извлечения быстро вращают. Избыточный материал проходит через отверстия корзины и возвращается в ванну. Такой способ используют для небольших деталей и изделий со сложным профилем, когда важно обработать группу деталей за один цикл.
Технологическая последовательность включает подготовку загрузки, окунание, извлечение, центрифугирование и последующую сушку или отверждение. Параметры каждого этапа задают для конкретной комбинации деталей и покрытия. Само наличие центрифуги не гарантирует равномерной пленки: результат меняется при изменении загрузки, вязкости материала или режима вращения.
Какие параметры процесса фиксировать
Для воспроизводимости цикла задают и регистрируют:
время окунания;
скорость вращения корзины;
длительность центрифугирования;
размер корзины и схему загрузки;
вязкость состава.
Время погружения и режим вращения влияют на количество материала, которое остается на поверхности после удаления излишков. Загрузка тоже имеет значение: детали внутри корзины могут по-разному располагаться и экранировать друг друга. Поэтому при смене размера партии или формы деталей параметры процесса проверяют повторно, а не переносят автоматически с предыдущего изделия.
Окунание с центрифугированием следует отличать от обычного окунания. В последнем случае пленка формируется после извлечения детали, а ее толщина зависит, в частности, от скорости извлечения: при ее увеличении толщина, как правило, растет. В dip-spin к этому добавляется центробежное удаление излишков, поэтому на результат одновременно влияют режим вращения и свойства состава.
Как подобрать твердосмазочное покрытие
Подбор твердосмазочного покрытия начинается не с выбора марки состава, а с описания задачи.
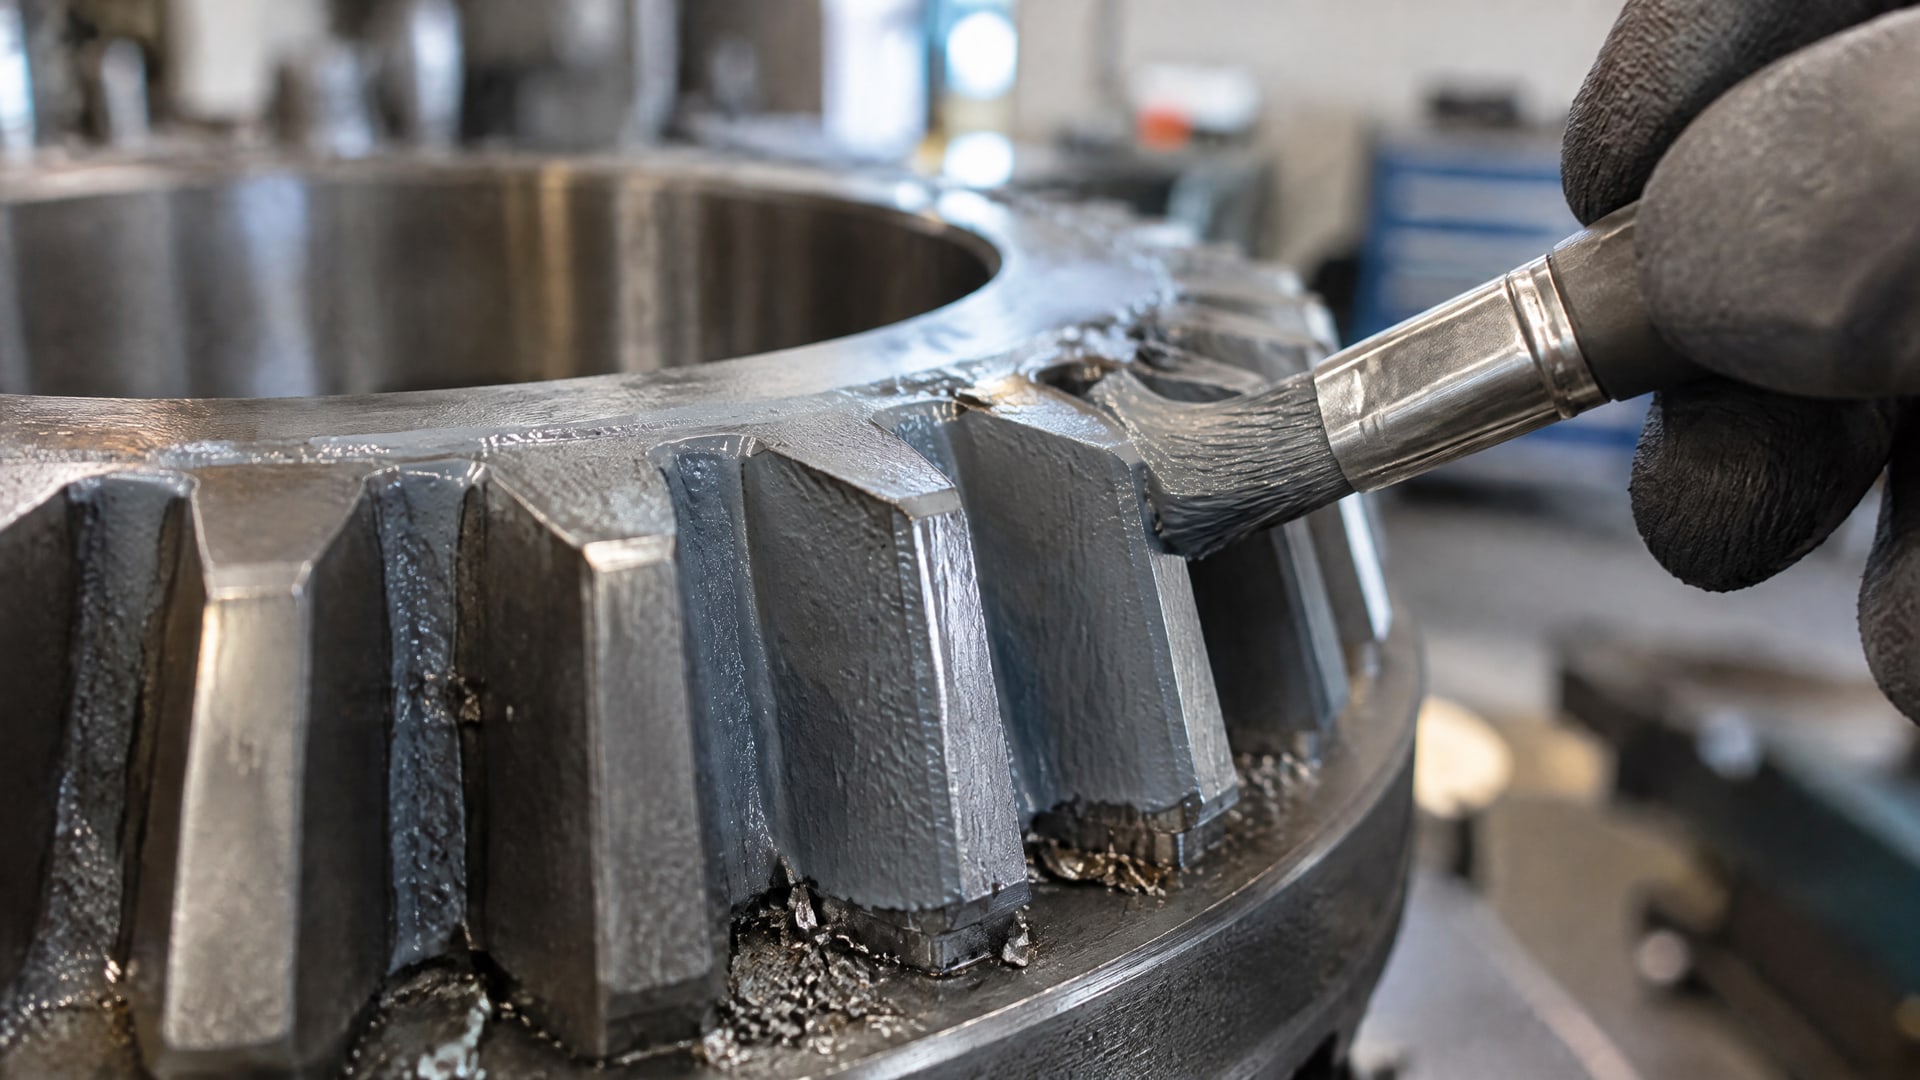
Нужно определить тип детали, назначение слоя, условия эксплуатации и требования к качеству и контролю. Эти четыре группы факторов помогают связать свойства покрытия с работой узла, а не оценивать материал только по одному параметру.
Целью нанесения может быть приработочная или сборочная смазка, смазка на весь срок службы, снижение износа, защита от коррозии или декоративный эффект. Для каждого назначения важны свои критерии. Например, требования к покрытию для кратковременной приработки не следует автоматически переносить на слой, который должен работать в течение всего срока службы изделия.
При выборе учитывают эксплуатационные условия:
температурный диапазон;
окружающую среду;
материал и состояние поверхности детали;
пару трения и нагрузку;
вид движения и число циклов нагрузки;
допустимую стоимость нанесения.
Твердосмазочные материалы применяют в широком спектре условий: в обзоре STLE указаны температуры от криогенных значений до примерно 700 °C, а также среды от влажного и сухого воздуха до ультравысокого вакуума. Для контактных давлений приведен диапазон от мегапаскалей до гигапаскалей. Эти сведения описывают широкие возможности класса материалов, но не означают, что конкретное покрытие подходит для всех перечисленных режимов.
Если узел работает при переменных нагрузках, высокой температуре или в агрессивной среде, совместимость покрытия с условиями эксплуатации проверяют до внедрения. Отдельно оценивают допустимость выбранного способа нанесения для геометрии и массы детали. Итоговый подбор должен учитывать не только требуемые свойства пленки, но и стабильность производственного процесса и доступные методы контроля.
Покрытие кольцевых деталей: выбор процесса и состава
Для кольцевой детали важно оценить, насколько выбранный способ нанесения обеспечивает обработку нужных поверхностей и позволяет стабильно удалять излишки состава.
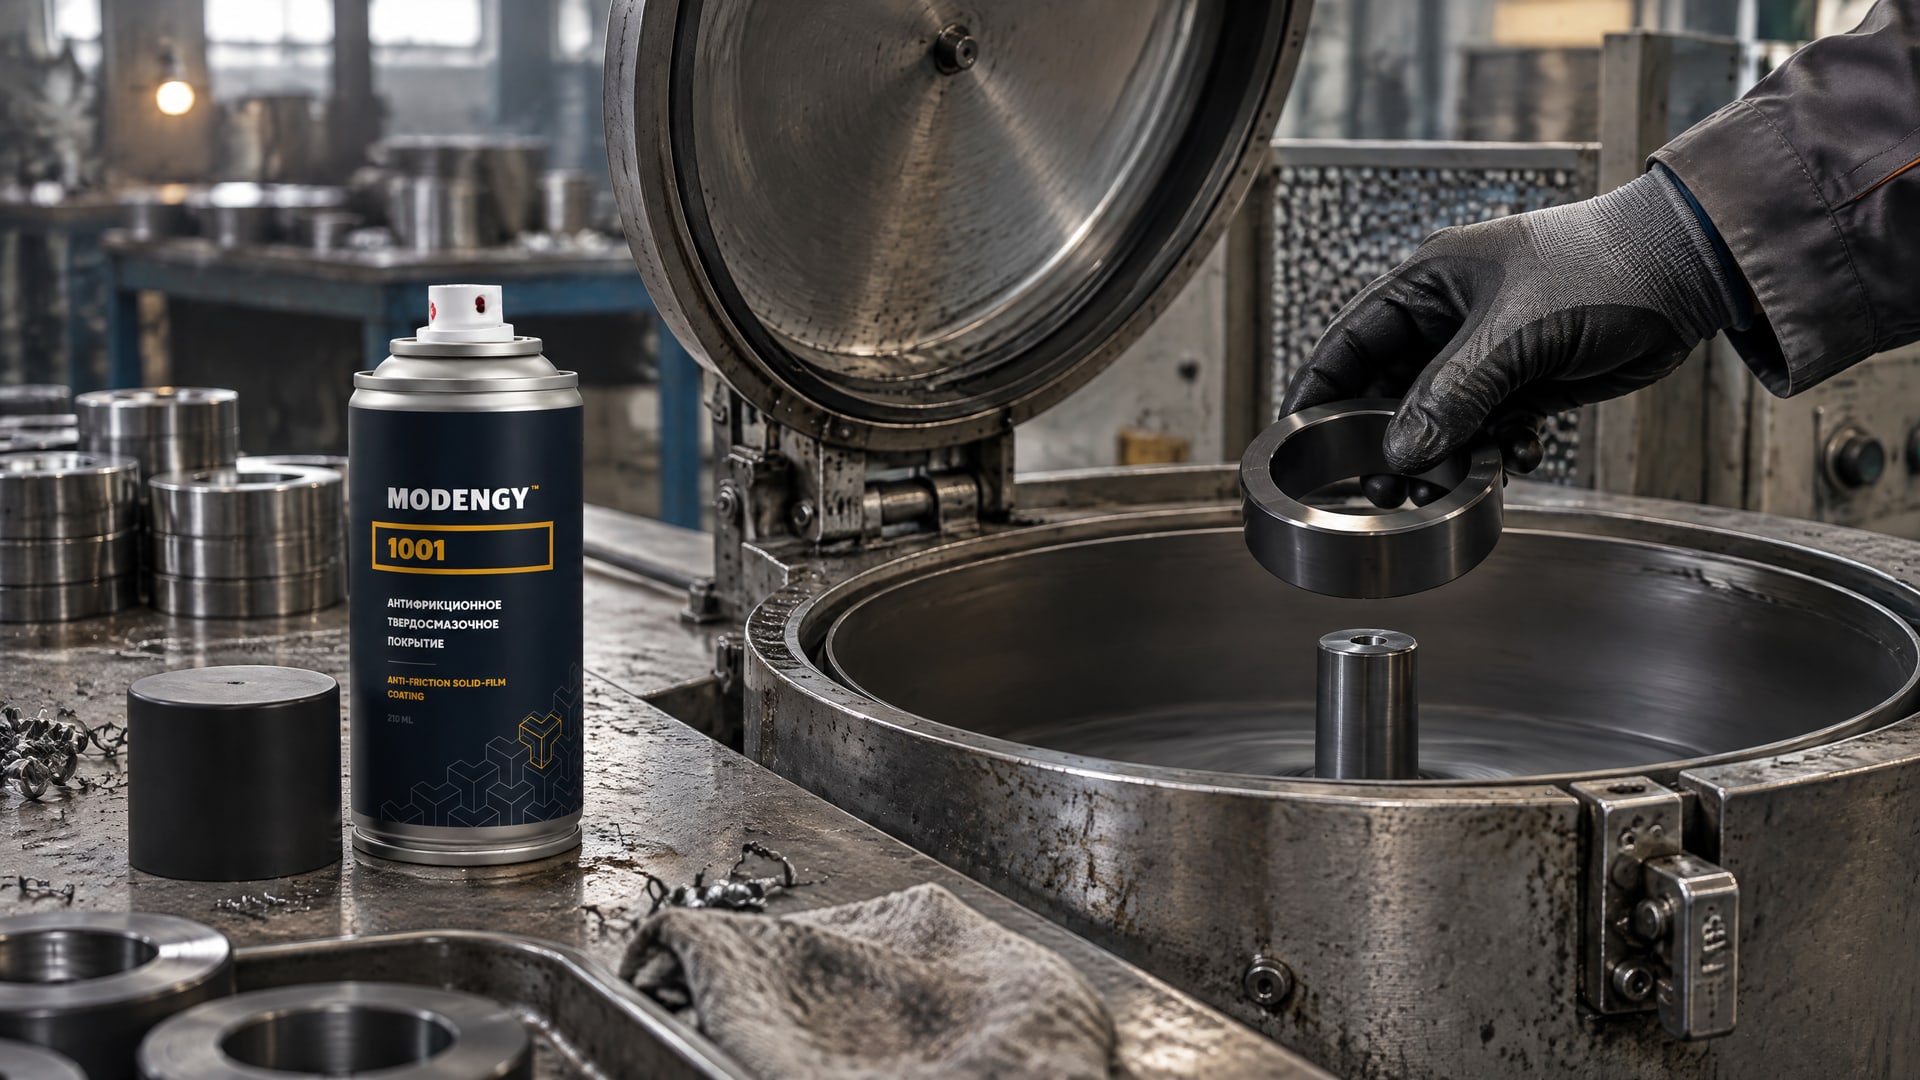
Окунание с центрифугированием рассматривают как один из возможных процессов, но его пригодность зависит от геометрии, массы изделия и положения детали в корзине. Влияние загрузки и параметров вращения проверяют на конкретной детали, поскольку эти факторы участвуют в формировании пленки.
Твердосмазочное покрытие для кольца выбирают по функции узла. Нужно понять, требуется ли снизить трение, ограничить износ, обеспечить сборочную смазку или защитить поверхность от коррозии. Затем сопоставляют назначение с температурой, средой, нагрузкой, типом движения и числом циклов. Если условия меняются в разных стадиях работы, например при запуске и установившемся режиме, их учитывают при оценке материала.
При высоких нагрузках и необходимости снизить трение и износ для кольцевых деталей рассматривают антифрикционное твердосмазочное покрытие MODENGY 1001. Оно отверждается при комнатной температуре. Это не отменяет проверки совместимости с материалом детали, условиями эксплуатации и выбранным процессом нанесения: пригодность самого покрытия и пригодность конкретного способа его нанесения оценивают отдельно.
Для фреттинга, холодного пуска или риска вымывания недостаточно ориентироваться только на заявленное назначение состава. Нужно определить, какие поверхности контактируют, как меняется нагрузка и какая среда воздействует на узел. Сравнение вариантов проводят по требуемой функции и контролируемым параметрам, а не по принципу «чем толще пленка, тем надежнее». Толщина и равномерность зависят от режима нанесения и свойств состава, поэтому их связывают с требованиями к работе детали.
Способы отверждения покрытий после нанесения
После окунания и центрифугирования деталь проходит отдельную стадию сушки или формирования покрытия.
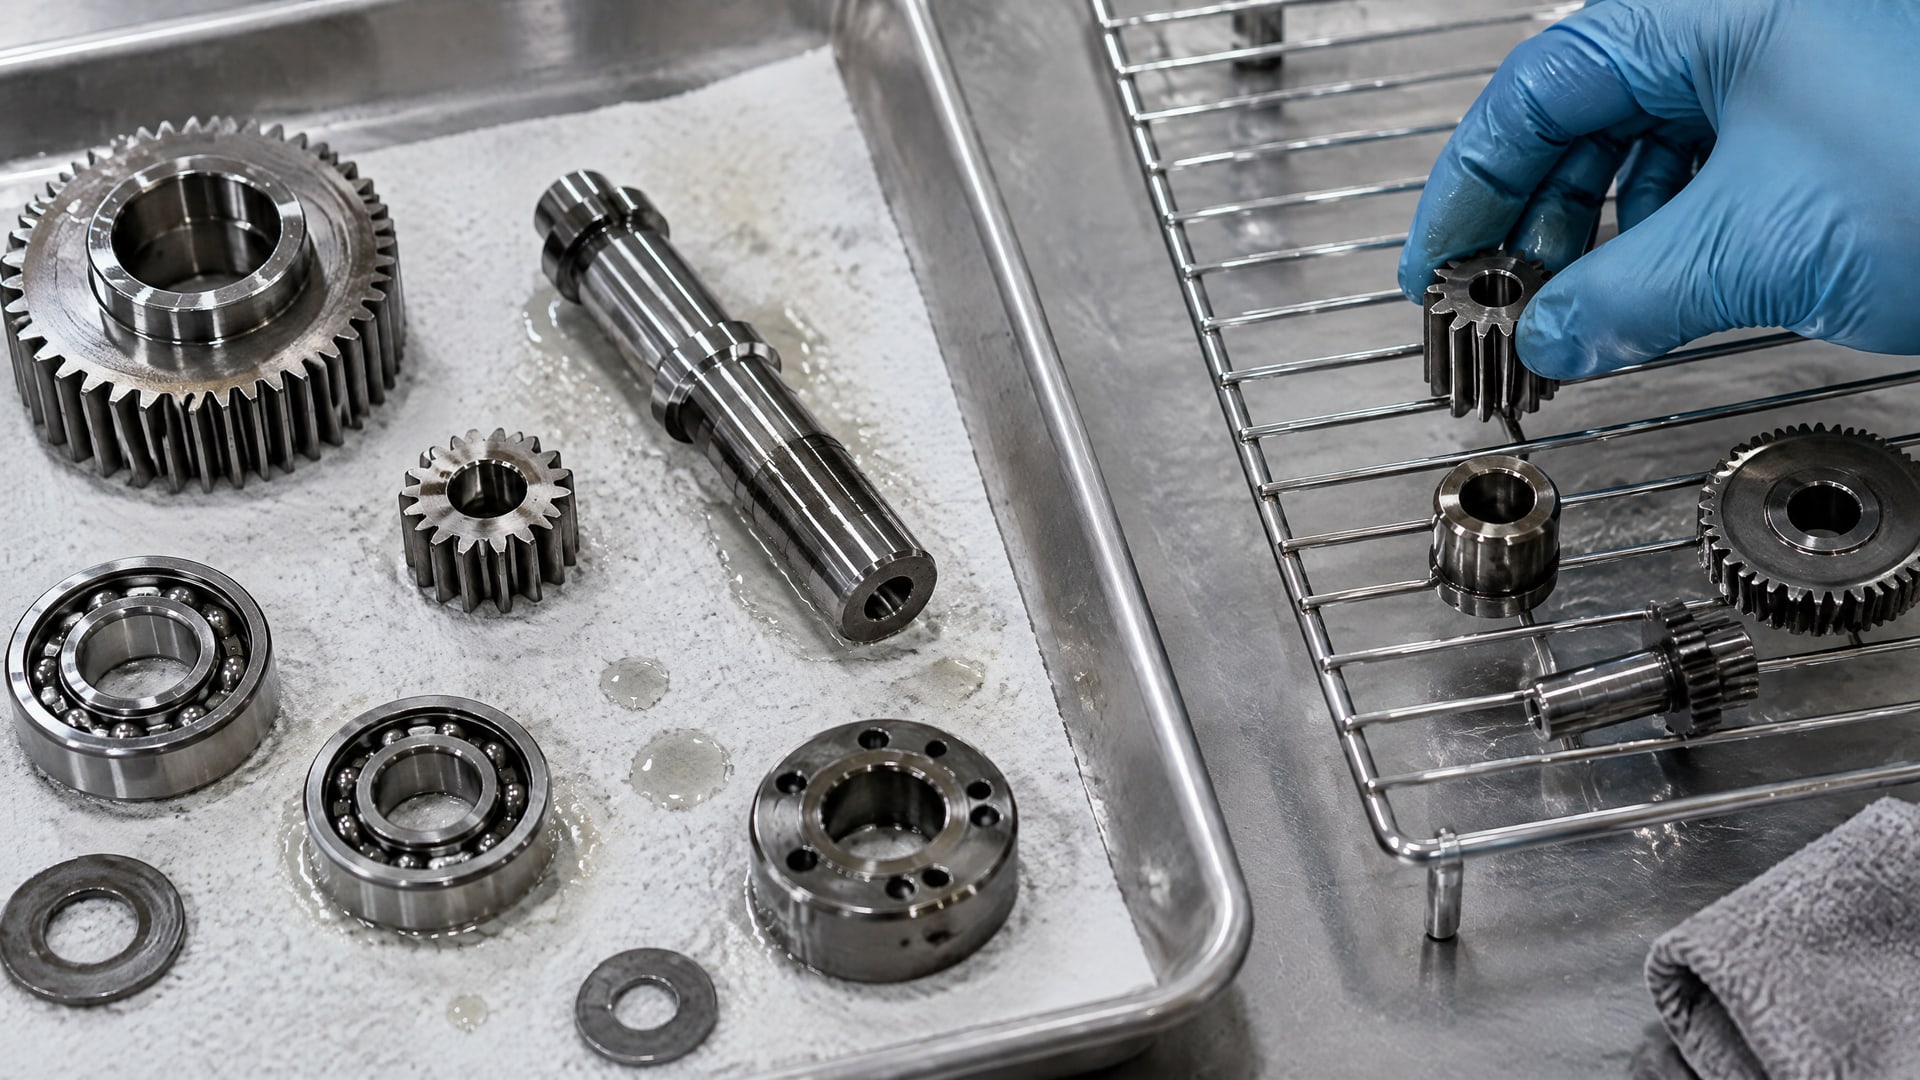
Считать, что любой состав достаточно просто оставить на воздухе, нельзя: способы и условия зависят от материала. Поэтому способ отверждения рассматривают как часть технологического процесса наряду с подготовкой поверхности, погружением и центрифугированием.
Для конкретного покрытия необходимо установить, какой режим требуется для формирования пленки, и проверить его на детали. Если покрытие отверждается при комнатной температуре, как MODENGY 1001, это свойство учитывают при планировании процесса. Однако его нельзя переносить на другие составы или трактовать как подтверждение совместимости любого покрытия с любым циклом dip-spin.
ISO 12013-1:2012 описывает метод определения температуры начала реакции отверждения покрытий по свободно затухающим колебаниям. Стандарт дает метод измерения, а не универсальную температуру или режим для всех материалов. Для производственного применения результат соотносят с документацией на конкретное покрытие и условиями процесса.
Стабильность сушки также влияет на повторяемость результата. Если меняются условия удаления растворителя, реология состава в ходе концентрирования или параметры отверждения, толщина и равномерность пленки могут измениться. Поэтому режим после нанесения фиксируют вместе с параметрами окунания и вращения, а при его изменении оценивают качество готового слоя.
Контроль качества и типичные ошибки
Контроль качества начинается до запуска процесса.
Для детали и покрытия задают требования к подготовке поверхности, нанесению и проверке готовой пленки. В системе контроля полезно предусмотреть испытания, моделирование и статистическое управление процессом, если этого требуют условия применения и производства.
ISO 11890-1:2024 относится к отбору и испытаниям материалов покрытий и их сырья. ISO 23230:2023 устанавливает требования к выбору материалов и покрытий, подготовке поверхности и контролю качества для космических систем. Эти стандарты имеют определенную область применения: их нельзя автоматически считать универсальными требованиями для любого промышленного покрытия.
Частая ошибка - оценивать результат только по составу, не фиксируя параметры нанесения. Для dip-spin нужно сохранять данные о времени окунания, скорости и длительности вращения, загрузке корзины и вязкости материала. При изменении одного из параметров проверяют, как это отразилось на пленке. Такой подход помогает отделить влияние материала от влияния режима.
Еще одно заблуждение - считать, что более толстое покрытие всегда лучше защищает деталь. Толщина зависит от режима и свойств состава, а важны одновременно равномерность пленки и ее соответствие рабочей функции. Если слой нестабилен по толщине, это может повлиять на результат, поэтому технологические параметры и критерии приемки согласуют заранее.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод применяют для мелких деталей и изделий сложной формы. Пригодность конкретной детали зависит от ее геометрии, массы и положения в корзине. Перед запуском проверяют, можно ли обеспечить нужное покрытие при выбранной загрузке и режиме вращения. Универсального режима для всех деталей нет.
От чего зависит толщина пленки при dip-spin?
На толщину влияют время окунания, вязкость состава, загрузка корзины, скорость вращения и длительность центрифугирования. Для обычного окунания важна также скорость извлечения: при ее увеличении толщина, как правило, растет. Поэтому режим подбирают для конкретных деталей и материала, а не только для оборудования.
Какие существуют способы отверждения покрытий?
Способ отверждения зависит от состава покрытия. После нанесения предусмотрена отдельная стадия сушки или формирования пленки, но считать воздушную сушку универсальным вариантом нельзя. Для контроля температуры начала реакции отверждения ISO 12013-1:2012 описывает отдельный метод измерения. Конкретный режим сверяют с документацией на покрытие.
Как выбрать твердосмазочное покрытие для кольцевой детали?
Сначала определяют назначение слоя, материал и состояние поверхности детали, затем учитывают температуру, среду, нагрузку, пару трения, вид движения и число циклов. После этого проверяют совместимость покрытия с процессом нанесения и требованиями к контролю. Одной характеристики, например предельной температуры, для выбора недостаточно.
Заключение
Окунание с центрифугированием позволяет наносить покрытия на мелкие и сложнопрофильные детали, но качество зависит от согласованности состава и режима. При выборе учитывают геометрию изделия, назначение покрытия, условия эксплуатации, параметры корзины, загрузку, вязкость и последующее отверждение. Для кольцевых деталей отдельно проверяют, подходит ли процесс для конкретной формы и рабочих поверхностей.
Следующий шаг - составить карту процесса для детали: зафиксировать параметры погружения и центрифугирования, требования к сушке и критерии контроля. Затем провести проверку на реальной загрузке и сопоставить результат с условиями работы узла.