Толщина слоя покрытия - ключевой параметр, определяющий эффективность антифрикционного покрытия и долговечность защиты узлов трения. Выбор правильной толщины и способа нанесения зависит от материала пластины, ее геометрии и условий работы. Статья адресована техническим специалистам, инженерам и закупщикам, которые сталкиваются с необходимостью подобрать оптимальное решение для своего оборудования.
В этом материале разберем, как избежать типичных ошибок при нанесении, какие методы применяют для пластин разных форм, и как контролировать качество на каждом этапе. Вы узнаете, почему подготовка поверхности определяет успех на 80%, и какая толщина покрытия обеспечивает надежную работу без дефектов.
Почему толщина слоя критична для антифрикционных покрытий
Толщина покрытия определяет баланс между защитой и надежностью сцепления с основой.
Слишком тонкое покрытие (менее 20 мкм) не дает достаточного антифрикционного эффекта и износоустойчивости. Чрезмерная толщина (свыше 200 мкм при однослойном нанесении) приводит к потекам, неровностям, внутренним напряжениям в пленке и риску отслаивания.
Стандартный диапазон эффективной толщины составляет 20–50 мкм за один проход при аэрозольном нанесении. Для больших нагрузок или специальных применений применяют многослойное нанесение с суммарной толщиной 40–150 мкм, но каждый слой остается в допустимых пределах. Такая схема обеспечивает равномерное распределение материала, хорошую адгезию между слоями и минимум дефектов.
Контроль толщины требует специальных приборов (микрометры, толщиномеры), и на этапе входного контроля закупщики проверяют соответствие спецификации перед поступлением покрытия на производство.
Методы нанесения и выбор по формату пластины
Выбор способа нанесения напрямую влияет на равномерность толщины слоя и качество финального результата.
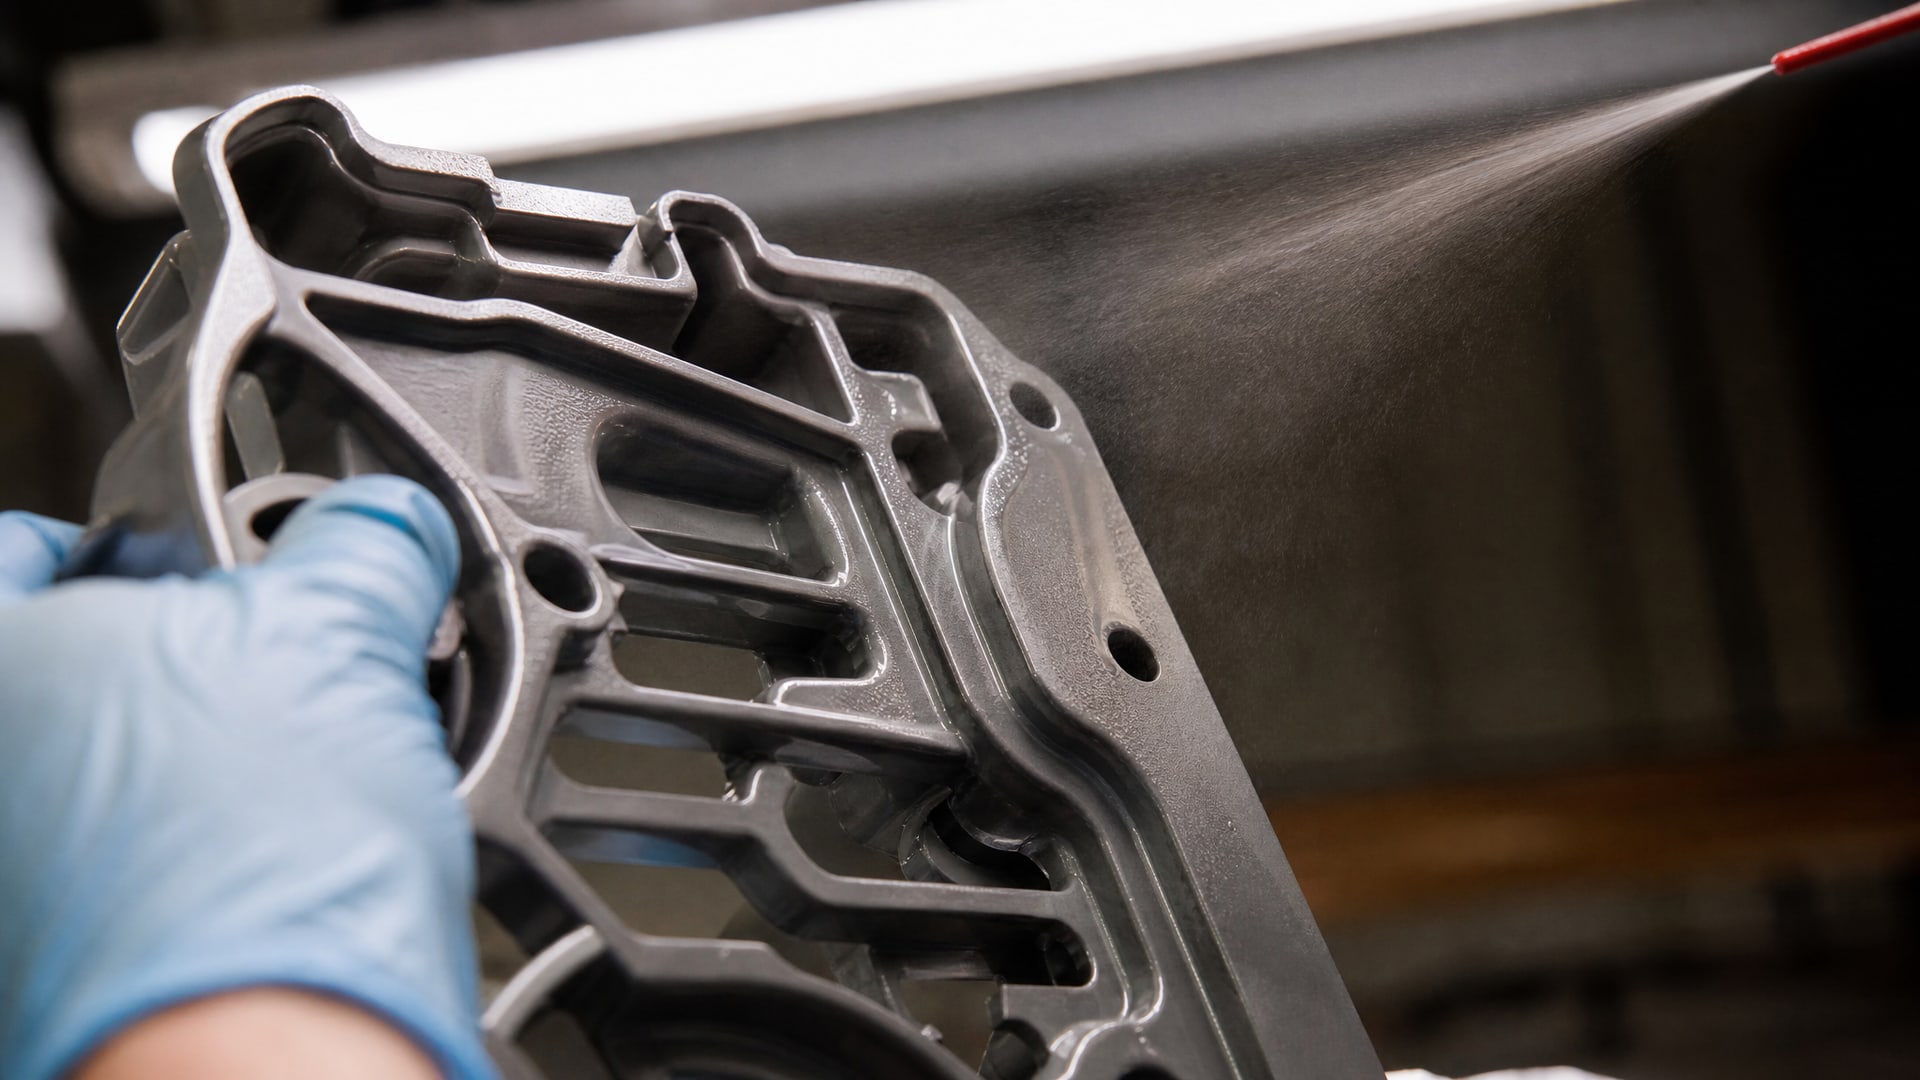
Для пластин разных геометрических форматов применяют разные технологии.
Распыление для пластин сложной формы
Аэрозольное распыление - универсальный метод, особенно эффективный для пластин с выступами, пазами, скруглениями и стыками. Рабочая дистанция составляет 25–30 см от поверхности, а проходы выполняют с перекрытием 30–40%, чтобы избежать пропусков и неравномерности.
При распылении толщина слоя обычно составляет 20–50 мкм, что позволяет наносить несколько слоев без риска образования потеков. Для сложных узлов подшипников скольжения и деталей упаковочного оборудования распыление - предпочтительный вариант, так как обеспечивает проникновение покрытия в труднодоступные участки.
Окунание для однородных пластин
Метод окунания (погружения) подходит для массовой обработки мелких и средних однородных деталей, особенно если их поверхность не имеет глубоких впадин. Толщина слоя при окунании примерно одинакова по всей пластине, но контролировать ее сложнее.
Для получения требуемой толщины часто требуется несколько циклов погружения с промежуточной сушкой. Этот метод менее гибкий, чем распыление, но может быть экономичнее на больших объемах однотипных деталей.
Нанесение кистью и трафаретная печать
Кисть используют для плоских поверхностей небольших размеров или для локального покрытия отдельных участков. Толщина получается менее равномерной, чем при распылении, и требует опыта оператора. Трафаретная печать применяется для деталей, где нужно покрыть только определенные зоны, или для декоративных пластин.
Эти методы более трудоемкие, но позволяют экономить материал и полезны в ремонтных и сервисных работах, когда нужна точечная обработка.
Подготовка поверхности: фундамент надежного покрытия
Чистота и готовность поверхности определяют, насколько хорошо покрытие прилипнет к пластине.
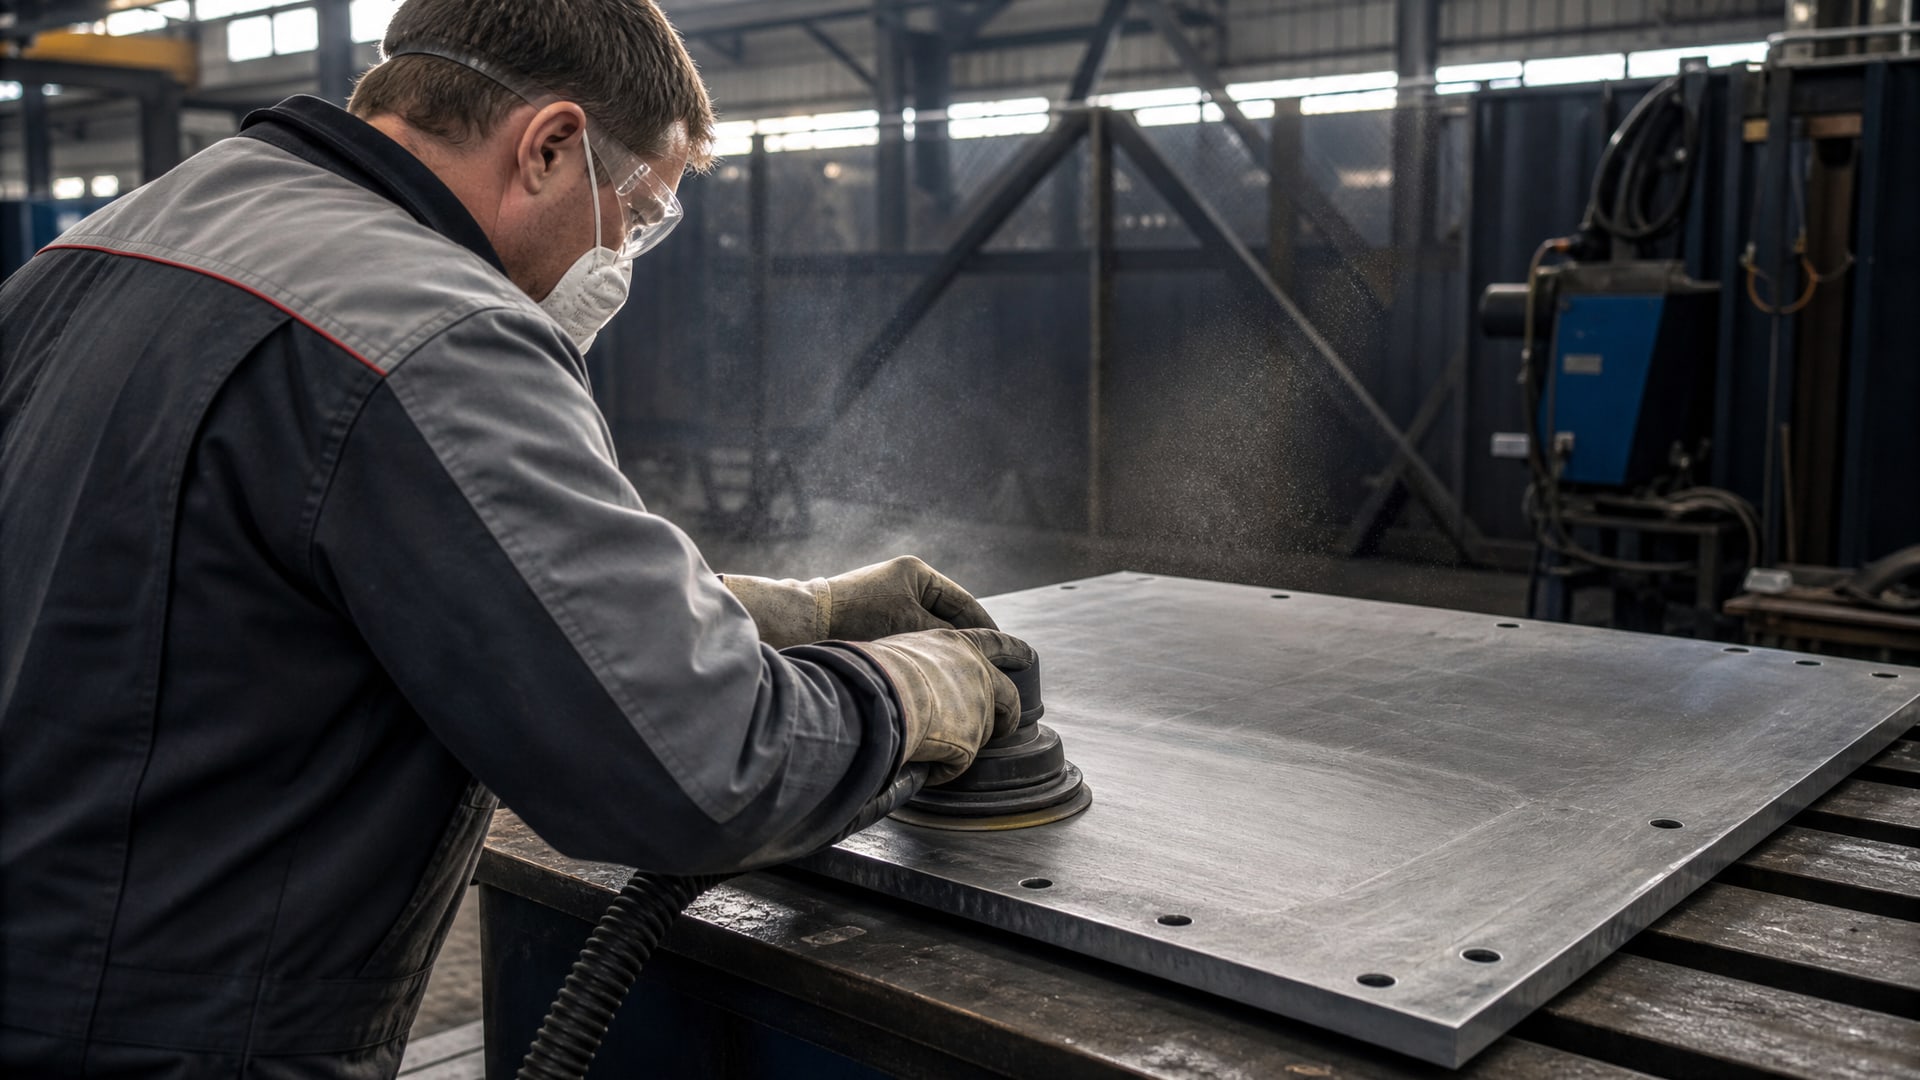
Эксперты указывают, что успех нанесения на 80% зависит от подготовки, а не от самого материала покрытия.
Обработка металлических пластин
Для металла рекомендуется абразивоструйная очистка или механическая обработка (шлифование, матирование) для удаления ржавчины, окалины, старых покрытий и масляных пленок. После абразивной обработки поверхность должна быть матовой (шероховатость способствует адгезии).
Затем проводят финальную очистку от пыли, влаги и обезжиривание. Для критичных деталей, где требуется высокая надежность, используют специальные растворители или щелочные очистители.
Обработка пластмассовых пластин
Пластмассовые пластины требуют более щадящего подхода. Абразивная обработка может повредить материал, поэтому используют химическое обезжиривание мягкими растворителями. Для армированных и неармированных пластмасс требуется разные подходы: армированные материалы допускают более интенсивную подготовку, а неармированные требуют осторожности.
Перед нанесением на пластик часто применяют праймирующее покрытие (праймер), которое улучшает сцепление основного антифрикционного слоя с полимерной основой. Для термоотверждаемых систем предварительно проверяют, что пластмасса имеет достаточную температурную стойкость (часто это 80–120 °C).
Толщина и схема многослойного нанесения
Правильная схема нанесения обеспечивает оптимальную толщину и минимум дефектов.
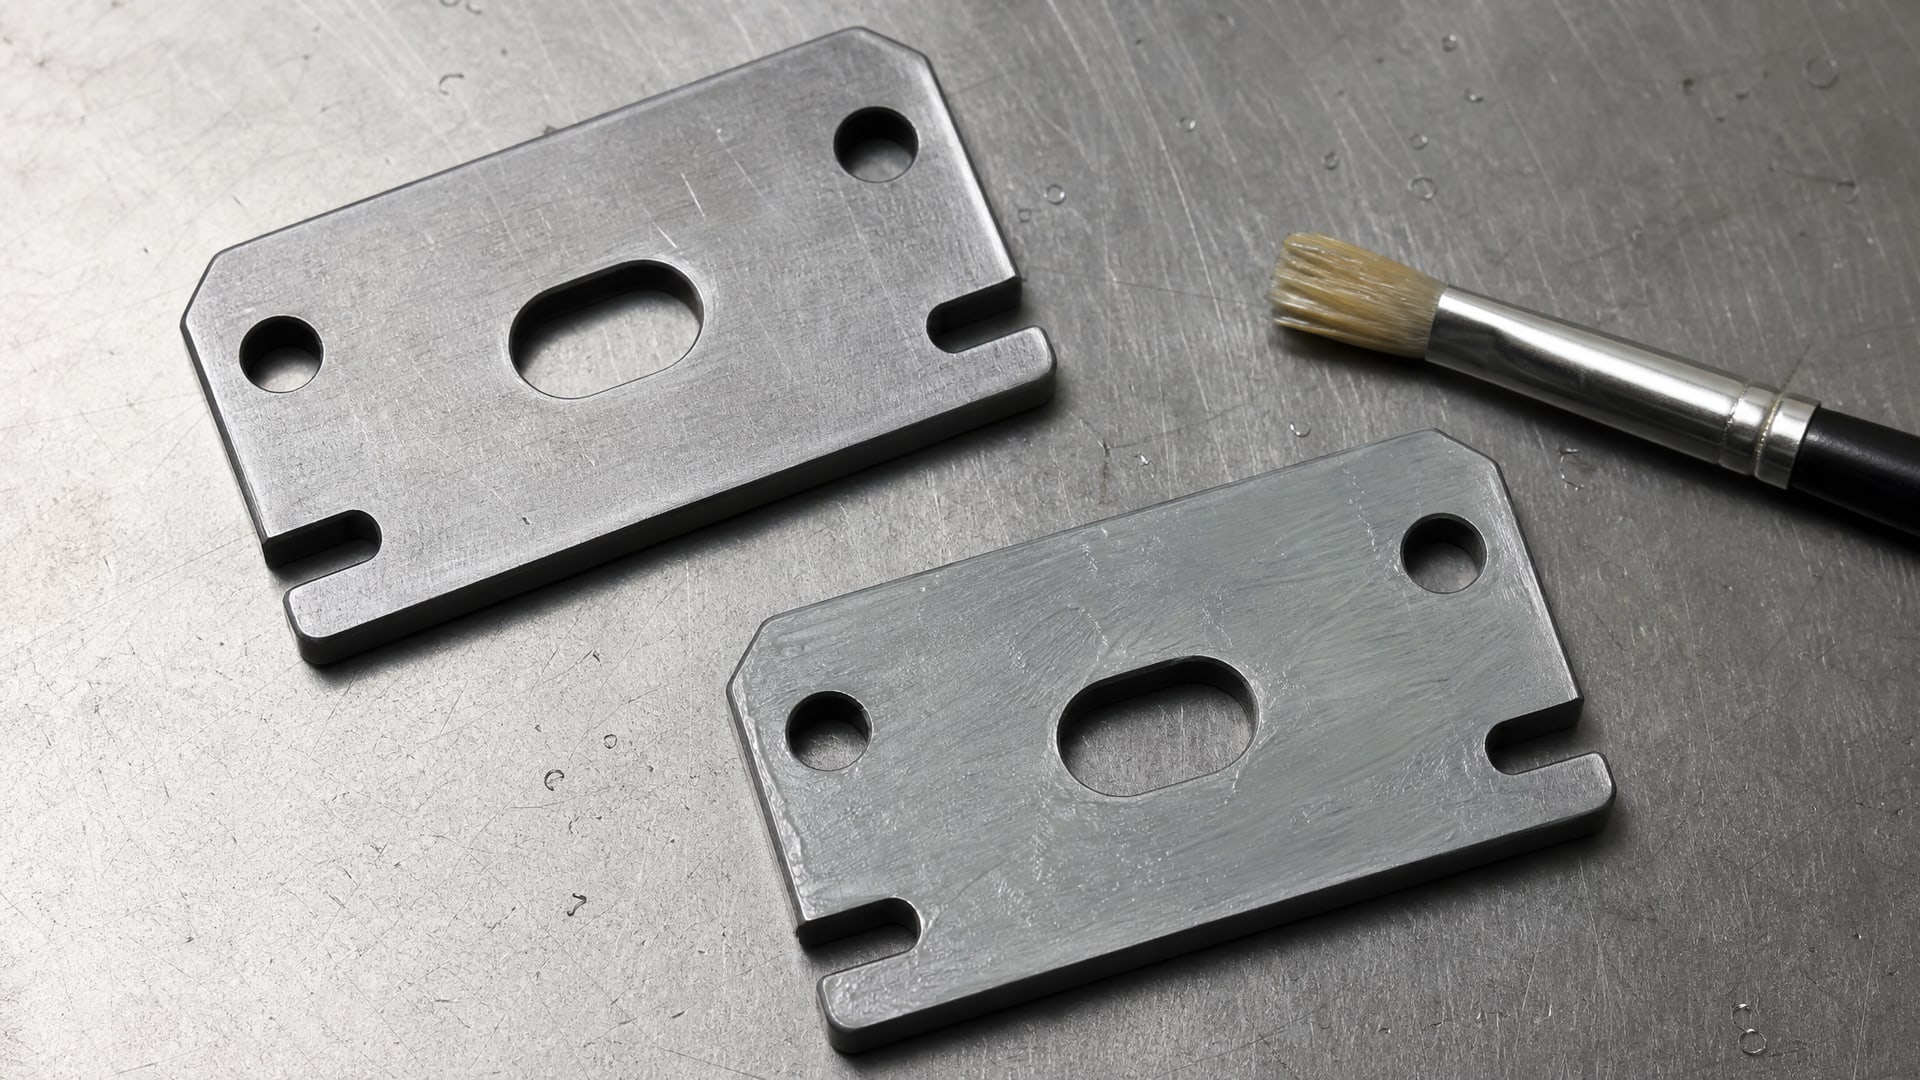
Вопреки распространенному убеждению, один толстый слой хуже, чем несколько тонких.
Двухслойная и трехслойная схема
Практикуется нанесение 2–3 слоев с промежуточной сушкой. Каждый слой высушивается до состояния «на матовость» или «сухо на отлип» - это означает, что поверхность уже не липкая, но материал полностью не затвердел.
Интервал между слоями обычно составляет 10–15 минут при комнатной температуре. Следующий слой наносят только после того, как предыдущий высохнет до требуемого состояния; слишком короткие интервалы приводят к плохому сцеплению между слоями.
Общая толщина и ее диапазон
Суммарная толщина двухслойного покрытия составляет 40–80 мкм, трехслойного -60–150 мкм. Выбор диапазона зависит от:
типа материала пластины (металл или пластмасса);
условий эксплуатации (нагрузки, температуры, влажность);
типа антифрикционного состава (дисульфид молибдена, политетрафторэтилен, графит и др.);
требуемой длительности работы до износа.
Для лепестковых газодинамических подшипников, работающих при высоких скоростях и температурах, часто выбирают верхнюю границу диапазона, тогда как для низконагруженных скольжений достаточно минимальной толщины.
Типичные ошибки и способы их избежать
На практике нарушения в нанесении часто ведут к отслаиванию, неравномерному износу и досрочному выходу из строя.
Вот наиболее частые ошибки и как их предотвратить.
Нанесение на загрязненную или влажную поверхность
Масло, пыль, влага и окалина препятствуют адгезии, создавая барьер между пластиной и покрытием. Результат - отслаивание уже при монтаже или в первые часы работы. Проверка чистоты должна быть визуальной и тактильной: поверхность протирают чистой белой тряпкой; если остаются следы - нужна повторная очистка.
Использование одного толстого слоя вместо нескольких тонких
Толстый однослойный слой (100+ мкм) неравномерно распределяется, образует потеки и внутренние напряжения. При сушке он может пузыриться или трескаться. Кроме того, адгезия толстого слоя к основе заведомо хуже, чем у тонких послойных систем.
Неправильное время между слоями
Слишком короткий интервал (менее 5 минут) - новый слой наносится на еще влажную поверхность, сцепление получается слабым. Слишком длинный интервал (более 30 минут) - предыдущий слой полностью затвердевает, и новый не связывается хорошо со старым. Оптимум: 10–15 минут до состояния матовости при комнатной температуре.
Несоблюдение дистанции распыления
Распыление ближе 20 см приводит к избыточному расходу материала, потекам и неравномерности. Слишком далеко (более 35 см) - покрытие высыхает в полете, теряет адгезию и образует пыльный осадок без нормального сцепления с пластиной.
Нанесение без контроля толщины
Без приборного контроля невозможно гарантировать, что толщина соответствует спецификации. На производствах, где требуется высокая надежность, проводят входной контроль покрытия, промежуточный контроль после первого слоя и финальный - после полной полимеризации.
Контроль толщины и качества на каждом этапе
Контроль качества нанесения включает несколько проверок, которые гарантируют соответствие спецификации и предотвращают брак.
Визуальный осмотр
На каждом этапе проверяют отсутствие потеков, морщин, пузырей и непокрытых участков. Для антифрикционных покрытий часто применяется цветовая индикация: оттенок говорит о толщине и степени износа при эксплуатации. Светлый цвет указывает на свежее покрытие, темнеющий оттенок - на намечающийся износ.
Инструментальный контроль толщины
Толщиномеры (как правило, электромагнитные или вихретоковые) позволяют измерить толщину сухого слоя покрытия без разрушения образца. Измерения проводят в 3–5 точках на каждой пластине для представительной выборки, особенно при массовом производстве.
Выборку проверяют до начала нанесения (исходное состояние), после первого слоя, после финального нанесения и после полной полимеризации. Такой подход позволяет отследить отклонения и своевременно внести коррективы в технологию.
Проверка адгезии
Адгезия проверяется методом сетки (решетка острого инструмента прорезается через покрытие) или методом отслаивания по ленте. Эти тесты показывают, насколько прочно покрытие держится на основе. При плохой адгезии - даже если толщина в норме - покрытие не будет служить долго.
Выбор покрытия для пластин различных материалов и форматов
Под каждый материал пластины и условия работы выбирают подходящий состав покрытия.
Универсального решения нет, и правильный выбор требует уточнения целого ряда параметров.
Металлические пластины: твердые подшипники
Для стальных и чугунных пластин подходят антифрикционные составы на основе дисульфида молибдена (MoS₂) или политетрафторэтилена (ПТФЕ). Они обеспечивают низкий коэффициент трения и стабильность при циклических нагрузках.
Толщина покрытия выбирается в зависимости от нагрузки: для низконагруженных скольжений достаточно 40–60 мкм, для высоконагруженных узлов -100–150 мкм. На практике в узлах скольжения и лепестковых подшипниках используется многослойное нанесение, что на производствах обоснованно выбором для долговечности.
Пластмассовые пластины
Для пластмасс требуется щадящая подготовка и часто праймирование. Состав должен быть совместим с полимерной основой, чтобы не вызывать набухание или размягчение.
Для армированных пластмасс допустимы составы с MoS₂, тогда как для неармированных выбирают мягкие графитовые или ПТФЕ-композиции. Толщина покрытия на пластмассе может быть немного тоньше (30–80 мкм), так как пластик менее подвержен усталостному износу, чем металл.
Время сушки при комнатной температуре может составлять 2–3 часа, что больше, чем для металлических пластин. Для ускорения процесса иногда используют мягкий прогрев (не более 50–60 °C), но только если пластмасса это допускает.
Стандартные и нестандартные форматы
Для стандартных плоских пластин и небольших размеров подходит окунание или кисть. Для больших листов и сложных геометрических форм предпочтительно распыление.
При работе с нестандартными форматами (конусные, цилиндрические, с отверстиями) часто применяют комбинированный подход: грубая зона обрабатывается распылением, а критичные местам - дополнительным слоем кистью или локальным распылением. В таких случаях контроль толщины становится еще более важным, чтобы гарантировать достаточное покрытие по всей геометрии.
Часто задаваемые вопросы
Можно ли нанести покрытие в один толстый слой вместо нескольких тонких?
Нет. Один слой толщиной 100+ мкм образует потеки, неравномерности и внутренние напряжения в пленке. При сушке такой слой может пузыриться или трескаться. Проверенная схема -2–3 слоя по 20–50 мкм с промежуточной сушкой 10–15 минут. Адгезия между слоями лучше, и результат надежнее.
Как проверить, что толщина слоя в норме?
Используйте толщиномеры (электромагнитные или вихретоковые). Измеряйте в 3–5 точках на каждой пластине. Проверяйте выборку перед нанесением, после первого слоя и после финального. Стандартный диапазон -20–50 мкм за один проход, суммарно 40–150 мкм в зависимости от применения.
Почему покрытие отслаивается даже если толщина правильная?
Основная причина - плохая подготовка поверхности. Масло, пыль, влага и окалина препятствуют адгезии. Протрите поверхность чистой тряпкой; если видны следы, проведите повторную очистку. Для критичных деталей используйте абразивоструйную очистку и финальное обезжиривание.
Какую дистанцию соблюдать при распылении?
Рекомендуемая дистанция -25–30 см от поверхности пластины. Ближе - избыток материала и потеки, дальше - плохая адгезия. Проводите проходы с перекрытием 30–40%, чтобы избежать пропусков. Практикуйте на тестовых пластинах, чтобы найти оптимальный угол и скорость движения.
Какое время между слоями считается оптимальным?
Наносите следующий слой после того, как предыдущий высохнет до состояния матовости или сухости на отлип. Обычно это 10–15 минут при комнатной температуре (20–25 °C). Слишком короткий интервал - плохое сцепление слоев, слишком длинный - полная полимеризация, что затрудняет связь.
Заключение
Толщина слоя покрытия - это не произвольный параметр, а результат тщательного расчета и контроля. Оптимальный диапазон 20–50 мкм на слой при многослойном нанесении обеспечивает баланс между защитой и надежностью сцепления. Успех на 80% зависит от подготовки поверхности: она должна быть абсолютно чистой, сухой и обезжиренной.
Выбор метода нанесения (распыление, окунание, кисть) определяется геометрией пластины и требуемой точностью. Для сложных форм и высоконадежных узлов предпочтительно распыление на дистанции 25–30 см с соблюдением промежуточной сушки 10–15 минут между слоями. На производствах, где требуется гарантия качества, проводят инструментальный контроль толщины и проверку адгезии на каждом этапе - от входа материала до финальной полимеризации. Этот систематический подход исключает брак и обеспечивает долговечность защиты критичных узлов трения.