Выбор смазки для подшипников валов в пищевом производстве отличается от выбора для стандартного промышленного оборудования на принципиальном уровне. Дело не только в температурном диапазоне или консистенции - речь идет о составе, допустимых ингредиентах и возможности безопасного контакта с продуктом. Индустриальная смазка, даже термостойкая, может быть недопустима в зоне пищевого производства, если содержит токсичные присадки или не имеет документального подтверждения безопасности. Закупщики и инженеры часто сталкиваются с этой путаницей: кажется, что высокотемпературное масло для печей универсально, но на деле оно может оказаться недопустимым при случайном попадании даже в микромолярных количествах. В этой статье разберем, что отличает пищевые высокотемпературные смазки от чистой техники, как читать допуски NSF, на какие параметры смотреть при выборе смазки для подшипников карданного вала, и какие ошибки приводят к дорогостоящим простоям и браку.
Что такое NSF H1 и NSF H2: различия за пределами допуска
NSF H1 и NSF H2 - это не градация «качество выше-ниже», а две принципиально разные классификации по области применения.
Главное отличие кроется в возможности контакта с пищевым продуктом. Смазка NSF H1 допускается в ситуациях случайного попадания в пищу в микромолярных количествах (до 10 мг/кг) и должна быть безопасна при таком сценарии. Для этого ее компоненты проверяют по списку 21 CFR 178.3750 - каждое базовое масло, загуститель и присадка должны иметь документальное подтверждение пищевой безопасности.
NSF H2 применяется в узлах, где контакт с пищей исключен конструктивно. Такие смазки не проходят столь жестких проверок состава и могут содержать более агрессивные присадки - антиокислители, противоизносные добавки, которые недопустимы в H1. Из-за этого H2-смазки часто показывают лучшую несущую способность на высоких нагрузках, но использовать их в пищевой зоне нельзя. Закупщик или инженер должны честно оценить риск: находится ли узел там, где смазка может мигрировать, разбрызгиваться или попасть в продукт при сборке-разборке или чистке оборудования. Если ответ «да» - выбирают H1, даже если это дороже. Если конструкция гарантирует полную изоляцию - H2 становится допустимым и часто более экономичным выбором.
Составы высокотемпературных смазок: базовые масла и загустители
Высокотемпературная пищевая смазка - это результат тщательного подбора трех компонентов: базового масла, загустителя и присадок.
Для пищевого применения базовым маслом служат ПАО (полиальфаолефин), ПАГ (полиалькиленгликоль), силиконовые масла или высокоочищенные белые минеральные масла. Каждое имеет свои плюсы и ограничения по температурному диапазону и совместимости.
ПАО - самый частый выбор для пищевых смазок в диапазоне от −40 °C до +170 °C, иногда до +150 °C при стандартных условиях. Синтетические ПАО-базы обеспечивают чистоту и предсказуемость свойств, совместимы с большинством резиновых уплотнений. Силиконовые базовые масла выдерживают более широкий температурный диапазон - от −65 °C до +280 °C, но дороже и требуют согласования совместимости с конкретными сальниками. ПАГ используют редко в пищевой промышленности из-за гигроскопичности, но они полезны в зонах повышенной влажности.
Загустители в пищевых высокотемпературных смазках - полимочевинные или литиевые комплексные. Полимочевинные загустители обеспечивают температурный диапазон до +220 °C кратковременно и отличную водостойкость. Литиевые комплексные чуть более традиционны, хорошо сочетаются с ПАО и держат класс NLGI 2 при температурах до +170 °C. Выбор между ними зависит от конкретной температуры узла и требований к консистенции.
Присадки в пищевых смазках максимально ограничены: антиокислители и противоизносные агенты должны быть безопасны при пероральном контакте. Это означает, что пищевые смазки редко показывают экстремальную несущую способность на граничных режимах, но для типовых подшипников карданного вала и подвесных подшипников пищевых линий такие ограничения не критичны.
Высокотемпературное масло для цепей и печей: выбор по зоне риска
Высокотемпературное масло для цепей и масло для печей - две разные категории, хотя в объявлениях и каталогах их часто путают.
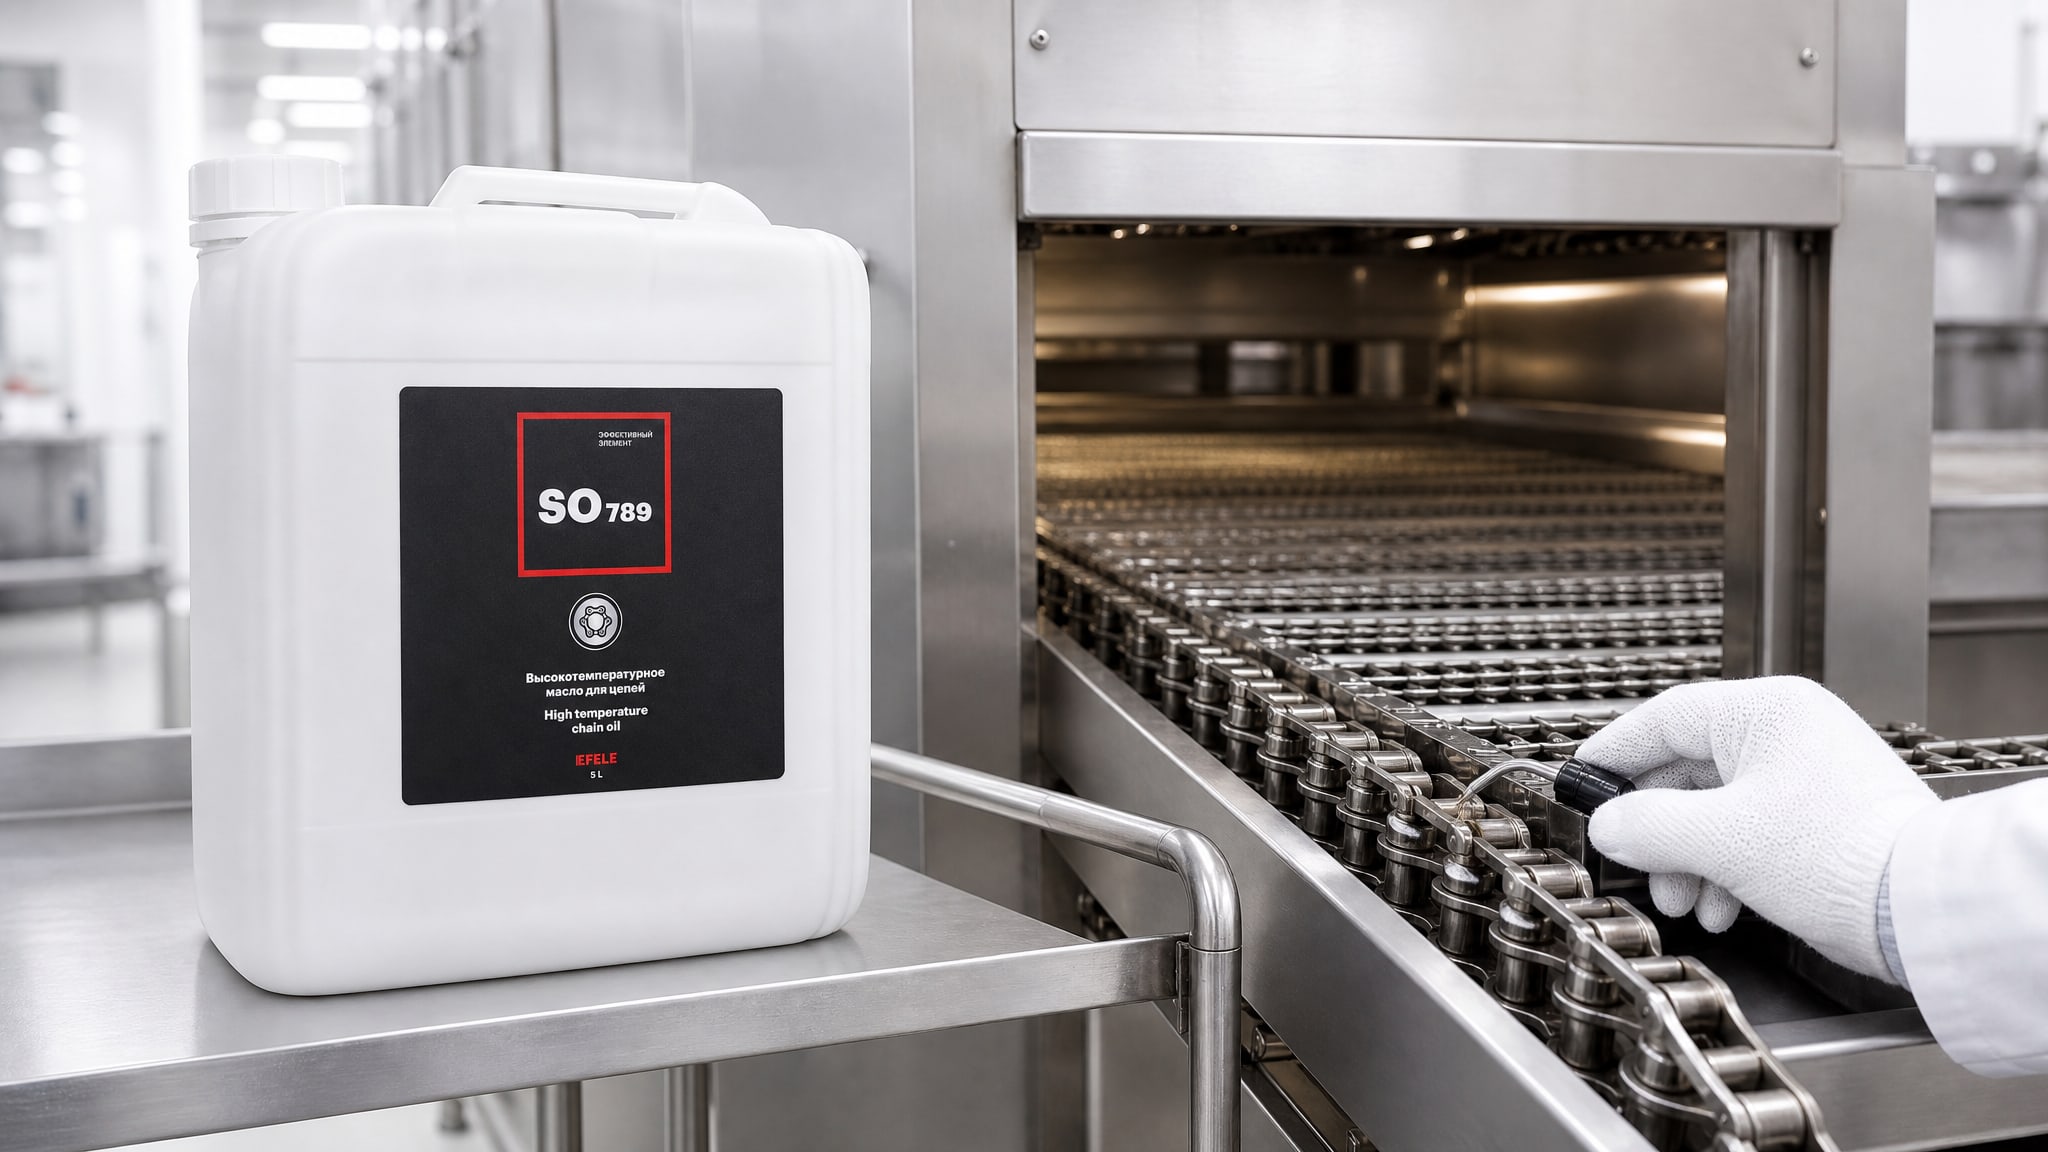
Масло для цепей работает в условиях высоких скоростей, фреттинга и потерь вследствие испарения и разбрызгивания; масло для печей находится в относительно статичной среде с локальным нагревом.
Если цепь расположена в пищевой производственной зоне и есть риск попадания масла на продукт, нужно выбирать пищевое цепное масло с допуском H1. Для печей, работающих в пищевом цехе, выбор также зависит от конструкции: если печь открытая или вентилируемая, и масло может попасть на продукт - нужен H1. Если печь герметична и встроена в стену, отделяющую ее от зоны упаковки - допустима техническая H2-смазка.
Для высокотемпературных цепей в печах идеально подходит EFELE SO-789, обеспечивающее стабильную работу при температурах до +260 °C. Масло остается в зоне элементов цепи, минимизируя вымывание и сохраняя адгезию даже при скачках температуры от 20 °C до рабочей. Выбор высокотемпературного масла для этих узлов диктуется не только температурой, но и сценарием контакта: если смазка может попасть на продукт, пищевой допуск - обязателен.
Смазка для подшипников карданного вала и подвесных подшипников в пищевой среде
Карданный вал и его подвесные подшипники несут вращающую нагрузку, но не экстремальные.
В пищевой промышленности они часто крутятся на умеренных оборотах при мощностях 10–100 кВт. Главная сложность - одновременно нужна термостойкость (температура около узла может быть +60–80 °C из-за трения или близости печей), пищевой допуск и устойчивость к вымыванию, потому что рядом проходят цеховые мойки.
Типовой выбор - пластичная смазка NLGI 2 на синтетической ПАО-основе с комплексным литиевым или полимочевинным загустителем и пищевым допуском H1. Такие смазки держат температуру до +150–170 °C при непрерывной работе и обеспечивают достаточную адгезию к подшипниковым чашам даже после мойки давлением. Ключевой параметр - водостойкость: по ASTM D4049 она не должна быть ниже 90%, то есть смазка теряет не более 10% массы после контакта с водой.
Для подшипников карданного вала в пищевой промышленности, работающих при высоких температурах, рекомендуется использовать EFELE SG-392 с допуском NSF H1. Эта консистентная смазка держит NLGI 2, работает при температурах до +220 °C кратковременно, имеет подтвержденную водостойкость и не содержит токсичных присадок. Благодаря синтетической основе она сохраняет текучесть при холодных пусках (до −40 °C) и не затвердевает при хранении. Закупщики часто возвращаются к этому решению, потому что оно предсказуемо: нет необходимости подбирать несколько вариантов - один продукт покрывает типовые режимы пищевого оборудования.
Смазка для подвесного подшипника карданного вала выбирается по тому же алгоритму: определяем температуру, смотрим на NLGI (обычно 2), проверяем пищевой допуск (если узел в опасной зоне), и сравниваем водостойкость. Если подшипник находится в нижней части конструкции и собирает конденсат, выбор в пользу смазки с еще более высокой водостойкостью и наличием ингибиторов коррозии.
Почему нельзя просто взять техническую смазку и заменить ею пищевую
Главный соблазн для закупщика - взять дешевую техническую H2-смазку, которая отлично держит температуру и нагрузки, и использовать ее вместо дорогой пищевой H1.
На уровне физико-химических свойств разницы может и не быть: обе держат температуру, обе имеют NLGI 2, обе чернеют от старения примерно одинаково. Но на микроуровне состава техническая смазка содержит присадки, которые безопасны в машинном масле для автомобилей, но недопустимы в смазке, которая может попасть на хлеб, мясо или овощи.
Санитарные службы и внутренние аудиты в пищевых компаниях серьезно относятся к допускам. Если аудит найдет техническую смазку в узле, где должна быть пищевая H1, это может привести к остановке производства, снятию партии продукции или штрафу. Риск окупает любую экономию на цене. Кроме того, техническая смазка часто содержит ингредиенты, которые вызывают аллергические реакции или нарушают органолептику продукта (например, передают запах или привкус), даже если их токсичность как таковая не доказана.
Есть еще один фактор: техническая смазка в условиях пищевого производства работает непредсказуемо. В пищевых цехах используются моющие и дезинфицирующие растворы, а также кислые и щелочные среды при санитарной обработке. Техническая H2-смазка, которая в сухих условиях работает нормально, может вымываться, окисляться или менять консистенцию при контакте с этими средами. Пищевые смазки специально разработаны с учетом такого окружения.
Таблица сравнения высокотемпературных пищевых и технических смазок
| Параметр | Пищевая H1 | Техническая H2 |
|---|---|---|
| Допуск к контакту с пищей | Случайный контакт, до 10 мг/кг | Запрещен |
| Базовое масло | ПАО, ПАГ, силикон, белое минеральное | Минеральное, синтетическое без ограничений |
| Присадки | Ограничены по 21 CFR 178.3750 | Любые, включая токсичные при пищевом контакте |
| Типовой диапазон температур | −40 °C до +170 °C (ПАО), до +280 °C (силикон) | −50 °C до +180 °C (возможны выше) |
| Водостойкость (ASTM D4049) | ≥ 90% (потеря не более 10%) | Варьируется, часто хуже |
| Совместимость с уплотнениями | Проверена для пищевого оборудования | Может быть непредсказуема в цеховых условиях |
| Резистентность к моющим растворам | Разработана специально | Часто вымывается или окисляется |
| Стоимость | Выше | Ниже |
| Применение | Пищевое оборудование с риском контакта | Индустриальное оборудование без контакта |
Частые ошибки при выборе смазки для высокотемпературных узлов в пищевом производстве
Ошибка 1: подмена H1 на H2 ради сэкономленных процентов.
Закупщик видит, что техническая смазка стоит на 30% дешевле, и кажется логичным применить ее в узле рядом с продуктом. Риск - санитарный контроль, брак партии, репутационный ущерб. Правильный подход: если есть хоть малейший риск контакта, выбирайте только H1.
Ошибка 2: ориентация только на температуру. Инженер смотрит на предел каплепадения смазки (например, 250 °C) и решает, что это универсальная высокотемпературная смазка. На деле для узла, работающего при +140 °C с мойками водой, нужна не максимальная термостойкость, а хорошая водостойкость и пищевой допуск. Высокий предел каплепадения просто означает стабильность при очень кратковременных пиках.
Ошибка 3: использование одной смазки для подшипников валов, цепей и направляющих одновременно. Это заманчиво, но неправильно. Подшипник нагружен по-другому, чем цепь, и направляющие требуют иной консистенции. Пищевая промышленность требует специализации.
Ошибка 4: игнорирование совместимости с уплотнениями. Новая смазка может изменять структуру резины сальников, особенно если в цехе используются щелочные или кислые моющие растворы. Всегда проверяйте совместимость перед внедрением.
Ошибка 5: неправильное определение зоны риска. Узел находится «недалеко» от продукта, но его разбрызгивает, когда машина работает на высоких оборотах. Или смазку попадает на конвейер при сборке-разборке для чистки. Если конструктор не гарантирует 100%-ную изоляцию, нужен H1.
Часто задаваемые вопросы
Можно ли использовать одну высокотемпературную смазку и для подшипников, и для цепей, и для печей?
Универсальность ограничена. Выбор зависит от температуры, нагрузки, скорости, водостойкости и пищевого допуска. Для подшибников обычно берут NLGI 2, для цепей может быть нужна более текучая консистенция, для печей - иногда специализированное масло. Если все узлы находятся в пищевой зоне, можно подобрать одну H1-смазку, но проверьте, что она подходит по параметрам каждому конкретному узлу.
Если узел находится далеко от продукта, зачем вообще пищевой допуск?
Если конструктивно контакт исключен и вы гарантируете, что смазка не будет разбрызгиваться или мигрировать, допуск не обязателен. Но если есть риск при разборке-сборке, мойке, вибрации или случайном попадании, нужен H1. Закупщик должен честно оценить конструкцию и режим работы. Если оценка показала риск - выбирайте H1, даже если узел на первый взгляд кажется отдаленным.
Что важнее для подшипников: NLGI или температурный диапазон?
Оба параметра важны и взаимосвязаны. NLGI 2 - типовой класс консистенции для подшипников в пищевой промышленности. Но если узел работает при +160 °C, а смазка рассчитана только на +130 °C, она будет окисляться и твердеть. Обратно: если смазка держит +200 °C, но при +70 °C становится слишком текучей и вытекает, она тоже неподходящая. Совместно смотрите NLGI и диапазон, потом добавляйте водостойкость и пищевой допуск.
Пищевая смазка всегда хуже технической по нагрузочной способности?
Не обязательно. Высокотемпературные пищевые смазки на синтетической основе с полимочевинными загустителями показывают хорошую несущую способность. Они ограничены по химии присадок, но для типовых подшипников карданного вала и подвесных подшипников этого достаточно. Техническая смазка может быть лучше на граничных режимах, но для стандартной пищевой линии пищевая смазка справляется полностью.
Как узнать, выдержит ли смазка мойку с водой и моющими средствами?
Смотрите параметр водостойкости по ASTM D4049 - должна быть не менее 90% (потеря не более 10% после контакта с водой). Дополнительно проверяйте устойчивость к щелочным и кислым растворам, если в цехе применяют дезинфектанты. Для критичных узлов можно запросить у поставщика протокол испытаний смазки в условиях, близких к вашей цеховой среде.
Заключение
Различие между пищевыми и индустриальными высокотемпературными смазками заключается не только в допуске NSF, но в ограничениях по составу, базовым маслам и присадкам. NSF H1 разрешает случайный контакт с пищей в микромолярных количествах, H2 контакт исключает. Для смазки подшипников валов в пищевом производстве нужно одновременно учитывать температурный диапазон, водостойкость, совместимость с уплотнениями, режим работы узла и конструктивную возможность попадания смазки на продукт. Техническая смазка может быть дешевле и иметь лучшие граничные характеристики, но она работает непредсказуемо в цеховой среде с мойками и дезинфектантами.
Следующий шаг: оцените конкретные узлы вашего оборудования (подшипники карданного вала, подвесные подшипники, цепи, печи), определите зону риска попадания смазки на продукт, выберите пищевую смазку NLGI 2 с подходящим температурным диапазоном и проверьте водостойкость по ASTM D4049. При выборе между несколькими вариантами отдавайте предпочтение смазкам на синтетической основе с комплексными загустителями - они работают предсказуемо в широком температурном диапазоне и держат консистенцию при хранении.