Вопрос о замене вырубной прокладки герметиком встает перед почти каждым инженером при ремонте или модернизации оборудования. Да, анаэробный герметик может заменить прокладку - но только при соблюдении ряда условий. Главное: герметик отверждается в отсутствие воздуха и при контакте с металлической поверхностью, поэтому он пригоден лишь для жестких металлических фланцев с малым зазором. Статья разбирает, когда такая замена возможна, какие параметры фланца проверять, как выбрать состав и избежать типичных ошибок при применении.
Информация полезна закупщикам, техническим специалистам и ремонтникам, которые хотят понять, когда герметик действительно решает задачу, а когда нужна традиционная прокладка или иное решение.
Когда можно использовать герметик вместо прокладки
Анаэробный герметик успешно работает только в определенных условиях.
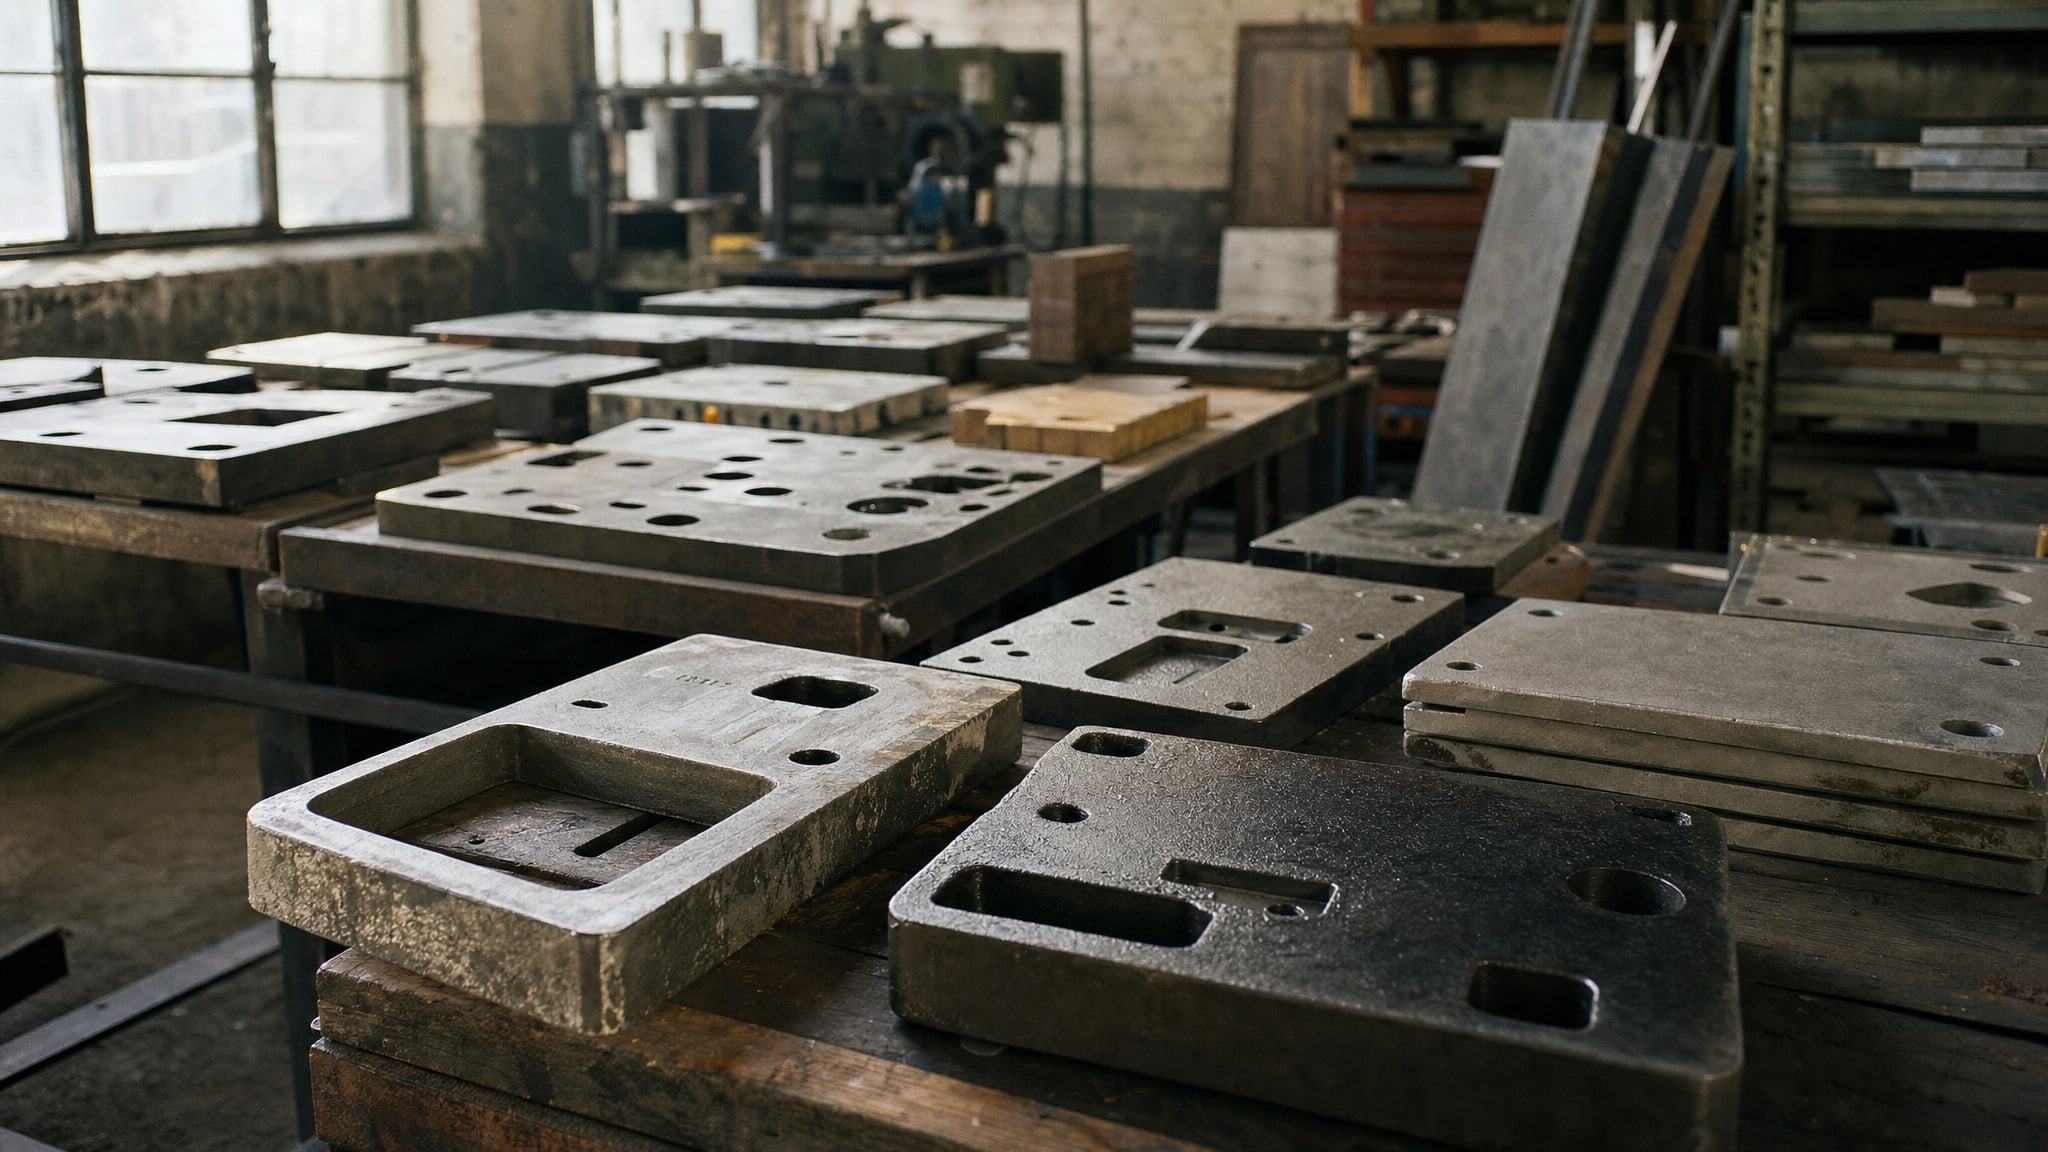
Главное требование - плотное прилегание двух жестких металлических поверхностей. Если фланцы имеют хорошую плоскостность (0,1 мм на 400 мм), зазоры минимальны, и поверхность чистая, герметик образует тонкую полимеризованную пленку, которая надежно держит соединение.
Такой подход уместен на промышленных насосах, в компрессорных системах, на жестких коллекторах и блоках клапанов. На практике герметик без прокладки часто применяют при переходе с вырубного материала на заводах, особенно когда частая разборка не требуется и температурные скачки в узле умеренные.
Однако замена возможна только при совпадении ряда параметров. Если фланец гибкий, соединение подвергается вибрации, зазор превышает допуск или поверхность неровная, герметик не гарантирует герметичность. В таких случаях лучше остаться при традиционной прокладке или использовать эластичные силиконовые составы.
Требования к поверхности фланца и допуски
Анаэробный герметик чувствителен к микрогеометрии металла.
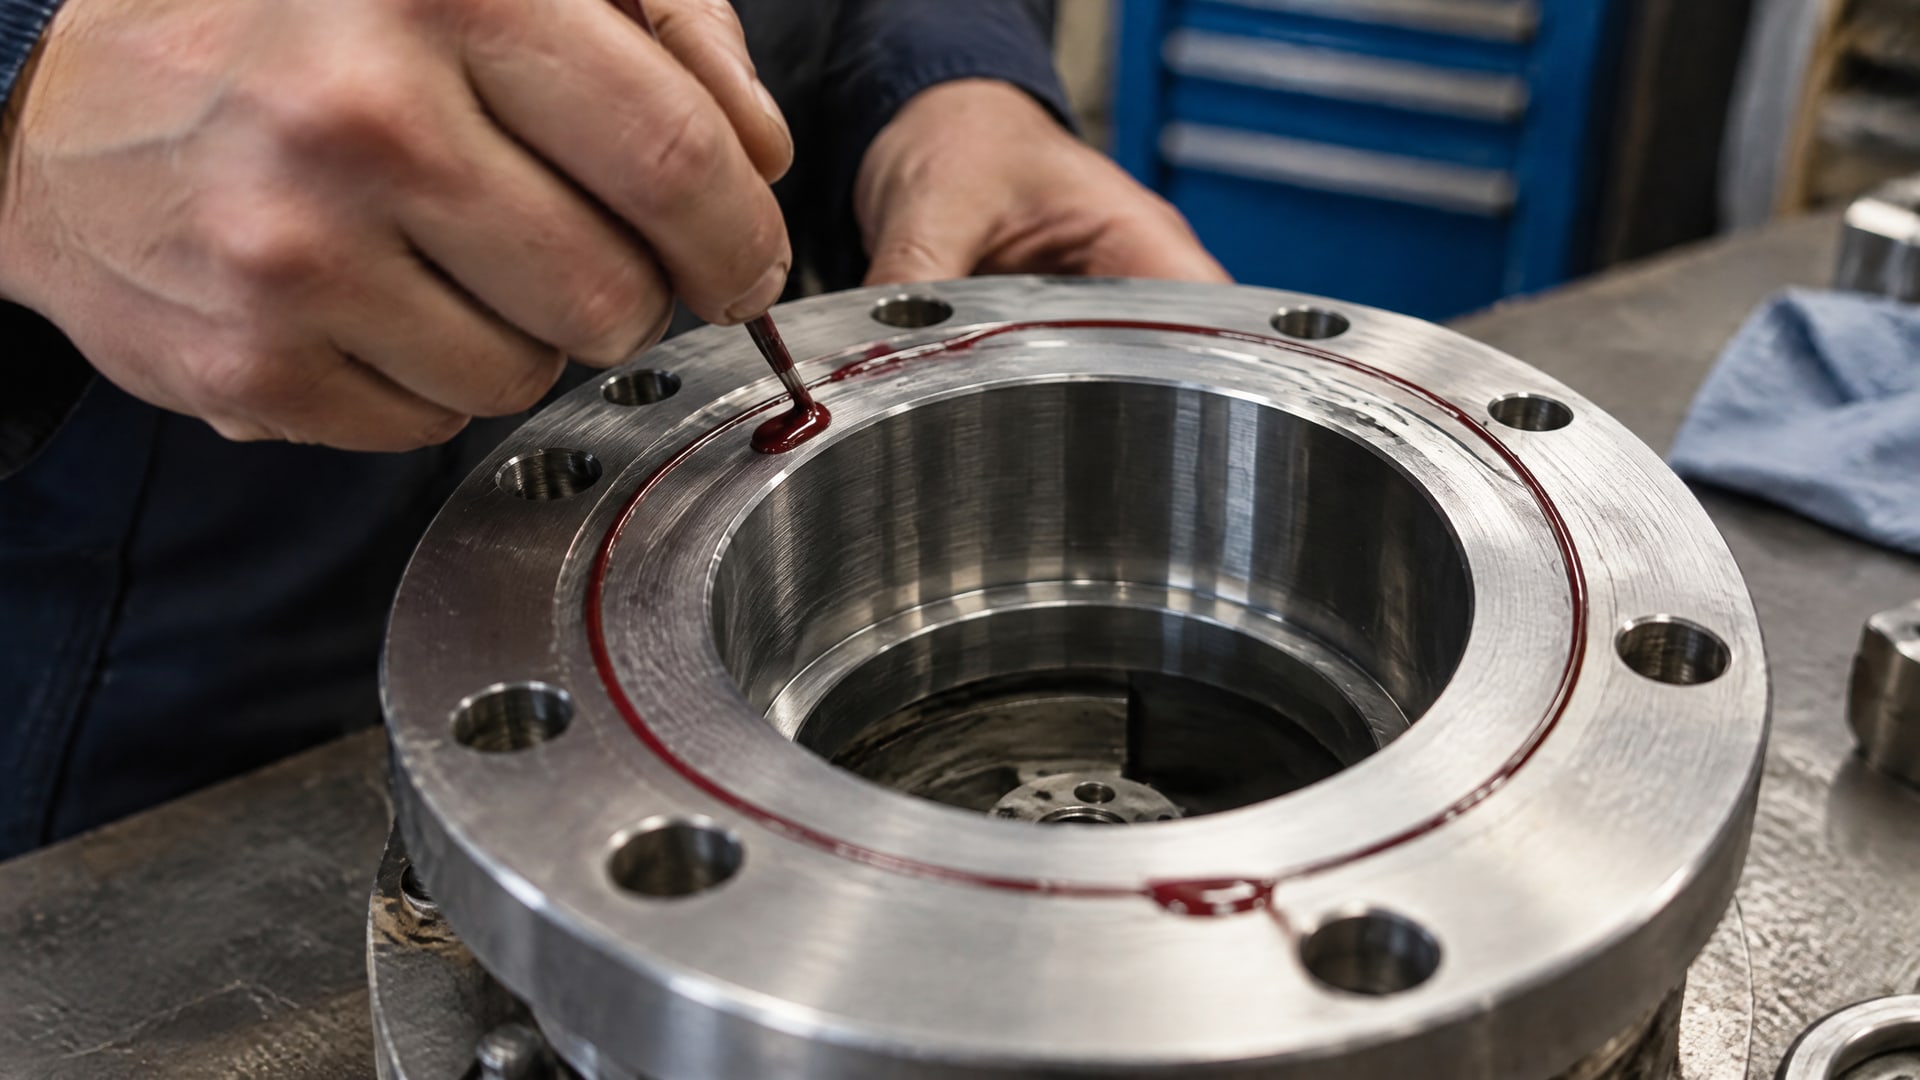
Согласно техническим руководствам, поверхность должна иметь шероховатость в пределах Ra 0,8–3,2 мкм, Rz 3–21 мкм и Rmax 4–30 мкм. Эти параметры обеспечивают хорошее смачивание герметика и его взаимодействие с металлом.
Плоскостность фланца не менее важна: рекомендуемое отклонение - не более 0,1 мм на 400 мм. Если поверхность волнистая или имеет вмятины, герметик не сможет заполнить все пробелы и герметичность нарушится.
Минимальная ширина перекрытия герметика по периметру фланца должна быть не менее 5 мм, а вокруг болтовых отверстий - не менее 3 мм. Это обеспечивает достаточный объем полимеризованного материала, чтобы выдержать давление и температурные деформации.
Максимальный заполняемый зазор для типовых анаэробных герметиков составляет 0,1–0,25 мм. Для тиксотропных высоковязких составов допустимо до 0,50 мм, но это исключение. Если зазор больше, герметик не полимеризуется равномерно и не даст надежного уплотнения.
Параметры выбора: температура, среда и материал
Перед покупкой герметика нужно точно знать условия, в которых будет работать узел.
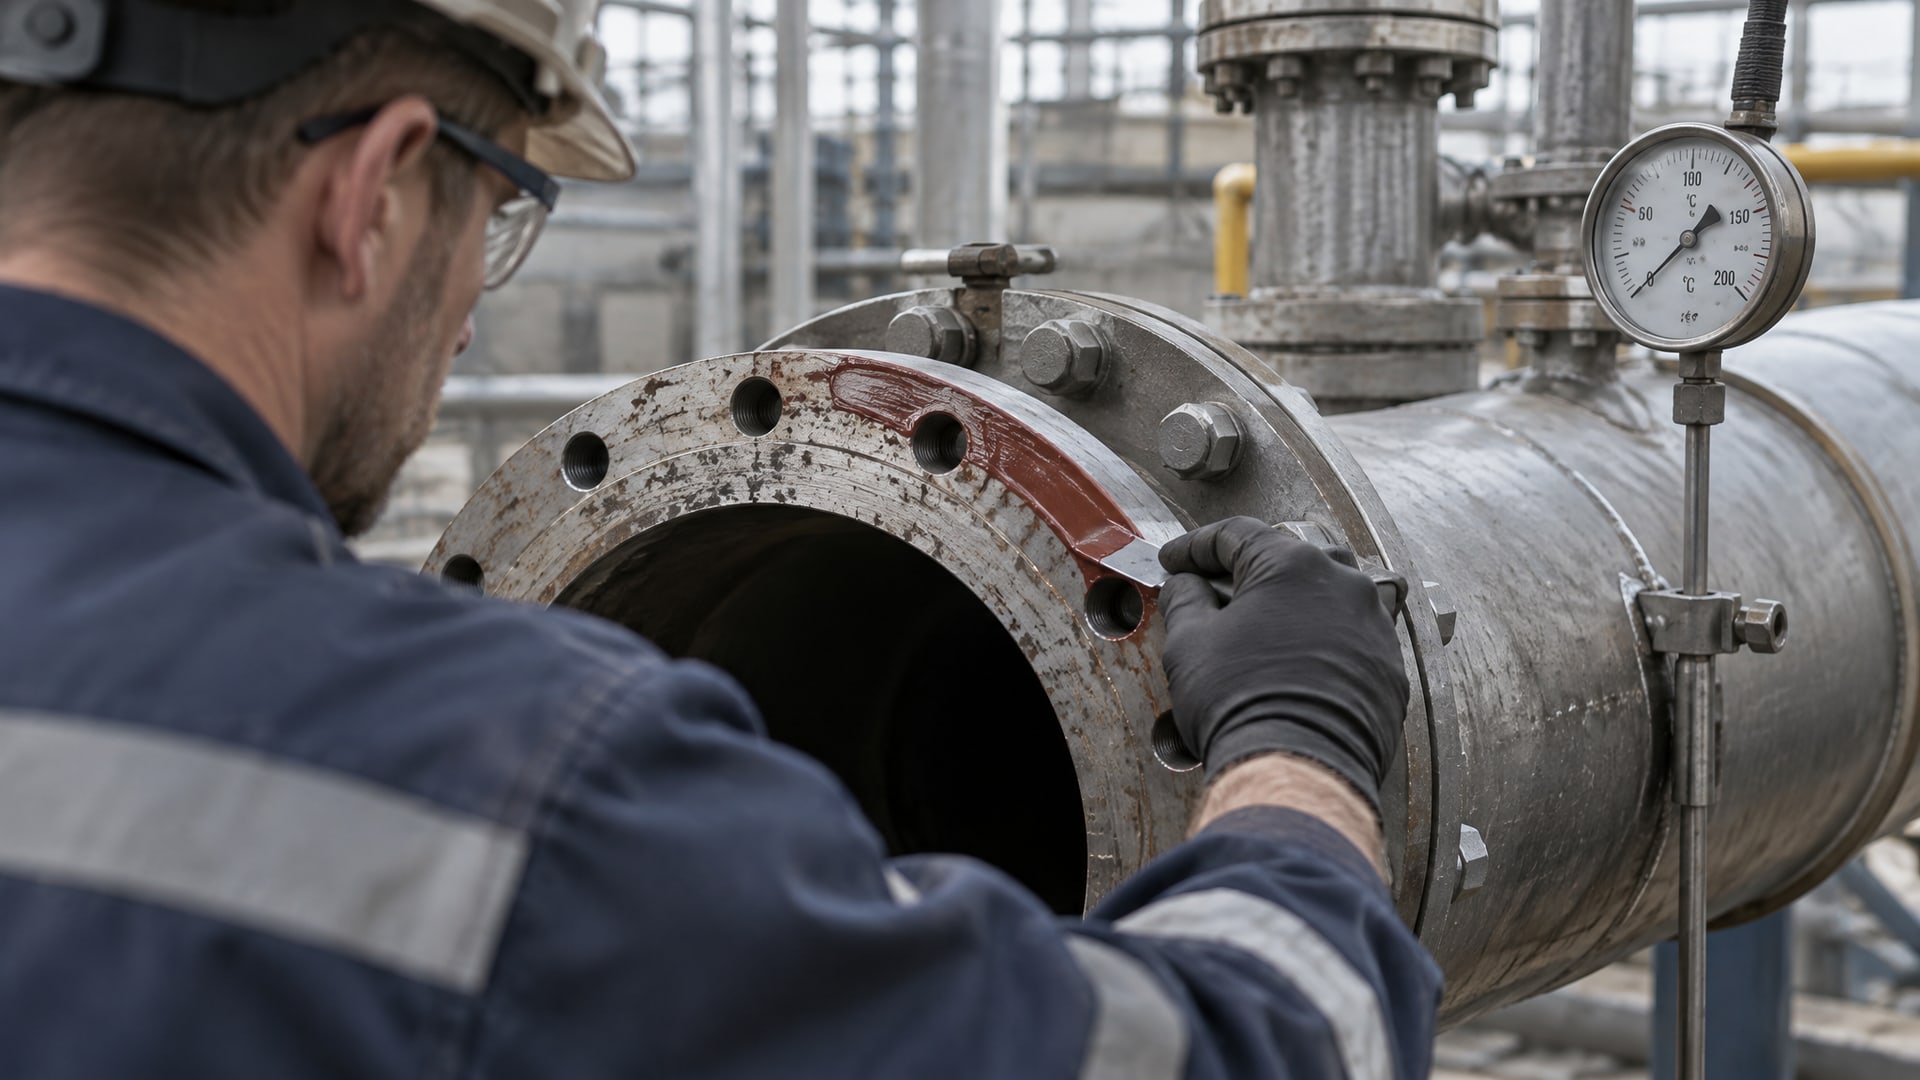
Температурный диапазон - первый критерий. Большинство промышленных анаэробных герметиков выдерживают от минус 40 до плюс 150 °C в обычном режиме; отдельные составы рассчитаны на термостойкость до 200 °C, но это требует проверки в техническом листе изделия.
Химическая среда также определяет выбор. Герметик должен быть стоек к маслам, топливам, водным растворам и прочим жидкостям, контактирующим с фланцем. Если в узле циркулирует моторное масло или синтетический теплоноситель, нужно убедиться, что состав не разбухает и не теряет адгезию при контакте с этой средой.
Материал фланца влияет на скорость отверждения. Сталь и чугун - активные металлы, герметик полимеризуется на них относительно быстро (20–30 минут на стали). Алюминий, латунь и нержавеющая сталь менее активны, отверждение может замедлиться. Для таких поверхностей иногда требуется специальный состав без праймера или предварительная обработка праймером-активатором.
Если фланец сделан из материала, который плохо инициирует отверждение анаэробных составов, герметик может остаться мягким и не набрать нужной прочности. Поэтому перед окончательным выбором стоит свериться с техническим листом продукта и убедиться, что он рекомендован именно для вашего металла.
Отличие анаэробного герметика от силиконовых FIPG-составов
На практике часто путают два разных решения: анаэробные герметики для жестких фланцев и эластичные силиконовые FIPG-составы для гибких крышек и поддонов.
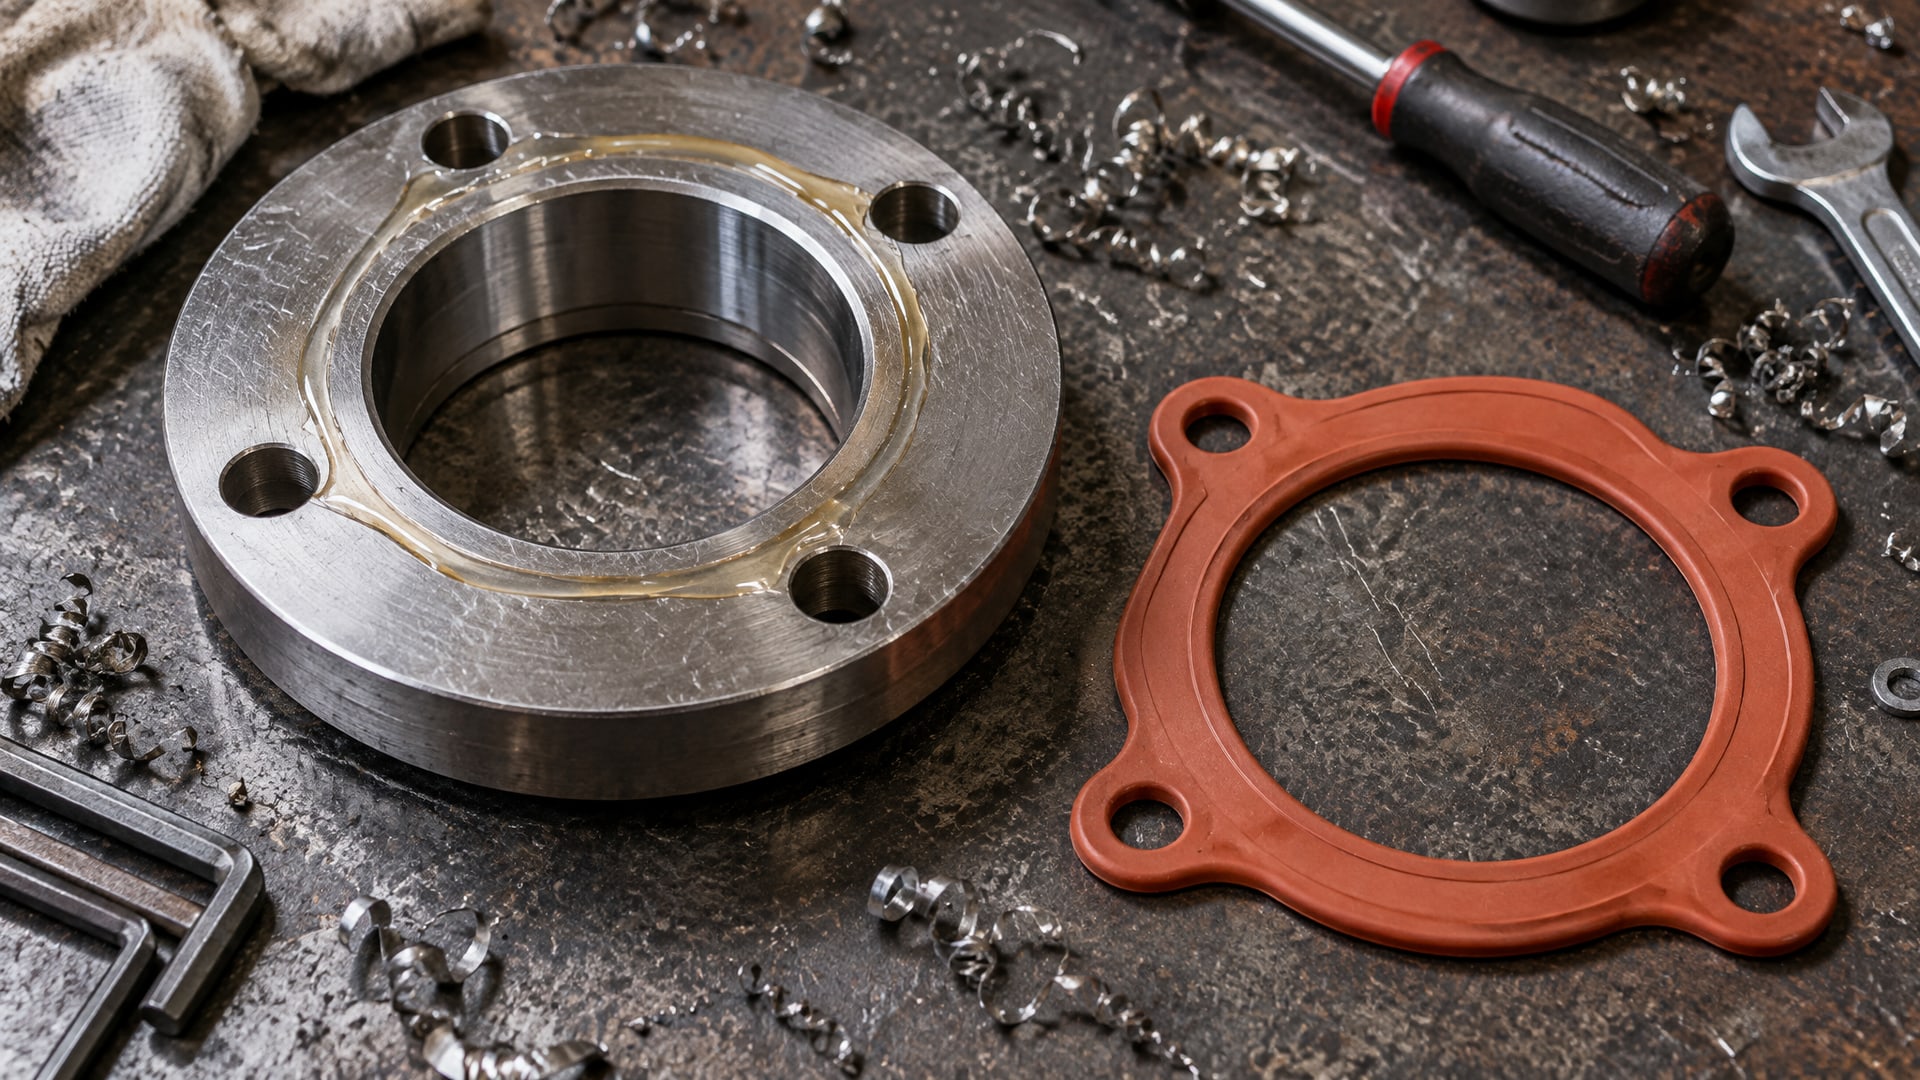
Граница между ними важна для правильного выбора.
Анаэробный герметик - это жидкий состав, который полимеризуется в отсутствие воздуха и становится твердым, но хрупким. Он отлично работает на жестких узлах, где нет деформаций и вибрации. После полимеризации образует плотную минеральную матрицу, которая держит температуру и химикаты хорошо.
FIPG-составы (силиконовые герметики) остаются эластичными после отверждения. Они компенсируют перекосы фланцев, поглощают вибрацию и допускают больший зазор - до 1 мм. Для поддонов, крышек картеров и коробок передач, где металл гибкий и часто деформируется, FIPG - правильный выбор.
Если попытаться использовать жесткий анаэробный герметик на гибкой крышке с вибрацией, он может потрескаться под нагрузкой, и герметичность нарушится. Обратно, силиконовый FIPG на жестком насосном фланце работает нормально, но менее эффективен, чем анаэробный, и может медленнее набирать прочность на сдвиг.
Пошаговая подготовка поверхности и применение
Успех герметизации во многом зависит от подготовки.
Первый шаг - полностью удалить остатки старой прокладки, герметика и окислов со сварных швов и болтовых пятен. Используй жесткую щетку, скребок или абразивную салфетку; для слоев окисла подойдет мягкая наждачная бумага. Остатки старого материала блокируют контакт герметика с металлом и замедляют отверждение.
После механической очистки обязательно обезжирить поверхность. Протри фланец чистой тряпкой, смоченной в обезжиривающем растворе (ацетон, спирт или коммерческие очистители). Масло, пыль и влага на поверхности препятствуют смачиванию герметика и снижают адгезию. Дай поверхности полностью высохнуть - минимум 5–10 минут после обезжиривания.
Наносить герметик следует тонким непрерывным валиком по периметру сопряжения, обходя болтовые отверстия. Не наноси герметик прямо в отверстия - это вызовет неравномерное распределение и может вытечь внутрь узла. Валик должен быть достаточно заметным, но не слишком толстым; ориентируйся на 2–3 мм в ширину.
Собирай фланцы быстро, в течение 10–15 минут после нанесения герметика. Если состав начнет подсыхать (потеряет липкость), его сцепление с поверхностью ухудшится. Затяни болты равномерно и в несколько проходов, достигая рекомендованного момента затяжки. Не перегружай соединение сразу - выдержи интервал на фиксацию и начальную полимеризацию перед нагружением узла.
Время полимеризации и режимы запуска оборудования
Анаэробный герметик отверждается в два этапа.
На первом этапе состав становится липким и фиксирует фланцы - это занимает 20–30 минут на стали. На втором этапе происходит полная полимеризация и набор прочности на сдвиг, что требует уже 24 часа и более при комнатной температуре.
Критически важно не нагружать соединение до окончания фиксации. Например, если ты собрал фланец насоса, но начал качать жидкость через 15 минут, герметик может деформироваться и не набрать нужной толщины и прочности. Большинство производителей рекомендуют выдержать минимум 25–30 минут перед низконапорным тестом (до 0,03 МПа / 0,3 бар) и 24 часа перед полной эксплуатацией.
Температура окружающей среды влияет на скорость отверждения. На холоде (ниже 10 °C) герметик полимеризуется медленнее; в тепле (выше 30 °C) процесс ускоряется. Если узел находится в неотапливаемом цехе зимой, время ожидания может быть в 1,5–2 раза больше стандартного. Учитывай это при планировании запуска оборудования.
После полной полимеризации герметик выдерживает штатные температуры и давления без проблем. Но если узел сразу подвергнуть резкому нагреву или охлаждению (скачок на десятки градусов), герметик может дать усадку и нарушить герметичность. По возможности запускай оборудование мягко, с постепенным подъемом температуры и давления.
Частые ошибки при замене прокладки герметиком
Большинство проблем с герметизацией возникают из-за нарушения одного из стандартных требований.
Первая типичная ошибка - нанесение герметика на грязную или масляную поверхность. Герметик не прилипает хорошо к маслу и грязи, отверждение идет неравномерно, и герметичность получается слабой. Всегда очищай и обезжиривай.
Вторая ошибка - применение герметика на гибком или неровном фланце в надежде, что состав заполнит все пробелы. Анаэробный герметик не способен компенсировать деформации больше 0,25 мм; если фланец волнистый или легко прогибается, герметик треснет под нагрузкой.
Третья распространенная ошибка - излишнее количество герметика. Многие думают, что чем больше состава, тем лучше герметичность. На деле избыток герметика может выступить за границу фланца, вытечь внутрь узла или вызвать неравномерное отверждение. Наноси тонкий валик, без излишков.
Четвертая ошибка - немедленная нагрузка на соединение. Герметик нужно время на фиксацию; если сразу включить насос или начать работу, герметик может не набрать прочности и герметичность нарушится. Соблюдай рекомендованное время выдержки.
Пятая ошибка - выбор герметика без учета материала фланца и химической среды. Если фланец из неактивного металла (нержавеющая сталь, алюминий), а герметик рассчитан только на сталь, отверждение может быть неполным. Проверяй совместимость в техническом листе перед покупкой.
Чек-лист для подбора герметика под фланец
Перед заказом герметика проверь эти пункты:
Материал фланца - сталь, чугун, алюминий, латунь или нержавеющая сталь? Герметик подходит для вашего металла?
Плоскостность фланца - измерена ли и не превышает ли 0,1 мм на 400 мм?
Зазор между фланцами - в пределах 0,1–0,25 мм (или до 0,50 мм для тиксотропных составов)?
Шероховатость поверхности - примерно Ra 0,8–3,2 мкм?
Ширина перекрытия герметика - не менее 5 мм по периметру, не менее 3 мм вокруг болтов?
Температурный диапазон эксплуатации - соответствует ли рабочий диапазон герметика?
Химическая среда - совместима ли с маслом, топливом, теплоносителем или прочими жидкостями в узле?
Давление в узле - герметик рассчитан на данное давление?
Вибрация и деформации - есть ли значительные нагрузки, требующие эластичного решения?
Время полимеризации - подходит ли интервал до нагружения для вашего графика работ?
Если ответы совпадают, герметик - правильный выбор. Если несовпадений больше двух, стоит пересмотреть подход: возможно, традиционная прокладка или эластичный силиконовый состав будут надежнее.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки?
Да, если фланец жесткий, металлический, плоский (0,1 мм на 400 мм) и зазоры не превышают 0,1–0,25 мм. Герметик отверждается в отсутствие воздуха при контакте с металлом и образует надежное уплотнение. Однако на гибких фланцах, с большим зазором или при вибрации анаэробный герметик может потрескаться. Проверь геометрию и материал фланца перед решением.
Какой герметик выбрать для замены вырубной прокладки на насосе?
Подбирай по температуре, давлению и среде в узле. Для типовых масляных насосов подходят универсальные анаэробные герметики с термостойкостью до 150–200 °C и совместимостью с минеральным маслом. Проверь в техническом листе, что герметик одобрен для вашего материала фланца (сталь, алюминий и т.д.) и давления. При сомнениях проконсультируйся у производителя.
Как долго ждать перед запуском оборудования после нанесения герметика?
Герметик становится липким и фиксирует соединение за 20–30 минут на стали. Полная полимеризация и набор прочности занимают 24 часа при комнатной температуре. Низконапорный тест (до 0,03 МПа / 0,3 бар) допустим через 20–25 минут; полная рабочая нагрузка - не ранее чем через 24 часа. На холоде интервал может быть в 1,5–2 раза дольше.
Герметик вытек из-под фланца - что делать?
Это признак, что герметика было слишком много, или фланец не стянут должным образом. Дай составу полимеризоваться (24 часа), затем удали излишки скребком и зачисти неровности. При повторной сборке наноси герметик тоньше (валик 2–3 мм) и проверь момент затяжки болтов. Если проблема повторится, измерь плоскостность фланца - она может быть не в допуске.
Чем герметик отличается от обычной прокладки?
Прокладка - физический предмет из паронита, резины или другого материала; герметик - жидкий состав, полимеризующийся на поверхности. Герметик не требует заказа с нужной толщиной и формой; он адаптируется к геометрии фланца. Но герметик менее универсален: на гибких фланцах с большим зазором прокладка надежнее. Герметик экономит время, если фланцы жесткие и однотипные.
Заключение
Вопрос «можно ли использовать герметик вместо прокладки» имеет ясный ответ: да, но только при соблюдении ряда условий. Анаэробный герметик подходит для жестких металлических фланцев с хорошей плоскостностью, малым зазором и стабильными условиями эксплуатации. Успех зависит от трех факторов: правильная геометрия фланца, грамотная подготовка поверхности и выбор герметика под температуру, давление и химическую среду.
Следующий шаг - возьми техническую спецификацию своего узла, проверь фланец линейкой и микрометром, сверь условия эксплуатации с техническим листом герметика и, если все совпадает, попробуй замену. Если в процессе подготовки выяснится, что фланец неровный, зазоры велики или материал требует специальной подготовки, переход на герметик придется отложить и вернуться к традиционной прокладке или эластичному FIPG-составу. Такой подход убережет от утечек и неожиданных простоев.