Качество подготовки поверхности определяет долговечность и эффективность любого антифрикционного покрытия. Обезжиривание - это первый и критичный этап, от которого зависит адгезия покрытия, равномерность его распределения и устойчивость к отслаиванию при работе под нагрузкой. Пропуск этого шага или его небрежное выполнение приводит к преждевременному истиранию, вымыванию защитного слоя и выходу деталей из строя раньше, чем того требует конструкция.
Статья разбирает, почему обезжиривание нельзя пропускать, какие требования к нему предъявляют стандарты, как правильно подготовить поверхность и какие ошибки допускают закупщики и инженеры при организации этого процесса. Материал пригодится техническим специалистам, которые отвечают за качество нанесения покрытий, а также снабженцам, выбирающим технологию подготовки для своего производства.
Почему обезжиривание влияет на адгезию антифрикционного покрытия
Адгезия - это прочность связи между слоем покрытия и основным металлом.
Любая пленка масла, остатки эмульсии или микроскопический слой пыли между металлом и покрытием снижают молекулярное взаимодействие и ослабляют сцепление. Стандарт ГОСТ 9.402-2004 прямо указывает: поверхность перед нанесением защитного слоя не должна содержать видимых загрязнений, смазки, эмульсии, стружки, пыли и продуктов коррозии.
Для деталей после механической обработки этот пункт критичен. На свежем металле после фрезерования, шлифовки или токарной обработки остаются остатки режущей эмульсии, защитного масла и мельчайшие частицы абразива. На первый взгляд они невидимы, но под микроскопом это полноценный слой загрязнений. Когда на такую поверхность наносят твердосмазочное покрытие, оно не проникает в микропустоты металла, а задерживается на поверхности грязи и отслаивается при первой же вибрации или нагреве.
Результат: покрытие сыпется, вымывается водой или моющими растворами, теряет антифрикционные свойства. Деталь выходит из строя в 2-3 раза быстрее, чем если бы поверхность была подготовлена правильно.
Требования стандартов к подготовке поверхности
ГОСТ 9.402-80 и ГОСТ 9.402-2004 - это основные нормативные документы в России, которые задают требования к подготовке металла перед нанесением защитных и декоративных покрытий.
Они описывают несколько схем подготовки, в зависимости от исходного состояния поверхности и типа металла.
Базовые требования к поверхности перед нанесением покрытия:
Отсутствие масла, эмульсии, остатков флюса и паяльных наплывов.
Отсутствие видимых заусенцев, острых кромок и сварочных брызг (они удаляются механически до этапа обезжиривания).
Отсутствие органической и неорганической пыли, включая абразивные частицы от шлифовки.
Для деталей под твердые покрытия - шероховатость поверхности по ГОСТ 2789 не более 1,25 мкм (Ra).
Слишком гладкая поверхность - это не хорошо. Микронеровности обеспечивают механическое зацепление слоя покрытия. Если поверхность полирована до зеркального блеска, адгезия падает. Поэтому перед обезжириванием проверяют не только чистоту, но и параметр шероховатости.
ГОСТ также допускает применение пароструйного обезжиривания с одновременным фосфатированием для определенных схем подготовки. Это означает, что выбор конкретного состава обезжиривателя остается за предприятием, но результат должен соответствовать требованиям стандарта.
Этапы подготовки поверхности перед нанесением антифрикционных твердосмазочных покрытий
Обезжиривание - это не одноразовая операция с распылением жидкости.
Это цепочка технологических операций, каждая из которых решает свою задачу.
Первый этап: механическая очистка
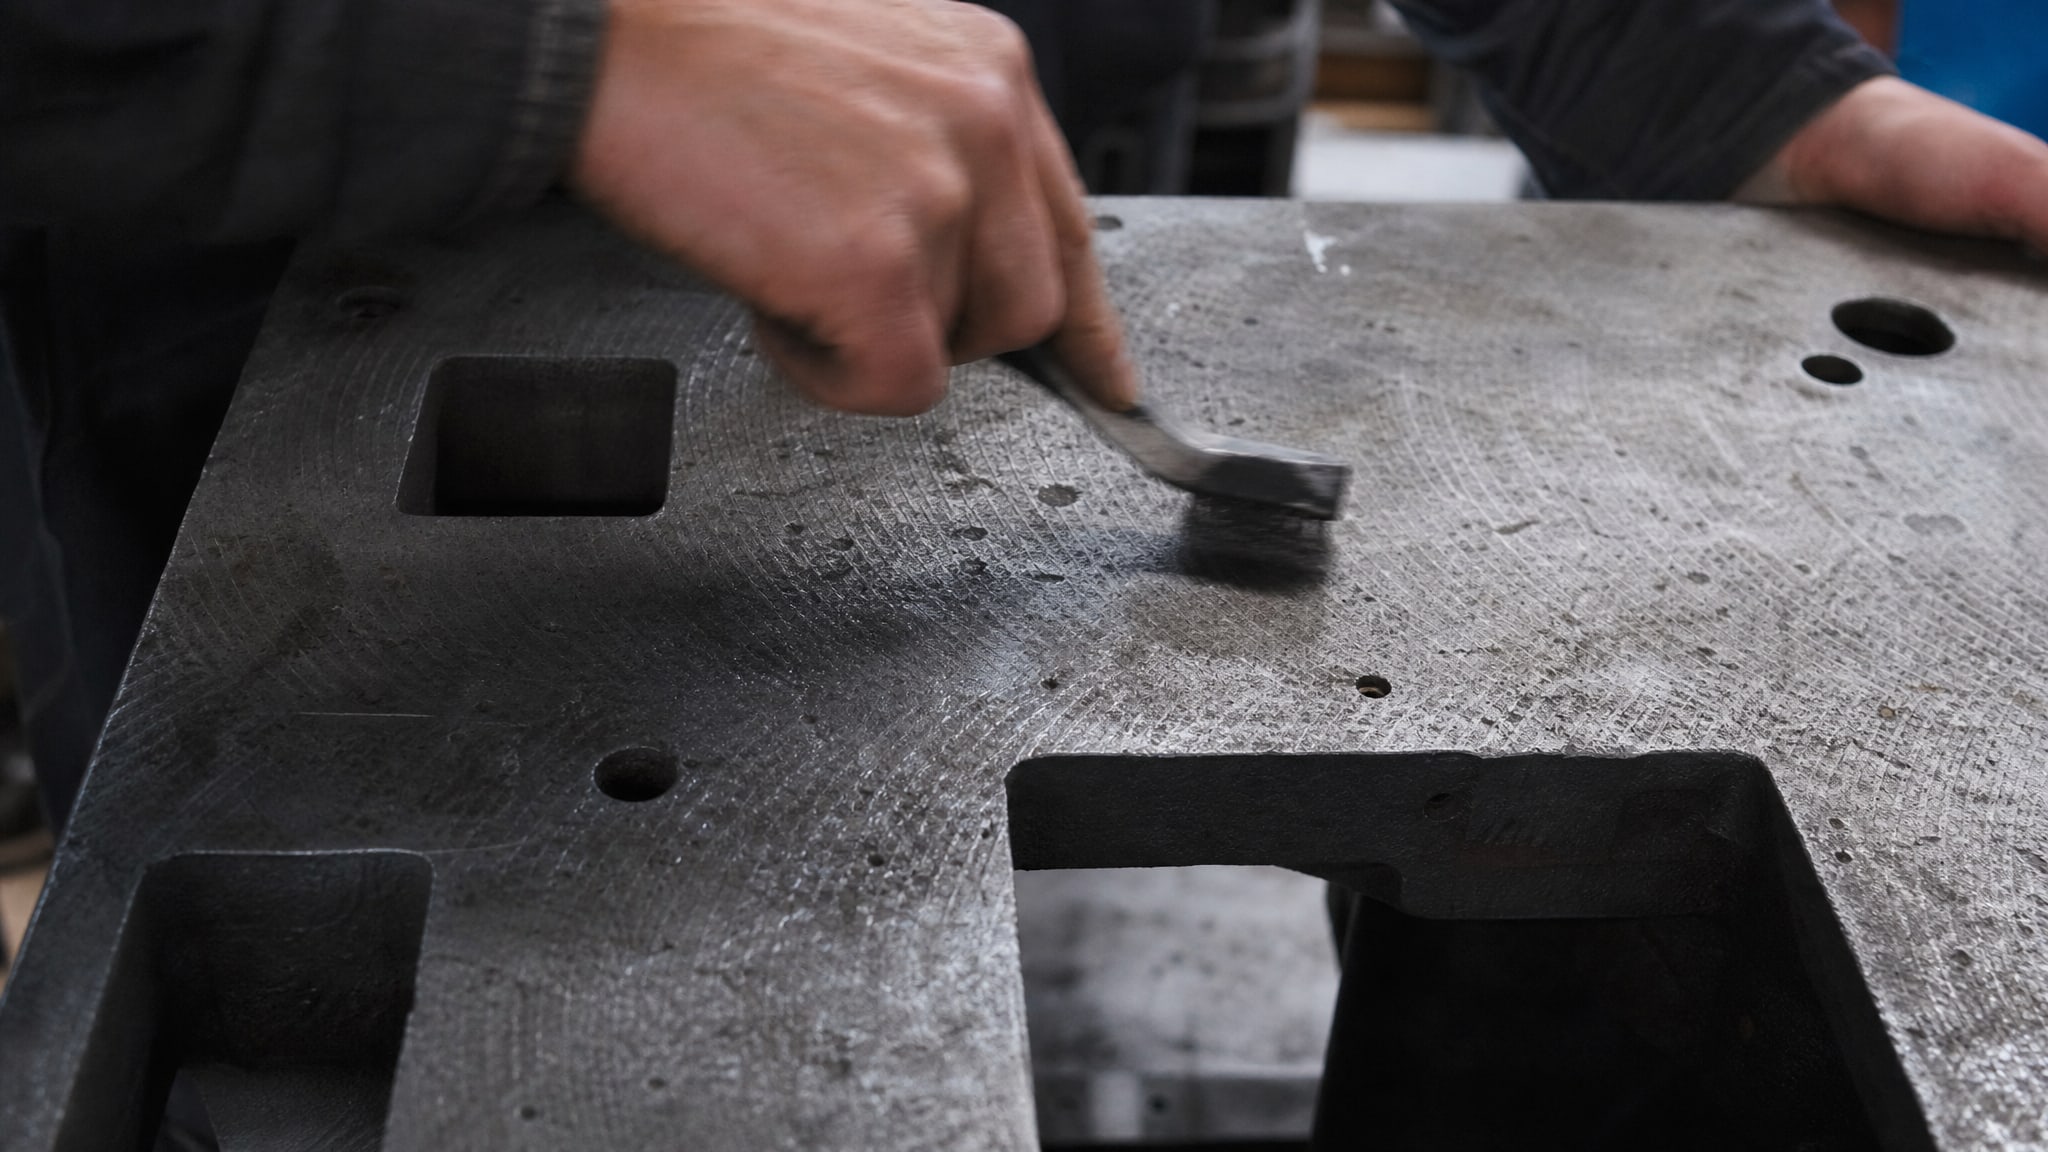
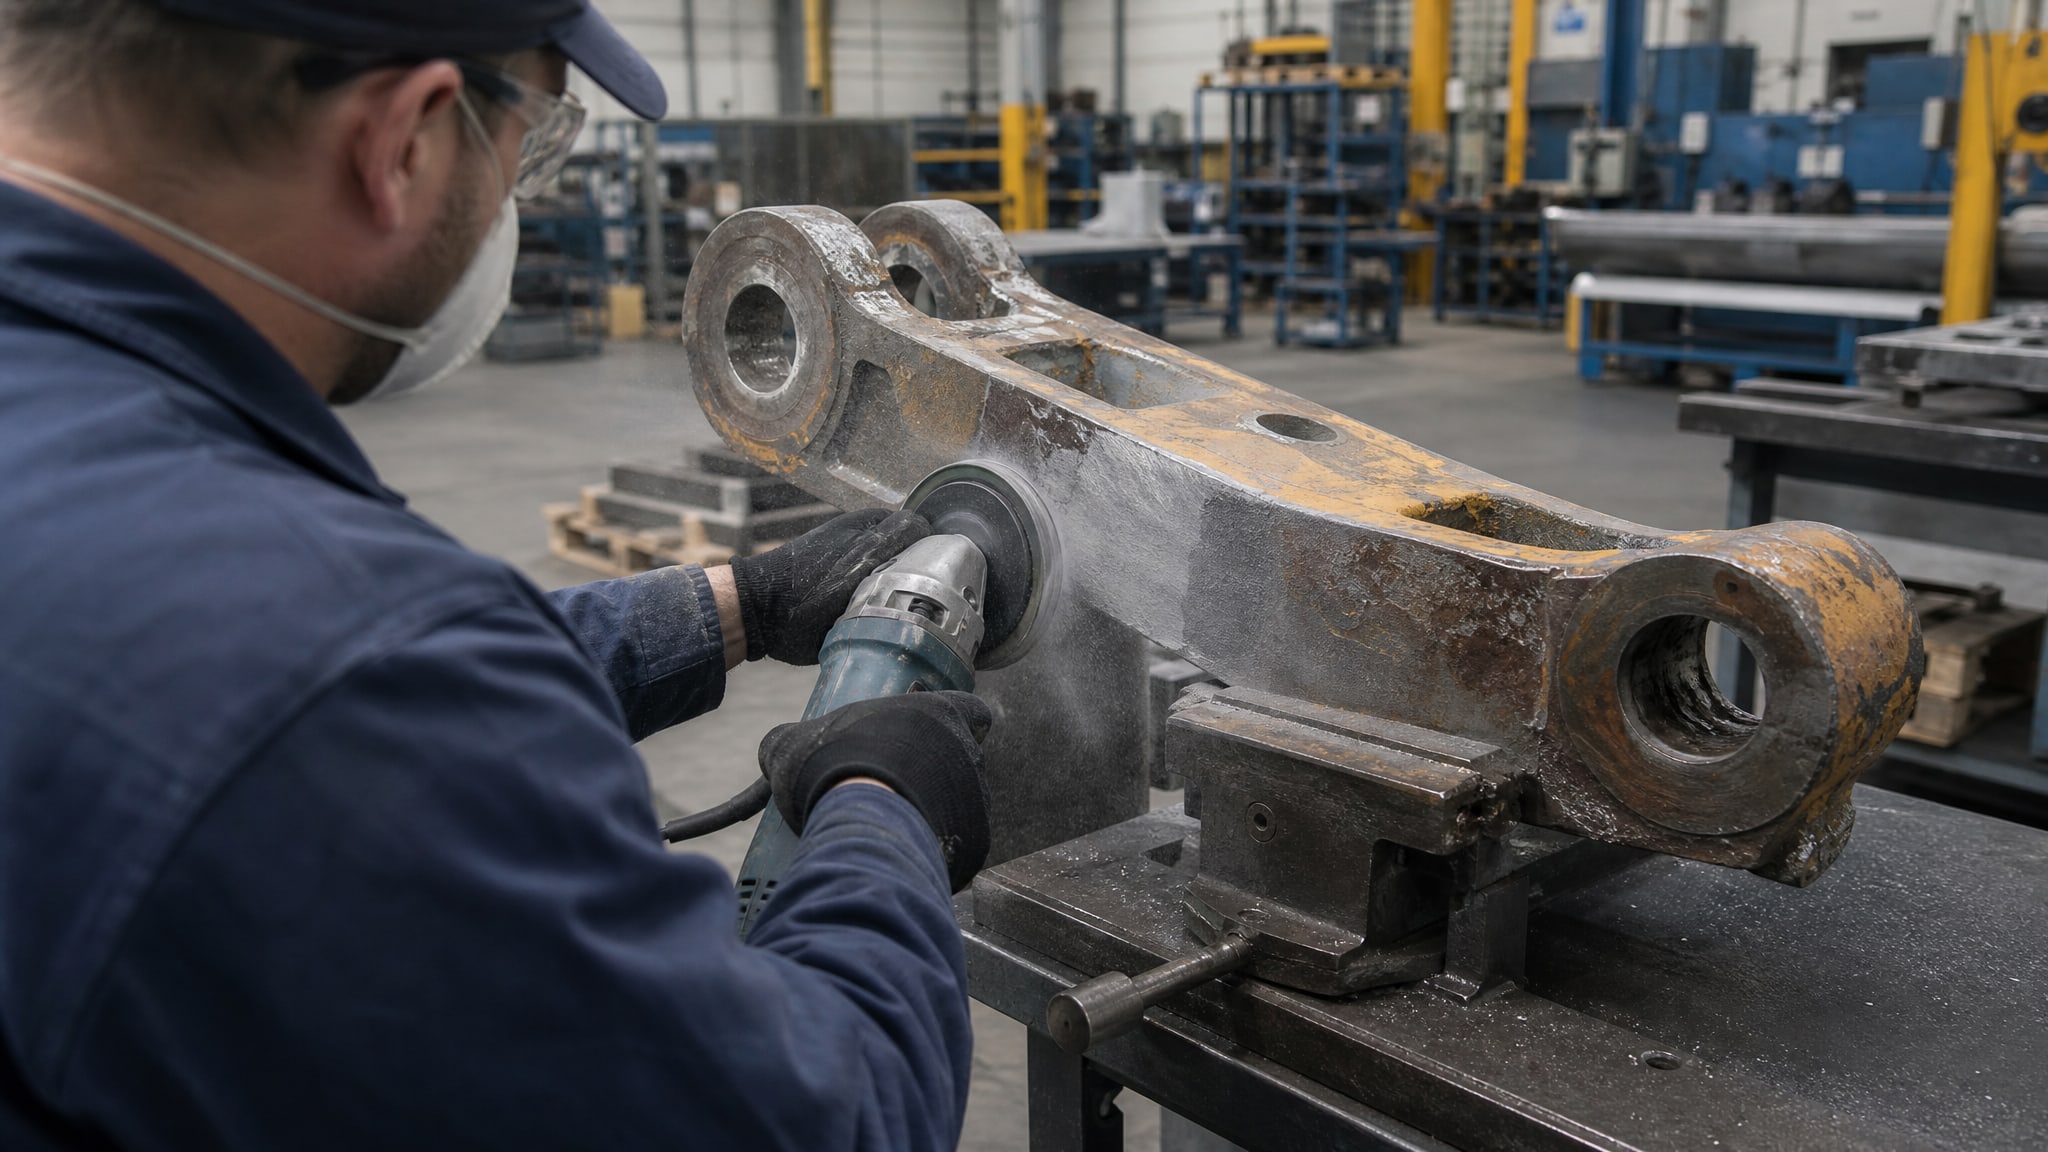
Перед обезжириванием поверхность очищают от видимых загрязнений, окалины, ржавчины и старого покрытия. Используются степени очистки согласно ISO 8501-1:
Sa 1–Sa 3 - для абразивоструйной очистки (от легкого удаления поверхностной пыли до полного снятия слоя);
St 2–St 3 - для ручной или механической очистки с помощью щеток, наждака или механизированного инструмента.
Выбор степени зависит от состояния поверхности. Если это деталь после токарки с легким слоем окисла, достаточно St 2. Если восстанавливают ходовую деталь с коррозией и старым покрытием, требуется Sa 2,5 или Sa 3 и последующее фосфатирование.
Второй этап: обезжиривание
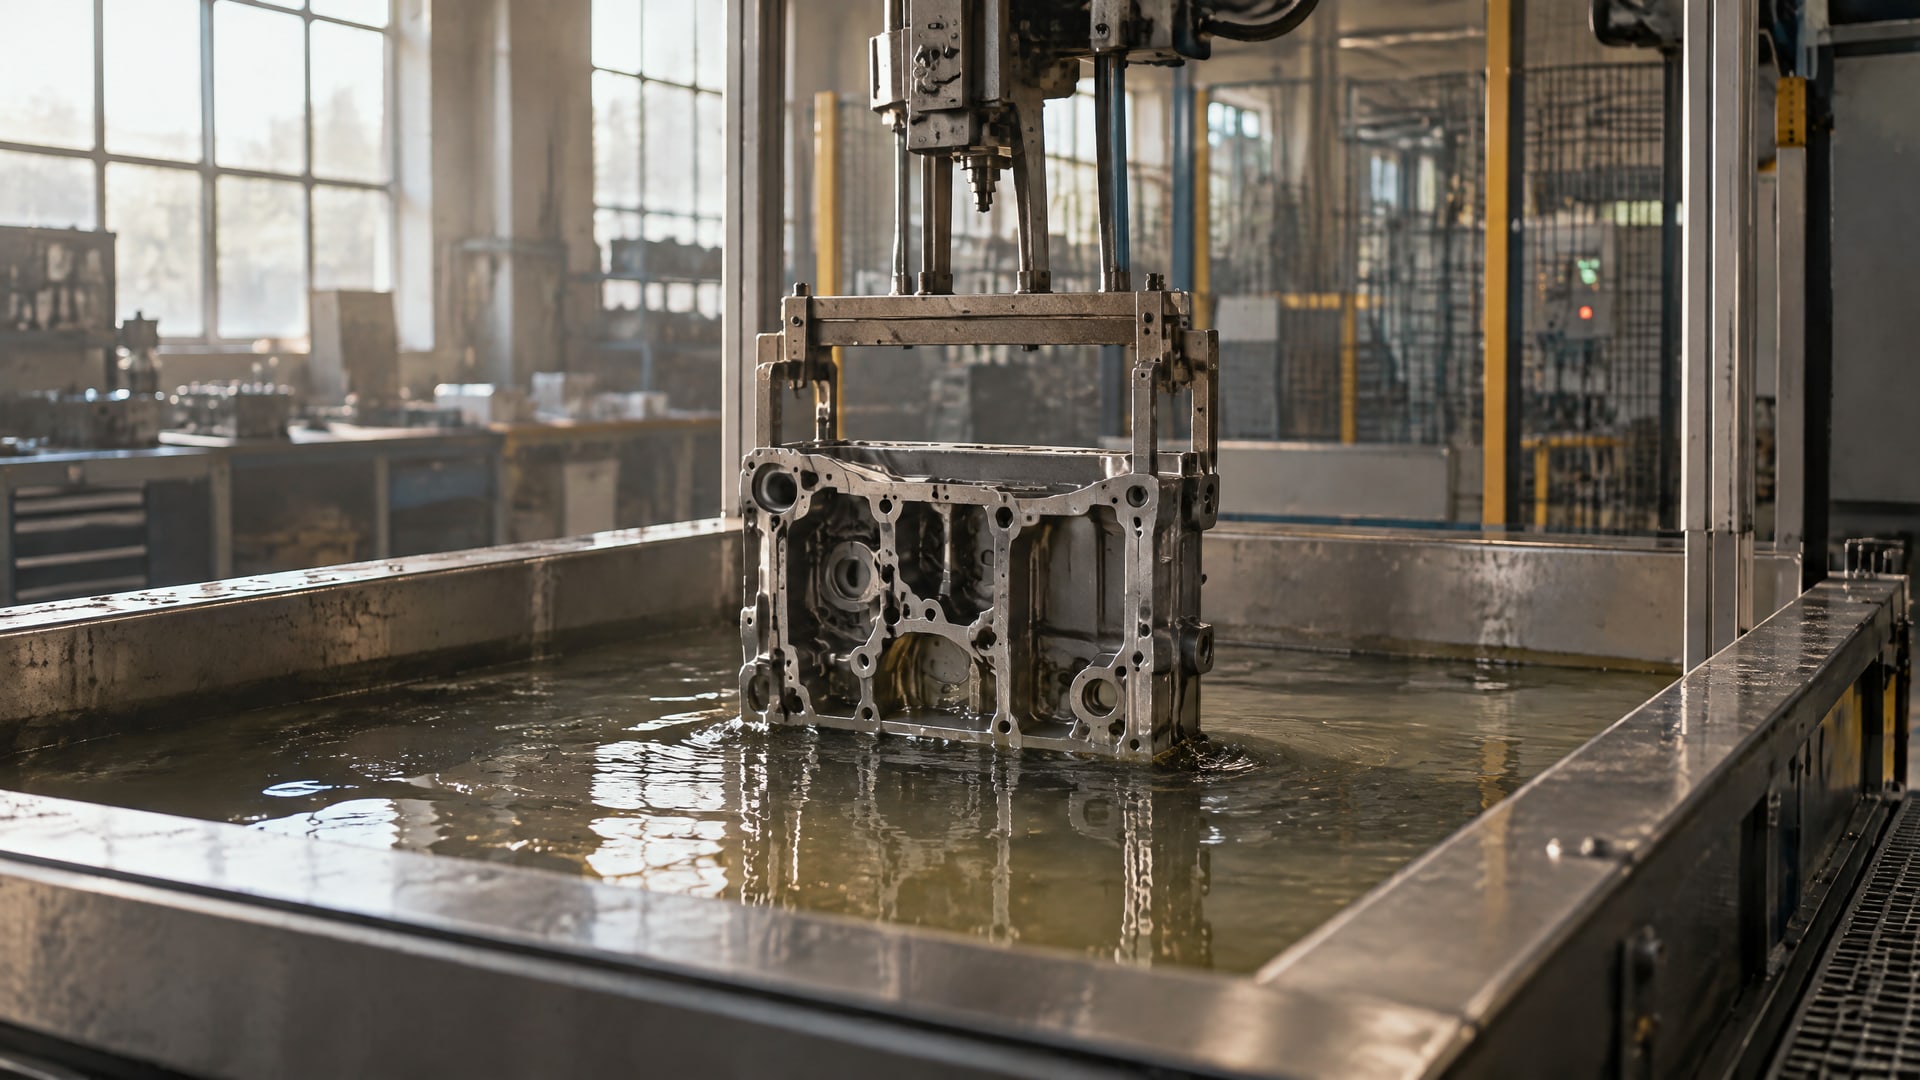
На этом этапе удаляют масло, эмульсию и микропыль. Способ выбирают в зависимости от типа загрязнения и производительности:
Щелочное погружение (ванна с щелочным раствором) - универсальный метод, работает на большинстве металлов.
Щелочное распыление - ускоренный вариант, подходит для конвейерного производства.
Пароструйное обезжиривание - для критичных деталей, когда нужна максимальная чистота.
Растворители на органической основе - для локальной работы, когда есть остатки масла, который щелочь не берет.
Важно: на этом этапе нельзя использовать никакие растворители или вещества, которые впоследствии оставляют пленку или изменяют микроструктуру металла. Например, минеральное масло не «смывается водой» окончательно - оно оставляет пленку. Стандарт требует полного удаления загрязнений.
Третий этап: промывка
После обезжиривания деталь промывают дистиллированной или деионизированной водой. Это удаляет остатки обезжиривателя и предотвращает вторичное загрязнение поверхности. Для промывки нужна вода надлежащего качества согласно требованиям нормативной базы.
Четвертый этап: сушка
Влага на поверхности препятствует адгезии и провоцирует подпленочную коррозию под слоем покрытия. Сушка выполняется горячим воздухом, в сушильной печи или в среде инертного газа. Температура и время выбираются так, чтобы не деформировать мелкие детали.
Пятый этап: контроль и нанесение покрытия
Перед нанесением проверяют чистоту поверхности (визуально или с помощью маркеров чистоты) и убеждаются, что деталь хранилась в чистом месте и не загрязнилась за время, прошедшее со звуки сушки. Только после этого наносят антифрикционное покрытие.
Финишную очистку и активацию поверхности перед нанесением твердосмазочного покрытия можно выполнить специализированным составом. На практике это позволяет удалить последние микроскопические загрязнения и активировать поверхность, что повышает адгезию готового слоя.
Как исходное состояние поверхности влияет на выбор технологии подготовки
Не все детали приходят в цех одинаково загрязненными.
ISO 12944-4 описывает несколько типов поверхностей, каждая требует своего подхода.
Углеродистая и низколегированная сталь после механической обработки - легко окисляется, часто покрыта остатками эмульсии. Стандартная схема: механическая очистка до St 2–St 3, щелочное обезжиривание, промывка, сушка. Шероховатость проверяют прибороми (профилометром) или сравнивают с образцами.
Оцинкованные поверхности - требуют более щадящей схемы, так как агрессивные щелочи повреждают цинковое покрытие. Выбирают специальные нейтральные обезжириватели или пароструйную обработку. После этого нельзя хранить деталь во влажном помещении - она быстро покроется белой ржавчиной.
Термически напыленные металлы - пористая структура требует особого подхода. Обезжириватель должен проникнуть во все микропустоты, поэтому часто используют не просто щелочные растворы, а составы с добавками, которые снижают поверхностное натяжение жидкости.
Ранее окрашенные поверхности - нужно сначала удалить старое покрытие механически (абразивоструйка до Sa 2,5–Sa 3), затем обезжирить и промыть. Если старую краску не снять полностью, новое покрытие ляжет неровно и будет отслаиваться.
Для каждого типа поверхности в технологической карте предприятия должны быть уточнены режимы обезжиривания: температура раствора, время выдержки, концентрация активного вещества, способ промывки и сушки.
Типичные ошибки при обезжиривании перед нанесением твердосмазочных покрытий
Даже крупные производства допускают ошибки на этапе подготовки, потому что спешат или недооценивают важность процесса.
Ошибка 1: «Деталь выглядит чистой, можно наносить покрытие»
На глаз невозможно оценить наличие масла или пыли толщиной в несколько микронов. ГОСТ требует формального соответствия требованиям, а не субъективного впечатления. На практике это означает, что каждая партия должна проходить установленный цикл подготовки, даже если предыдущие партии выглядели чистыми.
Ошибка 2: пропуск сушки или недостаточная сушка
Влага на поверхности приводит к вздутию покрытия и к подпленочной коррозии. Если деталь высушена неполностью, это обнаружится через несколько недель работы - покрытие начнет отслаиваться или появятся ржавые пятна.
Ошибка 3: использование универсального обезжирителя, который не подходит для конкретного металла
Например, сильная щелочь повредит алюминий, а нейтральный состав не возьмет въевшееся масло. Для каждого типа поверхности нужно подобрать обезжиритель в соответствии с технодокументацией производителя покрытия.
Ошибка 4: нарушение технологии хранения после подготовки
Даже идеально подготовленная деталь загрязнится, если ее положили на грязный верстак, положили руками или оставили лежать в пыльном цехе. На производстве готовые к покрытию детали хранят в чистых контейнерах, часто с инертным газом или в запечатанных пакетах.
Ошибка 5: контроль только по визуальным признакам, без проверки параметров
Чистоту и шероховатость нужно проверять приборами (профилометр для Ra, тестер адгезии, маркеры чистоты). Визуальный осмотр - дополнение, а не основание.
Совет инженера: технология подготовки для критичных деталей ходовых частей
На производстве ходовых узлов, где покрытие работает под высокой нагрузкой и вибрацией, подготовка поверхности требует повышенного внимания.
Сценарий: нужно нанести твердосмазочное покрытие на направляющие скольжения, которые до этого работали в открытом виде и покрыты тонкой ржавчиной и остатками минерального масла.
Что делают:
Абразивоструйная очистка до Sa 2,5 (удаление окалины, ржавчины и старого слоя).
Щелочное обезжиривание с нагревом до 60–70 °C в течение 3–5 минут.
Двухступенчатая промывка: сначала горячей водой, потом деионизированной водой комнатной температуры.
Сушка в потоке теплого воздуха (40–50 °C) в течение 15–20 минут.
Финишная активация поверхности непосредственно перед нанесением.
Нанесение антифрикционного покрытия в течение 30 минут после сушки (не позже - может образоваться влажная пленка из воздуха).
Итог: покрытие ложится ровно, адгезия хорошая, срок службы в эксплуатации совпадает с расчетным. Контроль адгезии по методу кросс-хатч показывает оценку 5B (максимум), что означает полное отсутствие отслаивания.
При отказе от финишной активации адгезия падает до 3B–4B, и в процессе эксплуатации происходит микрошелушение покрытия. В итоге расход ресурса детали сокращается на 30–50 процентов.
Часто задаваемые вопросы
Чем отличается обезжиривание от очистки поверхности?
Очистка - это удаление видимых загрязнений (окалины, ржавчины, старого покрытия). Обезжиривание - удаление масла, эмульсии и микропыли. На практике обычно выполняются оба процесса подряд: сначала механическая очистка (абразивоструйка или шлифовка), потом химическое обезжиривание. Вместе они обеспечивают требуемое качество подготовки поверхности.
Можно ли наносить твердосмазочное покрытие на необработанный металл сразу после прокатки?
Нет. Прокатный металл имеет окалину, в порах которой задерживаются продукты коррозии и остатки смазки. ГОСТ 9.402 требует удаления окалины до нанесения покрытия. Минимум - абразивоструйная очистка до Sa 2, максимум - полное снятие окалины до Sa 3 с последующим фосфатированием.
Как проверить, что обезжиривание выполнено качественно?
Используют несколько методов: визуальный осмотр (капля воды не должна собираться в шарик, а должна растечься тонким слоем по поверхности), маркеры чистоты (специальные салфетки, которые окрашиваются при соприкосновении с маслом), и тестирование адгезии после нанесения покрытия (кросс-хатч, кубик Бархола или динамический изгиб).
Нужно ли сушить деталь после обезжиривания, если она будет лежать в закрытом помещении?
Да, обязательно. Влага на поверхности приводит к подпленочной коррозии и вздутию покрытия. Даже в закрытом помещении влага конденсируется на холодной детали. Сушка должна быть полной, без остатков влаги.
Какое время может пройти между обезжириванием и нанесением покрытия?
Для большинства схем не более 30–60 минут при хранении в чистом месте. Если прошло больше времени, поверхность может загрязниться или покрыться тонким слоем окиси. В технодокументации производителя покрытия обычно указан допустимый интервал. При длительном хранении (более часа) рекомендуется повторное обезжиривание или финишная активация.
Заключение
Правильное обезжиривание - это не лишняя затрата времени, а инвестиция в качество и долговечность готового изделия. Стандарты ГОСТ 9.402 и ГОСТ Р ИСО 8501-1 четко описывают требования к чистоте и подготовке поверхности перед нанесением антифрикционных твердосмазочных покрытий: отсутствие масла, эмульсии, пыли, коррозии и соблюдение параметра шероховатости (не более 1,25 мкм).
Обезжиривание - это не одноразовая операция, а цепочка технологических этапов: механическая очистка, обезжиривание, промывка, сушка, контроль и нанесение. Каждый этап решает свою задачу, и пропуск любого из них приводит к снижению адгезии и преждевременному отслаиванию покрытия. Конкретный выбор метода и состава обезжирителя зависит от типа металла, исходного состояния поверхности и требований производителя покрытия. Следующий шаг - согласовать технологическую карту подготовки поверхности с производителем конкретного антифрикционного покрытия, которое планируется применять, и обучить рабочих установленному порядку операций.