Анаэробные фиксаторы и герметики - это матчасть для надежной фиксации резьбовых соединений, герметизации стыков и предотвращения самораскручивания крепежа. Однако их эффективность полностью зависит от соблюдения технологии применения. Большинство случаев, когда "фиксатор не работает", вызваны не качеством материала, а типичными ошибками монтажников и закупщиков: неправильной подготовкой поверхности, неверным выбором прочности, несоблюдением времени отверждения или ошибками в зоне нанесения. В этой статье разберем, как правильно наносить анаэробный герметик, какие проблемы возникают из-за неправильного применения, и как избежать брака на сборке.
Статья адресована техническим специалистам, инженерам и снабженцам, которые подбирают или используют эти составы в производстве и ремонте оборудования. Вы узнаете, почему анаэробы не отверждаются, как выбрать правильный класс прочности по стандарту ISO 10964, и какие условия считаются критичными для успешной фиксации.
Как работает анаэробный фиксатор: механизм отверждения
Анаэробный клей полимеризуется не на открытом воздухе, а именно в безвоздушной среде между двумя близко прилегающими металлическими поверхностями.
При нанесении на чистый металл состав остается жидким благодаря контакту с кислородом воздуха; стоит болту войти в резьбу или две части соединиться, кислород перекрывается - и начинается полимеризация. Металлические поверхности (в особенности железо, медь и их сплавы) ускоряют этот процесс за счет каталитического воздействия.
Предварительная фиксация - то есть захват, при котором крепеж уже не проворачивается под легким усилием - происходит примерно за 10 минут. Полное отверждение и набор финальной прочности занимают около 24 часов при комнатной температуре (18–25 °C). Именно этот фактор часто приводит к недопониманию: монтажник считает, что через час соединение готово, но на деле окончательные характеристики достигаются только через сутки.
Класс прочности анаэробного фиксатора определяют по стандарту ISO 10964 - это метод измерения крутящего момента на специальных образцах резьбового крепежа. Диапазоны срыва (момент, при котором болт начинает проворачиваться) варьируются от 5–8 Н·м для легкоразборных составов до 25–35 Н·м для средних и 50+ Н·м для постоянных фиксаций. Понимание этой классификации помогает правильно подобрать материал под конкретную задачу.
Как правильно наносить анаэробный герметик на резьбовые соединения
Подготовка поверхности: основа успеха
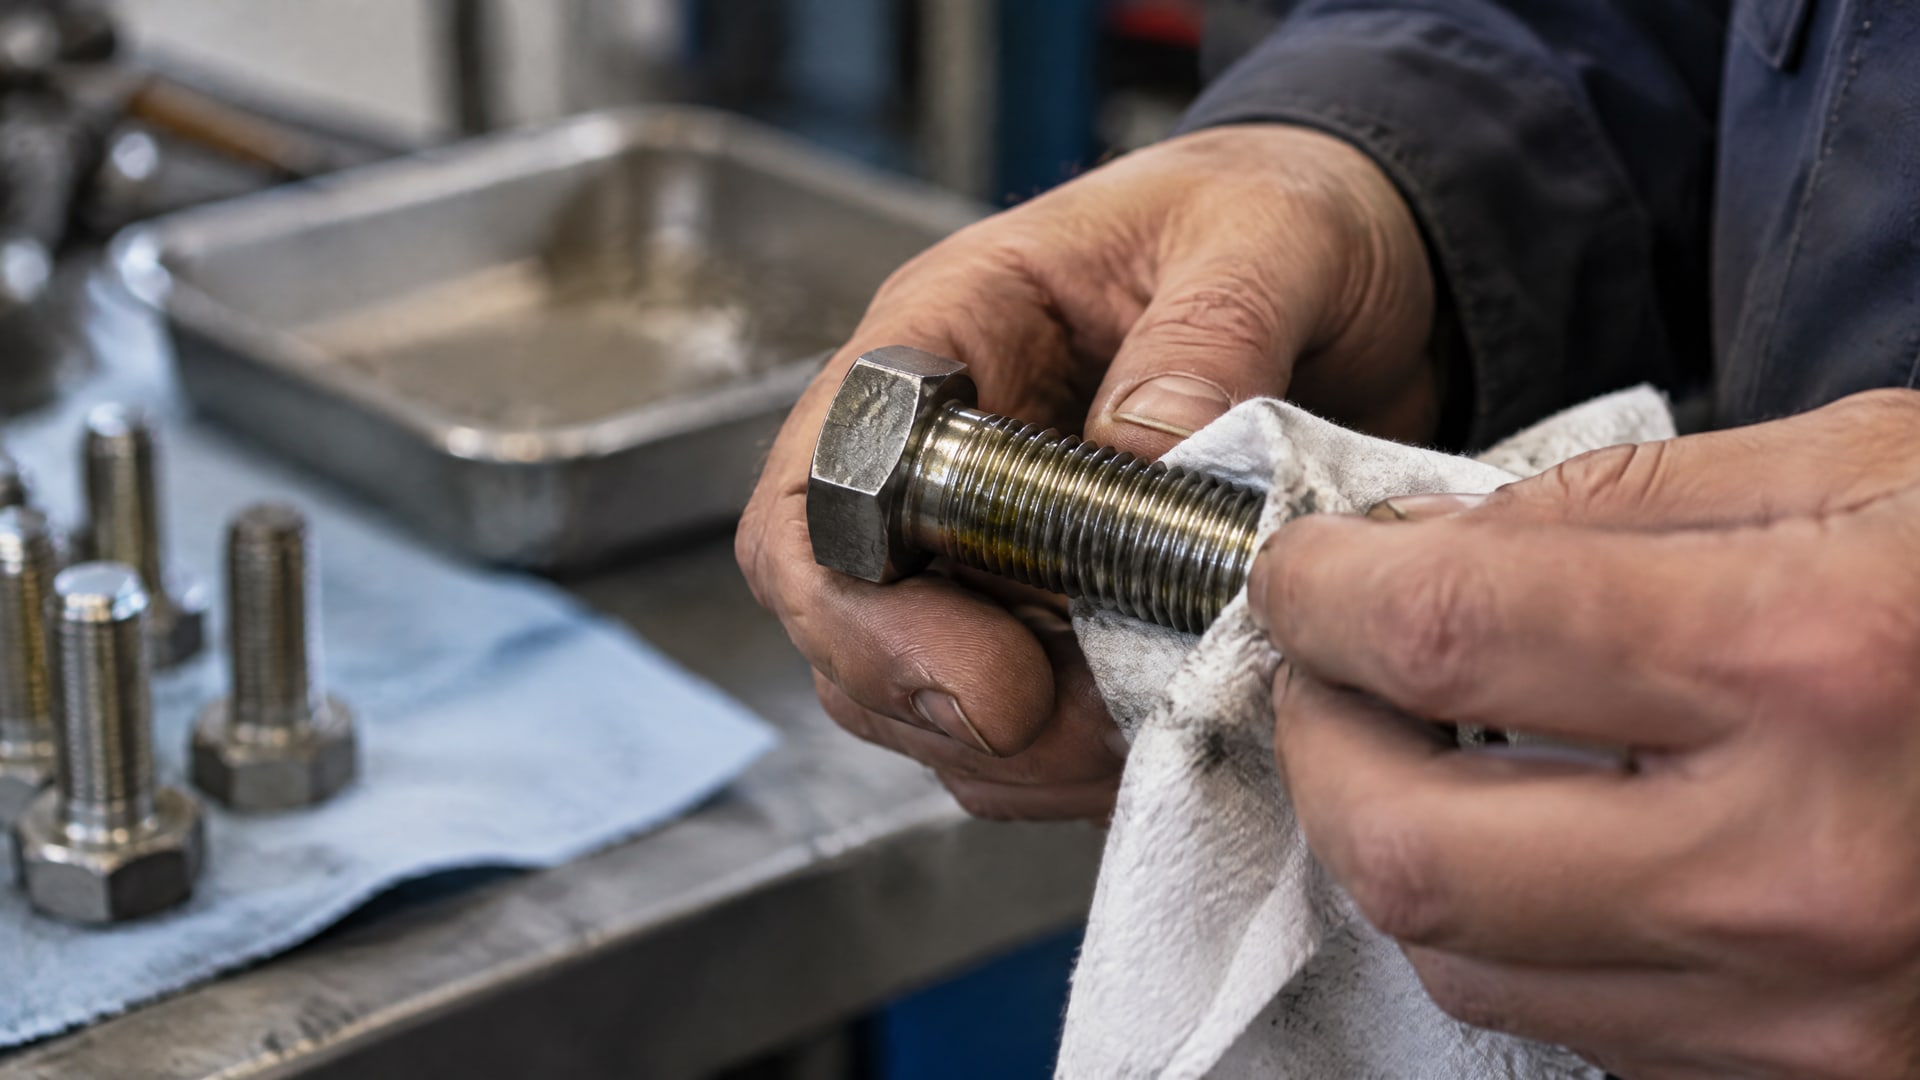
Перед нанесением состава обе части соединения - наружная резьба болта и внутренняя резьба отверстия - должны быть тщательно очищены и обезжирены. Загрязнения, окислы, следы машинного масла или консервирующей смазки препятствуют доступу состава в микропоры металла и блокируют катализаторное воздействие поверхности. Результат - состав либо не полимеризуется вовсе, либо отверждается непредсказуемо долго.
Очистку выполняют щеткой, ветошью или воздухом под давлением. Обезжиривание - спиртом, техническим ацетоном или специализированным растворителем. После очистки детали должны оставаться сухими; влага в зазорах также замедляет полимеризацию.
Нанесение на сквозное соединение (болт в гайку)
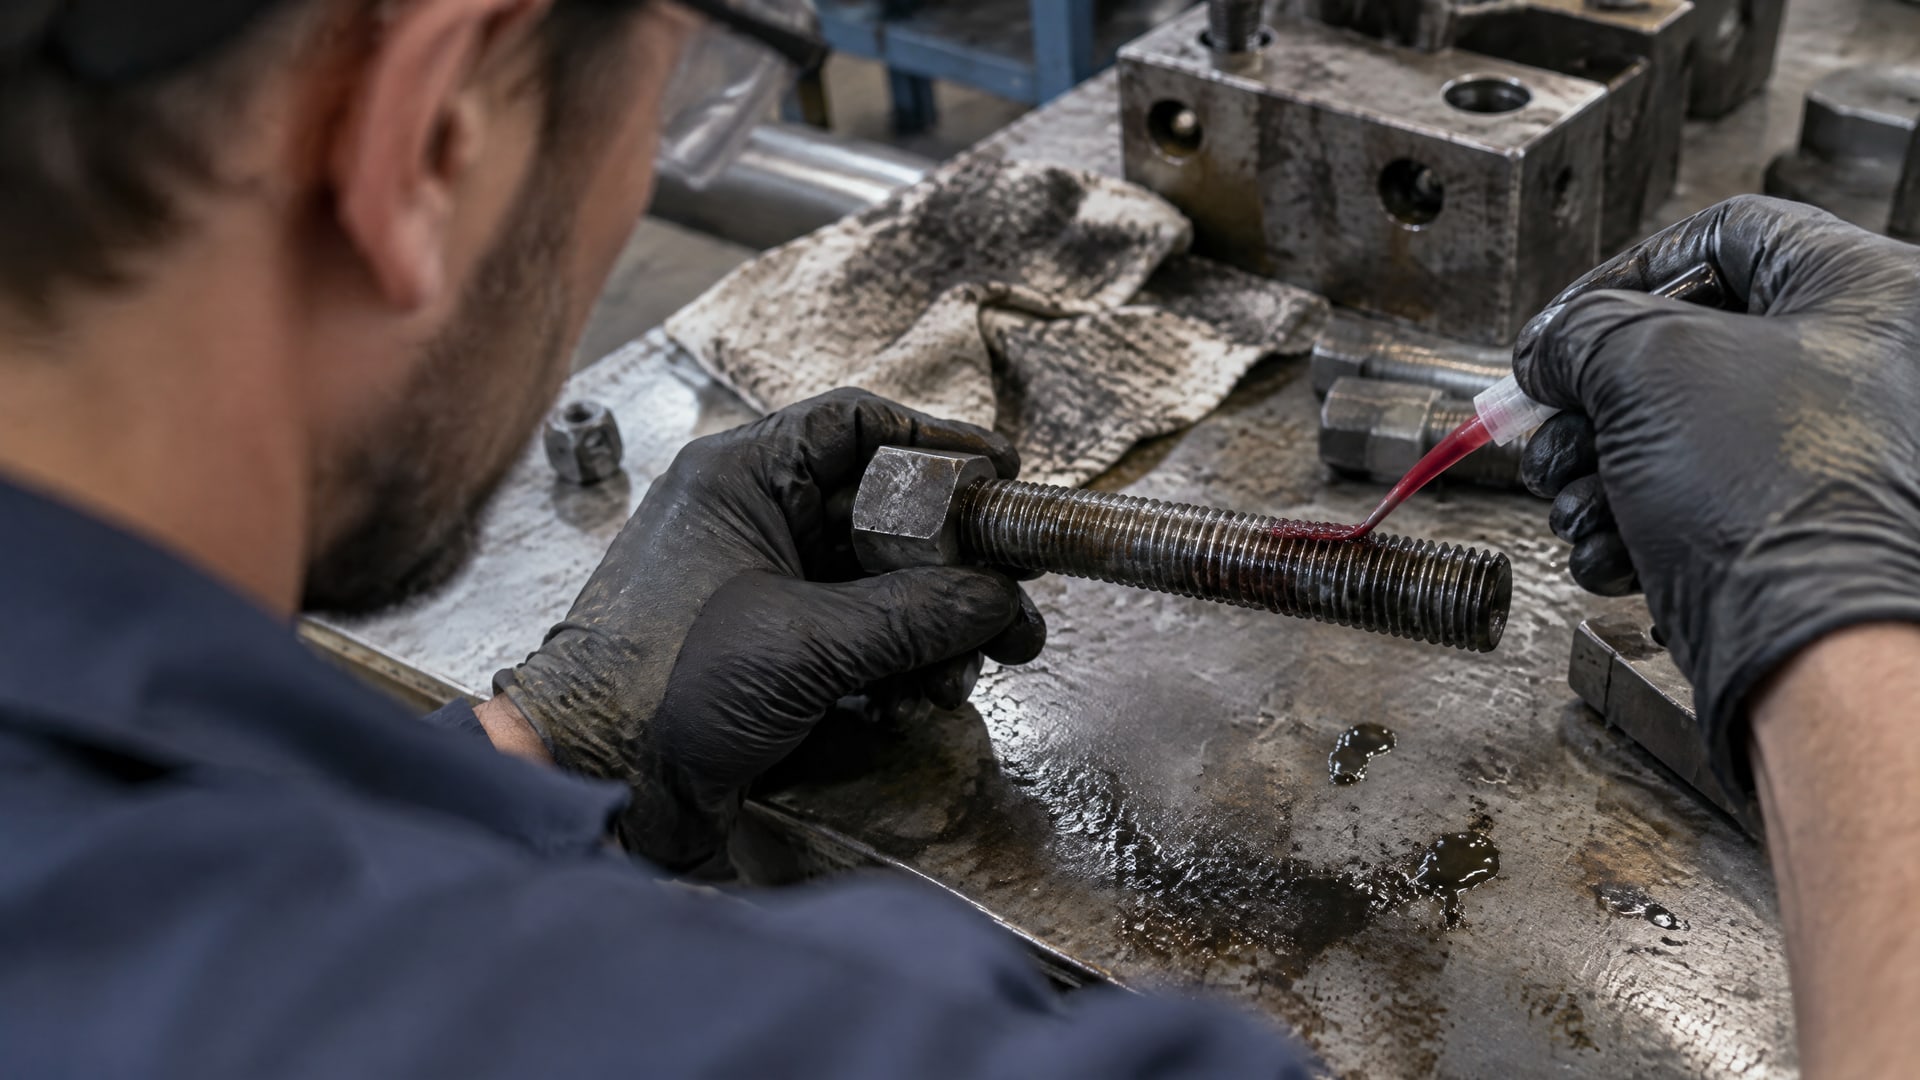
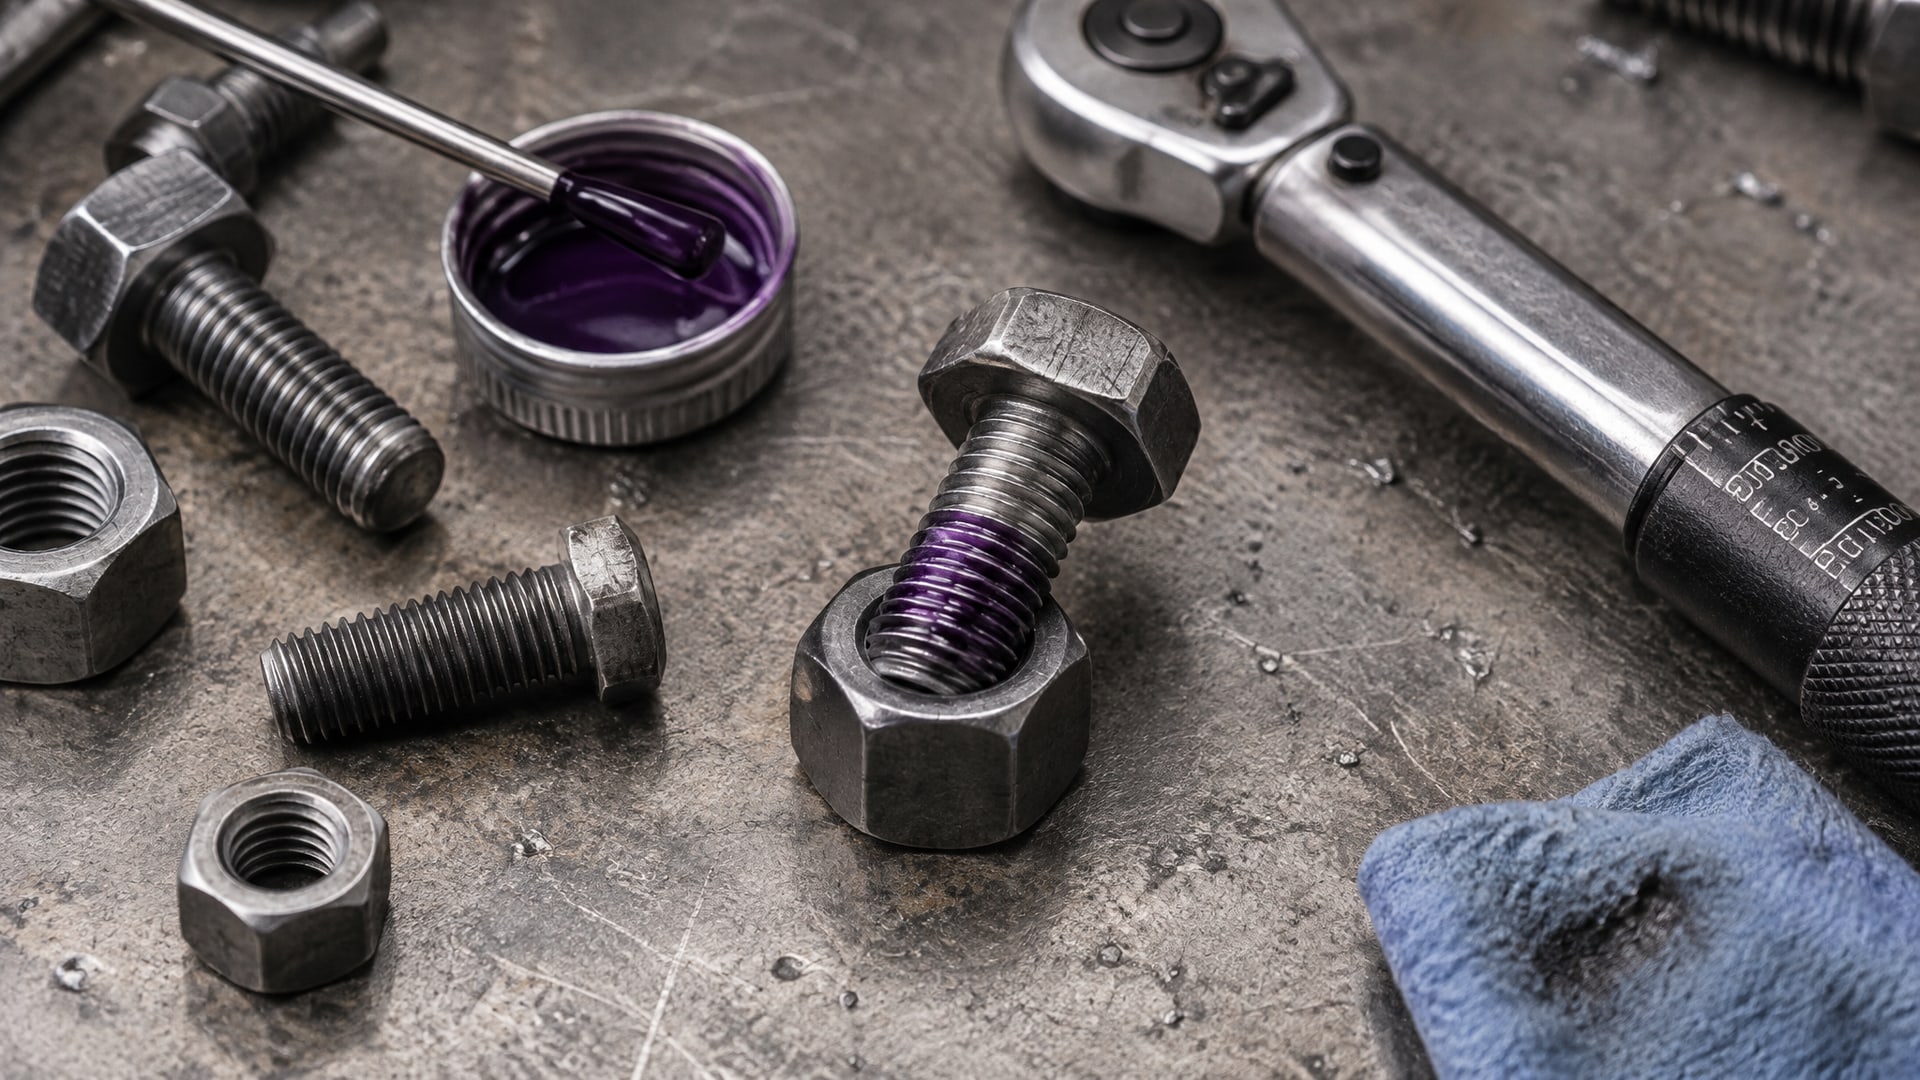
Для сквозного соединения состав наносят в зоне реального контакта - то есть именно там, где будет находиться резьба после затяжки болта в гайку. Типовой способ: нанести состав на 2–3 витка резьбы болта в точке, где гайка окончательно прижмется, или нанести непрерывный валик 360° по первой рабочей нитке. Первую нитку часто оставляют свободной, чтобы остатки состава при сборке вышли наружу и не создавали грязи.
Не нужно покрывать весь болт от головки до острия - это пустая трата материала. Состав должен находиться именно в рабочей зоне, где происходит зацепление резьб.
Нанесение на глухое отверстие
Для глухого отверстия (например, винт в гайкогнездо или штифт в корпусе) состав вводят в нижнюю часть внутренней резьбы, чтобы обеспечить заполнение рабочего объема при закручивании. Капля в центр отверстия перед нарезанием болта позволяет составу капиллярно распределиться по виткам при затяжке. На крупных зазорах и больших резьбах объем состава увеличивают, чтобы все пустоты резьбового зацепления были заполнены.
Особенности работы с низковязкими («wicking grade») составами
Низковязкие анаэробные герметики допускается наносить даже после сборки: они проникают в щели резьбы за счет капиллярного эффекта. Такие составы удобны при ремонте, когда разбирать соединение затруднительно, но они требуют более аккуратного дозирования, чтобы не пролить на окружающие детали.
Топ-7 ошибок, из-за которых анаэробный фиксатор не работает
Ошибка 1: Нанесение на грязную или масляную резьбу
Это главная причина отказа фиксатора. Если на резьбе осталось машинное масло, консервирующая смазка, ржавчина или пыль, состав не сможет полноценно контактировать с металлом. Полимеризация либо не начнется, либо будет слабой и непредсказуемой. Решение: всегда очищать и обезжиривать обе поверхности перед нанесением.
Ошибка 2: Ожидание мгновенного отверждения
Многие думают, что если фиксатор не схватился за пару минут, он неработающий. На деле предварительная фиксация наступает за 10 минут, а полное отверждение - за 24 часа. Нельзя нагружать соединение по полной сразу после затяжки. Решение: дать составу время (особенно в критичных соединениях) и учитывать это при планировании монтажа.
Ошибка 3: Распределение состава по всей детали заранее
Попытка нанести анаэроб на всю длину болта до сборки приводит к тому, что состав начинает полимеризоваться на открытом воздухе там, где нет плотного контакта. Эффективный объем в рабочей зоне резьбы уменьшается. Правило: наносить только в рабочую зону контакта, где состав будет находиться в безвоздушной среде.
Ошибка 4: Неправильный выбор класса прочности
Использование высокопрочного состава для легко разбираемого соединения приводит к тому, что затем болт не удается выкрутить без повреждений. Применение низкопрочного состава к постоянной фиксации рискует саморазвинуться. По стандарту ISO 10964 существуют классы (5–8 Н·м, 14–20 Н·м, 25–35 Н·м и выше). Решение: сверяться с техническими параметрами и требуемым режимом демонтажа.
Ошибка 5: Загрязнение носика флакона при нанесении
Касание наконечником упаковки металлических частей приводит к загрязнению наконечника - тогда при следующем использовании вход в дозатор перекрывается, и подача нарушается. Важно: не касаться носиком обрабатываемой детали или инструмента.
Ошибка 6: Пренебрежение активатором при работе в холоде или на пассивных металлах
Если работа ведется ниже 5 °C, на алюминии, титане или других "пассивных" металлах, производители рекомендуют использовать совместимый праймер/активатор. Без него отверждение может замедлиться в десятки раз или не наступить вовсе. Решение: применять активатор согласно инструкции - это небольшой расход, но гарантия результата.
Ошибка 7: Игнорирование времени полного отверждения перед работой
Некоторые закупщики требуют от инженеров немедленно отправить узел в работу после сборки. На практике это приводит к разрушению соединения под нагрузкой в первые часы. Полное отверждение - это не 10 минут предварительной фиксации, а 24 часа. Решение: планировать сборку с учетом времени отверждения; если нужно ускорить - использовать активатор (при его применении время может сократиться до часов).
Как выбрать правильный класс прочности по ISO 10964
Стандарт ISO 10964 определяет методику испытания анаэробных клеев на резьбовых крепежных деталях и позволяет сравнивать продукты разных производителей по объективным критериям.
Основной параметр - это крутящий момент срыва (breakaway torque), при котором болт начинает проворачиваться на уже затвердевшем составе.
Низкая прочность (5–8 Н·м): Для соединений, которые часто разбирают (регулировки, периодическое обслуживание). Болт выкручивается без инструмента или при легком усилии. Пример: крепеж панели управления, съемные крышки.
Средняя прочность (14–20 Н·м): Для узлов, разбираемых при ремонте с использованием инструмента, но без риска срыва резьбы. Применяется в большинстве машиностроительных сборок. Пример: крепеж корпусных деталей, шпильки в приводах.
Высокая прочность (25–35 Н·м и выше): Для постоянной фиксации, где разборка либо не предусмотрена, либо требует специальных условий. Используют в критичных узлах: приводные валы, корпусы редукторов, соединения гидроагрегатов.
При выборе важно учесть не только диаметр резьбы, но и материал болта, тип отверстия (сквозное или глухое), температурные условия работы и возможность доступа для разборки. Сверяться нужно с техническим паспортом и инструкцией производителя, а не с рекламным названием.
Совет инженера: применение анаэробных герметиков в термостойких узлах
В практике сборки и ремонта встречаются ситуации, когда соединение работает в условиях повышенной температуры (например, на гарнирах редуктора или в системах теплоотвода).
Стандартные анаэробные составы держат до 80–100 °C; для более жестких условий требуются специализированные термостойкие формулировки.
Такие составы (например, EFELE 126) обладают расширенным температурным диапазоном, но требуют еще более тщательной подготовки поверхности: малейшие загрязнения приведут к непредсказуемому отверждению. На практике техники, работающие с такими составами, используют не только обезжиривание, но и активаторы - и результат стабильный: соединение выдерживает термоциклирование и вибрацию без ослабления.
Как ускорить отверждение анаэробного герметика
В производстве, где каждый час важен, используют активаторы и праймеры.
Применение совместимого активатора сокращает полное отверждение с 24 часов до нескольких часов (время варьируется в зависимости от типа состава и активатора). Активатор наносят тонким слоем на очищенную резьбу перед нанесением основного состава или после него - согласно инструкции производителя.
Активаторы обязательны при работе ниже 5 °C, на алюминии, титане и других пассивных металлах. Они также полезны, если зазоры между витками резьбы увеличены и состав не получает достаточного каталитического воздействия от поверхности.
Важно понимать: ускорение отверждения не означает, что соединение можно нагружать раньше. Даже с активатором нужно выдерживать минимальное время, указанное в техническом паспорте, прежде чем подвергать узел рабочим нагрузкам.
Анаэробные герметики для разных типов соединений
Вал-втулочные соединения
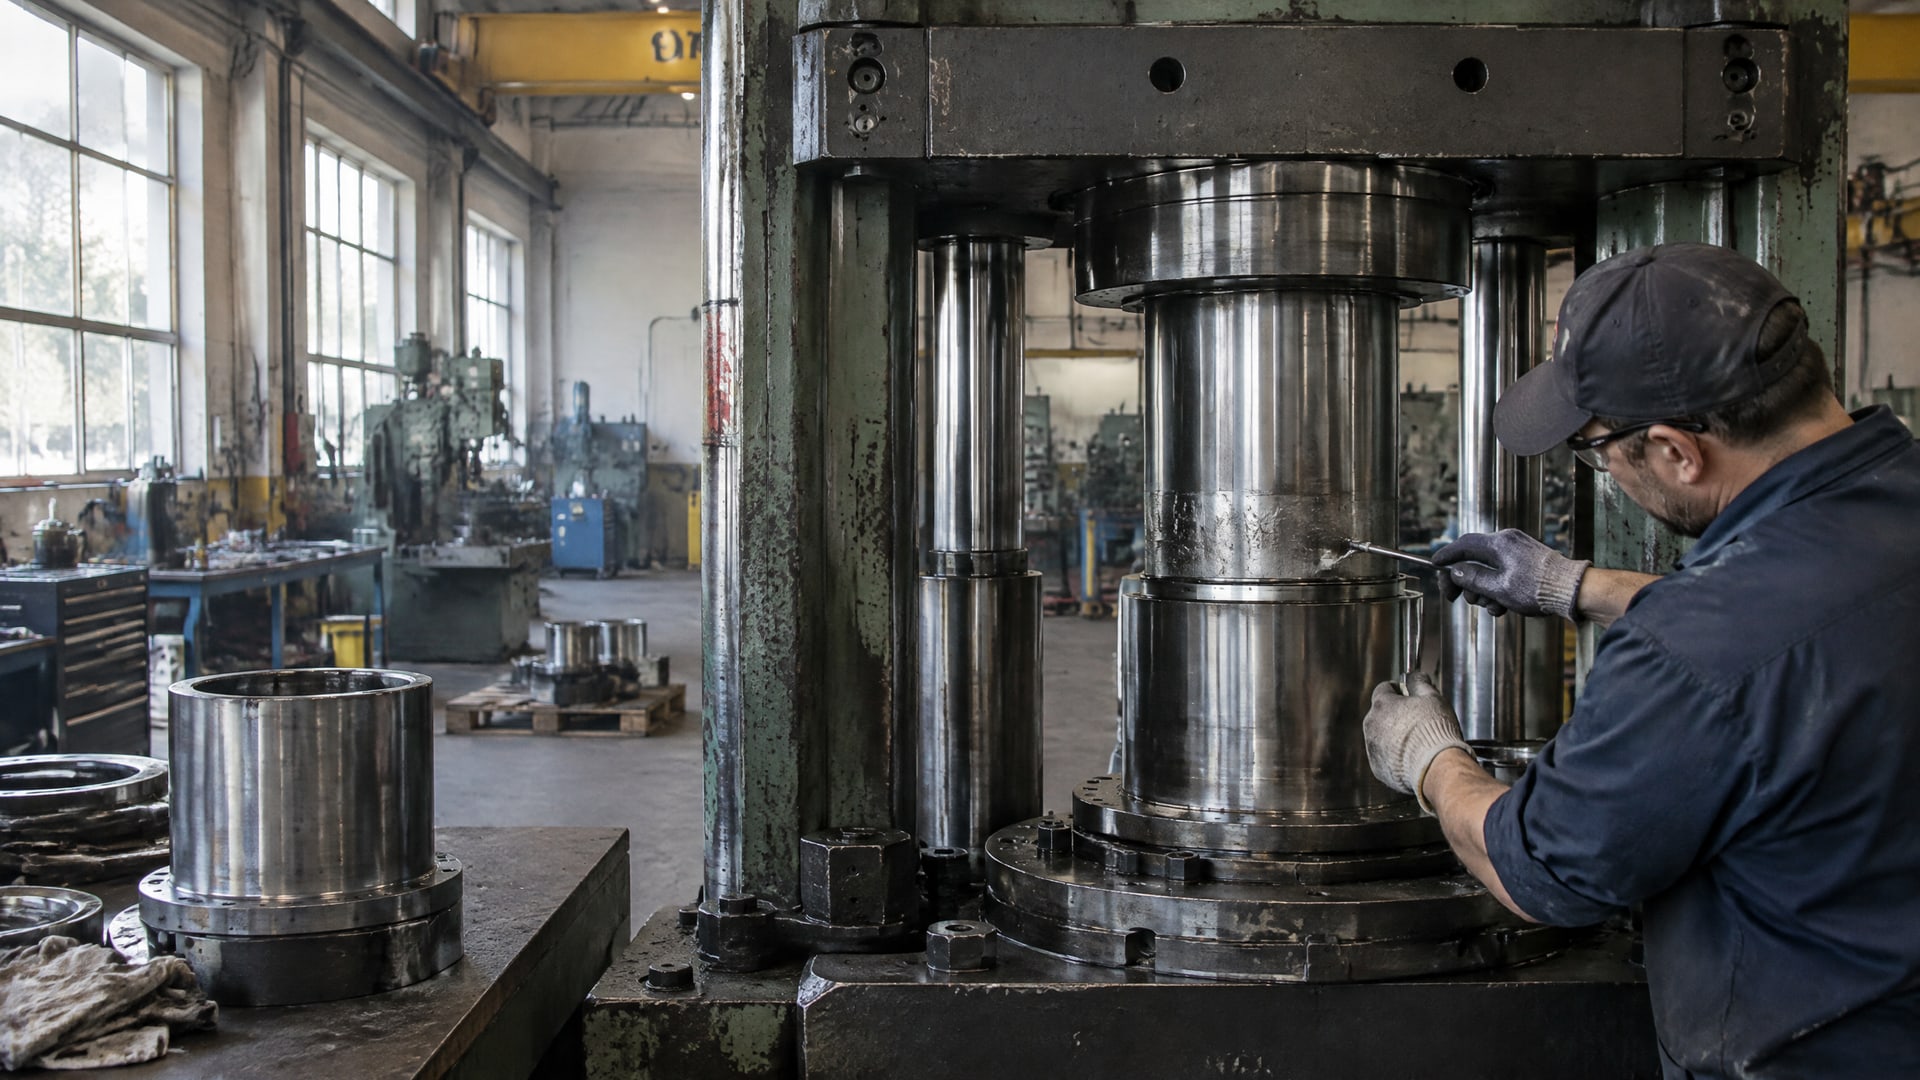
Для посадок с натягом или переходных полей используют среднепрочные анаэробные герметики - они предотвращают проворачивание втулки и утечку жидкости в стык. Подход к нанесению аналогичен резьбовому: очистка-обезжиривание, нанесение в зону контакта (часто по окружности), сборка под давлением пресса. Время отверждения продлевается, так как в этих соединениях зазор часто больше, чем в резьбе.
Плоскостные герметизирующие стыки
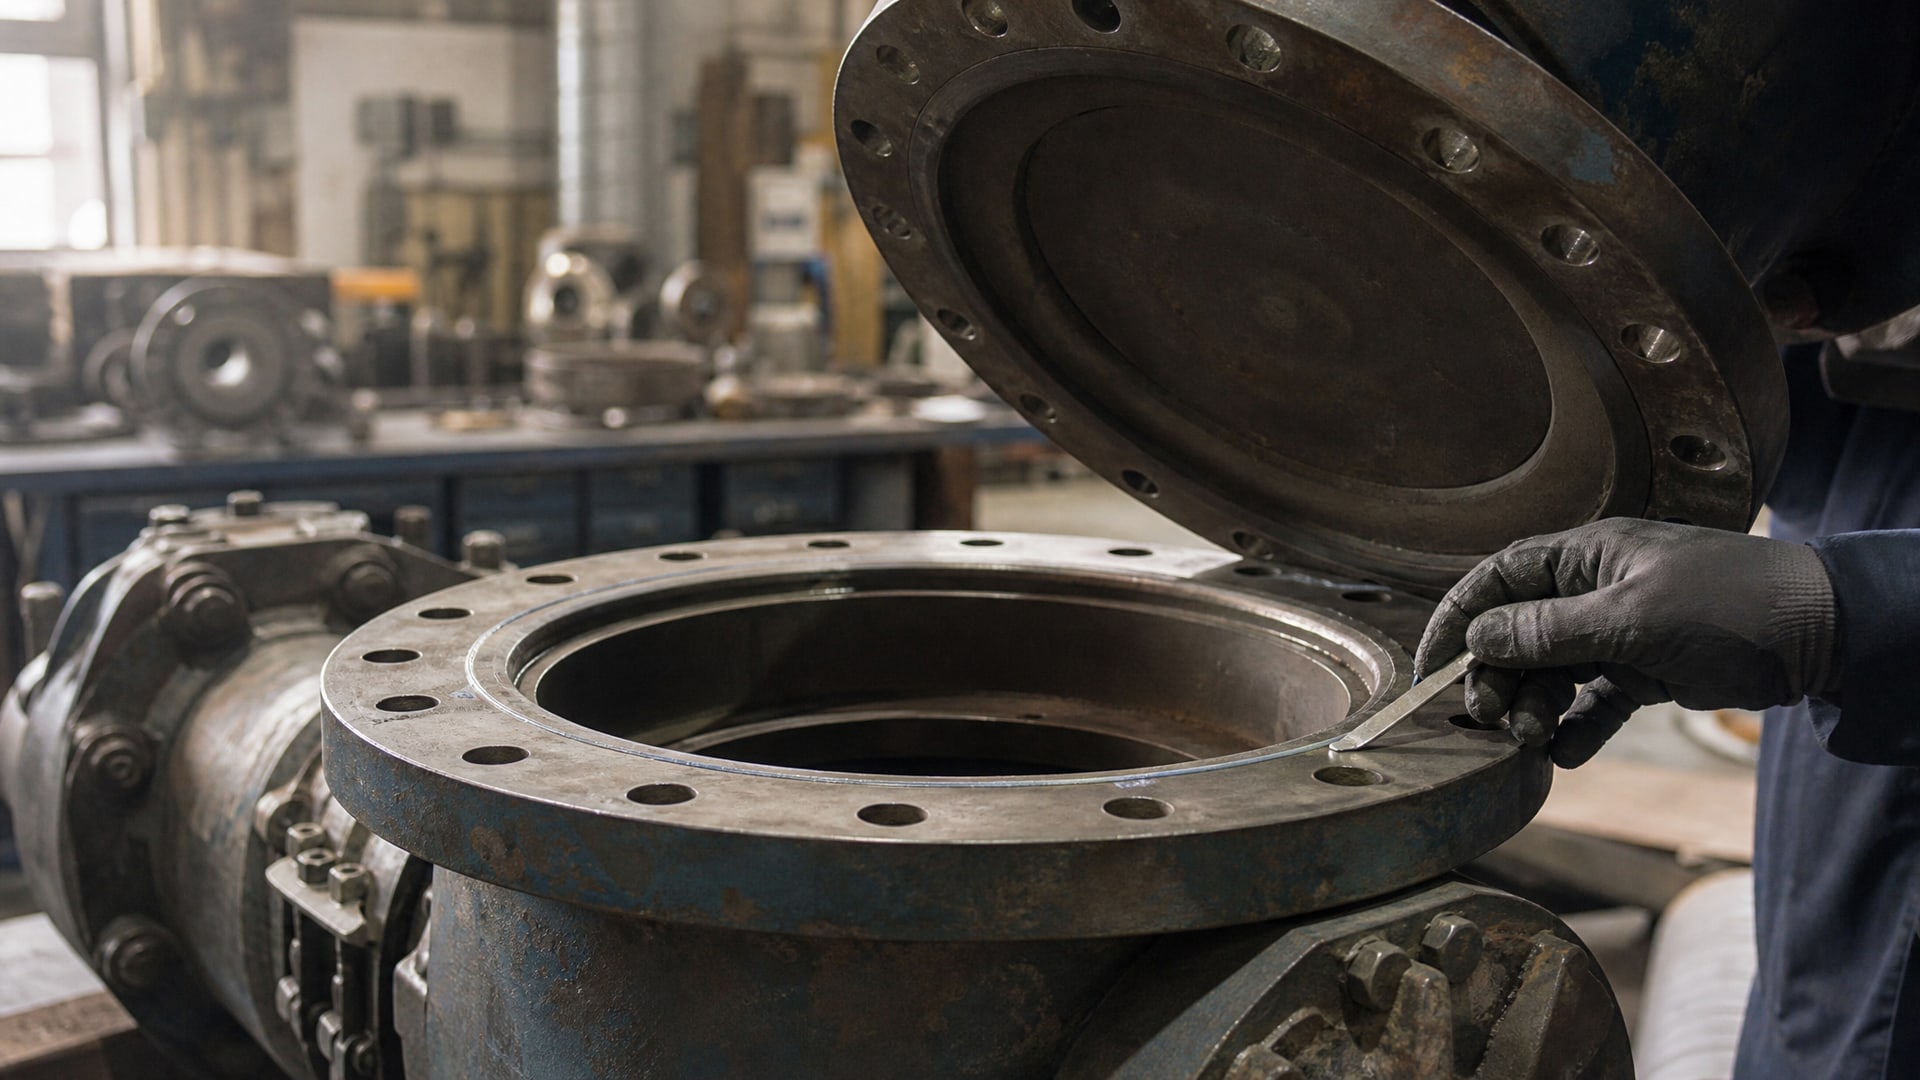
Для герметизации стыков между фланцами (например, в гидросистемах) применяют низковязкие анаэробные герметики. Они наносятся непрерывным валиком 360° по периметру стыка (часто по первой рабочей резьбе крепежных отверстий) или по плоскости фланца согласно рекомендациям производителя. Важно избегать избытков - состав должен находиться именно в зазоре между поверхностями, а не выдавливаться наружу при затяжке.
Часто задаваемые вопросы
Может ли анаэробный фиксатор отвердеть на открытом воздухе?
Нет. Анаэробные составы рассчитаны на безвоздушную среду между металлическими поверхностями. Если вы нанесли состав на открытую поверхность болта и оставили его на столе, он не полимеризуется (или полимеризуется крайне медленно). Это нормально и не означает, что материал неработающий. Процесс полимеризации начинается только после того, как болт входит в резьбу и кислород перекрывается металлическими поверхностями.
Как правильно наносить анаэробный уплотнитель на фланцевое соединение?
Очистите и обезжирьте обе поверхности фланца. Нанесите состав непрерывным валиком 360° по периметру стыка, отступив от края на 2–3 мм. Следите, чтобы валик был равномерным. Затем соберите фланец, затяните болты крест-накрест, равномерно распределяя нагрузку. Дайте составу полностью отвердеть (24 часа при комнатной температуре) перед эксплуатацией. Избыток материала не повышает герметичность - важно заполнить зазор, а не нанести толстый слой.
Может ли анаэробный фиксатор применяться в пищевой промышленности?
Специализированные анаэробные составы существуют с пищевым допуском (если это предусмотрено и указано в техническом паспорте). Однако стандартные индустриальные фиксаторы такого допуска не имеют. Перед использованием в пищевом оборудовании обязательно проверьте сертификат продукта и убедитесь, что состав соответствует применимым санитарным стандартам.
Почему фиксатор не схватился, хотя прошло уже 30 минут?
Это может быть следствием грязи на резьбе, недостаточного обезжиривания, низкой температуры окружающей среды или применения состава на пассивном металле (алюминий, титан) без активатора. Проверьте подготовку поверхности, убедитесь, что болт действительно закручен в резьбу (а не лежит свободно), и убедитесь, что температура не ниже 5 °C. Если все в порядке, подождите еще несколько часов - полное отверждение может требовать до 24 часов.
На сколько ослабляется болт, закрепленный анаэробным фиксатором, под вибрацией?
При правильном применении качественного фиксатора болт не должен ослабляться под вибрацией. Анаэробный состав создает механическую блокировку в витках резьбы и блокирует проворачивание. Однако если на резьбе была грязь, если не выдержано время отверждения или если выбран недостаточно прочный состав, возможна потеря фиксирующего эффекта. Решение: выполнять подготовку поверхности, выбирать правильный класс прочности (ISO 10964) и выдерживать время полного отверждения.
Заключение
Типичные ошибки при использовании анаэробных фиксаторов и герметиков вызваны не низким качеством материалов, а несоблюдением технологии применения. Главные причины отказа - грязная или масляная резьба, неправильное нанесение состава вне рабочей зоны, ожидание мгновенного отверждения вместо положенных 24 часов, неверный выбор класса прочности и пренебрежение активаторами при работе в холоде или на пассивных металлах.
Правильный подход: тщательно очистить и обезжирить поверхность, нанести состав точно в рабочую зону (в зависимости от типа соединения - на резьбу болта или в глухое отверстие), выбрать прочность по ISO 10964 в соответствии с требуемым режимом демонтажа, применить активатор при необходимости, и выдержать время отверждения перед эксплуатацией. Соблюдение этих шагов гарантирует надежную фиксацию и предотвращает проблемы с саморазвинчиванием и утечками в промышленном оборудовании.