При работе с вибронагруженными соединениями - от крепежа в двигателях до трубных фитингов в гидравлических системах - стандартная резьба со временем расслабляется и пропускает жидкость. Виной тому фреттинг (микросдвиги соприкасающихся поверхностей) и механическое смещение из-за циклических нагрузок. Герметик для резьбы вибрация - это проверенное решение, которое одновременно заполняет микрозазоры, блокирует течь и химически фиксирует витки, предотвращая самоотвинчивание.
В статье разберем, как работают анаэробные герметики, по каким критериям выбрать состав для вибронагруженных узлов, и какие ошибки допускают при нанесении, из-за которых герметизация дает сбой.
Почему вибрирующие резьбовые соединения дают течь
Металл под действием циклических нагрузок не остается неподвижным.
Даже небольшие амплитуды колебаний приводят к микросдвигам и трению между витками резьбы, из-за чего гайка или болт постепенно расслабляются. На вибрирующих узлах механическое ослабление происходит за часы или дни, а не месяцы.
Проблема усугубляется, если соединение работает с жидкостью под давлением. Напор выдавливает масло, хладагент или гидравлическую жидкость в зазоры между витками, и герметичность теряется окончательно. Попытка увеличить момент затяжки приводит к деформации витков и нарушению геометрии, из-за чего утечка не прекращается.
Решение - не просто уплотнить, но и зафиксировать витки так, чтобы они не могли сместиться друг относительно друга. Именно это делают анаэробные герметики и резьбовые фиксаторы.
Как работают анаэробные герметики и фиксаторы
Анаэробные герметики отверждаются в отсутствии воздуха и в присутствии металла.
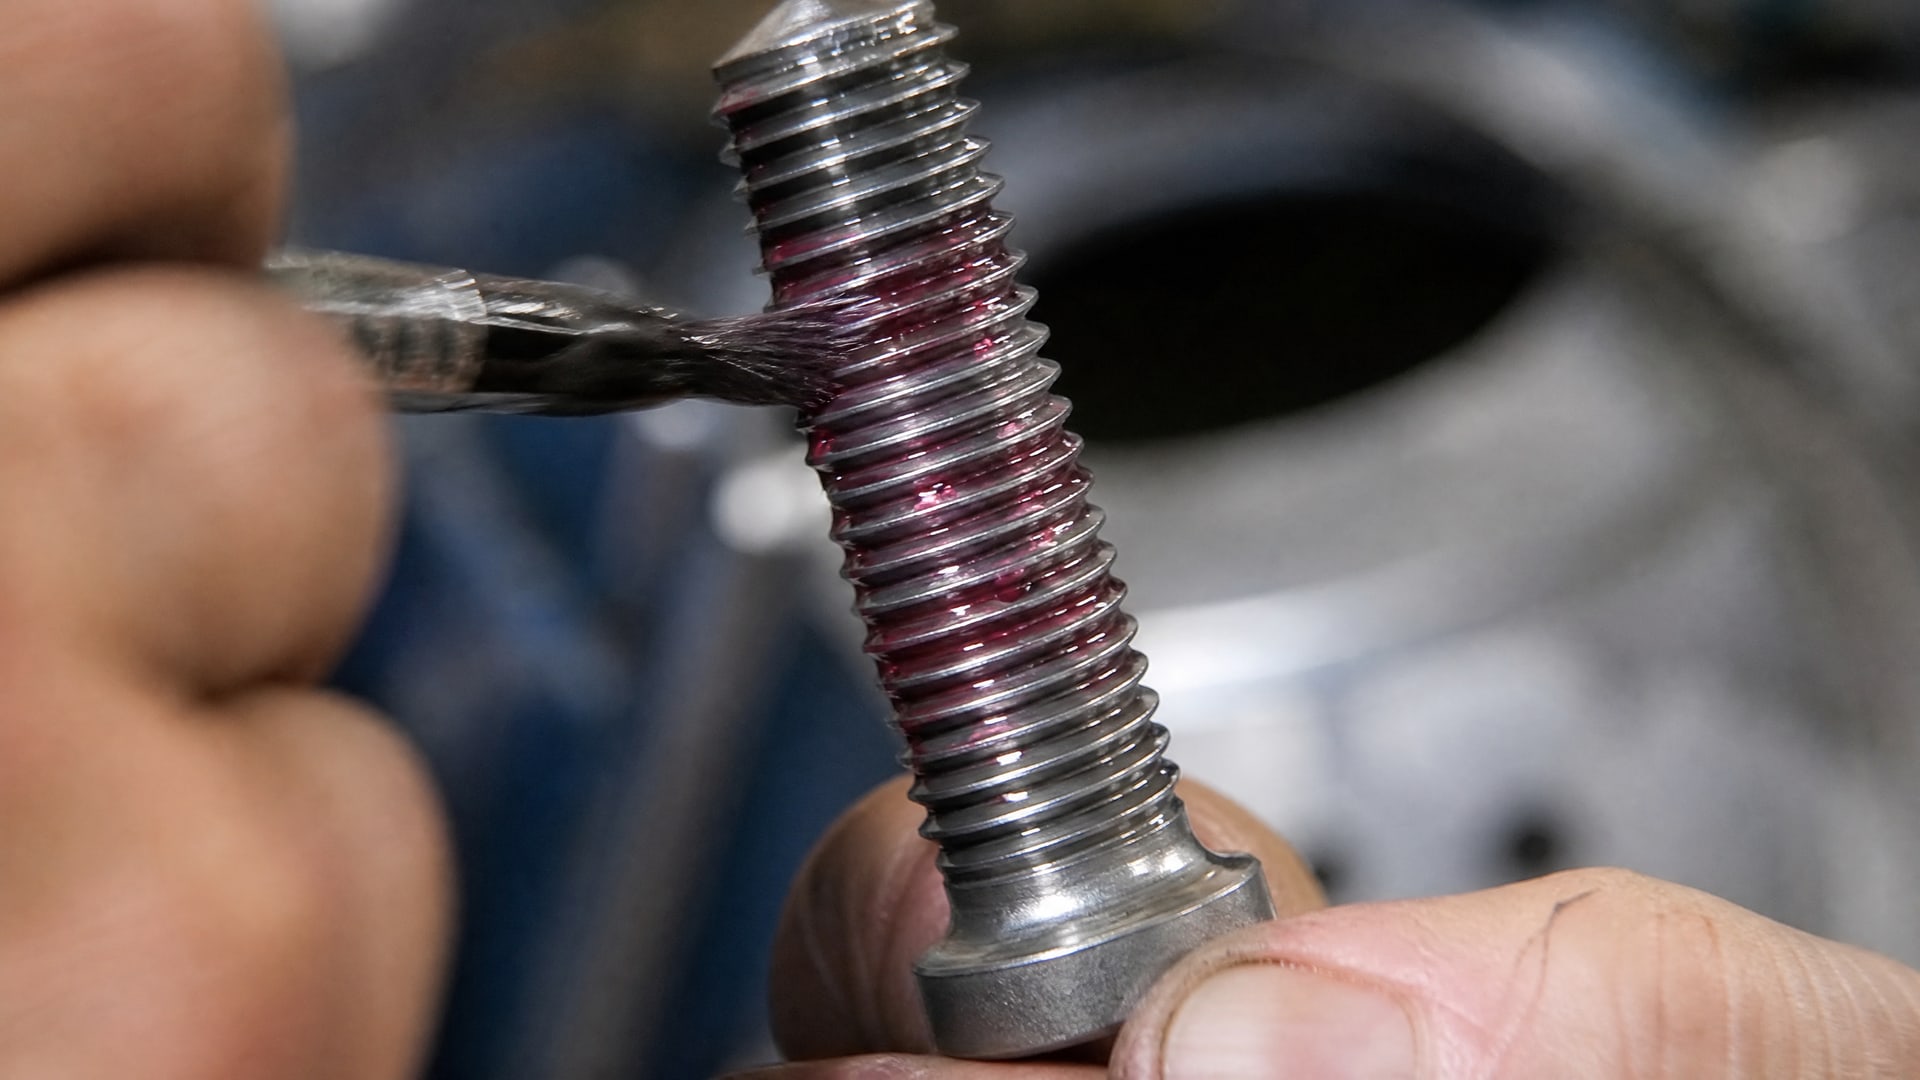
При нанесении на резьбу состав остается жидким (он не сохнет на воздухе), но как только попадает в узкий зазор между витками и соприкасается с металлической поверхностью, запускается химическая реакция полимеризации.
Результат - плотный эластичный полимерный слой, который заполняет микронеровности и микрозазоры, создавая барьер для жидкостей и газов. Одновременно этот же слой действует как химический стопор: он связывает витки в единую систему, лишая их возможности смещаться под действием вибрации.
Вязкость состава обычно составляет 10 000–100 000 cP. Это достаточно густой материал, чтобы оставаться на резьбе и не мигрировать в гидравлическую систему, но достаточно текучий, чтобы проникнуть во все зазоры. При правильном выборе вязкости герметик способен держать давление до 69 МПа (10 000 psi) после полного отверждения.
Время отверждения зависит от типа металла и температуры окружающей среды. Первичное схватывание происходит за 10–30 минут, но полный функциональный набор свойств (максимальная химическая стойкость, прочность при сдвиге, стабильность при повышенных температурах) достигается примерно за 24 часа.
Выбор герметика для вибронагруженных соединений
При подборе герметика для резьбовой герметичности при высоких вибрациях нужно учитывать несколько факторов.
Материал основания и активность металла
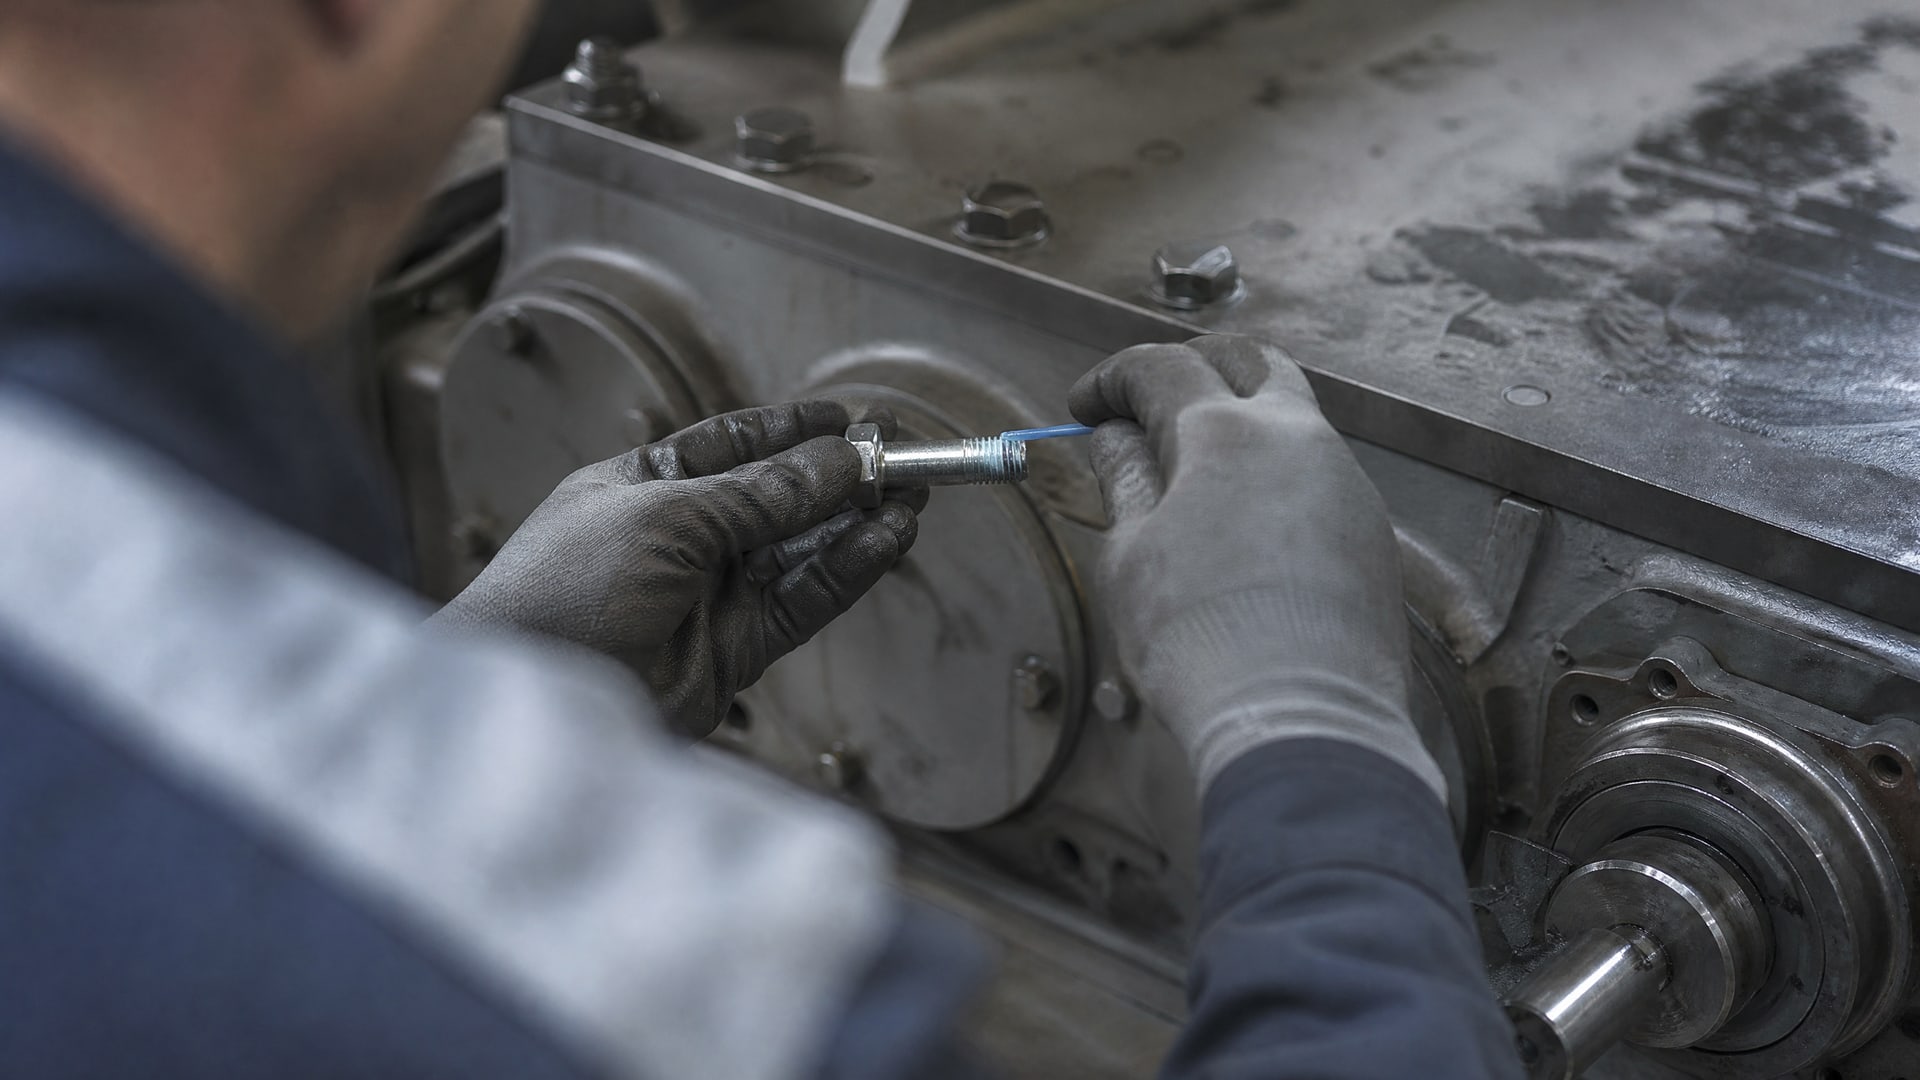
На углеродистой стали, чугуне и латуни анаэробные герметики отверждаются быстро - их активность достаточна для запуска реакции. Для нержавеющей стали и оцинкованных поверхностей требуется праймер, который ускоряет отверждение и повышает надежность соединения, особенно при низких температурах (близких к 0 °C или ниже). Праймер наносится тонким слоем на резьбу или на специально очищенное место перед нанесением герметика.
Температурный диапазон
Для большинства промышленных применений достаточен рабочий диапазон от -30 °C до +150 °C. Для ответственных узлов - двигателей, компрессоров, участков с прямым воздействием тепловых источников - нужны составы, рассчитанные на диапазон -55 °C до +150 °C или даже выше 200 °C, если речь идет о высокотемпературных установках.
Вязкость и gap-filling
Для стандартной резьбы (зазор 0,1–0,3 мм между витками) подходят текучие составы вязкостью около 10 000 cP. Для грубой или изношенной резьбы, где зазоры больше, нужны более вязкие, gap-filling варианты (до 100 000 cP), которые выравнивают неровности и не вытекают из широких зазоров.
Момент срыва (breakaway torque)
Это показатель, который характеризует, насколько легко разобрать герметизированное соединение после отверждения. Для высоконагруженных узлов важно, чтобы момент срыва был достаточно высок (это гарантирует, что соединение останется герметичным при вибрации), но при этом соединение можно было разобрать обычным инструментом при обслуживании. Эту информацию производитель указывает в техдокументации.
Подготовка резьбы и нанесение герметика
Ошибки при подготовке и нанесении - главная причина того, что герметик не срабатывает.
Очистка поверхности
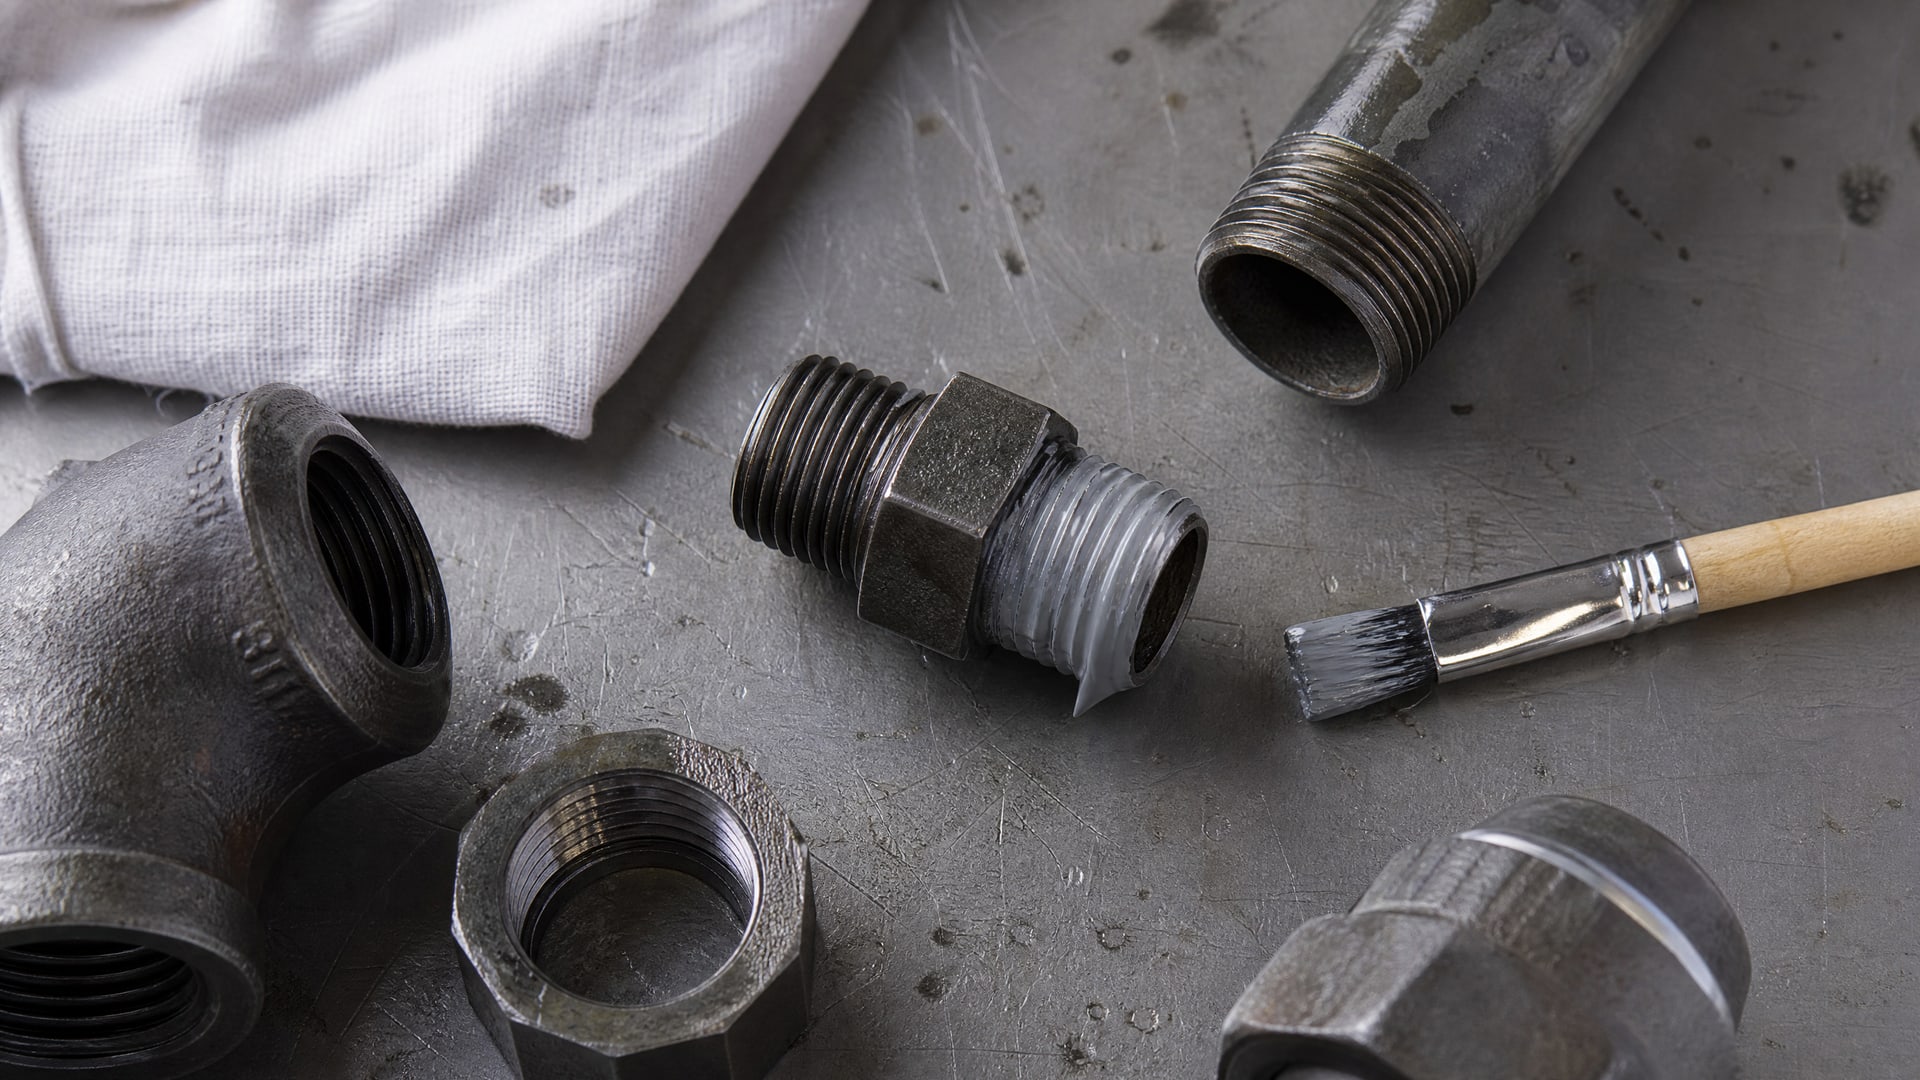
Перед нанесением резьба должна быть полностью очищена от масла, смазки, грязи, окислов и остатков старого герметика. Остатки масла мешают отверждению: молекулы масла образуют барьер между полимером и металлом, и реакция полимеризации или замедляется, или не происходит вообще.
Способ очистки зависит от степени загрязнения: для легких загрязнений достаточно обезжиривающей жидкости и чистой ветоши; для сильных загрязнений нужны щетка, тряпка и растворитель, и после обработки резьба сушится продувкой воздухом или естественно (не менее 15 минут).
Нанесение герметика
Состав наносится на наружную резьбу непрерывным валиком, начиная со 2–3 витка от торца. Начинать нанесение с края резьбы не рекомендуется: излишки могут попасть в систему, забить фильтр или вызвать заедание. Нанесение на обе резьбы одновременно - частая ошибка, которая приводит к избытку материала и той же проблеме.
Слой должен быть достаточным, но контролируемым: примерно 0,3–0,5 мм после схватывания. Недостаточное количество не обеспечит полную герметичность; избыток выдавится при затяжке и загрязнит соединение.
Выдержка перед нагрузкой
После нанесения герметика соединение собирается с требуемым моментом затяжки, но в эксплуатацию вводится не сразу. Для составов с рабочей температурой до +150 °C рекомендуется выдержка не менее 24 часов при комнатной температуре. Если ожидается высокое давление или агрессивная химическая среда, выдержка продлевается до 48 часов.
При низких температурах (близких к 0 °C или ниже) время отверждения увеличивается: без праймера оно может растянуться на 48–72 часа. Попытка нагружать соединение раньше времени приводит к срыву герметика и дальнейшей течи.
Герметик для резьбы против других методов уплотнения
На практике инженеры могут выбирать между несколькими методами: ФУМ-лента (политетрафторэтиленовая лента), паклей, механическими стопорами (контргайки, шайбы с выступом) и анаэробными герметиками.
ФУМ-лента дешева и удобна для временных соединений на воде, но при вибрации лента сминается и смещается, теряя герметичность за часы. На масле лента набухает и теряет эластичность. Пакля работает по аналогичному принципу и имеет те же недостатки.
Контргайки и стопорные шайбы предотвращают самоотвинчивание, но не герметизируют: жидкость все равно просачивается между витками. Этот метод подходит для сухих, незагруженных соединений.
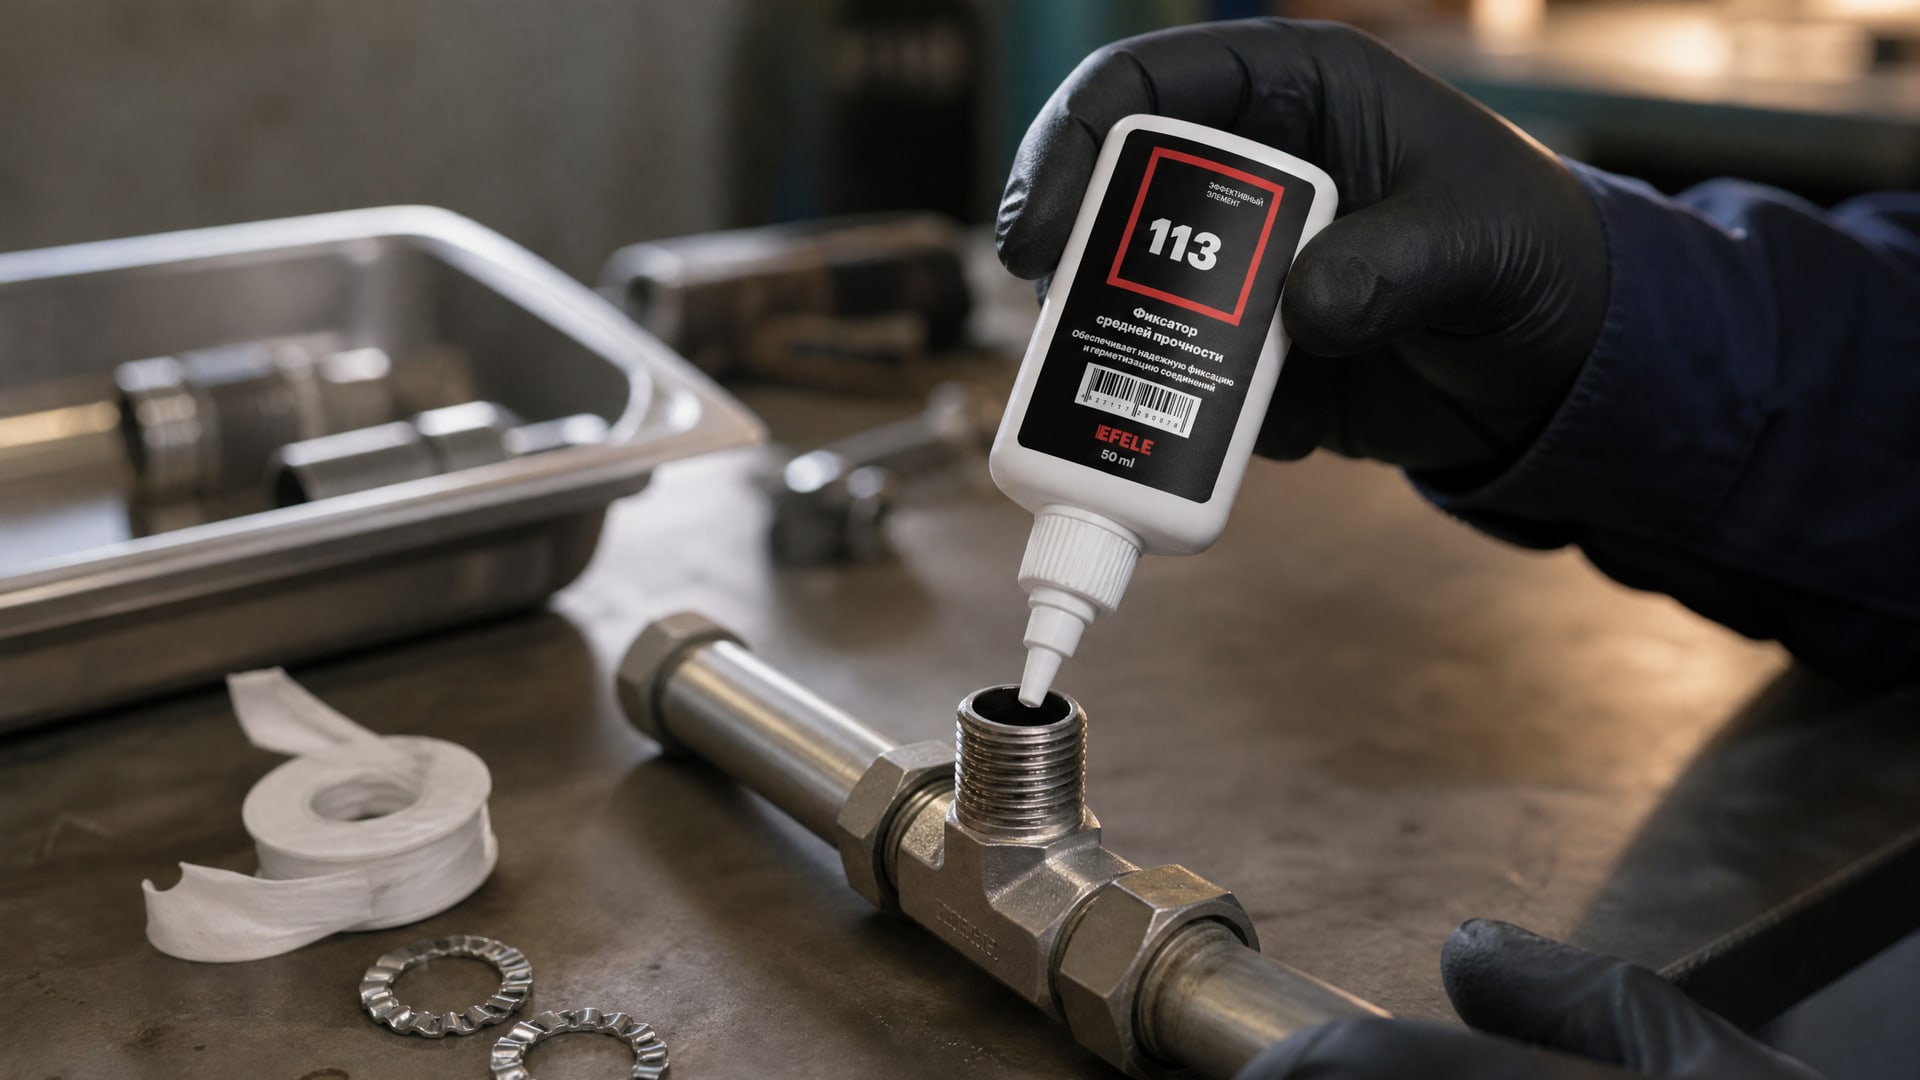
Анаэробные герметики и резьбовые фиксаторы одновременно решают обе задачи: герметизируют и фиксируют. Они выдерживают давление и вибрацию, работают при перепадах температур и совместимы с большинством жидкостей (масла, хладагенты, антифриз, вода). Недостаток - время отверждения (24 часа), что может замедлить монтаж, но для ответственных узлов эта задержка оправдана.
Для обеспечения герметичности резьбовых соединений, подверженных высоким вибрациям, инженеры часто выбирают анаэробный фиксатор резьбы EFELE 113. Состав предотвращает самоотвинчивание и протечки за счет прочной полимерной пленки, которая одновременно герметизирует витки. Такой подход позволяет исключить вспомогательные стопоры и упростить конструкцию соединения.
Частые ошибки и как их избежать
Нанесение без очистки.
Если резьба покрыта маслом или грязью, герметик не отверждается должным образом. Результат - вязкое вещество, которое не защищает и не фиксирует. Решение: всегда очищайте резьбу перед нанесением, даже если это занимает 5–10 минут.
Использование одного состава для разных металлов и температур. На нержавеющей стали при температурах близких к 0 °C герметик может отверждаться медленно или не отверждаться вообще. Решение: уточните в техдокументации совместимость состава с металлом и требуемый температурный диапазон; при необходимости используйте праймер.
Ранняя нагрузка на соединение. Попытка введения в эксплуатацию до полного отверждения приводит к срыву герметика. Решение: соблюдайте время выдержки (минимум 24 часа), указанное производителем.
Избыток герметика. Излишки выдавливаются при затяжке, попадают в гидравлическую систему и забивают фильтры. Решение: наносите герметик контролируемым слоем (0,3–0,5 мм), начиная не с края резьбы, и проверяйте, что излишки убраны после сборки.
Выбор состава по цене, а не по характеристикам. Дешевый герметик может иметь узкий температурный диапазон или низкую вязкость, и при первых вибрациях соединение сдвигается. Решение: проверяйте технические параметры (температурный диапазон, вязкость, давление) перед покупкой.
Когда выбрать герметик с праймером
Праймер используется для ускорения отверждения на менее активных металлах и при холодной погоде.
Вот практические сценарии:
Нержавеющая сталь любого класса (1.4301, 1.4404 и другие) требует праймера для надежного отверждения даже при комнатной температуре. Без праймера герметик может «зависнуть» в полужидком состоянии на неделю.
Оцинкованные болты и трубная арматура, покрытые цинком, относятся к слабоактивным поверхностям. Праймер здесь сокращает время отверждения с 24 часов до 4–6 часов.
Соединения, собираемые на улице при температурах 0–10 °C, требуют праймера для гарантии отверждения; без него процесс может растянуться на 48–72 часа.
Алюминий и его сплавы также активируются праймером.
Праймер наносится тонким слоем на очищенную резьбу и сушится 5–10 минут перед нанесением герметика. Избыток праймера вызывает чрезмерно быстрое отверждение и может привести к локальной неоднородности слоя, поэтому наносить его нужно бережно.
Частые задаваемые вопросы
Может ли герметик заклинить соединение навечно?
Анаэробные герметики предназначены так, чтобы соединение можно было разобрать при обслуживании. Момент срыва подобран так, чтобы соединение держалось при вибрации, но разбиралось обычным инструментом. Если заклинивание произошло, это говорит об избытке герметика или неправильном выборе состава. В практике это редко встречается, если соблюдать рекомендации производителя.
Подходит ли один герметик для воды и масла одновременно?
Большинство анаэробных герметиков совместимы и с маслом, и с водой. Однако для питьевой воды требуется сертификация (NSF/ANSI 61-G, NSF/ANSI 372 или WRAS approval). Перед выбором уточните назначение: состав с пищевым допуском H1 стоит дороже, но гарантирует безопасность при случайном контакте с пищевой водой.
Можно ли использовать герметик при минус 40 °C?
Стандартные герметики (диапазон -30…+150 °C) при минус 40 °C отверждаться не будут - температура слишком низкая. Нужны составы с диапазоном -55 °C или ниже, и даже тогда рекомендуется праймер. Для экстремального холода проверьте техдокументацию и тестируйте на образце перед массовым применением.
Какой герметик выбрать для гидравлической системы высокого давления?
Для гидросистем нужна вязкость минимум 50 000 cP (gap-filling тип) и рабочее давление минимум 69 МПа. Герметик должен быть совместим с гидравлическим маслом (большинство анаэробных составов совместимы). Перед нанесением очистите резьбу особенно тщательно: следы старого масла или грязи снижают прочность при высоком давлении.
Как долго герметик хранится в закрытой емкости?
Анаэробные герметики в герметично закрытой емкости хранятся 1–2 года при комнатной температуре. На свету и при нагреве срок сокращается. После истечения срока годности герметик может быть непредсказуемо вязким или плохо отверждаться. Проверяйте дату изготовления перед покупкой, особенно если емкость долго лежала на складе.
Заключение
Герметик для резьбы при высоких вибрациях - это не просто уплотняющий материал, а система, которая одновременно герметизирует и фиксирует витки. Выбор правильного состава (по температуре, вязкости, совместимости с металлом), подготовка чистой поверхности и соблюдение времени отверждения - вот три столпа, на которых держится надежность вибронагруженного соединения.
Перед закупкой герметика сверьте требования вашего приложения с техдокументацией состава: уточните диапазон температур, давления, совместимость с жидкостями, которые будут контактировать с соединением. Если соединение собирается на нержавеющей стали или при холодной погоде, предусмотрите праймер. Выделите время на отверждение (минимум 24 часа) и введение в эксплуатацию только после полной полимеризации. Этот подход исключит течи и самоотвинчивание на месяцы и годы.