Силиконовые смазки применяются на упаковочном и дозирующем оборудовании благодаря химической инертности и совместимости с разными материалами - металлами, пластмассами, резиной и стеклом. Однако не все подложки ведут себя одинаково: стекло, полиэтилентерефталат (ПЭТ) и алюминий имеют разные поверхностные свойства и по-разному взаимодействуют с составом смазки. Эта разница критична при выборе средства для конкретного узла оборудования, так как неправильный подбор может привести к абразивному износу, вымыванию смазки водой или потере адгезии со временем. В статье разберем, почему одна смазка отлично работает на стекле, но хуже держится на алюминии, и как правильно подобрать состав для каждого типа упаковки.
Статья будет полезна техническим специалистам, инженерам и закупщикам, которые отвечают за надежность линий разлива, формовки и упаковки. Вы узнаете о поверхностных свойствах ПЭТ, стекла и алюминия, о том, как силиконовая смазка взаимодействует с каждым материалом, и получите практические рекомендации по применению.
Поверхностная энергия упаковочных материалов и совместимость со смазкой
Смачивание подложки силиконовой смазкой зависит от поверхностной энергии материала.
Для полиэтилена этот показатель составляет 31–33 мДж/м², для полипропилена -29–30 мДж/м², а для политетрафторэтилена (PTFE, тефлона) -18–20 мДж/м². Эффективное смачивание силиконовыми составами требует поверхностной энергии минимум 38–40 мДж/м², что означает: на чистом ПЭТ и полипропилене смазка может образовывать неравномерную пленку или собираться в капли.
Для стекла, наоборот, адгезия силиконовой смазки выше благодаря полярным Si–O–Si связям на поверхности. Связи гидролитически стабильны, и потеря адгезии составляет менее 10% за 10 лет контакта с водой. Это означает, что на стеклянных направляющих, окнах и узлах смазка держится надежнее и дольше.
Алюминий занимает промежуточное положение. На его поверхности всегда присутствует оксидная пленка (Al2O3), которая имеет высокую полярность и хорошо взаимодействует с силиконовой смазкой. Однако долговременная стабильность адгезии ниже, чем у стекла: потеря адгезии на алюминиевых поверхностях достигает 15–25% за 10 лет. Это связано с тем, что оксидная пленка может окисляться дальше, накапливать влагу в микротрещинах и ослаблять сцепление смазки.
Свойства силиконовой смазки и устойчивость к абразивному износу
Силиконовые смазки характеризуются коэффициентом трения 0,05–0,2 и испаряемостью менее 1% при +150 °C за 24 часа.
Эти цифры указывают на низкое трение и стабильность состава при повышенных температурах. Водопоглощение менее 0,1% по массе обеспечивает влагостойкость: смазка не размягчается и не теряет свойства при попадании влаги на упаковочных линиях.
Нейтральное коррозионное влияние на сталь, алюминий и медь при нормальных условиях эксплуатации означает, что смазка не вызывает химической коррозии металлических деталей оборудования. Однако при наличии твердых абразивных частиц (например, пыли упаковочного материала, крошки или загрязнений) эта защита становится неполной. Смазка снижает трение между абразивом и поверхностью, но не исключает его действия полностью.
Для упаковочного и дозирующего оборудования, где присутствуют резиновые уплотнения, пластиковые толкатели и стеклянные датчики позиционирования, низкое трение силиконовой смазки особенно ценно. На уплотнениях из эластомеров она предотвращает типичное для минеральных масел набухание, сохраняя герметичность. На направляющих из алюминиевого профиля она снижает абразивный износ при соприкосновении с пластиковыми салазками.
Важно помнить, что силиконовые смазки не способны хорошо сопротивляться высоким линейным и ударным нагрузкам. Их смазывающие свойства в паре «сталь на сталь» сравнительно невысоки. Поэтому для тяжело нагруженных узлов упаковочного оборудования (например, кулачков пресса или ударных механизмов) силиконовая смазка не является оптимальным выбором - требуются составы на основе полиальфаолефинов или синтетических эстеров с противозадирными присадками.
Поведение силиконовой смазки на линиях розлива и при термических циклах
На линиях розлива упаковочное оборудование часто работает при температурах от 0 до +60 °C (в холодильных камерах и при комнатной температуре).
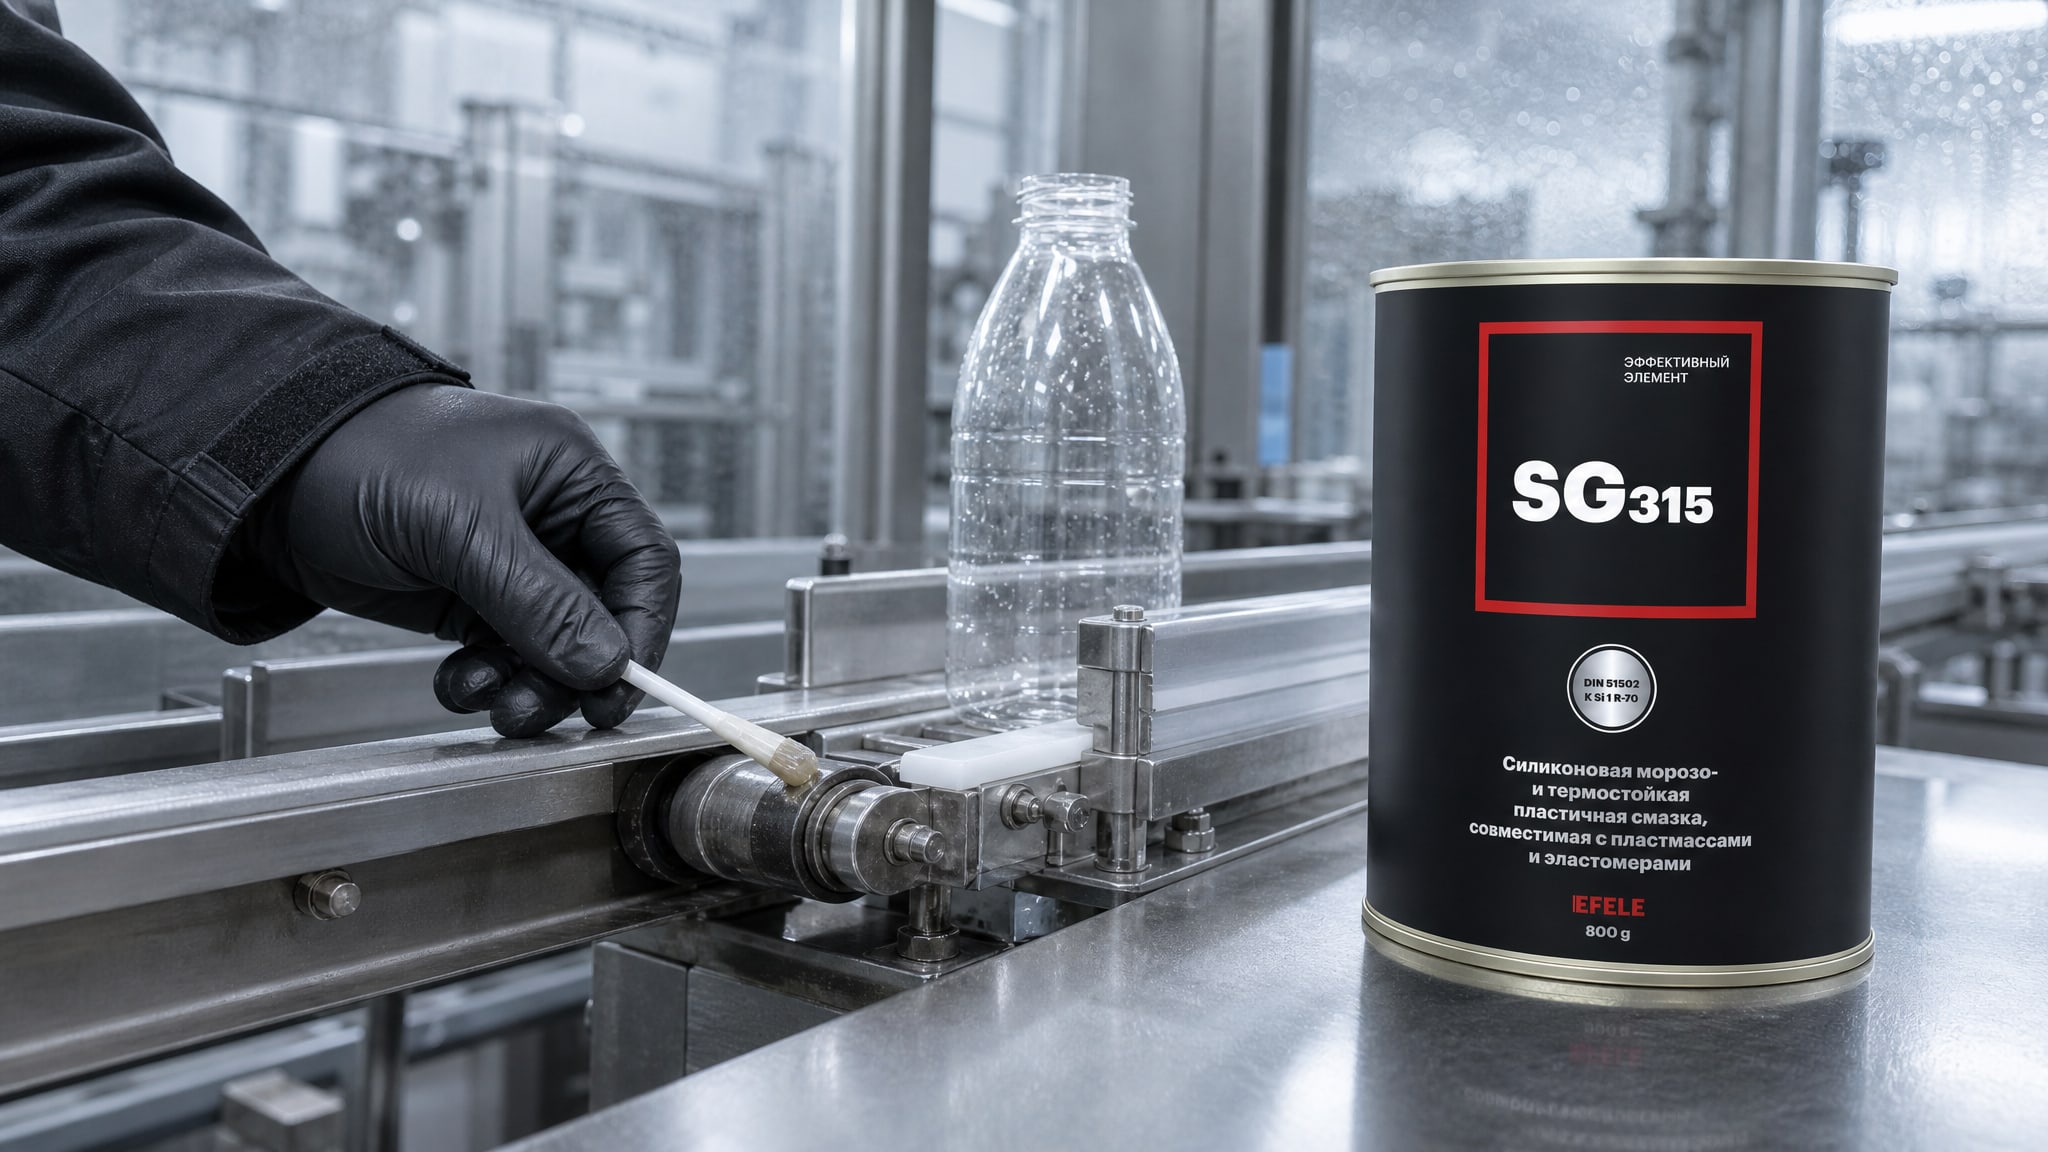
Некоторые силиконовые смазки рассчитаны на рабочий диапазон от −50 до +220 °C и могут быть представлены в классе консистенции NLGI 2 (пластичная смазка). Такие составы остаются текучими при минусовых температурах и не высыхают при кратковременных перегревах, например при трении в узком зазоре направляющей.
Одна из главных проблем на линиях розлива - вымывание смазки водой. При контакте с конденсатом или брызгами воды силиконовая смазка благодаря водопоглощению менее 0,1% по массе сохраняет консистенцию и не распадается. Это дает ей преимущество перед минеральными маслами, которые образуют эмульсии и теряют смазывающие свойства.
Однако при циклических нагреваниях и охлаждениях (особенно если оборудование включается и выключается несколько раз в день) происходит термоциклирование. На алюминиевых поверхностях это может привести к микродвижениям (фреттингу) и ослаблению адгезии смазки. На стекле и пластике такой эффект менее выраженный. Для критичных узлов, где требуется морозостойкость и устойчивость к циклическим нагрузкам, выбирают составы с добавками, повышающими адгезию, - например, такие как EFELE SG-315, которая изначально формулируется для высокой совместимости с пластмассами и эластомерами при работе в широком температурном диапазоне.
Применение силиконовых смазок на дозирующем оборудовании и системах розлива
Дозирующее оборудование (поршневые насосы, коловратные дозаторы, шнековые механизмы) требует смазки, которая не загрязняет продукт и не вызывает коррозию внутренних деталей.
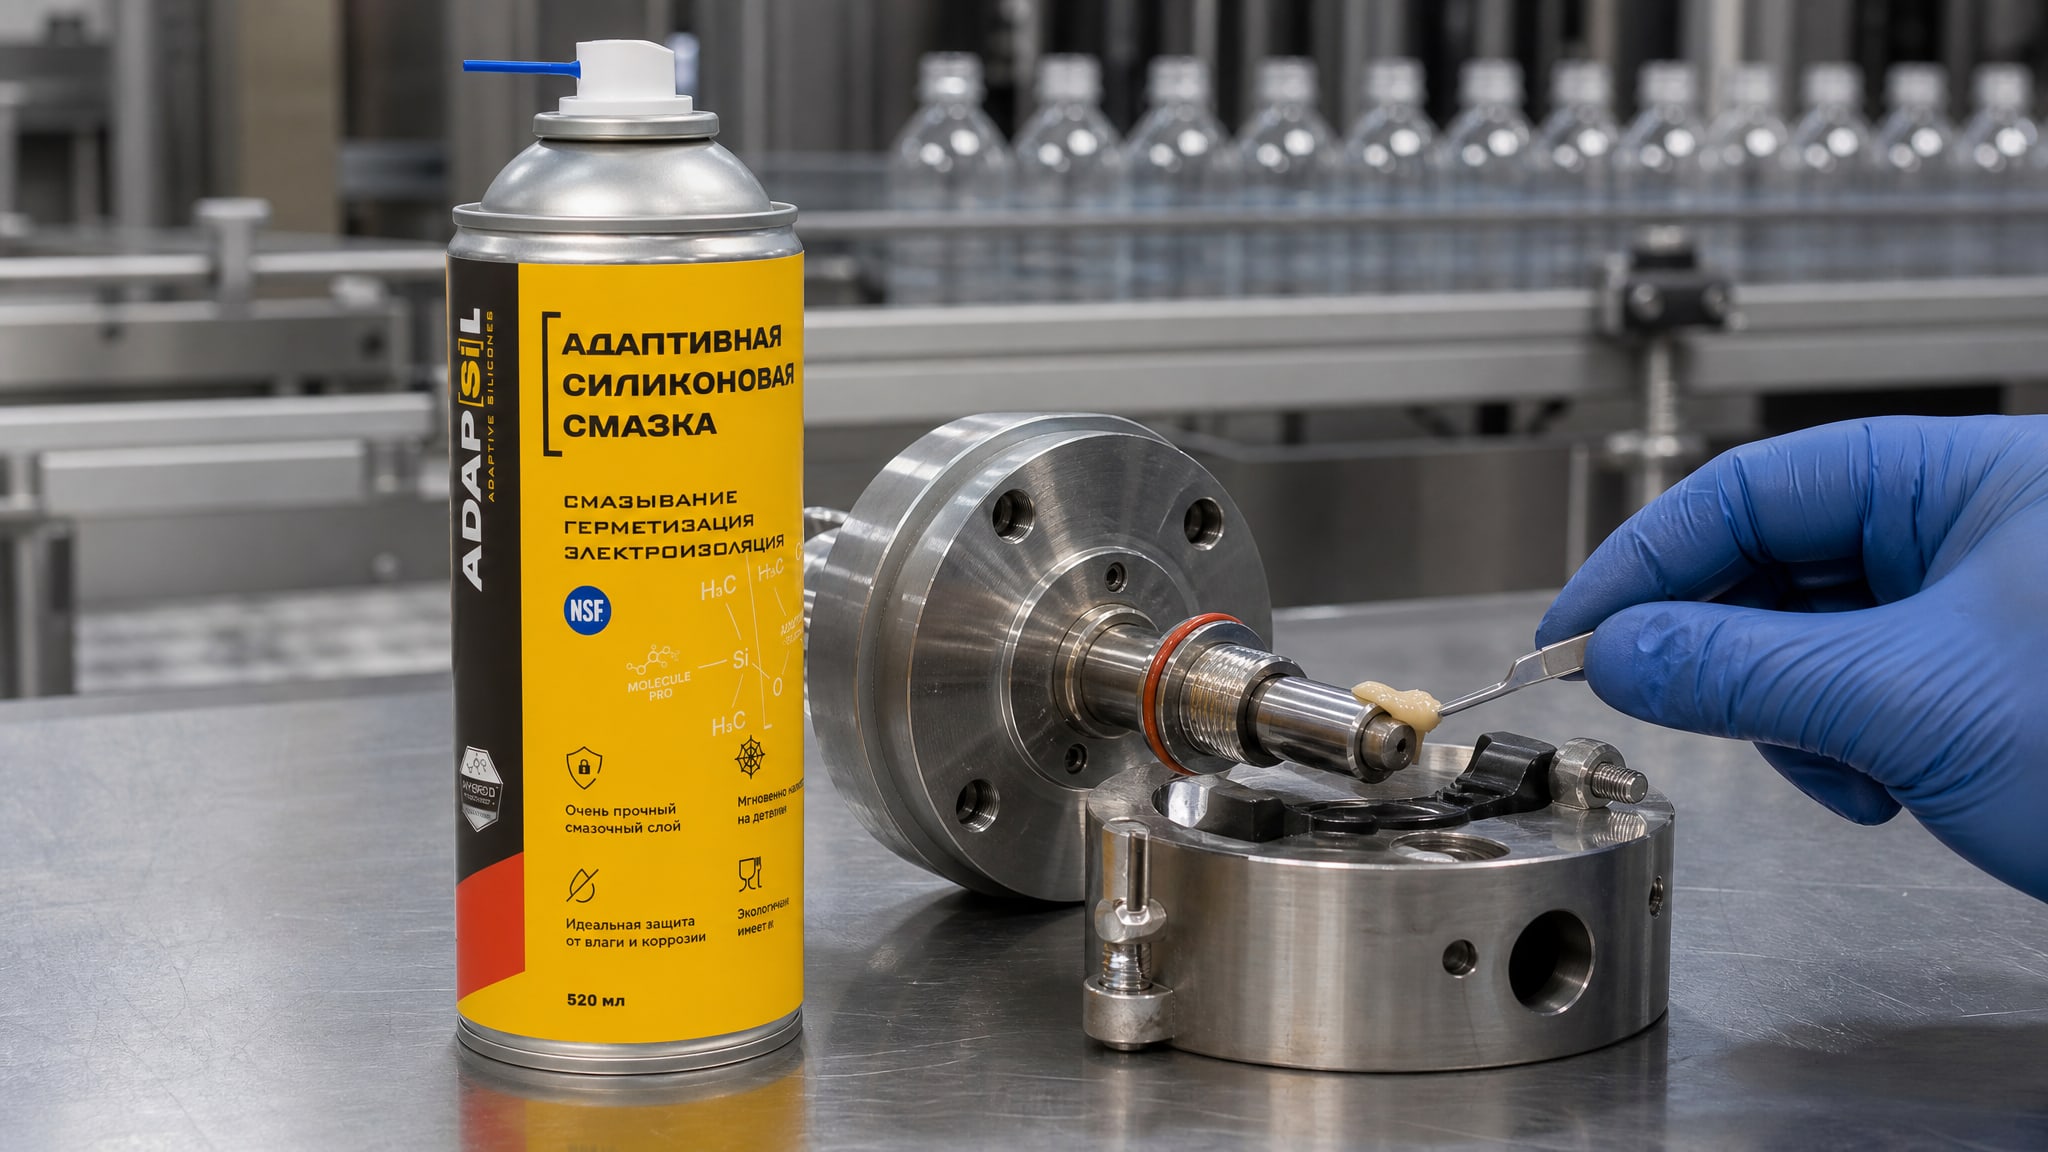
Силиконовые смазки удовлетворяют этим требованиям, так как они нетоксичны, негорючи и не агрессивны по отношению к стали, алюминию, сплавам, резине и пластмассам.
На поршнях из алюминиевого сплава силиконовая смазка образует тонкую защитную пленку, уменьшая коэффициент трения с 0,3–0,4 (без смазки) до 0,05–0,1. Это особенно важно на высокоскоростных дозаторах, где трение выделяет дополнительное тепло и ускоряет износ. На резиновых манжетах и уплотнениях она предотвращает прилипание и заклинивание, обеспечивая плавный ход поршня.
Для систем розлива, где требуется адаптивная силиконовая смазка с пищевым допуском NSF для оборудования, контактирующего с продуктами, выбор оптимального состава критичен. На упаковочных линиях напитков, молочных продуктов или других пищевых жидкостей смазка должна сохранять адгезию при контакте с влагой и не вымываться потоком продукта. Составы вроде EFELE АДАПСИЛ разработаны специально для таких условий, обеспечивая высокую адгезию и защиту от коррозии алюминиевых деталей.
На направляющих дозаторов, выполненных из алюминиевого профиля, смазка предотвращает абразивный износ при движении ползунов из пластика. Однако если на оборудование попадает упаковочный материал (например, крошка картона или пыль) и она смешивается со смазкой, образуется абразивная суспензия, которая может привести к выработке на направляющей. Для минимизации этого эффекта используют редкую смазку (один раз в неделю-две) и регулярно чистят механизм сухой щеткой.
Ограничения и специфические рекомендации по применению
Силиконовые смазки имеют важное ограничение: они могут быть стойкими загрязнителями при последующей окраске или склейке поверхности.
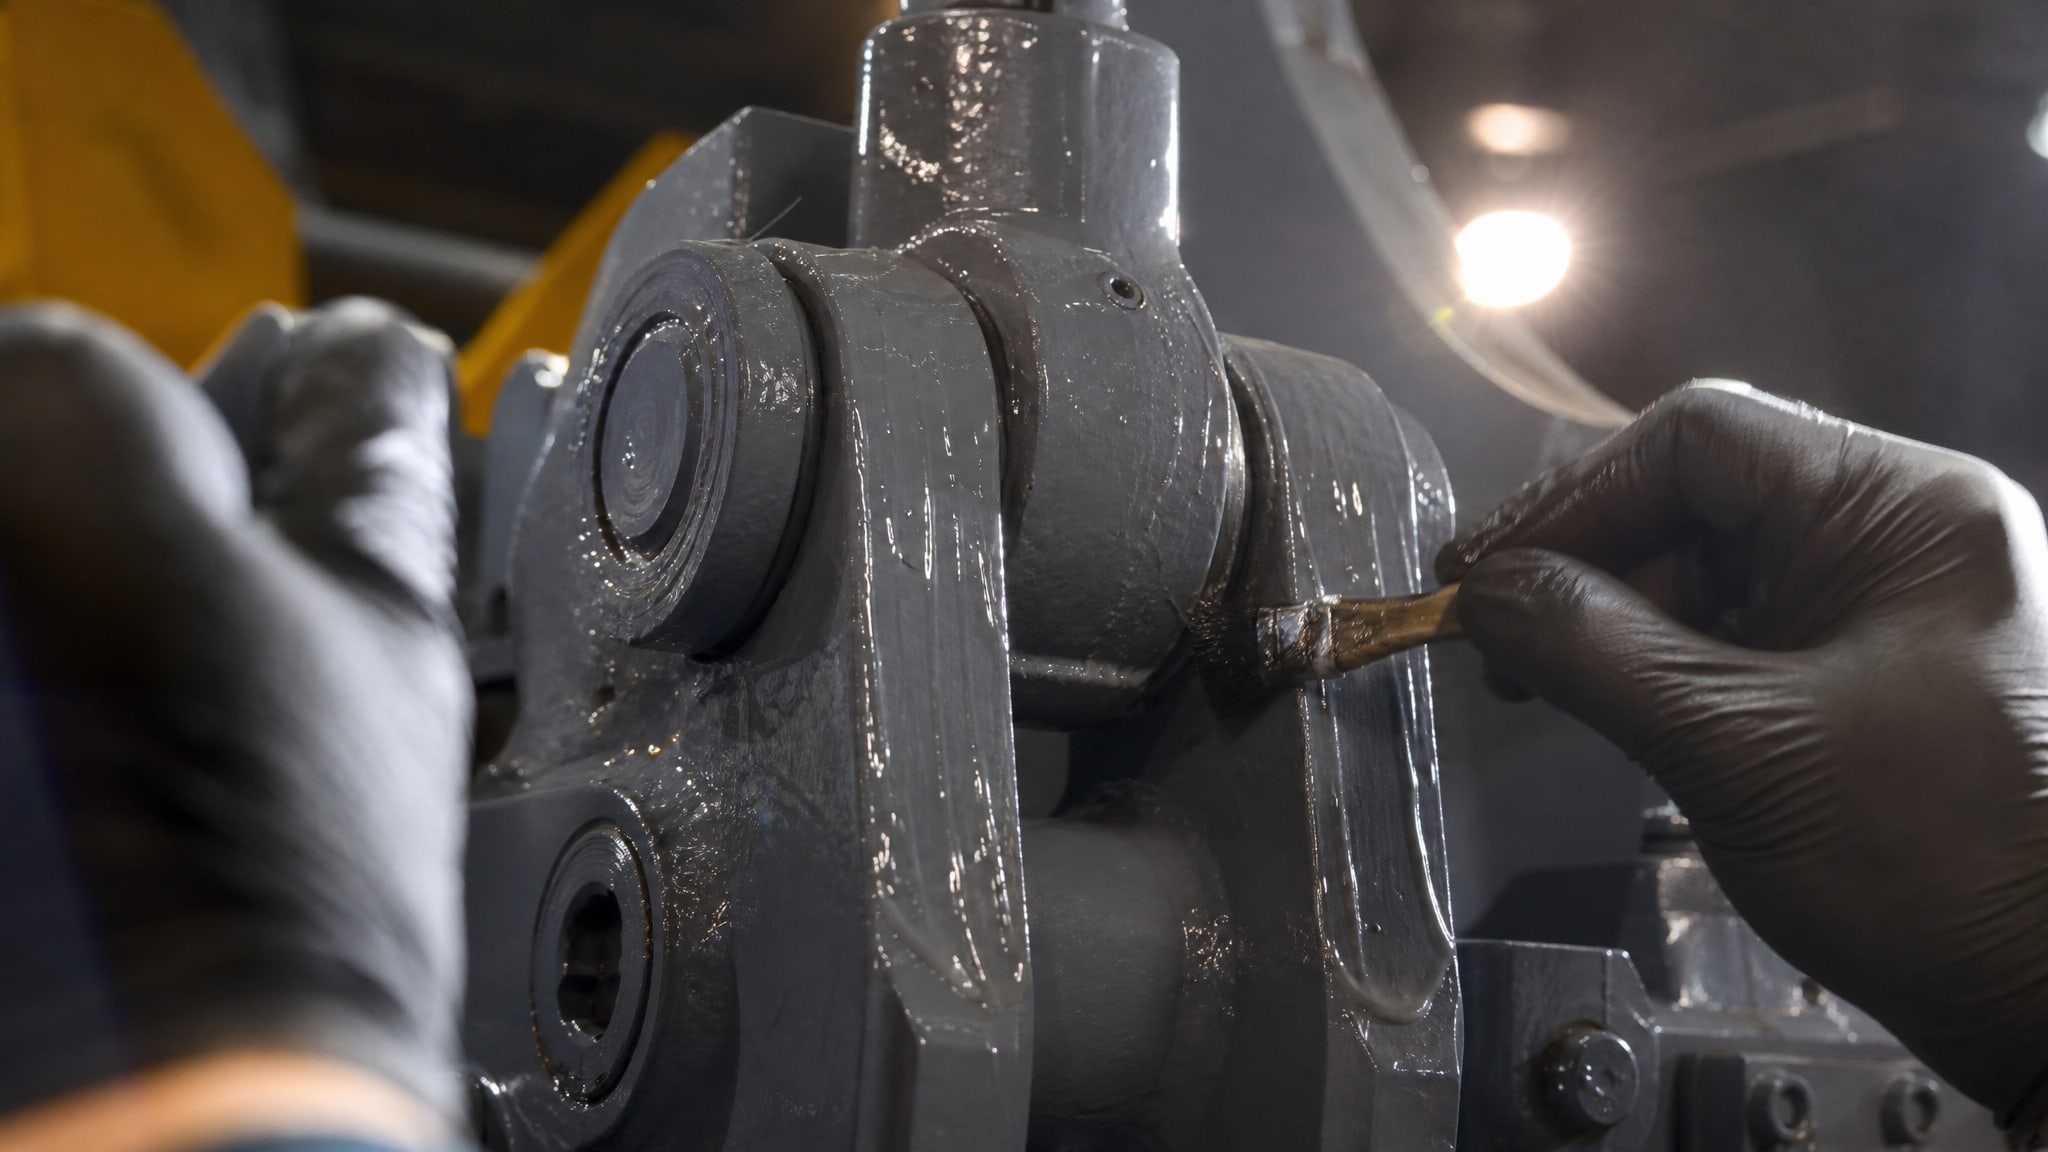
Если узел оборудования требует ремонта с повторной окраской или нанесением герметика, остатки силиконовой смазки будут ухудшать адгезию покрытия. Микроскопическое количество силикона может распределиться по всей поверхности и создать невидимый гидрофобный слой, который препятствует смачиванию грунтом или клеем.
На алюминиевых деталях, которые планируется анодировать (наносить защитный оксидный слой), силиконовая смазка должна быть удалена полностью щелочной промывкой. Иначе во время анодирования происходит неравномерное осаждение оксида, и защита получается пятнистой.
Для упаковочного оборудования из ПЭТ смазка требует более активной адгезии. На гладком ПЭТ смазка может собраться в капли и со временем мигрировать. Рекомендуется либо предварительно обработать ПЭТ коронным разрядом (для повышения поверхностной энергии), либо выбрать силиконовую смазку с добавками для улучшения адгезии к низкоэнергетическим поверхностям.
Еще одно важное ограничение: при контакте со смазкой закрытый подшипник с металлическим пыльником может потребовать переподбора. Если в подшипник через неплотность проникает силиконовая смазка, она смешивается с заводской смазкой и может изменить вязкость, ухудшив температурные свойства.
Выбор силиконовой смазки в зависимости от типа упаковки
На стеклянной упаковке и стеклянных направляющих оборудования силиконовая смазка проявляет наилучшие результаты.
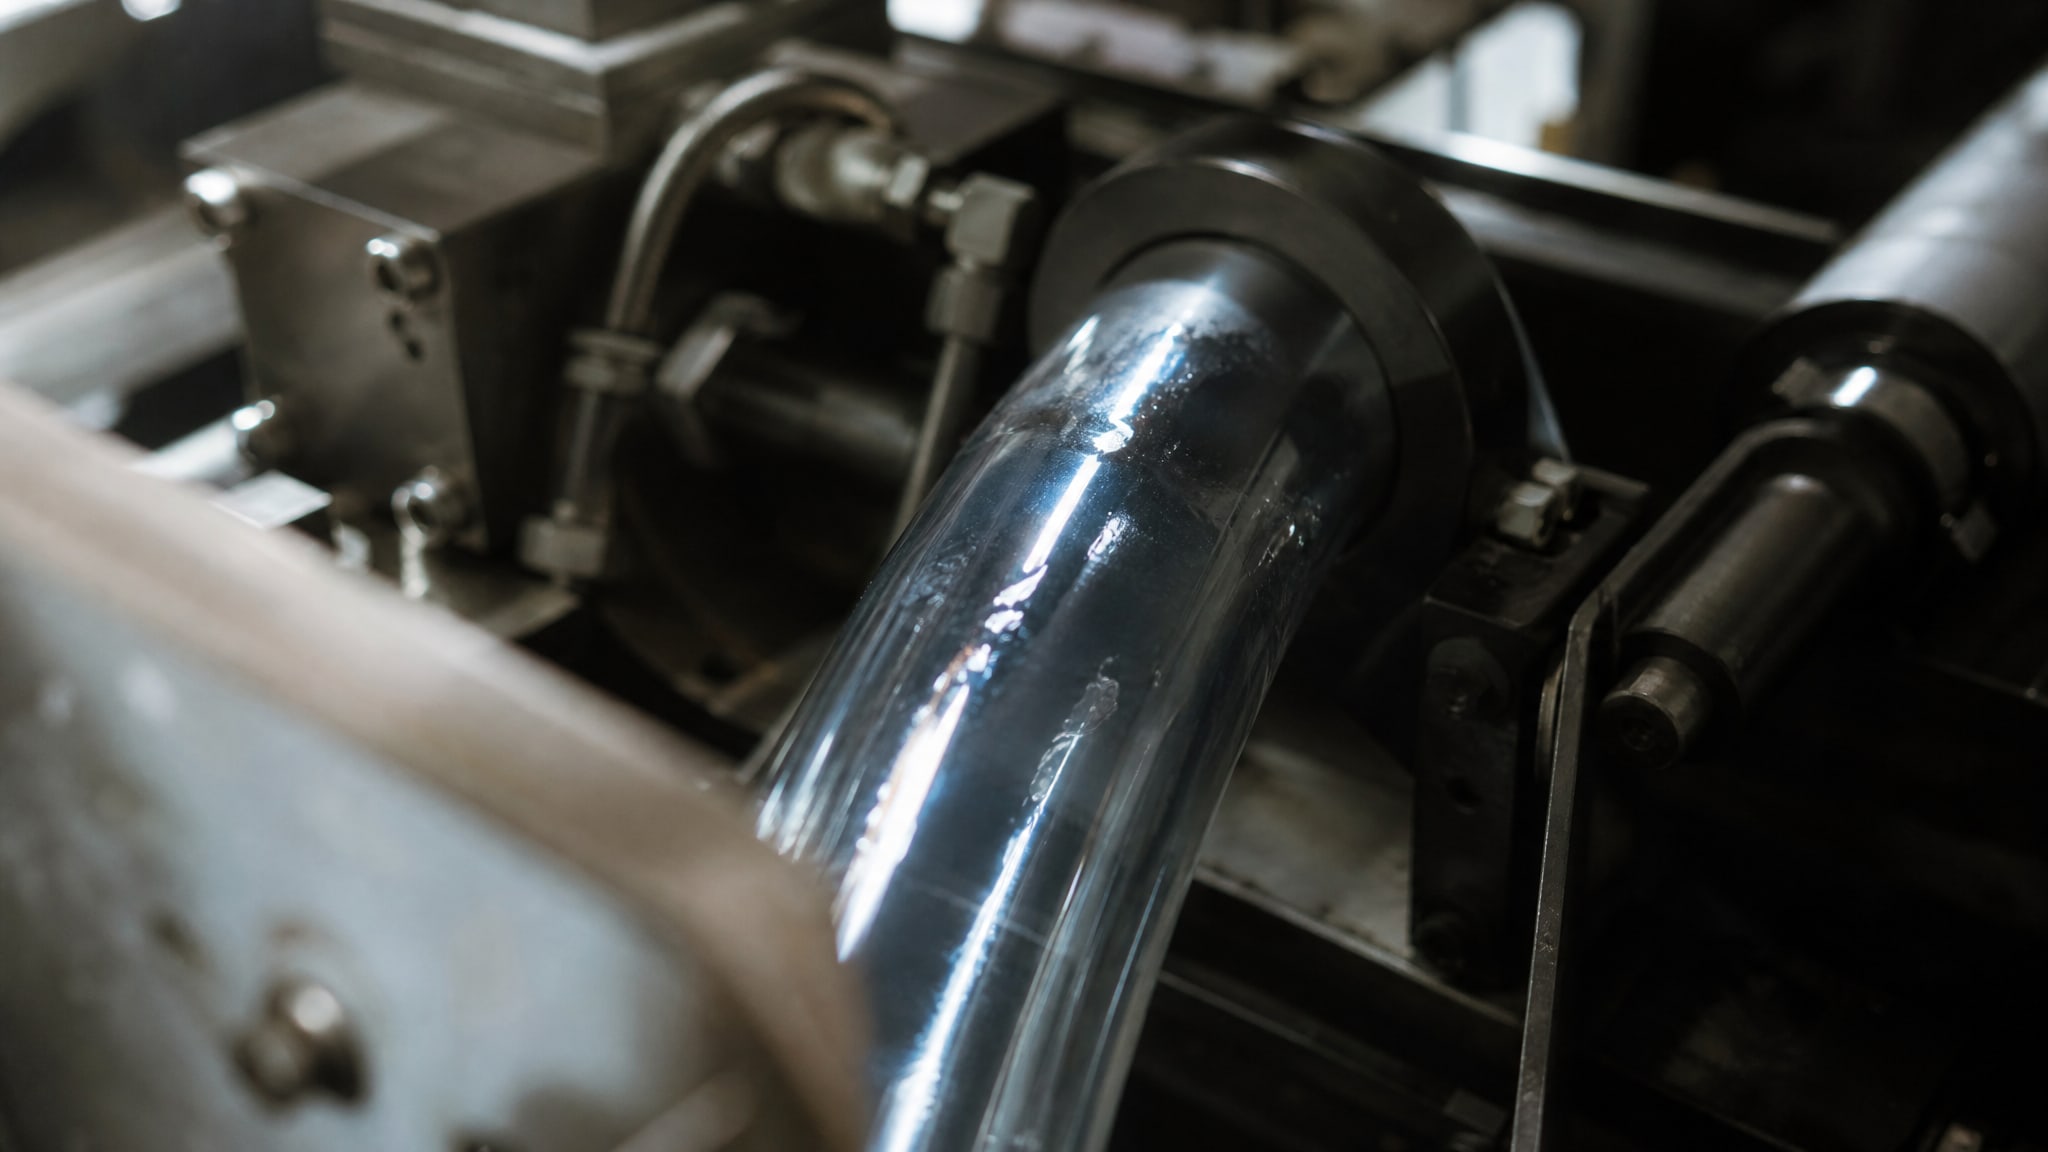
Стекло имеет высокую полярность поверхности, и смазка держится стабильно в течение многих лет. На стеклянных трубках насосов, окнах смотровых люков и стеклянных датчиках уровня смазка образует четкую пленку, защищающую от коррозии и трения без риска миграции.
Для ПЭТ-тары и пластиковых компонентов оборудования нужно учитывать низкую поверхностную энергию материала. Если ПЭТ не подвергнут обработке (коронному разряду, плазме), смазка будет держаться плохо. При выборе рекомендуется уточнить, обработана ли поверхность производителем упаковки. Для механизмов из ПЭТ внутри оборудования (толкатели, направляющие) лучше использовать тонкую пленку смазки, наносимую втиранием в сухую поверхность, а не густой состав.
На алюминиевых деталях (банках, цилиндрах, направляющих из алюминиевого профиля) силиконовая смазка работает хорошо, но с условиями. Во-первых, поверхность должна быть чистой и обезжиренной. Во-вторых, регулярно проверяется состояние пленки, так как адгезия может снижаться при длительном контакте с влагой. В-третьих, при замене оборудования или демонтаже деталей смазку нужно удалять перед повторной обработкой или хранением.
Часто задаваемые вопросы
Почему силиконовая смазка держится на стекле дольше, чем на алюминии?
Стекло имеет полярные Si–O–Si связи на поверхности, которые химически взаимодействуют с силиконовой смазкой. Алюминий покрыт оксидной пленкой, которая менее стабильна в присутствии влаги и может окисляться дальше, ослабляя сцепление смазки. На стекле потеря адгезии за 10 лет составляет менее 10%, тогда как на алюминии -15–25%.
Какой коэффициент трения у силиконовой смазки и зачем его учитывать?
Коэффициент трения силиконовой смазки составляет 0,05–0,2. Это означает, что она эффективна для низконагруженных узлов (уплотнений, направляющих, пластиковых компонентов). Для тяжело нагруженных металлических пар она не подходит, так как ее смазывающая способность недостаточна.
Может ли силиконовая смазка вымыться водой на линии розлива?
Нет, благодаря водопоглощению менее 0,1% по массе силиконовая смазка сохраняет консистенцию и защитные свойства при контакте с водой и конденсатом. Это дает ей преимущество перед минеральными маслами на влажных участках оборудования.
Какая температура допустима для силиконовой смазки на упаковочном оборудовании?
Некоторые силиконовые смазки работают в диапазоне от −50 до +220 °C. На типичных упаковочных линиях (0–60 °C) они используются с большим запасом. При кратковременных перегревах в узких зазорах смазка остается стабильной благодаря испаряемости менее 1% при +150 °C за 24 часа.
Почему силиконовая смазка может ухудшить результат последующей окраски или склейки?
Силиконовые материалы обладают низкой поверхностной энергией и создают гидрофобный слой. Даже микроскопические остатки смазки препятствуют смачиванию грунтом или клеем, из-за чего они не прилипают к поверхности должным образом. Перед окраской или склейкой смазку нужно удалять щелочной промывкой.
Заключение
Силиконовые смазки - универсальный выбор для упаковочного и дозирующего оборудования, но их эффективность зависит от материала подложки. На стекле они держатся стабильно и надежно защищают от коррозии и трения. На алюминиевых деталях работают хорошо, но требуют регулярного контроля адгезии из-за деградации оксидной пленки во влажной среде. На пластиковых компонентах и ПЭТ-таре нужна предварительная подготовка поверхности или выбор составов с повышенной адгезией.
Для выбора оптимального решения сначала определите, какие материалы используются на вашем оборудовании (стекло, пластик, алюминий), какие температурные диапазоны и нагрузки присутствуют, и есть ли контакт с пищевыми продуктами. На основании этой информации подберите силиконовую смазку с подходящим классом консистенции и допусками. Консультируйтесь со специалистом по смазочным материалам или производителем оборудования перед переходом на новый состав, чтобы избежать неожиданной потери адгезии, вымывания или ухудшения качества последующей обработки деталей.