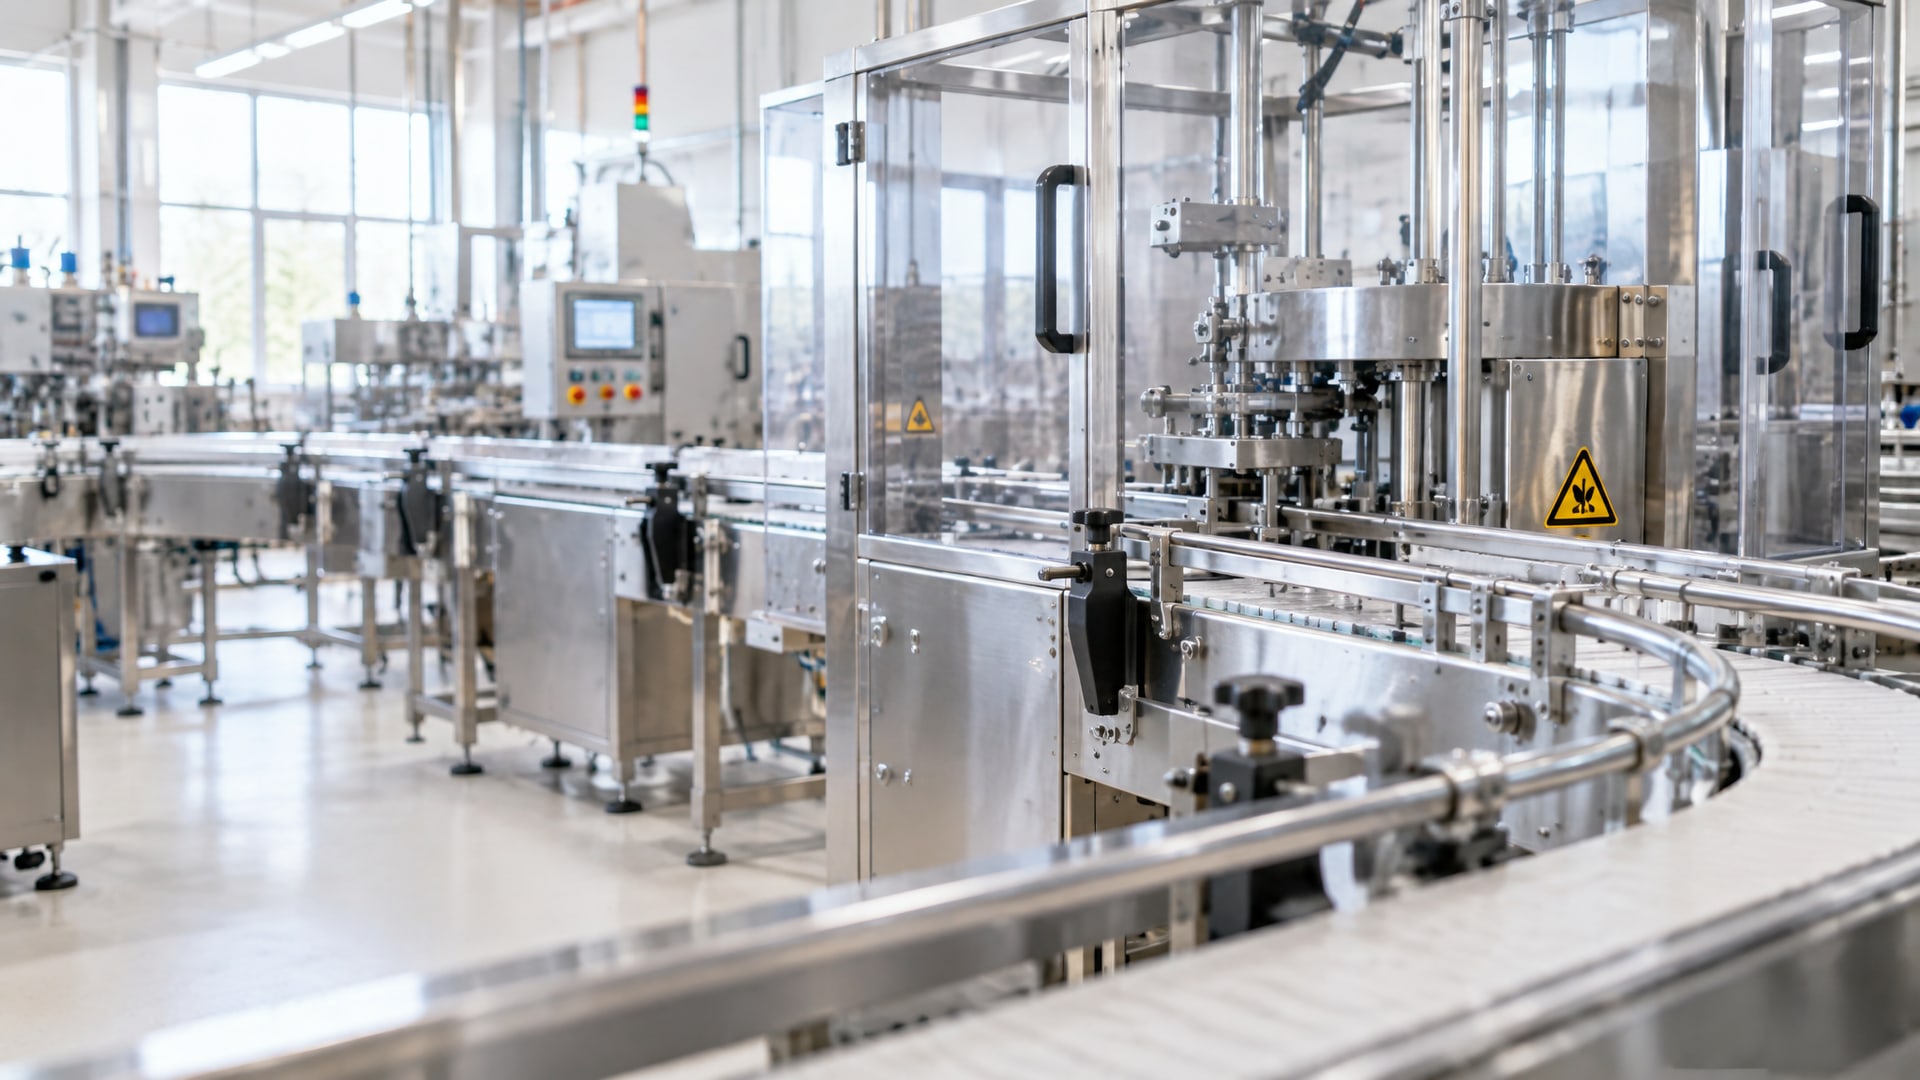
Упаковочное оборудование работает на грани двух требований: безупречная смазка узлов и полная защита продукта от попадания смазочных материалов. Для линий фасовки, герметизации и маркировки эта задача критична - попадание даже минимального количества посторонней смазки может привести к браку партии, остановке производства и потере доверия клиентов. Статья объясняет, как выбрать и применить смазку на упаковочном оборудовании так, чтобы она надежно работала на узлах и не попадала в продукт или на первичную упаковку.
Материал адресован инженерам, техническим специалистам и закупщикам, которые отвечают за смазочное обслуживание линий в пищевой и смежных отраслях. Вы узнаете, что такое NSF H1 и ISO 21469, как разметить точки риска на оборудовании и какие ошибки допускают при выборе пищевых смазок.
Что такое пищевая смазка и почему обычная не подходит
Пищевая смазка - это не просто состав без вредных веществ.
Это смазочный материал, зарегистрированный по стандарту NSF или ISO, который допускает случайный контакт с продуктом или упаковкой. Ключевое слово здесь - случайный: такая смазка может попасть на упаковочный материал, но не должна попадать в сам продукт системно.
Обычная промышленная смазка содержит добавки, которые в пищевой промышленности считаются недопустимыми. Даже если они технически безвредны, их попадание в продукт нарушит стандарты безопасности и может вызвать отзыв партии. Кроме того, обычная смазка может вымываться водой, стекая с узлов прямо на упаковку, или окисляться при контакте с влагой, оставляя липкий налет.
На упаковочном оборудовании смазка может требоваться на форм-заполнение-герметизирующих машинах, головках герметизации, устройствах маркировки и конвейерных направляющих, расположенных рядом с продуктом. В каждой из этих точек риск попадания смазки на упаковку или продукт - разный, и выбор смазки зависит именно от этой оценки.
NSF H1 и ISO 21469: в чем различие
NSF H1 и ISO 21469 часто путают, считая их синонимами.
Это грубая ошибка, которая может привести к неправильному выбору смазки.
NSF H1 - это регистрация продукта, выданная компанией NSF (National Sanitation Foundation). Она подтверждает, что химический состав смазки безопасен при случайном контакте с пищей. Допустимый уровень остаточной смазки в конечном продукте составляет не более 10 ppm, то есть 0,001%. Регистрация H1 говорит только о формуле, а не о том, как и где производилась смазка, как она упаковывалась и транспортировалась.
ISO 21469 - это международный стандарт, который охватывает весь жизненный цикл смазки: формулирование, производство, розлив, упаковку, хранение, транспортировку и использование. Стандарт проверяет гигиену на каждом этапе и требует документирования процессов. Если смазка имеет сертификат ISO 21469, это значит, что к ней применены более строгие требования контроля.
На практике это означает: H1 нужна для соответствия минимальному пищевому стандарту, ISO 21469 добавляется, когда клиент, ритейлер или аудит требуют более высокого уровня гарантий. Оба допуска актуальны для упаковочного оборудования, но их наличие не означает, что смазку можно применять где угодно.
Как разметить точки риска на упаковочном оборудовании
Перед выбором смазки нужно провести анализ каждой точки на оборудовании.
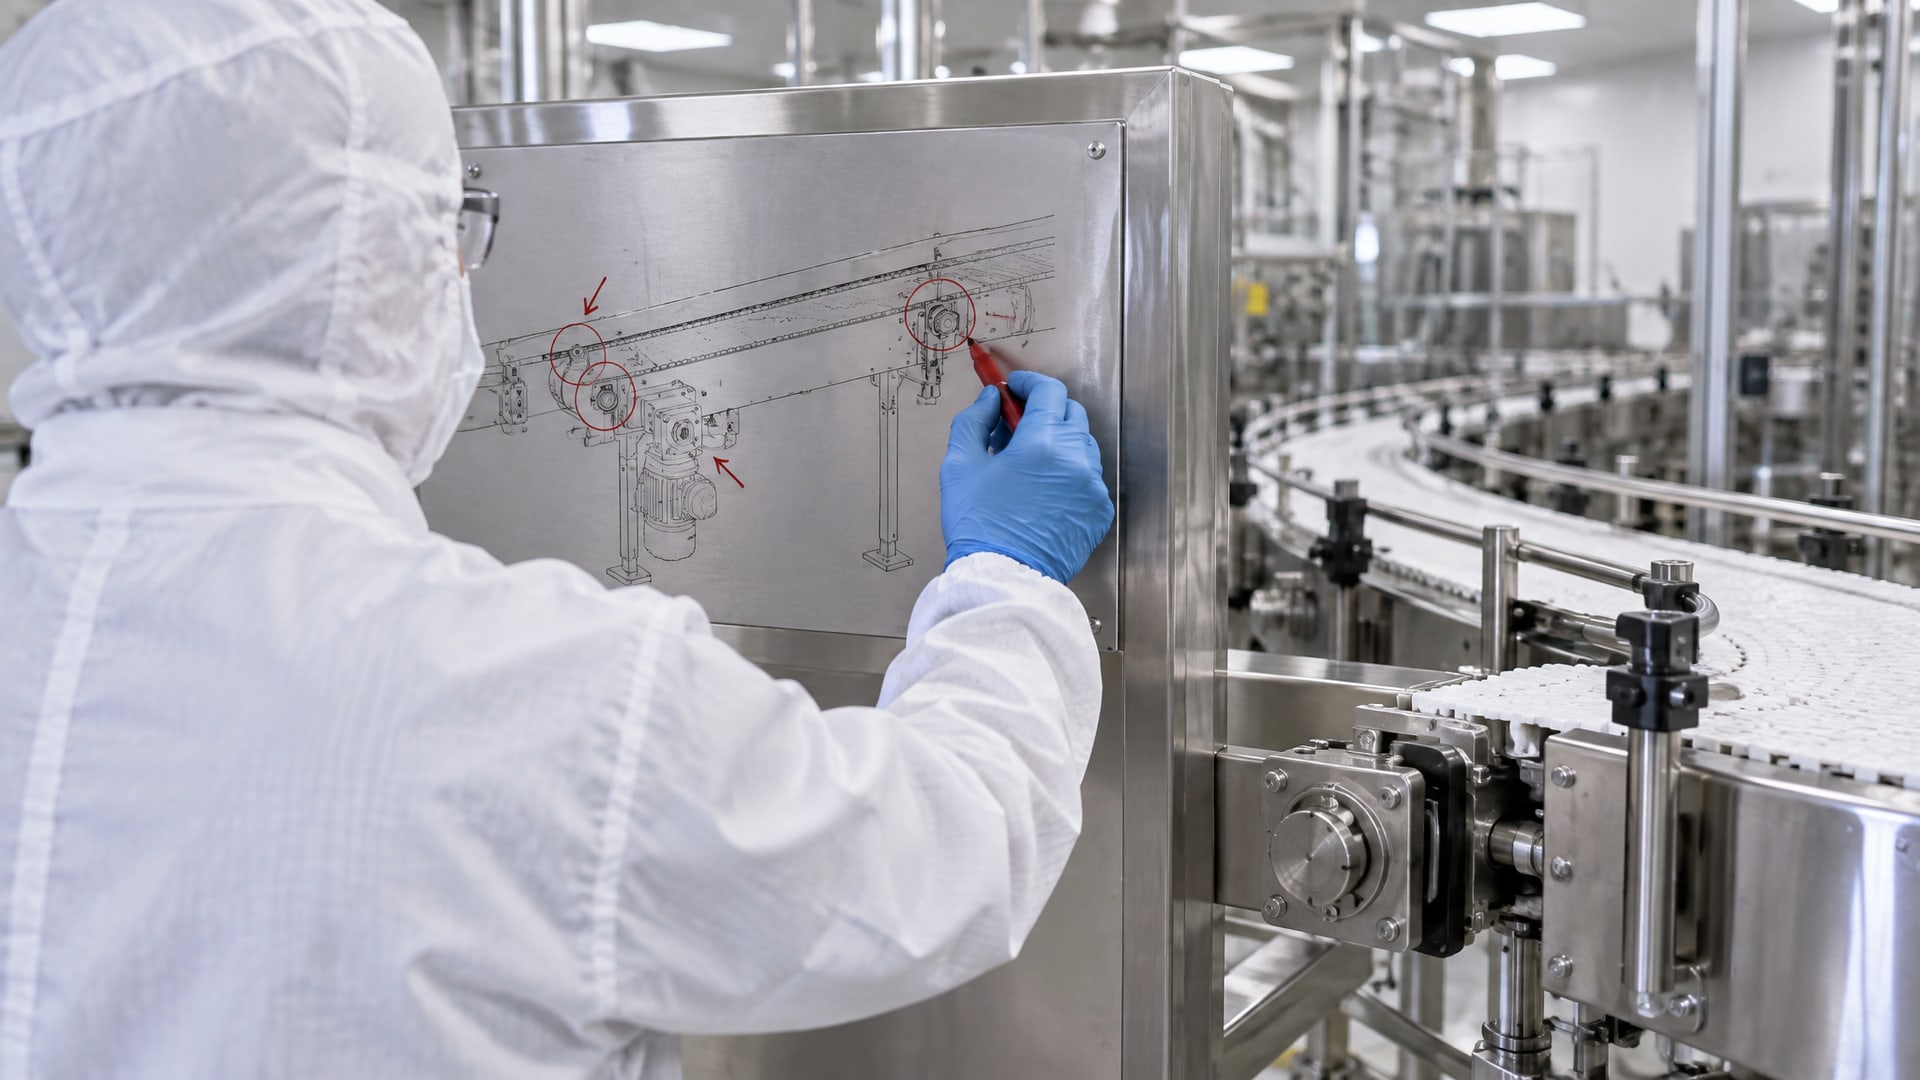
Риск контакта смазки с продуктом или упаковкой - разный для разных узлов, и это определяет выбор материала.
Создай карту узлов оборудования и для каждого ответь на вопросы:
Находится ли узел прямо над продуктом или над открытой первичной упаковкой?
Может ли капля или микрораспыл смазки попасть на упаковочный материал при работе?
Контактирует ли узел с влагой, которая может способствовать миграции смазки на продукт?
Какая температура на этом узле и может ли смазка испаряться или разбрызгиваться?
Узлы, которые находятся далеко от продукта и упаковки (например, редукторы, расположенные в боковой части машины, вдали от линии движения товара), можно смазывать обычной промышленной смазкой. Узлы, расположенные прямо над продуктом или упаковкой, или те, которые контактируют с влагой, требуют H1.
На практике на упаковочной линии часто выясняется, что высокотемпературные зазоры в головках герметизации, валики маркировочной станции и направляющие конвейера, проходящие над открытой упаковкой, требуют именно пищевого допуска. Одновременно редукторы и вспомогательные узлы, удаленные от продуктовой зоны, могут оставаться на обычной смазке.
Минимальная дозировка как основной принцип
H1 рассчитана на случайный контакт, а не на систематическое попадание смазки.
Поэтому главное правило применения: используй минимально необходимое количество в каждой точке.
Избыток смазки на узле приводит к нескольким проблемам. Во-первых, при вращении или движении она разбрызгивается и поднимается вверх, попадая на упаковку. Во-вторых, избыток накапливается пыль и частицы, которые со временем становятся абразивом и ускоряют износ. В-третьих, при попадании воды в избыток смазки начинается окисление, и она становится липкой, создавая проблемы при сборке оборудования после обслуживания.
После нанесения смазки на высокотемпературный узел излишки убирают, но не протирают чистой тряпкой (так сотрется вся смазка). Вместо этого деталь собирают, дают смазке распределиться при холостом ходу, и только потом проверяют, нет ли натеков на упаковку.
На практике это означает: если техкарта указывает 0,5 грамма смазки на узел, наноси именно 0,5 грамма, а не 1 грамм «с запасом». Такой подход одновременно снижает риск попадания смазки в продукт, экономит расход материала и продлевает ресурс оборудования за счет снижения загрязнения и окисления.
Практический выбор смазки для разных узлов упаковочного оборудования
Выбор конкретной смазки для упаковочной линии зависит от температурного режима, типа нагрузок и наличия влаги на узле.
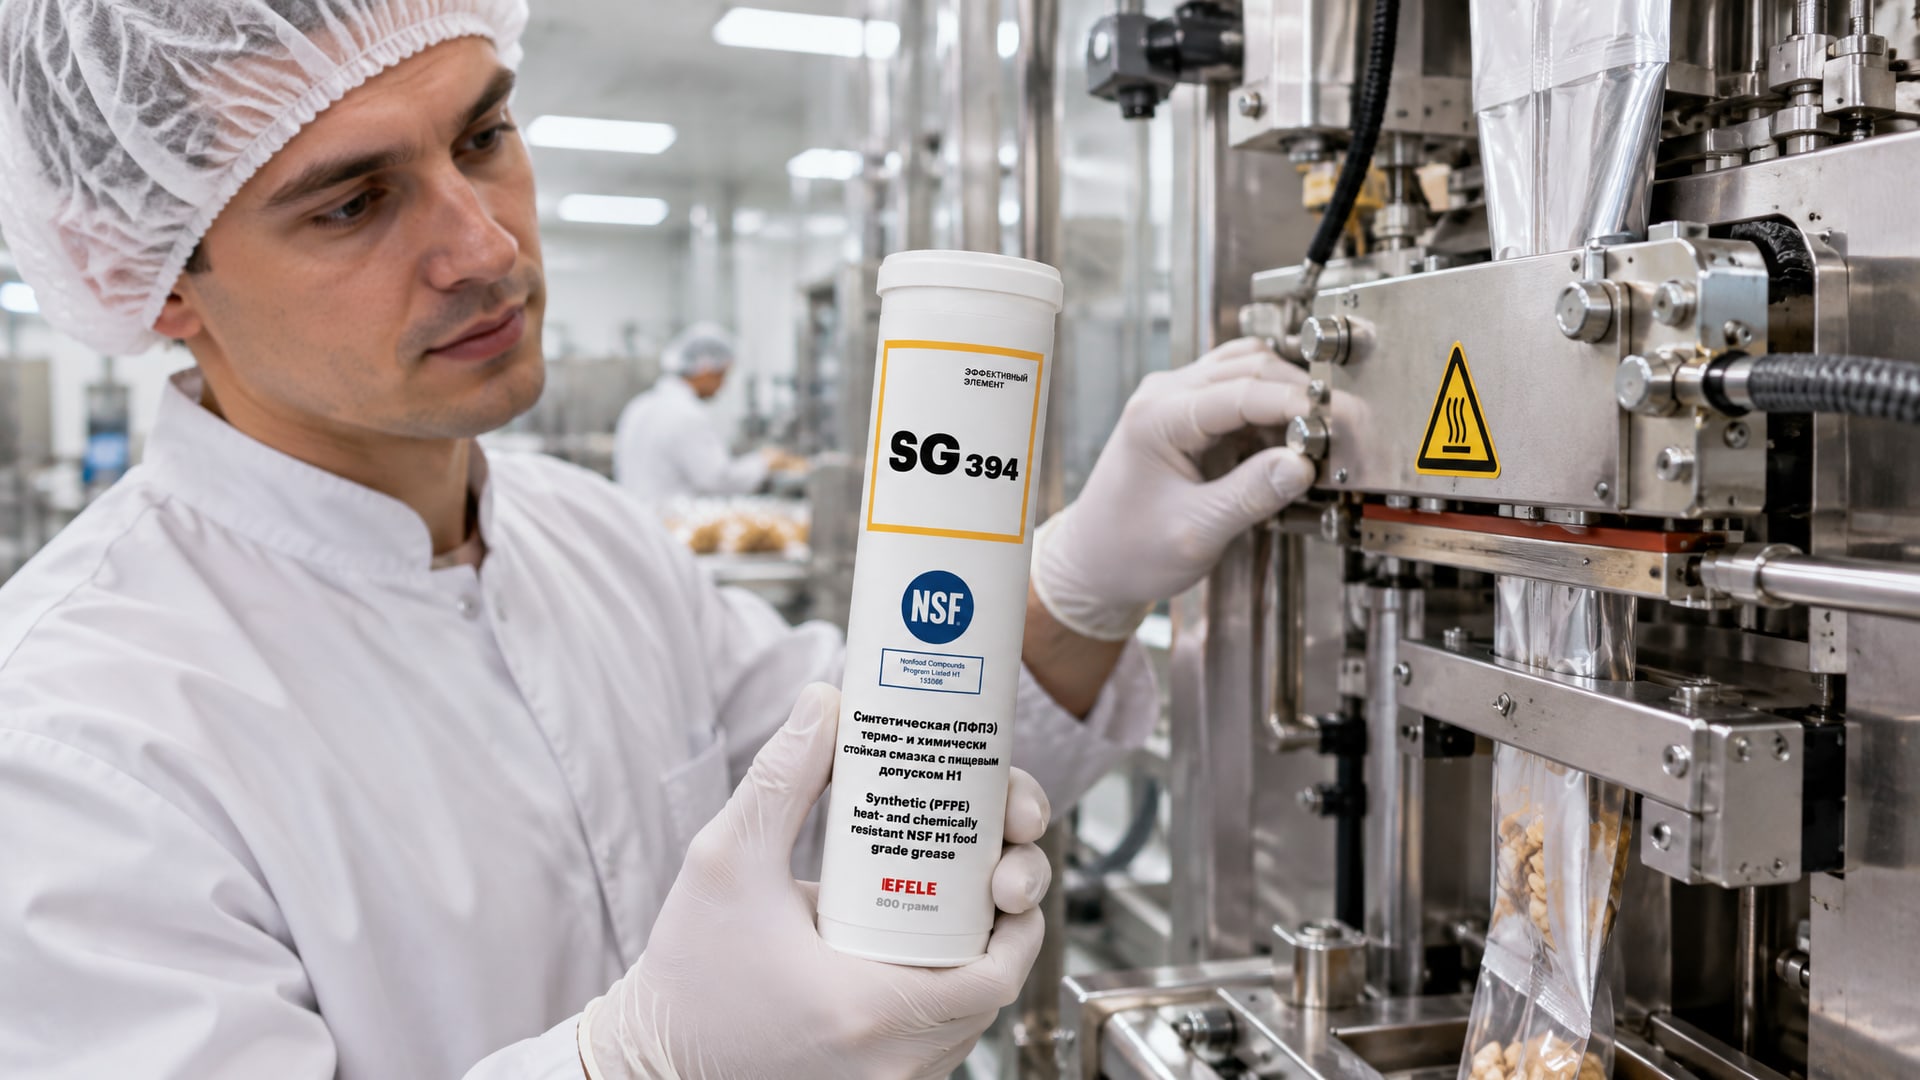
Для узлов с температурой выше 80°C, где требуется пищевой допуск, нужна термостойкая H1. Например, головки герметизации форм-заполнение-герметизирующих машин постоянно испытывают температурные перепады и требуют смазки, которая не теряет свойства на жаре и не испаряется. На линиях фасовки закупщики часто выбирают термохимстойкую смазку с H1-регистрацией и дополнительной стойкостью к щелочам (они используются при чистке оборудования). EFELE SG-394 на практике прижилась в ремонтных службах пищевых производств именно потому, что одновременно выдерживает температуру и не вымывается при мойке оборудования.
Для узлов с умеренной температурой (до 60°C) и риском контакта с упаковкой подходят универсальные пластичные смазки класса NLGI 2 с H1-допуском. Они легче наносятся тонкой пленкой и достаточно долго держатся на направляющих без избыточного разбрызгивания.
Для узлов, где нужна очистка перед нанесением новой смазки (например, при переналадке оборудования), используют смывки на растворителях с пищевым допуском. Это позволяет удалить старые отложения и остатки грязи, не оставляя на поверхности следов, которые могут повлиять на адгезию новой смазки.
На практике предприятия часто ошибаются, пытаясь использовать одну универсальную «пищевую» смазку для всех узлов подряд. Это приводит к проблемам: на холодных узлах она становится слишком жесткой, на горячих - текучей и разбрызгивается. Правильный подход - иметь в составе 2-3 смазки для разных температурных зон, каждая с явным указанием точек применения в техкарте.
Оформление документации и требования при аудите
При работе с пищевым оборудованием документация на смазку - это не просто справка, а юридический документ, который может потребоваться клиенту, ритейлеру или аудитору.
Вот что должно быть в порядке.
Первое: техпаспорт (TDS) смазки должен содержать явное указание на NSF H1 (и ISO 21469, если применимо). Если в TDS написано просто «пищевая» или «безвредная для пищевой промышленности», это не гарантирует официальную регистрацию и может привести к отклонению при аудите.
Второе: в документации на оборудование должна быть расписана карта смазки с указанием точки, рекомендуемого объема и периодичности. Это не формальность - это минимизирует риск ошибки при обслуживании и помогает при расследовании, если случилась контаминация.
Третье: при использовании ISO 21469 нужно иметь запас документации о производстве и хранении смазки. Аудитор может запросить сертификат производителя, условия транспортировки и сроки хранения в вашем цехе.
Четвертое: закупщикам рекомендуется требовать от поставщиков смазки лист гарантии безопасности (SDS на английском) с четким указанием NSF H1 и (если нужно) ISO 21469. Это исключит путаницу и гарантирует, что в цех придет именно подтвержденный материал, а не его аналог.
Совет инженера: подготовка оборудования перед нанесением пищевой смазки
Частая ошибка: нанесение новой пищевой смазки поверх остатков старой обычной смазки или отложений.
Это не только снижает эффект новой смазки, но и создает риск загрязнения из-за смешивания материалов разного состава.
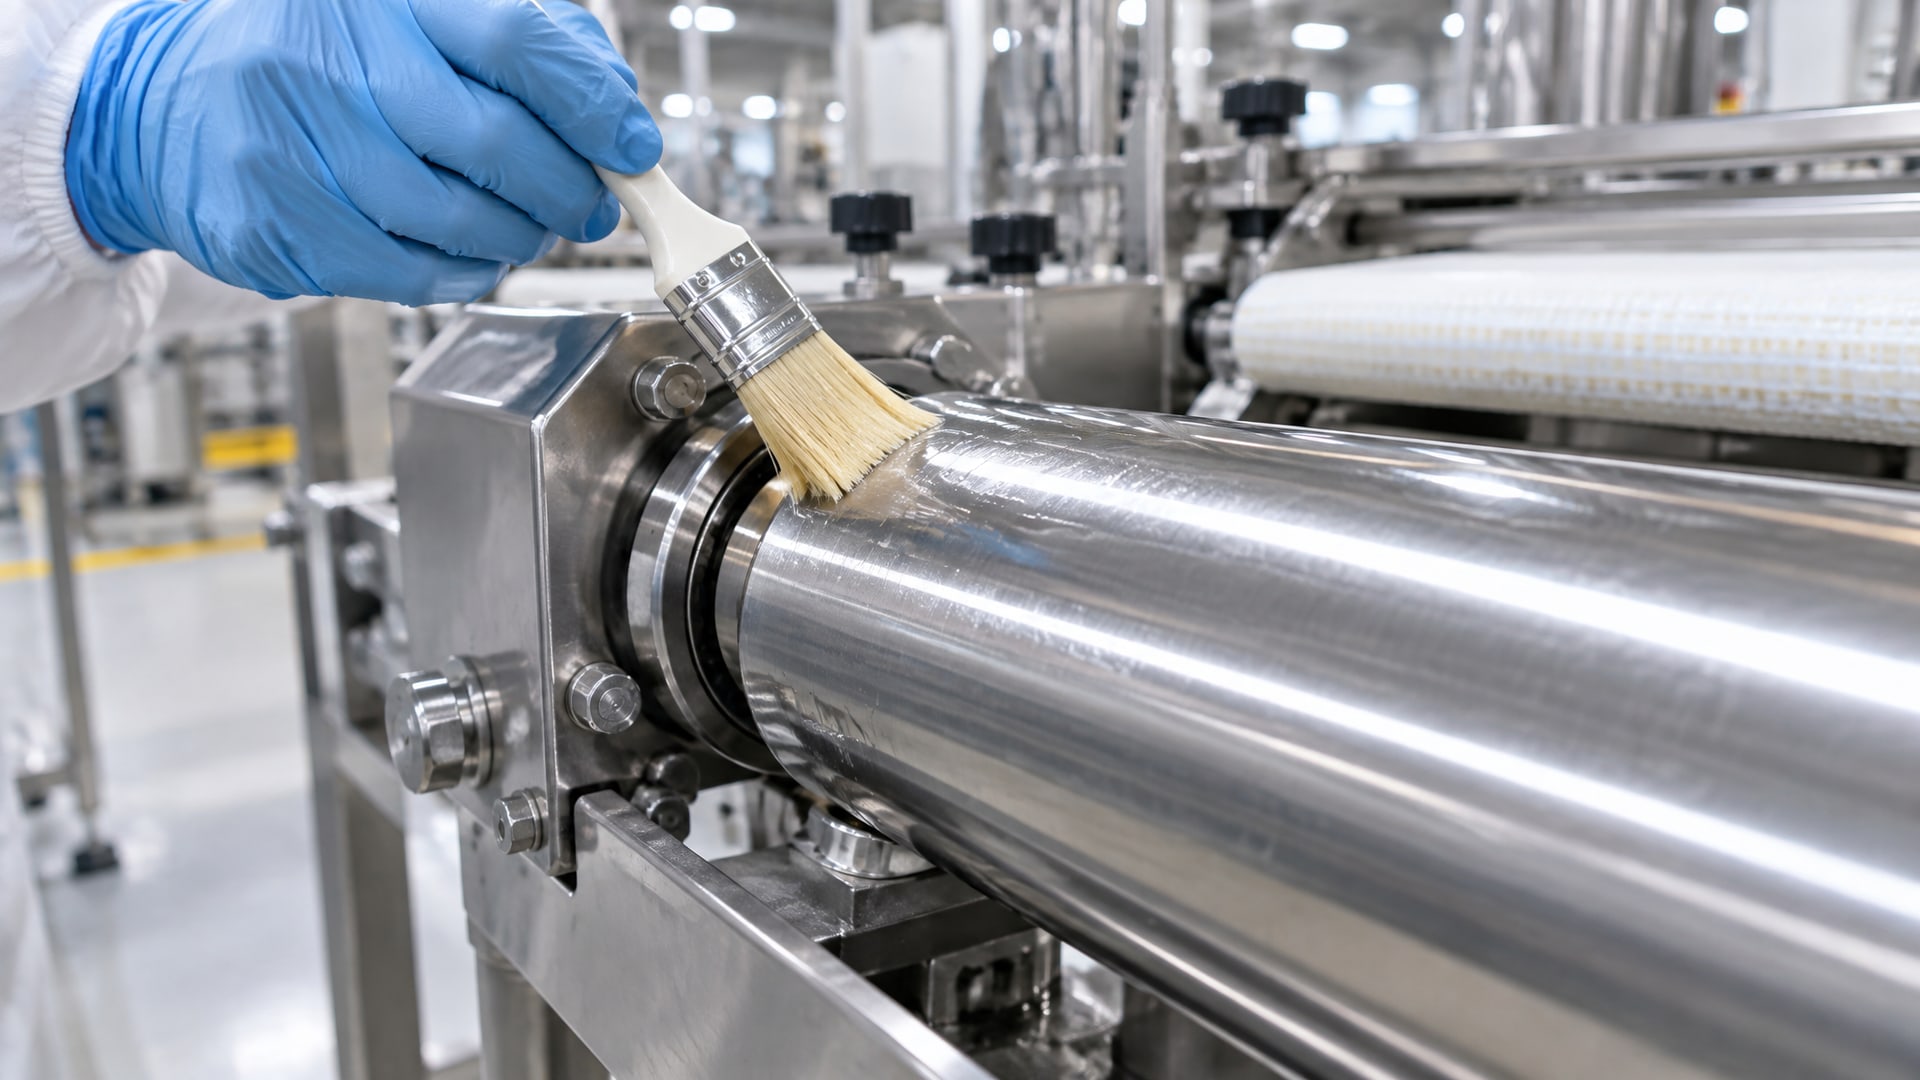
Правильный процесс: перед тем как перевести оборудование на пищевую смазку, нужно очистить все узлы от старых отложений. Сделать это можно с помощью универсального очищающего средства с пищевым допуском - оно удалит налет без повреждения поверхностей. На практике, когда линия переходит с обычной смазки на H1, инженеры наносят очищающий состав на проблемные узлы (направляющие, высокотемпературные точки, конвейеры), дают ему поработать при холостом ходе, затем удаляют излишки мягкой щеткой, и только после этого наносят новую пищевую смазку.
Результат: после такой подготовки адгезия новой смазки улучшается, не образуется комков грязи, и риск попадания осколков старых отложений в продукт снижается. Этот подход занимает 2-3 часа переналадки, но окупается уже на первых сменах, когда исчезают неожиданные брака упаковки из-за грязи на валиках.
Часто задаваемые вопросы
Если использую смазку NSF H1, могу ли я смазывать ею узлы прямо над открытым продуктом?
NSF H1 допускает только случайный контакт и в ограниченных количествах. Это значит, что смазку можно применять на узлах, расположенных над упаковкой, только в минимальных дозах и при условии, что система дозирования предотвращает разбрызгивание. Прямое смазывание открытого продукта недопустимо даже с H1.
В чем разница между H1 и H2?
H1 подразумевает случайный контакт с пищей и упаковкой. H2 используется в зонах, где контакт с пищей полностью исключен (например, редукторы, расположенные на расстоянии от продуктовой зоны). H2 не имеет пищевого допуска и применяется только там, где нет риска миграции на упаковку.
Нужна ли мне ISO 21469, если у смазки есть H1?
ISO 21469 - это дополнительный стандарт, проверяющий условия производства и обращения со смазкой. Обязательна ли она, зависит от требований вашего клиента или внутренней политики предприятия. Многие крупные сетевые клиенты требуют именно ISO 21469, но для локального рынка часто достаточно H1.
Сколько смазки нужно наносить на узел упаковочного оборудования?
Объем указывается в техкарте оборудования; обычно это 0,3-1 грамм на узел. Главное правило: минимально необходимое количество. Избыток приводит к разбрызгиванию и попаданию смазки на упаковку, недостаток - к недостаточной защите от износа.
Что произойдет, если на упаковку попадет обычная (не пищевая) смазка?
Попадание обычной смазки создает риск микробиологического загрязнения, вызывает отзыв партии и потерю доверия клиента. Кроме того, это может привести к браку упаковки и остановке линии из-за поиска причины загрязнения. По этой причине на оборудовании, где есть риск контакта, используют только смазки с подтвержденным пищевым допуском.
Заключение
Защита продукта при смазке упаковочного оборудования достигается не сложными системами, а последовательным применением простых правил: анализ риска на каждой точке, выбор смазки с подходящим допуском (NSF H1 или ISO 21469), минимальная дозировка и правильная документация. NSF H1 гарантирует пригодность состава для случайного контакта, ISO 21469 добавляет контроль на всем жизненном цикле материала.
Перед внедрением пищевой смазки разметьте все узлы, обновите техкарту оборудования и проведите очистку от старых отложений - это исключит ошибки при обслуживании и обезопасит продукт. Дальше фокусируйтесь на постоянном соблюдении дозировок и периодичности смазки. Такой подход, хотя и требует дополнительного внимания при подготовке, гарантирует как безопасность продукта, так и надежную работу оборудования без внеплановых остановок.