Выбор защитного покрытия для узлов, работающих при повышенных температурах, требует четкого понимания не только максимального температурного предела, но и поведения материала при механических нагрузках, термоциклах и длительном воздействии тепла. Покрытия 1014, 1035 и 1090 позиционируются как решения для высокотемпературных условий, однако их технические характеристики различаются, и каждое обладает собственным диапазоном применения. В этой статье разбираем, какие параметры действительно важны при выборе антифрикционного защитного покрытия для деталей с экстремальным температурным режимом, какие стандарты испытаний гарантируют надежность, и почему температура не единственный критерий оценки.
Статья полезна инженерам, техническим специалистам и закупщикам, которые подбирают покрытие для механизмов в цехах с высокотемпературным оборудованием, узлов вращения и скольжения, а также деталей, испытывающих одновременно термическую и механическую нагрузку.
Почему температура - недостаточный критерий выбора покрытия
Закупщики и инженеры часто ориентируются на максимальную рабочую температуру как на единственный показатель.
В реальности это ошибка. Покрытие может выдерживать +255 °C в статичных условиях лаборатории, но начать трескаться и отслаиваться на узле, который испытывает одновременно тепло и изгиб. Или наоборот: гибкое, упругое покрытие в холодных условиях становится хрупким при долгой работе в горячем цехе.
Для полной оценки нужно разделить три составляющие:
Термостойкость материала - максимальная температура, на которую рассчитан состав (например, +255 °C для MODENGY 1014).
Термостойкость системы - поведение покрытия вместе с подложкой (сталь, алюминий, керамика) и адгезионным слоем после прогрева и охлаждения.
Механическая стойкость при температуре - способность сохранять целостность при изгибе, вибрации или деформации детали.
Вторая и третья позиции проверяются дополнительными испытаниями, а не указаны на упаковке.
Испытания покрытий при температуре: какие стандарты гарантируют результат
Международные и американские стандарты определяют методы оценки гибкости, адгезии и трещиностойкости покрытий.
Каждый стандарт решает свою задачу, и выбор методики зависит от конкретного применения.
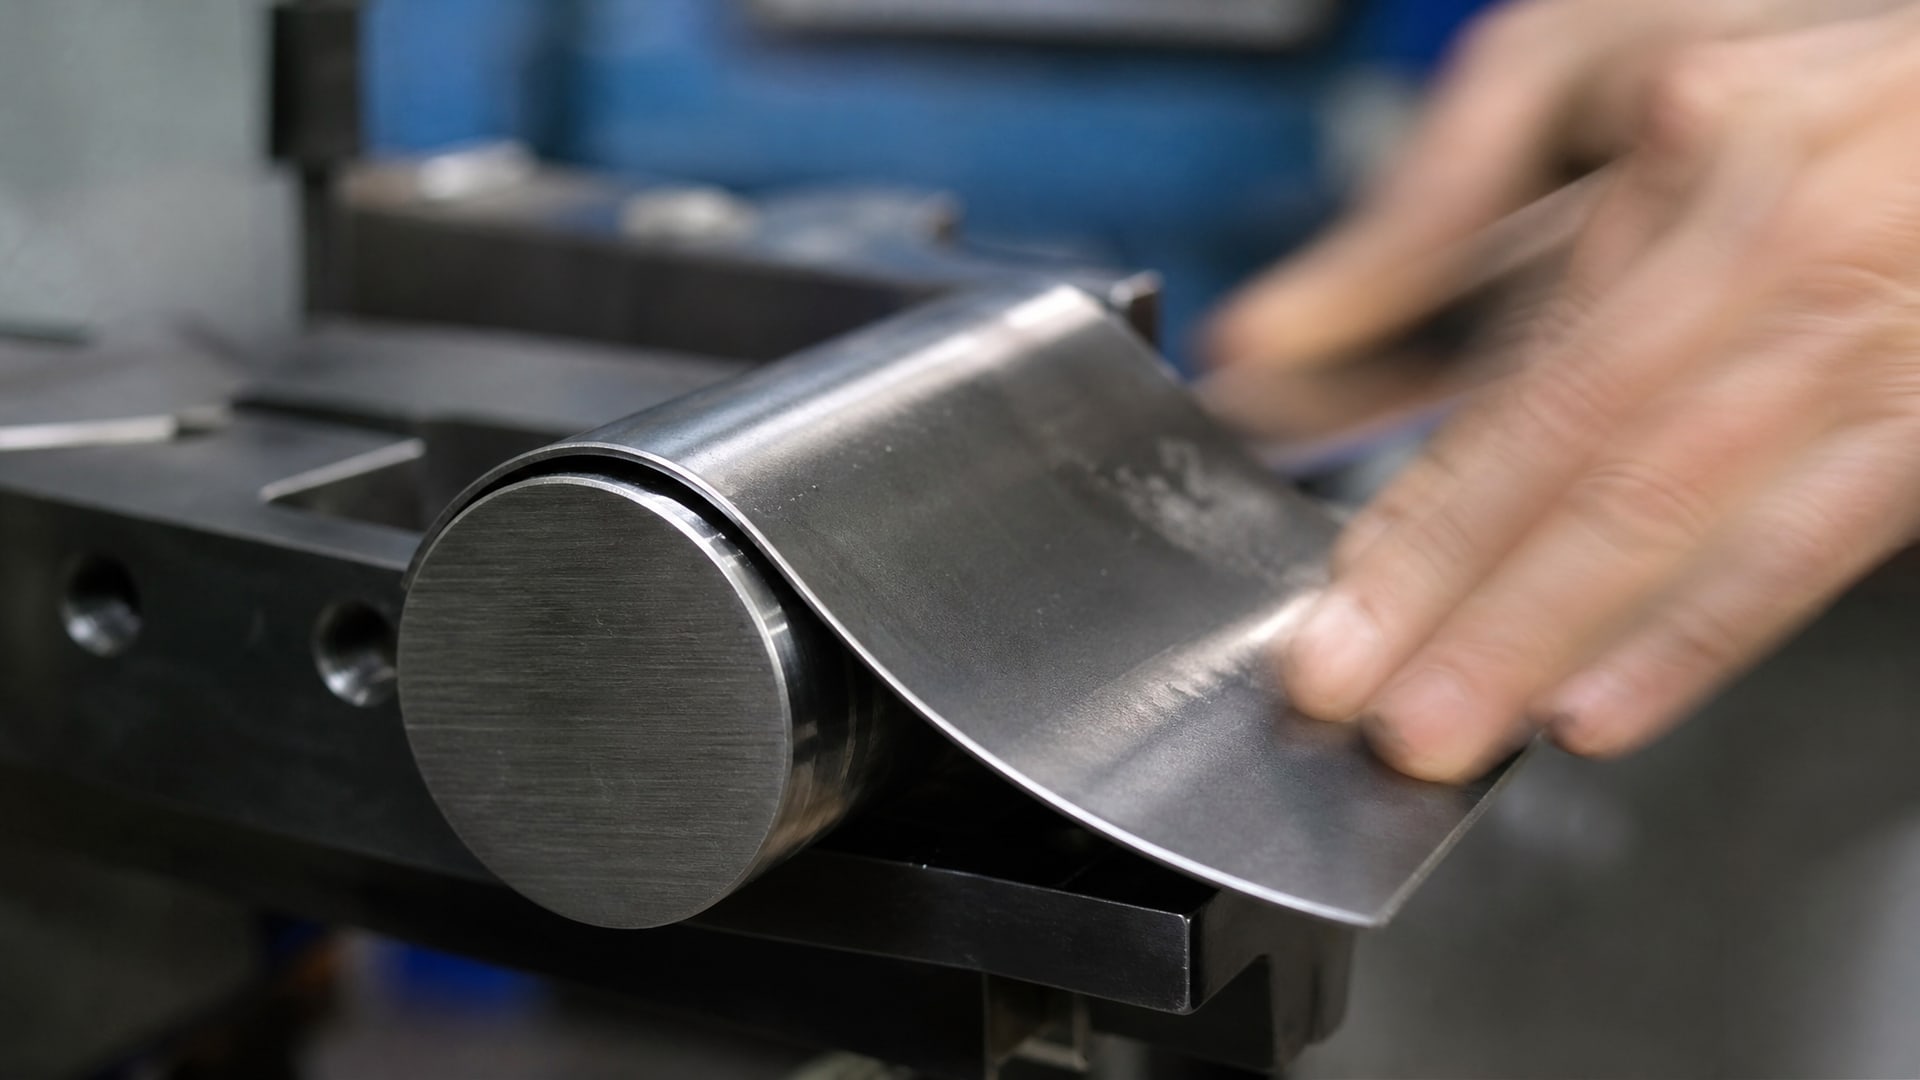
ISO 1519:2011 - испытание на изгиб вокруг цилиндрического оправка
Стандарт оценивает устойчивость покрытия к растрескиванию и отслоению при пластической деформации. Деталь сгибают вокруг цилиндрического стержня и визуально контролируют появление трещин. Этот метод особенно актуален для тонких покрытий на гибких деталях (пружины, тонкие листовые компоненты, кабели с направляющими). Стандарт позволяет оценить, сохранит ли защитный слой целостность при монтаже или при работе узла с периодическим изгибом.
ISO 6860:2006 - конический оправок для оценки эластичности
Коническая форма оправка постепенно увеличивает радиус кривизны, приближая условия теста к реальной работе узла. Метод помогает точнее оценить переход от упругой деформации к пластической и выявить точку, при которой покрытие начинает расслаиваться. Эта информация критична при проектировании узлов с минимальными зазорами.
ASTM D522/D522M - мандельный тест (цилиндрический и конический)
Американский стандарт предлагает две модификации: цилиндрический оправок (D522 без суффикса) и мандельный бор (конический). Методика идентична ISO, но включает дополнительные параметры: скорость деформации, условия хранения образца после нанесения, время выдержки перед испытанием. ASTM D522 требует, чтобы тест проводился при стандартной температуре 75 °F ± 10 °F (около 24 °C ± 5,5 °C), если сторонами не согласовано иное. Если нужно оценить поведение покрытия при повышенной температуре, эту температуру явно указывают в спецификации.
ASTM D4145 - гибкость и адгезия органических покрытий на металлических подложках
Стандарт специализируется на эластичности и адгезии покрытия при изгибе. Образец сгибают на оправке известного диаметра, а затем проверяют, не произошло ли отслаивание. Важное отличие: ASTM D4145 требует, чтобы образец хранился в нормированных условиях до испытания, что позволяет оценить стабильность адгезии во времени. Это особенно важно при выборе покрытия для долгосрочной эксплуатации.
ASTM A1122/A1122M - T-bend тест для металлических покрытий
Используется специально для оценки деламинации металлических и композитных покрытий. T-образный образец сгибается, и контролируется минимальное число толщин слоя, при котором не возникает разрушение. Метод очень чувствителен к адгезии и используется в автомобильной промышленности и в производстве металлических конструкций.
Выбор стандарта зависит от характера нагрузки: если деталь испытывает периодический изгиб - ISO 1519 или ISO 6860; если критична долгосрочная адгезия - ASTM D4145; если нужна информация по металлическому слою - ASTM A1122.
Технические характеристики эпоксидных покрытий при высокой температуре
Эпоксидные системы широко применяются в высокотемпературных спецификациях благодаря химической инертности и адгезии к стали.
Однако даже в пределах класса "эпоксидные" существуют существенные различия по максимальной температуре и режиму отверждения.
Инженерные спецификации выделяют несколько категорий по диапазонам термостойкости:
| Класс термостойкости | Максимальная температура | Типичное применение |
|---|---|---|
| Стандартный | до 204 °C | Узлы в общепромышленных цехах |
| Повышенной стойкости | до 316 °C | Высокотемпературные печи, компрессоры |
| Высокой стойкости | до 427 °C | Авиационное и энергетическое оборудование |
| Экстремальной стойкости | до 649 °C | Специальные применения, космическая техника |
Каждый класс требует собственного состава смолы, отвердителя и наполнителя. Обычные эпоксидные смолы теряют гибкость уже при +100 °C, поэтому высокотемпературные версии содержат специальные полимерные модификаторы и керамические или углеродные наполнители.
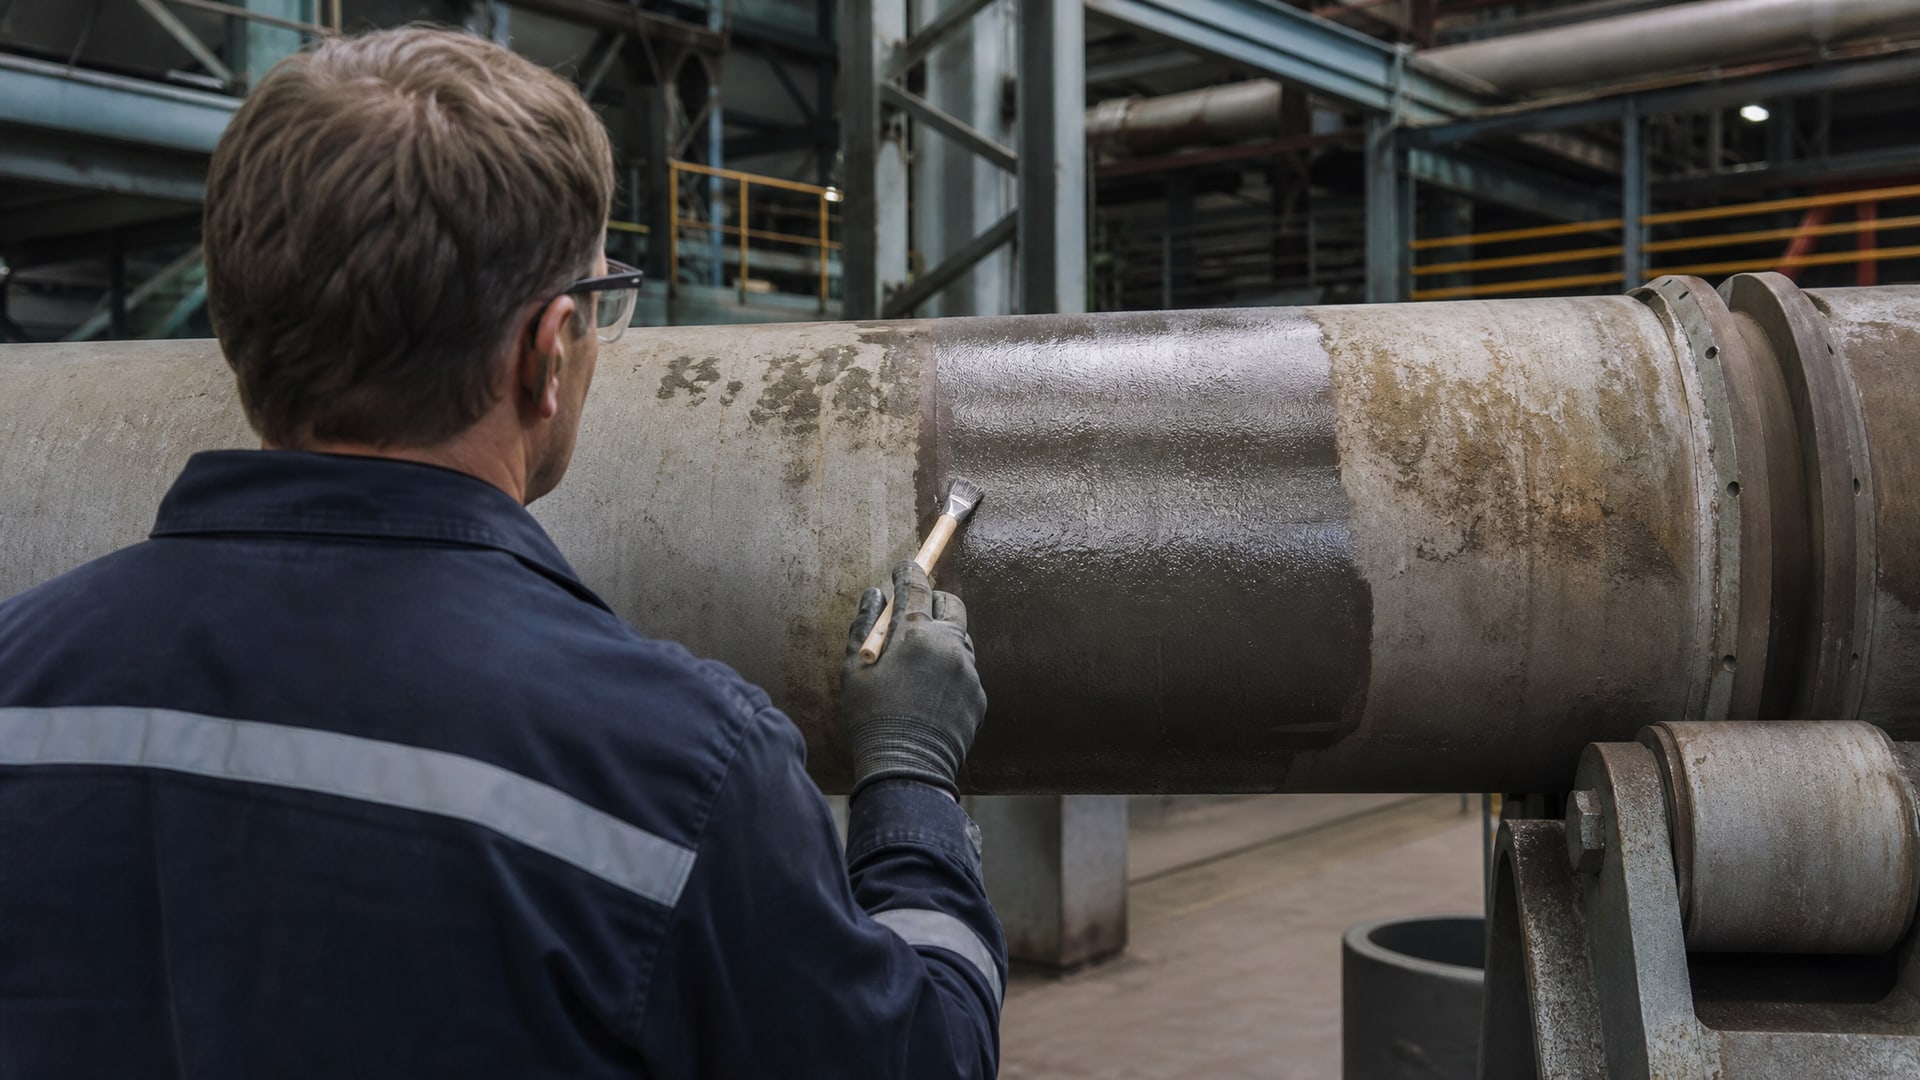
При нанесении эпоксидного покрытия для высокотемпературных условий необходимо соблюдать толщину сухой пленки не менее 0,1 мм (4 мила) на слой. Эта толщина обеспечивает достаточную адгезию и герметичность, но не столь велика, чтобы вызвать внутренние напряжения при отверждении. После отверждения покрытие сохраняет упругость и не трескается при термоциклах.
Критичным параметром является также режим отверждения. Многие высокотемпературные эпоксидные системы требуют постепенного повышения температуры: сначала выдержка при комнатной температуре (12–24 часа), затем ступенчатый нагрев до температуры отверждения. Это предотвращает внутренние напряжения и обеспечивает полимеризацию молекул. Если ускорить отверждение резким скачком температуры, покрытие получится с внутренними дефектами и может отслаиваться при первом же термоцикле.
Защитные покрытия от температуры: поведение MODENGY 1014 и 1090 при экстремальных режимах
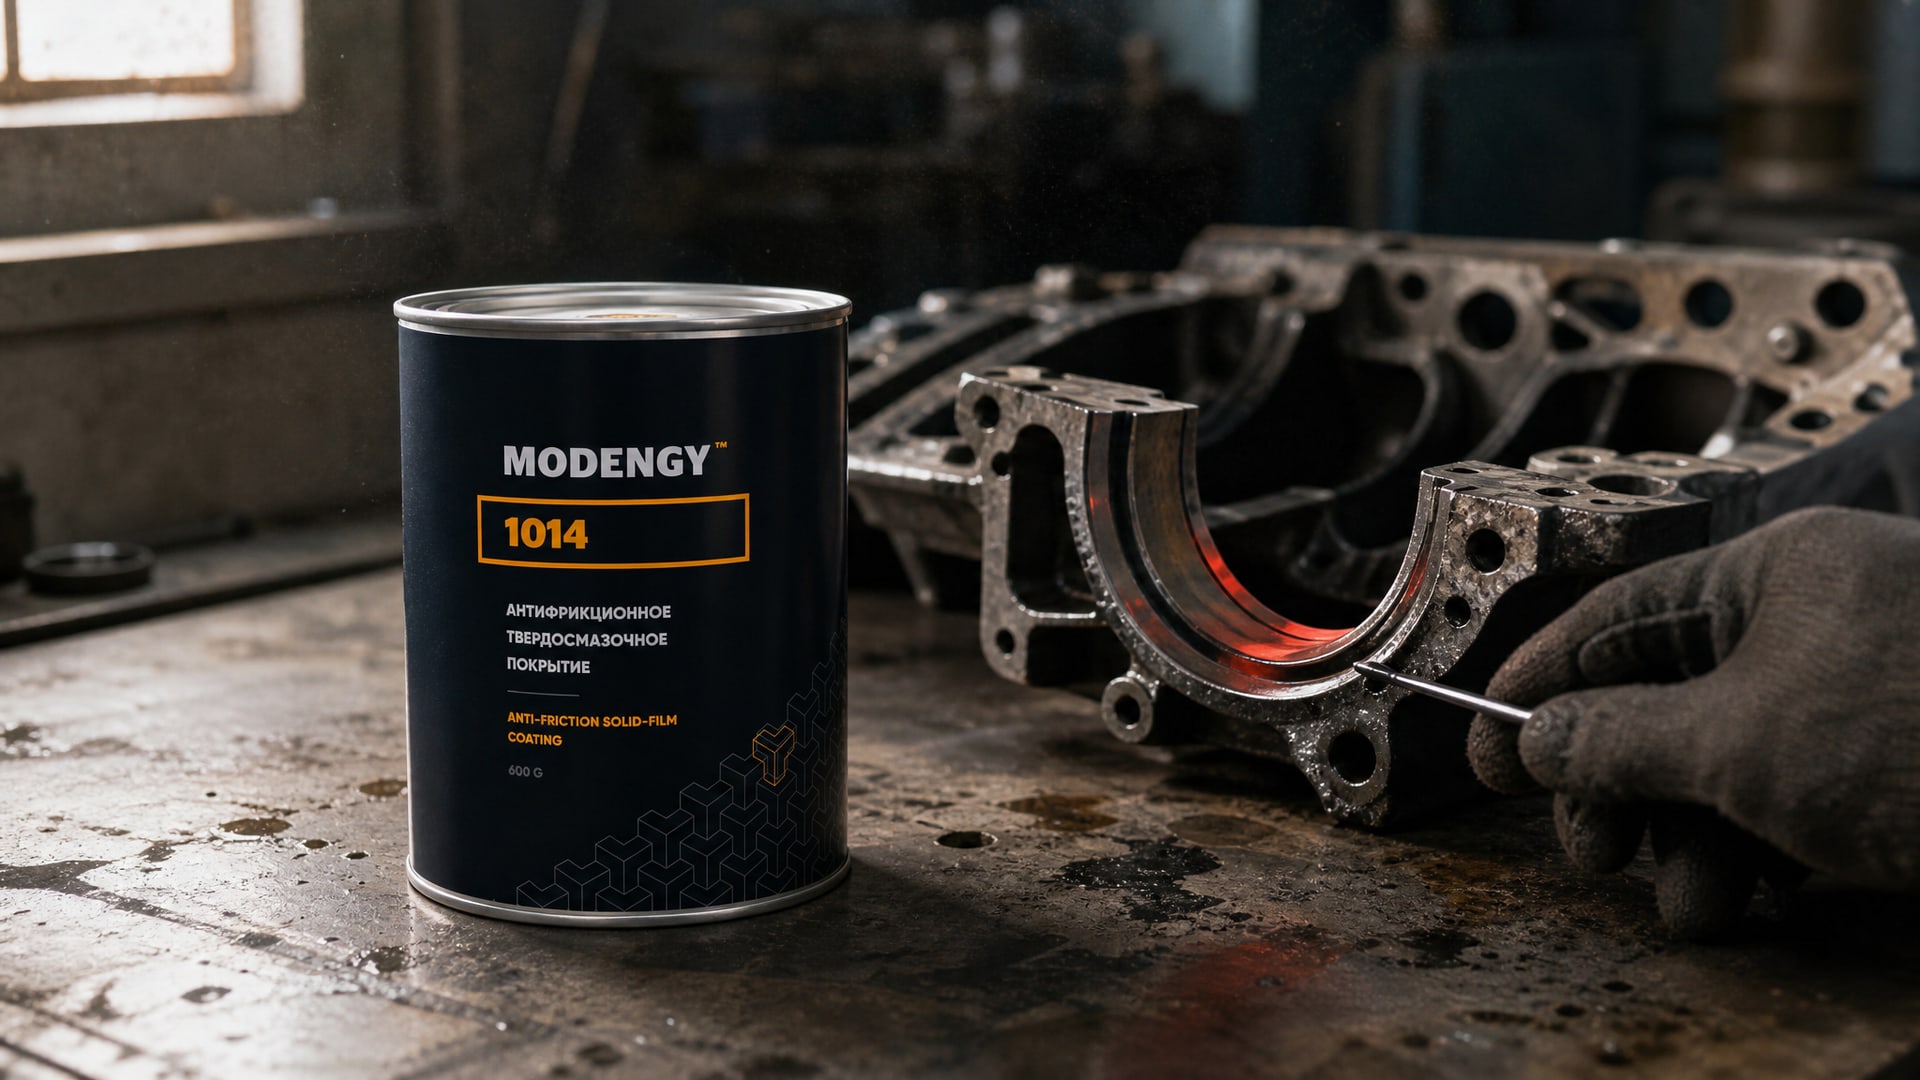
MODENGY 1014 - это антифрикционное твердосмазочное покрытие на основе политетрафторэтилена (ПТФЭ) и дисульфида молибдена.
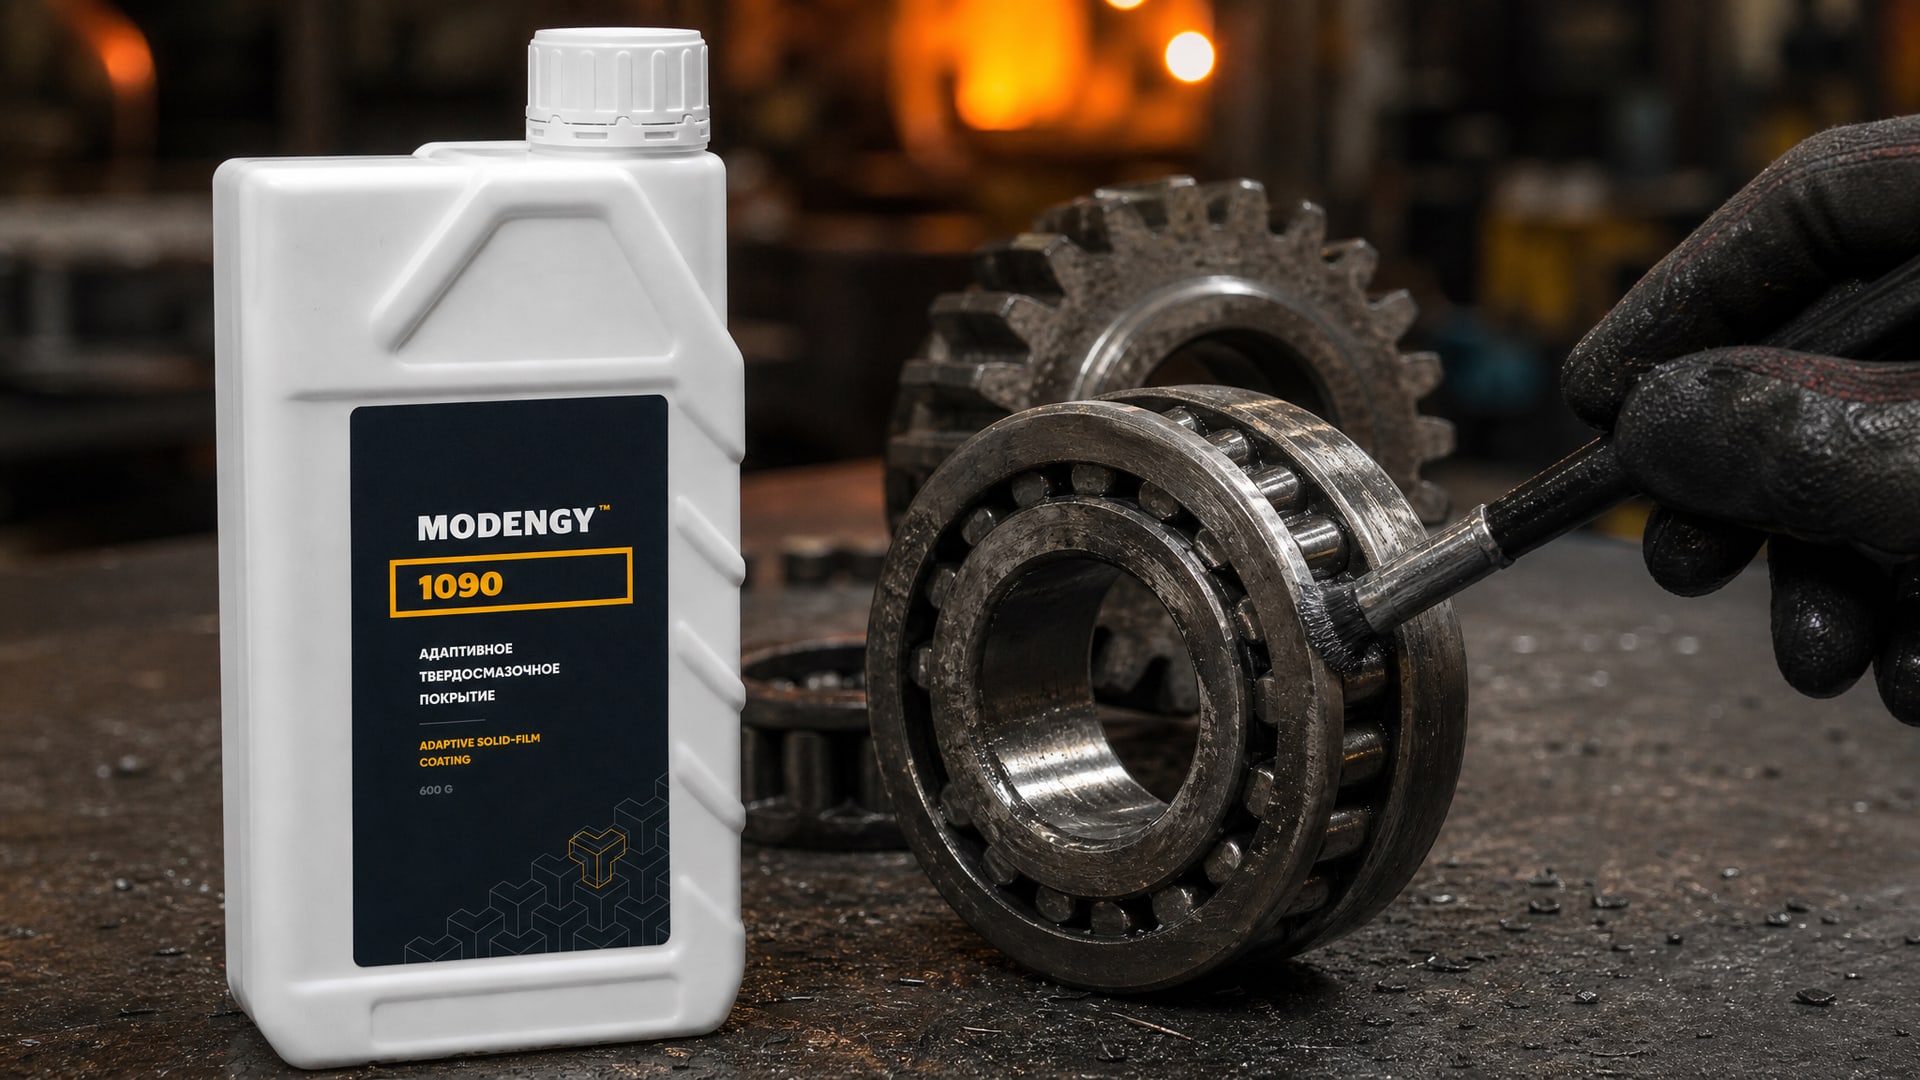
Его температурный диапазон составляет от -75 до +255 °C, что позволяет применять его как в арктических условиях, так и в горячих цехах. Режим отверждения: +200 °C, 40 минут. Эта довольно щадящая температура позволяет наносить покрытие на детали из алюминиевых сплавов и нержавеющей стали, не опасаясь отпуска или структурных изменений.
Практическая рабочая температура в производственном цехе обычно на 20–30 °C ниже максимальной, то есть для MODENGY 1014 - это 200–220 °C при длительной работе. На пиковые нагрузки материал может кратковременно выдержать и +255 °C, но постоянная работа на верхнем пределе сокращает срок службы покрытия из-за ускоренного окисления и деградации полимерной матрицы.
MODENGY 1090, адаптивное твердосмазочное покрытие для высокотемпературных узлов, предназначен для условий, превышающих 250 °C. Состав специально разработан для применения в быстроходных узлах скольжения и вращения с минимальной адгезией между деталями. Покрытие сохраняет смазывающие свойства в диапазоне, где обычные ПТФЭ-дисульфидмолибденовые системы начинают терять эффективность.
Оба покрытия гарантируют низкий коэффициент трения (микс ПТФЭ и MoS₂ обеспечивает μ в пределах 0,05–0,15), но адгезия к подложке критична. При нанесении на сталь используется праймер (грунт), который создает адгезионный мостик между металлом и органической матрицей покрытия. Без праймера, особенно при температурных циклах, покрытие может вздуться или отслоиться по причине разных коэффициентов теплового расширения металла и полимера.
Механические испытания при температуре: почему изгиб важнее максимального предела
Многие инженеры допускают ошибку, проверяя покрытие на гибкость (изгиб) при комнатной температуре, а затем ожидая, что оно будет гибко и при +200 °C.
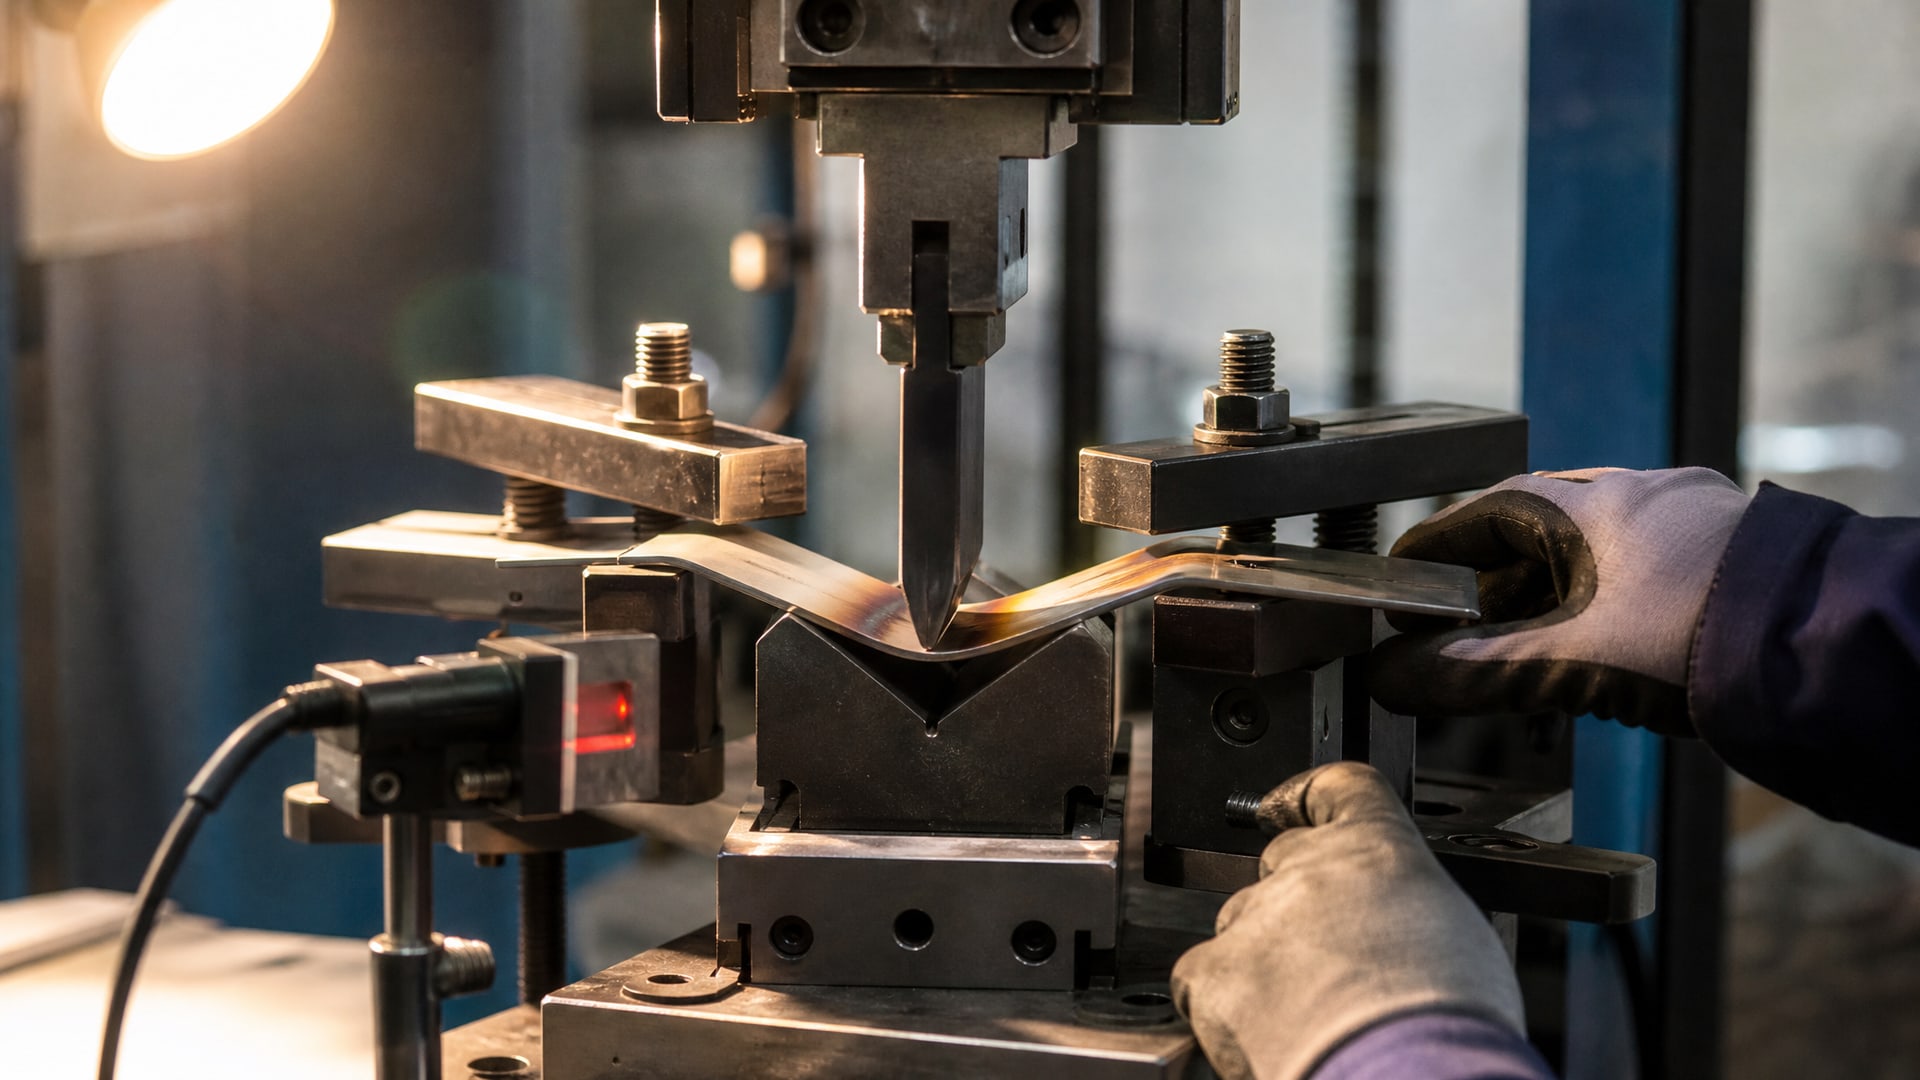
На практике полимеры теряют эластичность при нагреве: ПТФЭ и эпоксидные смолы становятся более хрупкими или, наоборот, более мягкими, в зависимости от структуры и наполнения.
Правильный подход - проводить испытание на изгиб (по ISO 1519, ISO 6860 или ASTM D522) при двух условиях:
При комнатной температуре - оценка исходного качества и адгезии после отверждения.
При рабочей температуре - моделирование условий эксплуатации (нужна специальная климатическая камера).
Если покрытие прошло оба теста, оно вероятнее всего сохранит целостность и при 100–150 часовой работе на узле. Если прошло только комнатный тест - результат непредсказуем.
Для деталей с непостоянной нагрузкой (узлы с вибрацией, периодическим сжатием-расширением) важно также проверить поведение покрытия при термоциклах: несколько циклов нагрева до +200 °C и охлаждения до комнатной температуры, затем визуальный контроль и повторное испытание на изгиб. Это выявит микротрещины и ослабления адгезии, которые не видны после первого нагрева.
Подбор покрытия в зависимости от режима работы узла
Выбор между 1014, 1090 и другими системами зависит от того, как именно работает узел.
Универсального решения нет.
Длительная работа при температуре 180–220 °C без механических нагрузок
Подходят стандартные эпоксидные системы или MODENGY 1014. Темп деградации низок, критична только адгезия. Рекомендуется проверить адгезию по ASTM D4145 после 500–1000 часов работы на макете узла или заказать ускоренные испытания (ИСО 11608 или аналог): нагрев до рабочей температуры, выдержка, охлаждение, повторная проверка адгезии.
Узел с периодическим изгибом и температурой 150–200 °C
Необходимо испытание по ISO 1519 или ISO 6860 при температуре выше рабочей (например, при +180 °C, если рабочая +160 °C). Покрытие должно перенести изгиб на оправке без трещин и отслаивания. Дополнительно - термоцикличность: минимум 10 циклов нагрева-охлаждения, затем повторное испытание на изгиб.
Быстроходный узел скольжения при 200–250 °C
MODENGY 1090 показывает здесь преимущество благодаря низкому коэффициенту трения и стойкости к высокой температуре. Однако необходимо:
Проверить адгезию праймера к подложке.
Убедиться, что толщина слоя соответствует спецификации (обычно 0,05–0,1 мм).
Провести испытание в реальных условиях или на стенде с моделированием узла (вращение, нагрев, измерение силы трения и температуры).
Самых высоких температур (более 400 °C) достичь с помощью органических полимерных покрытий сложно; для таких условий используют керамические покрытия (например, на основе нитридов или оксидов), но это выходит за рамки данной статьи.
Часто задаваемые вопросы
Может ли покрытие, выдерживающее +300 °C, потрескаться при изгибе при +100 °C?
Да, это возможно. Максимальная температура характеризует теплостойкость материала, но не гибкость. Некоторые покрытия, особенно содержащие жесткие керамические наполнители, при низких температурах становятся хрупкими. Для оценки гибкости при любой температуре используют ISO 1519 или ASTM D522. Проводить тест нужно при той температуре, которая релевантна для вашего узла.
Почему тест на изгиб проводят при 24 °C, если узел работает при 200 °C?
Стандартная температура (24 °C ± 5,5 °C) выбрана для воспроизводимости результатов между лабораториями. Это "базовая" оценка качества. Если нужна информация о поведении при 200 °C, спецификацию дополняют испытанием при повышенной температуре - это заказная услуга в аккредитованной лаборатории.
Обязательно ли использовать праймер при нанесении высокотемпературного покрытия на сталь?
Для надежной адгезии при температурных циклах праймер необходим. Без него покрытие может вздуться или отслоиться через 50–200 часов работы. Праймер выбирают в соответствии со спецификацией основного покрытия (обычно производитель указывает совместимые системы). Попытка сэкономить на праймере почти всегда приводит к браку.
Может ли толщина слоя покрытия влиять на его стойкость к температуре?
Да. Покрытие толщиной 0,05 мм может растрескаться при нагреве до 200 °C из-за внутренних напряжений, тогда как слой толщиной 0,1 мм распределит напряжение равномерно и останется целым. Но если слой слишком толстый (более 0,2 мм), он сам может отслоиться. Оптимальная толщина указана в спецификации продукта и должна соблюдаться при нанесении.
Как часто нужно перепроверять адгезию покрытия после длительной эксплуатации?
Рекомендуется проверять адгезию каждые 500–1000 часов работы или после каждого сезона интенсивной эксплуатации, если узел работает перемежающимся режимом. Метод контроля - визуальный осмотр на наличие вздутий, трещин и отслаивания, а также простой тест адгезии скотчем (ASTM D3359) или испытание на отслаивание по ASTM D4145. Если обнаружены признаки деградации, узел нужно отправить на переполировку и повторное нанесение покрытия.
Заключение
Защитные покрытия для высокотемпературных условий не выбирают только по максимальной температуре. Необходимо учитывать режим воздействия (длительность нагрева, термоциклы, механические нагрузки), проверять стойкость к растрескиванию при изгибе по международным стандартам ISO 1519:2011 и ISO 6860:2006, а также убедиться, что адгезия к подложке сохранится после отверждения и эксплуатации.
MODENGY 1014 и другие твердосмазочные системы демонстрируют надежность в диапазоне -75 до +255 °C, но практическая рабочая температура должна быть на 20–30 °C ниже максимума для долгосрочной надежности. Перед закупкой и нанесением покрытия согласуйте спецификацию с производителем, проверьте совместимость праймера и основного слоя, убедитесь в соблюдении толщины сухой пленки и режима отверждения. Если узел испытывает одновременно температуру и механические нагрузки, заказите испытание на гибкость при рабочей температуре и термоциклирование в специализированной лаборатории - это гарантирует, что покрытие прослужит без неожиданных отказов.