При проектировании оборудования для пищевого производства антифрикционные покрытия становятся критичным звеном, где требуется одновременно обеспечить низкий коэффициент трения, защиту от износа и полную безопасность для контакта с продуктом. Выбор такого покрытия - это не просто технический выбор класса смазки, а комплексное решение, которое объединяет эксплуатационные характеристики (температура, механические нагрузки, химическая агрессия среды) с регуляторными требованиями пищевого допуска.
Статья поможет технологам, инженерам и закупщикам разобраться, на какие параметры ориентироваться при выборе антифрикционного покрытия, какие допуски действительно гарантируют безопасность, и как оценить соответствие материала конкретным условиям производства - от температурных экстремумов фильер экструдеров до взаимодействия с моющими и дезинфицирующими растворами.
Что такое пищевой допуск и как он связан с антифрикционными покрытиями
Пищевой допуск для антифрикционных покрытий - это не просто отсутствие токсинов, а строго регламентированный набор требований к составу, предельному попаданию вещества в пищевой продукт и сопроводительной документации.
Международный стандарт ISO 21469:2006 устанавливает гигиенические требования к разработке, производству и обращению смазочных материалов пищевого класса, включая антифрикционные покрытия.
Допустимый уровень попадания материала в продукт при контакте класса NSF H1 составляет 10 мг/кг, или 0,001% по массе. Это не означает абсолютный ноль; это допуск на технически неизбежный случайный контакт. Важно понимать, что NSF-сертификат сам по себе недостаточен для применения на российском рынке: требуется отдельное подтверждение соответствия со стороны контрольных органов и наличие всей документации по безопасности согласно ГОСТ 30333.
Категория H2 предназначена исключительно для зон производства, где контакт с пищей исключен (подшипники редукторов, шарниры механизмов вне пищевой зоны). Материалы класса H2 содержат компоненты, недопустимые для H1, и не должны применяться там, где возможен, пусть даже случайный, контакт с продуктом. Категория 3H - это совершенно отдельный класс для прямого, постоянного контакта с едой; такие материалы подлежат еще более строгому контролю и требуют расширенного пакета деклараций.
Критерии выбора антифрикционного покрытия для пищевого применения
Выбор покрытия начинается с анализа режима контакта и условий эксплуатации.
Первый вопрос: будет ли покрытие непосредственно соприкасаться с продуктом, или оно находится на деталях, контактирующих только с упаковкой и производственным оборудованием? От ответа зависит, нужен ли вообще пищевой допуск H1 или достаточно материала класса H2.
Второй параметр - температурный диапазон. Для стандартных узлов упаковочных линий обычно достаточно покрытий, стабильных до +100…+150 °C. Однако для высокотемпературных зон, таких как фильеры пленочного экструдера, требуются специальные формулировки с температурной стабильностью до +250…+280 °C. При этом покрытие должно сохранять адгезию к подложке и не терять защитных свойств.
Третий критерий - химическая совместимость. Антифрикционное покрытие должно переносить воздействие не только самого продукта, но и моющих и дезинфицирующих растворов, которые регулярно используются при санитарной обработке оборудования. Щелочные и кислотные среды, спирты и хлорсодержащие реагенты могут вымыть или разрушить покрытие, если оно не предусмотрено для такого контакта.
Четвертый параметр - тип и механизм износа. На фильерах и направляющих высокого давления возникают абразивные и фреттинговые процессы; здесь нужно покрытие с высокой несущей способностью. На скользящих поверхностях с умеренной нагрузкой акцент смещается на низкий коэффициент трения и предотвращение холодного приварива.
Пятый аспект - адгезия к материалу подложки. Покрытие должно прочно держаться на стали, алюминии, титановых сплавах или полимерах в зависимости от конструкции детали. Плохая адгезия приводит к отслаиванию, образованию очагов микрокоррозии и ускоренному износу.
Перед нанесением необходимо проверить гладкость и сплошность подготовленной поверхности, обеспечить полную полимеризацию (отверждение) покрытия согласно техническому регламенту, и только после этого приступать к сборке оборудования. Пренебрежение этапом отверждения - частая причина вымывания покрытия при первом же контакте с влагой или моющим средством.
Различие между NSF H1, H2 и 3H для покрытий
Категория NSF H1 допускает контакт с пищевой продукцией в пределах установленного норматива (10 мг/кг), но только случайный.
Это означает, что покрытие находится на детали, которая при нормальной эксплуатации практически не соприкасается с едой, но теоретически может (например, капля масла или тонкий налет с направляющей на продукт). Материалы H1 должны содержать только допущенные ингредиенты из списков 21 CFR 178.3750 (США) и аналогичных документов других регуляторов.
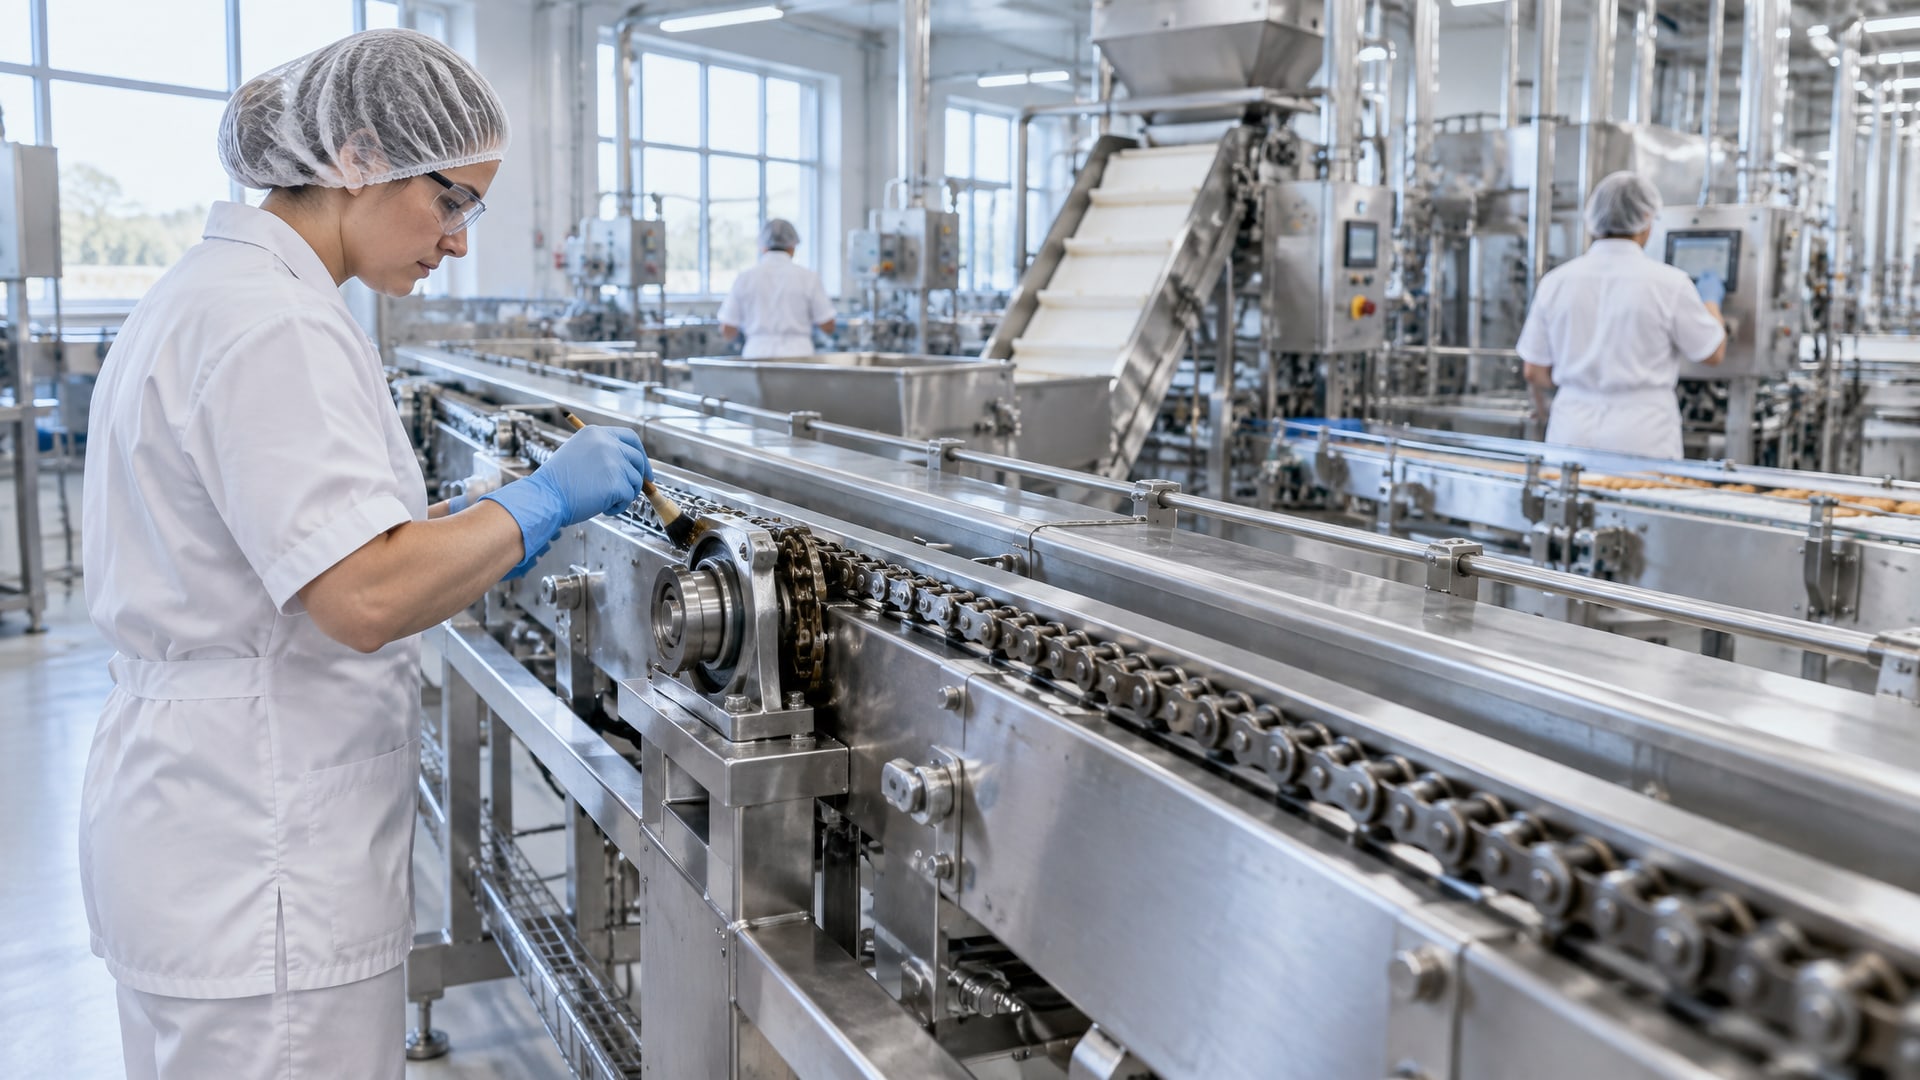
Категория NSF H2 предназначена для смазочных материалов и покрытий в производственных зонах, где контакт с пищей полностью исключен. Это подшипники редукторов, направляющие тяжелонагруженных узлов вне пищевой зоны, смазка цепей транспортеров в тех участках, которые отделены от продукта конструктивно. H2-материалы могут содержать вещества, категорически недопустимые для H1 (например, некоторые типы противоизносных присадок), но эта опасность не возникает благодаря конструктивному исключению контакта.
Категория 3H охватывает материалы для прямого контакта с пищей. Это разделительные агенты форм (в кондитерском производстве), смазки шпинделей хлебопекарных машин, где вращающиеся части находятся в прямом контакте с тестом. Требования к 3H еще более жесткие: нужны полные токсикологические исследования, допуск соответствующих органов каждой страны, и часто - отдельный регистр.
Закупщик, столкнувшийся с выбором, должен задать себе вопрос: в какой именно зоне применяется покрытие? Если ответ «на валу редуктора, спрятанном в корпусе» - H2 вполне подходит и часто дешевле. Если «на направляющих экструдера, где возможен контакт расплава с материалом» - только H1. Если «на поверхности, контактирующей с продуктом постоянно» - нужна 3H.
Высокотемпературные покрытия для фильер и направляющих экструдеров
Фильеры экструдеров работают при температурах расплава полимера 200…280 °C.
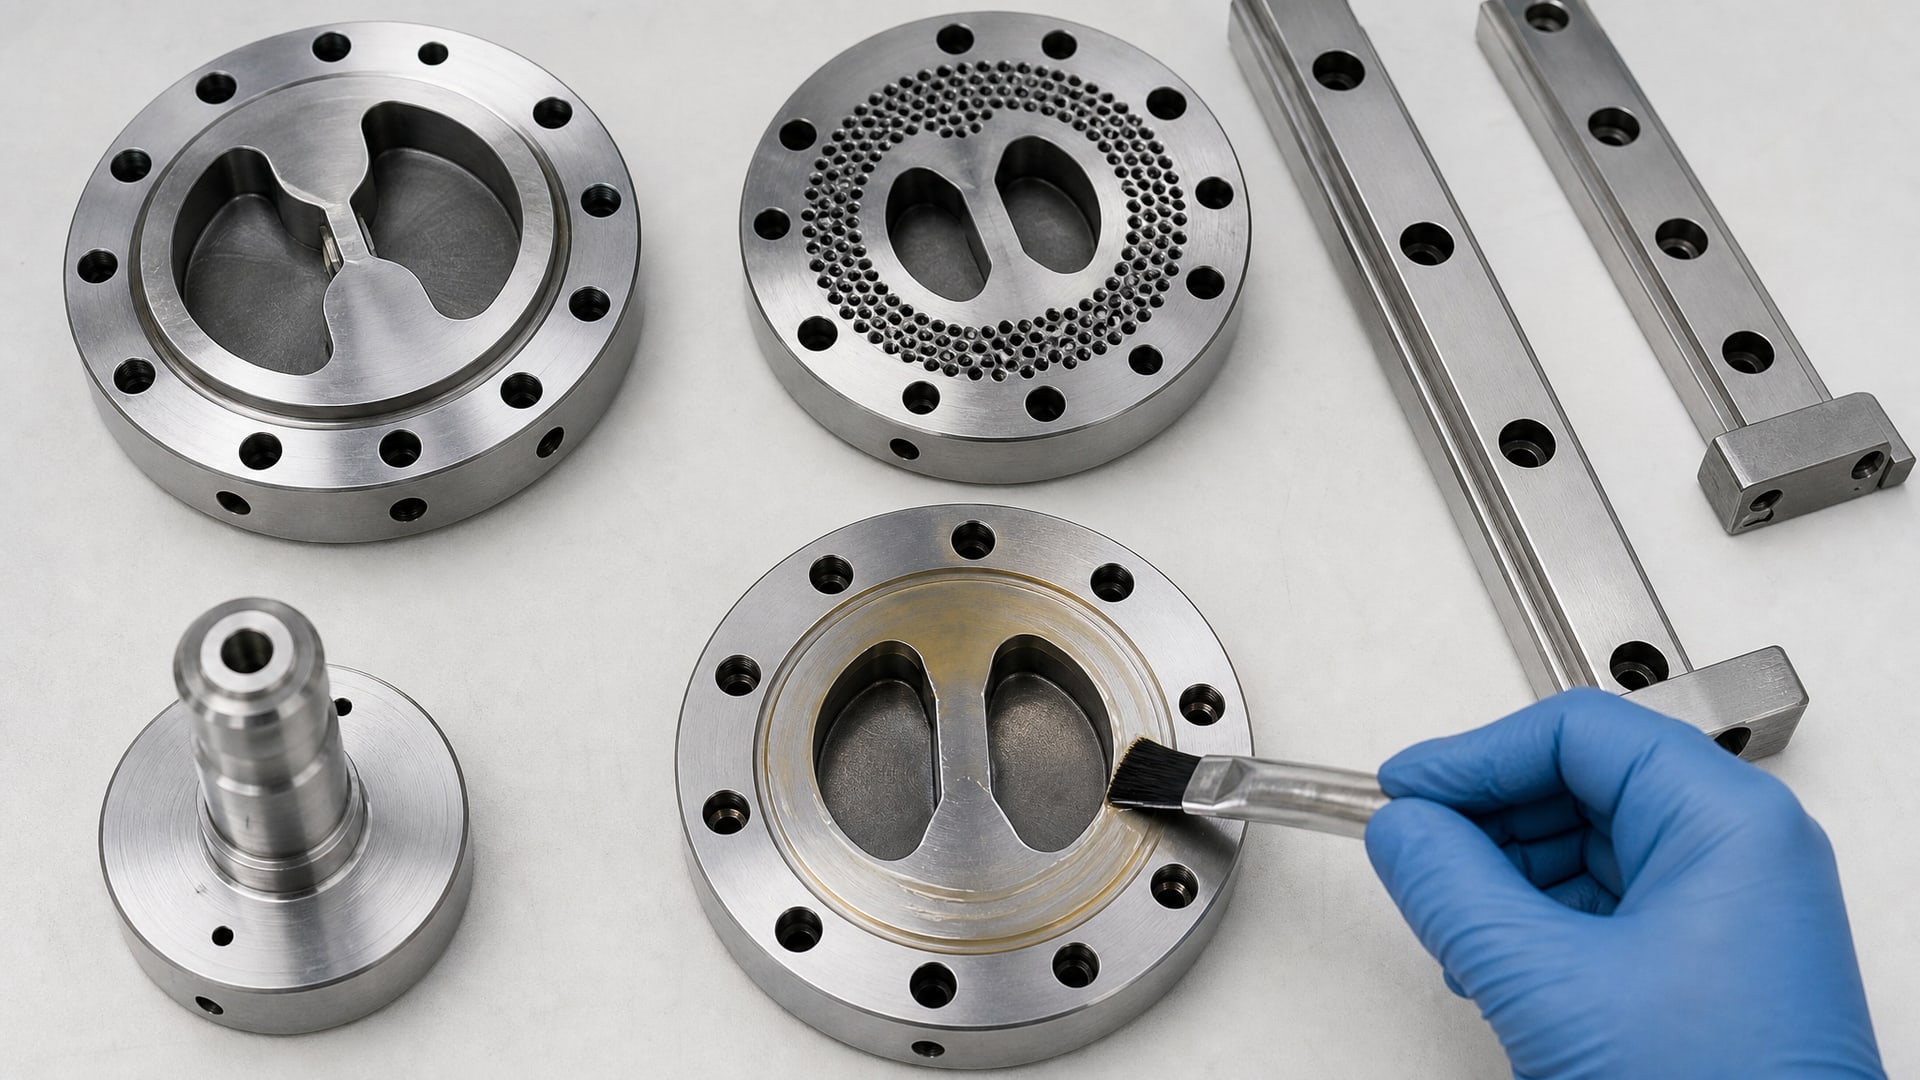
В этих условиях обычные литиевые или полиолефиновые смазки и стандартные полимерные покрытия быстро окисляются, теряют адгезию и переходят в газообразное состояние. Антифрикционное покрытие должно не только выдержать температуру, но и сохранить защиту от фреттинга и холодного приварива при перепадах температур и циклических нагрузках.
Высокотемпературные формулировки на основе политетрафторэтилена (ПТФЕ) и молибденового дисульфида создают тончайшую пленку, которая работает в режиме граничной смазки - без масляной фазы, только за счет слоистой кристаллической структуры твердых смазывающих веществ. Такие покрытия выдерживают температуры до 250…280 °C без потери скользящих свойств.
Для высокотемпературных узлов с пищевым допуском, таких как фильеры экструдеров и направляющие высокого давления, требуется специальная разработка, которая соединяет термостойкость со стабильностью пищевого допуска H1. Здесь необходимо проверять не только начальные характеристики, но и остаточное загрязнение летучими веществами после полимеризации, поскольку при высокой температуре любые следы растворителя или летучих пластификаторов могут испаряться и попадать в продукт.
Адгезия покрытия в этом случае критична: отслоение даже микроскопических чешуек может привести к механическому загрязнению продукта или к катастрофической потере смазывающего эффекта. Для обеспечения адгезии применяют предварительную подготовку поверхности (пескоструйная обработка, химическое травление) и промежуточные слои-грунтовки.
Совместимость с расплавом полимера - еще один параметр. Покрытие на фильере не должно вступать в химическое взаимодействие с расплавом полистирола, полипропилена или полиэтилена. Некоторые компоненты покрытия могут мигрировать в расплав под действием тепла, что нарушит как прозрачность пленки, так и рецептурные требования заказчика. Оценка совместимости требует либо технического руководства производителя, либо экспериментальной проверки.
Требования к подготовке, нанесению и полимеризации
Качество финального результата зависит не только от выбора правильного материала, но и от соблюдения всех этапов подготовки и применения.
Первый этап - очистка и дезактивация поверхности. На поверхности детали удаляют масло, коррозию, окисные пленки либо механическим путем (пескоструйная обработка, шлифование), либо химическим (травление в кислотных или щелочных растворах). Поверхность после обработки должна быть не только чистой, но и активной - готовой к взаимодействию с грунтовкой или самим покрытием.
Второй этап - грунтование (при необходимости). Не все материалы требуют промежуточного слоя, но для высокотемпературных или высоконагруженных узлов рекомендуется нанесение грунта-адгезива. Это тонкий слой материала, который связывает массив основного покрытия с металлической подложкой и предотвращает отслаивание при тепловых расширениях.
Третий этап - нанесение основного покрытия. В зависимости от типа материала это может быть распыление аэрозоли, кисть, валик или промышленное распыление (для крупносерийного производства). Толщина покрытия обычно 15…50 микрон; избыток материала не улучшает защиту, а часто приводит к потекам и неравномерности, недостаток - к проплешинам и неполной защите. Производитель всегда указывает оптимальный диапазон в техническом регламенте.
Четвертый этап - полимеризация (отверждение). Большинство высокотемпературных покрытий требуют выдержки при комнатной температуре в течение нескольких часов (чаще 4…8 часов), а затем - термической обработки (нагрев до 100…150 °C на 1…2 часа). Это необходимо для полного испарения растворителя и полной кросс-сшивки полимерной матрицы. Сборка детали до окончания полимеризации приводит к вымыванию покрытия влагой, деформации и потере защитных свойств.
Пятый этап - контроль качества. После полимеризации проверяют сплошность покрытия визуально и с помощью толщиномера, а также испытывают адгезию по ГОСТ 5140 (кроссовый тест) или международным стандартам ISO 2409. Для пищевого применения дополнительно требуется проверка на миграцию и соответствие пакета документов нормативам.
Совместимость с моющими и дезинфицирующими средствами
В пищевой промышленности антифрикционное покрытие регулярно испытывает воздействие активных моющих и дезинфицирующих растворов.
Это щелочные средства для удаления органических загрязнений (pH 12…13), кислотные растворы для удаления минеральных отложений (pH 1…2), спирты, хлорсодержащие реагенты, пероксидные окислители. Частота обработки - обычно один-два раза в день.
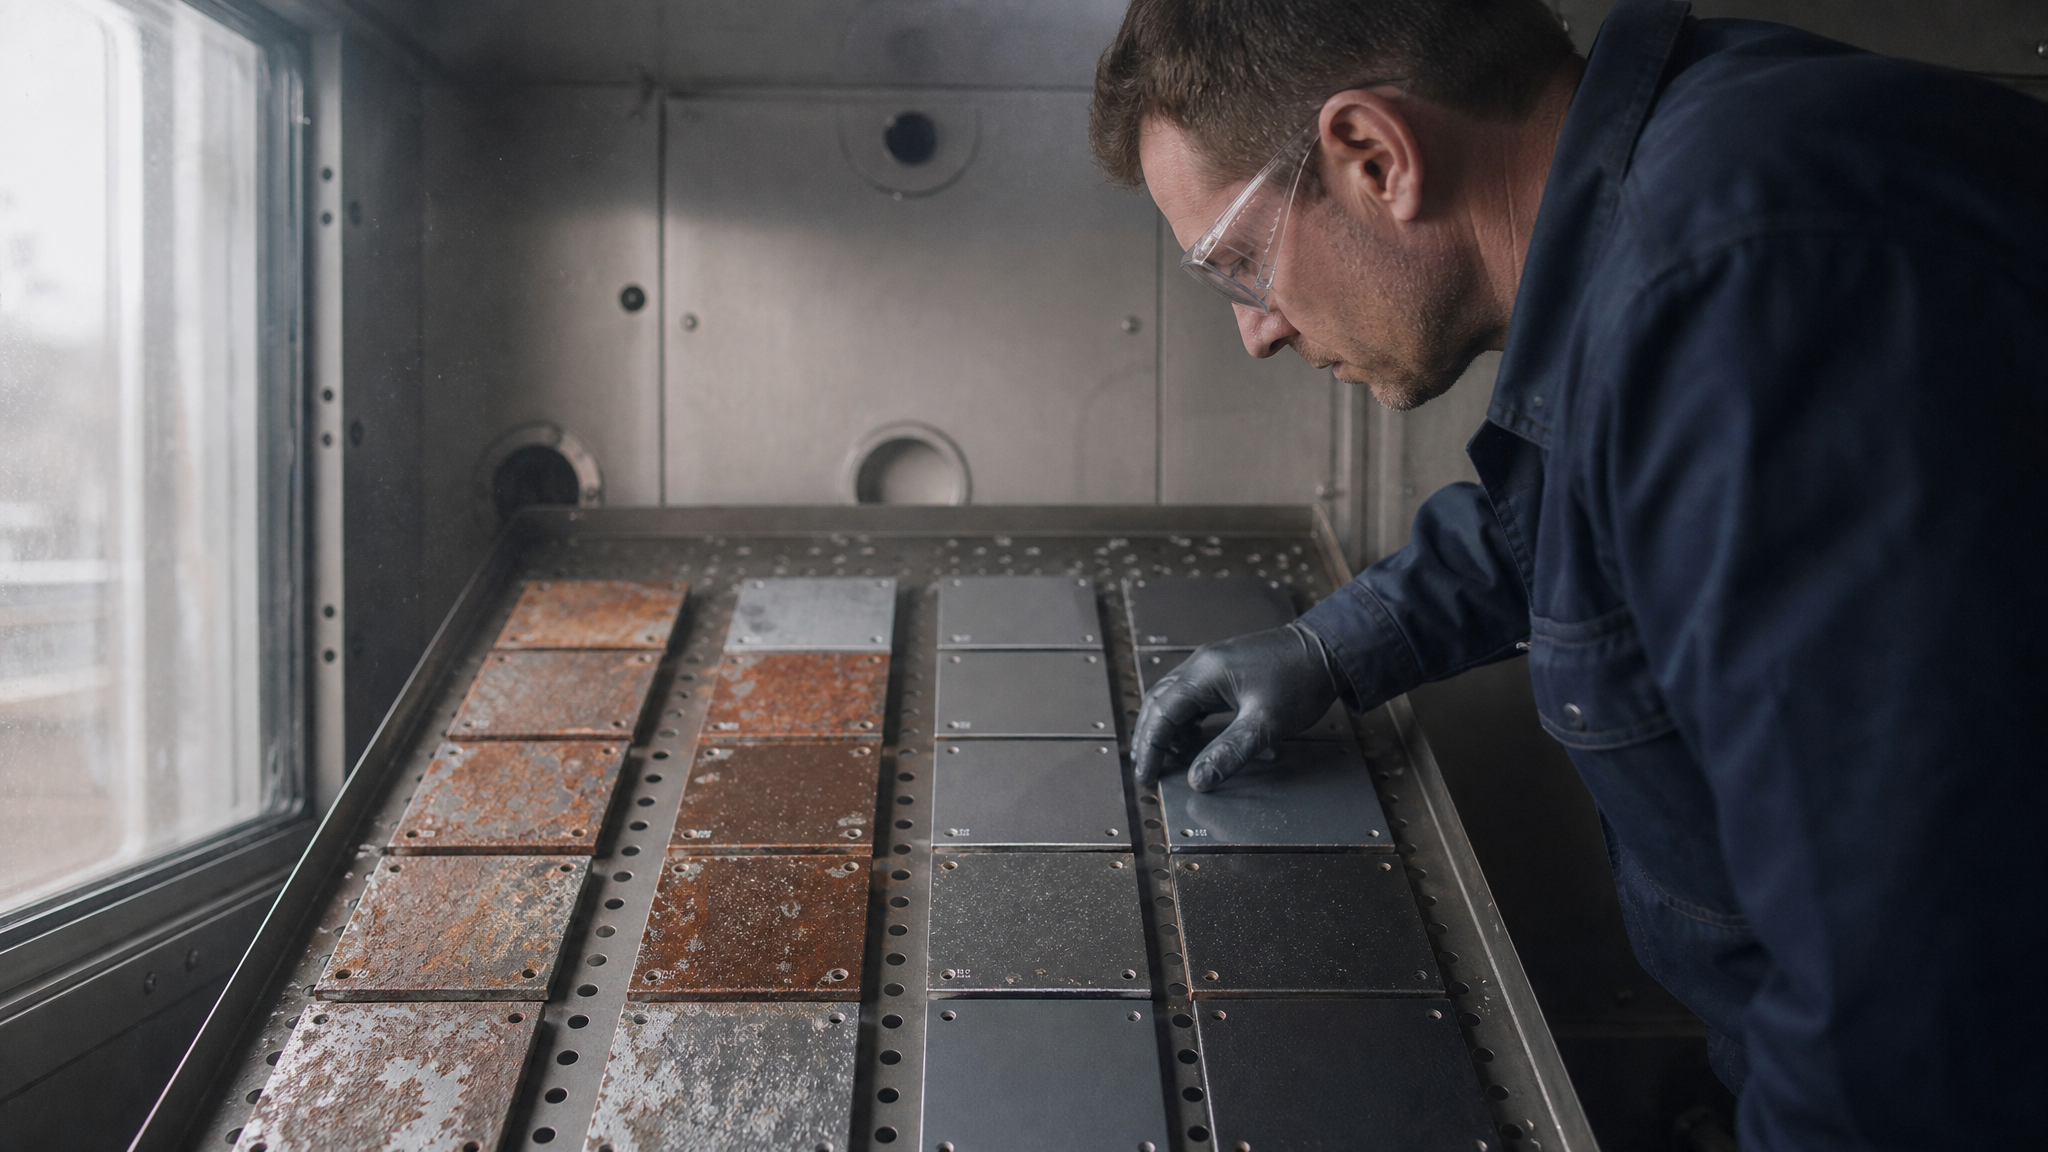
Некоторые покрытия могут набухать в контакте с щелочами, что приводит к отслаиванию. Другие растворяются в полярных растворителях (спирт, ацетон). Третьи окисляются под действием хлора и теряют защитные свойства. При выборе материала необходимо проверить его совместимость с конкретным набором моющих средств, используемых на линии.
Рекомендуемый подход: получить от производителя оборудования или интегратора полный список моющих и дезинфицирующих средств, которые будут применяться, и согласовать их со сведениями о составе и стойкости покрытия. Если полный перечень неизвестен, следует выбрать покрытие универсальной химической стойкости, которое переносит широкий диапазон pH (от 1 до 14) и основные классы реагентов.
При контакте с агрессивной средой покрытие теряет прозрачность (для полимерных слоев) или видимо изменяет цвет, что служит сигналом к переоценке выбора. Длительный контакт (более нескольких часов) может привести к проникновению растворителя в глубокие слои покрытия и нарушению адгезии к подложке.
Для максимальной защиты применяют процедуру CIP (Clean in Place): детали, покрытые антифрикционным материалом, помещают в отдельный контур с циркуляцией моющего раствора при контролируемой температуре, а не погружают в цистерну с концентрированным реагентом. Это снижает интенсивность контакта и продлевает срок службы покрытия.
Часто задаваемые вопросы
Можно ли применить антифрикционное покрытие класса H2 на фильере, если контакт с продуктом случаен?
Нет. Даже при редком контакте необходимо покрытие класса NSF H1, поскольку материалы H2 содержат ингредиенты, недопустимые для пищевого применения. Класс H2 предусмотрен только для зон, где контакт конструктивно исключен полностью. Риск санитарно-гигиенического нарушения и штрафа выше, чем разница в стоимости между H2 и H1.
Что означает цифра 10 мг/кг в допуске NSF H1?
Это предельный уровень попадания вещества антифрикционного покрытия в продукт в расчете на один килограмм готовой продукции. Означает, что покрытие не должно попадать в пищу в неконтролируемых количествах; допускается только микроскопическое количество, эквивалентное 0,001% по массе. Норматив установлен на основе токсикологических исследований.
Нужна ли отдельная сертификация покрытия на российском рынке, если оно имеет NSF H1?
Да, NSF-сертификат недостаточен. Требуется подтверждение соответствия ТР ТС 030/2012, наличие паспорта безопасности по ГОСТ 30333, декларация соответствия, и согласование с контрольными органами (Роспотребнадзор). Иностранный сертификат - только часть пакета документов.
Почему адгезия так важна для антифрикционного покрытия?
Плохая адгезия приводит к отслаиванию покрытия даже при небольшом механическом воздействии. Чешуйки попадают в продукт, загрязняя его, а оголенная подложка начинает окисляться и коррозировать. Кроме того, потеря покрытия означает потерю смазывающего эффекта и ускорение износа. Проверка адгезии - обязательный контрольный пункт.
Можно ли наносить антифрикционное покрытие поверх старого слоя, не удаляя его?
Нет. Старое покрытие может быть частично отслоено, загрязнено или химически несовместимо с новым материалом. Это приведет к плохой адгезии нового слоя и отказу уже через несколько недель эксплуатации. Всегда требуется полная механическая или химическая удаление предыдущего покрытия.
Заключение
Выбор антифрикционного покрытия для пищевого оборудования - это комплексная задача, которая объединяет технологические требования (температура, нагрузки, износ) с регуляторными ограничениями (пищевой допуск NSF H1, пакет документов, совместимость с моющими средствами). Просто наличие сертификата NSF H1 - это только первый шаг; необходимо проверить совместимость с конкретным материалом подложки, режимом эксплуатации, температурным профилем и химическим окружением.
Чтобы не допустить ошибок, начните с определения режима контакта (случайный, отсутствует или прямой) и температурного диапазона. Затем согласуйте выбранный материал с полным пакетом нормативных документов для России, включая паспорт безопасности ГОСТ 30333 и подтверждение применимости. Обеспечьте правильное нанесение и полную полимеризацию перед сборкой оборудования, и регулярно контролируйте состояние покрытия при плановом техническом обслуживании. Такой подход гарантирует стабильную работу оборудования, безопасность продукции и долгосрочное соответствие санитарно-гигиеническим требованиям.