Срок службы фрезы при обработке закаленной стали зависит не только от материала самого инструмента, но и от правильного подбора режимов резания, контроля нагрузок и применения адекватной СОЖ. Стойкость инструмента определяется комплексом факторов: механизмом износа, жесткостью системы, геометрией фрезы и стабильностью процесса. Техническим специалистам и закупщикам важно понимать, что прямое увеличение стойкости достигается не повышением твердости инструмента в отрыве от остального, а системным подходом к оптимизации условий резания.
Статья разбирает, как на производстве и в лаборатории правильно оценивают стойкость фрез при работе со сталями твердостью 45–65 HRC, какие режимы критичны для продления ресурса, и какие практические решения помогают избежать преждевременного износа и сколов.
Стандартный подход к оценке стойкости фрез
ISO 8688-2:1989 устанавливает единообразную методику испытания стойкости инструмента при фрезеровании торцевыми фрезами, применимую как в лабораторных условиях, так и на производстве.
Стандарт определяет требования к заготовке, материалу инструмента, подаче СОЖ, режимам резания, оборудованию, критериям оценки износа и процедуре испытаний.
Суть методики - в стандартизации всех переменных. При сравнении двух фрез или двух режимов должны совпадать: материал и геометрия заготовки, твердость стали, скорость резания, подача на зуб, глубина резания, тип и концентрация СОЖ, состояние оборудования. Любое отклонение исказит результат, и закупщик не сможет объективно оценить преимущество одного решения перед другим.
Это особенно важно при работе с закаленной сталью, где граница между стойкостью и катастрофическим разрушением резца часто лежит в пределах 10–15% изменения параметра. На практике разницу между стойкостью 150 минут и 90 минут видно в исследованиях твердосплавных инструментов P10/M10 и K20/30 при фрезеровании закаленной стали при одинаковых режимах и критерии VBmax = 0,20 мм.
Без единого стандарта заявления типа «наша фреза держит в два раза дольше» остаются голословными. ISO 8688-2 защищает инженера от сравнивания яблок с апельсинами.
Критерий окончания ресурса
Во многих исследованиях по фрезерованию закаленных сталей используют критерий максимального износа по задней поверхности VBmax = 0,20 мм. Это не произвольная цифра: она отражает баланс между приемлемой точностью отверстия или размера, приемлемой шероховатостью поверхности и практической возможностью переточить или заменить фрезу.
На практике инструмент при VBmax = 0,20 мм еще режет, но износ уже виден, геометрия изменилась достаточно, чтобы снизить качество. Дальше работать рискованно: могут появиться сколы, вибрация усилится, поверхность испортится. Именно этот критерий используют при сравнении стойкости разных материалов фрез и режимов на производстве.
Влияние радиальной глубины резания на износ инструмента
Одна из распространенных ошибок при фрезеровании закаленной стали - предположение, что большая радиальная глубина резания ведет к пропорциональному падению стойкости.
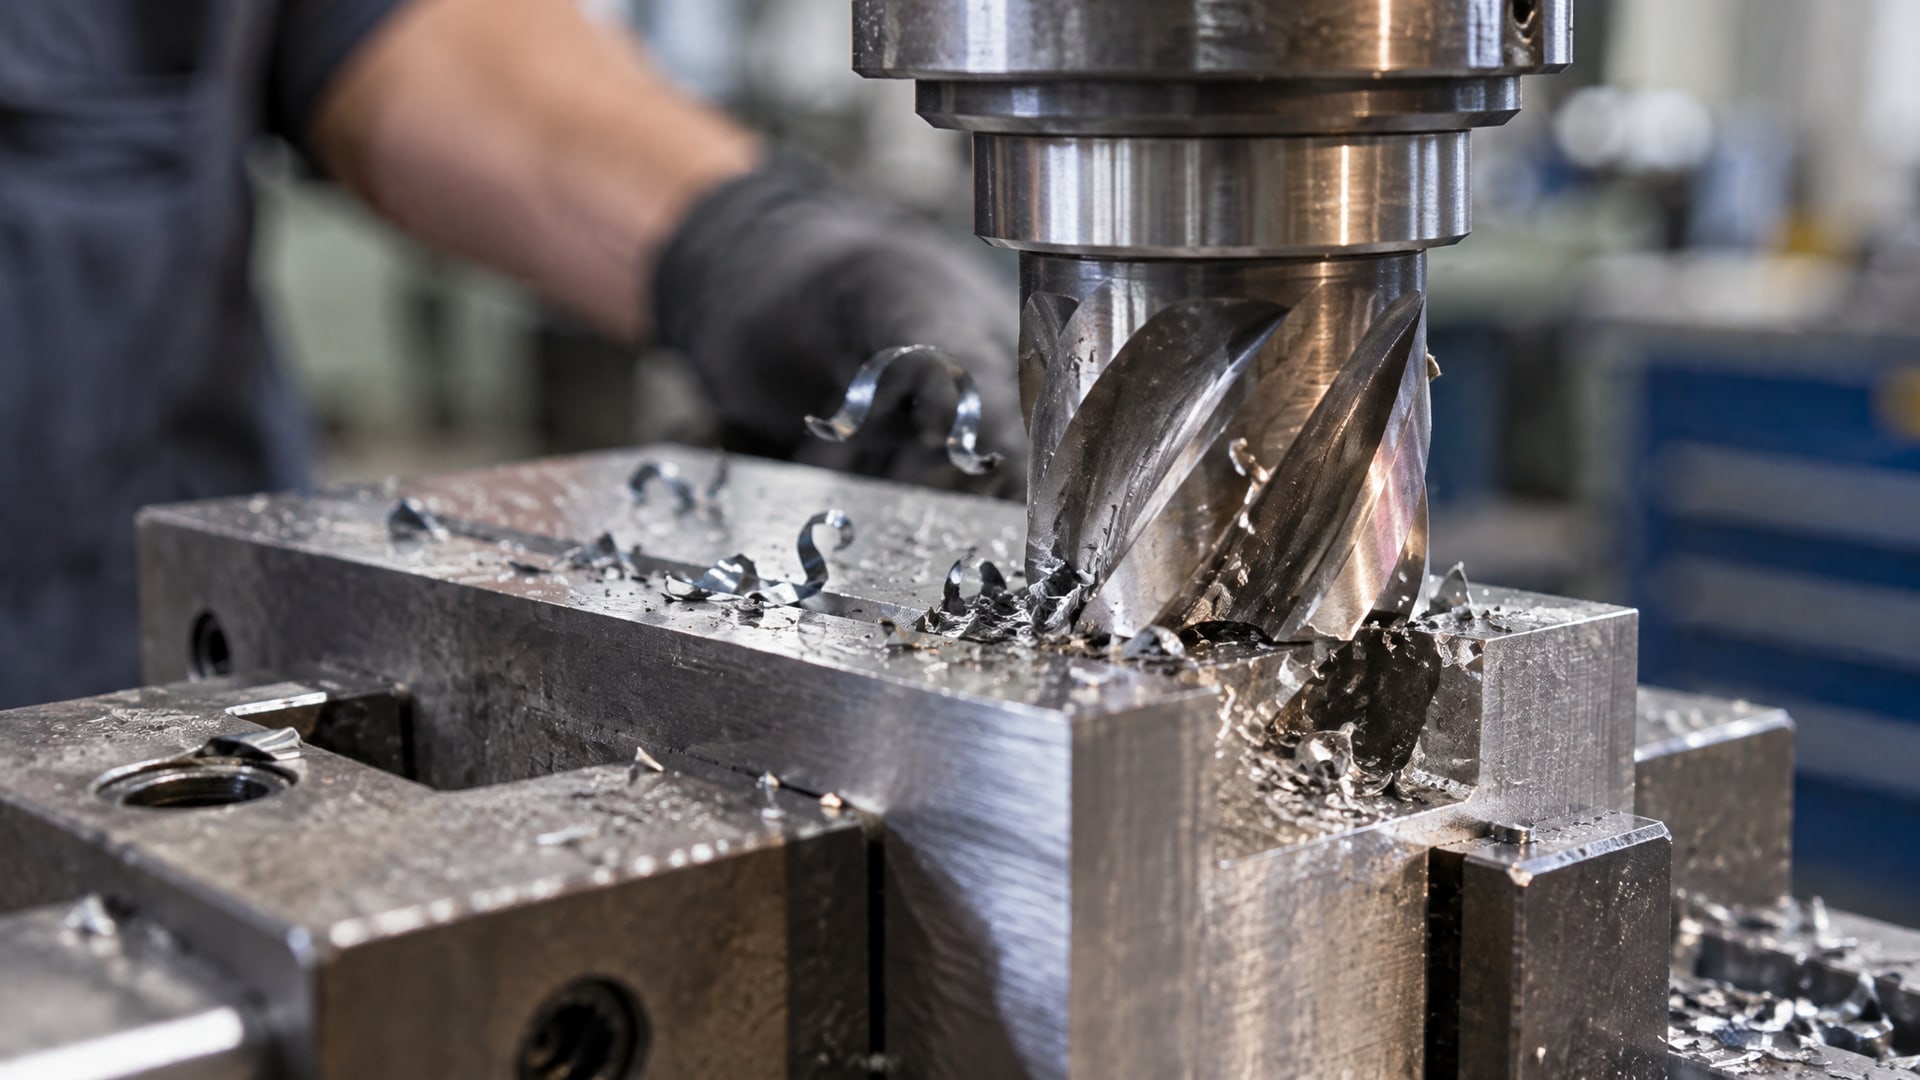
На деле эта зависимость нелинейна и зависит от конкретной геометрии фрезы, материала инструмента и скорости.
Исследования по высокоскоростному фрезерованию закаленной стали показали, что стойкость сначала растет с увеличением радиальной глубины, а затем снижается. Оптимум лежит в «средней зоне», а не на краях диапазона. Это означает, что режим можно подобрать так, чтобы работать производительнее, чем на минимальной глубине, но не потеряв при этом ресурс инструмента.
При фрезеровании криволинейных поверхностей закаленной стали твердостью 62 HRC исследования выявили, что минимальная радиальная составляющая силы резания дала наилучшую стойкость и одновременно лучшую шероховатость поверхности. Здесь главный механизм износа - адгезия и сколы кромки, а не чистый абразив. Снижение нагрузки на боковую кромку предотвращает микросколы, которые, раз начавшись, лавинообразно развиваются.
Вывод: для каждой геометрии фрезы и каждого сорта закаленной стали нужна своя оптимальная радиальная глубина. Нельзя просто «уменьшить побольше» или «увеличить для производительности» без тестирования. На производстве это означает пробные проходы и отслеживание износа на нескольких режимах.
Механизмы износа при обработке закаленной стали
При фрезеровании закаленной стали твердость заготовки находится в диапазоне 45–65 HRC.
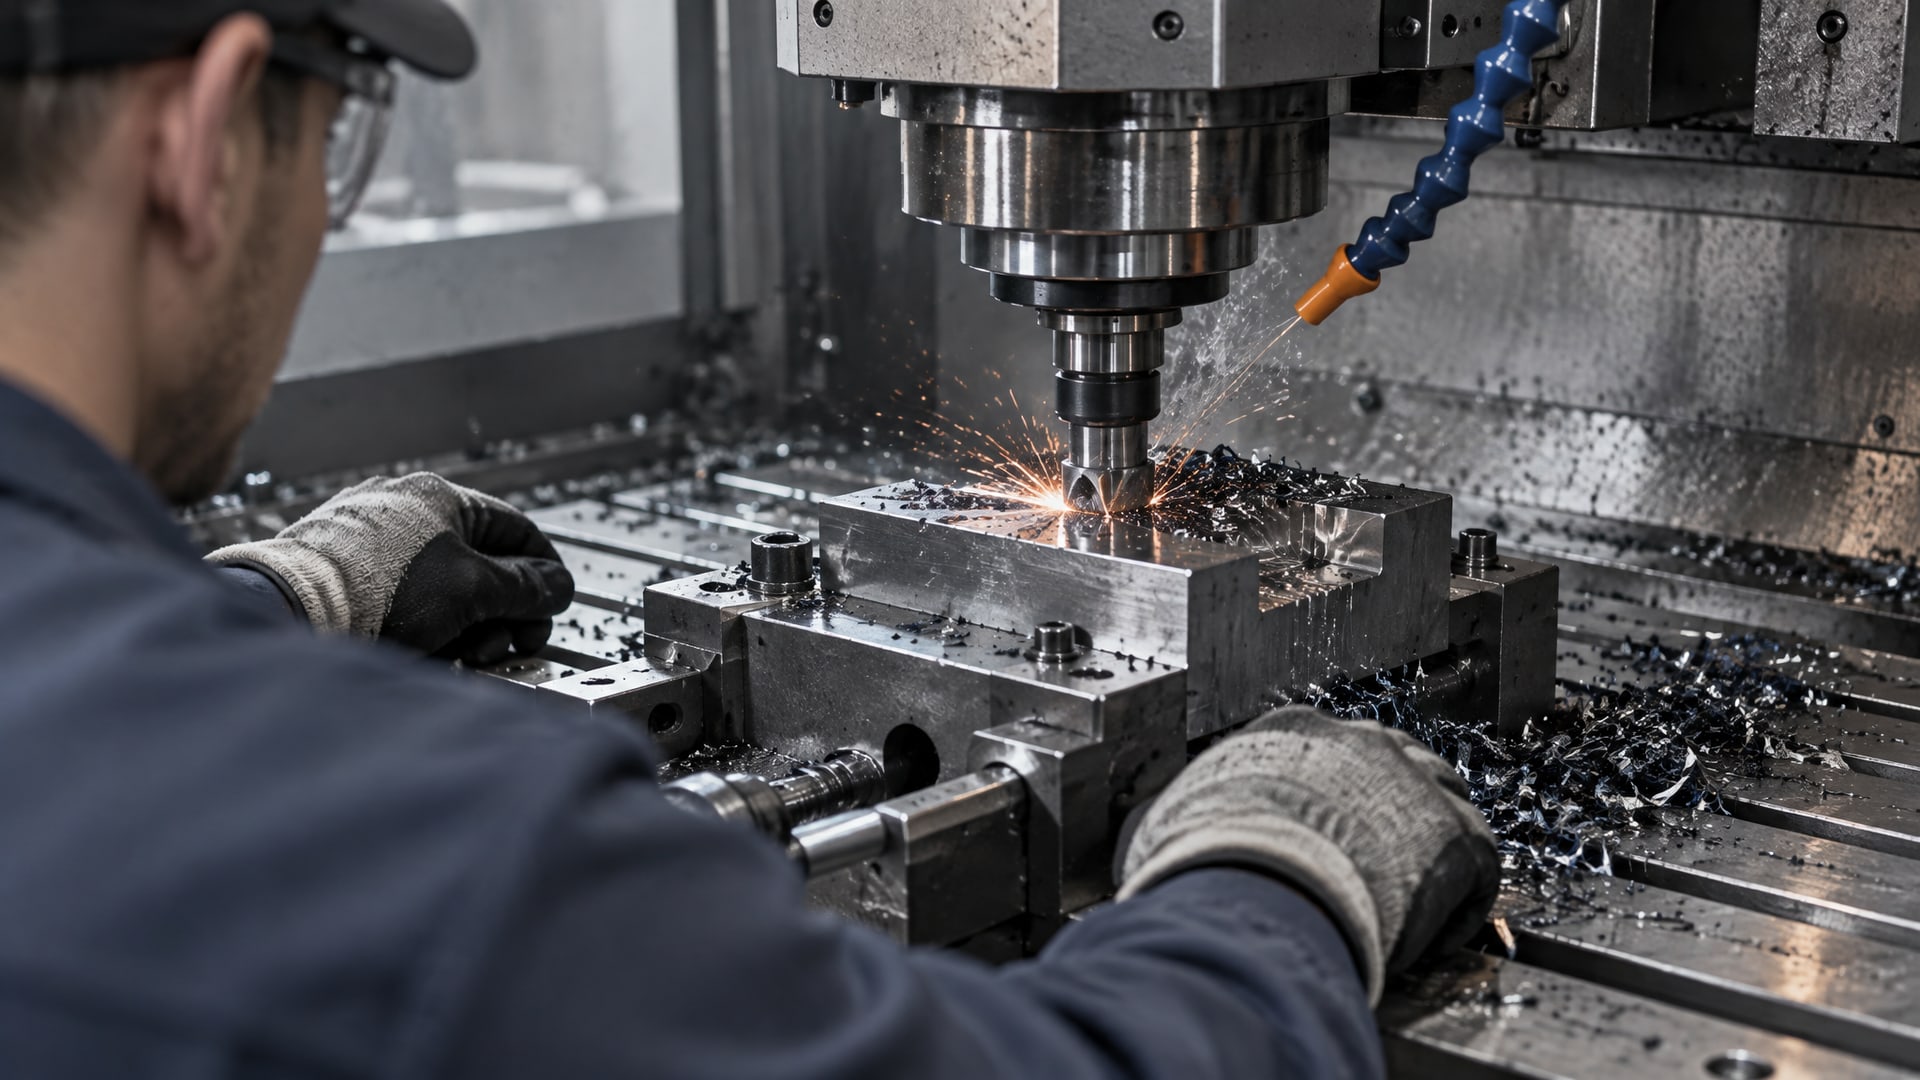
В этом диапазоне доминирующие механизмы износа зависят от скорости резания и условий процесса.
Основные типы износа:
Абразивный износ - когда твердые частицы в контакте «инструмент-стружка» работают как абразив, микроскопически срезая поверхность фрезы. Характерен для низких скоростей и при работе с феррито-перлитными структурами.
Адгезионный износ - когда материал стружки «прилипает» к кромке инструмента, а затем отрывается, унося с собой часть фрезы. Усиливается при высоких скоростях и недостаточной смазке.
Сколы и микротрещины - локальное разрушение кромки под действием циклических нагрузок, особенно при прерывистом резании или вибрациях. Для закаленной стали это серьезная угроза, так как динамические нагрузки передаются через жесткую стружку.
В исследованиях высокоскоростного фрезерования закаленной стали подтверждено: при высокой твердости заготовки и высоких скоростях ни один механизм не доминирует в отрыве от других. Вместо этого они комбинируются: адгезия инициирует микросколы, сколы приводят к нарушению геометрии и усилению абразивного действия. Поэтому жесткость системы и стабильность процесса становятся критичны.
Оптимизация параметров резания для продления ресурса
Парадоксально, но повышение скорости резания при правильной оптимизации может увеличить стойкость инструмента.
В исследованиях высокоскоростной сухой обработки закаленных порошковых сталей было показано, что аналитически оптимизированные параметры стружкообразования и повышение скорости резания заметно увеличили стойкость: для более твердого материала стойкость была до 3 раз выше, чем для менее твердого аналога.
Объяснение: при низкой скорости нагрузка на кромку распределяется «грубо», с большими пиковыми силами и микросколами. При оптимальной высокой скорости и правильной геометрии стружка формируется плавнее, нагрузка распределяется равномернее, и кромка живет дольше.
Практический алгоритм оптимизации:
Начать с рекомендаций производителя фрезы для данного материала и твердости (обычно от 80 до 300 м/мин для закаленной стали твердосплавными фрезами).
Провести пробные проходы на трех скоростях (например, -20%, 0%, +20% от рекомендации) с одинаковой подачей и глубиной.
Отслеживать шероховатость, вибрацию, изменение усилия резания и визуальный износ после каждого прохода.
Зафиксировать режим, при котором процесс стабилен (без скачков усилия, без вибрации) и температура в зоне резания находится в допустимом диапазоне.
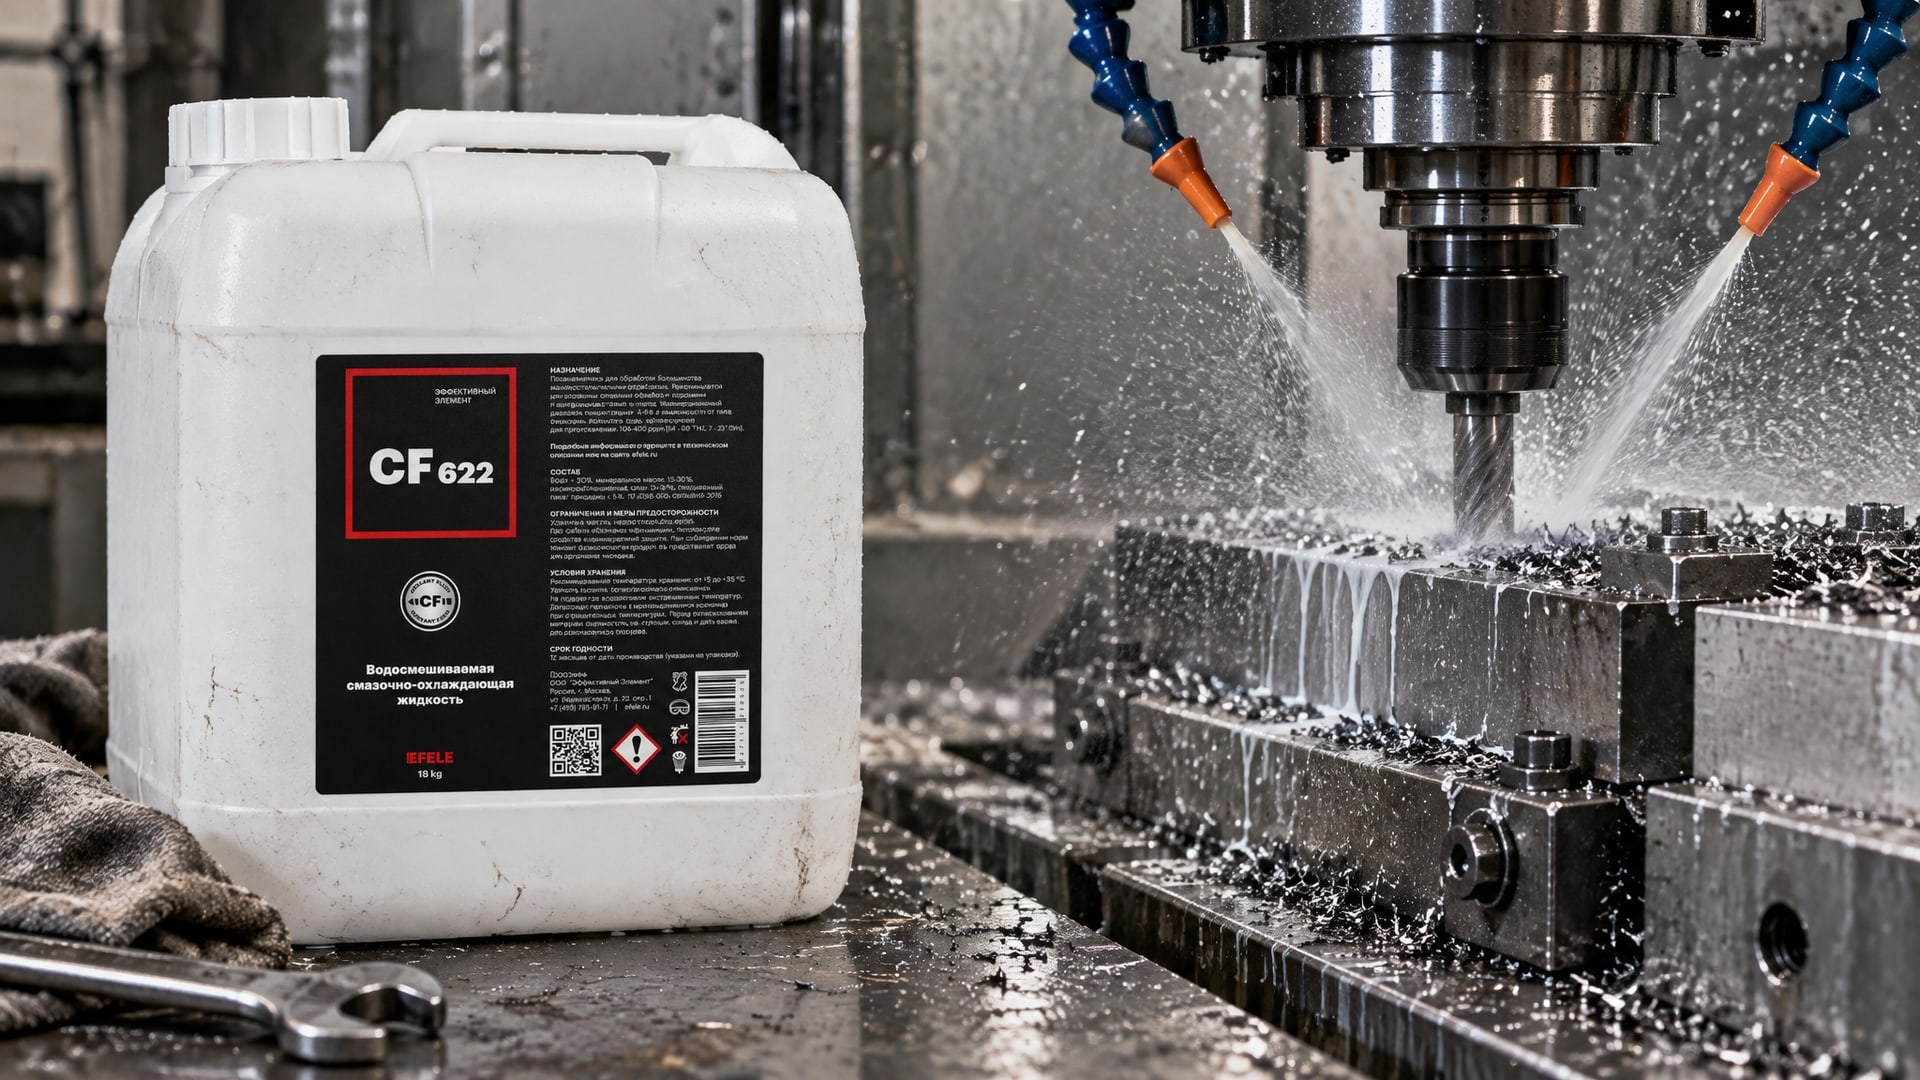
На закаленной стали нередко работают с полусинтетической СОЖ EFELE CF-622, которая обеспечивает достаточное охлаждение и смазку кромки при высоких скоростях, снижая адгезионный износ. Состав подобран так, чтобы при эвапорировании остаток не образовывал нагар на кромке - это критично для стабильности процесса.
Подача на зуб и глубина резания подчиняются тому же принципу: оптимум часто лежит не на краях диапазона, а в «средней зоне» конкретной геометрии фрезы и конкретного сорта стали.
Влияние жесткости системы на стойкость инструмента
При фрезеровании закаленной стали жесткость системы «станок-приспособление-инструмент-заготовка» может определять разницу между нормальным износом и катастрофическим разрушением.
Вибрации приводят к периодическому изменению нагрузки на кромку. Вместо плавного резания кромка получает удары: момент перегруза сменяется моментом недогруза. На закаленной стали этот цикл очень быстро инициирует микросколы, которые, раз начавшись, развиваются лавинообразно.
В исследованиях высокоскоростного фрезерования закаленной стали установлено, что для таких операций критичны именно режимы, влияющие на динамику нагрузки и характер износа режущей кромки. Если на мягкой стали плохая жесткость еще «простительна» (процесс замедляется, но фреза не ломается), то на закаленной это лакмусовая бумажка. Любой люфт в шпинделе, любой износ направляющих, любые вибрации от вибростола сразу отражаются на жизни инструмента.
Практические меры:
Перед началом работы с закаленной сталью проверить и отрегулировать биение хвостовика в шпинделе (допуск обычно ≤0,05 мм).
Убедиться, что приспособление для крепления заготовки жестко зафиксировано, без люфтов.
Использовать фрезы с укороченной длиной (если позволяет геометрия), чтобы снизить амплитуду собственных колебаний.
При появлении вибраций во время резания (слышно «дребезжание») немедленно остановить станок и проверить жесткость, а не продолжать работу.
Роль СОЖ в стойкости инструмента при фрезеровании закаленной стали
СОЖ - часть технологического процесса, и по методике ISO 8688-2 ее тип, концентрация и условия подачи являются контролируемыми параметрами при испытаниях.
Это означает, что при сравнении режимов нужно зафиксировать именно ту СОЖ, в которой был проведен тест.
На практике выбор СОЖ для закаленной стали определяется несколькими факторами:
Температура в зоне резания - при фрезеровании закаленной стали скорости часто высокие, температура может достигать 600–800 °C. Минеральные масла теряют смазывающие свойства, полусинтетические держат стабильность дольше.
Адгезия и липкость - смазывающая способность (адгезия) определяется не только вязкостью, но и пакетом присадок. Для закаленной стали нужна такая СОЖ, которая образует стойкую пленку даже при высоких давлениях в контакте.
Вымывание и испарение - при правильной подаче СОЖ она должна попадать в зону резания непрерывно. Если подача недостаточна или СОЖ испаряется слишком быстро, смазка теряется, начинается адгезионный износ.
Чистота и фильтрация - загрязнения в СОЖ (стружка, износ эмульгатора) работают как абразив. На закаленной стали это критично, так как абразивный износ и так высокий. Нужна регулярная фильтрация и контроль состояния жидкости.
При недостаточной смазке первым признаком становится резкий рост температуры и появление ярких радужных окислов на фрезе. Дальше - адгезионный износ и сколы. Если это заметили в процессе, нужно увеличить подачу СОЖ или переходить на полусинтетику с лучшей теплостойкостью.
Часто задаваемые вопросы
Можно ли увеличить срок службы фрезы, только выбрав более твердый материал инструмента?
Материал фрезы важен, но стойкость определяется комплексом факторов: геометрией, режимами, жесткостью системы и смазкой. Исследования показывают, что правильно подобранный режим и радиальная глубина резания могут увеличить стойкость даже мягкого инструмента больше, чем переход на более твердый материал без оптимизации режима. На практике твердосплавный инструмент средней группы при оптимальных параметрах часто работает дольше и точнее, чем более твердый, но неправильно применяемый.
Какой критерий считают концом ресурса фрезы при фрезеровании закаленной стали?
В исследованиях и на производстве часто используют критерий VBmax = 0,20 мм - максимальный износ по задней поверхности фрезы. При таком износе качество поверхности и точность размеров уходят за допуск, и фрезу переточивают или заменяют. Это общепризнанный в стандарте ISO 8688-2 и удобный для сравнивания разных инструментов критерий.
Зачем нужна СОЖ при фрезеровании закаленной стали, если скорости высокие?
СОЖ работает и как охладитель, и как смазывающий слой между кромкой и стружкой. Даже при высоких скоростях правильная полусинтетическая СОЖ снижает адгезионный износ и предотвращает локальное «свариание» материалов. Результат - стойкость инструмента растет в 1,5–2 раза по сравнению с сухой обработкой, хотя производительность может отличаться незначительно.
Почему стойкость растет, когда увеличивают скорость резания?
При правильной оптимизации параметров высокая скорость может снизить пиковые нагрузки на кромку и улучшить формирование стружки. Вместо грубого среза с микросколами получается более плавный процесс. Однако это работает только при условии жесткости системы, подходящей геометрии фрезы и адекватной смазке. Случайное повышение скорости без оптимизации всегда приводит к падению стойкости.
Как контролировать качество СОЖ на производстве?
Основные параметры контроля: концентрация (по рефрактометру, если жидкость водорастворимая), вязкость, щелочность и чистота. Нужна регулярная фильтрация через сетку не менее одного раза в смену, визуальный контроль на загрязнения и запах. При появлении едкого запаха или помутнения - немедленная замена. Для закаленной стали чистота СОЖ прямо влияет на стойкость инструмента.
Заключение
Продление срока службы фрезы при обработке закаленной стали - это не выбор одного универсального решения, а системная работа с тремя блоками: оптимизацией режимов резания (скорость, подача, глубина), контролем жесткости системы и правильным применением СОЖ. Стандарт ISO 8688-2 дает четкую методику сравнивания разных подходов на объективных критериях, главный из которых - максимальный износ по задней поверхности VBmax = 0,20 мм.
На практике начните с проведения контрольных проходов на текущем оборудовании с фиксацией параметров резания, состояния жесткости и типа используемой СОЖ. Отследите, при каких режимах процесс стабилен, и какой режим дает приемлемый баланс между производительностью и стойкостью инструмента. Это позволит вам установить для своего производства точные критерии, по которым можно оценивать результаты и принимать решения о замене инструмента или смене режима.