Анаэробные вал-втулочные фиксаторы работают в микроскопических зазорах между близко подогнанными металлическими поверхностями, предотвращая ослабление соединений от вибрации и ударов без применения традиционного натяга или шпонок. Выбор правильного состава напрямую зависит от трех переменных: диаметрального зазора между валом и втулкой, величины передаваемой нагрузки и допускаемого времени до полного отвердевания. Технические специалисты и закупщики промышленного сектора должны ориентироваться не на название продукта, а на сочетание этих параметров, чтобы обеспечить надежность узла и избежать деградации прочности из-за неправильного подбора.
Статья разбирает принципы работы анаэробных фиксаторов, показывает, как измерить зазор и подобрать состав под конкретные условия эксплуатации, и объясняет различия между высокопрочными и ремонтными составами. Вы узнаете стандарты испытаний, ошибки монтажа и рекомендации экспертов по применению.
Роль диаметрального зазора в выборе фиксатора
Анаэробные фиксаторы работают только в узких зазорах, без которых состав не может заполнить пространство между валом и втулкой.
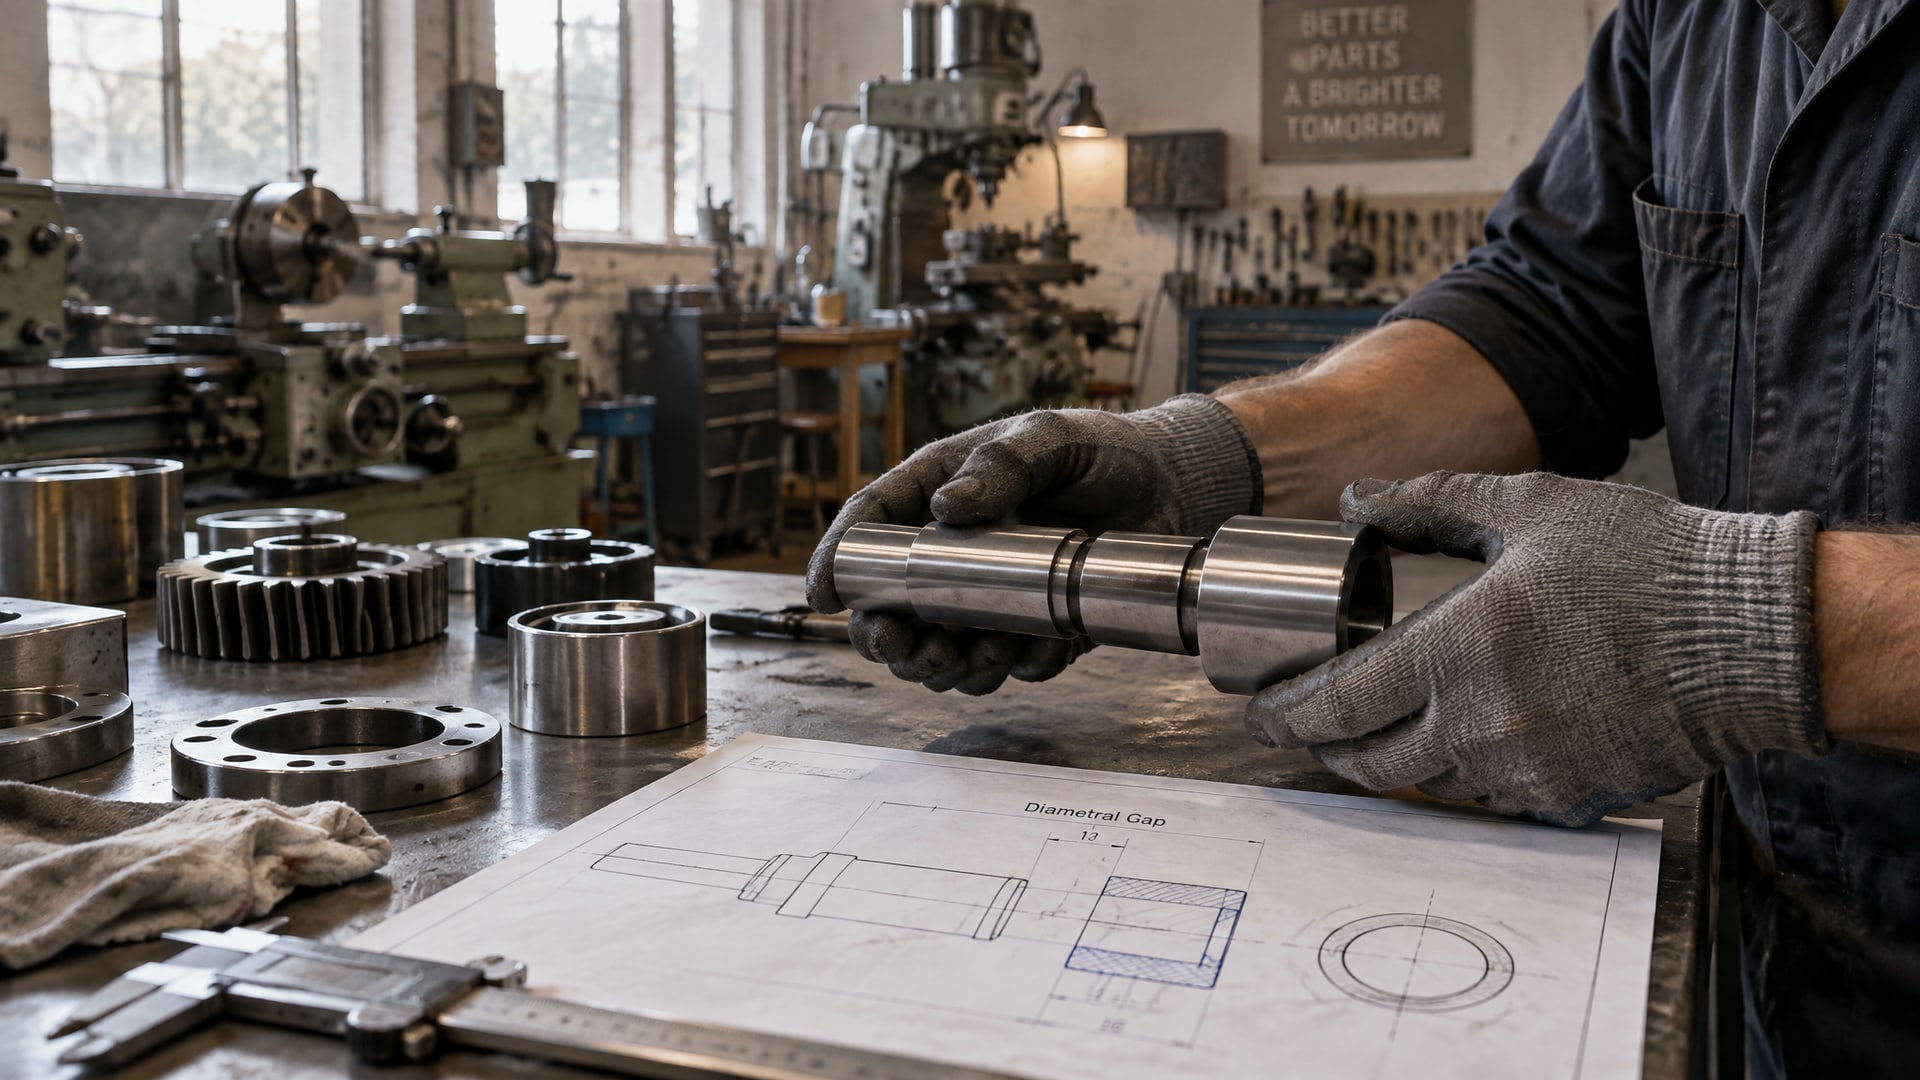
Ключевой параметр - диаметральный зазор, то есть разница между внутренним диаметром посадочного места и наружным диаметром вала. Эту величину нельзя оценивать "на глаз" - ее нужно измерить или получить из рабочего чертежа.
Оптимальный зазор для высокопрочных составов составляет 0,05–0,10 мм; в этом диапазоне достигается наибольшая фиксирующая сила. Если зазор увеличивается до 0,15 мм, прочность соединения снижается на 20–30%. При зазоре свыше 0,25 мм эксперты советуют переходить на специализированные ремонтные составы, которые рассчитаны на заполнение больших промежутков, но не гарантируют такую же высокую прочность, как узкозазорные решения.
Принцип прост: чем больше диаметральный зазор, тем больше объема состава нужно для заполнения, тем толще пленка в соединении, и тем ниже сдвиговая прочность на единицу площади. Максимальная прочность достигается при сотых долях миллиметра, когда состав работает как тонкая эластичная прокладка между плотно прилегающими поверхностями.
Отличие высокопрочных фиксаторов от ремонтных составов
В справочных материалах часто встречаются два класса анаэробных вал-втулочных фиксаторов.
Первый - высокопрочные составы для плотных цилиндрических соединений с допустимым зазором до 0,10–0,15 мм. Второй - ремонтные составы для восстановления износа и восполнения зазоров до 0,25–0,50 мм.
Это не взаимозаменяемые продукты. Использование высокопрочного состава в большом зазоре неэффективно: состав не заполнит пространство, и фиксирующий эффект будет потерян. Наоборот, применение ремонтного состава (предназначенного для больших зазоров) в узком зазоре 0,05 мм приведет к избыточному количеству материала, который будет выдавливаться при сборке, загрязнять детали и снижать точность посадки.
Выбор между ними зависит от приложенной нагрузки и требуемой демонтируемости. Если соединение должно быть разборным в мастерской и возможен контакт с пищевыми продуктами, выбирают составы с минимальной остаточной адгезией. Для стационарных узлов берут максимально прочные варианты, не требующие частого демонтажа.
Анаэробные фиксаторы для подшипников и втулок
Втулки, подшипники и другие узлы скольжения часто крепят анаэробными составами вместо прессовой посадки.
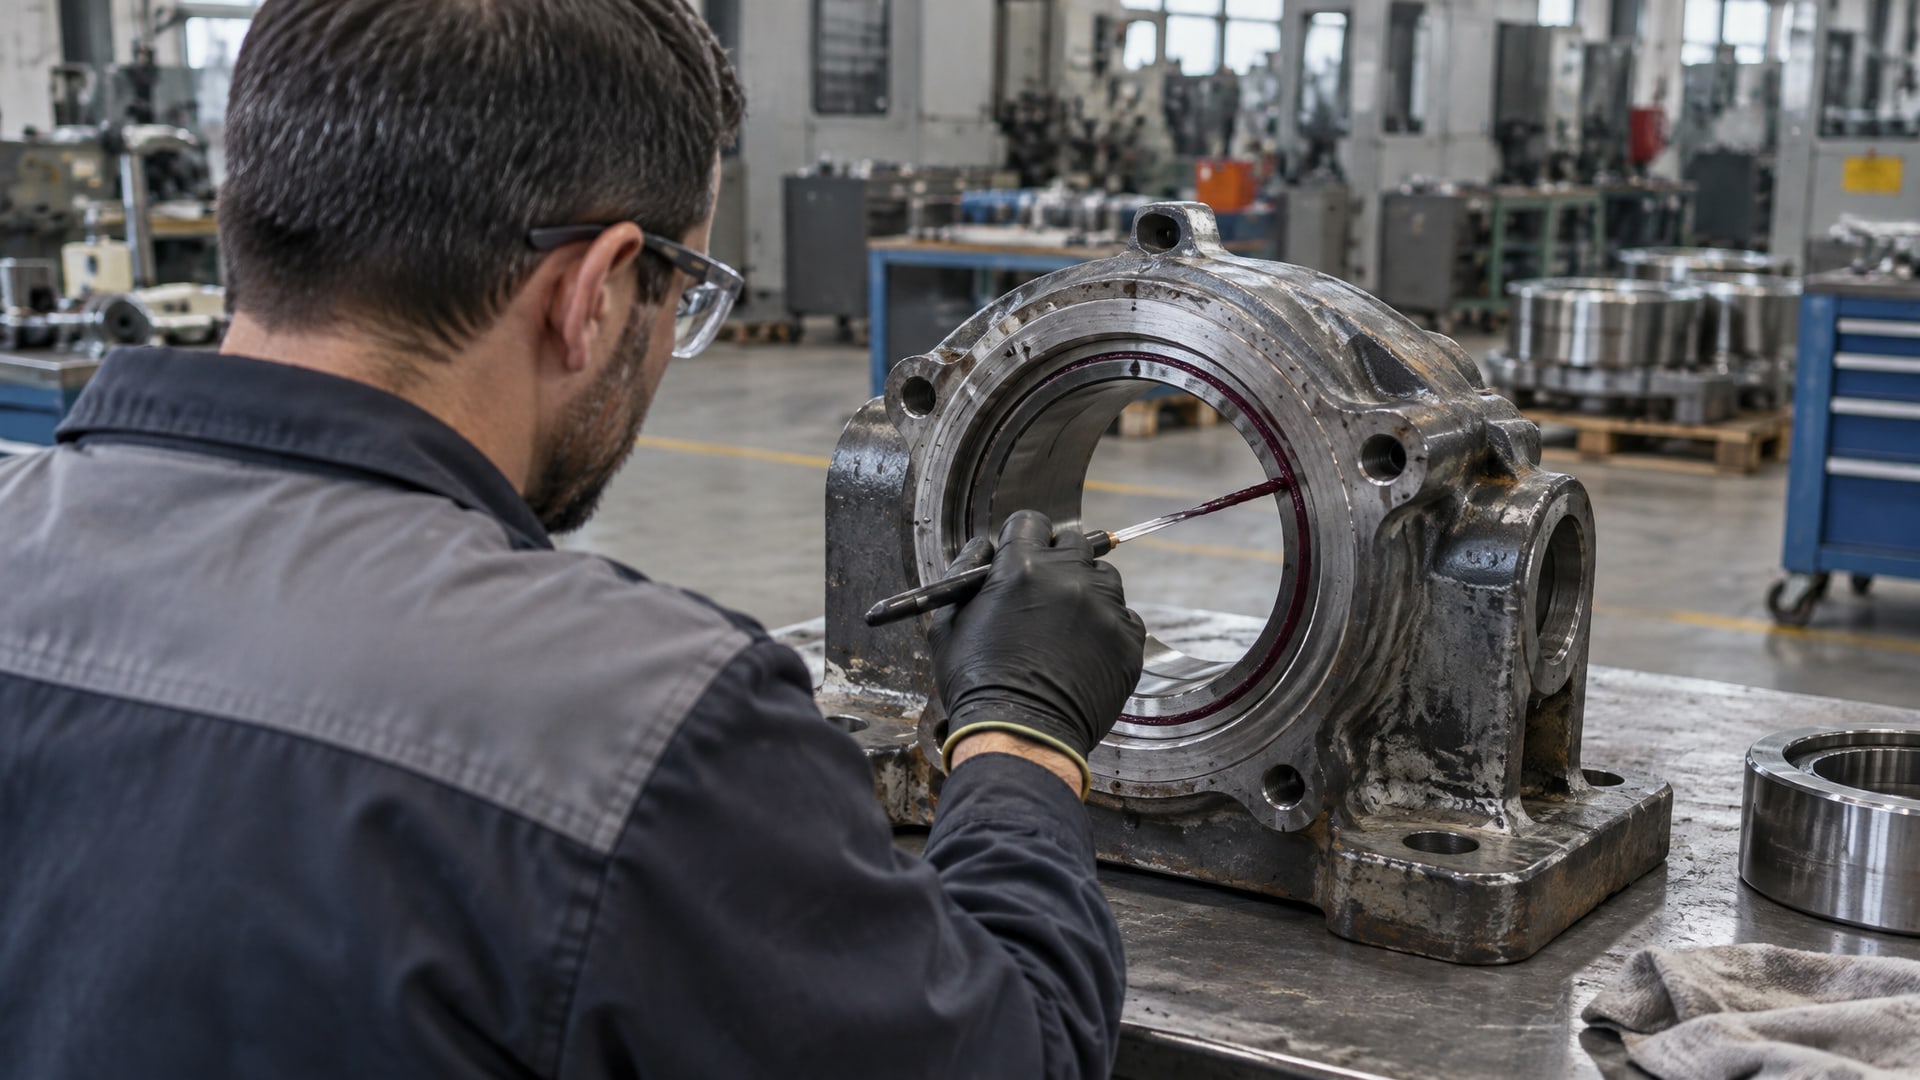
Это особенно актуально на ремонтных участках, когда требуется восстановить выработанное посадочное место без замены вала.
Для фиксации подшипников используют не универсальные резьбовые фиксаторы, а специальные составы, рассчитанные на работу в цилиндрических сборках. Подшипниковые втулки обычно имеют больший допуск, чем жесткие соединения; зазор может быть в диапазоне 0,10–0,30 мм в зависимости от типа подшипника и посадки. В таких случаях выбирают состав, который заполняет зазор, затвердевает без усадки и не нарушает качество качения.
На линиях фасовки, где контакт смазки с пищевыми продуктами недопустим, применяют составы с пищевым допуском, если этот параметр жесткий для производителя. Такие фиксаторы должны выдерживать температуры до 80–100 °C, быть инертными к влаге и щелочным моющим средствам, а также иметь предсказуемое время полного затвердевания, чтобы не блокировать конвейерный график.
Выбор фиксатора по размеру зазора и передаваемой нагрузке
Таблица ниже показывает связь между диаметральным зазором, типом состава и областью применения.
Она помогает закупщикам и инженерам быстро определить нужный материал без перебора каталога.
| Диаметральный зазор (мм) | Назначение | Рекомендуемый тип | Примеры применения |
|---|---|---|---|
| 0,05–0,10 | Плотные цилиндрические соединения, максимальная прочность | Высокопрочный анаэробный | Вал редуктора в подшипниковую втулку, вал насоса, маломерные шпиндели |
| 0,10–0,15 | Стандартная фиксация валов и втулок | Универсальный высокопрочный | Вал в муфту, втулка на вал компрессора, стандартные цилиндрические соединения |
| 0,15–0,25 | Восстановление умеренной выработки, ремонтные работы | Ремонтный состав | Восстановление изношенного посадочного места, вал с допуском на износ |
| 0,25–0,50 | Восстановление значительного износа, большие зазоры | Ремонтный состав (заполняющий) | Ремонт сильно изношенных опор, валов с коррозией или повреждениями |
Передаваемая нагрузка также влияет на выбор. Для низконагруженных соединений (например, втулка декоративной насадки) достаточно состава средней прочности, который держит вибрацию и не требует демонтажа в течение нескольких лет. Для высоконагруженных узлов (вал редуктора, главный вал станка) нужны максимально прочные составы с сдвиговой прочностью не менее 20–25 МПа по методу ISO 10123.
Выбор между демонтируемыми и постоянными составами определяется также сервисной схемой предприятия. Если узел может требовать разборки для чистки, смазки или замены детали, берут состав с контролируемой прочностью и возможностью разборки с помощью нагрева или механического усилия. Для герметичных узлов, которые не трогают в течение всего срока службы, применяют максимально прочные анаэробные составы.
Подготовка поверхностей и технология нанесения
Качество поверхностей напрямую определяет качество фиксации.
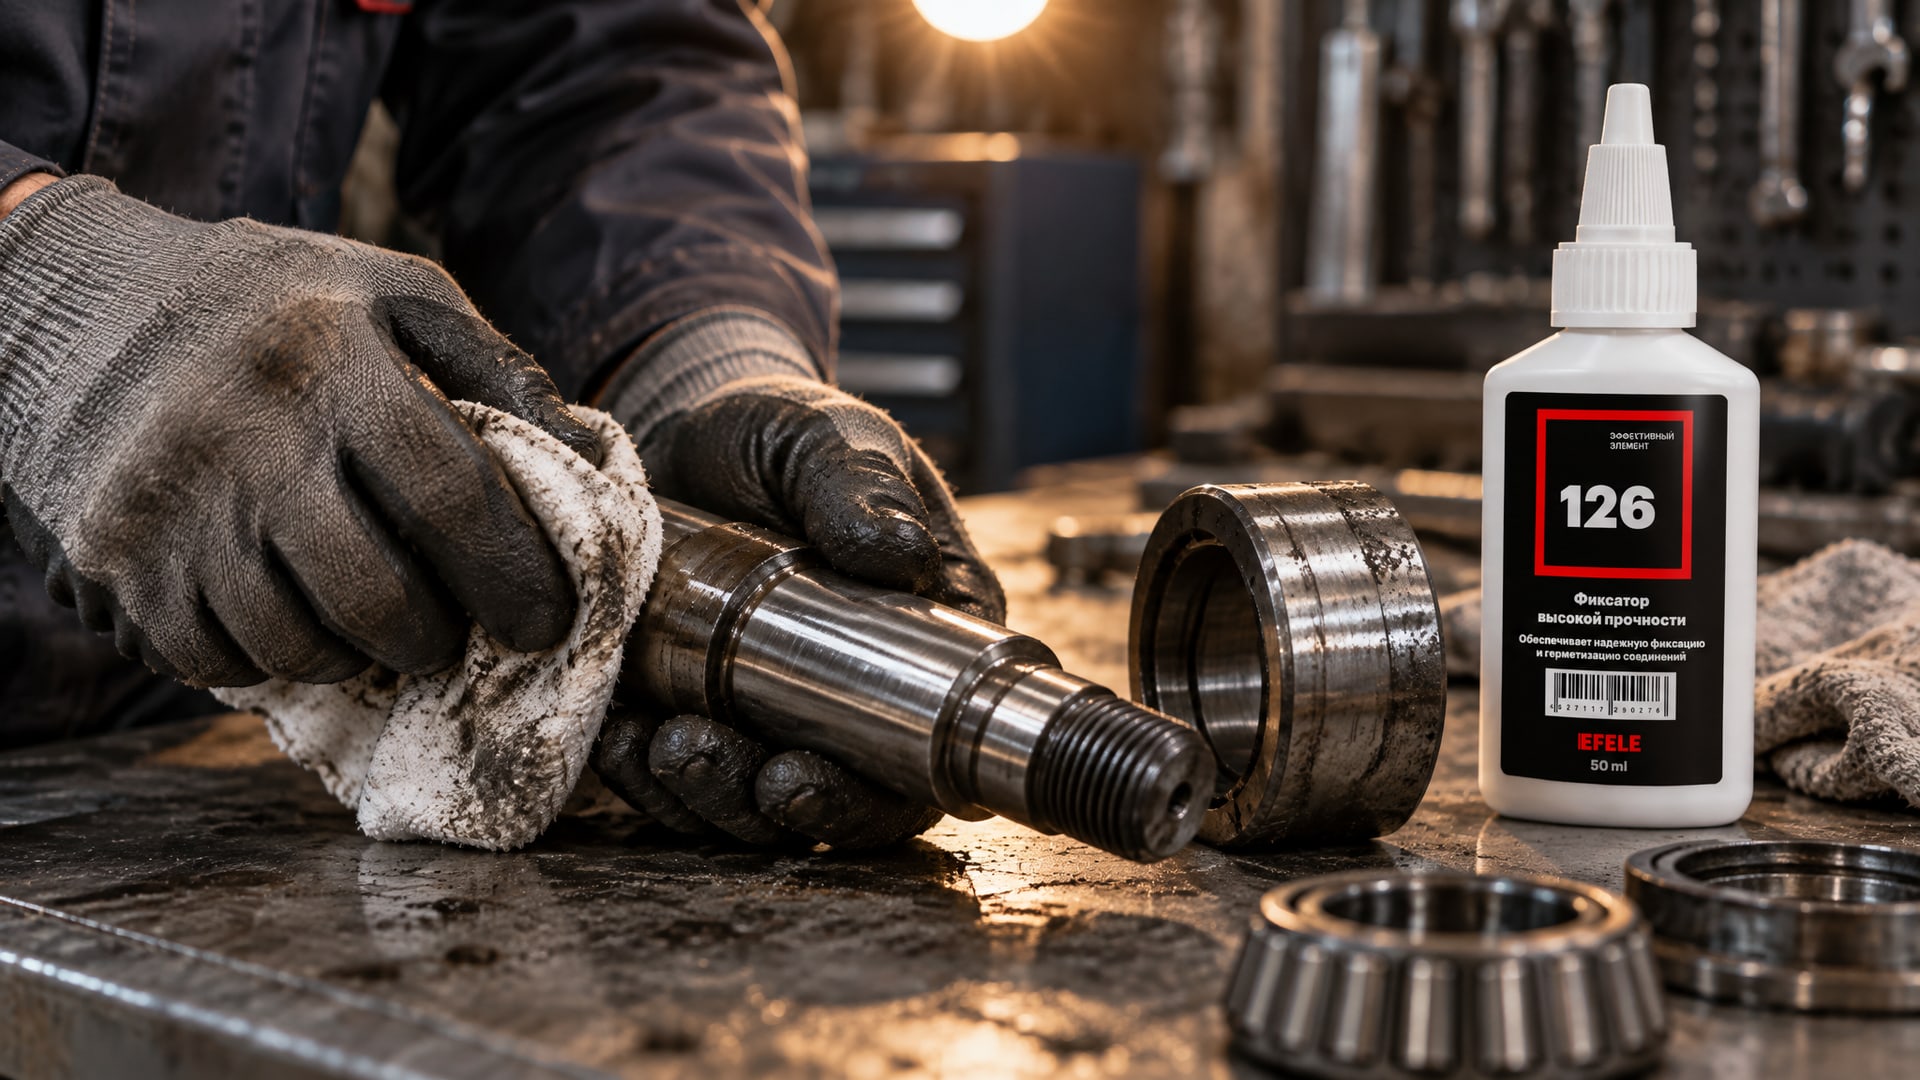
Перед нанесением состава обе детали - вал и втулка - нужно очистить от масла, ржавчины, стружки и других загрязнений. Чистота особенно важна, так как микрослой загрязнения (даже невидимый глазу) блокирует контакт состава с металлом, и адгезия падает на 30–50%.
Способ очистки зависит от характера загрязнения. Старую ржавчину удаляют механически: щеткой, наждаком или на шлифовальном станке. Масло и консистентную смазку обезжиривают тряпкой, смоченной в бензине или специальном растворителе. Металлическую стружку и абразивную пыль удаляют сжатым воздухом или осторожно протирают мягкой щеткой. Поверхности должны быть матовыми и сухими; если металл блестит, это признак остатка масла.
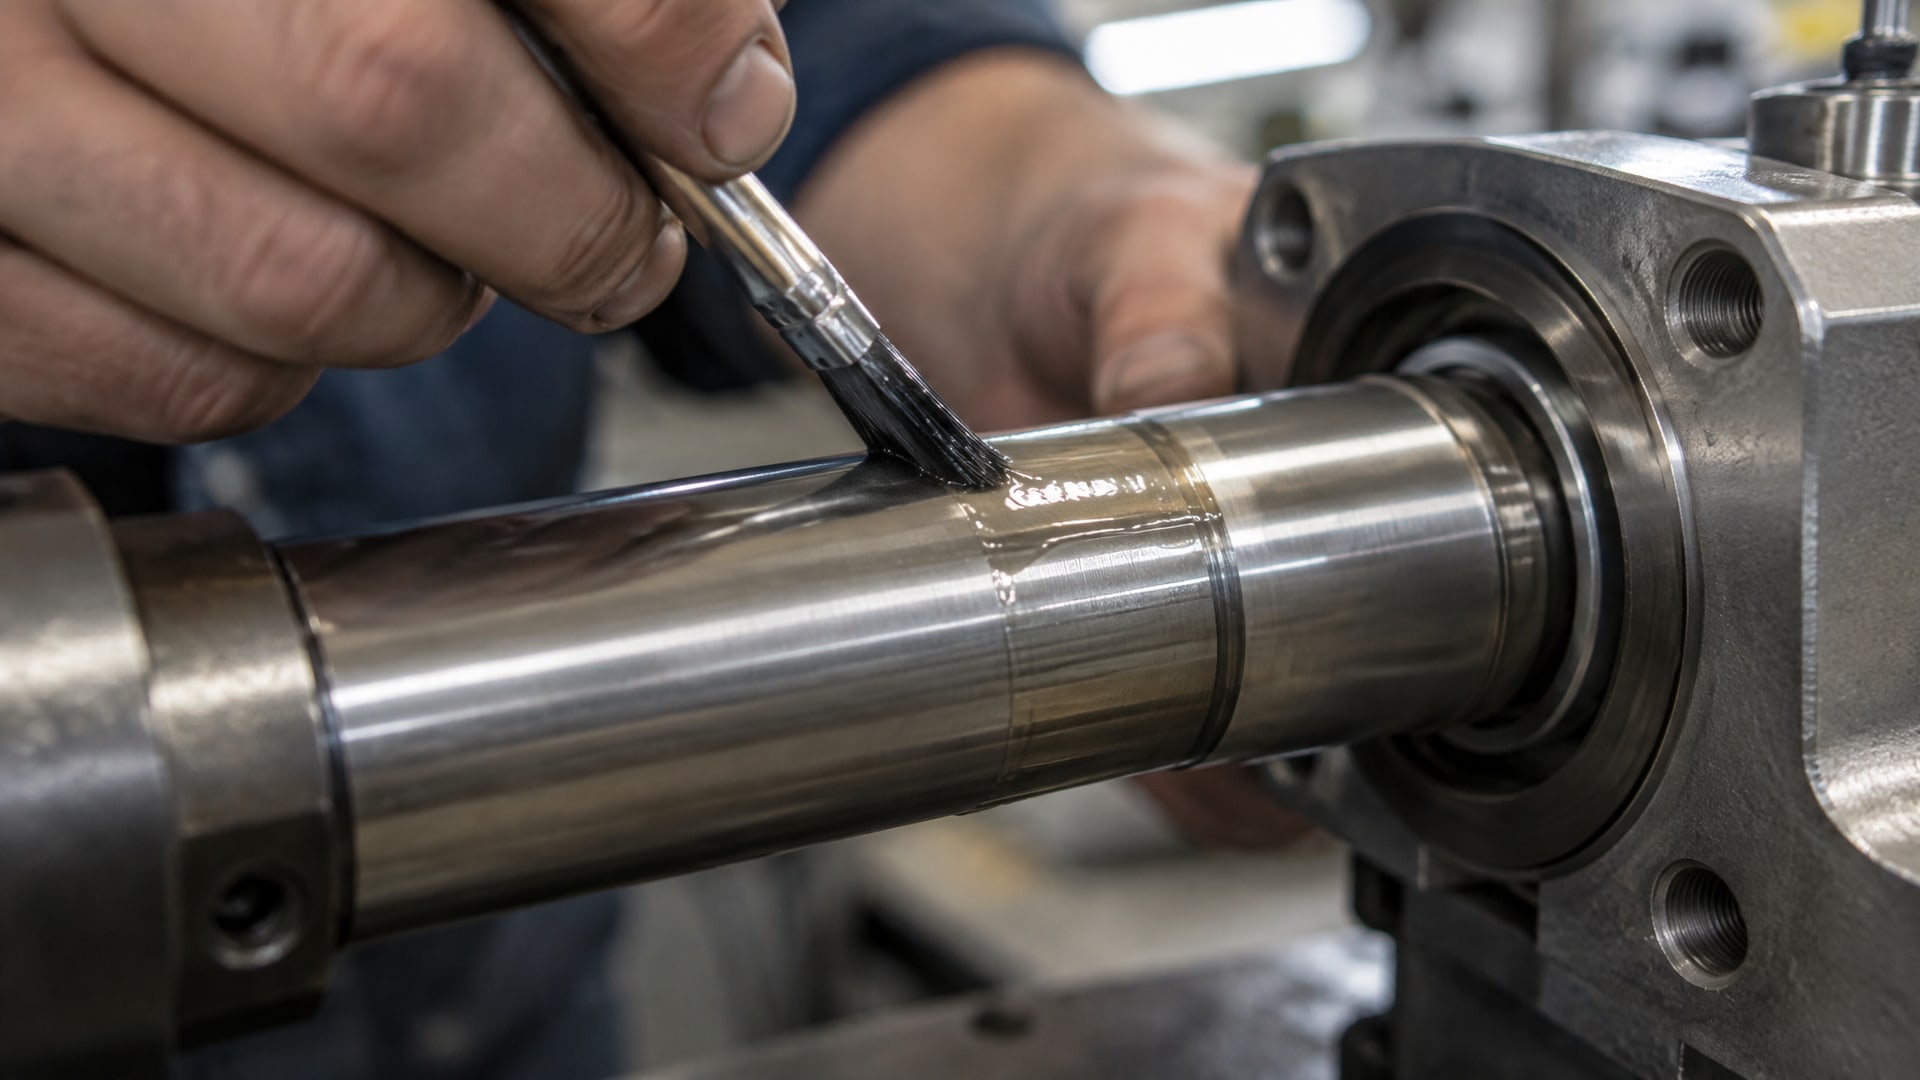
Состав наносят равномерно по окружности посадочного места; для деталей диаметром до 50 мм достаточно 2–3 капель или полоски в один оборот. Затем детали быстро собирают и фиксируют, чтобы состав заполнил зазор и начал полимеризоваться. Первичное схватывание происходит за 5–15 минут (в зависимости от состава и температуры), полная прочность достигается примерно за 24 часа. На этот период желательно избегать нагрузок на соединение.
Для узлов, работающих при повышенных температурах (например, в печах или теплообменниках), важно уточнить температурный диапазон состава и убедиться, что он совместим с материалом металла. Некоторые составы теряют свойства выше 80 °C, другие выдерживают до 150–180 °C без деградации. В таких случаях выбор фиксатора уже строится не только по зазору, но и по термостойкости.
EFELE 126 используется в цилиндрических соединениях, работающих при температурах до 180 °C; этот состав подходит для восстановления втулок, работающих в горячих узлах, таких как валы печных механизмов или редукторы с высокой нагрузкой. Применение требует точного расчета зазора в пределах 0,05–0,25 мм, иначе при нагреве возможна потеря фиксации.
Фиксация валов без шпонки и альтернативы традиционным методам
Анаэробные вал-втулочные фиксаторы часто используют как альтернативу или дополнение к шпонкам, шлицам и прессовым посадкам.
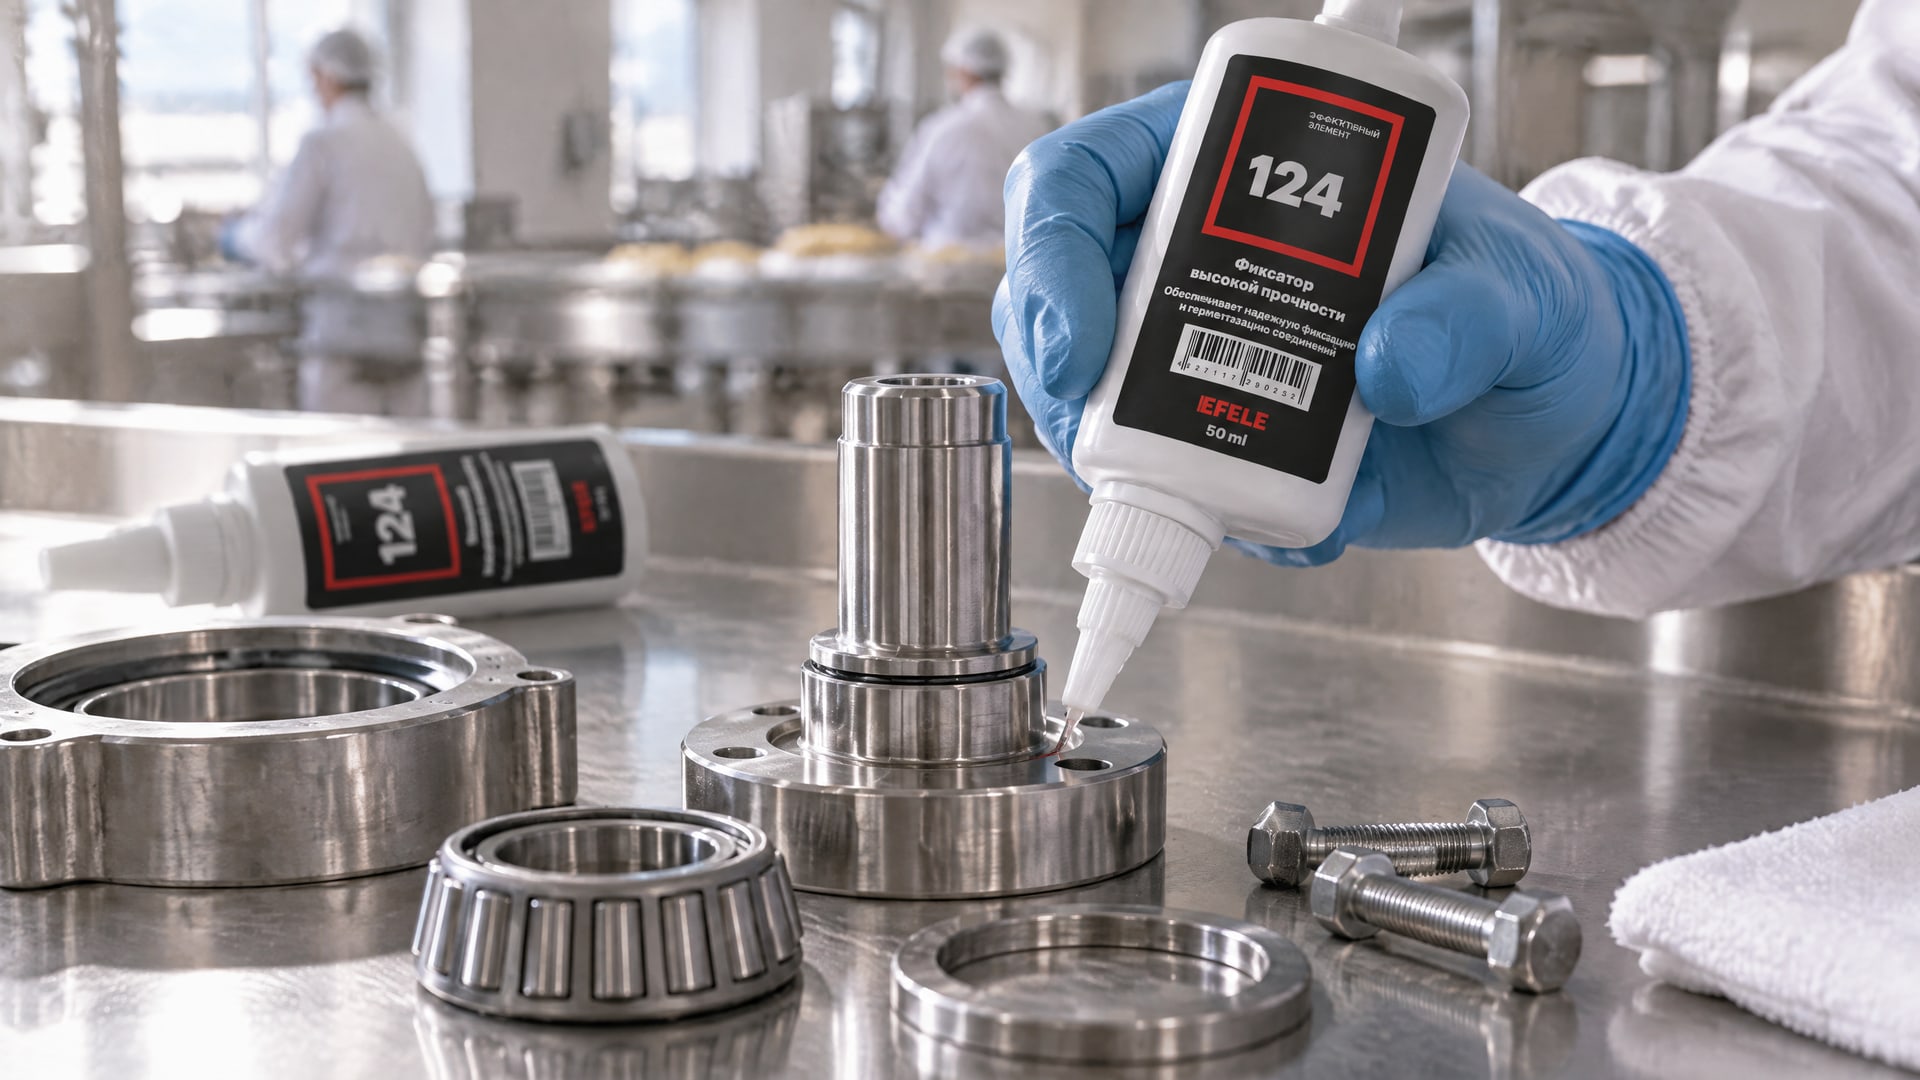
Преимущество в том, что не требуется механическая обработка вала (нет необходимости в шпоночном пазе), а сборка происходит быстро и без специального оборудования.
Однако фиксатор не полностью заменяет шпонку в высоконагруженных передачах. Шпонка передает крутящий момент механически (за счет формы), а фиксатор работает через адгезию в узком зазоре. Если в узле много вибраций, ударов или переменных нагрузок, рекомендуется комбинированный подход: шпонка для основной передачи нагрузки, фиксатор для предотвращения осевого сдвига и защиты от ослабления.
На ремонтных участках анаэробные составы незаменимы. Когда вал износился и потерял посадочный размер, но полная замена невозможна, состав позволяет восстановить соединение без дорогостоящей обработки. Детали собирают, наносят ремонтный состав, и за 24 часа получают готовое к работе соединение, которое выдержит нагрузку на уровне 80–90% от оригинальной.
EFELE 124 применяют в цилиндрических соединениях с минимальными зазорами до 0,15 мм, где требуется высокая прочность и при этом допускается контакт с пищевыми продуктами; состав работает в диапазоне -30…+80 °C и затвердевает за 24 часа до полной прочности без сушки. Это решение выбирают на пищевых линиях, где демонтировать узел нужно редко, но надежность фиксации критична для безопасности.
Стандарты испытаний и как сравнивать составы
При выборе фиксатора полезно ориентироваться на стандарты испытаний, которые позволяют объективно сравнивать разные составы.
Основной стандарт для вал-втулочных соединений - ISO 10123, который определяет сдвиговую прочность фиксирующего соединения в килопаскалях или мегапаскалях.
ISO 10123 применяет стандартный метод: два цилиндра (вал и втулка) собирают с фиксатором, ждут 24 часа полимеризации, а затем разделяют механически, измеряя максимальное усилие на разделение. Результат обычно указывается в МПа (или в кг/см²). Высокопрочные составы обеспечивают сдвиговую прочность 20–30 МПа, ремонтные -10–15 МПа.
В технических листах продуктов и справочниках часто приводятся данные по допустимому диаметральному зазору, времени первичного схватывания и полной полимеризации, а также рекомендуемый диапазон диаметров вала. Если в листе данных указано, что максимальный зазор -0,15 мм, это означает, что при зазоре свыше этого значения прочность упадет ниже гарантированной, и состав может не справиться с нормальными рабочими нагрузками.
Для внутреннего контроля и отбора образцов в цехах используют тот же метод ISO 10123: собирают испытательный образец в соответствии с регламентом, и через 24 часа проверяют прочность на разрывной машине. Это позволяет убедиться, что новая партия состава соответствует спецификации, и выявить проблемы с хранением или условиями применения.
Часто задаваемые вопросы
Чем отличается анаэробный фиксатор от герметика?
Герметик и анаэробный фиксатор - разные категории. Герметик предотвращает утечки жидкостей и газов, заполняя микрощели между поверхностями. Фиксатор удерживает детали от ослабления, работая в узком зазоре между валом и втулкой, и гарантирует передачу момента без проскальзывания. Герметик может быть основан на один ингредиент; фиксатор - всегда анаэробный состав, требующий кислорода для полимеризации.
Можно ли применить быстроотверждаемый вал-втулочный фиксатор вместо обычного?
Быстроотверждаемые составы схватываются за 10–15 минут, обычные - за 30–60 минут. Если производственный график позволяет начать нагрузку через 15 минут, можно использовать быстрый состав. Однако полная прочность обычно достигается за 24 часа в обоих случаях. Выбор зависит от интенсивности конвейера, а не от финальной прочности.
Как подобрать фиксатор, если известна только передаваемая нагрузка?
Нагрузка - необходимый, но не достаточный параметр. Нужно также измерить диаметральный зазор и материал вала и втулки. Если известна только нагрузка, рекомендуется консультироваться с техподдержкой производителя, предоставив полные данные: диаметр вала (мм), характер нагрузки (статическая, динамическая, с вибрацией), температурный диапазон и режим работы.
Сохранит ли фиксатор свойства при хранении на протяжении года?
Анаэробные составы хранят герметично в картриджах, флаконах или тубах при комнатной температуре. При правильном хранении (герметичная упаковка, температура 15–25 °C, отсутствие прямого солнечного света) состав сохраняет свойства 12–18 месяцев. По истечении срока годности свойства могут деградировать, и состав перестанет затвердевать корректно.
Может ли быстроотверждаемый вал-втулочный фиксатор использоваться на ответственных узлах?
Скорость отвердевания не влияет на финальную прочность. Быстрый состав через 24 часа достигнет той же прочности, что и обычный. Однако быстрые составы часто требуют более точной подготовки поверхности и могут быть чувствительнее к влаге. На ответственных узлах выбирают не по скорости, а по гарантируемой сдвиговой прочности и совместимости с металлом.
Заключение
Выбор анаэробного вал-втулочного фиксатора - это не выбор между названиями или брендами, а согласованная работа с тремя параметрами: диаметральный зазор, требуемая нагрузка и условия эксплуатации. Высокопрочные составы для зазоров 0,05–0,10 мм обеспечивают максимальную прочность, ремонтные составы для больших зазоров 0,25–0,50 мм позволяют восстановить изношенные соединения без замены деталей.
Правильная подготовка поверхностей, точное нанесение и выдержка 24 часа перед полной нагрузкой - это минимальные требования для надежной фиксации. Если вы работаете с ответственным узлом, измерьте реальный зазор, проверьте спецификацию состава по методу ISO 10123, и убедитесь, что сдвиговая прочность соответствует вашим рабочим нагрузкам. При возникновении вопросов о совместимости с пищевыми продуктами, высокими температурами или специальными материалами металла всегда обращайтесь к технической информации производителя перед внедрением в производство.