Коэффициент трения (COF) - это безразмерная величина, которая определяет сопротивление скольжению между двумя соприкасающимися поверхностями. В фармацевтической промышленности выбор материалов и покрытий для узлов трения напрямую влияет на ресурс оборудования, повторяемость процессов и чистоту производства. Низкое трение снижает износ и энергозатраты, но оно достаточно только при условии, что материалы стойко работают в среде моющих и дезинфицирующих растворов, выдерживают циклы стерилизации CIP/SIP и не создают риск попадания частиц износа в продукт.
Инженеры и закупщики часто сталкиваются с дилеммой: ориентироваться на табличные значения коэффициента трения или проводить триботехнические испытания в условиях, близких к реальной работе. Разница между статическим и динамическим трением, влияние нагрузки, скорости и влажности на COF, а также правильный выбор пары материалов - это ключевые факторы при подборе решения для конкретного узла.
Что такое коэффициент трения и его роль в фармацевтическом оборудовании
Коэффициент трения численно равен отношению силы трения к нормальной силе, прижимающей одну поверхность к другой.
Формула для статического COF имеет вид: μ_s = Fs / Fp, где Fs - сила, необходимая для начала движения, а Fp - нормальная нагрузка. Динамический коэффициент μ_d = Fd / Fp рассчитывается при уже установившемся скольжении, когда одна поверхность движется относительно другой.
В фармацевтическом производстве низкий коэффициент трения между поверхностями помогает снизить износ узлов, затраты энергии на привод, температурный рост в зоне контакта и образование частиц, которые могут загрязнить продукт. Однако одно только значение COF недостаточно для выбора. Результат трения зависит от шероховатости поверхностей, наличия или отсутствия смазки, температуры материала, влажности окружающей среды, давления в контакте и скорости скольжения. Поэтому значение из справочной таблицы, измеренное при одних условиях, может не совпадать с реальным поведением на оборудовании.
Для узлов фармацевтических линий (направляющих столов фасовки, суппортов, втулок и шпинделей) выбор материала начинается с определения режима работы: какие силы действуют, движение непрерывное или прерывистое, есть ли регулярная мойка, какие температуры достигаются. Только после этого имеет смысл посмотреть на справочные значения коэффициента трения и подобрать пару материалов, которую затем необходимо испытать на стендах или в реальных условиях.
Статический и динамический коэффициент трения: в чем различие
Статический коэффициент трения (μ_s) характеризует сопротивление в момент, когда одна поверхность только начинает скользить по другой.
Именно статический COF определяет, какую минимальную силу нужно приложить, чтобы запустить движение узла. Динамический коэффициент трения (μ_d) начинает действовать, когда движение уже произойдет, и одна поверхность постоянно скользит по другой.
Для металлических пар, например стали по стали при сухом трении, статический коэффициент находится в диапазоне 0,7–0,8, а динамический составляет 0,4–0,6. Это означает, что рывок в начале движения (страгивание) требует почти вдвое большей силы, чем поддержание уже начавшегося скольжения.
В фармацевтическом оборудовании это различие очень важно для узлов с прерывистым движением. Например, в дозаторах, укупорщиках и позиционирующих устройствах постоянно происходят остановки и повторные пуски. Высокий статический коэффициент трения приводит к рывкам, перегрузкам привода и неточности позиционирования. Кроме того, рывки создают виброшум и могут вызвать ускоренный износ. Поэтому при выборе материалов для таких узлов нужно следить не только за динамическим COF, но и проверять статический коэффициент, чтобы обеспечить плавный старт и предсказуемую работу.
Проверка обоих коэффициентов в условиях испытаний, имитирующих реальный режим (нормальная нагрузка, скорость, температура, влажность), позволяет избежать сюрпризов в поле и обоснованно спланировать техническое обслуживание.
Влияние нагрузки, скорости и влажности на коэффициент трения
Табличные значения коэффициента трения всегда получены при определенных условиях испытания.
Если эти условия отличаются от реальных, результат в производстве может быть иным. Три главных фактора, которые изменяют COF на практике, - это нормальная нагрузка в контакте, скорость скольжения и влажность окружающей среды.
При увеличении нормальной нагрузки давление на микронеровности поверхностей растет. Если давление приближается к пределу текучести материала, происходит пластическая деформация и адгезионная компонента трения может резко возрасти. Для фармацевтических узлов с высокой нагрузкой (например, прессы для таблеток) это может привести к неожиданному увеличению COF и износу.
Скорость скольжения влияет на теплообразование и на возможность смазочного слоя «заклиниться» в контакте. При очень высокой скорости пленка смазки может истончиться, и трение возрастет. При очень низкой скорости наоборот, смазка может вытечь, оставив контакт почти без защиты. Для узлов, работающих в диапазоне скоростей, нужны испытания в этом диапазоне.
Влажность - особенно значимый фактор в фармацевтике. Регулярная влажная уборка, моющие растворы и конденсат в климатической камере приводят к адсорбции воды на поверхности металла и полимеров. Вода изменяет фрикционные свойства, может разбухать полимеры и вызывать коррозию стали. После каждого цикла влажной мойки (CIP) коэффициент трения может временно повыситься, а затем измениться со временем высыхания. Это требует проверки стабильности COF после воздействия влаги и моющих средств.
Материалы и покрытия для снижения коэффициента трения
Когда требуется снизить коэффициент трения ниже уровня, который дает пара металл–металл, применяют специальные материалы и покрытия.
На рынке используются несколько подходов: замена металла на полимер, нанесение твердого смазочного покрытия или комбинация методов.
Полимеры и композиты
Полиацеталь (полиоксиметилен) в паре со сталью дает статический коэффициент трения около 0,35 и динамический около 0,25. Это уже вдвое меньше, чем сталь по стали. Полиамид (найлон) показывает схожие результаты: 0,40 статический и 0,30 динамический. Политетрафторэтилен (ПТФЭ) - один из лучших полимеров по трению: статический COF около 0,15, динамический около 0,05. Однако полимеры имеют ограничения по температуре, могут высохнуть или разбухнуть в агрессивной среде, а их жесткость меньше, чем у металла.
Твердые смазочные материалы
Дисульфид молибдена (MoS₂), графит и ПТФЭ в виде тонкого слоя на металлической основе обеспечивают очень низкое трение. Чистый MoS₂ при сухом трении дает COF 0,03–0,06, а со смазкой -0,01–0,03. MoS₂ в связующем (композит) показывает 0,05–0,10 при сухом трении и 0,02–0,04 со смазкой. Графит при сухом трении дает 0,10–0,20, со смазкой -0,05–0,15. Эти материалы стабильны при высоких температурах и устойчивы к механическому износу, если толщина слоя достаточна.
DLC-покрытия (алмазоподобный углерод)
DLC-покрытия - это пленки толщиной 0,5–5 микрон, нанесенные на металлическую подложку методом PVD (физическое осаждение из газовой фазы) или PECVD. Существует несколько типов DLC в зависимости от соотношения углерода, водорода и других элементов.
Тип ta-C (tetrahedral amorphous carbon, углерод с четырехкратной гибридизацией) дает при сухом трении по стали коэффициент 0,05–0,12, а со смазкой -0,005–0,02. Это самый низкий результат среди DLC.
Тип a-C:H (аморфный углерод с водородом) показывает при сухом трении 0,08–0,15, со смазкой 0,01–0,03.
Тип a-C:H:W (с добавлением вольфрама) при сухом трении -0,10–0,20, со смазкой -0,02–0,05.
Преимущества DLC: очень низкий коэффициент трения, твердость выше, чем у стали, стойкость к окислению и коррозии в широком диапазоне температур, возможность работать при высоких скоростях. Недостатки: чувствительность к адгезии (плохое покрытие может отслаиваться), высокая стоимость нанесения, необходимость правильной подготовки поверхности.
Антифрикционные твердосмазочные покрытия
Для узлов, где применение жидких смазок невозможно из-за чистоты продукта или сложности обслуживания, антифрикционные твердосмазочные покрытия становятся альтернативой. Покрытия MODENGY, например, создают на поверхности слой с низким коэффициентом трения, который работает в сухом контакте или с минимальным количеством смазки. Такие решения сочетают преимущества твердых смазочных материалов (MoS₂, графит) с хорошей адгезией к металлической подложке, что обеспечивает стабильность результата и долговечность в условиях фармацевтического производства.
Триботехнические испытания и выбор материалов для конкретного узла
Правильный выбор материалов и покрытий требует испытаний в условиях, максимально близких к реальной эксплуатации.
Триботехнические испытания - это серия лабораторных тестов, которые измеряют коэффициент трения, износ, теплообразование и стабильность характеристик под нагрузкой, при различных температурах и в разных средах.
Стандартная схема испытаний включает несколько этапов. Сначала определяют исходный коэффициент трения при заданной нагрузке, скорости и температуре. Затем проверяют стабильность COF на протяжении длительного времени работы (износ поверхности может изменить трение). Далее изучают влияние влажности, температурных циклов и воздействия моющих растворов на коэффициент трения.
Для фармацевтического оборудования испытания должны включать:
Нормальную нагрузку, соответствующую реальной конструкции узла.
Скорость скольжения в диапазоне, который узел испытывает на практике.
Температурный диапазон, включая точку холодного пуска и максимальный нагрев при трении.
Воздействие дистиллированной воды, моющих растворов на основе щелочей и кислот, спирта и дезинфицирующих средств в зависимости от регламента CIP/SIP для конкретной линии.
Повторяемость: измерение COF после нескольких циклов влажной мойки и высыхания, чтобы убедиться, что характеристики стабильны.
По результатам испытаний инженер может принять обоснованное решение: какая пара материалов или какое покрытие подойдет для узла, какой ресурс ожидать, когда планировать замену или переполировку покрытия, и какие меры профилактики применить (дополнительная смазка, теплоотвод, виброизоляция).
Сравнение твердого хрома и DLC-покрытий для фармацевтических узлов
Твердый хром (электрохимическое хромирование) и DLC-покрытия часто рассматривают как две альтернативы для повышения износостойкости и снижения трения металлических деталей.
Однако эти покрытия имеют разные свойства и область применения.
Твердый хром нанесят электрохимическим методом толщиной 0,05–0,3 мм. Его преимущества: высокая твердость (900–1000 HV), хорошая адгезия к стальной подложке, низкая стоимость нанесения на крупные детали, проверенная долговечность (десятилетия применения в промышленности). Недостатки для фармацевтики: хром в гальванической ванне содержит токсичный хром-VI, это создает экологические вопросы; при царапинах хром может вызвать точечную коррозию стали под слоем; твердый хром обычно имеет коэффициент трения 0,4–0,6 при сухом трении, что выше, чем у DLC.
DLC-покрытия наносят методом PVD или PECVD толщиной 0,5–5 микрон. Их преимущества: коэффициент трения 0,05–0,20 в зависимости от типа (значительно ниже хрома), отличная стойкость к коррозии (углерод не окисляется), экологичность процесса нанесения. Недостатки: высокая стоимость нанесения (особенно на большие поверхности), критичность адгезии (если подготовка поверхности плохая, покрытие может отслаиваться при механическом ударе), относительно новая технология с меньшей историей применения в фармацевтике.
Для выбора между ними нужны испытания конкретной пары материалов в условиях узла. Если критичен низкий коэффициент трения и нет проблем с адгезией, DLC может дать лучший результат и более длительный срок до переполировки. Если узел подвержен механическим ударам и нужна проверенная надежность, твердый хром может быть безопаснее. Идеально - провести триботехнические испытания обоих вариантов на образцах, близких к реальной геометрии узла.
Частые ошибки при подборе материалов и как их избежать
Закупщики и инженеры часто полагаются на упрощенные правила при выборе материалов.
Вот типичные ошибки и способы их исправления.
Ошибка 1: «Выбираю материал только по минимальному COF из таблицы»
Табличный коэффициент трения - ориентир, а не гарантия. Он получен при конкретных условиях испытания, которые могут не совпадать с реальным узлом. Нагрузка на 30% выше, чем в таблице - и COF может возрасти. Влажность иная - результат иной. Необходимый шаг: определить режим работы узла (нагрузка, скорость, температура, влажность), найти в таблице пару материалов с примерно совпадающими условиями испытания, затем провести собственные испытания на образцах или, минимум, проконсультироваться с поставщиком материала о поведении в конкретных условиях.
Ошибка 2: «Статический и динамический коэффициент - одно и то же»
На прерывистых узлах (дозаторы, позиционеры) высокий статический COF приводит к рывкам и неточности. Проверяйте оба показателя при испытаниях. Если статический коэффициент слишком высок, подумайте о дополнительной смазке в момент пуска или о выборе другого материала.
Ошибка 3: «Покрытие DLC лучше хрома во всем»
DLC действительно дает низкий коэффициент трения, но это не панацея. На узлах с высокими механическими ударами плохая адгезия DLC приводит к отслаиванию. На малых скоростях и без смазки хром может работать надежнее. Выбор зависит от режима.
Ошибка 4: «Проверил COF один раз, и все ясно»
После контакта с влагой, моющим раствором или при нагреве коэффициент трения может измениться. Для фармацевтических узлов нужна проверка стабильности COF после циклов CIP/SIP и при различных температурах.
Ошибка 5: «В фармацевтике главное чистота, трение вторично»
Чистота критична, но износ узла также важен. Износ создает частицы, которые загрязняют продукт, и приводит к выходу оборудования из строя. Материалы нужно подбирать по комплексу свойств: низкий коэффициент трения, стойкость к износу, стойкость к моющим средам и отсутствие абразивных частиц.
Рекомендации по подбору и применению материалов
Практический процесс выбора материалов для узла трения в фармацевтическом оборудовании можно разбить на несколько шагов.
Шаг 1: Определить режим работы узла
Собрать данные о нагрузке (Н или МПа в контакте), скорости скольжения (м/мин или м/с), температурном диапазоне, влажности, наличии или отсутствии смазки, частоте чистки и типе моющих средств. Эта информация - основа для поиска в справочниках и планирования испытаний.
Шаг 2: Посмотреть в справочник материалов с похожим режимом
Найти пары материалов или покрытий, испытанные при условиях, близких к вашему узлу. Обратить внимание на коэффициент трения, но не полагаться на него как на единственный критерий.
Шаг 3: Оценить совместимость с моющей средой
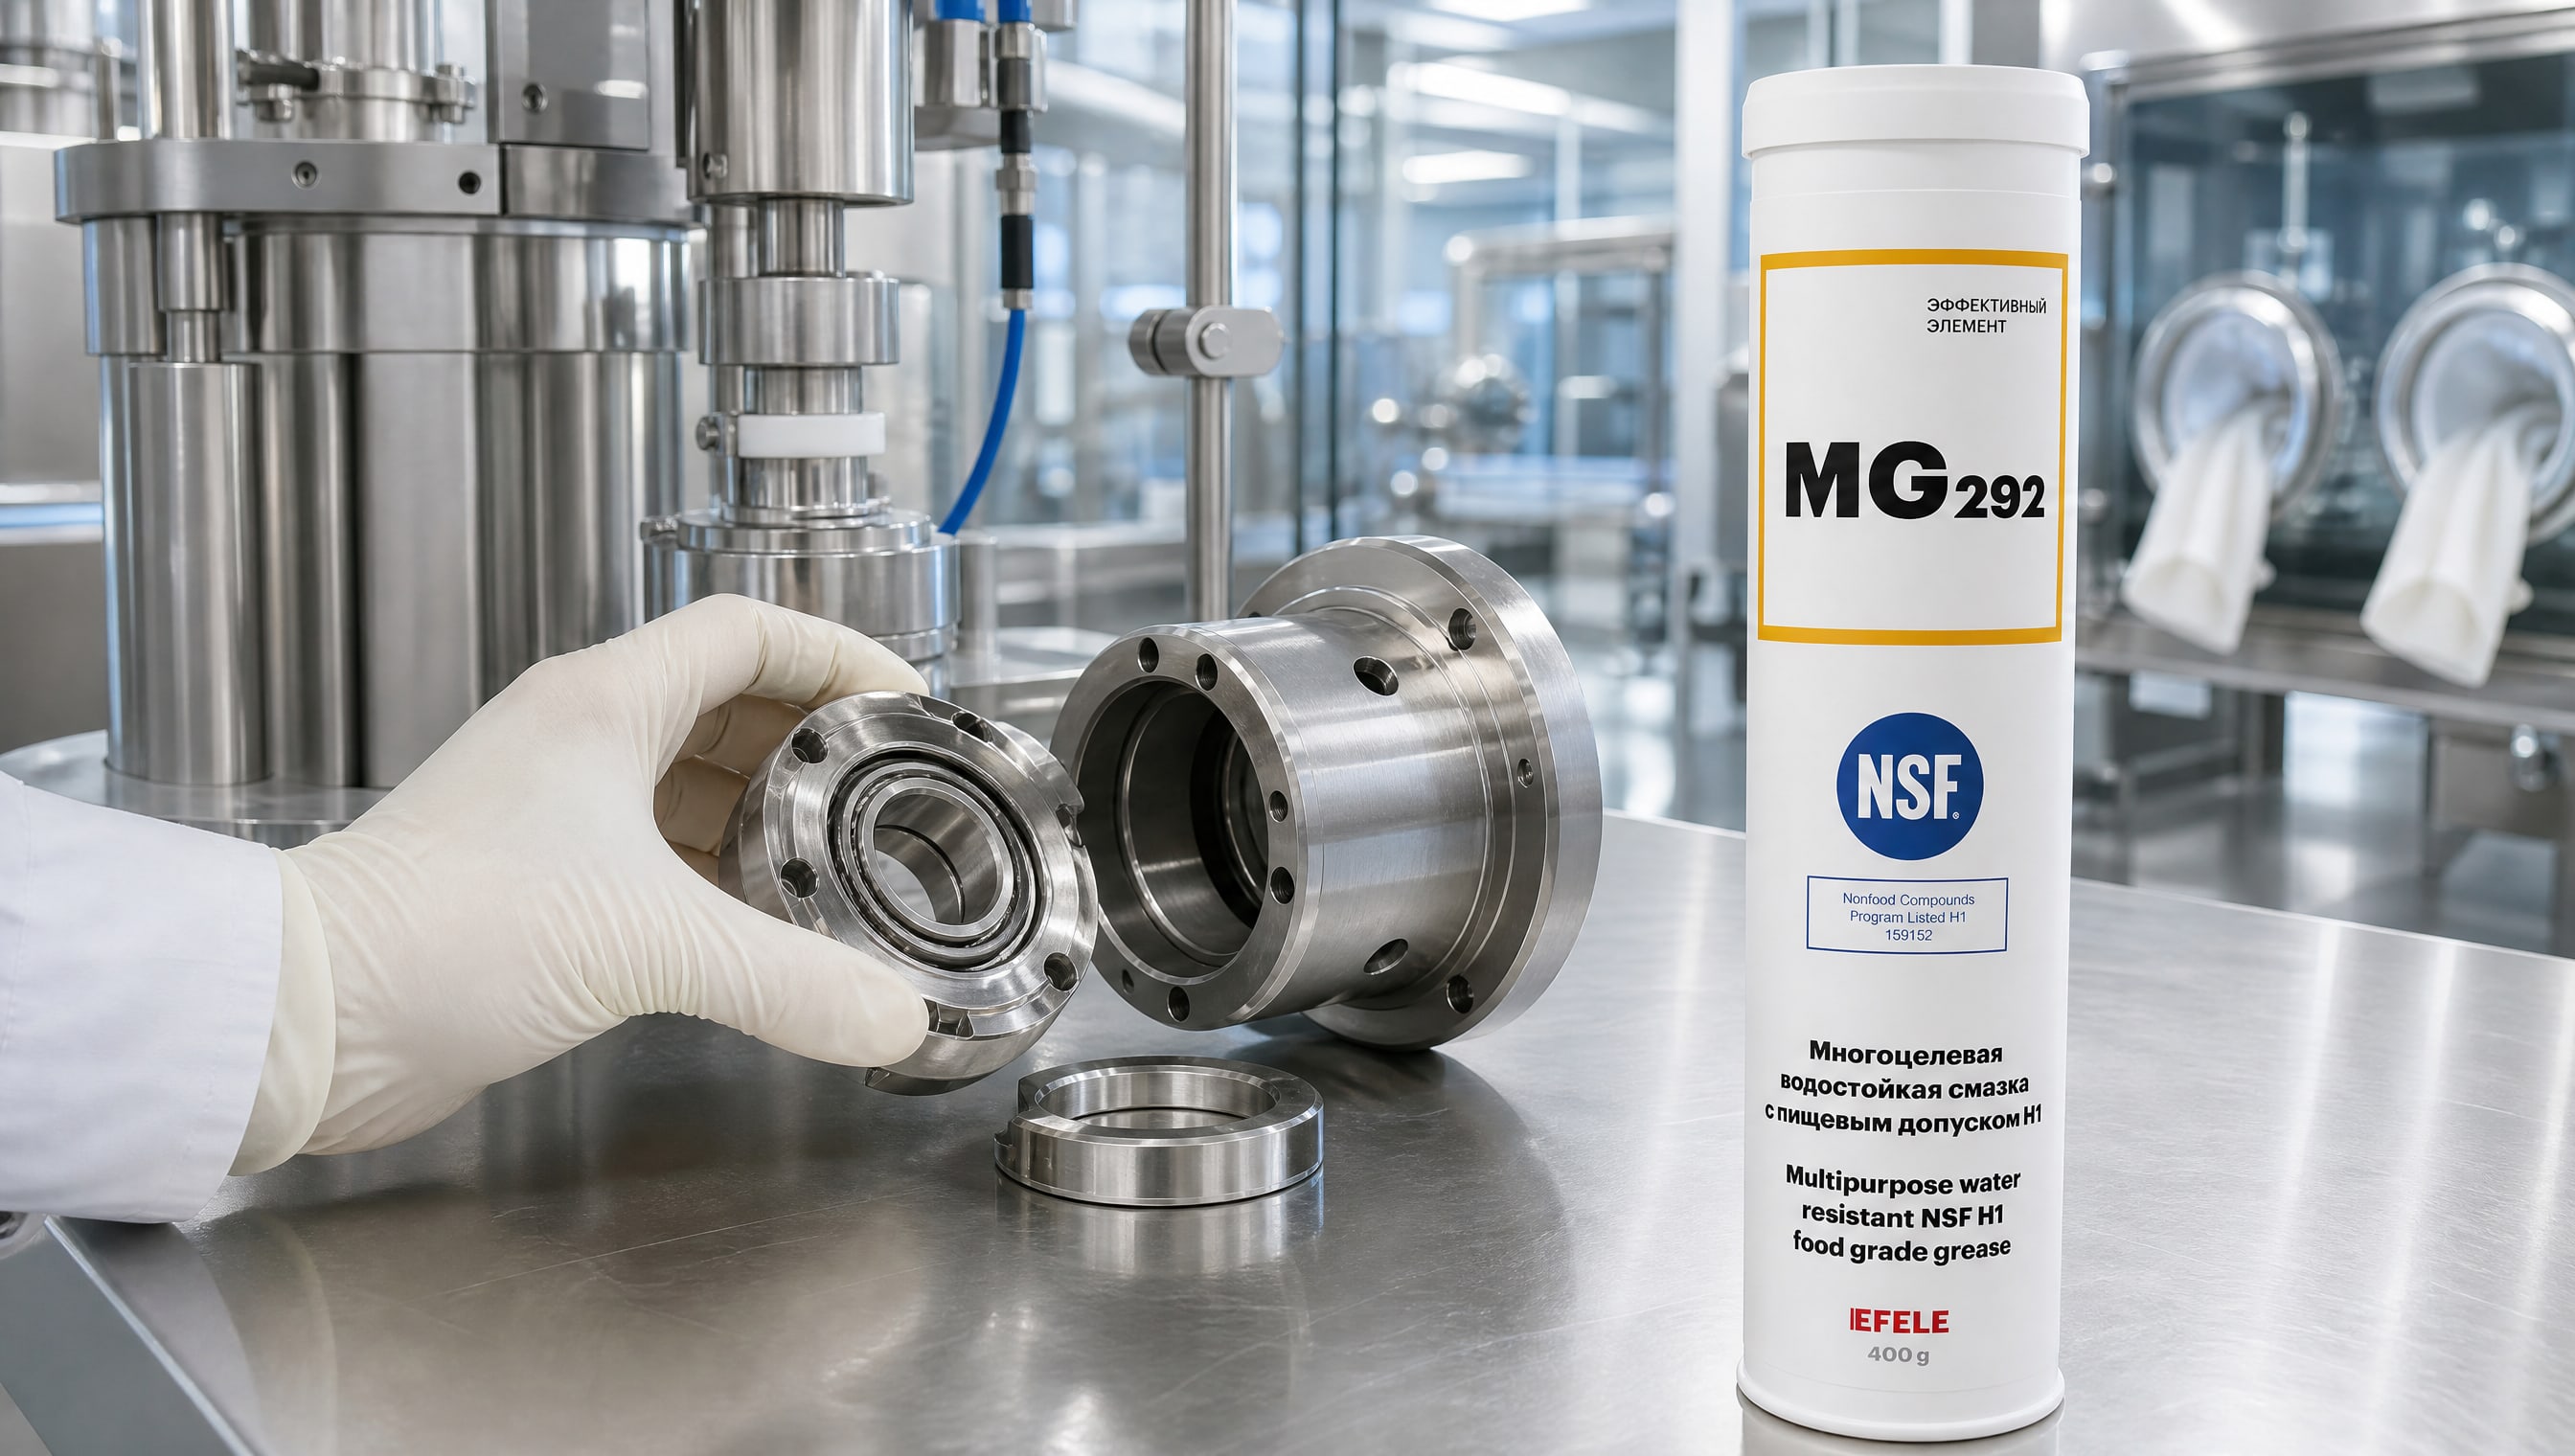
Если узел подлежит влажной мойке, убедиться, что материал не разбухает, не корродирует и не вымывается. Для фармацевтических узлов, где требуется пищевой допуск и высокая водостойкость, смазочные материалы должны соответствовать NSF H1 и быть устойчивыми к вытеканию. EFELE MG-292 - это водостойкая смазка с пищевым допуском NSF H1, которая часто применяется в таких условиях благодаря стабильности под воздействием влаги и моющих растворов.
Шаг 4: Провести триботехнические испытания
Если узел критичный и влияет на качество продукта или ресурс оборудования, заказать испытания на стенде в условиях, максимально близких к рабочим. Измерить исходный коэффициент трения, динамический и статический, затем повторить измерения после воздействия влаги, при повышенной температуре и после циклов влажной мойки.
Шаг 5: Выбрать конкретный материал или покрытие
По результатам испытаний выбрать пару материалов, которая обеспечивает требуемый коэффициент трения, минимальный износ, стойкость к среде и приемлемую стоимость владения. Если применение жидких смазок невозможно, рассмотреть антифрикционные твердосмазочные покрытия.
Шаг 6: Планировать техническое обслуживание
На основе испытаний установить график переполировки, перенанесения покрытия или замены материала. Контролировать коэффициент трения по времени работы, чтобы предупредить возможные отказы.
Часто задаваемые вопросы
Почему коэффициент трения из таблицы не совпадает с измеренным на оборудовании?
Табличные значения получены при конкретной нагрузке, скорости, температуре и влажности в лаборатории. На оборудовании одно или несколько из этих условий отличаются, что меняет коэффициент трения. Кроме того, реальные поверхности могут быть менее гладкими, чем в стандартном образце, а окружающая среда более влажной. Для предсказуемых результатов нужны испытания, близкие к реальному режиму.
Какой коэффициент трения считается низким, а какой высоким?
Для пар металл–металл низким считается COF до 0,3 (со смазкой), обычным -0,4–0,6, высоким -0,7 и выше. Для полимеров и покрытий низкие значения находятся в диапазоне 0,05–0,15. В фармацевтике часто стремятся к коэффициенту не выше 0,1–0,2, чтобы минимизировать износ и теплообразование.
Нужно ли измерять оба коэффициента - статический и динамический?
Да, если узел работает с прерывистым движением (частые остановки и пуски). Для узлов с непрерывным движением динамический COF более важен. В фармацевтике рекомендуется измерять оба, чтобы избежать рывков при пуске и неточности позиционирования.
Какое покрытие лучше: DLC или твердый хром?
DLC дает более низкий коэффициент трения (0,05–0,20 против 0,4–0,6 у хрома), но требует хорошей адгезии и стоит дороже. Твердый хром надежнее при механических ударах и дешевле. Выбор зависит от конкретного режима узла и результатов испытаний.
Как влияет влажность на коэффициент трения материалов?
Влажность может разбухать полимеры, вызывать коррозию стали под покрытием и изменять фрикционные свойства поверхности. После мойки коэффициент трения может временно возрасти, затем измениться при высыхании. Для фармацевтических узлов важно проверять стабильность COF после циклов влажной уборки и стерилизации.
Заключение
Коэффициент трения - важный параметр при выборе материалов и покрытий для узлов трения в фармацевтическом оборудовании, но он не решает задачу в одиночку. Табличные значения служат ориентиром, а практический выбор требует понимания режима работы узла (нагрузка, скорость, температура, влажность), испытаний пары материалов в условиях, близких к реальным, и оценки стойкости к моющим и дезинфицирующим средам.
Статический и динамический коэффициенты трения, влияние влаги и моющих растворов, твердость покрытия и его адгезия, а также длительная стабильность трения после циклов CIP/SIP - все это нужно учитывать при комплексной оценке материала. Низкое трение снижает износ и энергозатраты, но только в сочетании с надежностью, чистотой и предсказуемостью результата это дает эффект на производстве. Рекомендуется обратиться к поставщику материалов с полной карточкой узла и условиями эксплуатации, провести триботехнические испытания на образцах и, по результатам, принять обоснованное решение о выборе и режиме применения покрытия или материала.