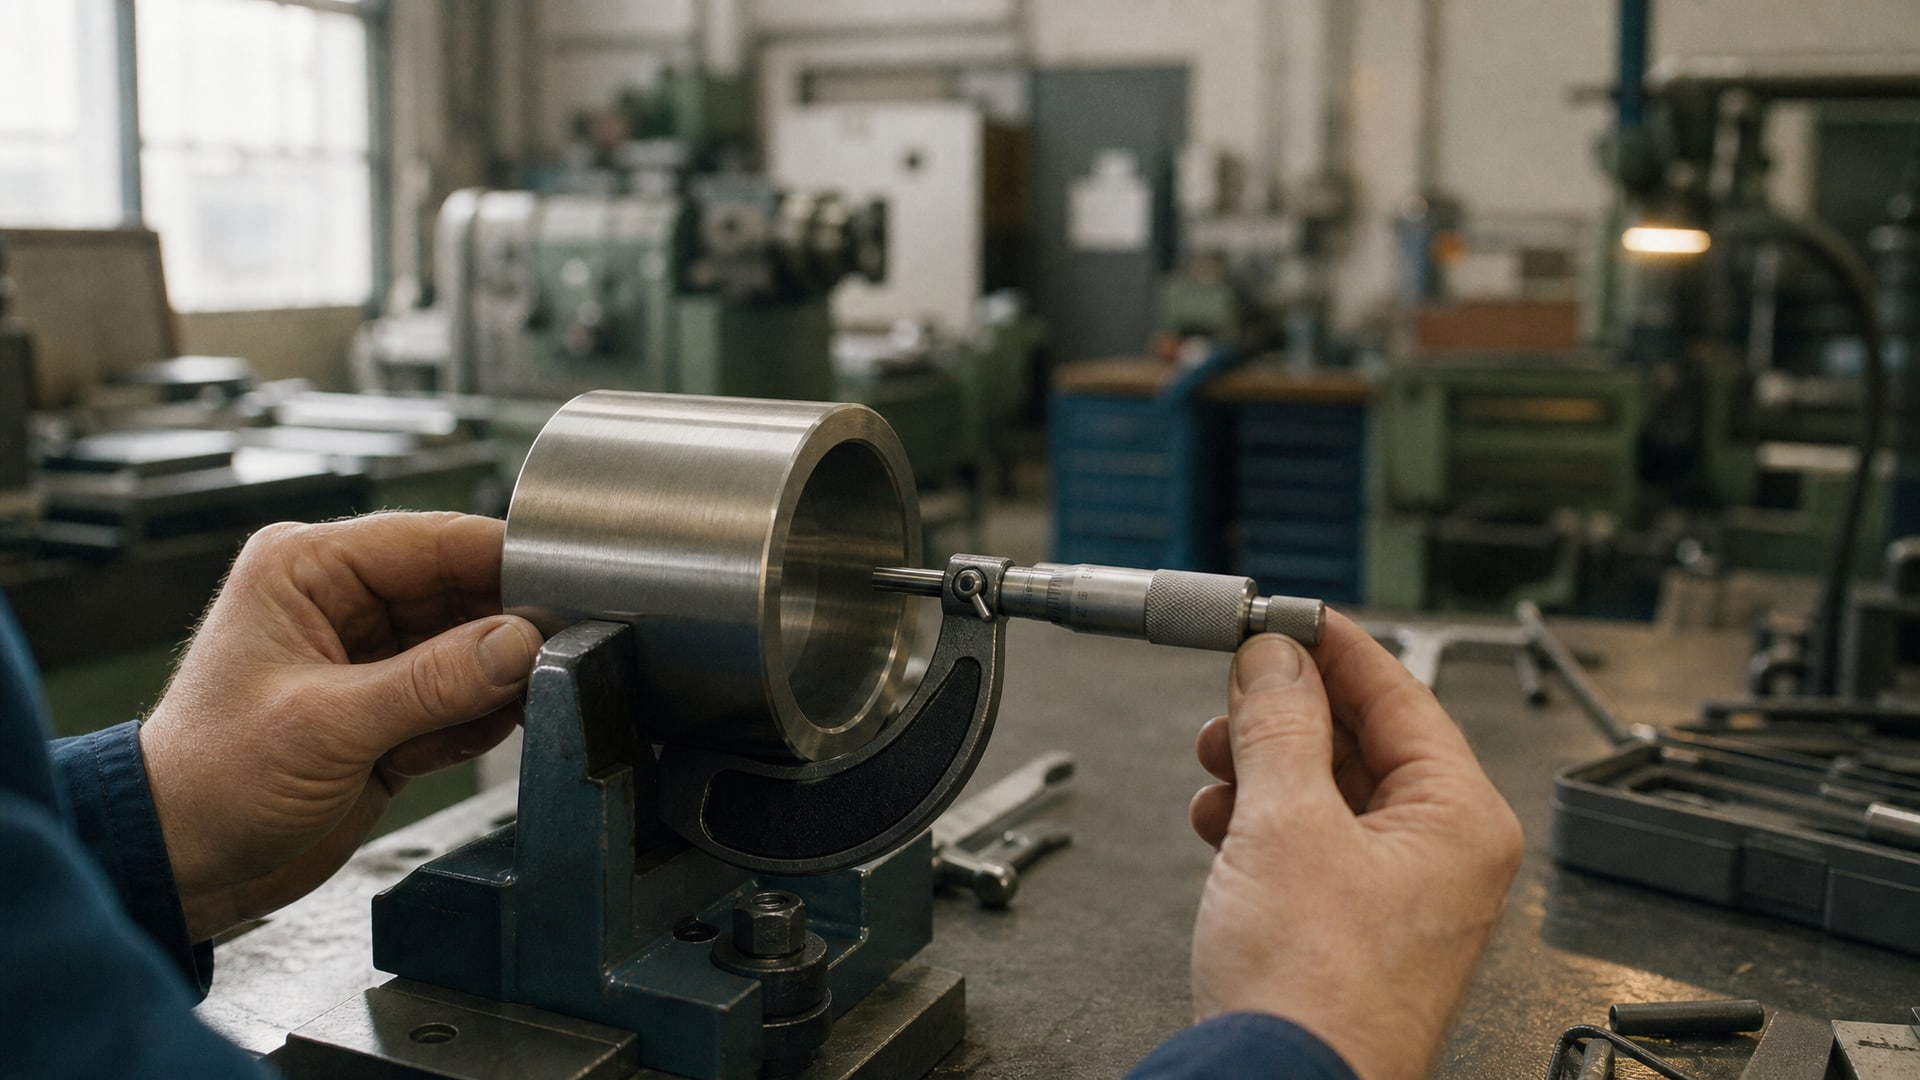
Микрометр остается одним из самых распространенных инструментов на производстве для проверки размеров, но его применение для контроля толщины покрытия на цилиндрических деталях требует особой внимательности. Многие специалисты полагают, что если микрометр показывает разницу в диаметре до и после нанесения покрытия, значит толщина измерена верно. На деле между предельной погрешностью инструмента, влиянием геометрии детали, условиями контакта и методикой измерения возникает множество подводных камней, которые искажают результат на 5–50 микрометров и более.
Статья поможет инженерам, закупщикам и техническим специалистам разобраться, почему микрометр не всегда дает надежный результат при работе с цилиндрическими поверхностями, какие факторы влияют на точность, и когда стоит применять альтернативные методы контроля толщины покрытий. Вы узнаете, как правильно подготовить инструмент, организовать процесс измерения и выявить источники ошибок, чтобы гарантировать соответствие спецификациям.
Почему микрометр дает разные результаты на цилиндрических деталях
Гладкий микрометр предназначен для измерения диаметра цилиндрических деталей и обеспечивает точность выше, чем штангенциркуль -0,01 миллиметра против 0,1 миллиметра.
Однако эта техническая характеристика верна только при условии, что измерение проводят по установленной методике, а все переменные (усилие, температура, чистота, параллельность) находятся под контролем.
На цилиндрической поверхности место и качество контакта между микровыступами измерительных поверхностей микрометра и самой деталью никогда не совпадают идеально. ГОСТ 6507-90 предусматривает поверку микрометров типа МЗ с использованием цилиндрических мер, расположенных на расстоянии 2–3 миллиметра от края измерительных поверхностей. Это означает, что даже при выборе правильной зоны контакта результат может варьироваться в зависимости от того, под каким углом упирается микрометр в цилиндр и как распределяется усилие.
Когда на цилиндрическую деталь нанесено покрытие - лакокрасочное, гальваническое или антифрикционное, - микрометр должен зафиксировать увеличение диаметра. Но покрытие редко бывает одинаковой толщины по всей поверхности, а геометрия цилиндра может отличаться от идеальной на несколько микрометров. Это значит, что любое локальное измерение показывает лишь толщину покрытия в одной точке, а не среднее значение.
Источники ошибок при измерении толщины покрытия микрометром
Итоговая погрешность измерения микрометром на цилиндрических поверхностях складывается из нескольких независимых компонентов.
Понимание каждого из них помогает минимизировать результирующую ошибку и повысить надежность контроля.
Погрешность самого микрометра
Предельная погрешность микрометра зависит от диапазона измерений. Для гладкого микрометра диапазон 0–25 миллиметров имеет погрешность ±4 микрометра (2-й класс точности) или ±2 микрометра (1-й класс). При измерении в диапазоне 25–50 миллиметров погрешность возрастает до 5 микрометров (2-й класс), а для 300–600 миллиметров достигает 10 микрометров (2-й класс). Цифровые микрометры могут достичь ±2 микрометров для диапазона 0–25 миллиметров, что улучшает читаемость, но полностью не исключает прочие источники ошибок.
Деформации и контактные явления
Когда микрометр сдавливает деталь, измерительные поверхности и сама деталь деформируются под действием усилия. На цилиндрической поверхности эта деформация нелинейна: края детали могут сминаться сильнее, чем центр. Избыточное усилие зажима вносит ошибку в несколько микрометров и не должно быть скомпенсировано «ощущением рукой» - вот почему рекомендуется использовать трещотку, которая фиксирует усилие в диапазоне 5–10 ньютонов.
Влияние температуры
Микрометр и деталь расширяются при нагреве с коэффициентом линейного расширения примерно 12 микрометров на метр на градус Цельсия для стали. Если микрометр лежал на столе при комнатной температуре 20 градусов, а деталь поступила из цеха при 25 градусах, разница в 5 градусов может привести к ошибке 0,06–0,1 микрометра на миллиметр длины. Для цилиндра диаметром 10 миллиметров это даст 0,6–1 микрометр смещения, что сопоставимо с самим покрытием. Источники явно указывают на температурные деформации как на самостоятельный источник погрешности.
Параллельность и угол контакта
На цилиндрической детали точка касания зависит от ориентации микрометра. Если микрометр упирается не перпендикулярно оси цилиндра, а под небольшим углом, результат смещается. Параллельность измерительных поверхностей самого микрометра также влияет на воспроизводимость: если они не параллельны идеально, то при разных положениях цилиндра в микрометре результат колеблется на 2–5 микрометров.
Чистота и поверхностные загрязнения
Даже тонкий слой пыли, масла или окислов на измерительных поверхностях микрометра или на покрытии детали смещает точку контакта и увеличивает погрешность на 1–3 микрометра. При контроле толщины лакокрасочных покрытий важно убедиться, что поверхность не липкая и частицы не налипли.
Методы контроля толщины покрытия: микрометр или толщиномер
Когда задача заключается именно в контроле толщины покрытия (а не в измерении общего диаметра детали), выбор инструмента определяется назначением и требованиями спецификации.
Когда микрометр еще приемлем
Микрометр подходит для грубого контроля, когда:
Толщина покрытия заметно превышает суммарную ошибку микрометра и других факторов (например, покрытие 0,1–0,2 миллиметра на цилиндре диаметром 5–10 миллиметров).
Есть возможность измерить деталь до покрытия, затем после, и зафиксировать разницу, причем обе операции проведены в одинаковых условиях (температура, чистота, усилие трещотки).
Требуемая точность контроля не выше ±0,05 миллиметра (50 микрометров).
В этом случае микрометр работает как средство фиксации разности размеров, а не как абсолютный прибор для измерения толщины.
Преимущества толщиномеров и неразрушающего контроля
Толщиномеры покрытий (магнитные, электромагнитные или вихретоковые) - это специализированный класс приборов, предназначенный именно для контроля толщины покрытия без повреждения слоя. Они не зависят от геометрии детали, работают в диапазоне 10–500 микрометров (в зависимости от типа и производителя) и дают результат за долю секунды. Методы неразрушающего контроля толщины покрытий включены в стандарты и регламенты для контроля лакокрасочных, гальванических, эмалевых и антикоррозионных слоев.
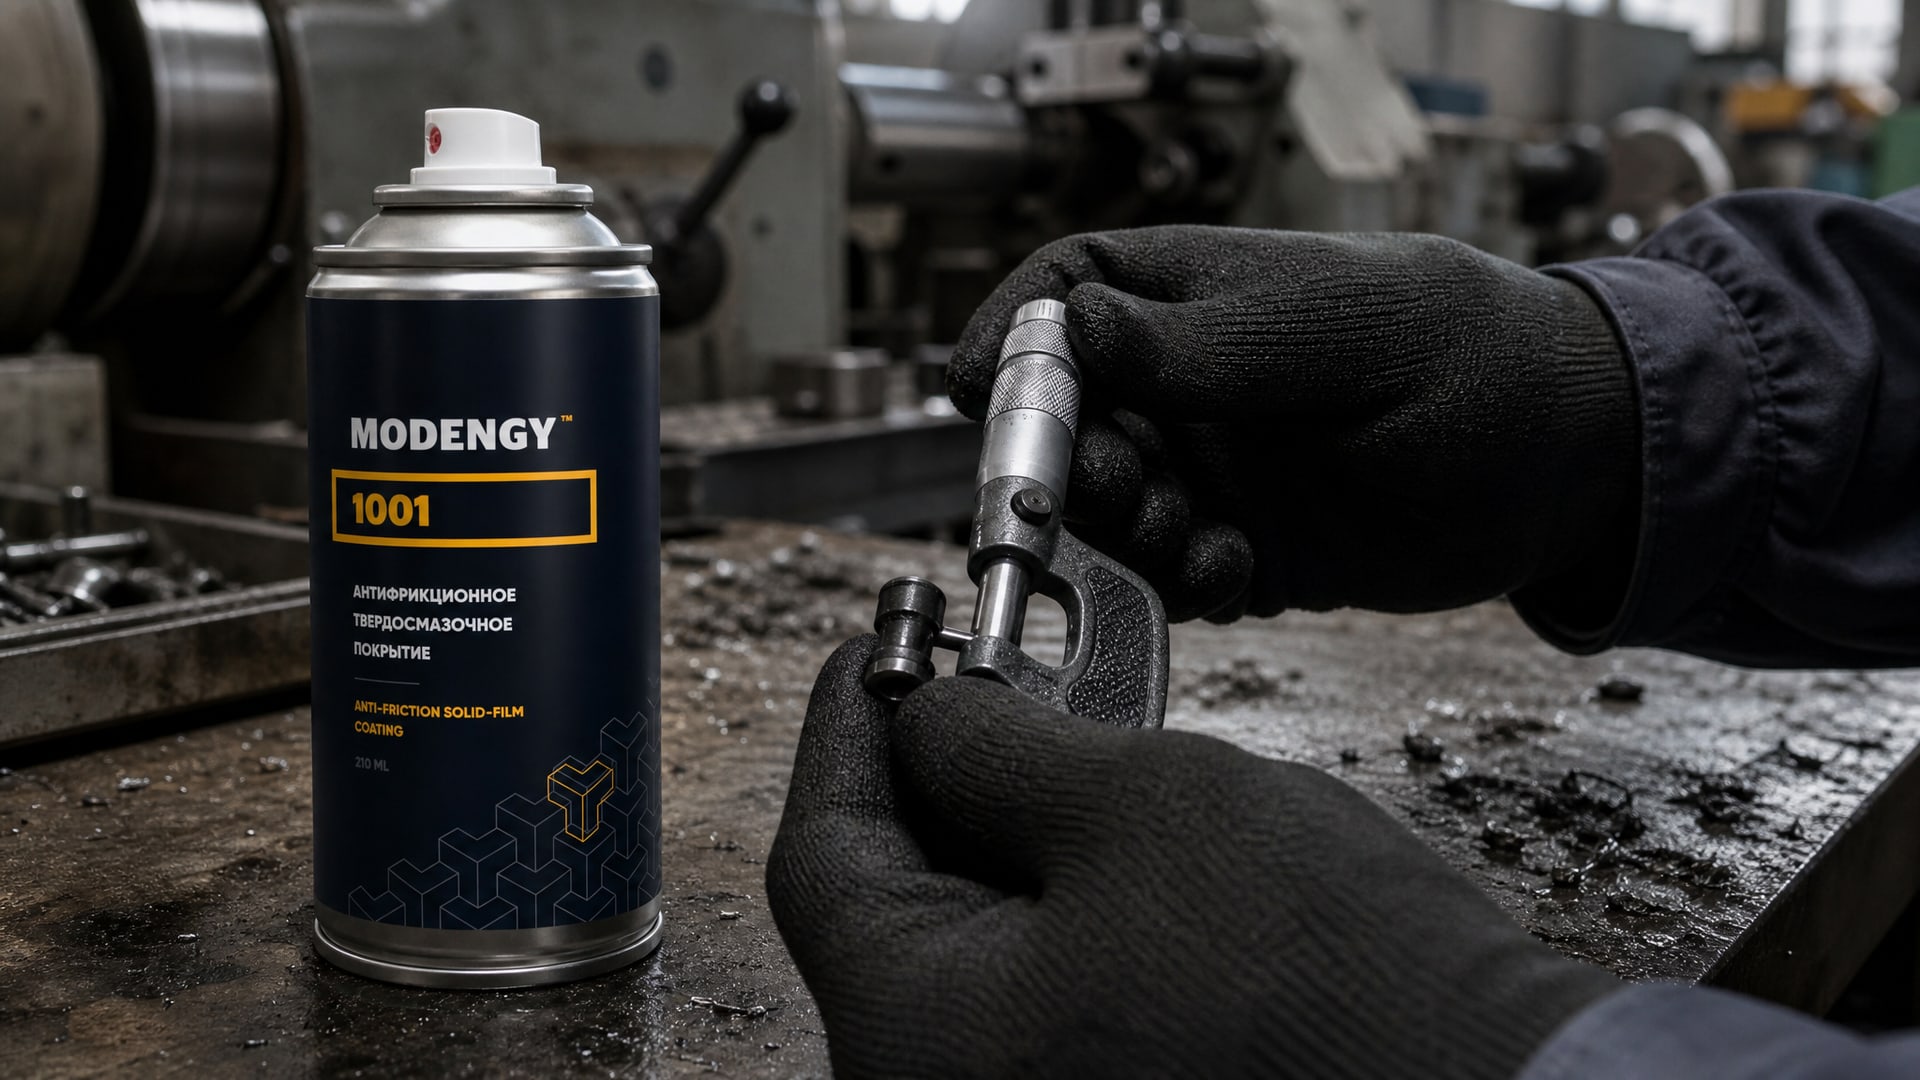
Антифрикционные покрытия, такие как MODENGY 1001, при нанесении на миниатюрные цилиндрические детали требуют контроля толщины в диапазоне 5–50 микрометров, и микрометр в этом случае дает погрешность, часто превышающую саму толщину слоя. Специализированный неразрушающий контроль обеспечивает надежность и соответствие техническим условиям.
Правильная методика измерения микрометром на цилиндре: пошаговая инструкция
Если выбор упал на микрометр, то соблюдение методики критически важно для воспроизводимости результатов.
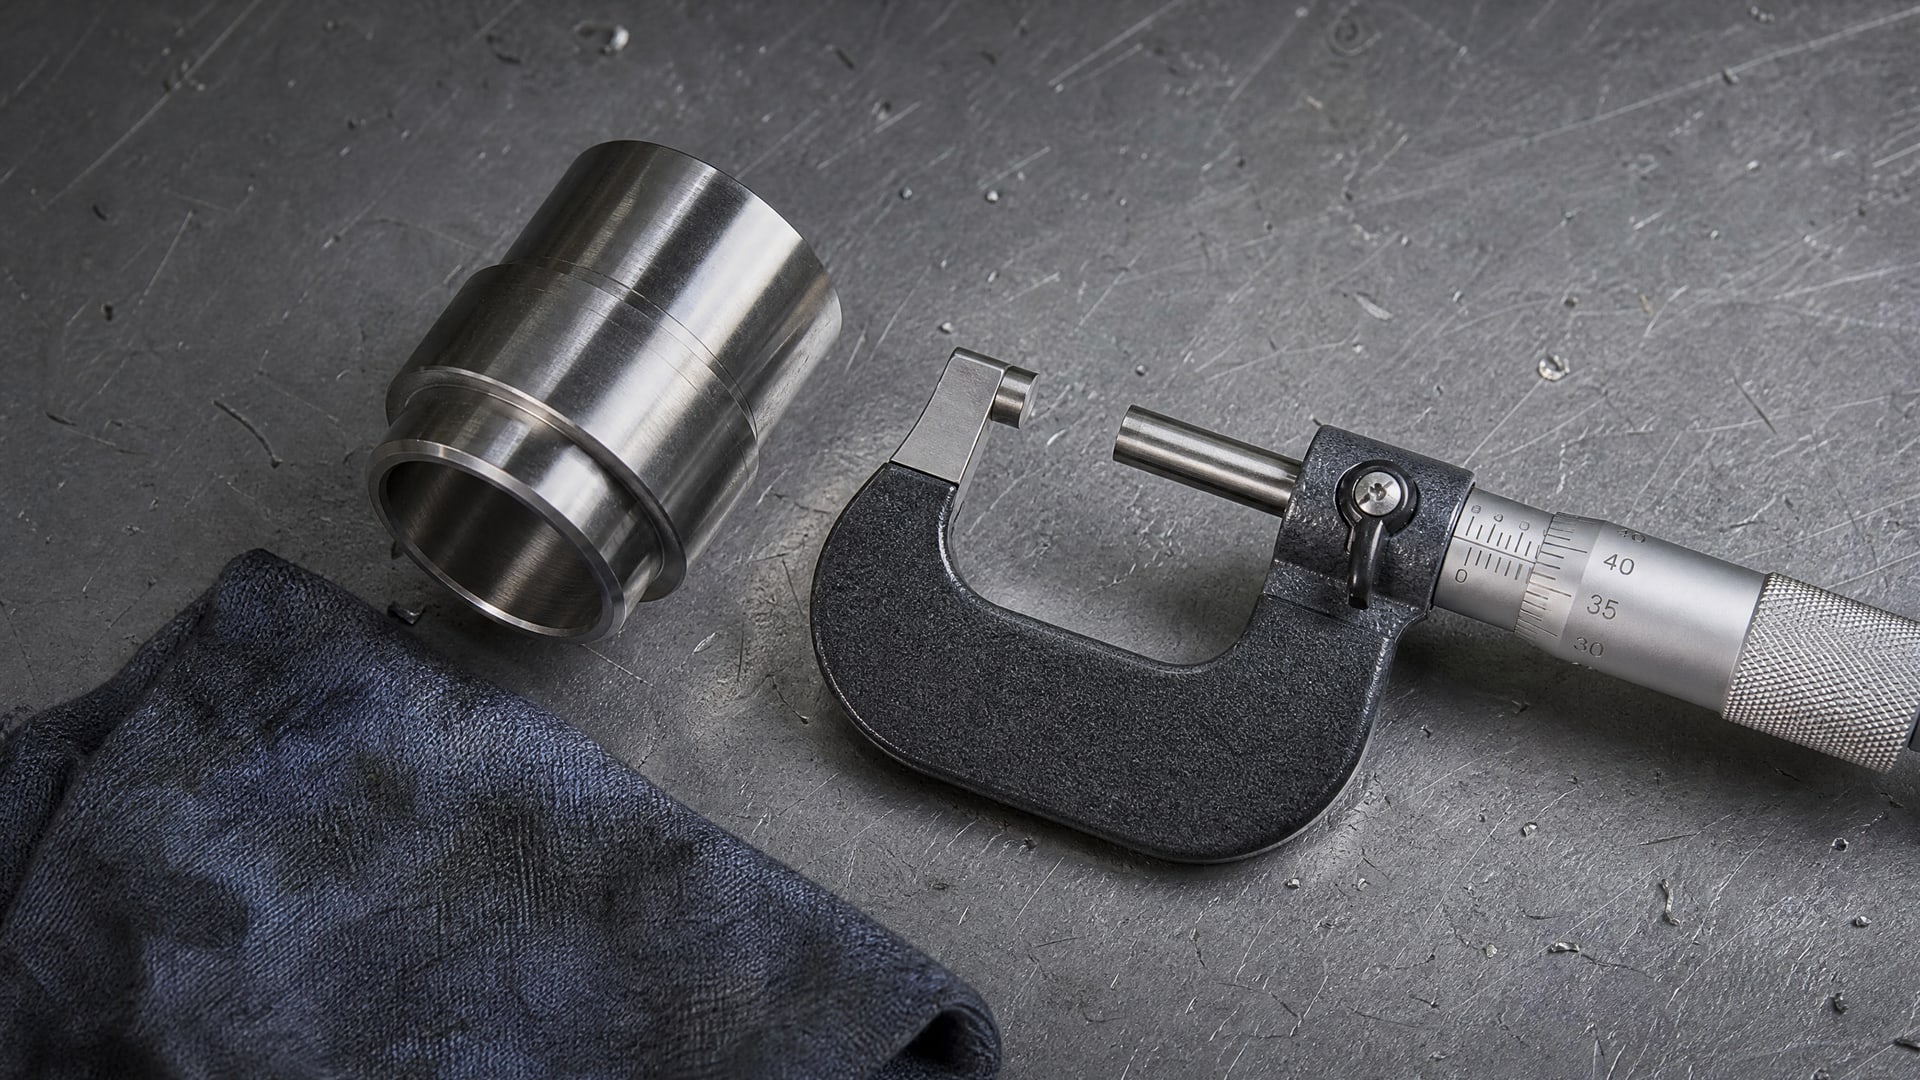
Подготовка инструмента и детали
Перед началом измерения:
Очистите микрометр сухой мягкой тканью, убедитесь, что на измерительных поверхностях нет налета, пыли и масла.
Очистите деталь в зоне измерения с помощью слегка влажной ткани (не мокрой, чтобы не внести воду, которая может испариться и исказить температуру).
Убедитесь, что микрометр и деталь имеют одинаковую температуру: положите их рядом на столе и дайте выстояться 10–15 минут после переноса из теплого цеха или холодного хранилища.
Проведите поверку микрометра по эталонной мере (блок концевых мер или мастер-мера). Если разница превышает ±2 микрометра для диапазона 0–25 миллиметров, отправьте микрометр на калибровку.
Процесс измерения
Установите деталь в микрометр так, чтобы точка контакта находилась на расстоянии 2–3 миллиметра от края измерительных поверхностей (это рекомендация ГОСТ 6507-90 для цилиндрических мер).
Поворачивайте микрометр (или деталь, если она зафиксирована) так, чтобы ось цилиндра была перпендикулярна оси микрометра.
Используйте трещотку для финального подвода: она издает щелчок, когда усилие достигает номинального значения (обычно 5–10 ньютонов), что исключает субъективную ошибку от руки.
Дождитесь, пока микрометр стабилизируется (1–2 секунды), и аккуратно прочитайте показание.
Выбор точки измерения и множественные проверки
На цилиндре диаметр может варьироваться, поэтому:
Измеряйте минимум в двух взаимно перпендикулярных диаметральных сечениях (например, вверху и сбоку), чтобы выявить овальность.
Измеряйте в двух-трех продольных позициях по оси цилиндра, если толщина покрытия может быть неравномерной (например, при электроосаждении).
Берите среднее арифметическое из полученных значений.
Если разброс между измерениями превышает ±5 микрометров, повторите процедуру с особым вниманием к чистоте и температуре.
Использование штатива при больших диапазонах
Для диапазонов 25–50 миллиметров и выше рекомендуется установить микрометр в штатив, чтобы исключить влияние тепла рук оператора. Штатив также стабилизирует контакт и снижает вероятность непреднамеренного наклона.
Неразрушающий контроль толщины покрытий: когда переходить на специальные приборы
Контроль толщины лакокрасочных покрытий, гальванических слоев и других антикоррозионных материалов на критичных деталях требует методов, которые не повреждают само покрытие и дают результат независимо от формы основания.
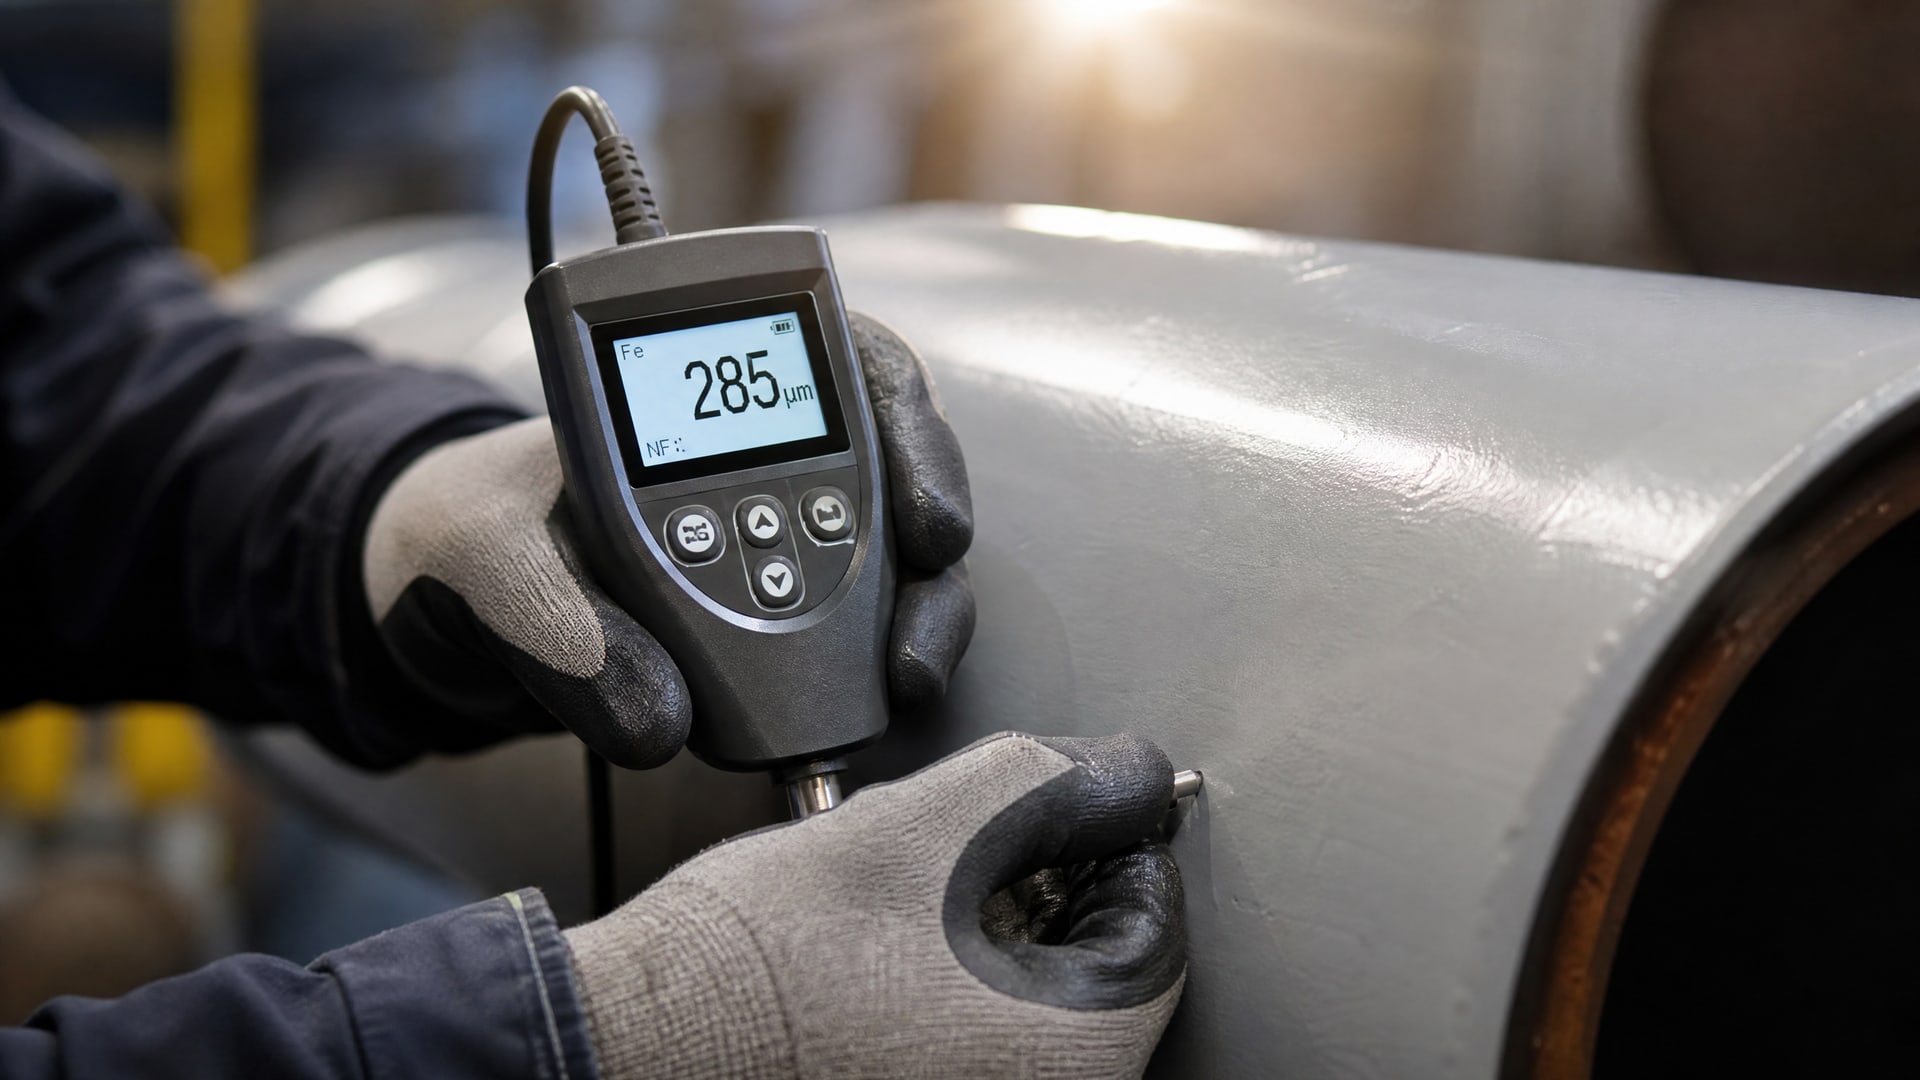
Когда микрометр становится неприемлемым
Толщина покрытия меньше 0,05 миллиметра (50 микрометров): погрешность микрометра становится соизмеримой или больше самого слоя.
Требуется гост контроль толщины покрытия с допуском ±0,01 миллиметра (10 микрометров) или выше.
Деталь имеет сложную геометрию: острые края, углубления, выступы, где микрометр не может обеспечить надежный контакт.
Покрытие хрупкое (твердое хромовое напыление, керамическое покрытие) и не выдержит сжимающее усилие микрометра.
Нужна высокая производительность контроля: толщиномер дает результат за 1 секунду, микрометр требует предварительной подготовки и множественных проверок.
Методы неразрушающего контроля толщины покрытий
Магнитные толщиномеры работают с ферромагнитными основаниями (сталь) и неферромагнитными покрытиями (краска, хром, никель). Вихретоковые толщиномеры применяют для немагнитных основ (алюминий, медь, титан) и диэлектрических или токопроводящих покрытий. Электромагнитные толщиномеры универсальнее, но требуют более тщательной калибровки.
Все методы неразрушающего контроля толщины покрытий позволяют проводить измерение прямо на готовом изделии без снятия пробы и подготовки образца.
Таблица: погрешности микрометра в зависимости от диапазона и класса точности
| Диапазон измерений, мм | Погрешность 1-й класс, мкм | Погрешность 2-й класс, мкм | Рекомендуемое усилие по трещотке, Н |
|---|---|---|---|
| 0–25 | ±2 | ±4 | 5–10 |
| 25–50 | ±3 | ±5 | 5–10 |
| 50–75 | ±4 | ±6 | 8–12 |
| 75–100 | ±4 | ±7 | 8–12 |
| 100–300 | ±5 | ±8 | 10–15 |
| 300–600 | ±6 | ±10 | 12–18 |
Примечание: погрешность зависит также от состояния инструмента, температуры, чистоты и методики. Реальная погрешность может быть выше приведенных значений при наличии дополнительных факторов.
Практический чек-лист для повышения точности измерения на цилиндре
При подготовке производства к контролю толщины покрытия на цилиндрических деталях используйте следующую схему проверок:
Калибровка микрометра по эталонным мерам один раз в квартал (или перед каждой серией критичных измерений).
Визуальный осмотр измерительных поверхностей микрометра: при наличии вмятин, царапин или отложений направить на ремонт.
Проверка трещотки (щелкает ли она четко и воспроизводимо; если нет, отрегулировать или заменить).
Измерение температуры микрометра и детали перед началом работы: разница не должна превышать 2–3 градусов Цельсия.
Проведение повторных измерений на одной и той же детали в разных точках: если разброс более ±5 микрометров, проверить параллельность измерительных поверхностей.
Документирование всех результатов: фиксация даты, времени, оператора, номера микрометра, условий окружающей среды (температура, влажность) помогает отследить систематические ошибки.
При обнаружении тренда (например, показания постоянно растут) - проверить изменение температуры или характер загрязнения поверхностей.
Часто задаваемые вопросы
Какой метод неразрушающего контроля толщины покрытия выбрать для стальной цилиндрической детали?
Для стальной основы с покрытием рекомендуется магнитный толщиномер, если покрытие неферромагнитно (краска, никель, хром, эмаль). Магнитные приборы просты в использовании, не требуют калибровки между измерениями (кроме начальной поверки), и дают результаты в диапазоне 10–500 микрометров. Вихретоковый толщиномер подходит, если основа немагнитна (алюминий, медь) или если покрытие токопроводящее.
Почему микрометр показывает разные значения при измерении одной и той же детали?
Причины: недостаточная температурная стабилизация микрометра и детали (разница в 5 градусов Цельсия дает смещение 0,6–1 микрометр), неправильное усилие зажима (нужна трещотка), изменение угла контакта между микрометром и цилиндром, загрязнение измерительных поверхностей, овальность цилиндра или неравномерность покрытия. Проверьте каждый фактор по чек-листу.
Достаточно ли измерить один раз в одной точке на цилиндре?
Нет. Цилиндр может быть овальным, а покрытие - неравномерным. Измеряйте минимум в двух взаимно перпендикулярных диаметральных сечениях. Если допуск критичный (менее ±0,05 миллиметра), измеряйте в 4 точках (сверху, снизу, спереди, сзади) и берите среднее.
Может ли цифровой микрометр полностью исключить погрешность?
Цифровой микрометр улучшает удобство считывания и может уменьшить ошибку отсчета до 0 (нет субъективности при чтении шкалы), но не исключает температурные деформации, контактные явления, погрешность самого инструмента и неправильное усилие. Реальная погрешность остается в пределах ±2–10 микрометров в зависимости от диапазона и условий.
Контроль толщины гальванического покрытия - где найти гост?
Методы контроля толщины гальванических покрытий описаны в ГОСТ 9.301 (общие требования к защитным покрытиям) и специальных регламентах для конкретных покрытий (никелирование, цинкование, хромирование). Инструмент выбирается в зависимости от типа основы и покрытия: для стальной основы с цинком или никелем - магнитный толщиномер, для толщин более 100 микрометров - рентгеноспектральный анализ.
Заключение
Микрометр остается полезным инструментом для контроля диаметра цилиндрических деталей, но его применение для измерения толщины покрытия требует четкой методики и понимания источников ошибок. Суммарная погрешность может достичь 5–50 микрометров в зависимости от диапазона, класса точности, температурных условий, чистоты поверхностей и усилия зажима. Если толщина покрытия сопоставима с этой погрешностью (например, антикоррозионный слой толщиной 10–20 микрометров), результаты микрометра становятся неинформативными.
Для надежного контроля толщины лакокрасочных, гальванических и антифрикционных покрытий рекомендуется применять специализированные толщиномеры и методы неразрушающего контроля толщины покрытий, которые независимы от геометрии детали и обеспечивают точность 2–5 микрометров. Если микрометр все же используется, соблюдайте пошаговую инструкцию: калибруйте прибор, выравнивайте температуру, применяйте трещотку, измеряйте в нескольких точках и документируйте результаты. Ваш следующий шаг - выбрать измерительный инструмент, соответствующий допускам спецификации и требованиям к контролю толщины покрытия на ваших производственных операциях.