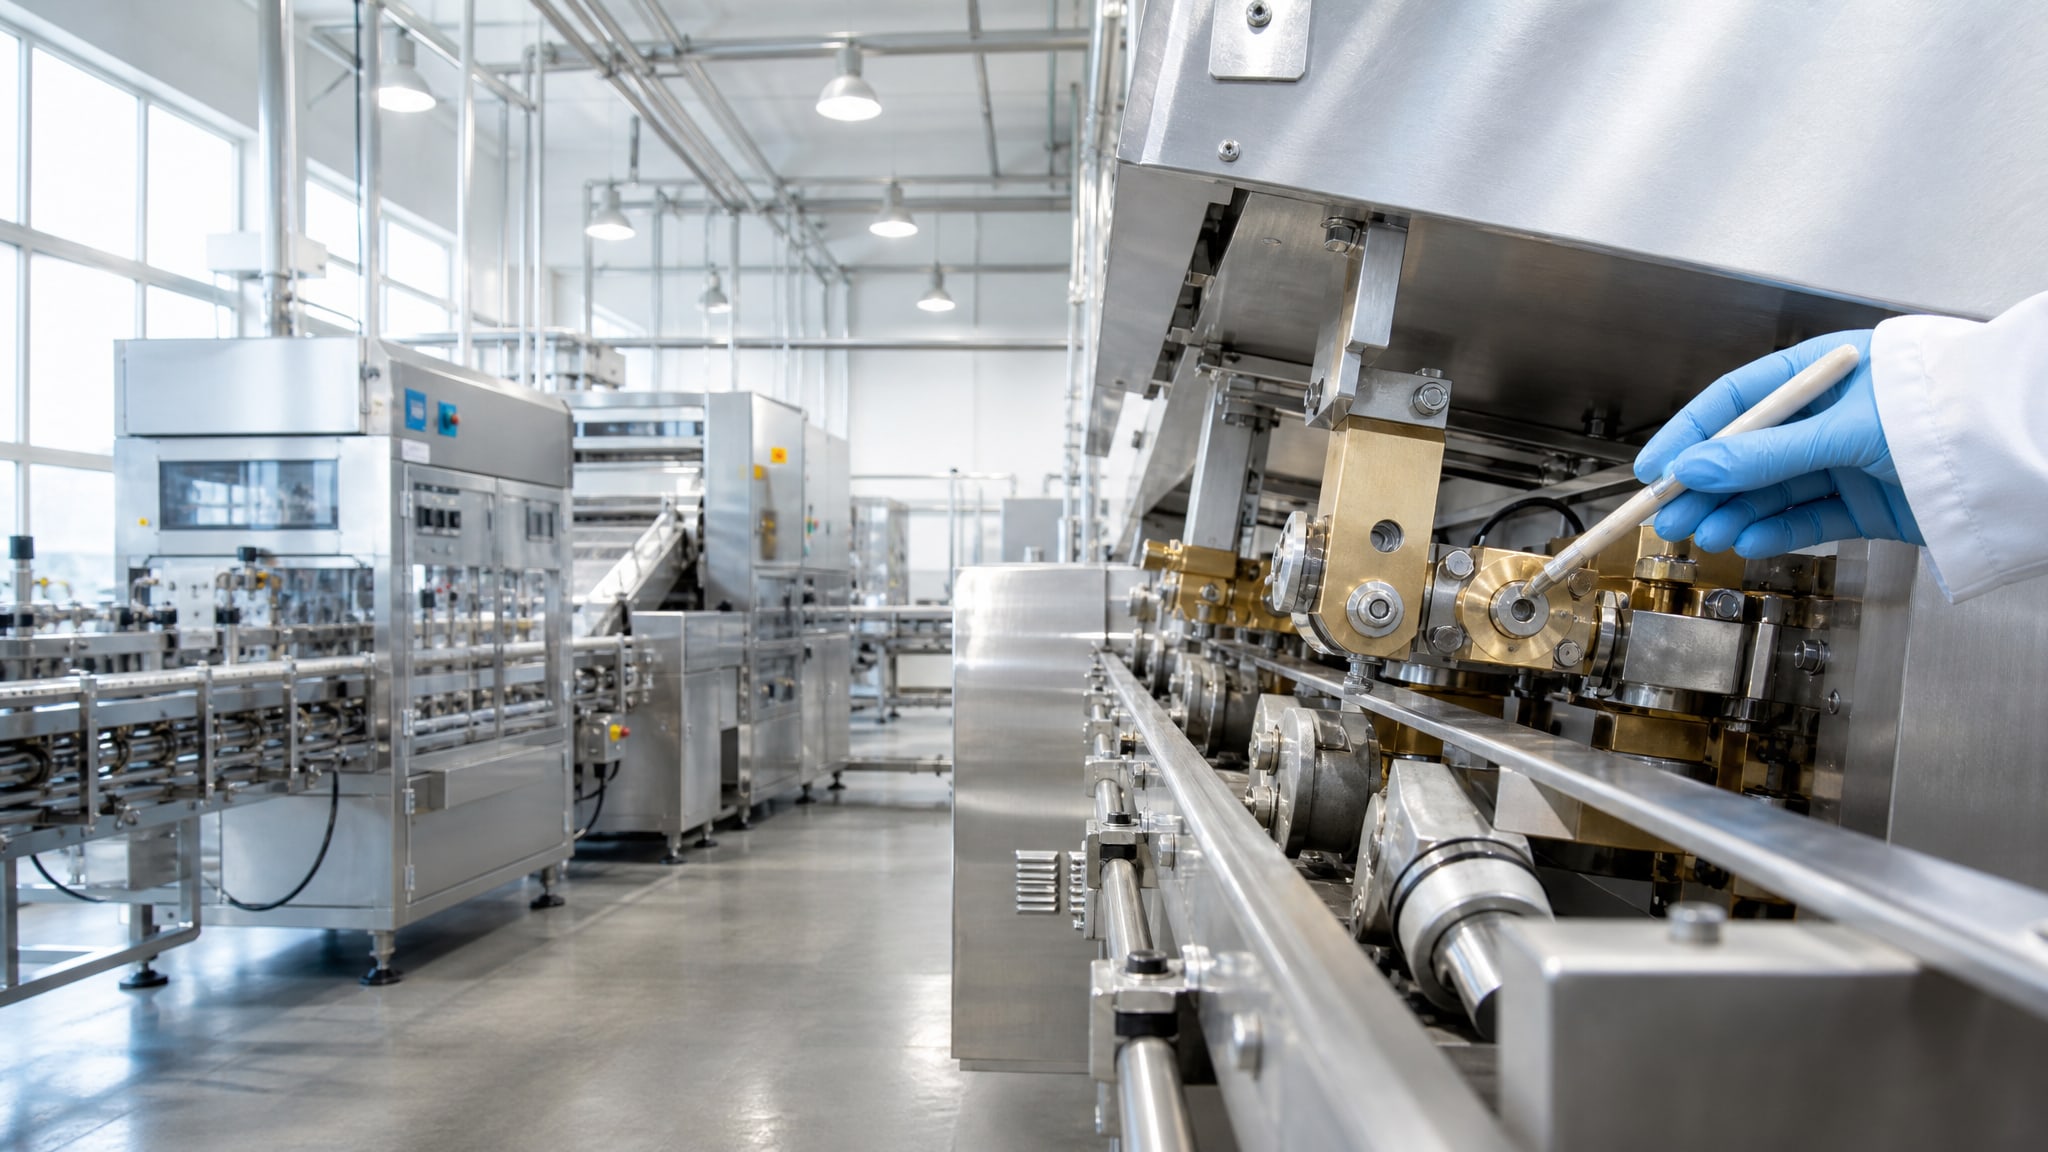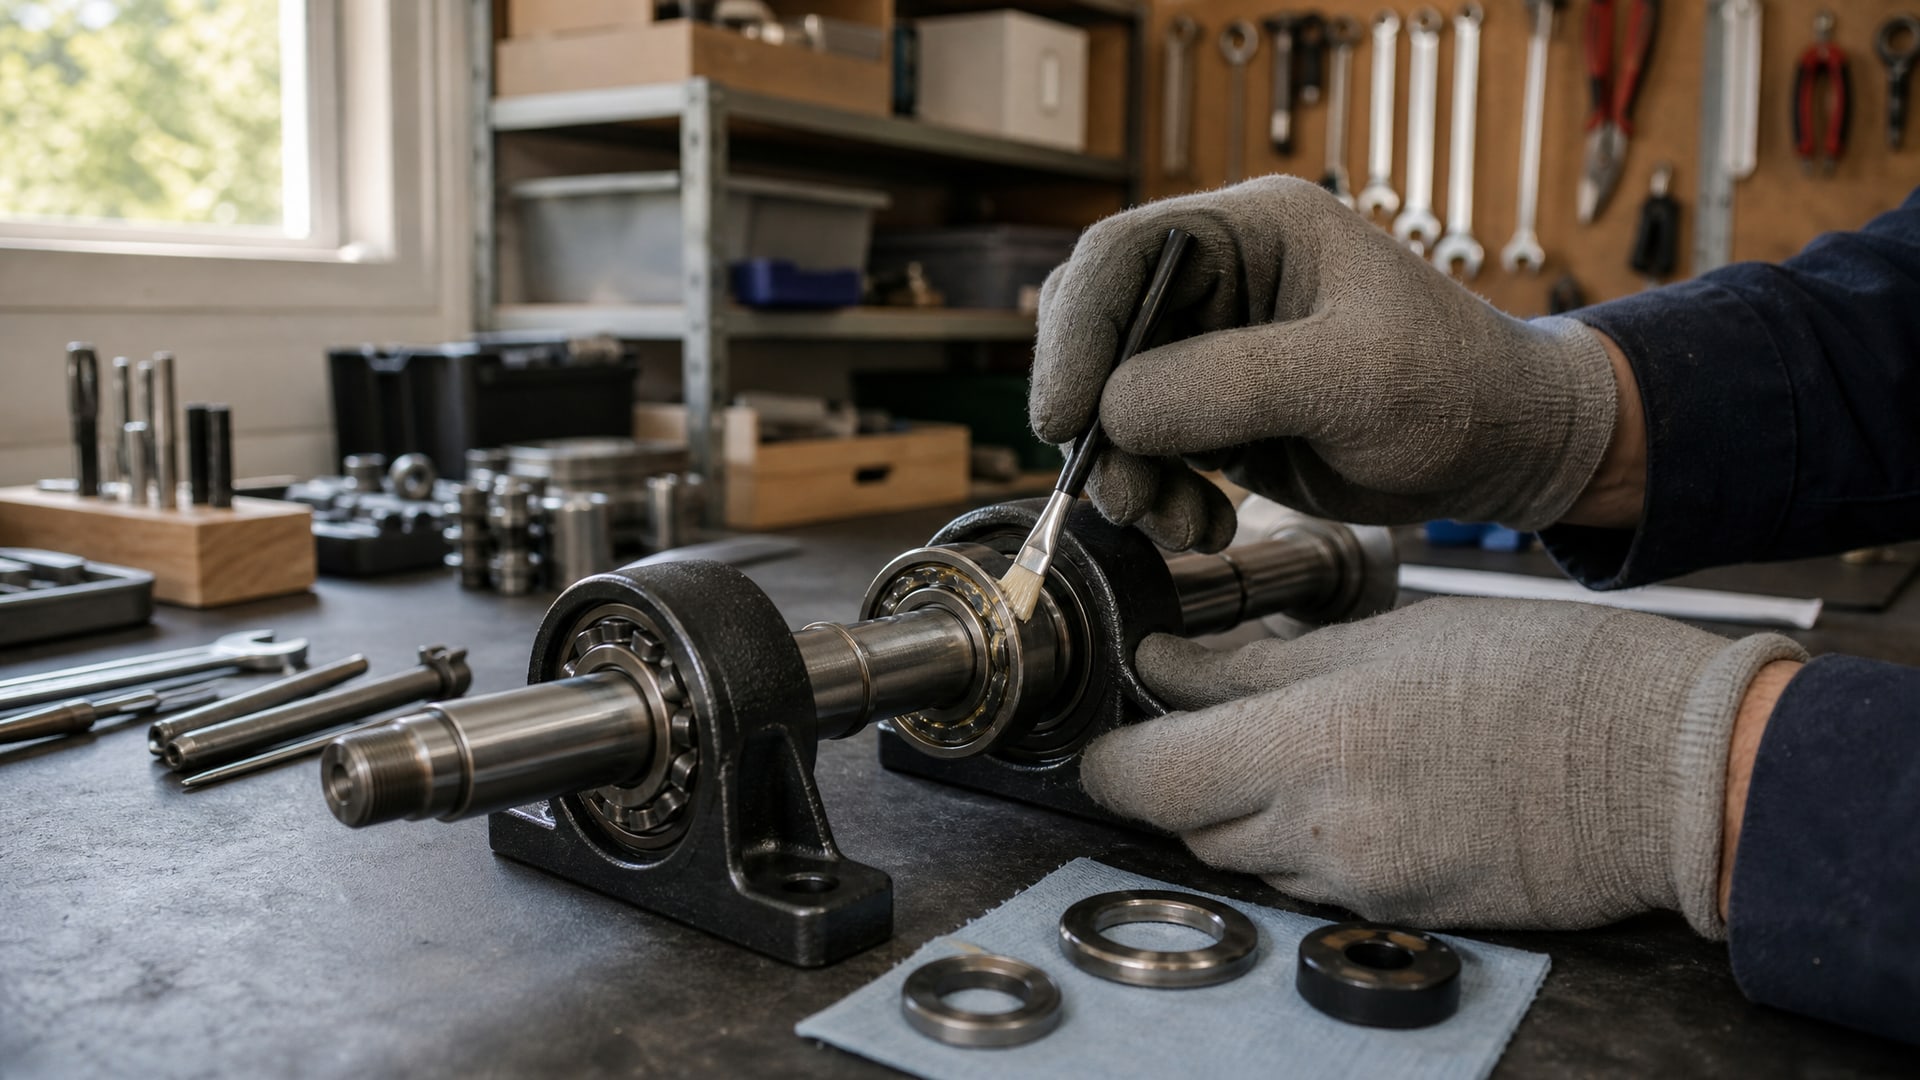
Передача деталей для профессионального нанесения защитных покрытий - это не расходная операция, а инвестиция в надежность узла. Когда вал работает в паре с подшипником под нагрузкой, задиры и микроозабиваемость металла могут разрушить сопряжение за считаные часы работы. Защитные покрытия решают эту задачу, продлевая ресурс сборки без изменения конструкции и посадочных размеров. Инженерные центры, оснащенные автоматизированными линиями и печами полимеризации, гарантируют стабильную толщину слоя, минимальное тепловложение и контроль адгезии. Статья разбирает, какие преимущества дает профессиональное нанесение защитных покрытий на металле, как выбрать технологию под условия работы и что нужно передать подрядчику, чтобы избежать брака и переделок.
Почему защитные покрытия продлевают ресурс узла
Защитные покрытия используют для продления ресурса узлов, защиты от коррозии и задиров, а также снижения износа пар трения.
На валу, работающем в узле подшипник-вал, покрытие выполняет несколько функций одновременно. Во-первых, оно предотвращает контакт основного металла с агрессивной средой - влагой, хлоридами, кислотными испарениями. Во-вторых, при правильном подборе состава покрытие становится антизадирным слоем, защищающим полированную поверхность вала от микроозабиваемости при пусках, остановах и скачках нагрузки.
Нанесение защитных покрытий на металл востребовано в промышленности потому, что это дешевле, чем заменить вал раньше времени или перепроектировать сопряжение. Толщина слоя при этом небольшая - от 5 до 50 микрометров в зависимости от назначения - и не влияет на зазоры сборки, если выбор технологии и режимов согласован правильно.
Способы нанесения защитных покрытий различаются по энергоносителю, точности и применимости к разным геометриям. Профессиональный центр подбирает метод с учетом материала основы, толщины требуемого слоя, допустимого нагрева (критично для посадочных размеров) и наличия острых кромок или переходов, где равномерность важна особенно.
Преимущества профессионального нанесения в инженерном центре
Автоматизированные линии обеспечивают стабильную толщину и адгезию покрытия, а независимый контроль качества снижает вероятность брака.
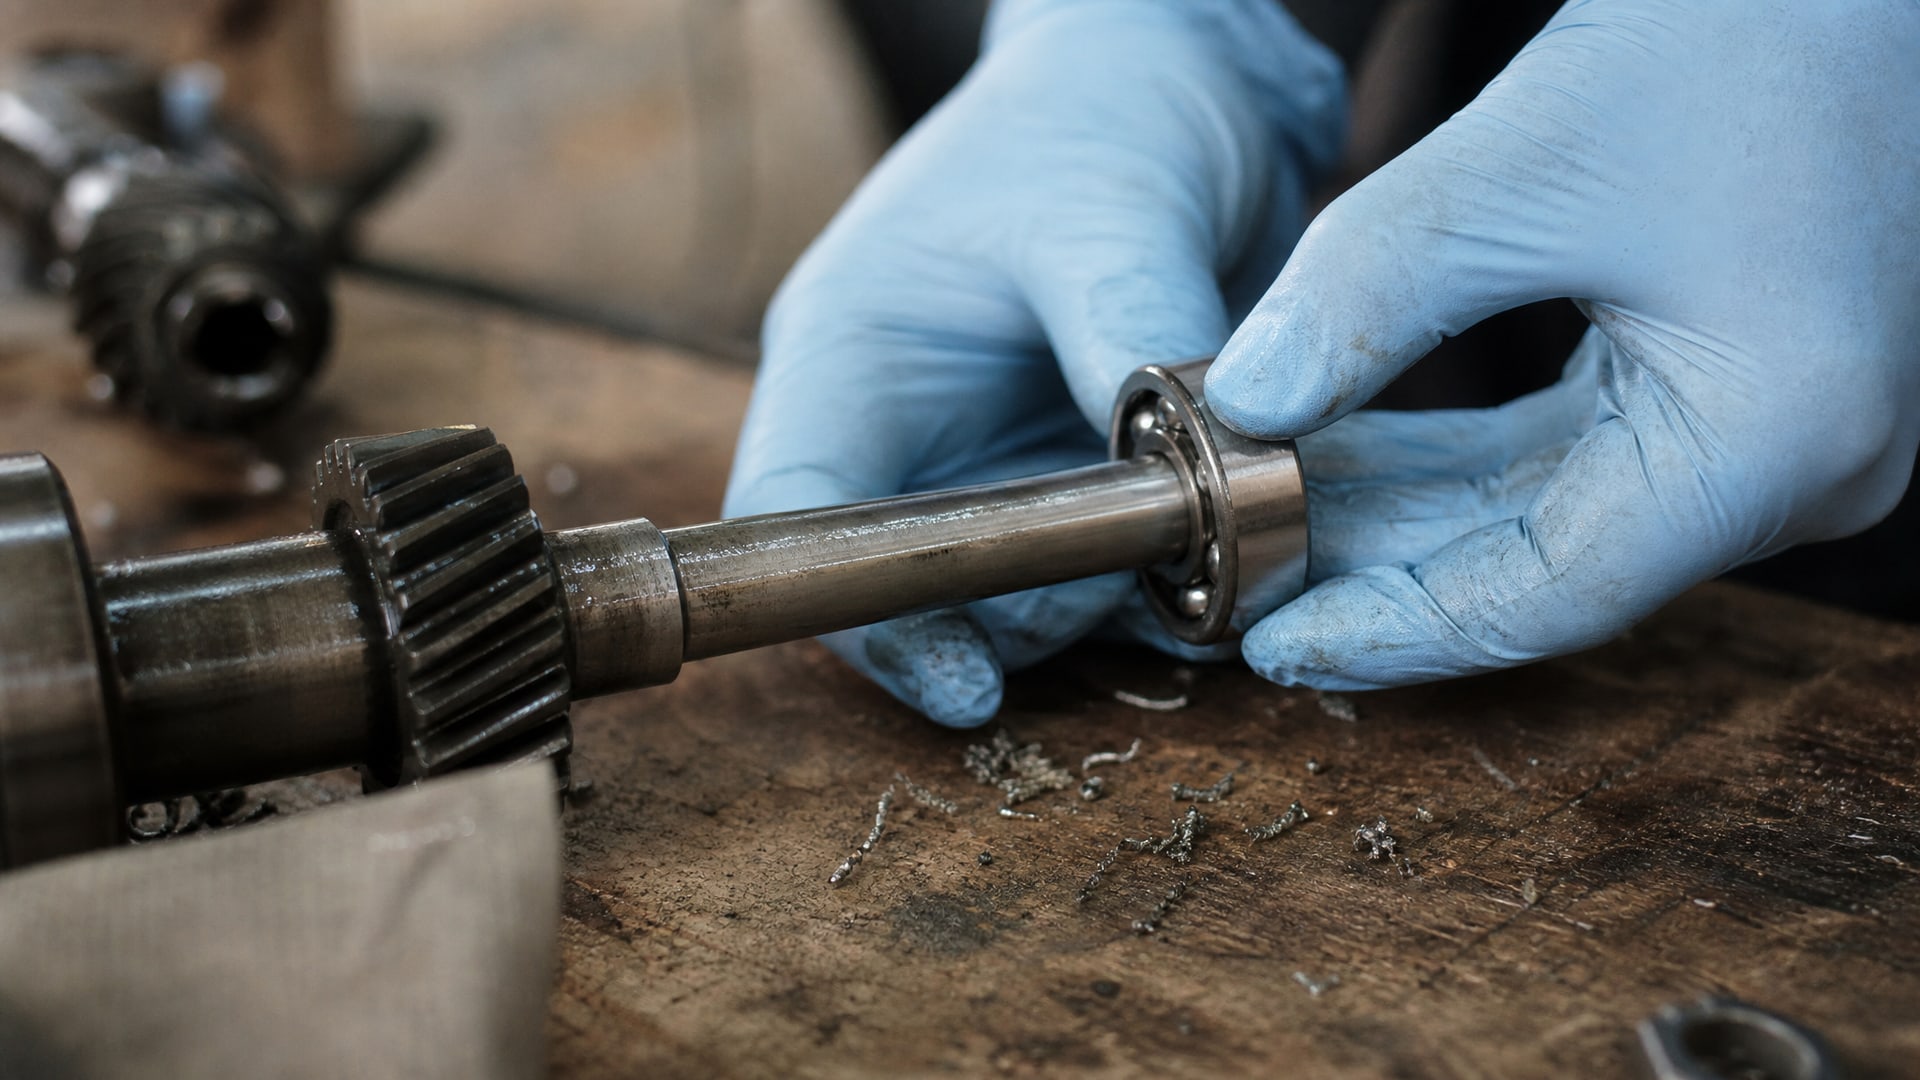
Когда заказчик передает деталь в инженерный центр, он получает несколько гарантий сразу.
Точный контроль толщины и отсутствие брака
Человеческий фактор исключен: робот или механизированная головка наносит покрытие с одинаковой скоростью и давлением на каждый миллиметр поверхности. Толщиномер на выходе проверяет слой согласно спецификации. Если толщина вышла за допуск, партию переделывают на месте, что намного дешевле, чем обнаружить брак уже при сборке узла. Стабильное качество достигается потому, что условия нанесения неизменны: температура воздуха в цехе, влажность, расстояние форсунки от детали - все задано и не требует корректировки вручную.
Минимальное тепловложение и сохранение посадочных размеров
При профессиональной обработке контролируют минимальное тепловложение, чтобы избежать деформации посадок и геометрии детали. Это особенно важно для вала, который входит в подшипник или муфту с натягом. Если при нанесении покрытия вал нагреется неравномерно, его кривизна может измениться, и при сборке возникнет люфт или, наоборот, заклинивание. Инженерный центр согласует режим отверждения и способ размещения детали в печи полимеризации заранее, еще на этапе выписки. Вал прогревается равномерно, его посадочные размеры остаются в пределах допусков.
Эффективность переноса материала и снижение расхода
Для роботизированных и автоматизированных линий эффективность переноса материала составляет 85% и выше, тогда как при ручном нанесении - только 30–60%. Это означает, что большая доля материала оседает на детали, а не распыляется в воздух. При массовом производстве эта разница превращается в ощутимую экономию: меньше трат на расходный материал, меньше отходов на очистку скруббера. Кроме того, более полное использование материала снижает расходы на органических растворителях и уменьшает вредное воздействие на окружающую среду.
Унификация процесса и скорость обработки
На автоматизированной линии логика проста: зафиксировали партию одинаковых деталей, запустили программу, получили партию с идентичными характеристиками. Когда нужно нанести покрытие на 100 валов, профессиональный центр справляется за считаные часы, тогда как ручное нанесение потребовало бы дней. Это особенно ценно для закупщиков, которые работают на сборку и не имеют времени на накопление деталей.
Технологии нанесения защитных покрытий: выбор под задачу
Нанесение защитных покрытий применяют для разных целей, и каждой задаче соответствует своя технология.
Инженерный центр выбирает метод с учетом материала, геометрии, температурных ограничений и функциональных требований изделия.
Пневматическое распыление
Это классический и самый универсальный метод. Сжатый воздух разбивает жидкое покрытие на мелкие капли, которые наносятся на поверхность. Подходит для деталей со сложной геометрией, неровностями и переходами, где прямой контакт форсунки невозможен. Толщина слоя легко регулируется изменением числа проходов и давления воздуха. Минус - часть материала теряется в воздухе, особенно при ручном нанесении.
Газодинамическое нанесение
В этом методе покрытие подается под давлением сжатого газа без помощи сжатого воздуха-распылителя. Результат - более тонкий и равномерный слой. Метод подходит для деталей, требующих минимального тепловложения и точного контроля толщины. Именно этот подход часто используют для антифрикционных покрытий на валах, так как он позволяет избежать деформации и обеспечить адгезию без избыточного нагрева.
Химическое осаждение из газовой фазы (CVD)
Применяется для специальных твердых покрытий (карбиды, нитриды), которые наносятся при высоких температурах путем химической реакции. Метод дорогой, требует оборудования с точным контролем температуры и атмосферы. Используется для критичных узлов, где высокая твердость и коррозионная стойкость оправдывают затраты.
Подготовка технической информации: что передать подрядчику
Полная техническая подготовка детали критична для результата.
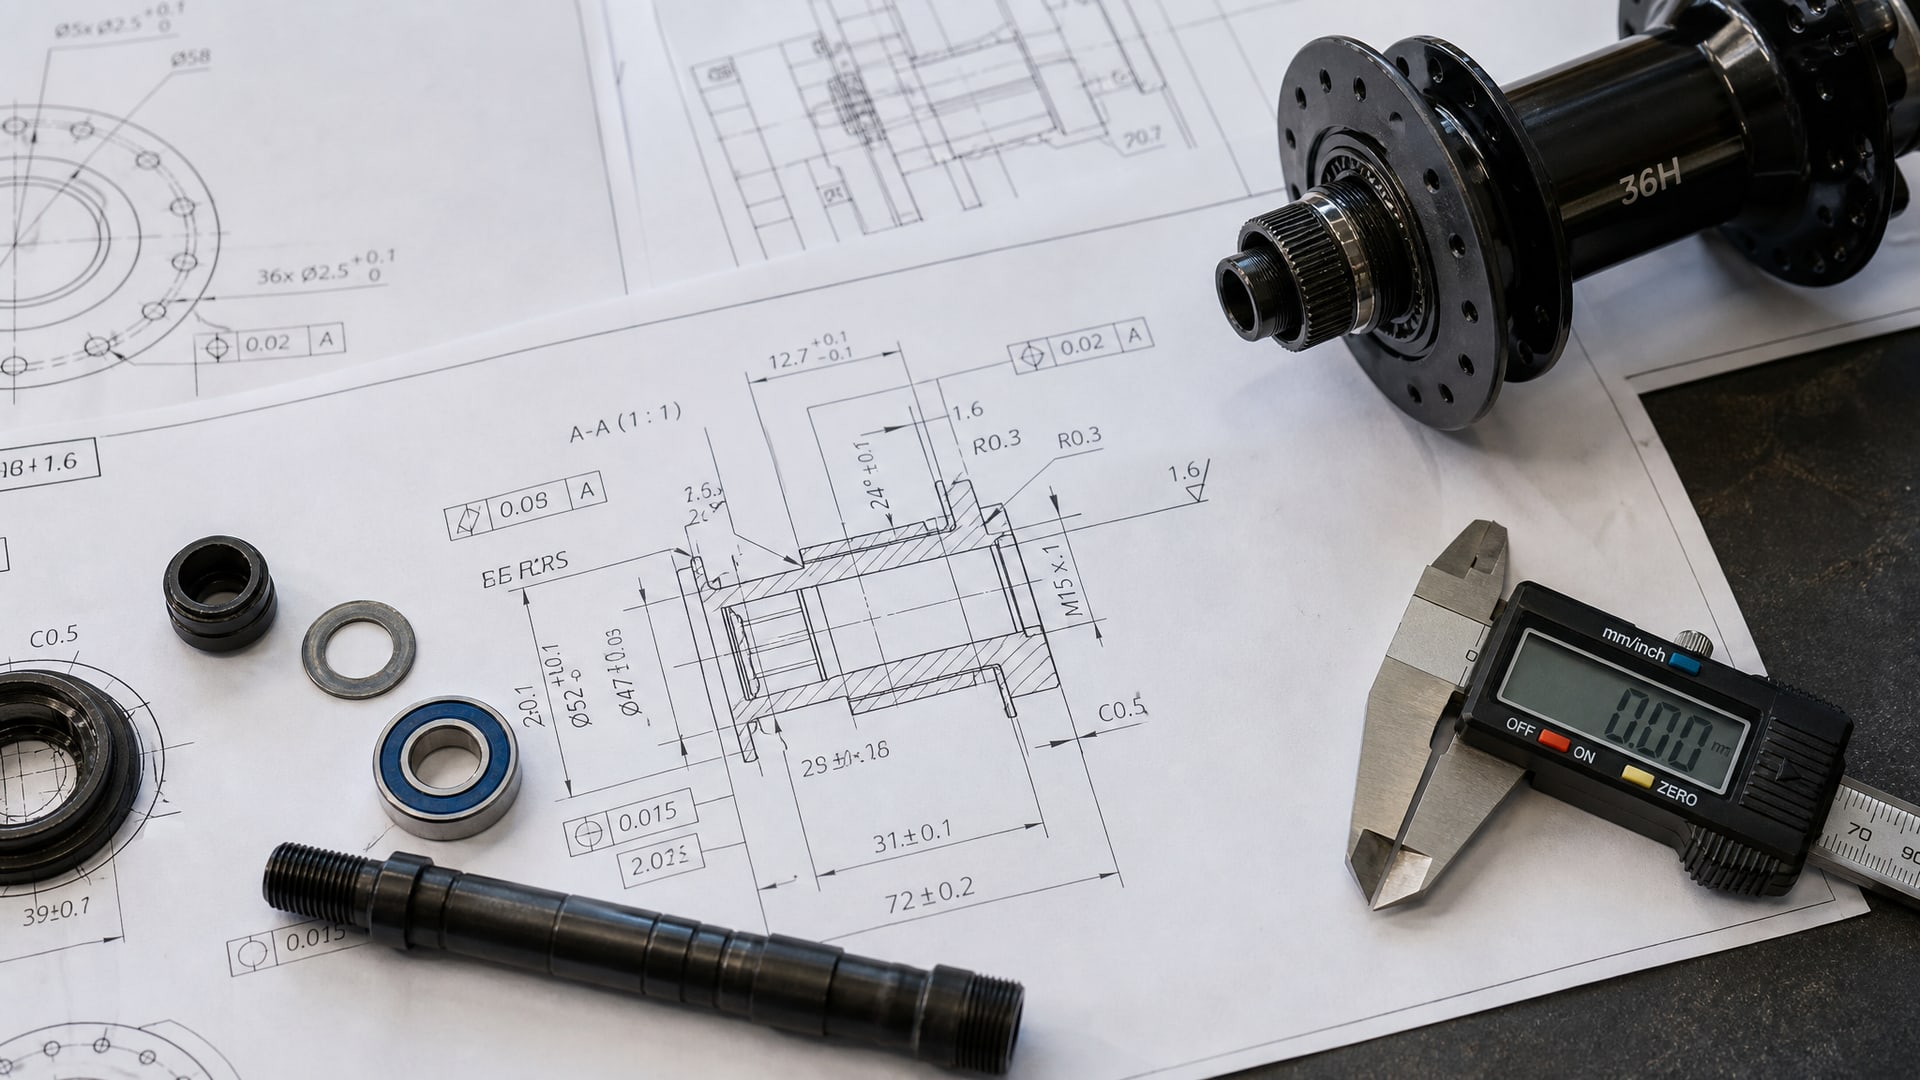
Закупщик часто ограничивается передачей размеров, но это приводит к переделкам и задержкам.
Рабочий чертеж и допуски
Подрядчику нужны не только габариты, но и форма, выступы, переходы диаметров, способ установки в печи и требования к полимеризации. Если вал имеет галтели (переходы между диаметрами), инженер должен знать, как будет закреплен вал в зажиме печи, чтобы избежать подтеков и неравномерности покрытия в узких местах. Рабочий чертеж с допусками на посадочные поверхности подсказывает подрядчику, насколько критичны минимизация нагрева и точность поддержания размеров.
Материал основы
Материал (сталь, алюминий, латунь, композит) определяет выбор грунта, предварительной обработки поверхности и режима полимеризации. Нержавеющая сталь требует более щадящей подготовки, чтобы не нарушить пассивный слой. Алюминий нужно защитить от окисления перед нанесением покрытия.
Требуемая толщина слоя и стандарты качества
Толщина должна быть согласована не угадыванием, а расчетом. Антифрикционное покрытие на валу может быть тоньше, чем защитное от коррозии, потому что его задача - снизить трение, а не создать массивный барьер. При заказе укажите номер стандарта, если есть (например, ISO 9227 для испытаний коррозионной стойкости или ГОСТ 9.032-74 как нормативный ориентир).
Геометрические особенности и режим отверждения
Параметры полимеризации и размещения в печи критичны. Если деталь имеет два вала разного диаметра, соединенные приливом, печь должна быть настроена так, чтобы оба участка полимеризовались одинаково. Согласуйте заранее режим отверждения и способ подвеса или укладки детали в печи. Это предотвратит деформацию и обеспечит одинаковую скорость сушки по всей поверхности.
Антифрикционное покрытие вала: специфика узла подшипник-вал
Узел подшипник-вал требует особого внимания к антизадирным свойствам и точности сохранения размеров.
При старт-стопном режиме работы или масляной среде вал подвергается микросваривающему воздействию, когда вершины микронеровностей контактируют с обоймой подшипника. Антифрикционное покрытие предотвращает эту микросварку, разделяя поверхности тонким слоем графита или молибденита.
Защита от задиров подшипников начинается с выбора правильного покрытия. Оно должно быть твердосмазочным, с низким коэффициентом трения и стабильностью в диапазоне рабочих температур. Для таких целей на производстве применяют покрытия на основе дисульфида молибдена или графита. Толщина слоя обычно находится в пределах 5–25 микрометров, что позволяет сохранить посадочные размеры без увеличения зазоров.
Контроль толщины и адгезии не следует пропускать: в источниках этот момент прямо рекомендовано не отказываться от измерения толщины и проверки адгезии, поскольку это снижает риск брака партии. Если адгезия слоба, покрытие отслоится при сборке или в первые часы работы. Если толщина мала, антизадирный эффект будет недостаточным. Профессиональный центр проверяет оба параметра перед отпуском партии.
Способы контроля качества и приемка деталей
После нанесения защитные покрытия подлежат входному и выходному контролю.
Профессиональный центр проводит проверку толщины электромагнитным толщиномером согласно спецификации. Для коррозионной стойкости проводят ускоренные испытания на коррозионную стойкость: профессионально нанесенное покрытие обеспечивает защиту до 1000 часов в испытании соляным туманом по ISO 9227.
Адгезия проверяется методом решетчатого надреза (кроссхатч-тест) или отслаиванием клейкой ленты. Внешний вид оценивается визуально: отсутствие подтеков, потеков, пропусков и полос. Для декоративно-защитных покрытий равномерность цвета и глянца критична; автоматизация минимизирует подтеки и неравномерность, что особенно важно для внешних поверхностей, видимых заказчику.
Каждую партию сопровождает протокол контроля с указанием толщины, адгезии, испытания на коррозию и дефектов. Это позволяет закупщику отследить, какой партией деталь комплектовалась, и быстро найти виновника, если появятся претензии.
Часто задаваемые вопросы
Для чего нанесение защитных покрытий применяют в промышленности?
Защитные покрытия применяют для продления ресурса узлов, защиты металла от коррозии и задиров, а также снижения износа пар трения. На валах они предотвращают микросварку в контакте с подшипником, на корпусных деталях защищают от ржавчины и агрессивной среды. Это дешевле, чем заменить деталь раньше срока или перепроектировать конструкцию.
Почему профессиональное нанесение лучше ручного в цехе?
Автоматизированные линии обеспечивают эффективность переноса материала 85% и выше (ручное -30–60%), стабильную толщину на каждой детали, точный контроль адгезии и минимальное тепловложение. Брак практически исключен, потому что условия нанесения и отверждения неизменны. При массовом производстве это означает экономию времени и материала.
Какая толщина слоя нужна для антифрикционного покрытия на валу?
Толщина антифрикционного слоя обычно находится в пределах 5–25 микрометров. Точное значение зависит от рабочей нагрузки, скорости и типа подшипника. Подрядчик подбирает толщину по чертежу и расчетам, согласовав это с вами на этапе выписки, чтобы избежать переделок.
Нужно ли проверять качество покрытия после нанесения?
Да. Профессиональный центр измеряет толщину толщиномером, проверяет адгезию методом кроссхатч-теста и проводит испытания на коррозионную стойкость. Для деталей, работающих в паре трения (узел подшипник-вал), вдобавок проверяют низкий коэффициент трения. Все результаты оформляют протоколом.
Как узнать, какое покрытие выбрать для вала под подшипник?
Обратитесь к инженеру инженерного центра с информацией о материале вала, диаметре, рабочей температуре, типе нагрузки (статическая, динамическая, старт-стопная) и среде (масло, вода, температурные перепады). Профессиональный подрядчик выберет технологию и состав покрытия под эти условия, согласует толщину и режим полимеризации.
Заключение
Нанесение защитных покрытий - это не расходная статья, а способ повысить надежность узла и избежать преждевременного выхода из строя. Когда вал с подшипником работает в условиях старт-стопного режима или агрессивной среды, тонкий слой антифрикционного или защитного покрытия может продлить ресурс сборки в несколько раз. Передача деталей в профессиональный инженерный центр гарантирует стабильное качество, минимальное тепловложение, точность толщины и контроль адгезии. Вместо ручного нанесения в цехе, которое дает брак и неравномерность, вы получаете автоматизированный процесс с эффективностью переноса 85% и выше, независимую проверку и протокол контроля.
Следующий шаг - подготовить рабочий чертеж вала с указанием материала, допусков на посадочные размеры, требуемой толщины слоя и условий работы (температура, нагрузка, среда). Передайте эту информацию подрядчику вместе с образцом детали, и инженер центра выберет оптимальную технологию нанесения и режим отверждения, согласовав все параметры еще до начала обработки. Такой подход исключает переделки и ускоряет сроки комплектации узла для вашей сборки.