Когда новый обрабатывающий центр поступает на производство, он идет с укомплектованной бачком СОЖ. Однако практика показывает: через несколько недель или даже дней, особенно при работе с нержавейкой, жидкость приходится менять. Закупщики и технические специалисты воспринимают это как обычное явление, но на деле речь идет не просто об износе, а о фундаментальном несоответствии между универсальным составом в комплекте и конкретными требованиями материала и операции.
Причина в том, что штатная СОЖ обычно подбирается как компромисс для широкого спектра работ, в то время как современная металлообработка требует точного соответствия между свойствами жидкости, параметрами станка и характеристиками обрабатываемого материала. При обработке нержавеющей стали требования резко возрастают: материал склонен к налипанию стружки, перегреву зоны резания и наклепу, поэтому универсальная эмульсия не справляется. Узнав, как именно деградирует СОЖ и почему это происходит, можно радикально продлить срок ее работы и снизить затраты на переоборудование систем.
Почему универсальная СОЖ не справляется с нержавейкой
Нержавеющая сталь (например, 12Х18Н10Т или AISI 316L) принципиально отличается от обычной конструкционной стали тем, что требует совершенно другого подхода к смазыванию и охлаждению.
При точении, сверлении и фрезеровании нержавейки возникают проблемы, которые универсальная эмульсия не предусмотрена решать.
Главная беда - материал склонен к налипанию стружки на режущую кромку (наростообразованию) и к наклепу поверхностного слоя. Это происходит потому, что нержавеющая сталь обладает низкой теплопроводностью и высокой прочностью при нагреве, поэтому тепло концентрируется именно в зоне резания. Универсальная СОЖ часто содержит недостаточно мощный пакет противоизносных присадок; она рассчитана на компромисс между охлаждением и смазкой, но при обработке нержавейки этот баланс нарушается в сторону перегрева.
Кроме того, при работе с нержавеющими сталями повышается риск коррозии самих деталей станка. Если pH жидкости не поддерживается в узком диапазоне 8,0–9,5 или в составе отсутствуют специальные ингибиторы коррозии, то начинается питтинг на внутренних поверхностях шпинделя, направляющих и гидросистемы. Простая эмульсия на минеральном масле с небольшим добавлением присадок не содержит этих компонентов.
Вот почему закупщики часто сталкиваются с ситуацией, когда СОЖ из комплекта держится буквально неделю-две, а потом ее срочно меняют на специализированный состав, рассчитанный именно на труднообрабатываемые стали.
Роль EP-присадок и ингибиторов коррозии при обработке нержавейки
Качественная СОЖ для нержавейки обязана содержать серо- и фосфорсодержащие EP-присадки (extreme pressure).
Эти компоненты образуют микроскопическую пленку на режущей кромке инструмента, которая предотвращает прямой контакт металла с металлом и резко снижает температуру в зоне резания. Без них при обработке нержавейки инструмент нагревается до критических значений за считанные минуты, особенно при сверлении.
Одновременно СОЖ для нержавейки должна содержать ингибиторы коррозии, которые защищают хромоникелевые и Cr-Ni-Mo сплавы от межкристаллитной коррозии и питтинга. Эти ингибиторы работают с хроматами или фосфатами и требуют постоянного контроля на стабильность, иначе защитный слой разрушается и начинается локальное окисление поверхности обрабатываемой детали.
В составе универсальной СОЖ из комплекта обычно содержится лишь базовый набор присадок, которых недостаточно для создания стабильной пленки на нержавейке. Прямое следствие: в первые дни работы эмульсия выглядит нормально, концентрация кажется правильной, но затем EP-пакет выгорает под действием высокой температуры, а ингибиторы исчерпываются. Жидкость перестает справляться с охлаждением, стружка начинает налипать, и спустя неделю концентрацию приходится завышать или менять жидкость полностью.
Критические параметры СОЖ и режимы контроля при обработке нержавейки
Чтобы СОЖ работала дольше и не требовала спешной замены, нужно контролировать несколько взаимосвязанных параметров.
Первый и самый важный - концентрация. Для работы с нержавейкой рекомендуемый диапазон составляет 8–12% в зависимости от типа операции; для сверления и более тяжелых режимов концентрация должна быть ближе к 10–15%. Это не просто цифра - слишком низкая концентрация лишит жидкость защитных свойств, а слишком высокая может ухудшить теплоотвод и загрязнить деревянные направляющие станка.
Второй параметр - pH. Для нержавейки он должен находиться в диапазоне 8,0–9,5. Если pH упадет ниже 8,0, начинается коррозия; если поднимется выше 9,5, то страдают алюминиевые детали самого станка и могут пострадать покрытия. pH контролируют еженедельно или раз в две недели с помощью простого pH-метра; если показание отклонилось, жидкость требует титрования или частичной замены.
Третий критический фактор - температура циркулирующей эмульсии. Она должна находиться в диапазоне 18–25°C. Если температура поднимается выше 25°C, то происходит ускоренное окисление базового масла и выгорание присадок; если жидкость остывает ниже 18°C, возникают проблемы с вязкостью и смазывающей способностью. На станках с интенсивной обработкой нержавейки обязательна холодильная установка, иначе неизбежна быстрая деградация.
Загрязнение жидкости мелкой стружкой и окислами также ускоряет ее старение. Стружка, попадая в бак, служит катализатором окисления; если система фильтрации неэффективна, то частицы постоянно циркулируют и разрушают защитный слой на инструменте. Оптимально менять сетку фильтра каждые 40–80 часов работы, чтобы механические примеси не превышали 0,04% от массы жидкости.
Жесткость воды - еще один часто игнорируемый параметр. Если вода для приготовления эмульсии жесткая (содержит много кальция и магния), то соли будут реагировать с присадками, снижая их эффективность. Рекомендуется использовать мягкую или деионизированную воду; если это невозможно, нужно регулярно проверять и при необходимости обновлять часть жидкости.
На практике такой комплексный контроль сразу же увеличивает ресурс даже универсальной СОЖ, но для нержавейки он остается критичным условием.
Особенности сверления нержавейки: почему требуется именно подходящая СОЖ
Сверление нержавеющей стали - одна из самых требовательных операций к смазочно-охлаждающей жидкости.
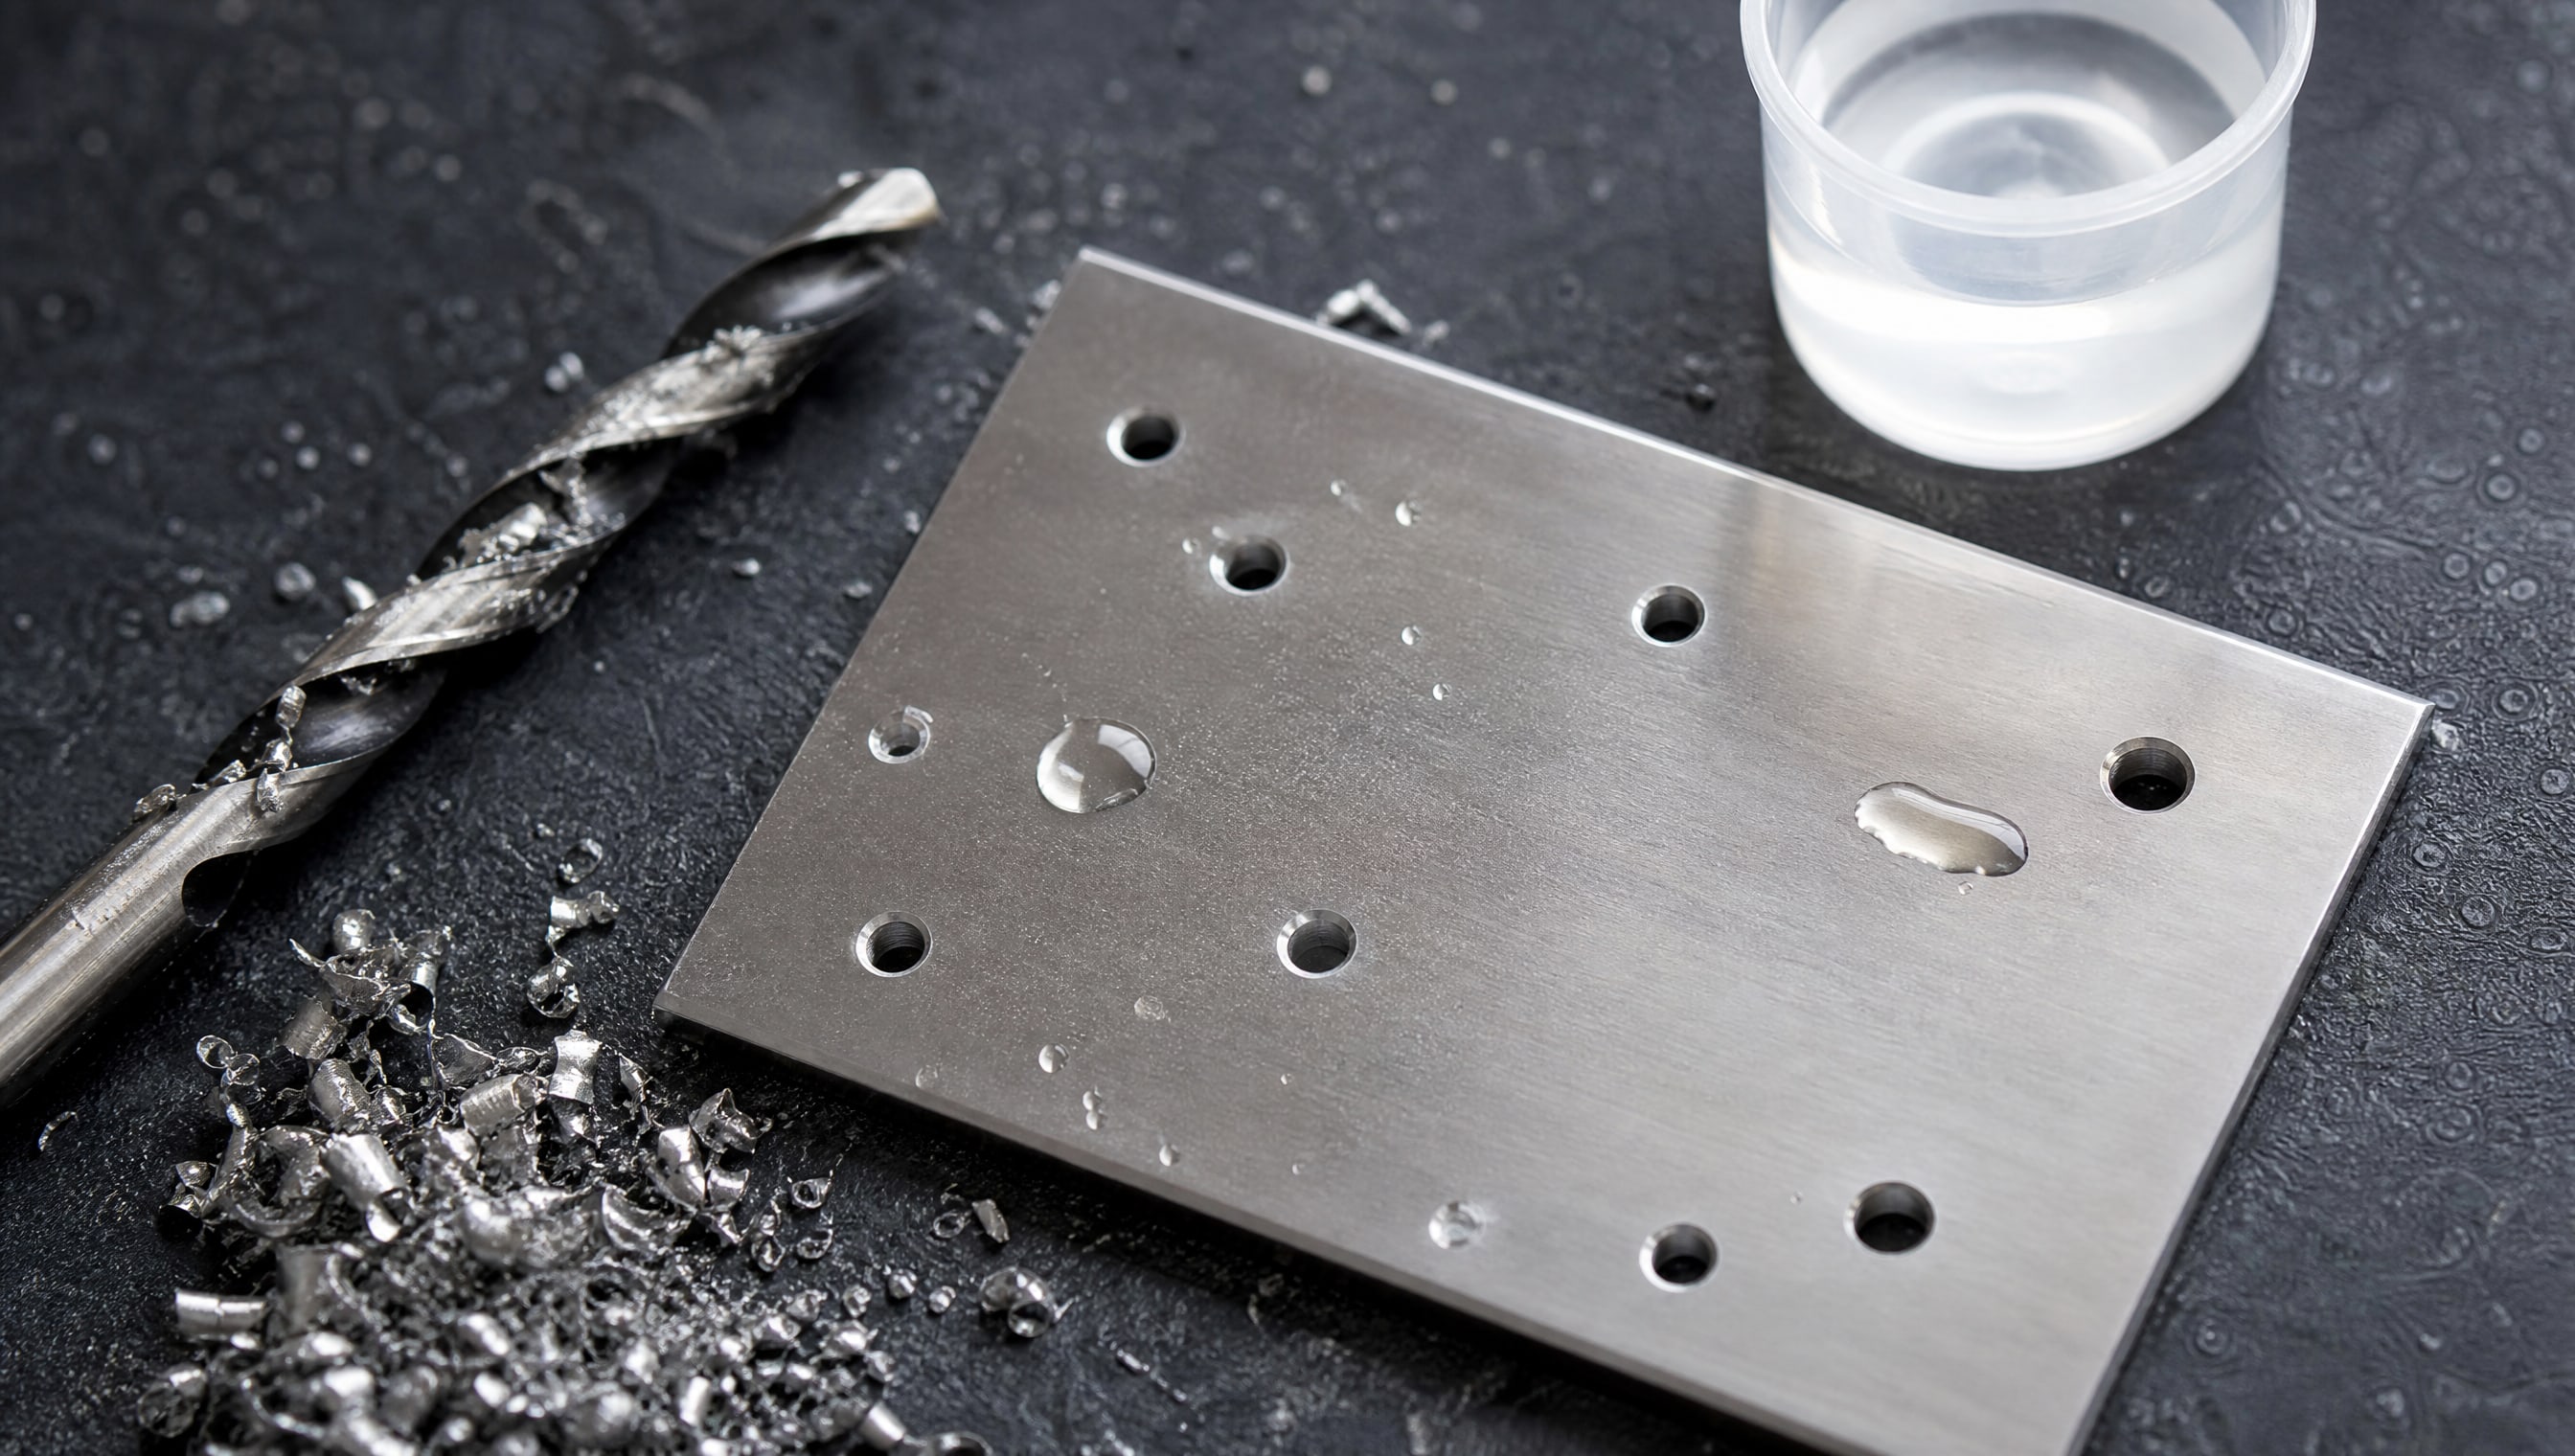
В отличие от точения, где стружка выходит сравнительно свободно, при сверлении стружка вынимается вверх по спирали канала, и если СОЖ не смывает ее достаточно быстро, то она накапливается, перегревает край и ломает сверло в считанные минуты.
При сверлении нержавейки рекомендуемая концентрация должна быть ближе к верхней границе диапазона -10–15%, а не 8–12% как при точении. Это нужно потому, что сверление как операция медленнее отводит тепло из зоны резания; жидкость просто не успевает охладить режущую кромку, если ее концентрация низка.
Универсальная СОЖ из комплекта станка часто содержит недостаточно смазывающих компонентов для сверления. Даже если она хорошо справляется с точением, при сверлении нержавейки инструмент будет быстро перегреваться, стружка будет налипать, и сверло сломается раньше положенного ресурса. Это, в свою очередь, приводит к тому, что закупщик начинает завышать концентрацию штатной жидкости, пытаясь компенсировать нехватку смазки; но это не решает проблему, а только ускоряет загрязнение системы и требует более частых замен.
Для сверления нержавейки советуют использовать составы, где массовая доля масляной компоненты составляет 20–35%, то есть полусинтетические эмульсии. Они обеспечивают лучший баланс теплоотвода и липкости на режущей кромке. Такие жидкости держат свойства дольше и позволяют увеличить межсменный интервал без потери качества отверстия.
Как правильный подбор СОЖ снижает частоту замен
На производствах, где серьезно подходят к выбору смазочно-охлаждающей жидкости, замену проводят не по календарю, а по результатам мониторинга.
Сначала систему промывают, устанавливают фильтр нужной тонкости, настраивают охладитель на температурный диапазон 18–25°C и заливают СОЖ, рассчитанную на конкретный материал - в нашем случае на нержавейку.
После этого в течение первой недели жидкость проверяют ежедневно: концентрация, pH, цвет, запах. Если все стабильно, переходят на еженедельный контроль. Ключевой момент - любое отклонение pH сразу же корректируют, добавив либо нейтрализующий реагент, либо свежую эмульсию. Это занимает пять минут, но предотвращает деградацию всего бака за двое суток.
Опыт показывает, что правильно подобранная СОЖ для нержавейки при таком контроле работает в 1,5–2 раза дольше, чем универсальная эмульсия в режиме «залив и забыл». На крупных производствах с большой номенклатурой материалов часто держат несколько специализированных СОЖ в резерве: одну для нержавейки, одну для алюминия, одну для сверления. Это кажется затратным, но на деле экономит деньги за счет снижения количества замен и уменьшения потерь от переделок и поломок инструмента.
Полусинтетические составы для нержавейки, содержащие 20–35% масла, стали стандартом на линиях обрабатывающих центров именно потому, что обеспечивают предсказуемый ресурс и редко требуют экстренной замены, даже при интенсивной работе. На практике такие жидкости часто служат 6–12 месяцев при правильном контроле, тогда как универсальная эмульсия из комплекта может потребовать замены уже через месяц.
Необходимость внутренней подачи и повышенного давления при сверлении
Эффективность СОЖ во многом зависит не только от ее состава, но и от того, как она подается в зону резания.
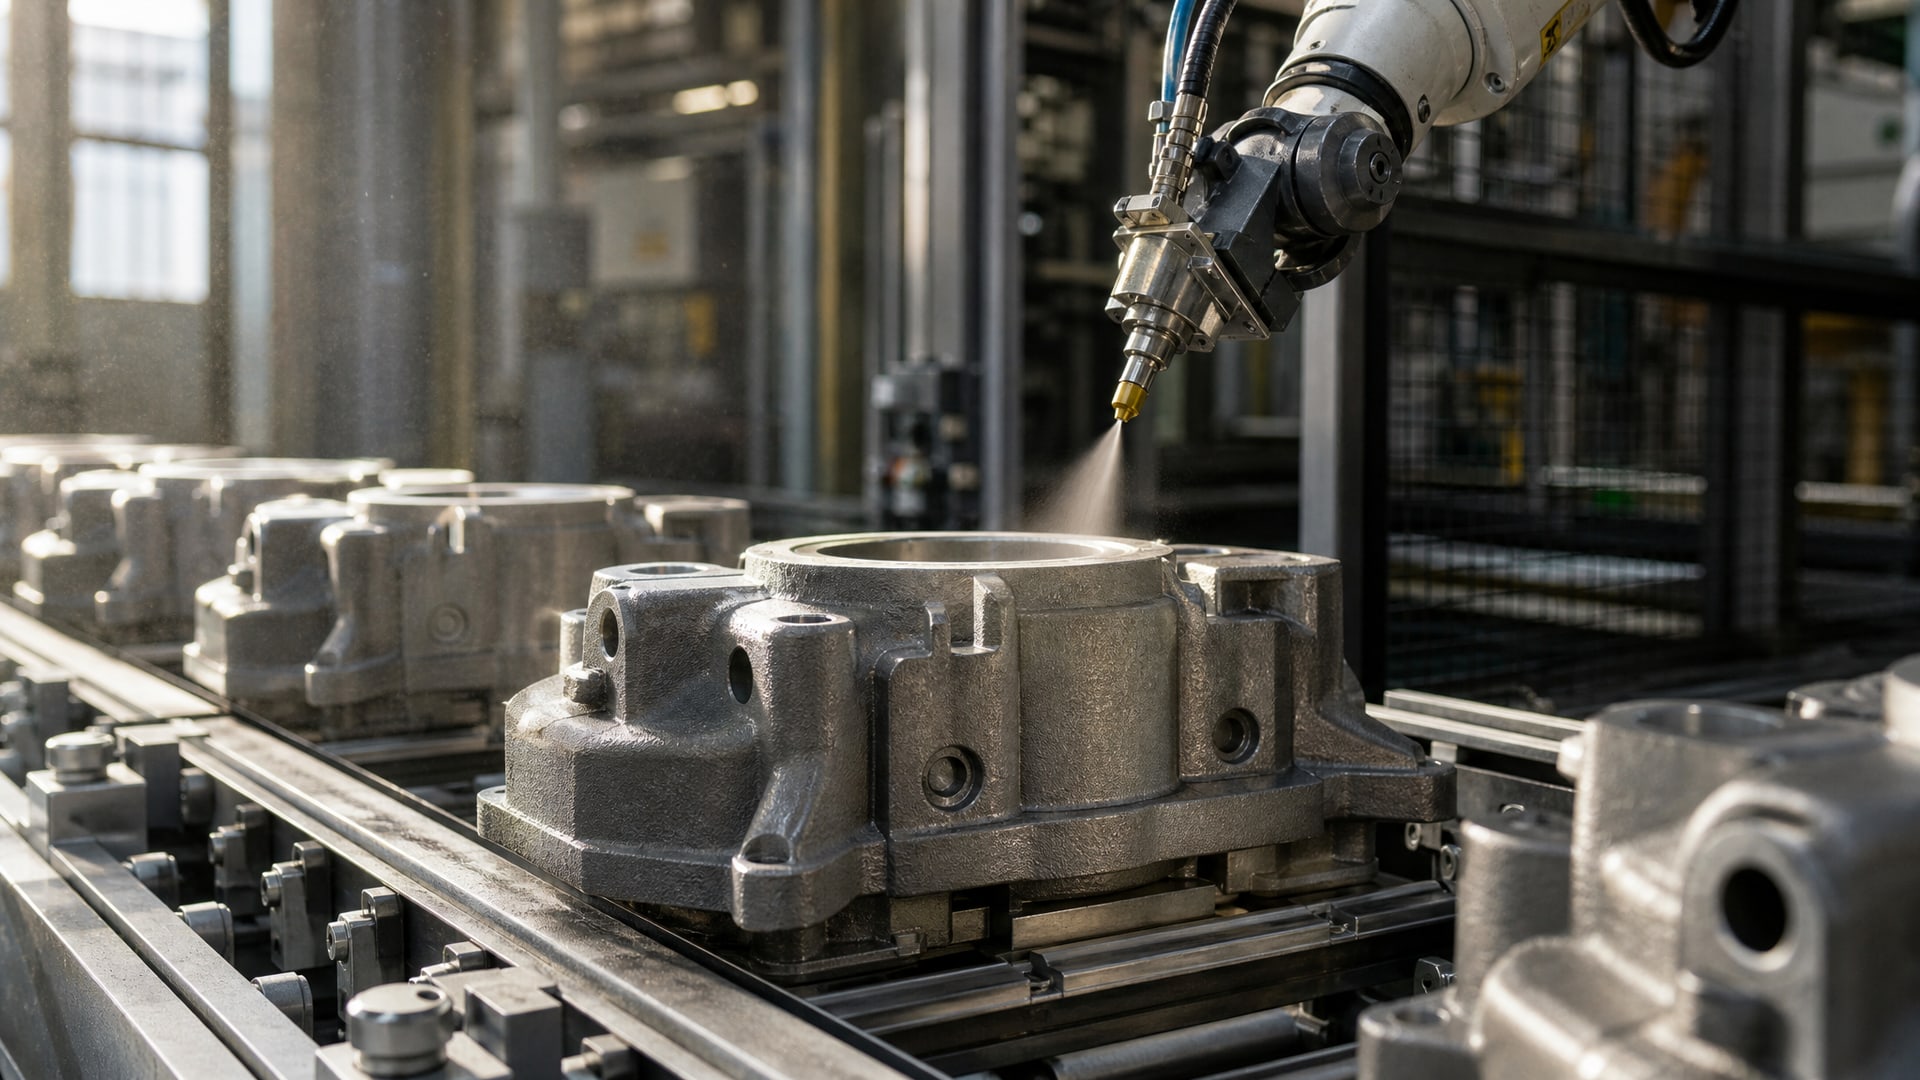
При сверлении нержавейки стандартная внешняя подача часто оказывается неэффективной, потому что жидкость не проникает глубоко в канал сверла и не смывает стружку из дна отверстия. Результат - перегрев, налипание стружки, и даже хорошая СОЖ не может спасти ситуацию.
Станки, оборудованные внутренней подачей (через канал шпинделя), расходуют меньше жидкости, но ее смазывающее и охлаждающее действие заметно выше. При этом концентрация может быть несколько ниже, чем при внешней подаче, потому что жидкость подается прямо к зоне резания под давлением (обычно 30–50 бар). Это означает, что при переводе на внутреннюю подачу можно использовать концентрацию даже ниже рекомендуемой, и срок работы СОЖ благодаря меньшему расходу и загрязнению заметно возрастет.
Если станок оснащен внутренней подачей, но используется универсальная СОЖ из комплекта, то первое, что рекомендуют сделать инженеры - перейти на специализированный состав для нержавейки с повышенным содержанием смазывающих компонентов. Это практически гарантирует увеличение ресурса инструмента и снижение количества поломок при сверлении.
Часто задаваемые вопросы
Почему быстрая замена СОЖ не всегда означает ее плохое качество?
Быстрая деградация чаще связана с неправильной концентрацией, повышенной температурой, загрязнением стружкой и неподходящим pH, чем с дефектом самой жидкости. Если на станке нарушены условия хранения эмульсии (температура выше 25°C, слабая фильтрация, жесткая вода), то даже премиальный состав придется менять часто. Контроль параметров часто стоит дешевле, чем частые замены.
Можно ли использовать одну универсальную СОЖ для нержавейки, алюминия и чугуна одновременно?
Частично да, но не оптимально. Нержавейка требует pH 8,0–9,5 и мощного EP-пакета, а алюминий чувствителен к щелочности выше 9,0. Чугун менее требователен. На практике, если на линии обрабатываются все три материала, используют универсальный состав с допусками по pH, но качество резания и ресурс инструмента будут ниже, чем при специализированных жидкостях.
Как часто нужно проверять pH и концентрацию СОЖ для нержавейки?
Рекомендуется проверять pH еженедельно или раз в две недели, концентрацию - еженедельно. При обнаружении отклонения pH за пределы диапазона 8,0–9,5 жидкость нужно откорректировать немедленно, иначе начнется коррозия деталей станка. Во время первой недели после заливки проверяют чаще - ежедневно.
При сверлении нержавейки сверло ломается быстро даже с новой СОЖ - в чем причина?
Проверьте концентрацию (должна быть 10–15% для сверления), температуру эмульсии (18–25°C) и способ подачи. Если подача внешняя, а концентрация низкая, то жидкость не охлаждает достаточно. Также убедитесь, что сверло имеет правильную геометрию для нержавейки и скорость резания не завышена. Часто проблема - именно неправильная подбор жидкости к условиям, а не дефект инструмента.
Стоит ли хранить запас специализированной СОЖ для нержавейки, если 90% работы - обработка обычной стали?
Да, имеет смысл. Запас объемом в 20–30% от основного бака позволит быстро перейти на правильную жидкость при появлении заказов на нержавейку, без потери времени на переделки и без поломок инструмента. Затраты на хранение окупятся за счет снижения брака и ускорения переналадки.
Заключение
Быстрая замена СОЖ из комплекта поставки станка - это не закономерность, а результат несоответствия между универсальным составом и конкретными требованиями материала. Нержавеющая сталь требует повышенной охлаждающей и смазывающей способности, специальных EP-присадок и ингибиторов коррозии, которые обычно отсутствуют в базовой эмульсии. Сверление добавляет сложности, требуя повышенной концентрации и специализированного состава с высоким содержанием масляной компоненты.
Ключ к продлению ресурса - систематический контроль концентрации (8–12% для обычных операций, 10–15% для сверления), pH (8,0–9,5), температуры циркулирующей жидкости (18–25°C), чистоты и жесткости воды. При таком подходе даже специализированная СОЖ работает в 1,5–2 раза дольше. Следующий шаг - подобрать вместе с поставщиком жидкость, рассчитанную именно на нержавейку и тип операций на вашем станке, и внедрить систему еженедельного мониторинга основных параметров. Это потребует минимальных инвестиций в оборудование (pH-метр, рефрактометр) и несколько минут внимания в неделю, но станет инвестицией в стабильность производства и снижение затрат на переоборудование.