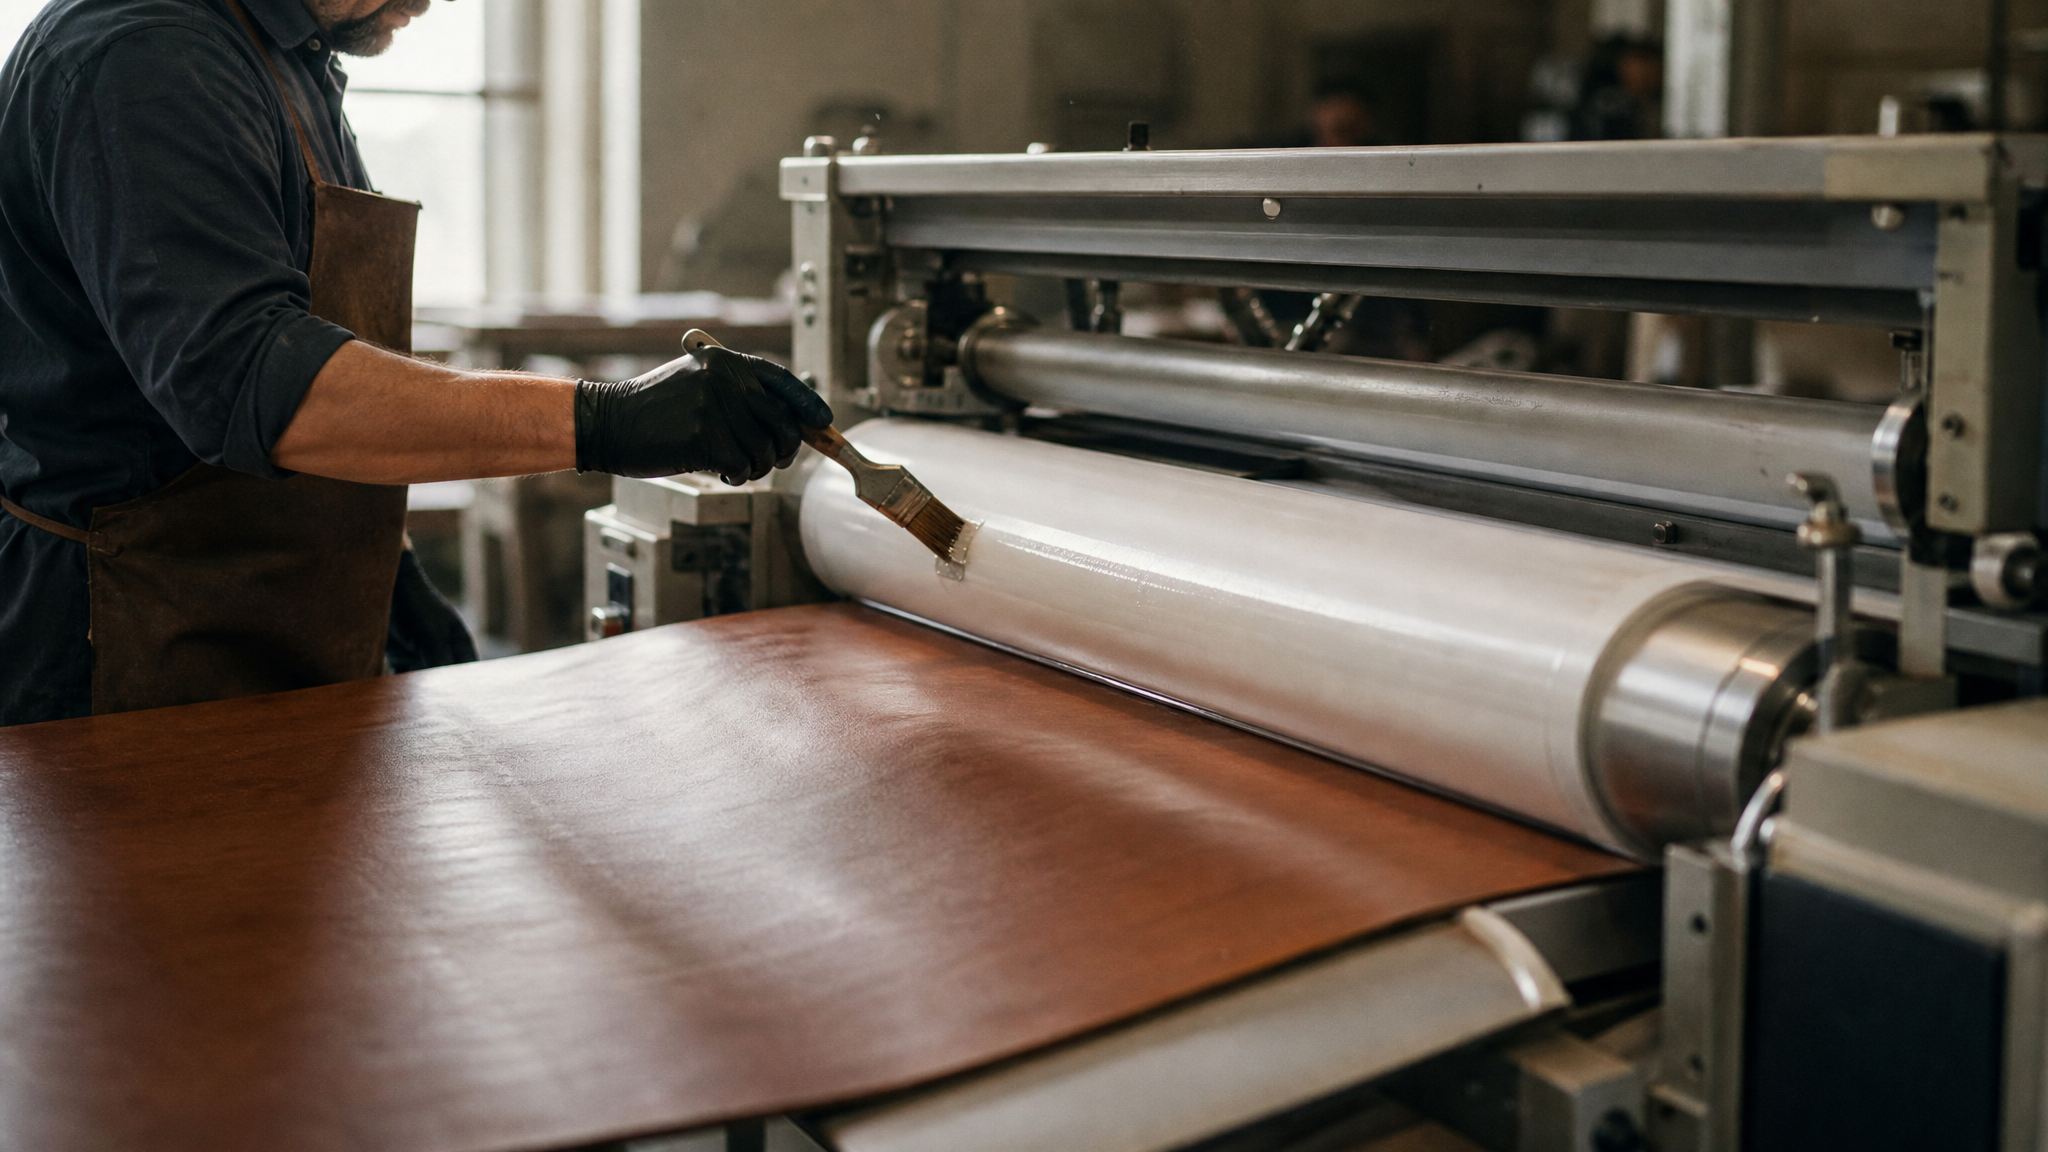
Кожевенное производство предъявляет экстремальные требования к оборудованию: детали работают в контакте с влажным, загрязненным сырьем, агрессивными реагентами и абразивными частицами. Станок для двоения кожи, где лезвие скользит по поверхности материала под высокой нагрузкой, особенно уязвим к налипанию обработанной ткани, истиранию режущих элементов и коррозии. Антифрикционные покрытия на основе политетрафторэтилена (ПТФЭ) и графитовые сухосмазочные слои решают эти проблемы радикально: они снижают коэффициент трения до 0,05–0,10, отталкивают налипание материала, выдерживают температуры до 260–327 °C и сохраняют инертность в кислотах, щелочах и органических растворителях. Статья раскрывает, как выбрать покрытие под конкретный узел, почему название «тефлон» вводит в заблуждение, и как избежать типичных ошибок при внедрении этих решений.
Что такое ПТФЭ и почему его называют «тефлоном»
Политетрафторэтилен (ПТФЭ) - синтетический фторполимер, молекула которого состоит из цепей углерода, полностью защищенных атомами фтора.
Эта особенность строения обеспечивает исключительно низкую поверхностную энергию (18–19 дин/см), что объясняет легкое отторжение загрязнений, масел, кислот и щелочей. «Teflon» - это зарегистрированная торговая марка компании, разработавшей этот материал, но в промышленной практике слово прижилось как общее название для всех антифрикционных полимерных покрытий, даже если это ПТФЭ другого производителя или его аналоги. Неточность в названии создает помехи при закупке: закупщик может запросить «тефлоновое покрытие», не уточняя толщину слоя, способ нанесения и рабочую температуру, что приводит к неправильному выбору.
Для кожевенного оборудования ПТФЭ наносится тонкой пленкой - обычно 5–50 микрометров - на поверхность скольжения, резки или контакта. Адгезия покрытия к подложке достигается за счет механической шероховатости поверхности и специальных праймеров; прочность сцепления влияет на долговечность слоя при фреттинге и ударных нагрузках.
Рабочие температуры и химическая стойкость ПТФЭ-покрытий
ПТФЭ выдерживает непрерывную работу до 260 °C, а в отдельных модификациях с добавками - до 327 °C.
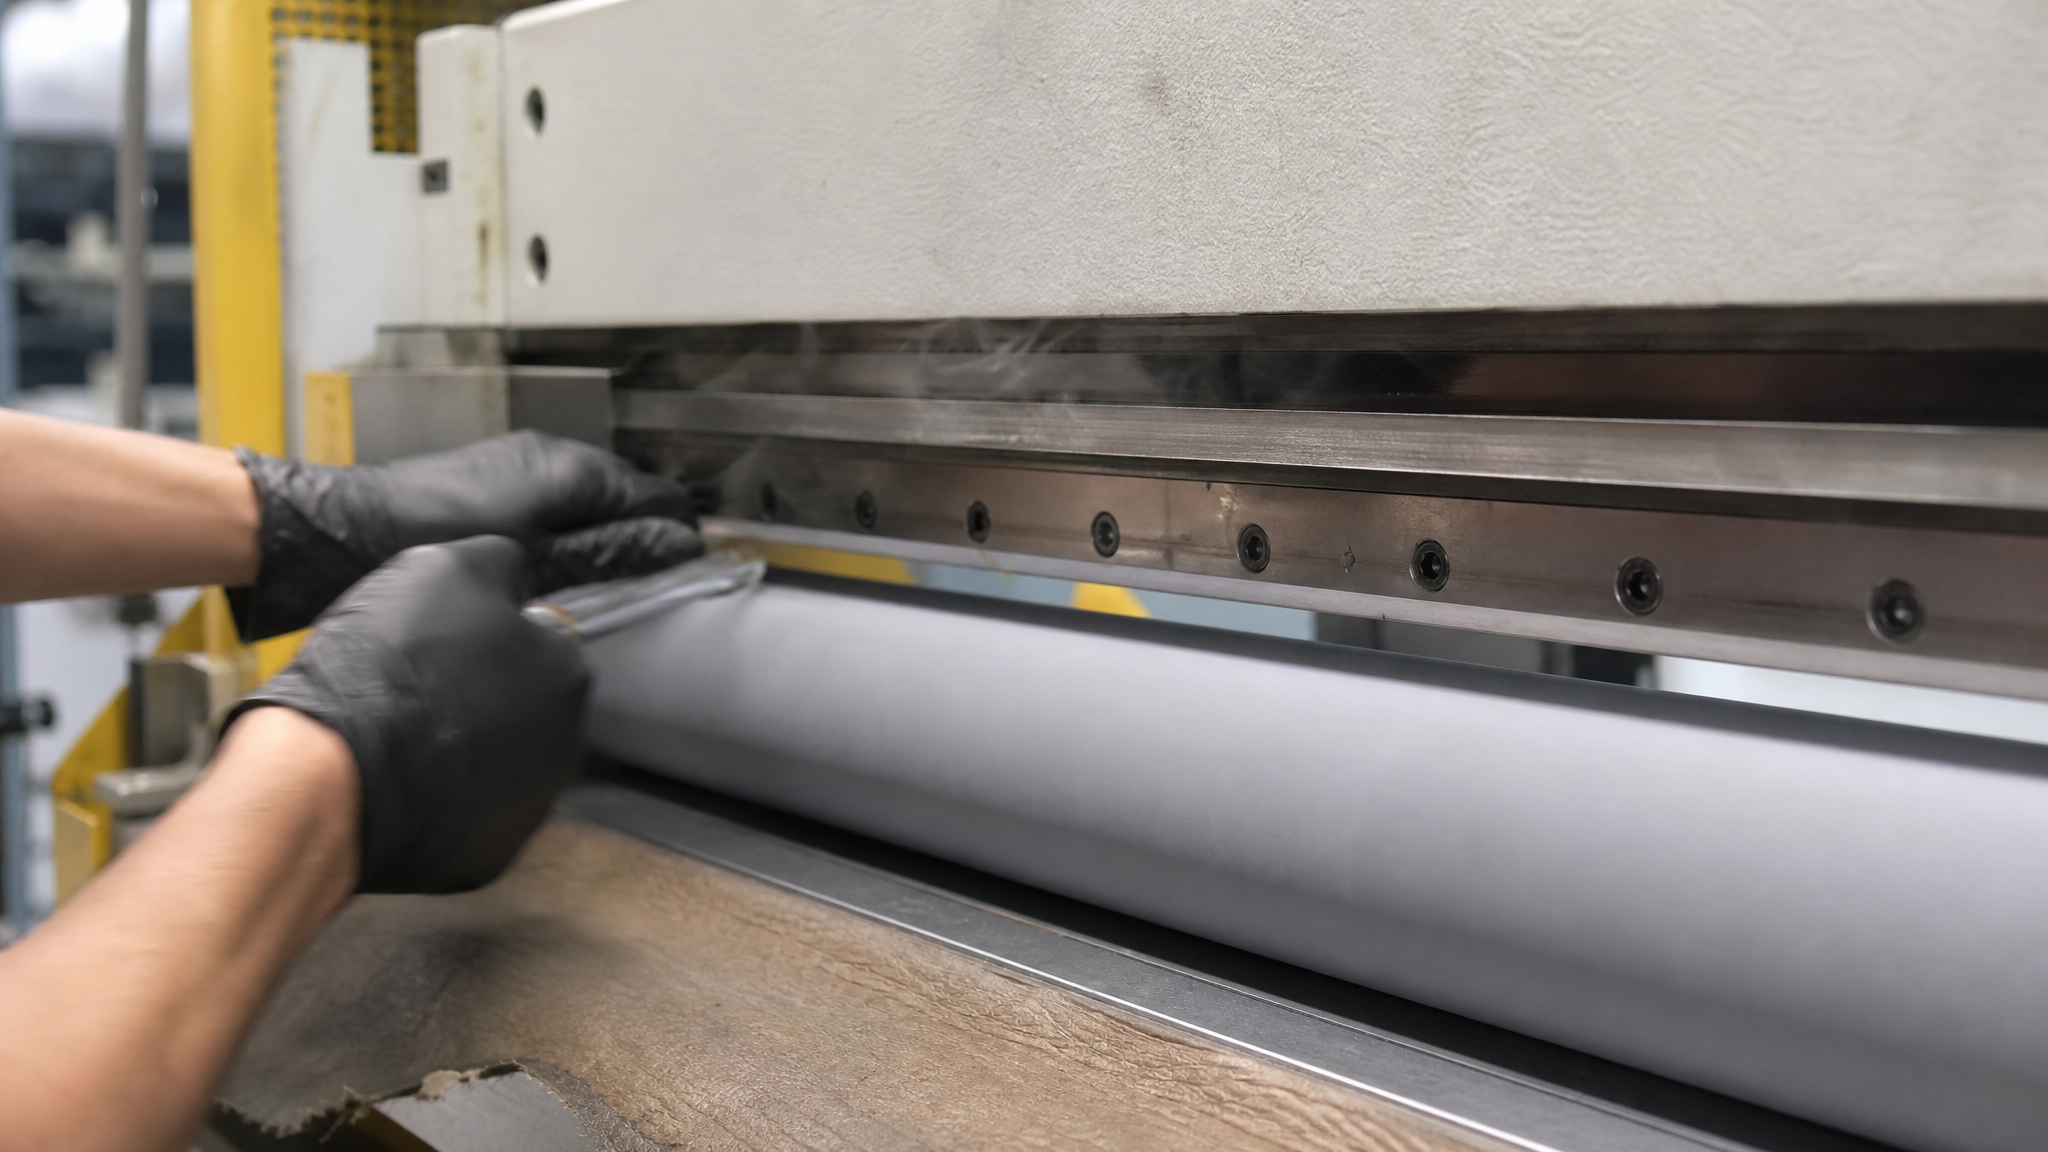
Для кожевенного производства это критично, так как некоторые процессы (сушка, крашение) разворачиваются в горячих или влажных условиях, а трение в узлах скольжения генерирует дополнительное тепло. Низкая теплопроводность ПТФЭ означает, что тепло от контакта поверхностей аккумулируется в пленке; если температура превышает допуск материала, покрытие теряет эластичность и начинает отслаиваться.
Химическая инертность ПТФЭ по отношению к кислотам, щелочам, органическим растворителям и маслам делает его идеальным для оборудования, контактирующего с растворами дубления, промывочными реагентами и спиртами. Однако эта универсальность - миф: ПТФЭ-покрытие нужно проверять именно на те вещества, которые будут воздействовать в производстве. Например, если на станке для двоения кожи присутствует остаток концентрированной серной кислоты, техническая поддержка производителя покрытия должна подтвердить, что слой не деградирует при этой концентрации и температуре.
Графитовые сухосмазочные покрытия как альтернатива жидким смазкам
Графит - кристаллический углерод с выраженной слоистой структурой, которая облегчает скольжение атомных слоев друг по другу.
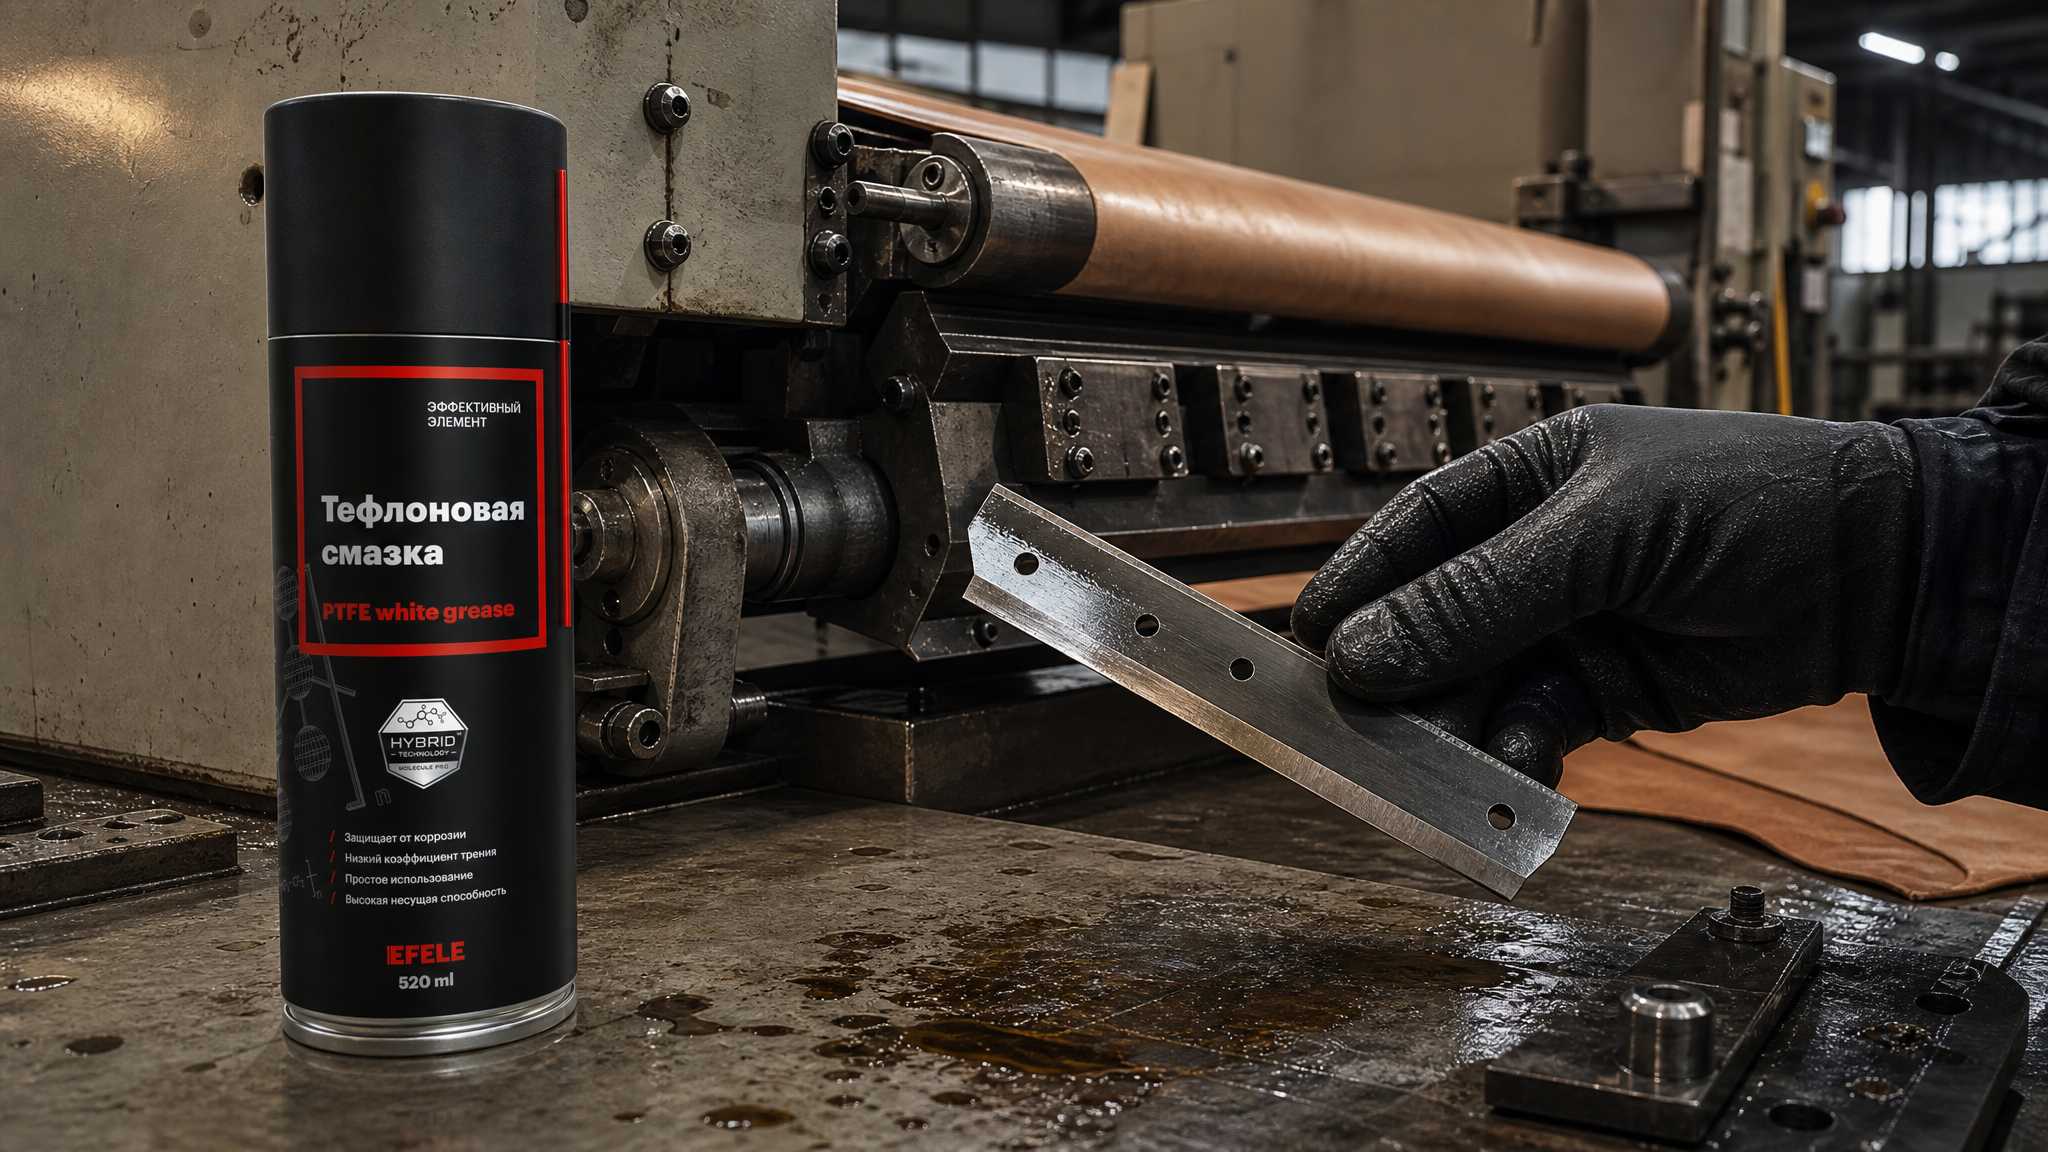
В отличие от ПТФЭ, графит работает как твердая смазка: он не создает скользкую пленку с низким трением, а предотвращает прямой контакт поверхностей, уменьшая адгезию и задиры. Графитовые покрытия особенно полезны в узлах, где жидкая смазка быстро вымывается влагой, загрязняется пылью и кожевенными волокнами или создает эстетическую проблему (масляные пятна на материале).
Рабочий диапазон графитовых покрытий существенно выше, чем у многих полимеров: они сохраняют эффективность при температурах 200–400 °C и выше, а также устойчивы к окислению в воздушной среде. Однако графит имеет существенный недостаток: он легко стирается при абразивном контакте с твердыми частицами и требует периодического восстановления покрытия. Для кожевенного станка это означает, что графит подходит для направляющих ножа и прижимных валиков, где нет агрессивного абразива, но не для режущей кромки, контактирующей с волокном и грязью.
Применение ПТФЭ-покрытий на станке для двоения кожи
Двоение кожи - операция, при которой лезвие строгает поверхность шкуры, снимая верхний слой до нужной толщины.
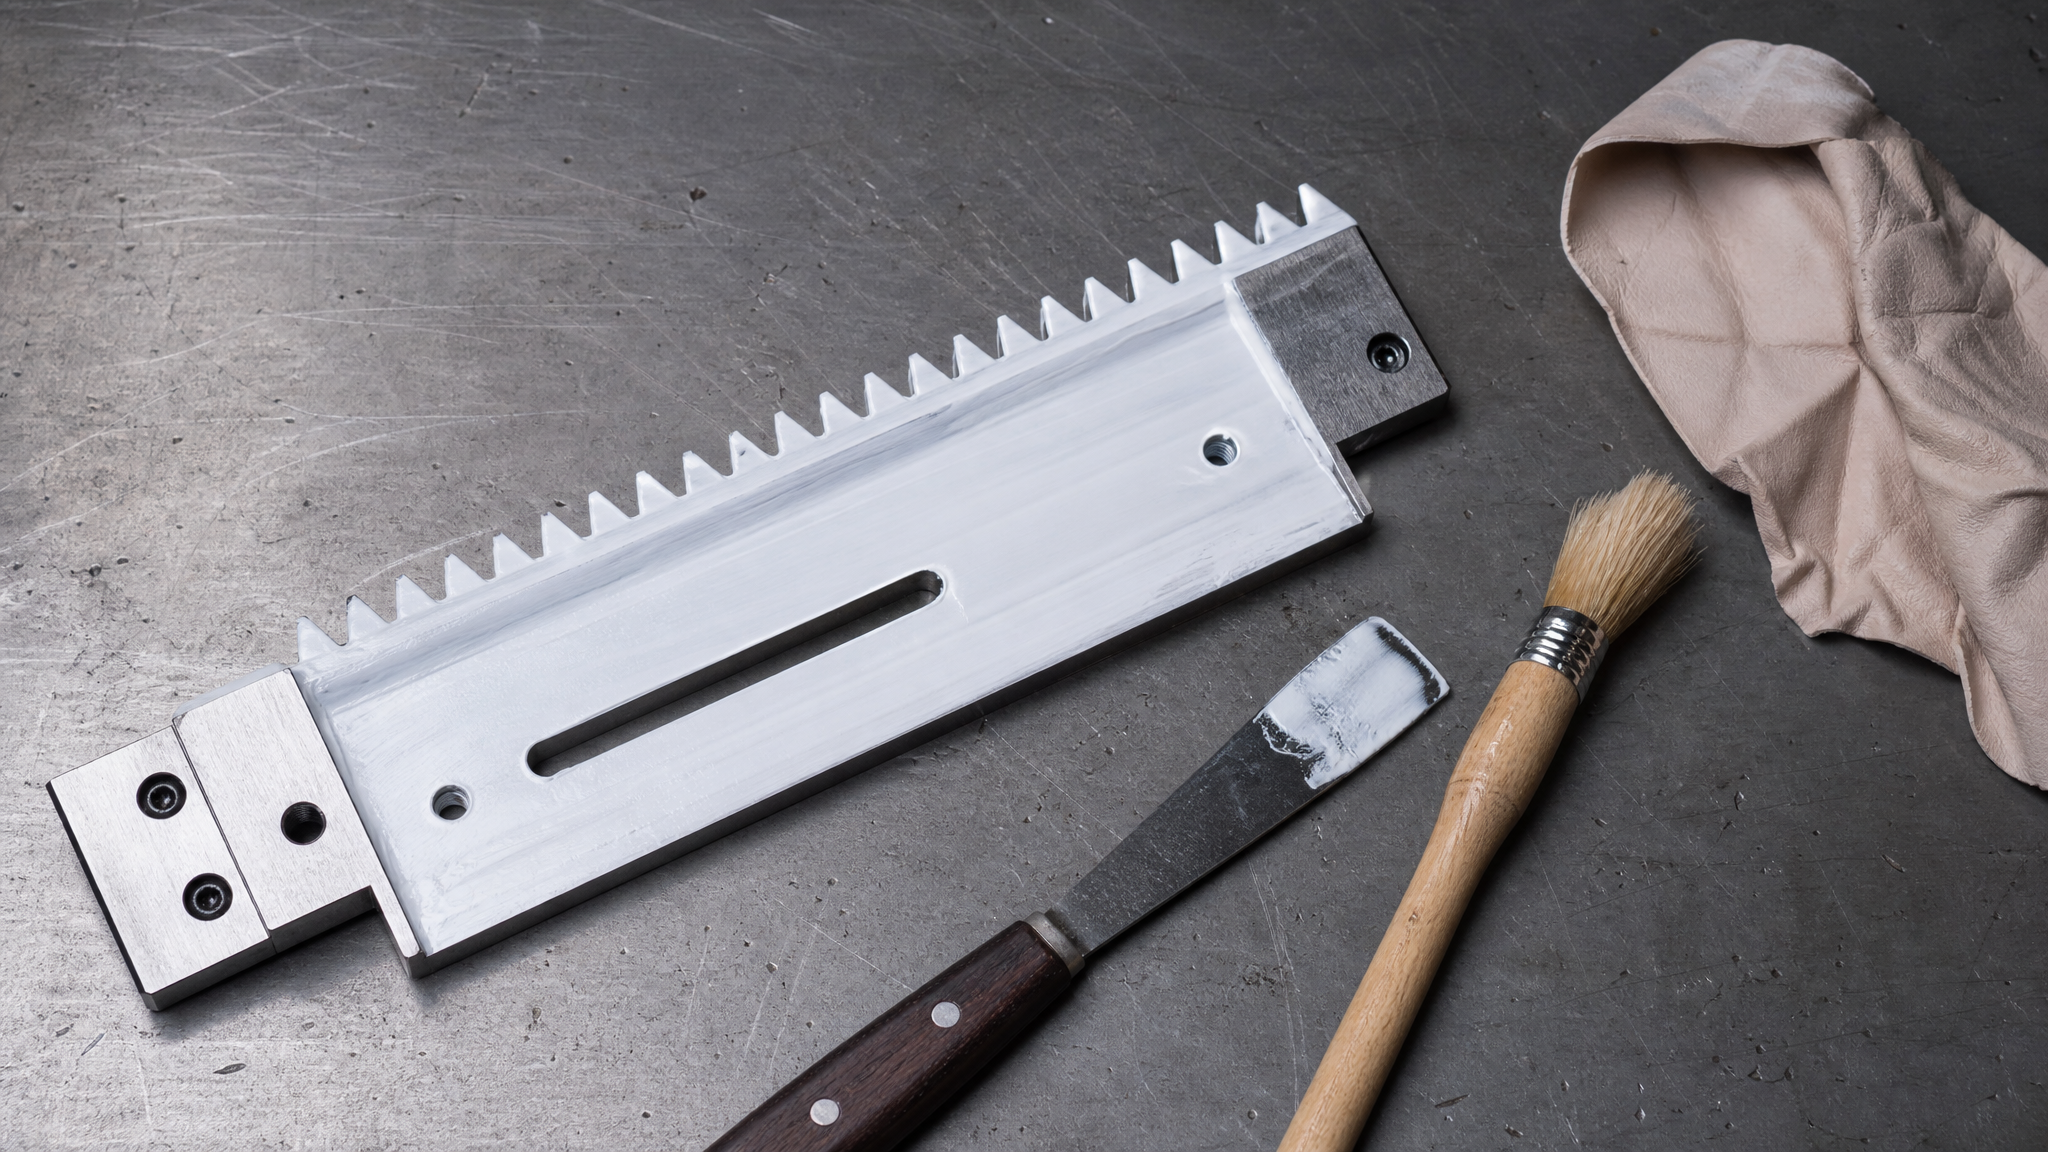
Ножи работают под давлением 200–500 кг, на скорости 10–40 м/мин, в условиях высокой влажности (кожа содержит 60–80 % воды). Налипание размягченного материала на режущую кромку и боковые поверхности ножа приводит к потере режущей способности, перегреву, вибрациям и порывам.
ПТФЭ-покрытие на плавающем ноже (подвижная часть режущего механизма) снижает адгезию размягченной кожи и позволяет материалу свободнее скользить. Это особенно заметно на начальных фазах режущего процесса, когда кожа еще теплая и липкая. Кроме того, ПТФЭ защищает боковые поверхности ножа от коррозии, вызванной контактом с солями, белками и водой. Для снижения трения плавающего ножа и предотвращения схватывания в узле скольжения применяются специализированные составы, которые формируют сверхтонкую пленку с минимальным гидроскопичностью - такие решения обеспечивают стабильность режима двоения и снижают боковые силы, перегружающие привод.
Однако прямое нанесение ПТФЭ-порошка на режущую кромку нежелательно: оно снижает твердость лезвия и может отслаиваться при абразивном контакте. Оптимальный вариант - покрыть направляющие поверхности ножа, зазор между прижимной пластиной и ножом, а также направляющие ролики и салазки. Это предотвращает налипание материала именно там, где оно наиболее проблематично, без ущерба заточке кромки.
Когда выбирать графитовое покрытие вместо ПТФЭ
Если на станке для двоения кожи нет проблемы с налипанием, но главная беда - фреттинг (микрошлифование контактных поверхностей) между направляющей и салазками при вибрационных колебаниях, графитовое покрытие может быть предпочтительнее.
Графит создает низкоэнергетический контакт, при котором микроперемещения не приводят к истиранию обеих поверхностей.
Графитовые покрытия рекомендуют также для узлов, работающих в сухом или полусухом режиме, где жидкая смазка практически отсутствует. Кожевенные линии включают участки с контролем натяжения, где прижимные валики действуют на материал под нагрузкой: без смазки на таких узлах быстро развивается задир. Графитовое покрытие работает как резервная твердая смазка, предотвращая прямой контакт и схватывание металла по металлу. Тем не менее, графит менее универсален в отношении химической защиты: он не обеспечивает коррозионной стойкости, как ПТФЭ, и в агрессивных кислых средах может окисляться.
Техническая подготовка поверхности и способы нанесения
Качество покрытия на 70 % зависит от подготовки поверхности.
Перед нанесением ПТФЭ или графита деталь должна пройти следующие этапы: обезжиривание (удаление масел и загрязнений органическими растворителями или щелочным раствором), механическое шлифование (создание микрошероховатости, за счет которой улучшается адгезия), промывка деионизированной водой и сушка сжатым воздухом или при температуре не выше 60 °C.
Нанесение ПТФЭ может производиться несколькими способами: напыление порошка (для толстых слоев, 10–50 микрометров), распыление суспензии (для тонких слоев, 1–10 микрометров), окрашивание вязкой жидкости или нанесение методом электростатического распыления. Для кожевенного оборудования наиболее часто применяют распыление суспензии или воднодисперсного состава, так как толстый слой повышает остаточные напряжения в покрытии и может отслаиваться при ударных нагрузках.
Графитовые покрытия наносят методом распыления дисперсии графита в органическом связующем (лак, смола) либо в виде спрессованного слоя с эпоксидной матрицей. Слой графита обычно тоньше (5–20 микрометров), но требует более надежного закрепления, так как графит хрупок и легко стирается при механическом воздействии.
Обслуживание и контроль состояния покрытий
Ни тефлоновое, ни графитовое покрытие не являются вечными и требуют периодического мониторинга.
Визуальный осмотр проводится еженедельно: ищут трещины, отслаивание, участки матового (стертого) блеска, пятна окисления. Если покрытие начинает отслаиваться, его фрагменты попадают в продукт (в данном случае кожу) и создают дефекты.
Функциональный контроль состоит в измерении усилия на приводе станка: если оно начинает расти без видимой причины, это признак начинающегося износа или истирания покрытия. Для ножей кожевенного станка можно применить простой тест: слегка провести пальцем по поверхности в направлении скольжения; если ощущается шероховатость или сухость (вместо обычной гладкости), это может указывать на потерю целостности покрытия.
Плановую восстановление покрытий рекомендуется проводить один раз в 6–12 месяцев, в зависимости от интенсивности использования и агрессивности среды. Однако повторное напыление часто бывает дороже замены всей детали, поэтому экономически выгодно выбирать долговечные составы при первом применении.
Сравнение тефлоновых и графитовых решений с традиционными смазками
| Характеристика | ПТФЭ-покрытие | Графитовое покрытие | Жидкая минеральная смазка | Пластичная литиевая смазка |
|---|---|---|---|---|
| Коэффициент трения | 0,05–0,10 | 0,15–0,25 | 0,08–0,15 | 0,10–0,20 |
| Рабочая температура | До 260–327 °C | 200–400 °C | До 100 °C (обычно) | До 150 °C |
| Водостойкость | Отличная | Хорошая | Низкая | Средняя |
| Химстойкость | Исключительная | Средняя | Средняя | Средняя |
| Способность к самовосстановлению | Нет | Нет | Да | Да |
| Вымывание под давлением | Нет | Нет | Да | Нет |
| Сложность нанесения | Средняя | Средняя | Легко | Легко |
| Стоимость первичного применения | Высокая | Средняя | Низкая | Низкая |
| Допуск на пищевое оборудование | Существует (конкретные составы) | Нет | Существует (конкретные марки) | Существует (конкретные марки) |
Из таблицы видно: жидкие и пластичные смазки дешевле при первичном применении, но требуют частого переобслуживания, подвержены вымыванию и окислению. Покрытия дороже в установке, но затем работают без обслуживания годами. Для кожевенного оборудования, где смазка быстро загрязняется и вызывает налипание материала, покрытия часто выигрывают по совокупной стоимости владения.
Типичные ошибки при внедрении покрытий
Первая и наиболее частая ошибка - нанесение покрытия на всю деталь без анализа, какие зоны действительно требуют защиты.
Результат: излишняя толщина, высокие остаточные напряжения, риск отслаивания и потраченные деньги. Покрытие нужно наносить выборочно, только на поверхности трения и контакта.
Вторая ошибка - предположение, что тефлоновое покрытие отменяет смазку. На самом деле ПТФЭ снижает трение, но не исключает потребность в смазывании узлов с ударными нагрузками или абразивом. Покрытие защищает от налипания, но не дает полноценную пленку между поверхностями при высоких давлениях. Для узлов, где изначально была предусмотрена жидкая смазка, ее нужно продолжать применять, но в меньших количествах.
Третья ошибка - неправильная подготовка поверхности. Даже хорошее покрытие отслаивается, если на подложке осталась окись, ржавчина или масло. Это приводит к внезапным отказам и скоплению отслоившихся фрагментов в движущихся узлах.
Четвертая ошибка - выбор покрытия по названию, без проверки рабочей температуры, толщины слоя и способа нанесения. Много закупщиков заказывают просто «тефлоновое покрытие» и удивляются, когда получают слой неправильной толщины или состава, не выдерживающий реальных условий.
Пятая ошибка - недостаток документирования. Если нанесено покрытие, нужно иметь паспорт с указанием типа материала, толщины, температуры отверждения и сроков гарантии. Это позволит позже быстро определить причину отказа и спланировать восстановление.
Часто задаваемые вопросы
Чем отличаются ПТФЭ и тефлон?
ПТФЭ - это химический материал (политетрафторэтилен), а тефлон - торговая марка одного из производителей этого материала. В промышленности оба термина используют как синонимы, но при закупке важно уточнять именно материал (ПТФЭ, FEP, PFA), толщину слоя и производителя, а не просто просить «тефлоновое покрытие». Это избежит недоразумений с поставщиком.
Может ли ПТФЭ-покрытие полностью заменить смазку?
Для узлов с умеренными нагрузками и без абразива - да, ПТФЭ-покрытие снижает трение настолько, что жидкая смазка может быть исключена. Но для станков с высоким давлением, ударными нагрузками или контактом с грязью покрытие дополняет, но не отменяет смазку. Проверьте техническую документацию оборудования на допустимое давление контакта для вашего узла.
Как часто нужно восстанавливать ПТФЭ-покрытие на кожевенном станке?
При интенсивной эксплуатации (40+ часов в неделю) рекомендуется проводить визуальный осмотр ежемесячно и контролировать усилие на приводе. Полное восстановление потребуется только если видны трещины, отслаивание или наблюдается резкий рост трения. В среднем покрытие служит 1–3 года; график зависит от агрессивности среды и нагрузок.
Есть ли разница между графитовым и ПТФЭ-покрытием для влажной среды?
Да. ПТФЭ отталкивает воду и предотвращает коррозию металла, что критично для оборудования в контакте с влагой. Графит, напротив, может впитывать влагу и терять смазывающие свойства. Для кожевенного оборудования, где влажность постоянна, ПТФЭ - более надежный выбор.
Можно ли самостоятельно нанести ПТФЭ-покрытие в цехе?
Теоретически да, если использовать готовую суспензию и аэрозольный баллончик. Однако качество будет существенно ниже профессионального напыления: толщина трудно контролируется, адгезия зависит от влажности воздуха, и может остаться матовость вместо гладкого блеска. Для критичных узлов кожевенного станка рекомендуется обращаться в специализированные мастерские с оборудованием для напыления.
Заключение
Тефлоновые (ПТФЭ) и графитовые покрытия - мощные инструменты для решения проблем трения, налипания и коррозии на кожевенном оборудовании. ПТФЭ лучше всего работает там, где требуется антиадгезия и химическая инертность (плавающий нож станка для двоения кожи, направляющие, контакт с реагентами); графит подходит для сухого трения и высокотемпературных режимов. Выбор между ними зависит от конкретного узла, режима нагрузки, температуры и среды.
Успех внедрения покрытий достигается не названием материала, а правильной подготовкой поверхности, выбором оптимальной толщины слоя, документированием параметров и плановым контролем состояния. Следующий шаг - провести техническое совещание с производителем вашего оборудования, определить критичные узлы, получить рекомендации по типу и толщине покрытия, а затем спланировать пилотное применение на одной машине перед массовым внедрением.