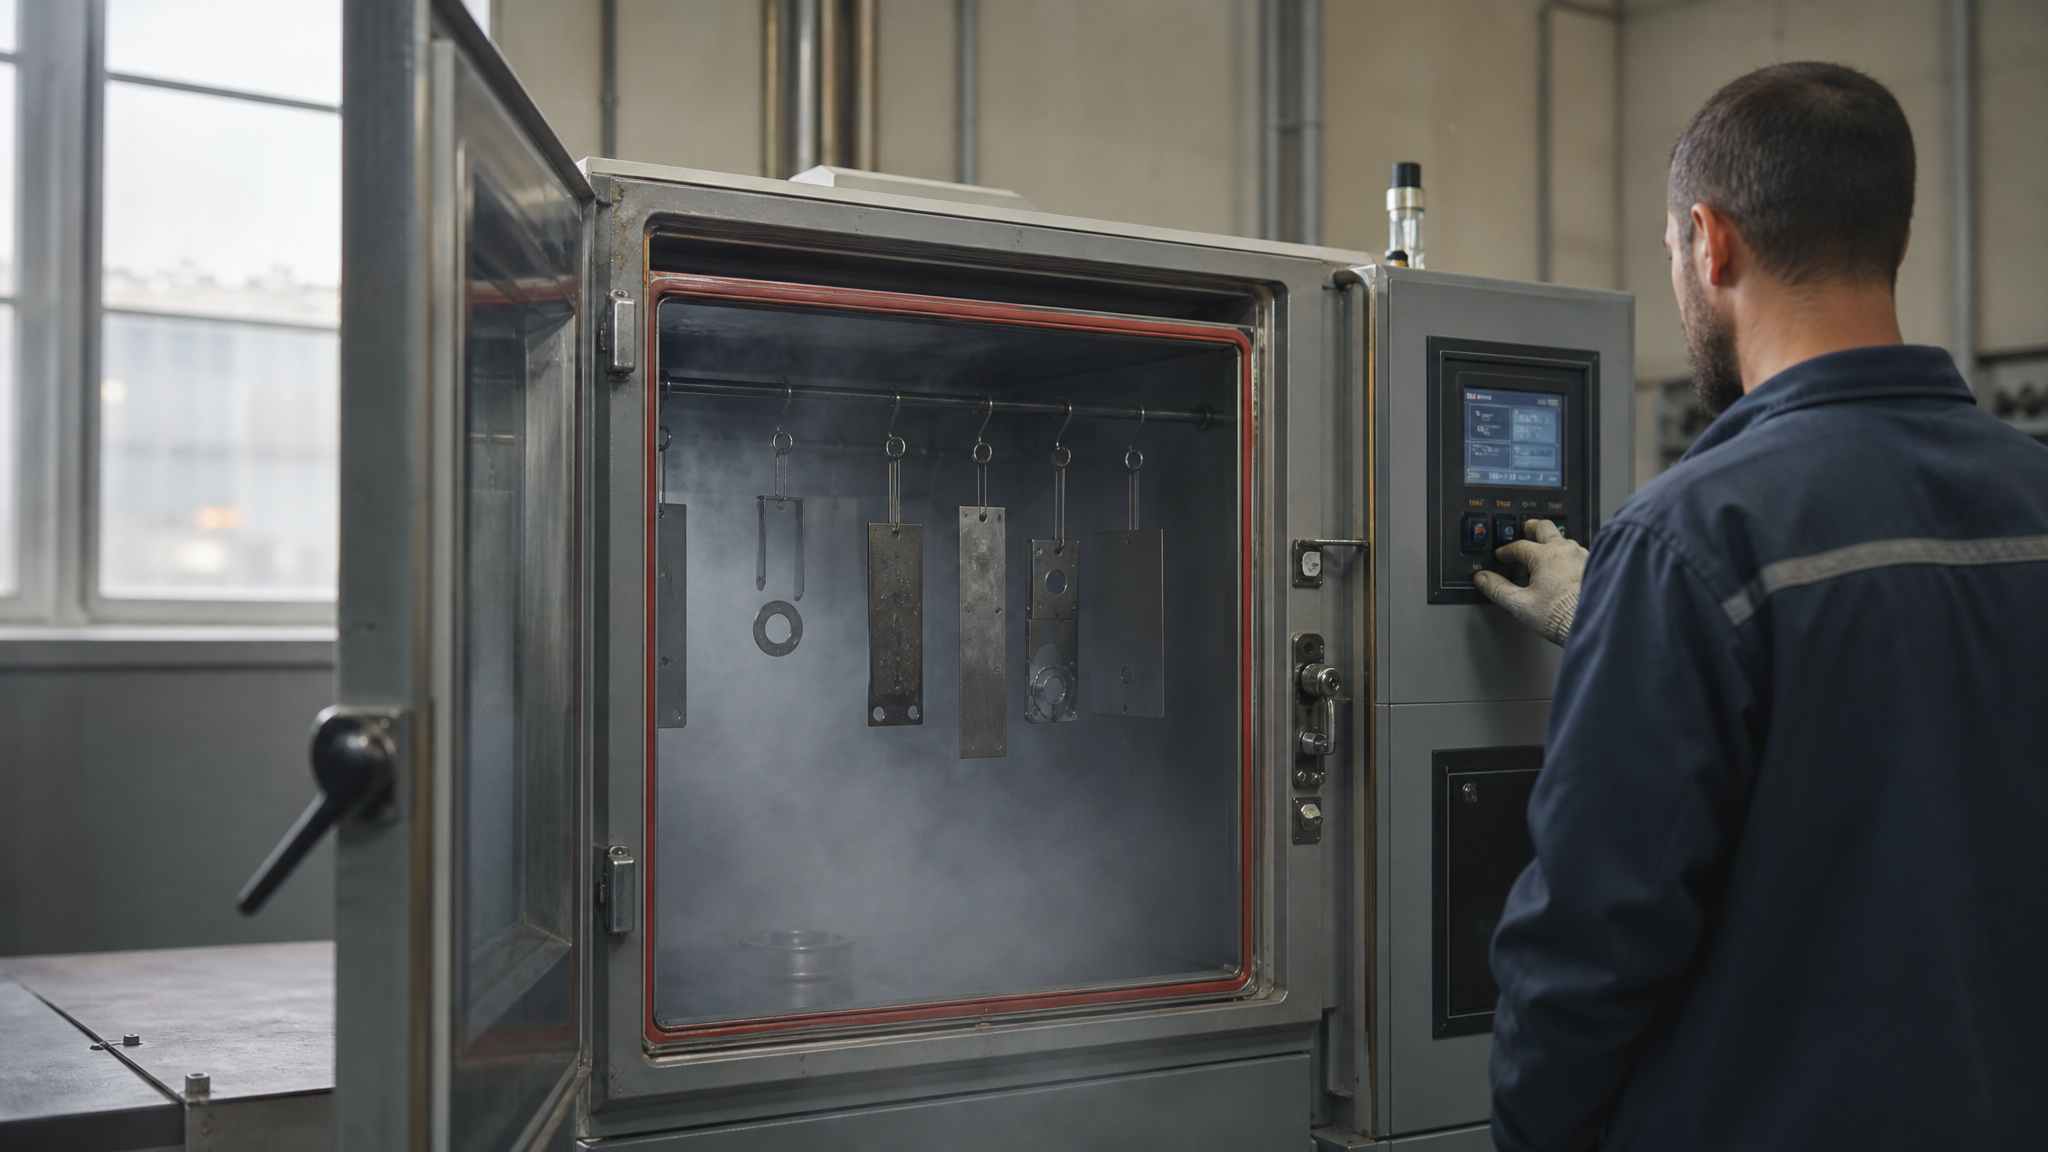
Камера соляного тумана - это ускоренный метод оценки того, как материалы и покрытия противостоят коррозии в агрессивных средах. За дни и недели испытаний в таких камерах моделируют коррозионные процессы, которые в реальных условиях развиваются месяцами и годами. Для технических специалистов и закупщиков понимание принципов этих испытаний критично при выборе защитных составов и материалов для оборудования, которое работает в приморских зонах, на производстве с высокой влажностью или в условиях соляного аэрозоля.
Статья разбирает, как именно проводят испытания, какие стандарты применяют, как читать и интерпретировать результаты, и почему одного теста в соляном тумане недостаточно для финального вывода о надежности покрытия в реальной эксплуатации.
Что такое испытание в камере соляного тумана и зачем оно нужно
Испытание в камере соляного тумана - это ускоренный коррозионный тест, который позволяет в сжатые сроки получить информацию о стойкости материалов к коррозии.
Вместо ожидания реальной коррозии в течение месяцев или лет инженеры помещают образцы в контролируемую среду с высокой концентрацией соли и влаги, где процессы окисления идут интенсивнее.
Назначение этого испытания - оценить защитные свойства покрытия и материала в условиях, близких к приморским регионам, промышленным зонам и производствам, где контакт с солями и морской влагой неизбежен. По результатам теста разработчик или закупщик принимает решение: подходит ли данное покрытие для конкретного применения или нужно искать альтернативу.
Испытание не дает абсолютный прогноз долговечности в полевых условиях - для этого требуются дополнительные натурные испытания и данные о конкретной среде эксплуатации. Однако оно позволяет быстро отсеять неподходящие варианты и сравнить несколько покрытий в одинаковых условиях.
Стандарты и режимы испытаний в соляном тумане
В России и мировой практике приняты несколько основных стандартов и режимов для проведения испытаний в камере соляного тумана:
Российские ГОСТы
ГОСТ 28207-89 - один из базовых стандартов, описывающий режим испытания Ка (соляной туман). Параметры нейтрального режима зафиксированы: концентрация хлорида натрия (5±1) % по массе, pH раствора 6,5–7,2, температура в камере 35±2 °C. Этот режим считается классическим и наиболее приближен к условиям коррозии в климатических зонах с умеренной соленостью.
ГОСТ Р 52763-2007 - методология испытаний на стойкость к климатическим внешним воздействующим факторам, включая соляной туман. В этом стандарте дополнительно нормируются критерии оценки результатов: для нейтрального соляного тумана работа аппаратуры считается удовлетворительной при потере массы каждого образца (140±40) г/м². Стандарт предъявляет требования к воспроизводимости и точности измерений.
ГОСТ Р 55001-2012 - техническое регулирование для самих камер соляного тумана. В стандарте заданы требования к конструкции: полезный объем камеры не менее 0,2 м³, распылительные устройства должны обеспечивать скорость осаждения соляного раствора от 0,2 до 40 мл/ч. Этот документ важен для выбора оборудования и проверки его соответствия нормам.
ГОСТ 9.308-85 и ГОСТ 9.401 - ускоренные испытания металлических и неметаллических покрытий на коррозию, включая режимы с соляным туманом и оценку стойкости лакокрасочных покрытий к внешней среде.
Международный стандарт ISO 9227 и режимы
Международный стандарт ISO 9227:2017 (у нас обозначен как ГОСТ 34388-2023) описывает три основных режима испытаний:
NSS (Neutral Salt Spray) - нейтральный соляной туман с параметрами 5% NaCl, pH 6,5–7,2, температура 35°C. Это основной режим для общей оценки коррозионной стойкости.
AASS (Acetic Acid Salt Spray) - уксуснокислый соляной туман, более агрессивный, с добавлением уксусной кислоты для снижения pH.
CASS (Copper-accelerated Acetic Acid Salt Spray) - медно-ускоренный режим, где в раствор добавляют медь и уксусную кислоту, чтобы еще больше ускорить коррозионные процессы. Этот режим используют для материалов, которые должны работать в особо жестких условиях.
Выбор режима зависит от типа изделия, материала и предполагаемых условий эксплуатации. Для большинства промышленного оборудования и консервационных покрытий выбирают NSS, реже - AASS.
Параметры нейтрального соляного тумана и контроль качества
Нейтральный режим (NSS) - наиболее распространенный в практике испытаний.
Точность соблюдения параметров прямо влияет на достоверность результатов и возможность сравнивать данные между разными лабораториями.
Состав и концентрация раствора
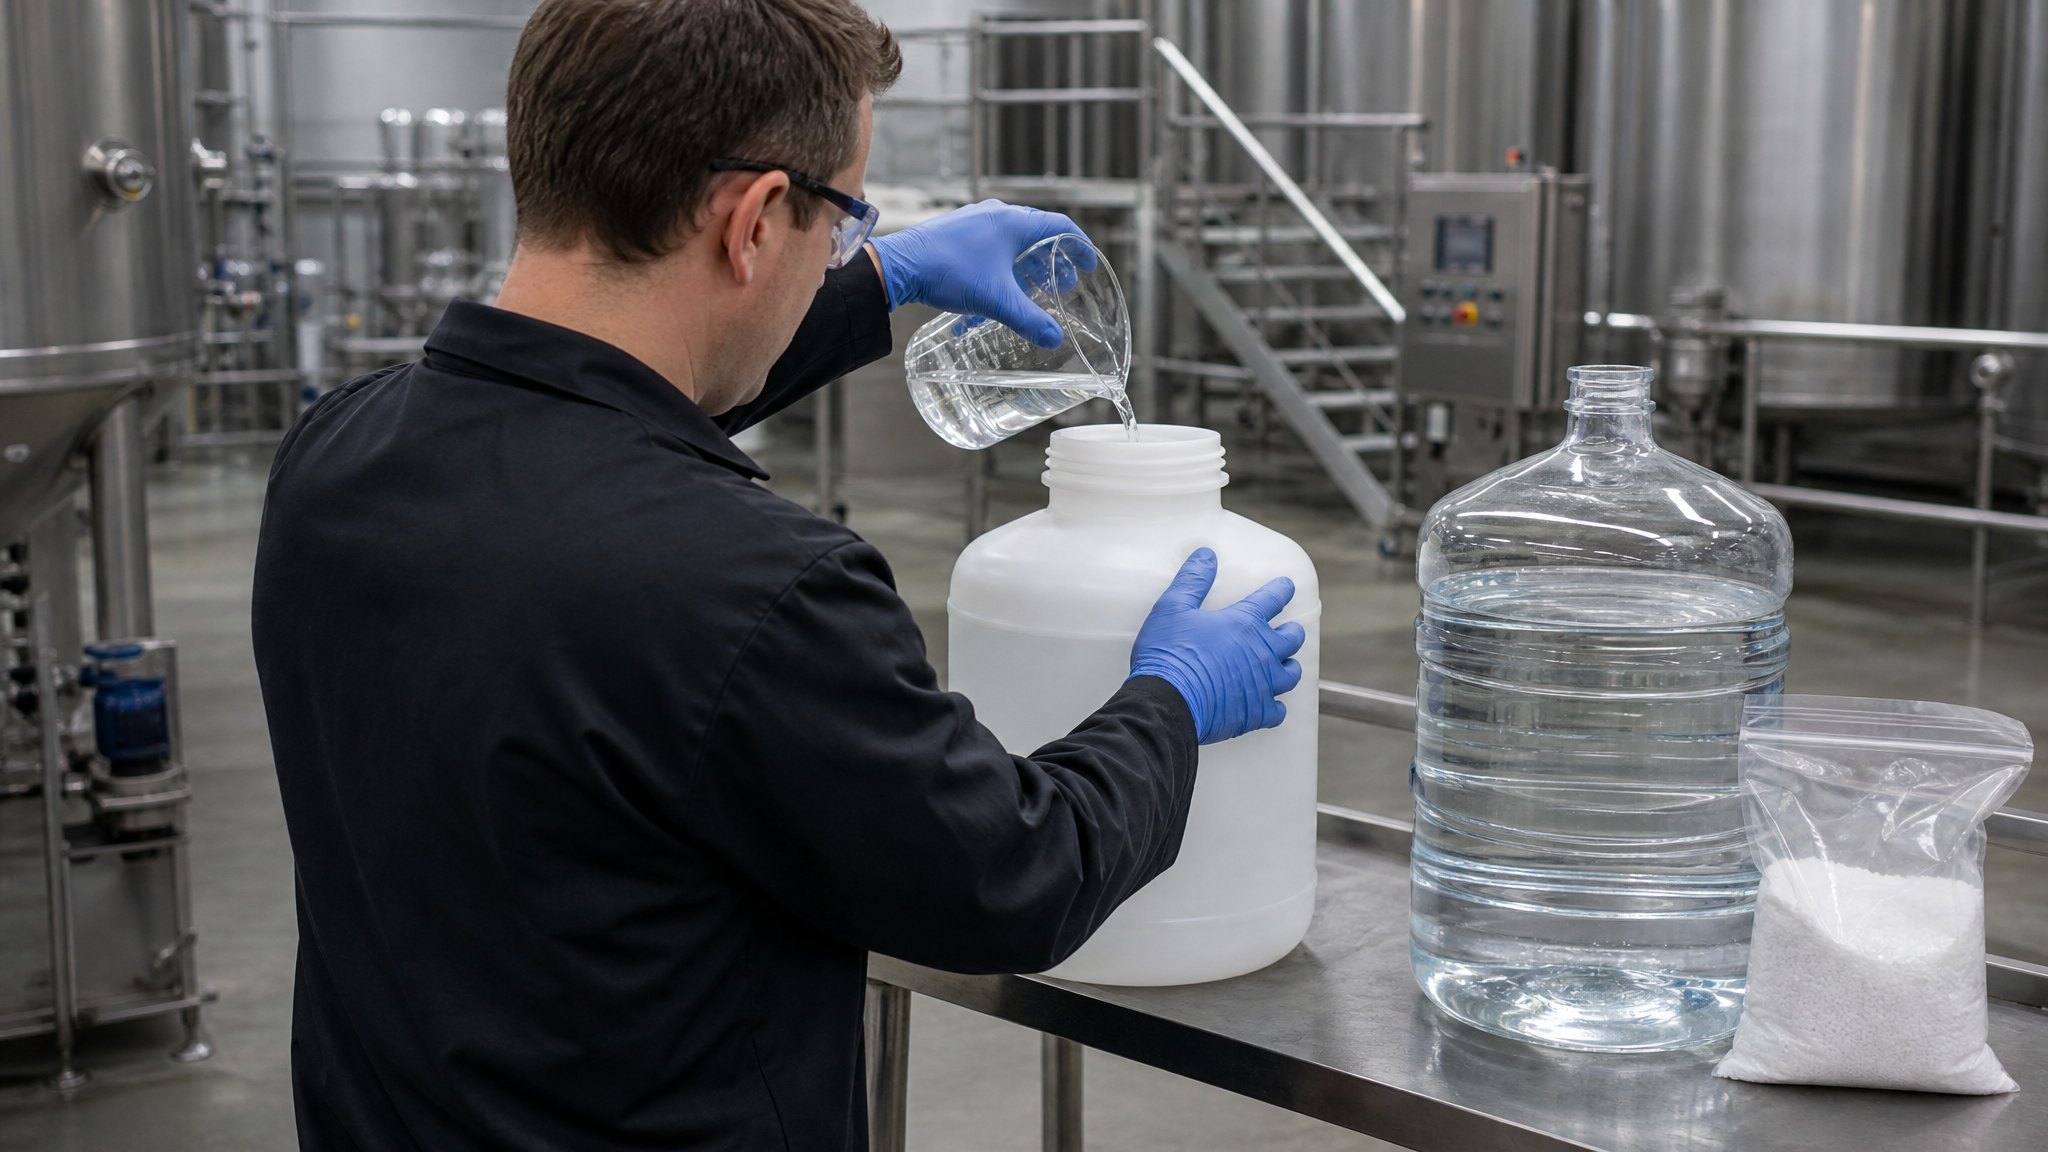
Раствор готовят из хлорида натрия (поваренной соли) и дистиллированной воды. Концентрация строго нормирована: (5±1) % по массе. Это означает, что на 100 г раствора должно приходиться 5 г NaCl, с допуском ±1 %, то есть от 4 до 6 г на 100 г. Отклонение от этого диапазона может изменить интенсивность коррозии и исказить результаты.
pH и температура
pH раствора поддерживают в пределах 6,5–7,2. Если pH упадет ниже 6,5, среда станет более кислой и агрессивной; выше 7,2 - менее активной. Для контроля pH используют электроды и pH-метры, которые должны быть аттестованы.
Температура в камере -35±2 °C. Это примерно комнатная температура, чуть выше, что ускоряет химические реакции и коррозию без перегрева материалов. Температуру контролируют датчиками и поддерживают системой терморегуляции.
Скорость осаждения
Скорость осаждения соляного раствора на поверхность образцов должна быть в диапазоне 0,2–40 мл/ч, в зависимости от режима и требований конкретного стандарта. Это обеспечивает равномерное смачивание образцов и воспроизводимость условий. Слишком быстрое распыление может привести к стеканию раствора, слишком медленное - к неравномерному увлажнению.
Аттестация и метрология
Все измерительные приборы камеры (термометры, pH-метры, приборы для контроля концентрации) должны быть откалиброваны и аттестованы. Это обязательное условие для того, чтобы результаты испытаний признавались в отрасли и при сертификации продукции.
Подготовка образцов и влияние адгезии покрытия на результаты
Качество результатов испытаний в камере соляного тумана критично зависит от того, как подготовлены образцы и как нанесено покрытие.
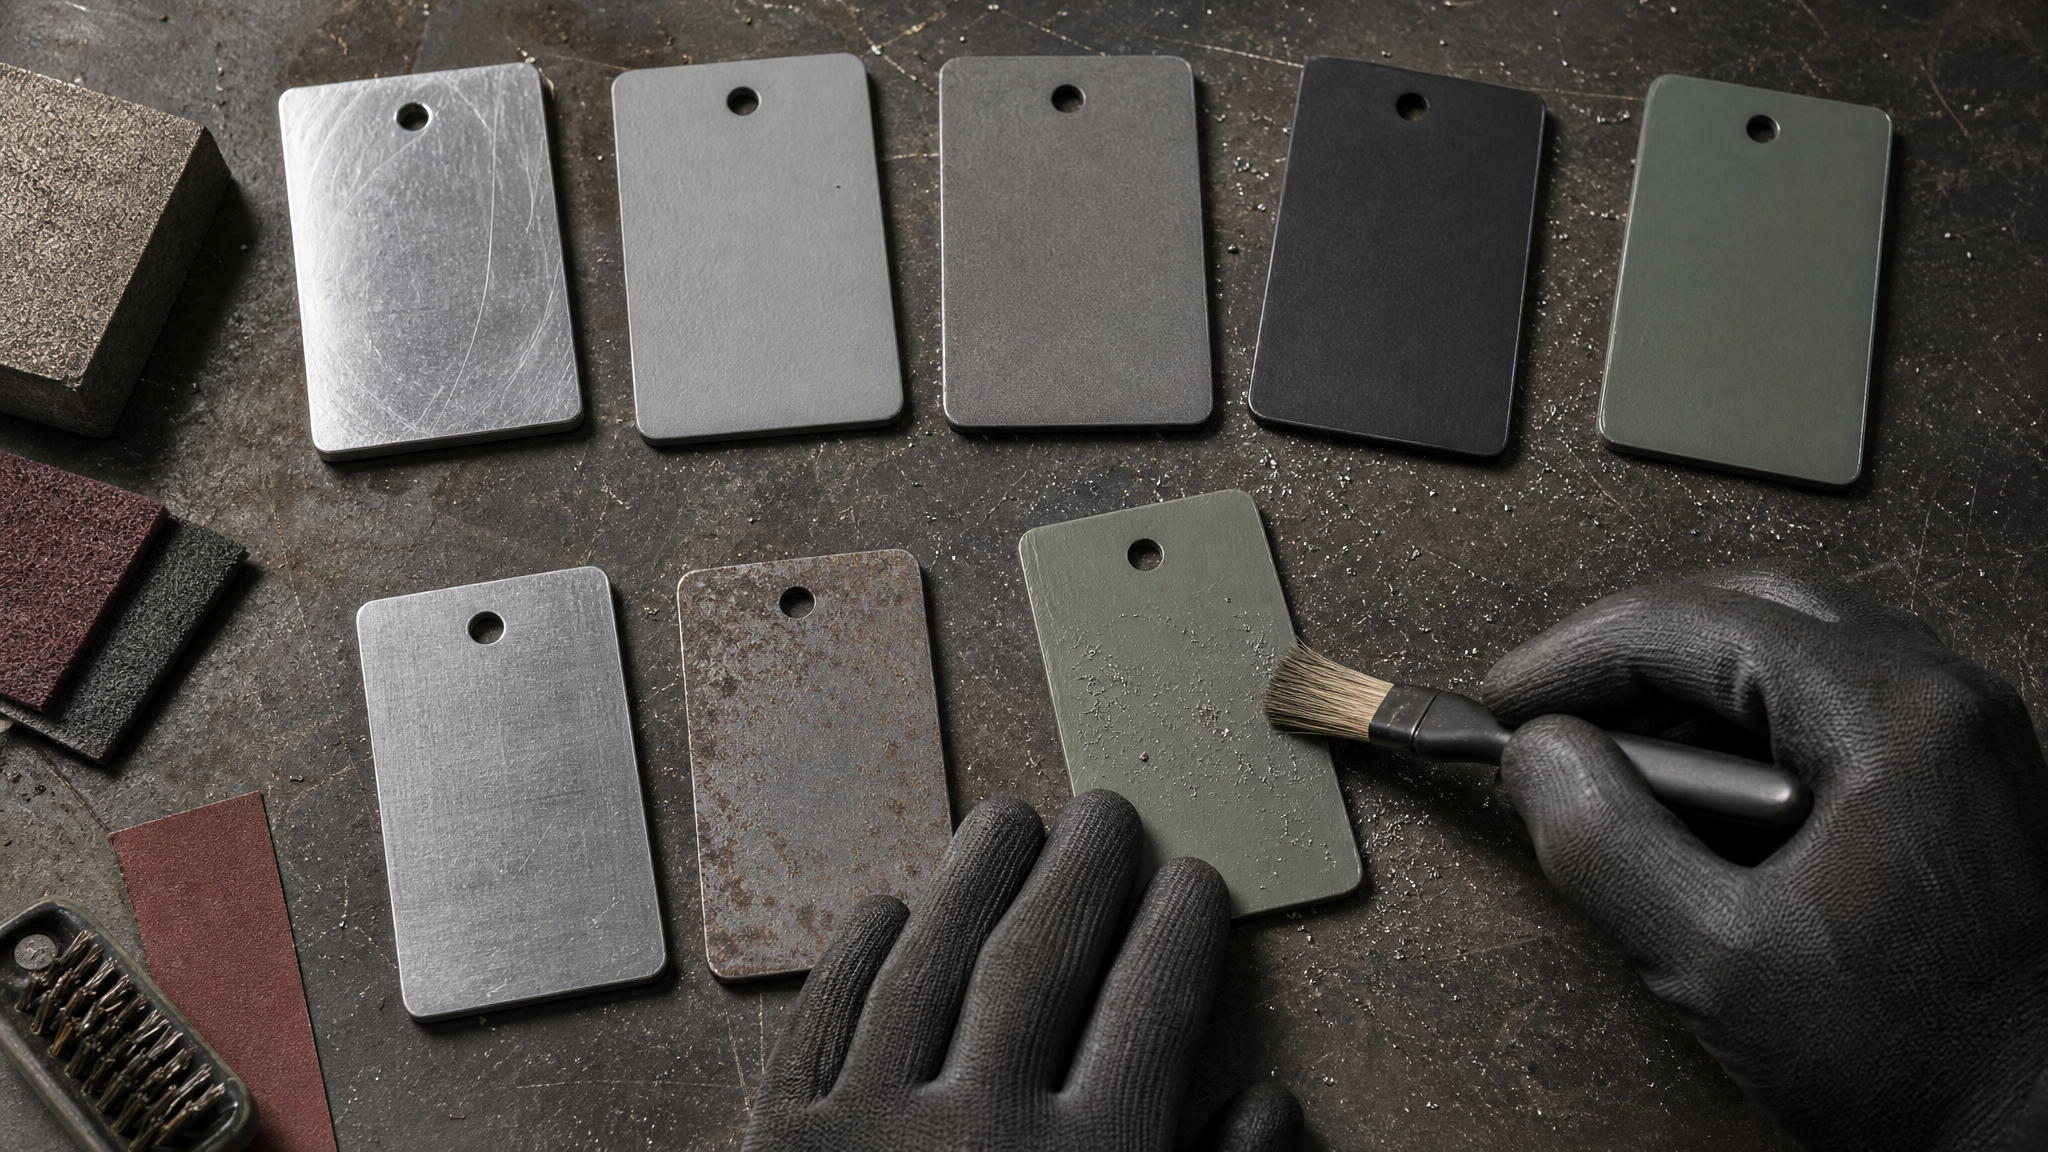
Два образца одного материала, но с разной подготовкой поверхности, могут показать совершенно разные результаты.
Подготовка поверхности перед покрытием
Перед нанесением антикоррозионного или защитного покрытия металлическую поверхность необходимо очистить от ржавчины, масла, пыли и окислов. Согласно ГОСТ 9.402 и практике, используют следующие методы:
Механическая чистка - абразивная обработка, пескоструйная или дробеструйная очистка до степени чистоты Sa 2,5 (согласно ISO 8501-1), что соответствует практически белой поверхности со слабыми следами неполностью удаленного окисла.
Обезжиривание - удаление масел и загрязнений органическими растворителями или щелочными растворами.
Пассивация - если нужна дополнительная защита от окисления между подготовкой и нанесением покрытия.
Если поверхность плохо подготовлена, даже хорошее покрытие может отслоиться или вздуться при попадании влаги и соли под его слой. Результат теста будет не о качестве самого покрытия, а о недостатках подготовки.
Адгезия покрытия к металлу
Адгезия - это сцепление покрытия с подложкой (металлом). Она зависит от чистоты поверхности, шероховатости, температуры нанесения, времени высыхания и химического состава самого покрытия.
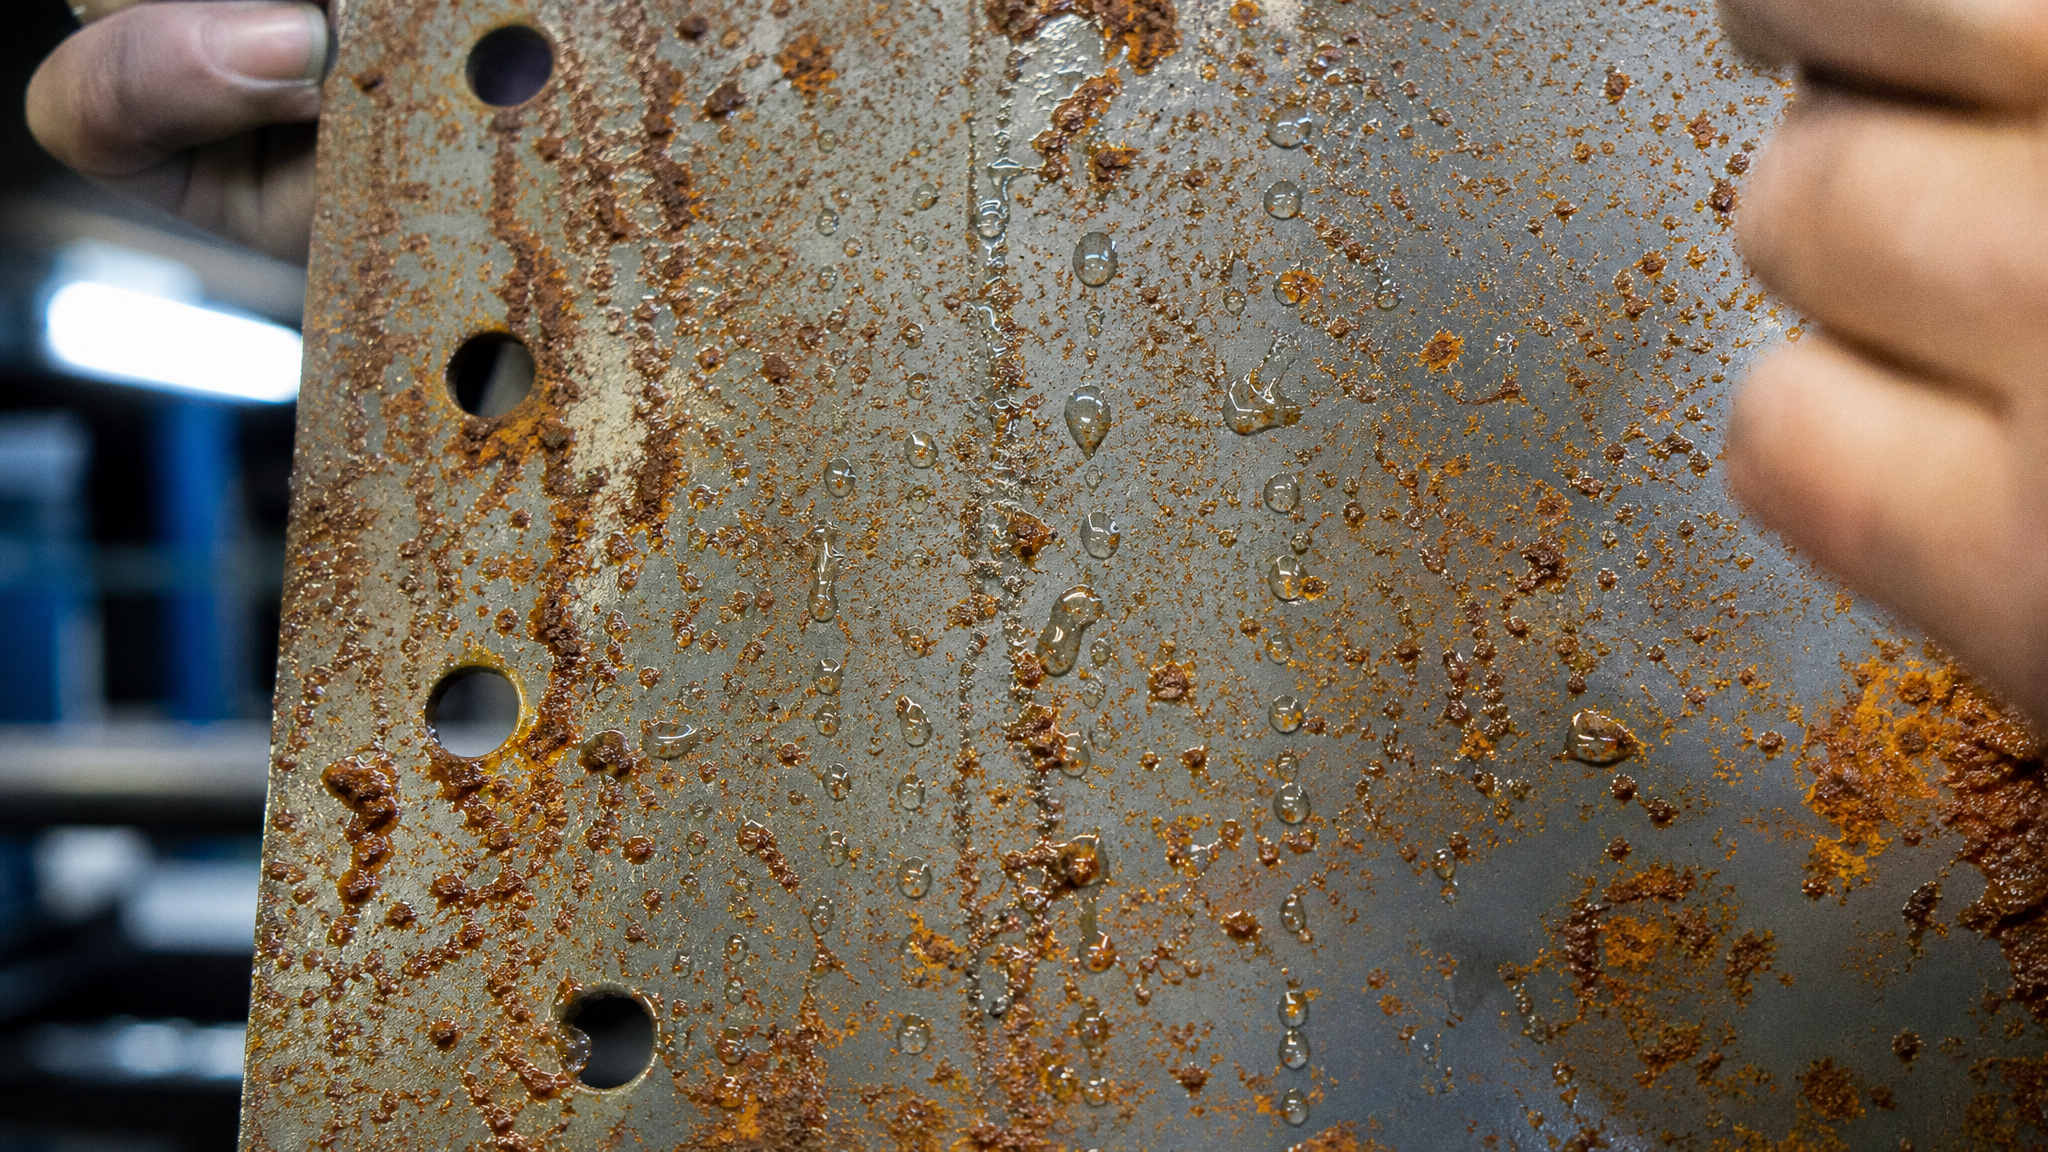
При испытании в соляном тумане плохая адгезия проявляется характерным дефектом: вздутие или отслаивание покрытия. Это происходит потому, что соль и влага проникают под слой покрытия и создают осмотическое давление; если адгезия слабая, слой отделяется от металла. В протоколе это регистрируют как отдельный дефект, отличный от коррозии самого металла.
Для проверки адгезии используют тест отслаивания (pull-off test, согласно ISO 4624), где механически отрывают участок покрытия и оценивают силу сцепления. В лабораториях часто проводят этот тест до и после испытания в соляном тумане, чтобы увидеть, как влияет коррозионное воздействие на связь покрытия с металлом.
Причины выкрашивания покрытия при испытании
Выкрашивание (отслаивание и вздутие) покрытия при испытании в соляном тумане вызывается несколькими факторами:
Недостаточная чистота поверхности - остатки масла, ржавчины или оксидов прерывают контакт между покрытием и металлом; влага проникает именно в эти точки.
Пористость самого покрытия - микротрещины и поры в слое позволяют соли и воде достигать металла; под давлением растущих продуктов коррозии слой вздувается.
Недостаточная толщина покрытия - тонкие слои быстрее разрушаются, особенно на кромках образца.
Неправильное время высыхания и отверждения - если нанести следующий слой слишком рано или покрытие не полностью отвердело перед испытанием, адгезия будет слабой.
Расширение металла от влаги и тепла - при циклическом промачивании и высыхании металл и покрытие расширяются по-разному; если адгезия низка, слой начинает отслаиваться.
На практике часто сочетание нескольких факторов. Поэтому при оценке результатов важно проанализировать историю подготовки и нанесения покрытия, а не только смотреть на конечный протокол.
Критерии оценки результатов испытаний
По завершении испытания в камере соляного тумана (обычно через 24, 48, 96, 240, 480, 720 или 1000 часов) образцы извлекают и проводят визуальный осмотр и измерения.
Что оценивают
Коррозия металла - появление ржавчины, локальные и сплошные пятна окисления. Оценивают площадь поражения (в % от поверхности) и глубину коррозии.
Вздутие и отслаивание покрытия - отделение слоя от подложки, обычно вызванное проникновением влаги и осмотическим давлением.
Изменение цвета - обесцвечивание, потускнение, побурение покрытия, вызванное окислением компонентов.
Микротрещины и пористость - дефекты в слое, видимые под микроскопом или при увеличении.
Все эти параметры записывают в протокол с фотографиями и описанием каждого дефекта.
Стандартные критерии и шкалы
ГОСТ Р 52763-2007 и ISO 9227 предусматривают использование стандартных эталонных образцов для сравнения. Например, коррозию оценивают по шкале от 0 (нет коррозии) до 10 (полное разрушение). Вздутие классифицируют по размеру и количеству вздутий на единицу площади.
Для лакокрасочных покрытий часто применяют классификацию по ГОСТ 9.402, где оценивают: - Красность и яркость цвета, - Матовость/глянец, - Наличие трещин и других дефектов.
На основе собранных данных лаборатория выдает протокол, в котором указывает, соответствует ли образец требованиям стандарта (обычно - соответствует, соответствует с замечаниями или не соответствует).
Интерпретация результатов и сравнение покрытий
Когда имеются результаты испытаний нескольких покрытий в одинаковых условиях, их можно сравнивать.
Однако при этом важно помнить о нескольких ограничениях.
Сравнимость данных
Для корректного сравнения необходимо, чтобы:
Все образцы были изготовлены из одного материала (например, углеродистой стали одной марки).
Подготовка поверхности была идентичной.
Покрытия наносили в одинаковых условиях (температура, влажность, техника нанесения).
Испытания проводили в одной камере или в камерах с аттестованными параметрами.
Длительность испытания была одинаковой.
Если хотя бы один из этих факторов отличается, сравнение теряет объективность. На практике инженеры часто используют один набор образцов, нанесенных и протестированных параллельно, чтобы исключить влияние переменных.
Что показывает камера соляного тумана, а что нет
Испытание в камере хорошо показывает:
Относительную коррозионную стойкость - какое из нескольких покрытий более устойчиво в соляной среде.
Адгезию и целостность покрытия - выдерживает ли оно проникновение влаги без вздутия и отслаивания.
Скорость развития коррозии при ускоренных условиях - насколько быстро начинает проявляться ржавчина.
Испытание НЕ показывает напрямую:
Абсолютный срок службы - нельзя сказать «покрытие прослужит ровно столько-то лет», потому что условия в камере отличаются от полевых.
Поведение в других средах - например, в кислых или щелочных растворах, при ультрафиолете, механическом истирании.
Стойкость к замерзанию и оттаиванию, к циклическому нагреву и охлаждению, к вибрации.
Поэтому выводы по результатам испытания в соляном тумане принято дополнять другими тестами: натурные испытания в реальной среде, ускоренные тесты на UV-стойкость, механическую прочность и т.д.
Роль твердосмазочных покрытий в защите от коррозии
Твердосмазочные покрытия, такие как молибденовый дисульфид или графит в связующей матрице, обеспечивают не только снижение трения, но и дополнительный барьер против коррозии.
При испытании в камере соляного тумана такие покрытия проявляют себя по-разному в зависимости от типа связующего и адгезии к металлу.
Современные составы, например антифрикционные твердосмазочные материалы, разработаны с расчетом на комбинированную защиту: слой обеспечивает и снижение трения в паре скольжения, и барьер против проникновения влаги и соли к металлу. При правильной подготовке поверхности и нанесении такие покрытия показывают хорошую адгезию и минимальное вздутие при испытании в соляном тумане.
Однако качество результата определяется не только самим покрытием, но и исходной подготовкой металла. Поверхность должна быть полностью обезжирена и очищена от окислов до степени, обеспечивающей надежное сцепление.
Часто задаваемые вопросы
Что такое камера соляного тумана и для чего она нужна?
Камера соляного тумана - это лабораторное оборудование для ускоренного испытания коррозионной стойкости материалов и покрытий. Внутри камеры распыляют раствор хлорида натрия, создавая агрессивную среду, похожую на морской воздух. За дни испытания получают информацию о стойкости, на которую в реальных условиях ушли бы месяцы. Испытание помогает быстро сравнить несколько покрытий и выбрать подходящее для конкретного применения.
Какой стандарт выбрать для испытания покрытия: NSS, AASS или CASS?
Выбор стандарта зависит от типа изделия и условий его эксплуатации. NSS (нейтральный соляной туман) - основной режим для большинства промышленного оборудования; применяется при контакте с морским воздухом и солями средней агрессивности. AASS и особенно CASS - более жесткие режимы для материалов, которые должны работать в особенно сложных условиях. Выбор должен быть согласован со спецификацией продукции или рекомендациями заказчика.
Как подготовить образцы перед испытанием в камере соляного тумана?
Образцы изготавливают из материала, соответствующего реальному изделию, и очищают поверхность до состояния, близкого к Sa 2,5 (практически белая сталь без ржавчины и окислов). Затем поверхность обезжиривают и при необходимости пассивируют. На подготовленную поверхность наносят испытуемое покрытие согласно инструкции производителя, дают ему полностью отвердеть, и только потом помещают в камеру. Это обеспечивает воспроизводимость результатов.
Почему покрытие вздувается при испытании в соляном тумане?
Вздутие происходит, когда влага и соль проникают под слой покрытия через микротрещины или плохие места адгезии. Под давлением растущих продуктов коррозии слой отделяется (вздувается) от металла. Причины: недостаточная чистота поверхности перед нанесением, пористость самого покрытия, слабая адгезия или его слишком малая толщина. Предотвращается правильной подготовкой, качественным нанесением и выбором покрытия с хорошей адгезией.
Можно ли по результатам испытания в соляном тумане узнать, сколько лет прослужит покрытие?
Нет, это прямой пересчет невозможен. Испытание в камере - ускоренный тест, который показывает относительную стойкость покрытий в агрессивной среде, но условия в камере отличаются от реальных. Для прогноза ресурса нужны натурные испытания в конкретной географической зоне, климатические данные и история эксплуатации аналогичных изделий. Камера используется как инструмент для сравнения и отсева неподходящих вариантов, а не как предсказатель абсолютного срока службы.
Заключение
Испытание в камере соляного тумана - проверенный метод для быстрой оценки коррозионной стойкости покрытий и материалов. Строгое соблюдение параметров стандарта (концентрация 5% NaCl, pH 6,5–7,2, температура 35°C), правильная подготовка образцов и корректная интерпретация результатов дают объективную информацию для выбора защитных составов.
Однако важно помнить, что результаты испытания - это не абсолютный прогноз долговечности, а сравнительная оценка в условиях, ускоренных по отношению к реальности. При выборе покрытия для конкретного производства или климатической зоны необходимо учитывать не только данные камеры, но и консультироваться с поставщиком, проводить натурные испытания и анализировать опыт уже эксплуатирующихся объектов. Комплексный подход к выбору и испытаниям защиты от коррозии обеспечивает долгую и надежную работу оборудования.