NSF H1 не означает автоматическую устойчивость к струям воды и химии. Многие закупщики и инженеры пищевых производств ошибочно полагают, что пищевая смазка с допуском H1 переживет любую мойку и CIP-цикл, но практика показывает иное: для оборудования, подверженного частой мойке, нужно проверять водостойкость, стойкость к моющим растворам и тип загустителя отдельно. Статья разбирает, какие параметры действительно имеют значение при выборе смазки для washdown-зон, как отличить маркетинговое заявление от реального испытания и какие критерии проверять при закупке.
Что скрывается за маркировкой NSF H1
Пищевой допуск H1 - это регистрация у NSF (Национальный санитарный фонд США, признан во многих странах), которая подтверждает состав смазки и производственные практики, позволяющие компонентам смазки остаться в пищевом продукте на уровне не более 10 ppm для минеральных и синтетических смазок либо 1 ppm для кремнийорганических.
Это означает, что если смазка случайно попадет на ленту конвейера или в точку контакта, продукт остается безопасным для потребителя. Однако одна лишь биологическая безопасность состава не указывает на его поведение при контакте с горячей водой, щелочными растворами CIP или сильным напором.
Источник стандарта - ISO 21469, который описывает требования к гигиеничности смазок. Этот стандарт рассматривает состав, производство, маркировку и хранение, но оставляет за производителем право выбирать дополнительные испытания по водостойкости, температуре и совместимости с уплотнениями. Закупщики часто путают H1 с полной защитой от моек, что приводит к преждевременному вымыванию смазки, коррозии и перекрытию узлов.
Испытания водостойкости: на что смотреть при выборе
Для оборудования в зонах частой мойки ключевые лабораторные показатели - это результаты тестов ASTM D4049 (водный спрей) и ASTM D1264 (водная мойка).
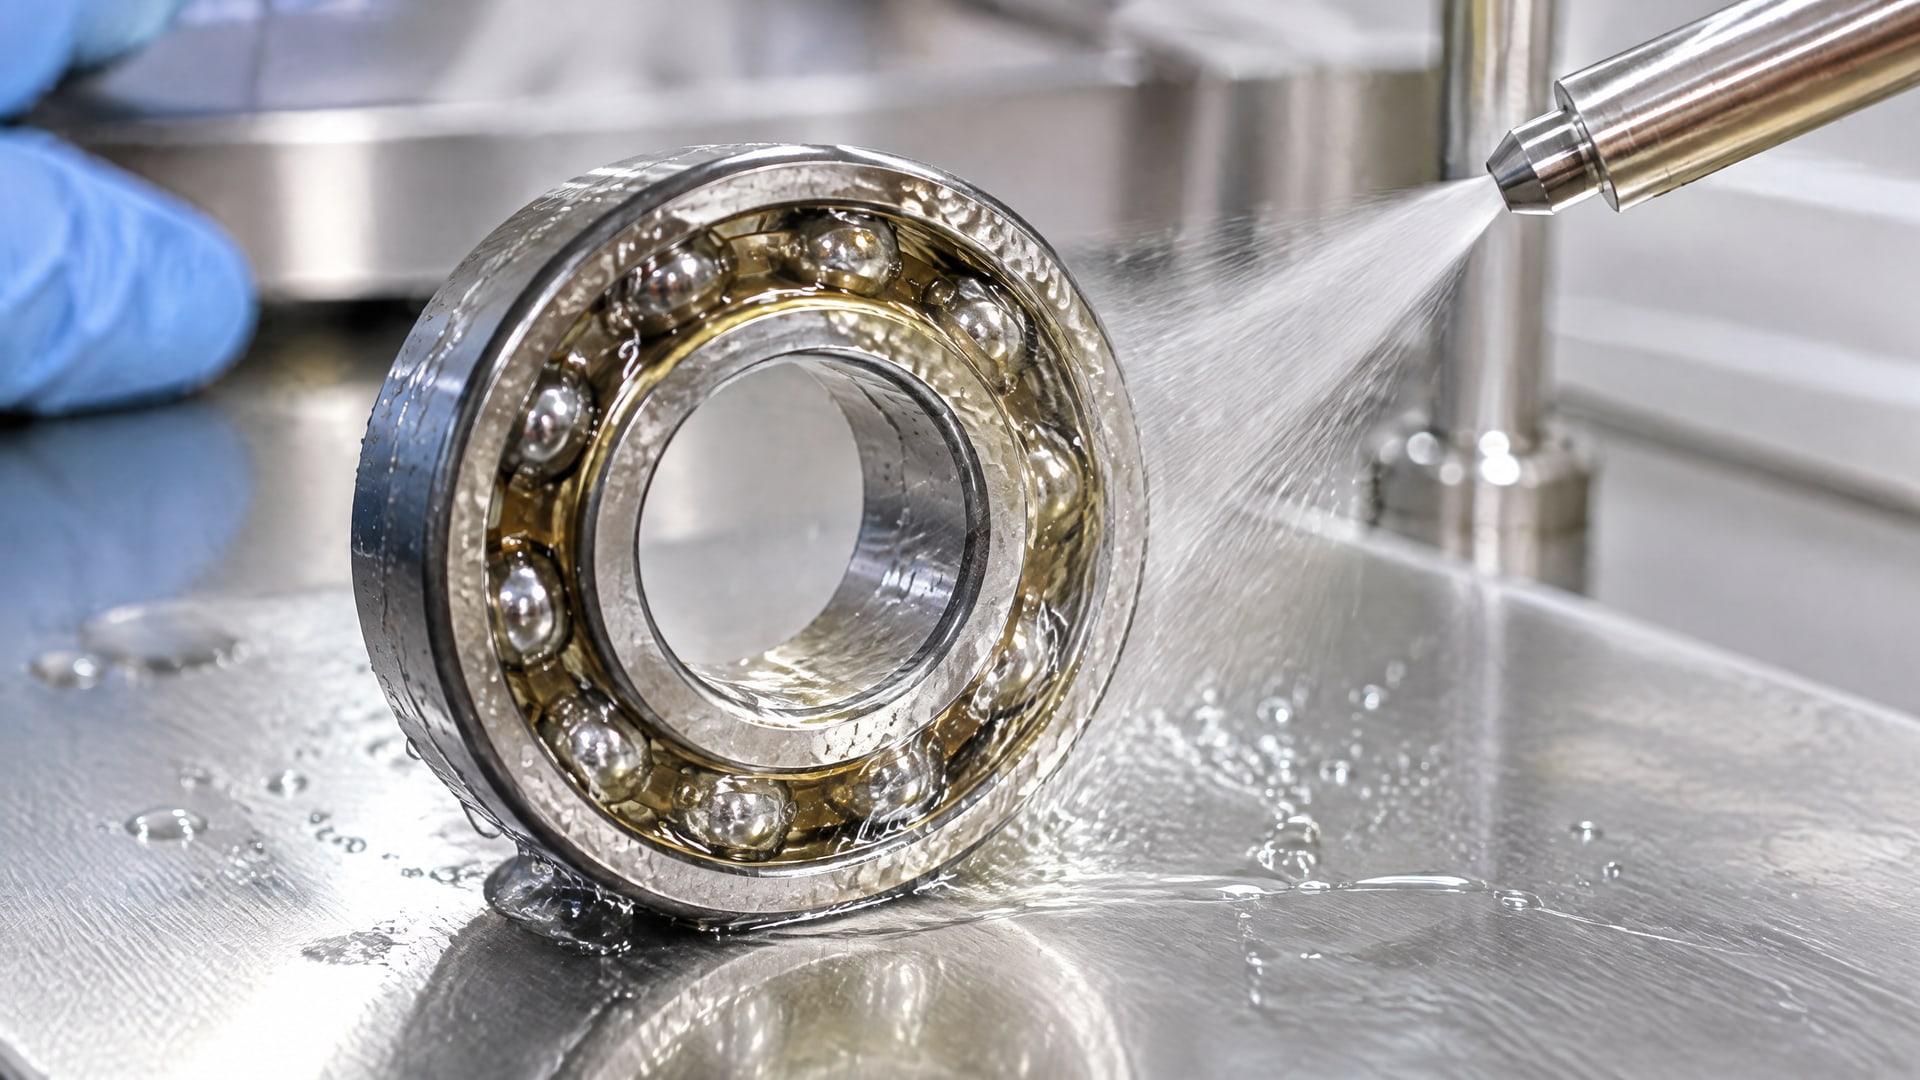
Тест D4049 воспроизводит условия прямой струи: смазка наносится на чашку с латунной шариковой пятиконтактной подшипниковой парой, а затем ее обдают горячей деионизированной водой под давлением. Целевой результат - менее 10% потерь массы, то есть более 90% смазки должно оставаться на месте. Тест D1264 проверяет эмульгирование: смазку перемешивают с дистиллированной водой и смотрят, отделяется ли масляная фаза.
Недопуск смазки к washdown-зонам часто связан именно с неудовлетворительными результатами D4049. Если в технических данных указан результат выше 20–30% потерь, смазка быстро уходит при давлении 80–100 bar и температуре 60–80°C, оставляя узел без защиты. Эксперты пищевых производств рекомендуют требовать выписку результата D4049 при закупке, а не полагаться на заявление о "пищевом" статусе.
Загустители: какой выбрать для влажной среды
Обычная литиевая смазка, даже с маркировкой H1, часто не выдерживает washdown-режимов: литиевые загустители склонны к эмульгированию и теряют консистенцию под воздействием горячей воды.
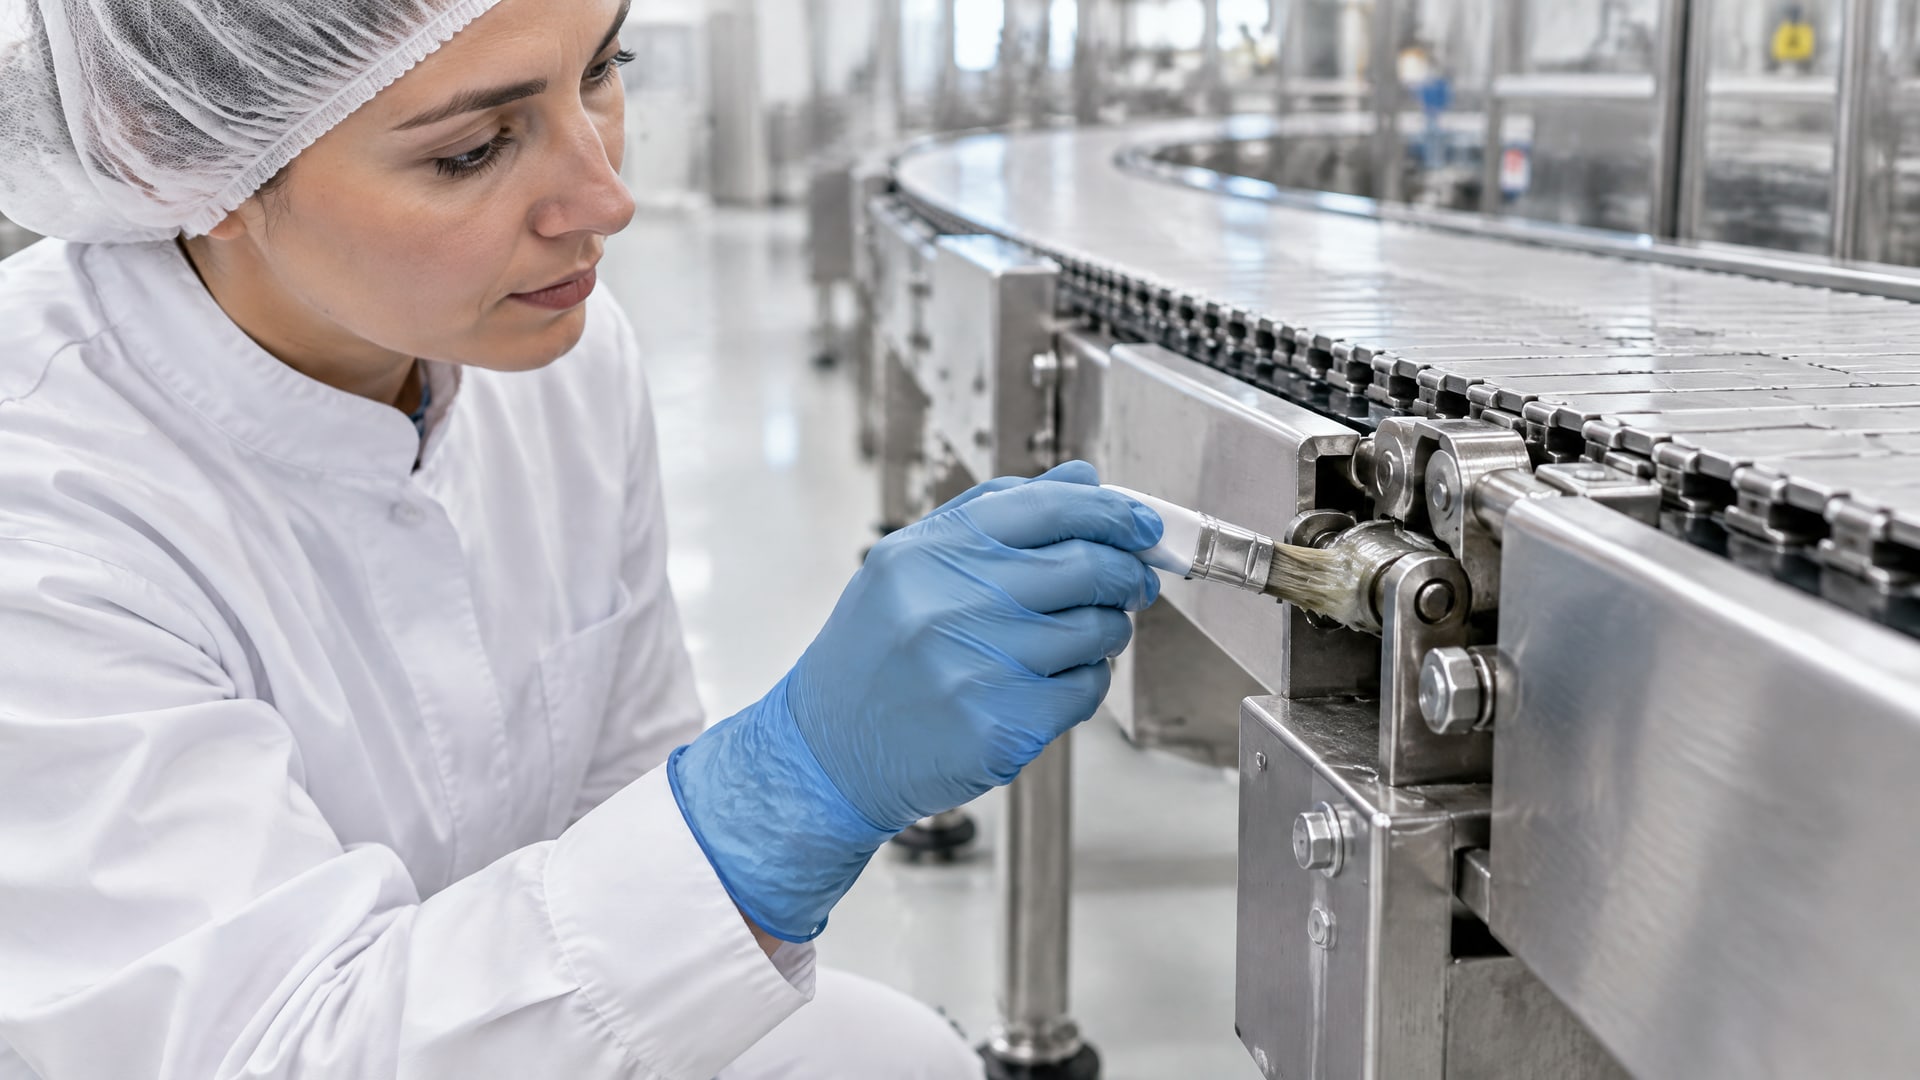
Для пищевых производств с интенсивной мойкой отраслевые рекомендации указывают на другие типы загустителей:
Алюминиевый комплекс - обеспечивает хорошую водостойкость и антикоррозионную защиту, держит консистенцию при контакте с водой лучше, чем литиевые системы. Применяется на конвейерах и направляющих.
Сульфонат кальция - стабилен в условиях высокой влажности, обладает естественным вытеснением воды (водоотталкивающее свойство). Рекомендуется для цепей и тросовых механизмов.
Полимочевина - синтетический загуститель с широким диапазоном рабочих температур (-40...+150°C) и высокой стабильностью при контакте с водой и щелочными растворами. Применяется в высоконагруженных узлах типа шпинделей и подшипников.
При выборе между смазками с одинаковым H1-статусом, но разными загустителями, приоритет отдается типу, соответствующему условиям узла. Для конвейеров и цепей в зонах washdown - это цепные смазки на основе полимочевины или сульфоната кальция с подтвержденной водосмываемостью. Для подшипников - комплексные смазки, показавшие устойчивость к эмульгированию в ASTM D1264.
Режимы CIP и washdown: как защитить смазку
Циркуляционные мойки (CIP - Clean In Place) используют горячие (60–80°C), часто щелочные растворы, циркулирующие через оборудование без разборки.
При этом смазка контактирует не только с водой, но и с моющими ПАВ, щелочами и окислителями. Одна лишь водостойкость не гарантирует стойкость к такой химии. Материалы отмечают, что смазка, успешно пережившая ASTM D4049, может деградировать под воздействием щелочного раствора с поверхностно-активными веществами.
Для узлов в прямой зоне CIP эксперты рекомендуют несколько подходов:
Экранирование узла - физическое разделение смазываемого места от прямого контакта с мойными струями. Например, использование резиновых или пластиковых защитных кожухов.
Самосмазывающиеся материалы - применение втулок и направляющих на основе полимеров, не требующих постоянной смазки.
Регулярное повторное смазывание - согласно регламенту, смазку наносят ПОСЛЕ завершения CIP-цикла, чтобы вытеснить воду и восстановить защитный слой.
Для конвейерных цепей и похожих механизмов советуют использовать проникающие цепные смазки H1, способные после мойки вновь вытеснить влагу и обеспечить смазывание. На большинстве участков пищевых производств практикуется ежедневное или после-CIP-смазывание вместо разового нанесения перед мойкой.
Критерии отбора пищевой смазки для высокочастотной мойки
Процесс выбора начинается с определения условий узла: тип механизма (подшипник, направляющая, цепь), частота мойки (раз в смену, несколько раз в день, постоянно), давление и температура водяной или CIP-струи, наличие экранирования и допустимый интервал смазки.
После этого нужно собрать минимум три критерия:
Наличие NSF H1 - обязательно, но недостаточно. Требуется выписка из реестра NSF.
Результат D4049 - менее 10% потерь; предпочтительно данные у производителя, а не оценочное "водостойкая".
Совместимость с уплотнениями и материалами - резиновые манжеты и прокладки при контакте со смазкой не должны набухать или деградировать.
Для узлов в экстремальных условиях (частая CIP, высокие нагрузки) эксперты советуют также проверить:
Температурный диапазон - должен покрывать температуру оборудования и мойных растворов.
Стойкость к окислению - отсутствие ускоренного образования лака и осадка при хранении.
Совместимость с другими маслами - если на участке уже применяются другие смазки, их смешивание не должно приводить к отслаиванию или потере свойств.
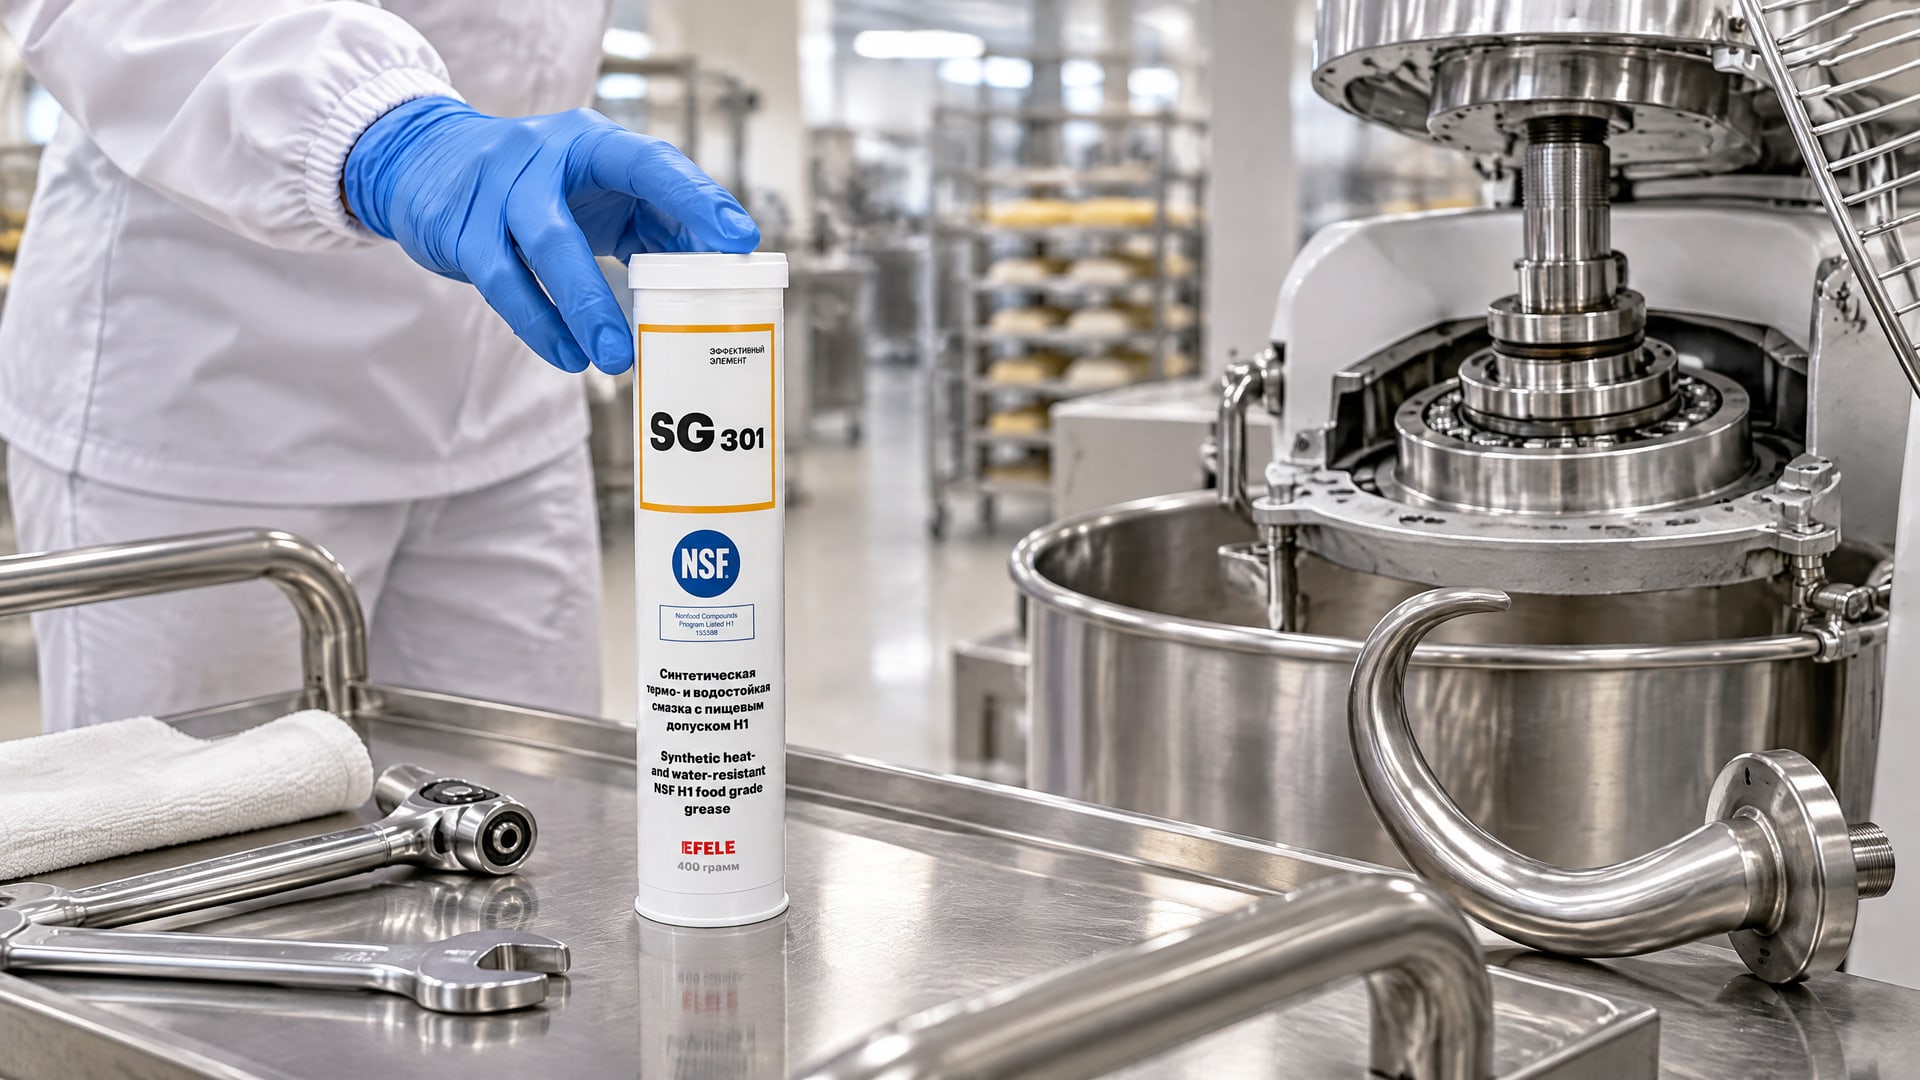
Для конвейеров, подъемников и цепей в условиях интенсивной мойки, где невозможно обеспечить постоянное защитное экранирование, закупщики на крупных производствах выбирают проникающие цепные смазки H1. Такие смазки обладают низкой вязкостью (NLGI 0 или жидкой консистенцией), быстро проникают внутрь звеньев цепи после нанесения и восстанавливают смазывание даже после washdown. EFELE SG-301 (термо-водостойкая, NSF H1) является отличным выбором для узлов, требующих термо- и водостойкости одновременно, сохраняя свои свойства в широком диапазоне температур и при контакте с водой, что особенно важно для миксеров и тестомесов.
Управление складом и регламент применения H1-смазок
Правильное хранение и применение H1-смазок не менее важно, чем выбор правильного продукта.
На аудитах пищевых предприятий часто выявляют ситуации, когда H1-смазка хранилась рядом с обычными смазками, инструменты для нанесения путались, и никто не знал, какая точка получила какую смазку. Это приводит к несоответствиям при проверках безопасности пищевого продукта.
Лучшая практика включает:
Отдельное хранилище - H1-смазки в закрытом, маркированном шкафу, отдельно от обычных смазок и других веществ.
Маркировка точек смазки - на схеме оборудования четко обозначены все места, подлежащие смазке H1, и указан конкретный продукт.
Отдельные средства нанесения - шприцы, масленки и тряпки для H1 не используются для других смазок.
Регистрация в нарядах - дата, время, количество, тип смазки и инициалы ответственного лица фиксируются в журнале.
Регулярное переобучение - операторы и техники должны понимать, почему H1 нельзя смешивать с обычными смазками и почему после CIP нужно повторное смазывание.
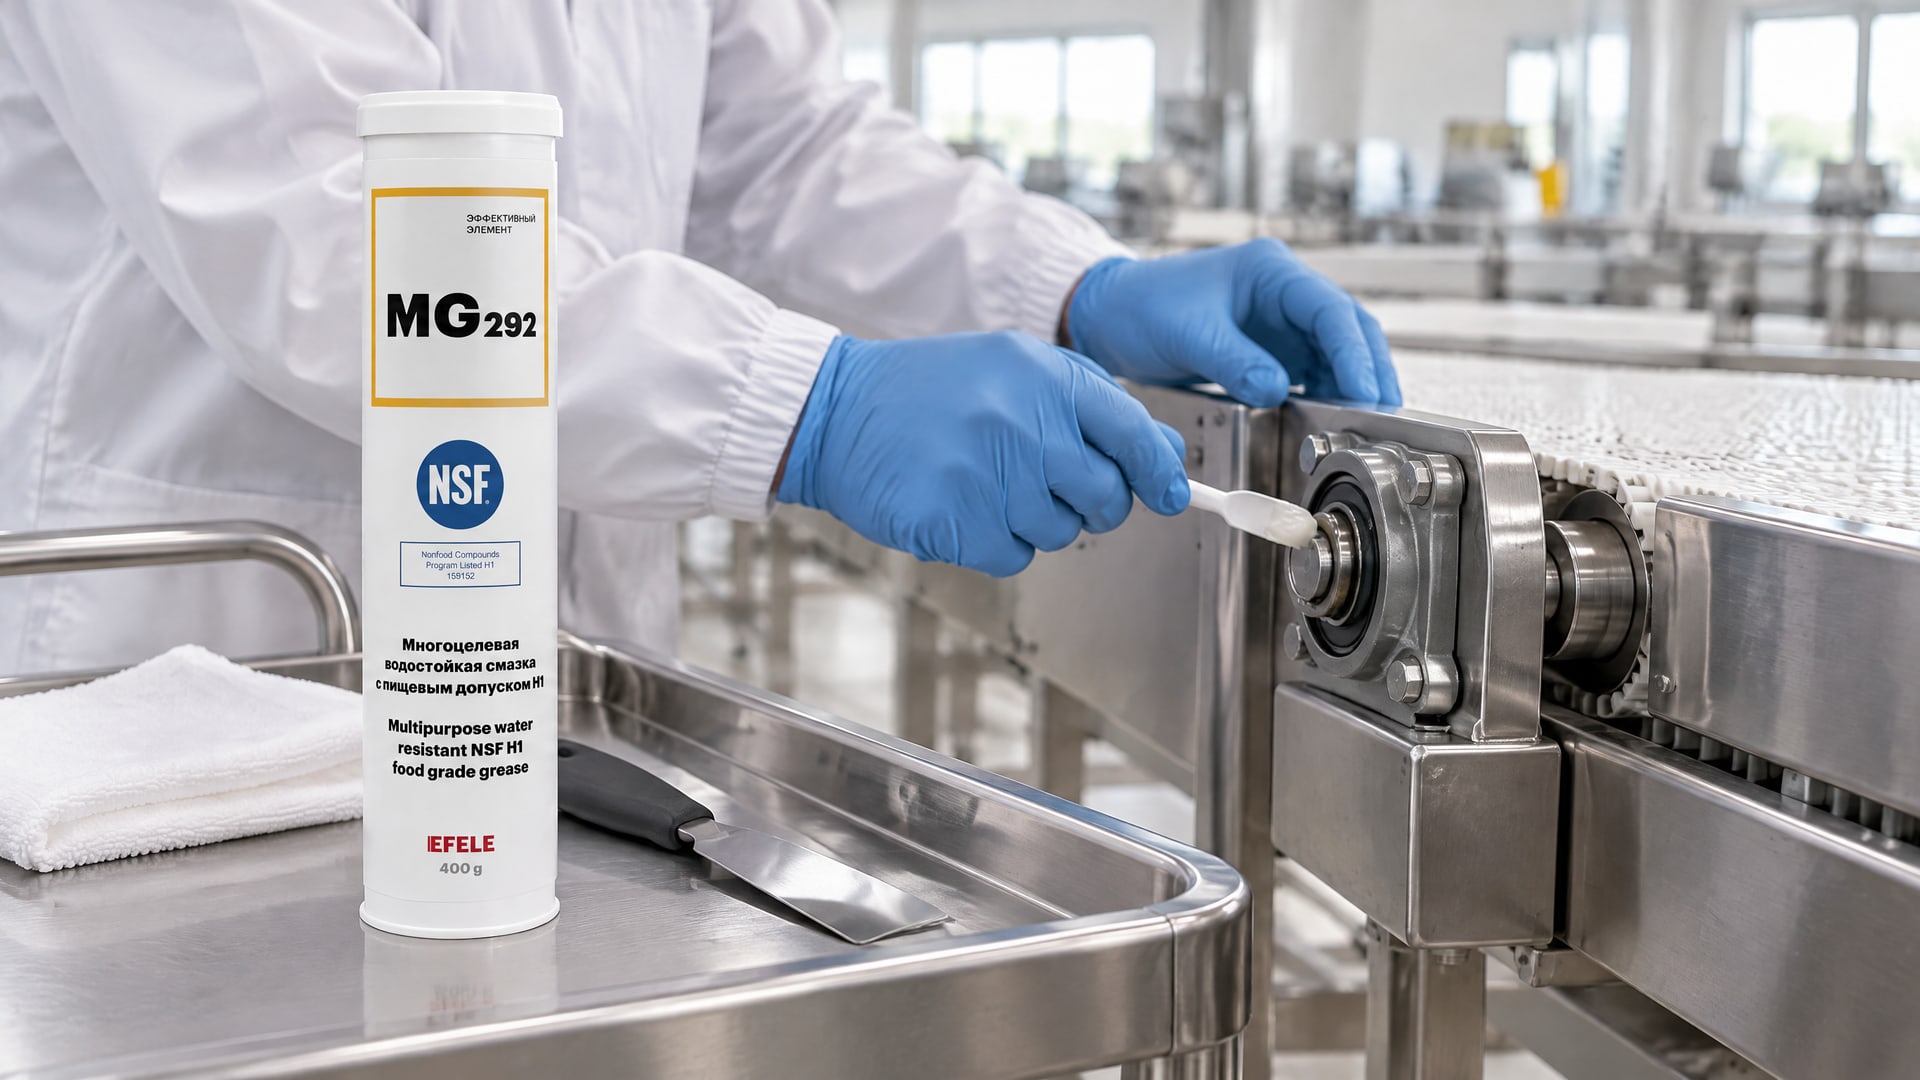
Для высоконагруженных узлов, подверженных частой мойке, на практике часто используют двухуровневый подход: менее нагруженные направляющие смазывают один раз в смену H1-смазкой с пищевым допуском, а критичные подшипники и цепи смазывают дважды - перед мойкой и сразу после, чтобы гарантировать наличие защитного слоя. EFELE MG-292 (водостойкая, NSF H1) идеально подходит для высоконагруженных узлов, подверженных частой мойке, благодаря своей водостойкости и пищевому допуску, позволяя инженерам уверенно планировать интервалы смазки даже в условиях интенсивного washdown.
Частые заблуждения и реальные проблемы
Заблуждение: если смазка зарегистрирована H1, то она одинаково подходит для всех пищевых производств.
Реальность: H1 - это допуск, а не решение. Каждое производство имеет уникальные условия: тип оборудования, частота и агрессивность мойки, температура, наличие щелочей и окислителей. Смазка, идеально работающая на конвейере хлебопекарни, может полностью вымыться из подшипников молочной линии с CIP каждые два часа. Выбор должен основываться на испытаниях D4049 и условиях конкретного узла, а не на одной лишь маркировке.
Заблуждение: "влагостойкая" смазка обязательно устойчива к CIP-растворам.
Реальность: влагостойкость означает, что смазка не эмульгируется в присутствии дистиллированной воды, но щелочные, кислотные и окисляющие реагенты CIP воздействуют совсем иначе. Смазка может успешно пройти тест D1264 (водная эмульсия), но разложиться при контакте с 5%-ным NaOH при 70°C. Стойкость к конкретным реагентам проверяется отдельными испытаниями или требуется техническая консультация производителя.
Заблуждение: если смазка вымыта давлением, значит, она была некачественной.
Реальность: некоторые узлы объективно несовместимы с пищевыми смазками в режиме частой прямой мойки. Например, открытые шариковые подшипники на оси конвейера, при давлении 100 bar и температуре 80°C, будут вымывать смазку быстрее, чем можно повторно наносить. Для таких мест либо применяют экранирование, либо переходят на самосмазывающиеся материалы, либо кардинально переделывают режим смазки (ежедневное или после-CIP-нанесение вместо стандартного графика).
Часто задаваемые вопросы
Чем отличается H1 от H2, и почему H1 не полностью защищает от мойки?
H1 означает допустимость случайного контакта с пищей (до 10 ppm в продукте); H2 - это смазка для зон без риска контакта с пищей, но часто с лучшей химической стойкостью. H1 не гарантирует водостойкость или устойчивость к CIP. Для защиты в washdown-зонах нужно отдельно проверять результаты тестов D4049 и D1264.
Какой результат D4049 считается хорошим для пищевой смазки в условиях частой мойки?
Целевой показатель - менее 10% потерь массы, что означает более 90% смазки остается на узле после имитации струйной мойки. Если результат выше 20–30%, такая смазка быстро вымывается при реальном washdown с давлением 80–100 bar и температурой 60–80°C.
Надо ли перемешивать обычную смазку с H1, если они похожи?
Нет. Смешивание может нарушить свойства обеих смазок и привести к несоответствию пищевым стандартам. H1 и обычные смазки хранят отдельно, используют отдельные инструменты нанесения, и операторы должны четко знать разницу.
Как часто нужно повторно смазывать после CIP-мойки?
Это зависит от типа узла и интенсивности washdown. На практике, для высоконагруженных подшипников и цепей, смазку наносят сразу после завершения CIP-цикла (пока узел теплый, чтобы смазка быстрее вытеснила влагу). Для менее критичных направляющих достаточно одного смазывания в день или через день.
Почему важно сверяться со спецификацией оборудования, а не просто брать "пищевую смазку"?
Разные узлы имеют разные требования по температуре, нагрузке, скорости и совместимости материалов. Смазка, подходящая для конвейера, может не выдержать температуру в тесте для подшипников или будет несовместима с фторкаучуком уплотнения. Спецификация оборудования указывает NLGI, температурный диапазон, тип загустителя и другие критерии, которые сужают выбор и гарантируют долговечность.
Заключение
Выбор пищевой смазки для оборудования с интенсивной мойкой - это не просто поиск маркировки H1. Нужно оценить водостойкость (тест D4049), совместимость с моющими реагентами CIP, тип загустителя, температурный диапазон и применимость к конкретному узлу. Обычная литиевая смазка с H1 часто не выдерживает washdown-режимы, тогда как смазки на основе полимочевины или сульфоната кальция, подтвердившие водосмываемость менее 10%, работают надежнее. Правильное управление включает отдельное хранение, четкую маркировку точек смазки, использование отдельных инструментов и регулярное переобучение персонала.
Следующий шаг: соберите регламент мойки вашего оборудования (давление, температура, моющие реагенты), определите критичные узлы, требующие защиты, и запросите у производителя смазки выписку результатов D4049 и D1264, а также сведения о совместимости с уплотнениями. Не полагайтесь на одну маркировку - проверьте фактические параметры.