Прямая универсальная зависимость между нагрузкой сваривания и диаметром пятна износа не установлена: это разные показатели, которые характеризуют поведение смазочного материала в разных режимах испытания. Первый отражает предельную способность препятствовать схватыванию и свариванию поверхностей, второй показывает износ при заданной нагрузке. Поэтому по одному значению нельзя надежно оценить все противозадирные свойства масла или смазки.
Разобраться в показателях важно инженерам, техническим специалистам и закупщикам, которые сравнивают продукты по паспортам и протоколам испытаний. Ниже рассмотрены методика по ГОСТ 9490-75, особенности сопоставления результатов по ГОСТ и ASTM, а также роль состава противозадирных присадок. Это поможет корректно читать данные и выбирать смазочный материал под условия узла, а не по одному привлекательному числу.
Что показывают нагрузка сваривания и диаметр пятна износа
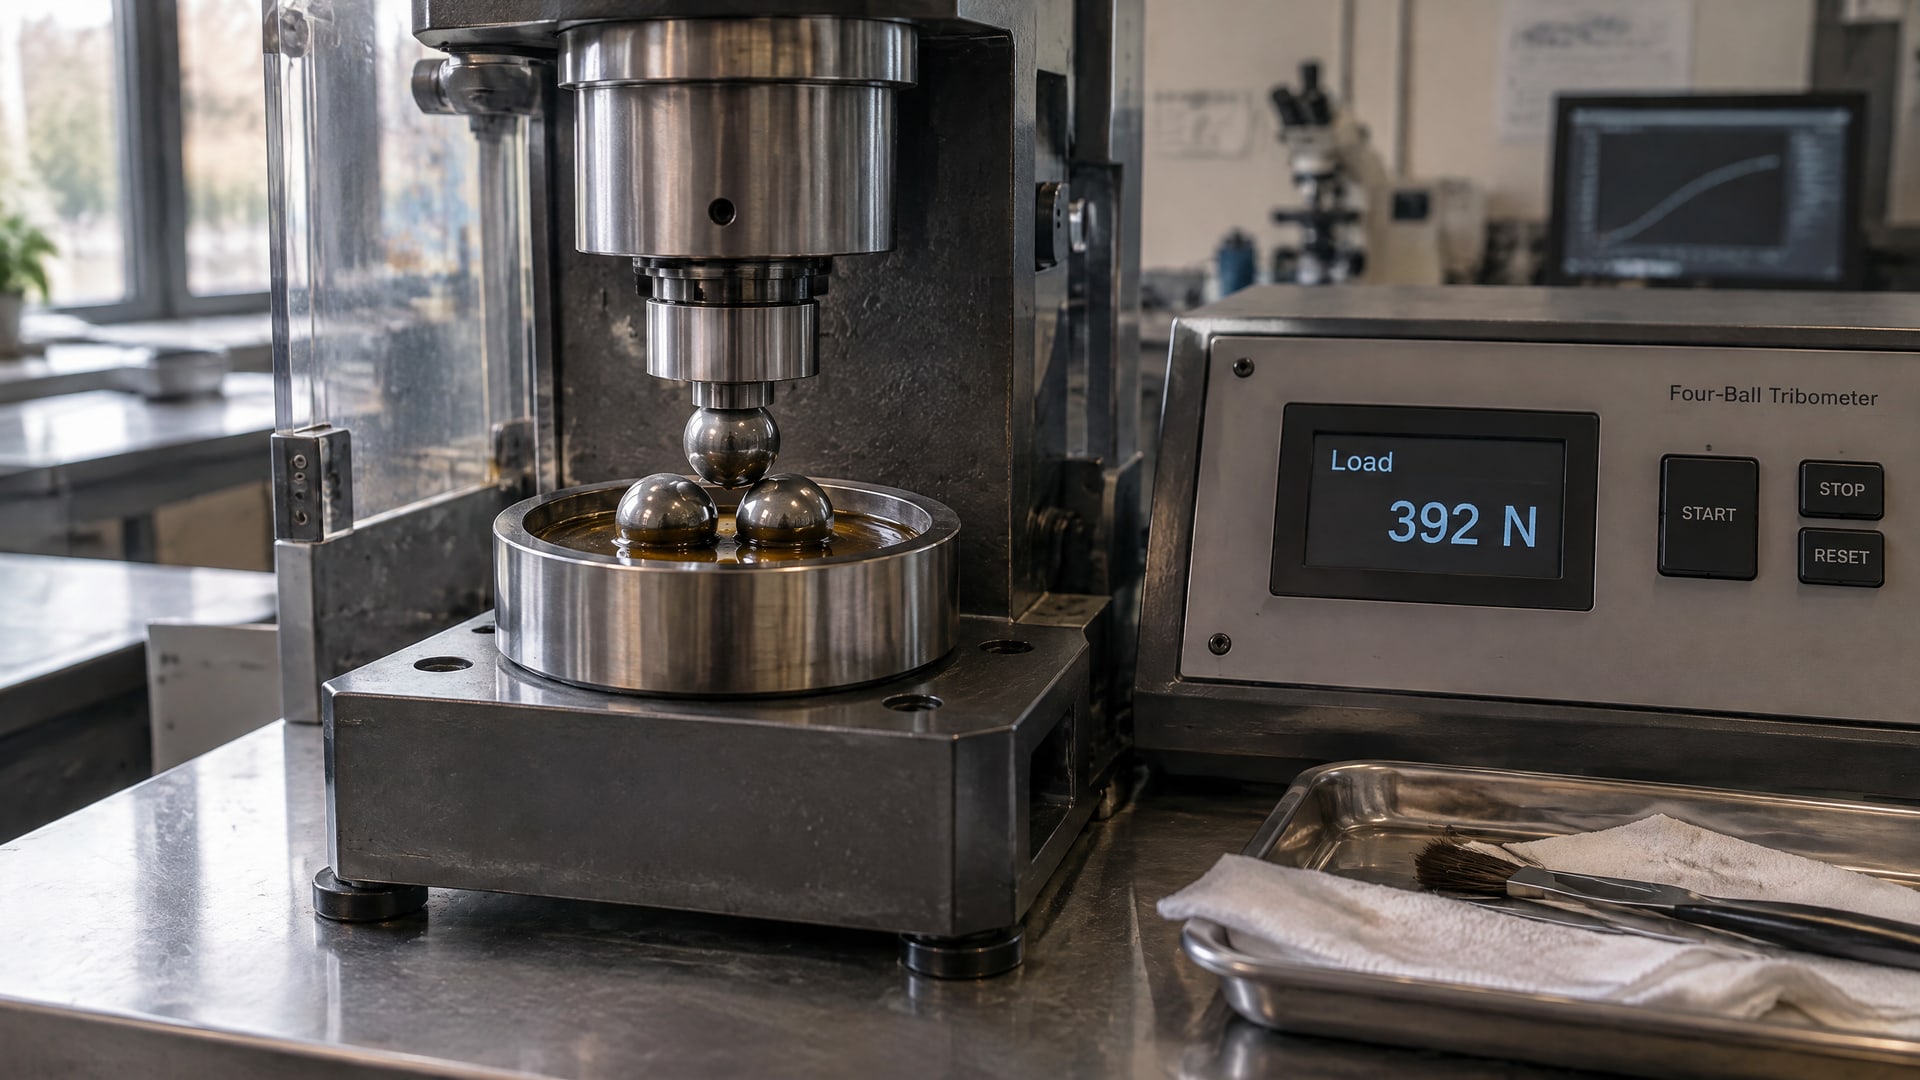
В четырехшариковой машине испытывают смазочный материал между шариками при заданных нагрузке и режиме.
Результат зависит не только от состава, но и от условий самого теста, поэтому отдельное число из паспорта нельзя трактовать вне контекста методики. ГОСТ 9490-75 распространяется на жидкие и пластичные смазочные материалы и задает правила определения противозадирных свойств.
Нагрузка сваривания, обозначаемая в методе как Pc, характеризует предельную нагрузку, при которой возникает автоматическая остановка машины из-за достижения заданного момента трения или происходит сваривание шариков. По ГОСТ 9490-75 момент трения для этого критерия составляет 1180 ± 25 Н·см. Иными словами, показатель описывает сопротивление смазочного материала тяжелому режиму, при котором поверхности могут схватиться.
Диаметр пятна износа измеряют на неподвижных шариках после испытания при определенной нагрузке. Он отражает повреждение поверхностей в конкретном режиме, когда оценивают размер следа контакта. Сам по себе этот размер не показывает, при какой предельной нагрузке наступит сваривание.
Почему показатели связаны, но не взаимозаменяемы
При увеличении нагрузки пятно износа обычно растет. Если нагрузка продолжает повышаться, испытание может завершиться схватыванием или свариванием. Такая последовательность создает связь между параметрами, но не дает универсальной формулы, по которой один показатель можно пересчитать в другой.
ГОСТ 9490-75 предусматривает особое правило: если сваривание не наступает, условной нагрузкой сваривания считают нагрузку, при которой средний диаметр пятна износа достигает 3 мм и более. Это нормативная связь для определенного случая, а не доказательство прямой линейной зависимости для всех смазок и всех нагрузок.
Таким образом, нагрузка сваривания и диаметр пятна износа дают разные части картины. Первая помогает оценить запас до схватывания в условиях метода, вторая показывает степень износа при заданной ступени нагрузки. Чтобы судить о работе материала, их рассматривают совместно и учитывают стандарт испытания.
Как читать результаты испытания смазки по ГОСТ
При чтении протокола сначала проверьте, по какой методике получены данные и что именно названо нагрузкой сваривания.
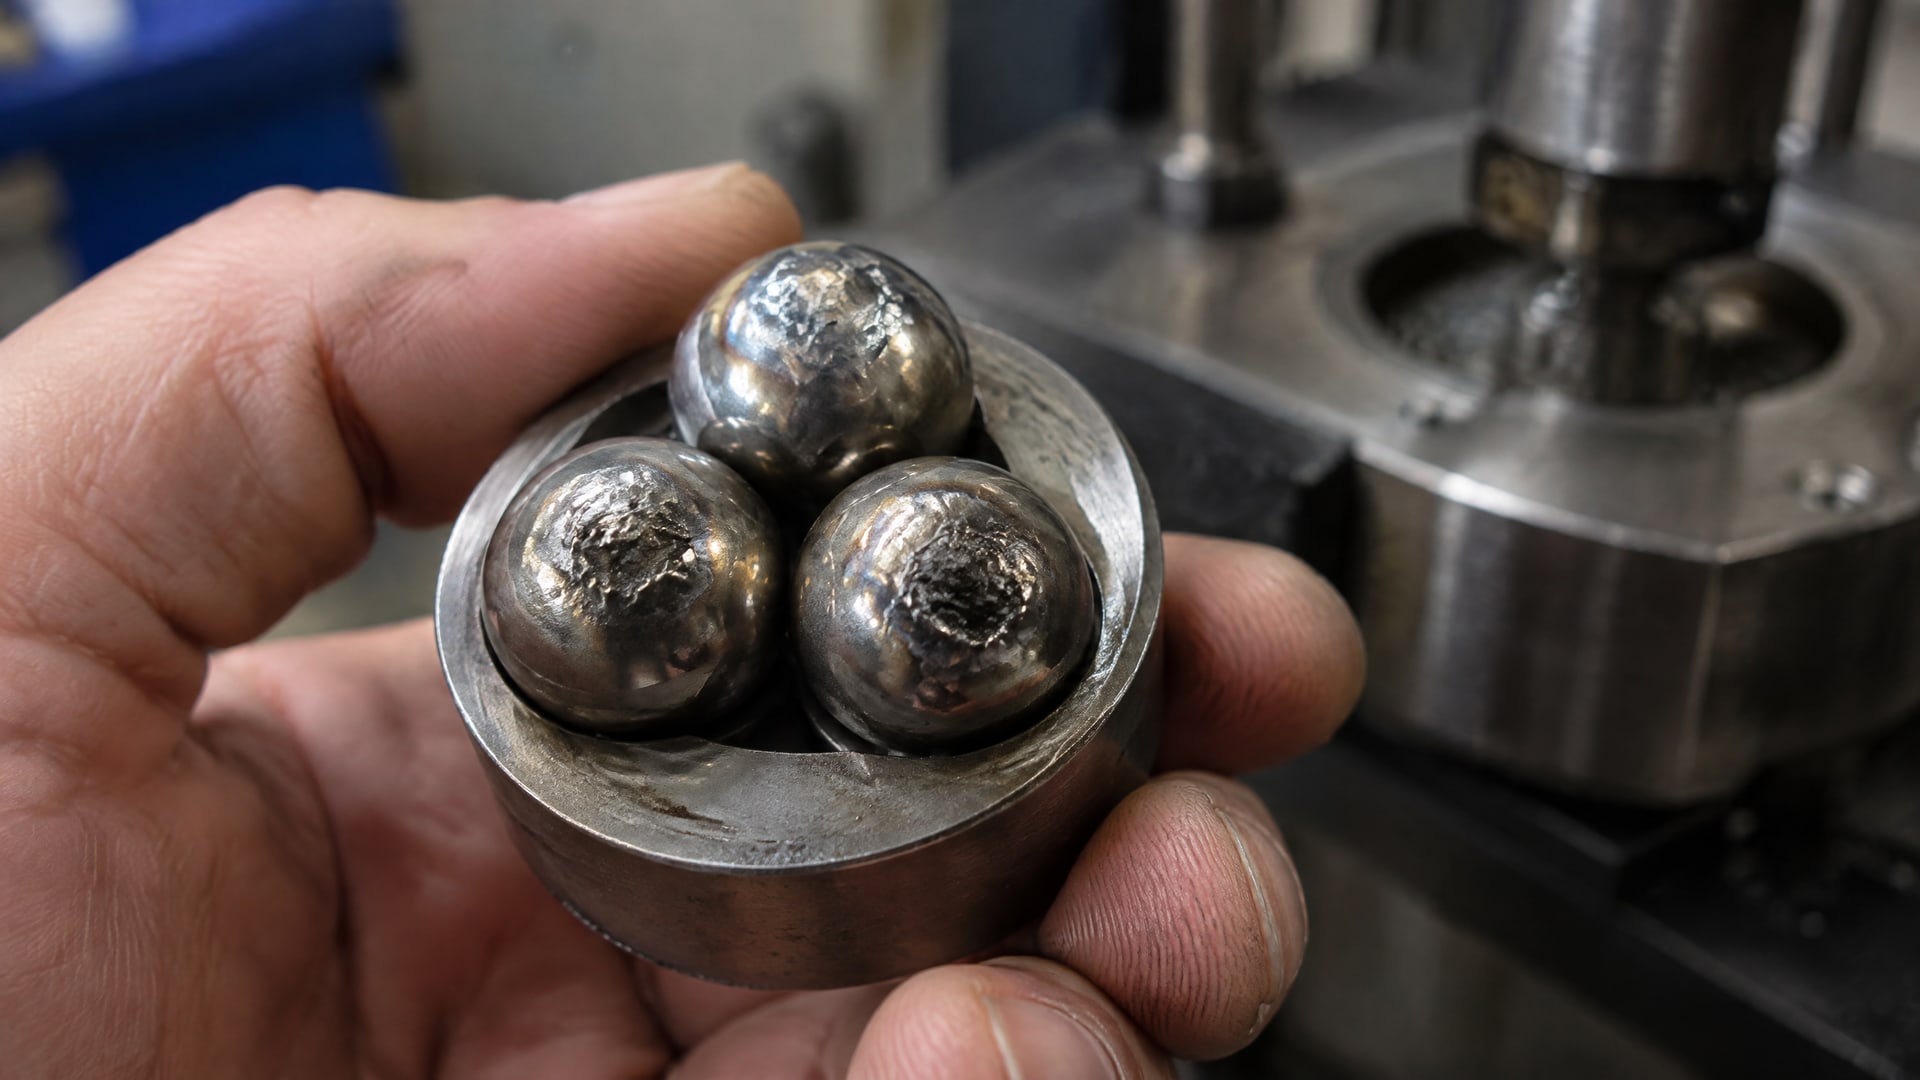
В четырехшариковом испытании по ГОСТ 9490-75 критерий связан с автоматической остановкой машины при моменте трения 1180 ± 25 Н·см или с фактом сваривания шариков. Если сваривания нет, применяется условная нагрузка по порогу пятна износа от 3 мм.
Это различие важно при сравнении паспортов. Два материала могут показать близкие результаты по диаметру пятна износа, но разную нагрузку сваривания. Возможна и обратная ситуация: значение нагрузки сваривания выглядит высоким, а данные о пятне износа при рабочих нагрузках отсутствуют. Во втором случае нельзя делать вывод о противоизносных свойствах в менее жестком режиме.
Что меняется при сравнении ГОСТ и ASTM
В ASTM D2596 и ASTM D2783 также отдельно рассматривают wear scar diameter, то есть средний диаметр пятна износа на неподвижных шариках, и weld point, минимальную нагрузку, при которой происходят схватывание и сваривание. В ASTM D2783 в ситуации истинного сваривания и сильного задира в качестве weld point могут указывать нагрузку, при которой образуется максимальное пятно износа диаметром 4 мм.
Это правило нельзя смешивать с условной нагрузкой сваривания по ГОСТ 9490-75. В ГОСТ речь идет о пятне 3 мм и более при отсутствии сваривания; в ASTM D2783 критерий 4 мм относится к описанному случаю истинного сваривания и сильного задира. Разные пороги и условия означают, что числа из протоколов не всегда сопоставимы напрямую.
При сравнении результатов фиксируйте:
стандарт испытания: ГОСТ 9490-75, ASTM D2596 или ASTM D2783;
тип материала: жидкое масло или пластичная смазка;
значение диаметра пятна износа и нагрузку, при которой его измеряли;
критерий, по которому определили нагрузку сваривания;
наличие данных по другим показателям, например индексу задира.
Если в документации указан только один показатель, запросите протокол или уточнение условий измерения. Для закупщика это способ избежать выбора по несопоставимым цифрам, а для инженера - проверить, насколько испытание соответствует задаче узла.
Почему одинаковый диаметр пятна износа не гарантирует одинаковую нагрузку сваривания
Диаметр пятна износа фиксирует результат при конкретной нагрузке, а нагрузка сваривания указывает на предельный уровень в условиях испытания.
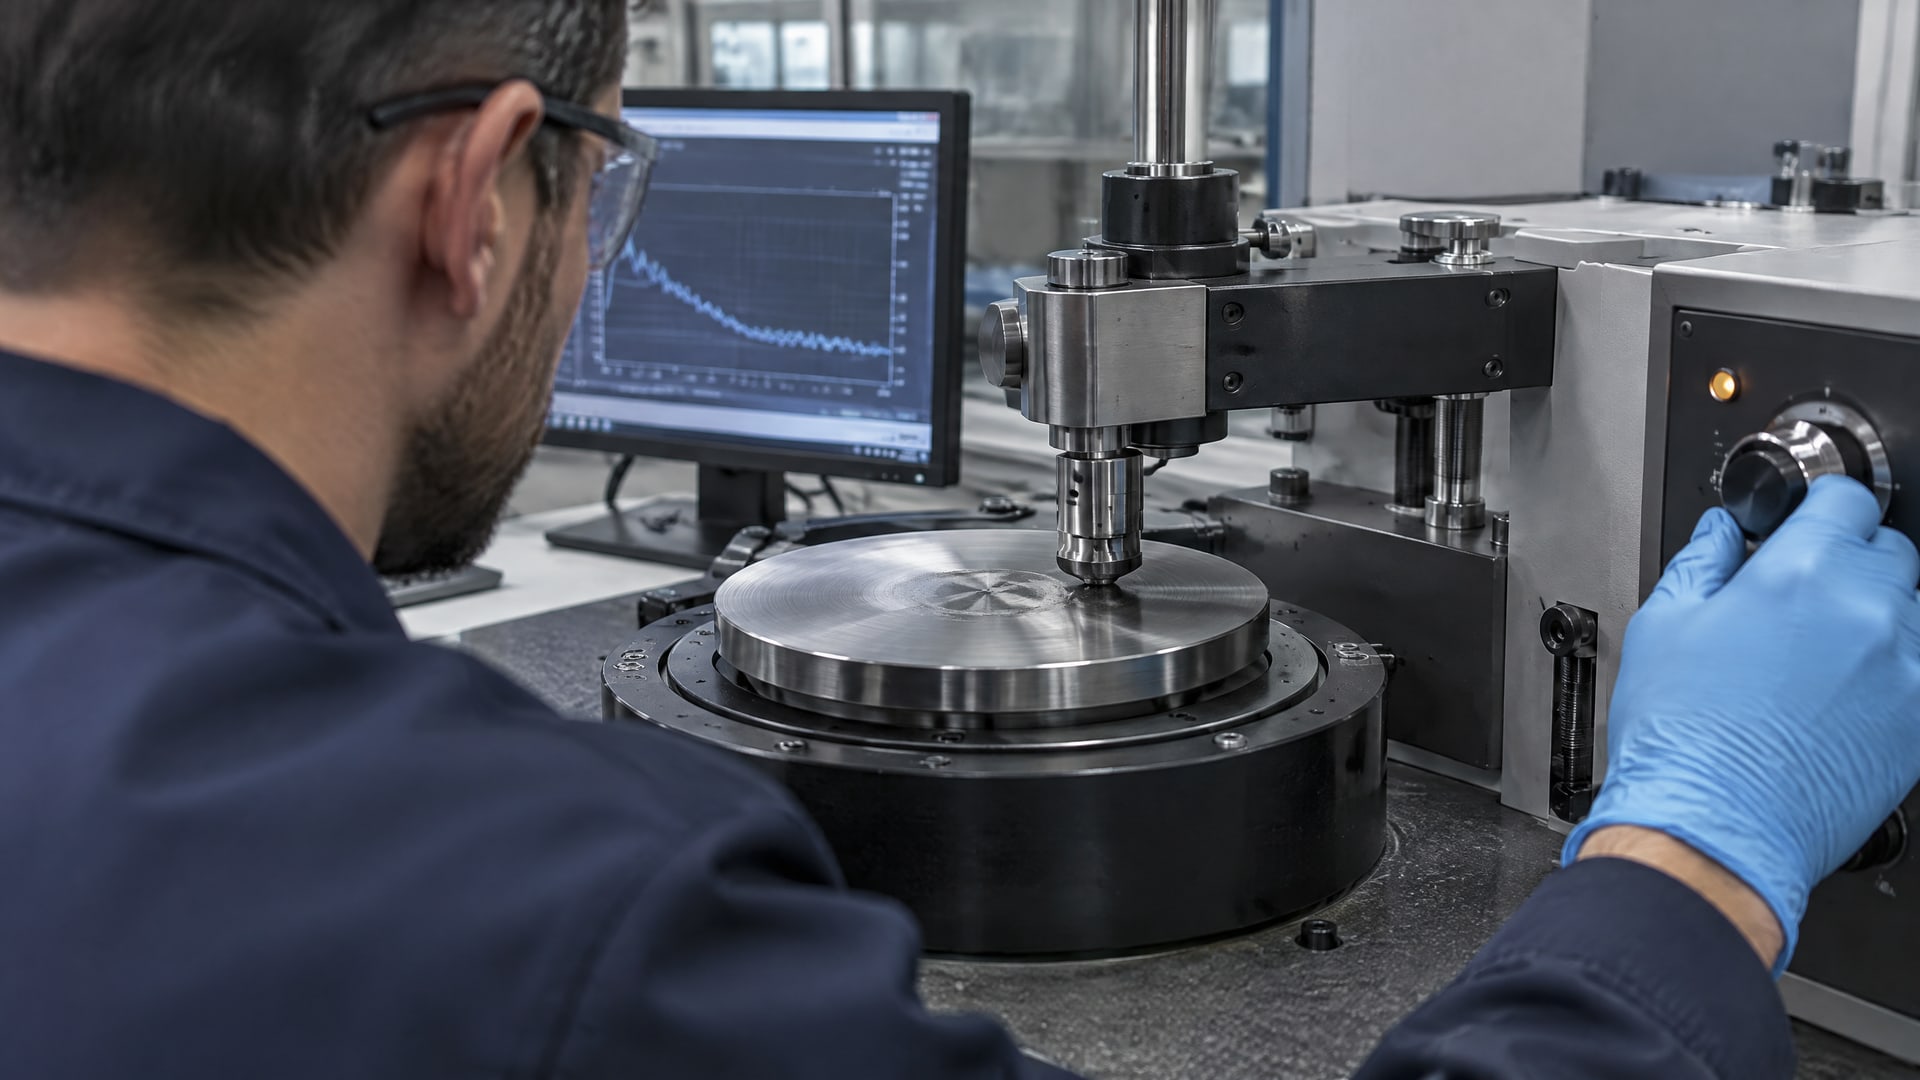
Состав присадок, базовое масло, вязкость и химия противозадирной системы могут по-разному влиять на эти характеристики. Поэтому у двух смазочных материалов с одинаковым пятном износа не обязательно будет одинаковая нагрузка сваривания.
Противозадирная присадка снижает повреждение металлических поверхностей при высокой нагрузке трения. Такое назначение присадки закреплено в ГОСТ 33252-2015 для SRV-метода. Но наличие компонента с противозадирным действием само по себе не говорит о результатах конкретного четырехшарикового испытания: значение зависит от состава продукта и выбранного метода.
Как оценивать противозадирные присадки в масле
Запись о высокой нагрузке сваривания полезна при выборе материала для условий с высокими нагрузками, но ее недостаточно для оценки износа во всех режимах. Если у продукта приведен только weld point, а данных по пятну износа нет, оценить поведение при умеренных нагрузках по этому числу нельзя. Для сопоставления запрашивайте пару показателей и стандарт испытания.
Нельзя автоматически переносить свойства присадки или масла из одной категории применения в другую. Например, противозадирные присадки в моторное масло не делают его подходящим для любого трансмиссионного узла. Применимость зависит от требований конкретного узла, совместимости с материалами и спецификации, которой должно соответствовать масло.
Сера может входить в состав противозадирной системы, но само ее наличие не означает ни безусловного преимущества, ни непригодности продукта. Серосодержащие присадки способны усиливать противозадирные свойства, однако выбор зависит от температур, материалов и требований к коррозии и совместимости. Поэтому фраза «противозадирная присадка в трансмиссионное масло сера» не описывает готовую рекомендацию: важны конкретная рецептура, допуски и результаты испытаний.
Как сопоставлять показатели при выборе смазочного материала
Для технического сравнения подготовьте данные по одинаковой методике.
Результат испытания смазки по ГОСТ нельзя без оговорок приравнять к результату по ASTM: методы близки по общей логике, но отличаются условиями, формулировками и критериями окончания испытания. Даже одинаковая единица или похожее название показателя не гарантируют численной сопоставимости.
В первую очередь выясните, что испытали: жидкое масло или пластичную смазку. Результаты могут различаться из-за вязкости, пакета присадок и рабочей температуры. Затем проверьте, при какой нагрузке измеряли пятно износа и как определяли нагрузку сваривания. Без этих сведений сравнение сводится к сопоставлению цифр, полученных в потенциально разных условиях.
Проверка паспортов и протоколов
При выборе полезно оценивать не один параметр, а набор данных. Помимо диаметра пятна износа и нагрузки сваривания, учитывайте индекс задира, режим испытания и стандарт. Если задача связана с ударными или граничными нагрузками, отдельно проверяйте наличие данных, относящихся именно к таким условиям эксплуатации.
Закупщику стоит запросить у поставщика документацию с методикой, а инженеру - сверить ее с требованиями узла и спецификацией оборудования. Если в паспорте указана только высокая нагрузка сваривания, запросите сведения о диаметре пятна износа. Если результаты представлены по разным стандартам, не ранжируйте продукты только по числам: сначала выясните, можно ли корректно сопоставить методы и критерии.
Практический порядок проверки:
Уточнить тип материала и назначение продукта.
Сверить стандарт и условия испытания.
Найти значения диаметра пятна износа и нагрузки сваривания.
Проверить, при какой нагрузке получено пятно и какой критерий использован для weld point.
Соотнести результаты с требованиями узла, материалами деталей и рабочими условиями.
Такая проверка снижает риск выбрать материал только по предельному показателю, который не описывает износ в нужном режиме. Она также помогает корректно оценить предложения, где данные получены разными методами или представлены не полностью.
Часто задаваемые вопросы
Чем отличаются нагрузка сваривания и диаметр пятна износа?
Нагрузка сваривания характеризует предельную способность смазочного материала препятствовать схватыванию и свариванию поверхностей в условиях испытания. Диаметр пятна износа показывает размер следа на неподвижных шариках при заданной нагрузке. Показатели связаны ходом испытания, но описывают разные свойства и не заменяют друг друга.
Означает ли маленький диаметр пятна износа высокую нагрузку сваривания?
Нет. Небольшое пятно при одной нагрузке не позволяет точно определить, когда произойдет сваривание при дальнейшем увеличении нагрузки. Результат зависит от состава масла или смазки, присадок и методики. Для оценки сопоставляйте оба показателя, условия испытания и стандарт, по которому получены данные.
Можно ли напрямую сравнить результаты по ГОСТ и ASTM?
Не всегда. ГОСТ 9490-75, ASTM D2596 и ASTM D2783 используют близкую логику четырехшарикового испытания, но отличаются условиями и критериями. В частности, правила для условной нагрузки сваривания по ГОСТ и weld point по ASTM не полностью совпадают. Перед сравнением проверьте протоколы и способ определения показателей.
Подходит ли противозадирная присадка в масло для любого трансмиссионного узла?
Нет. Наличие противозадирной присадки не подтверждает универсальную применимость масла. Нужно учитывать требования узла, совместимость с материалами и спецификацию. Для серосодержащей системы дополнительно важны температура и требования к коррозии. Ориентируйтесь на документацию продукта и условия работы оборудования.
Заключение
Универсальной прямой зависимости между нагрузкой сваривания и диаметром пятна износа нет. По ГОСТ 9490-75 при отсутствии сваривания действует условный критерий пятна от 3 мм, но он не превращает показатели в взаимозаменяемые величины. Для оценки смазочного материала нужны оба результата, сведения о методике и понимание режима испытания.
Следующий шаг при выборе - запросить паспорт или протокол с указанием стандарта, диаметра пятна износа и нагрузки сваривания, затем сверить данные с требованиями конкретного узла. Если показатели получены по разным методам, сначала уточните критерии испытания и только после этого сравнивайте материалы.