Подготовка поверхности нержавеющей стали - это не просто отмывание видимой грязи, а комплекс операций, от которых зависит долговечность и эффективность твердосмазочного покрытия. Даже тонкая масляная пленка, остающаяся после механической обработки или консервации, разрушает адгезию и приводит к преждевременному отслаиванию покрытия. Обезжиривание закрепляет результат всех последующих этапов подготовки, поэтому его качество критично определяет прочность сцепления смазочного слоя с подложкой.
Статья рассчитана на инженеров, технологов и специалистов по закупкам, работающих с металлообработкой, узлами трения и оборудованием пищевой или фармацевтической промышленности. Вы узнаете, как правильно выбрать способ обезжиривания, какие нормативы соблюдать и как проверить качество подготовки перед нанесением покрытия.
Почему обезжиривание нержавеющей стали отличается от стандартного
Нержавеющая сталь обладает высокой коррозионной стойкостью благодаря пассивному окисному слою.
Однако этот же слой делает поверхность более «капризной» при адгезии покрытий. После механической обработки и хранения на нержавейке остается тонкая пленка технологической смазки, консервационного масла или эмульсии СОЖ. На углеродистой стали такие загрязнения видны явно; на нержавейке они скрыты под блеском и практически не заметны на глаз.
Именно поэтому для нержавеющей стали недостаточно простой протирки чистой тряпкой. Требуется полноценное химическое обезжиривание - с применением растворителей, щелочных композиций или эмульсионных составов. ГОСТ 9.402-2004 и СП 72.13330.2016 четко определяют, что обезжиривание - это самостоятельный технологический процесс, отделенный от механической очистки и требующий собственного контроля.
Порядок подготовки поверхности: этапы и нормативы
Технически правильная подготовка нержавейки перед твердосмазочным покрытием состоит из пяти последовательных стадий.
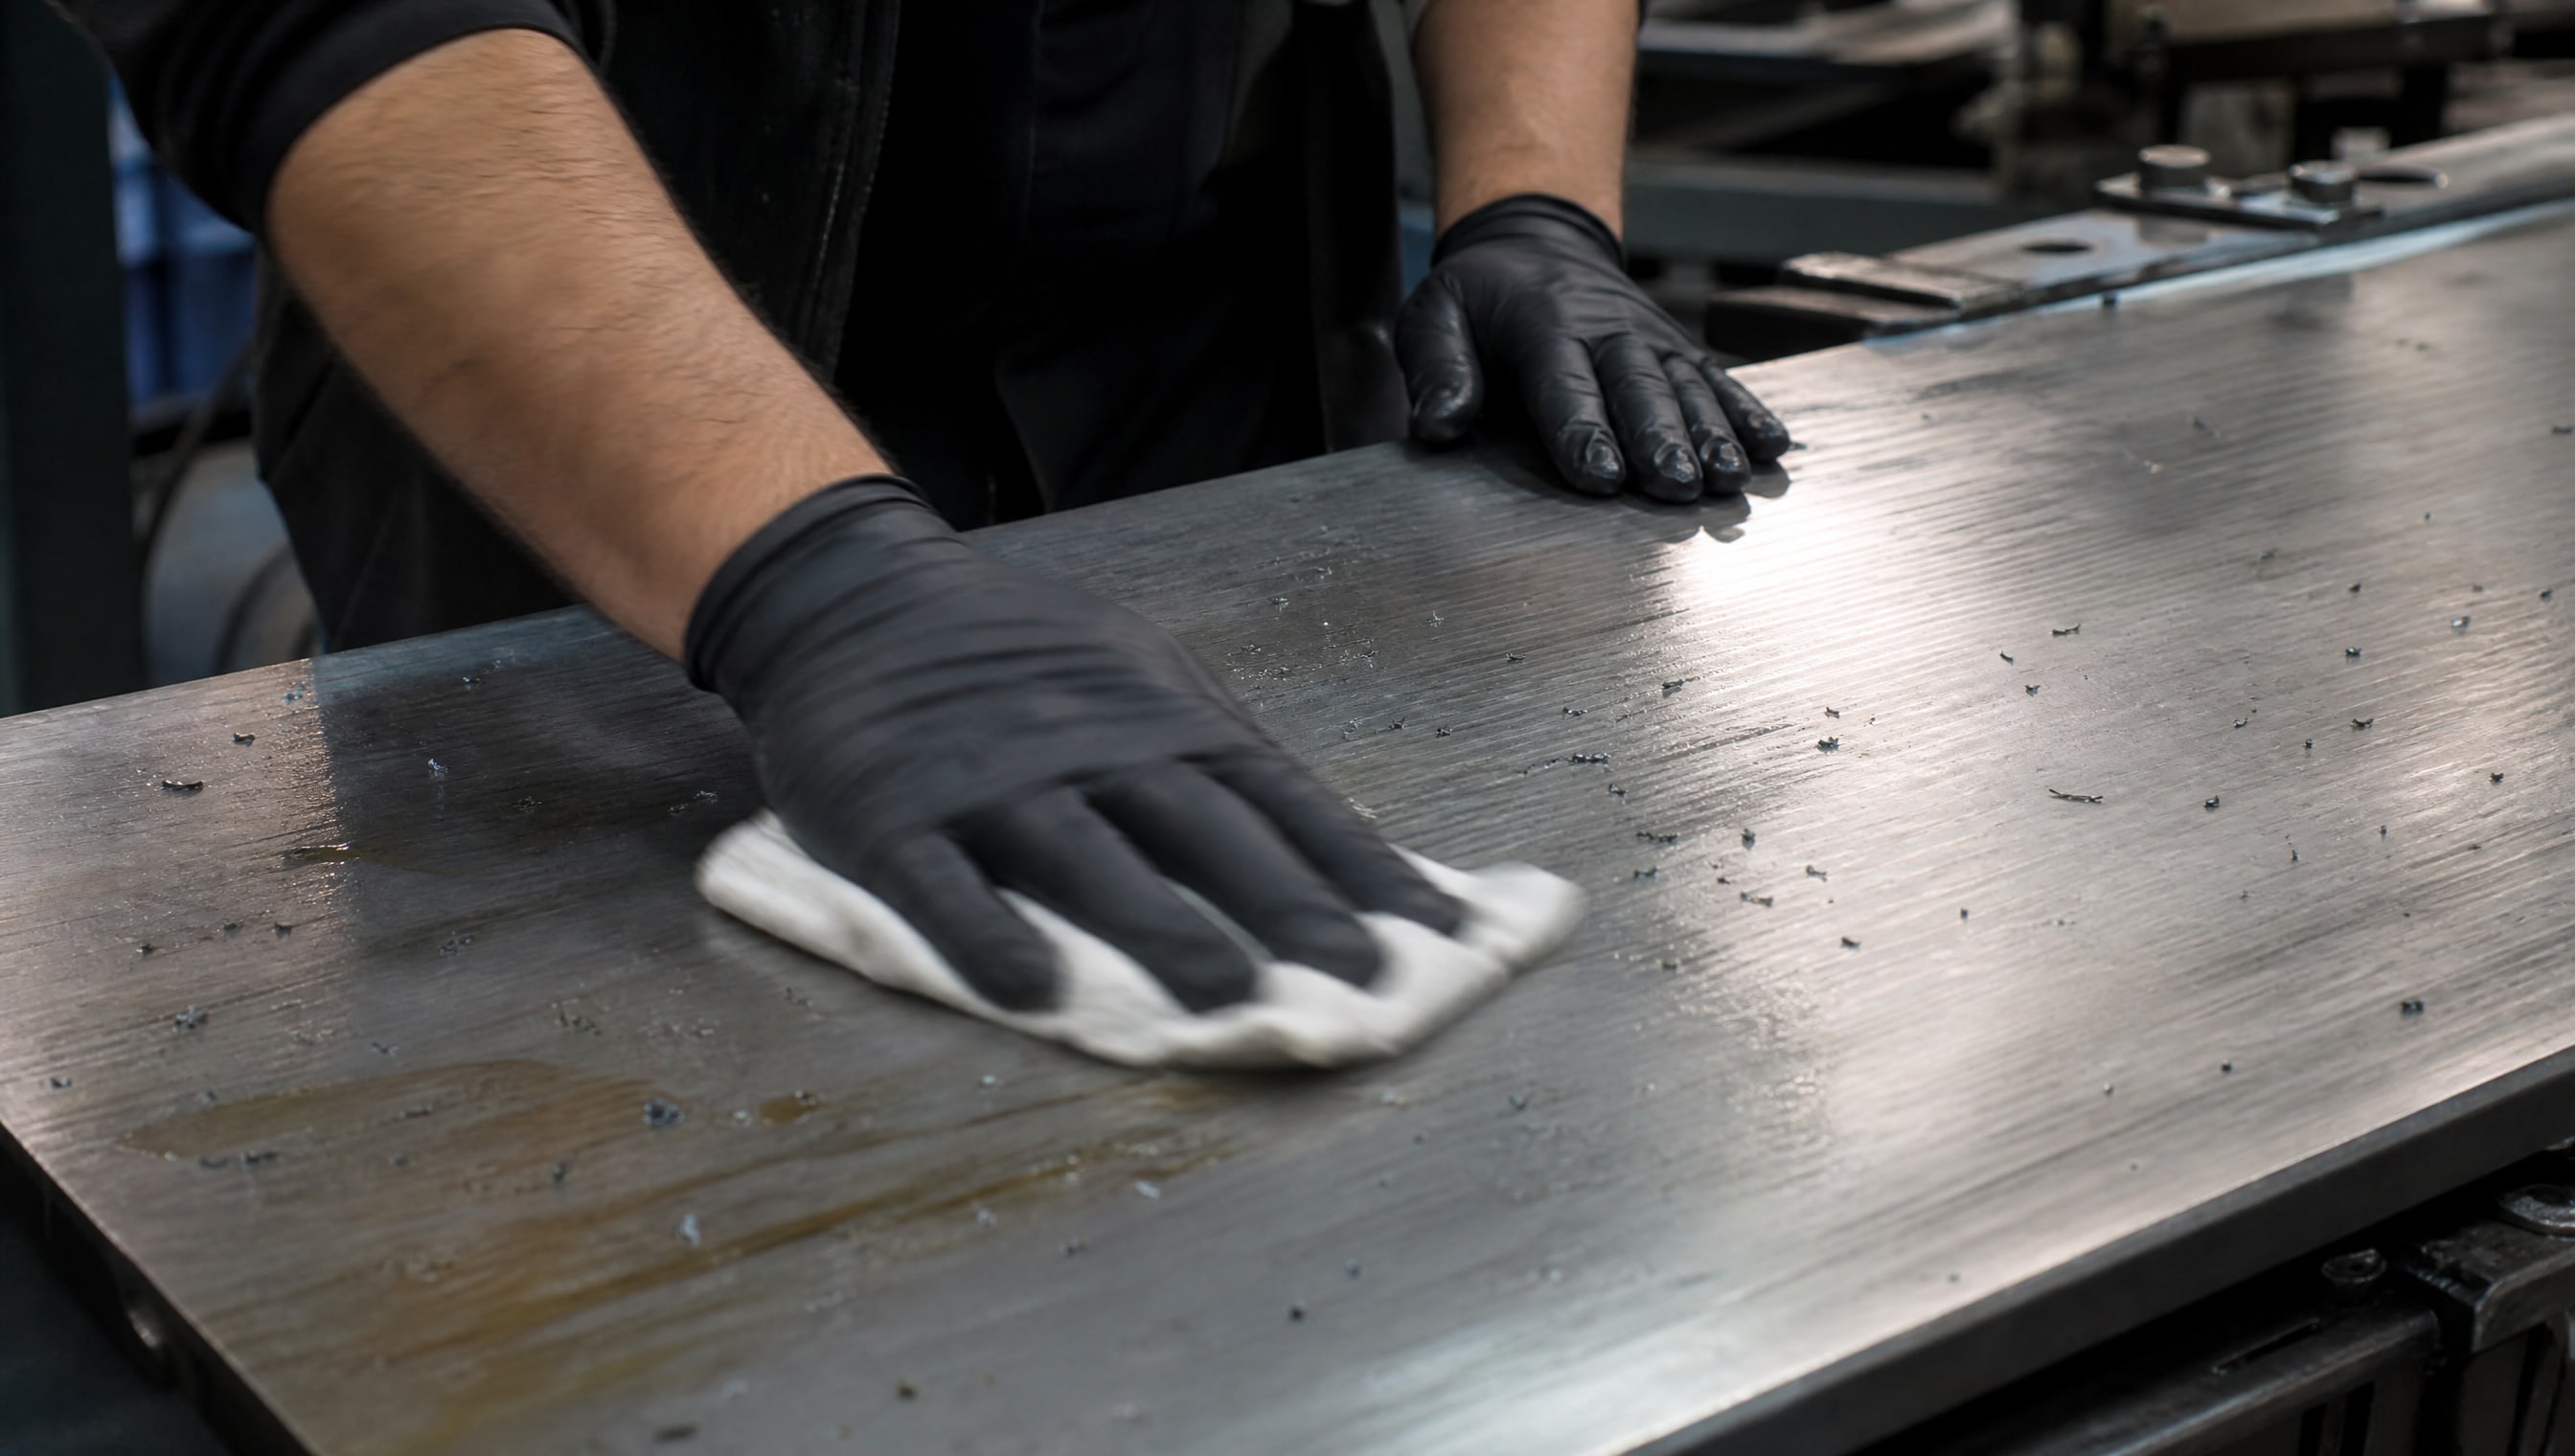
Этап 1: Удаление консервационных и технологических смазок
Первый шаг - удалить видимые загрязнения, консервационные составы, эмульсии и масла. На этом этапе используют щетки, тряпки или низкопроизводительное орошение. Цель - снять основное загрязнение до того, как приступить к химическому обезжириванию. Если этот шаг пропустить, последующее обезжиривание потребует большего расхода растворителя и больше времени.
Этап 2: Химическое обезжиривание
Это ключевой этап. По ГОСТ 9.402 и СП 72.13330.2016 обезжиривание проводят одним из следующих способов:
Органическими растворителями (уайт-спирит, ацетон). Расход составляет 0,10–0,35 л/м². При этом содержание масла в растворителе не должно превышать 5 г/л.
Щелочными композициями: 10%-ный раствор едкого натра с добавлением активного вещества (например, ОП-7 в концентрации 0,5%) и стирального порошка (10 г/л). Раствор наносят погружением, распылением или протиркой.
Эмульсионными (водно-масляными) составами, которые позволяют удалять масло в водной среде.
Выбор средства зависит от типа загрязнения, объема работ и требований к экологичности. Для серийного производства и ремонтных мастерских чаще применяют щелочные растворы из-за переиспользуемости и снижения расходов. Для точных операций на малых партиях допустимы растворители, но с соблюдением требования полной сушки после обработки.
Этап 3: Промывка и полная сушка
После обезжиривания щелочным или эмульсионным составом поверхность промывают чистой водой до нейтральной pH. Затем высушивают горячим сухим воздухом или с помощью сжатого воздуха до полного удаления паров воды и растворителя. Влага и остатки обезжиривающего средства - главные враги адгезии покрытия, поэтому на этап сушки не стоит жалеть времени.
Этап 4: Абразивная или механическая очистка
Следующая стадия (если это требуется техзаданием) - доведение поверхности до определенной степени очистки по ГОСТ Р ИСО 8501-1-2014. Для твердосмазочных покрытий, которые должны держаться прочно и долго, рекомендуется уровень Sa 2 (чистая абразивоструйная очистка с удалением окалины и ржавчины) или Sa 2½ (очистка с микроучастками металлического блеска). В критичных применениях (насосы, валы редукторов) стремятся к Sa 3 - полной абразивной очистке с зеркальным блеском.
Этап 5: Итоговый контроль качества обезжиривания
Перед нанесением покрытия выполняют проверку. Наиболее простой и доступный метод - водный тест: несколько капель дистиллированной воды наносят на высушенную поверхность. На правильно обезжиренной нержавейке вода ложится равномерной пленкой и растекается, не собираясь в крупные капли. Если вода группируется в капельки - обезжиривание неполное, и нужно повторить процедуру.
По ГОСТ 9.402-2004 для I степени чистоты (высокого уровня обезжиривания) допустимо капельное помутнение раствора через 1 минуту после контакта с поверхностью. На практике это означает, что видимых следов масла нет.
Выбор обезжиривающих средств и расходы
Правильный выбор средства определяет экономичность и эффективность подготовки.
| Средство | Когда применяют | Расход | Время действия | Сушка |
|---|---|---|---|---|
| Уайт-спирит (органический растворитель) | Точные работы, малые объемы, чувствительные детали | 0,10–0,35 л/м² | 3–5 мин | Горячий воздух, 10–15 мин |
| Щелочной раствор (10% NaOH + ОП-7 + порошок) | Серийное производство, оборудование, средние объемы | 0,10–0,35 л/м² | 5–10 мин | Дополнительная промывка водой + горячий воздух |
| Эмульсионный состав | Экологичные требования, повторное использование | По рецепту | 5–15 мин | Промывка + сушка воздухом |
Хотя расход одинаков в диапазоне 0,10–0,35 л/м², щелочные растворы требуют промежуточной холодной промывки водой перед горячей сушкой. Растворители сохнут быстрее, но требуют хорошей вентиляции. Для нержавеющей стали в пищевых условиях предпочитают щелочные составы, так как они не оставляют резких запахов и легче контролируются по параметрам pH.
Критичные ошибки при обезжиривании нержавейки перед покрытием
На практике закупщики и технологи часто допускают ошибки, которые усложняют процесс и ухудшают результат.
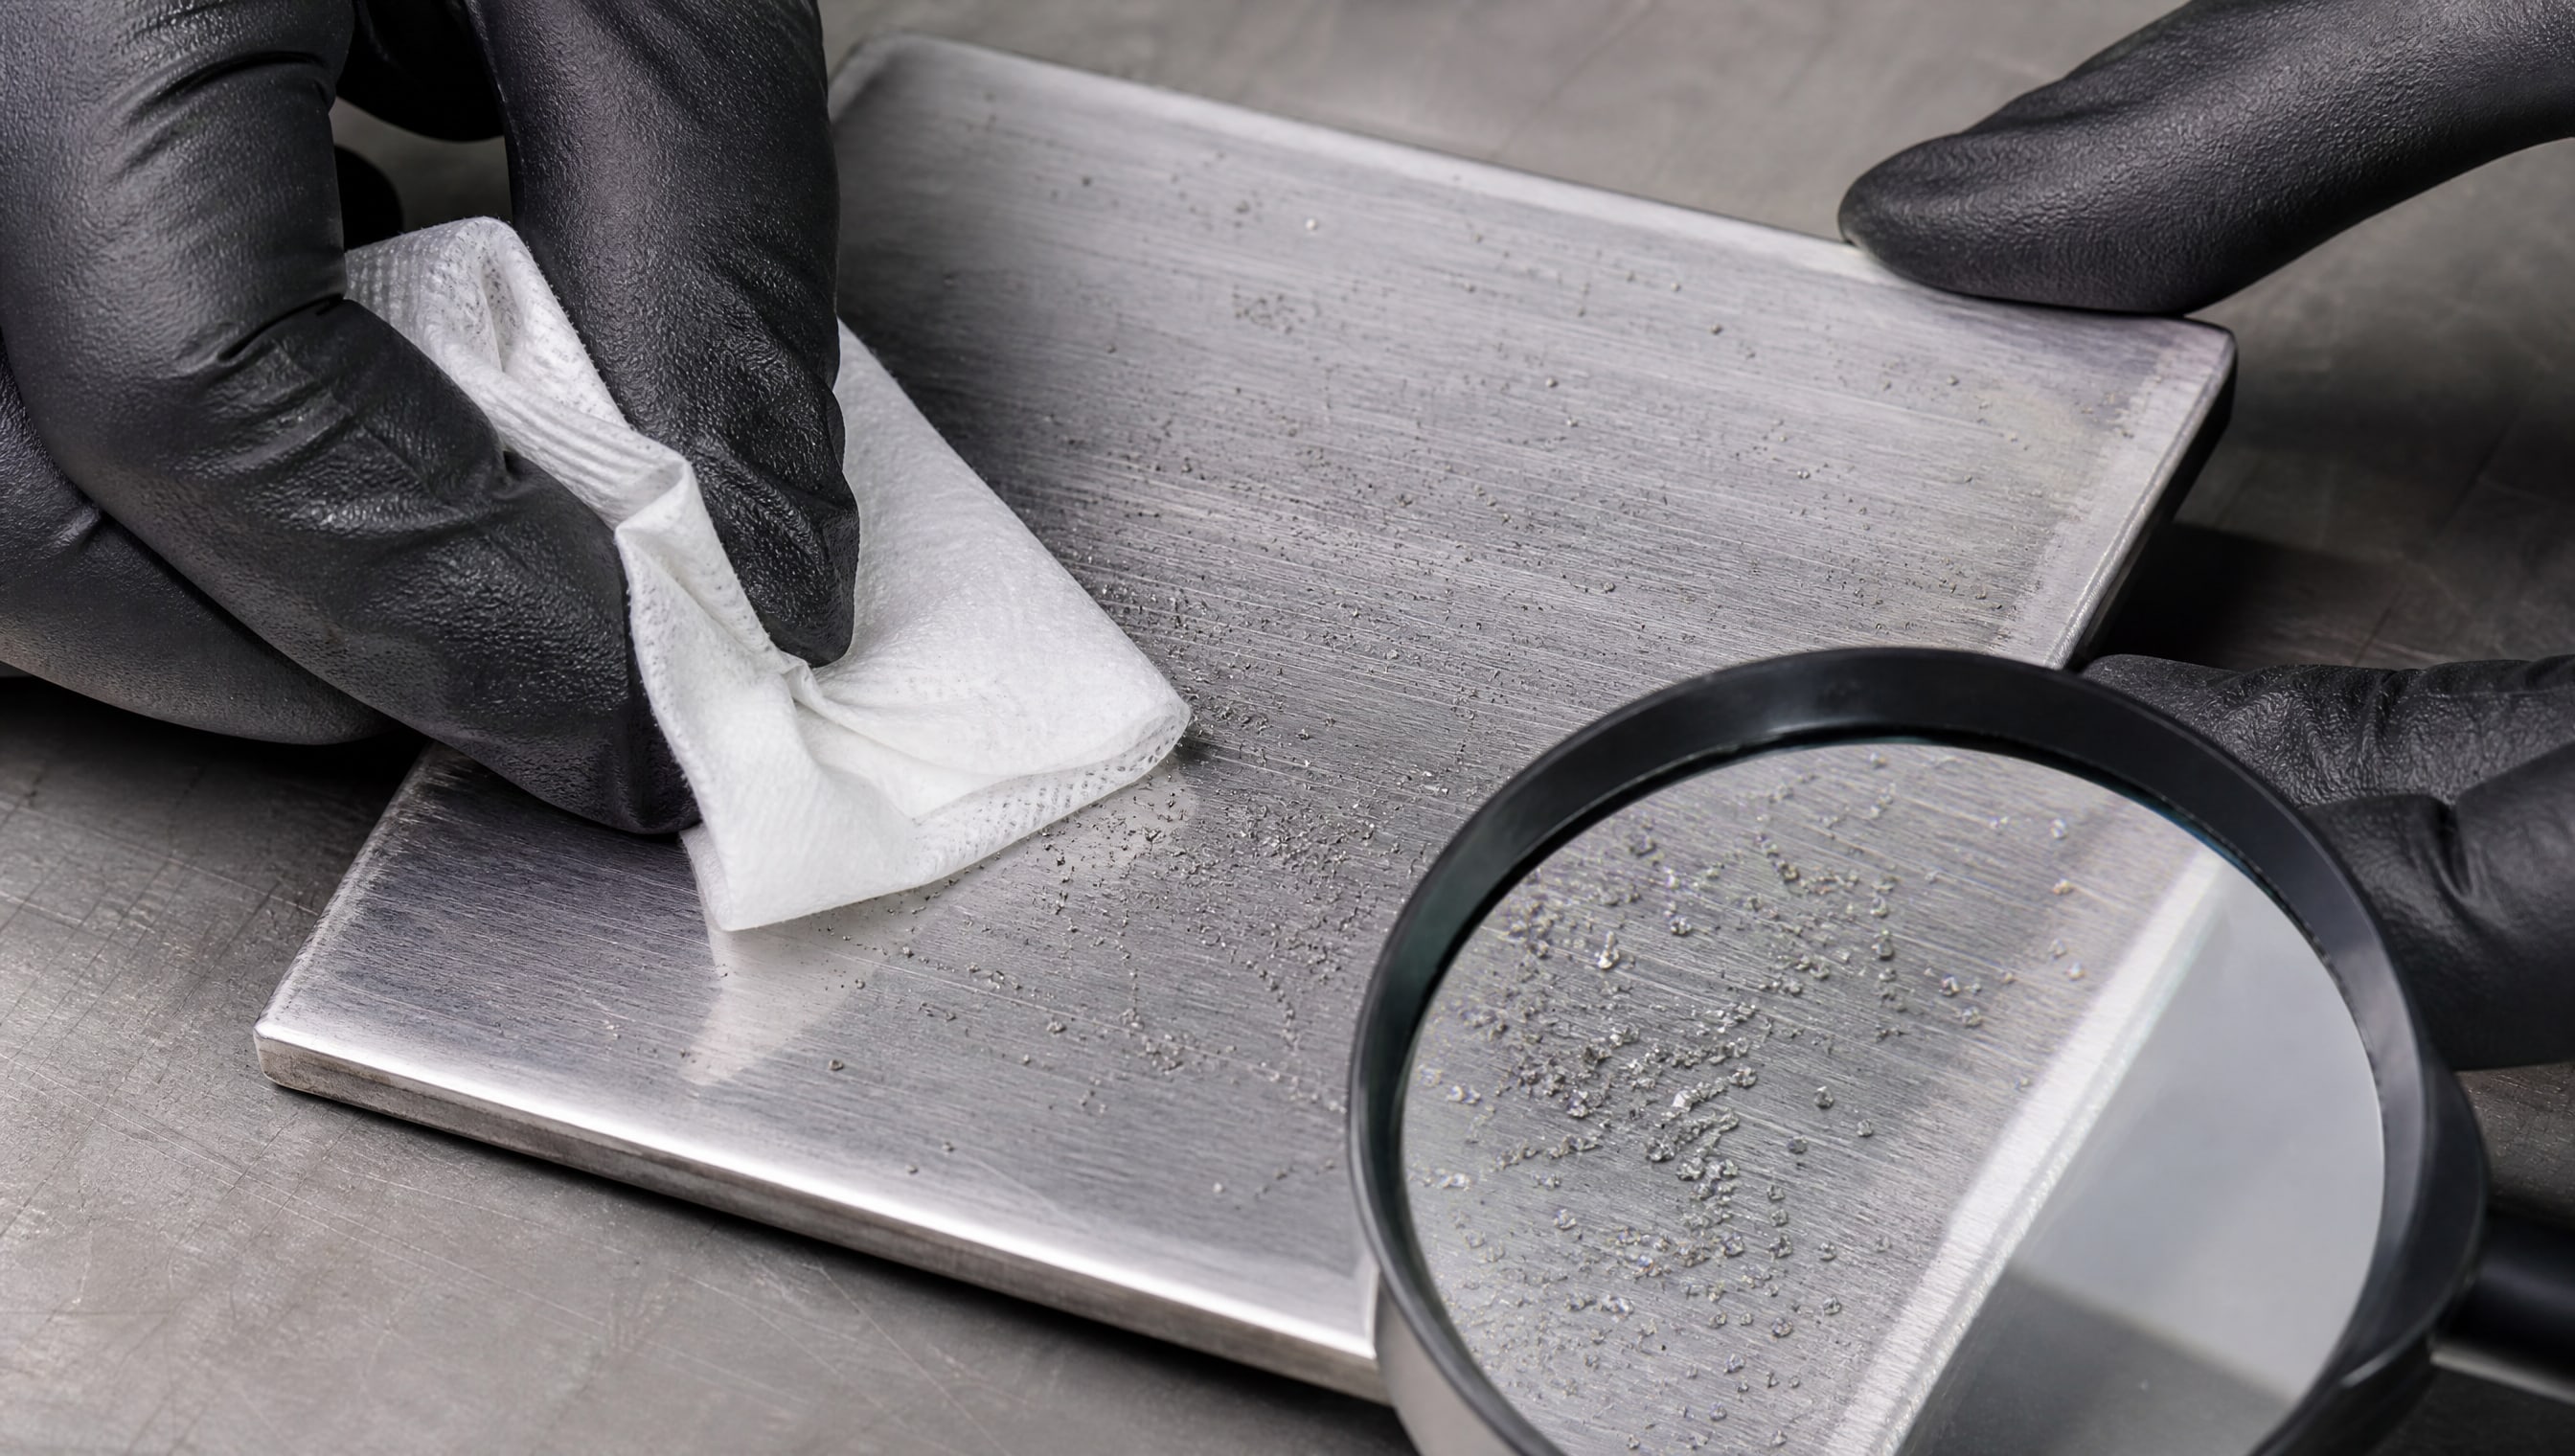
Ошибка 1: Обезжиривание после абразивной очистки. Механическая очистка (шлифовка, абразивоструй) поднимает микрочастицы и пыль, которые оседают на поверхность. Если обезжирить поверхность после этого, частицы уже прилипнут к оставшемуся масляному слою, и удалить их будет сложнее. Правильный порядок - сначала обезжиривание, затем механическая очистка.
Ошибка 2: Визуальная оценка вместо контроля. Блестящая поверхность нержавейки не означает чистоту. Для эффективной интеграции твердосмазочного покрытия необходимо дополнять визуальный осмотр водным тестом или нормативной проверкой степени обезжиривания.
Ошибка 3: Неполная сушка. Остатки влаги или паров растворителя под свежеуложенным твердосмазочным слоем приводят к образованию микровыделений газа и пор в покрытии. Это снижает адгезию и износостойкость. Сушку нужно выполнять до полного исчезновения запаха растворителя и влажности на ощупь.
Ошибка 4: Использование загрязненного растворителя. СП 72.13330.2016 жестко ограничивает содержание масла в растворителе: не более 5 г/л. Использование «повторно» отработанного растворителя или эмульсии приводит к переносу загрязнения на чистую деталь и краху адгезии.
Ошибка 5: Пропуск обезжиривания как «необязательного» этапа. На современных производствах, особенно в машиностроении и пищепроме, твердосмазочное покрытие - это не косметическое, а функциональное решение. Без качественного обезжиривания оно не будет держаться и не обеспечит требуемый срок службы, независимо от его толщины.
Адгезия покрытия и роль обезжиривания
Адгезия - это прочность сцепления покрытия с подложкой.
Для твердосмазочных слоев адгезия определяет, будет ли покрытие работать непрерывно или отслаиваться после первых нагрузок.
На адгезию влияют четыре фактора: шероховатость поверхности, чистота от масел и загрязнений, влажность и наличие оксидного слоя. На нержавеющей стали пассивный оксидный слой - это норма и даже полезен (он защищает металл), но тонкая масляная пленка сверху блокирует контакт смазочного материала с этим слоем.
Процесс адгезии можно представить так: молекулы твердосмазочного покрытия должны физически и химически взаимодействовать с поверхностью нержавейки. Если между ними висит барьер из масла, никакого взаимодействия не происходит. Обезжиривание убирает этот барьер, позволяя покрытию плотно прилегнуть к металлу. Толщина самого покрытия может быть идеальной, но без адгезии толщина становится бесполезной.
После правильного обезжиривания и доведения поверхности до степени Sa 2–Sa 3 адгезия твердосмазочного покрытия достигает 80–95% от теоретического максимума. Это означает, что покрытие прослужит весь запланированный срок, не отслаиваясь и не отколупываясь от вибрации или температурных скачков.
Толщина твердосмазочного покрытия и связь с подготовкой поверхности
Часто встречается мнение, что более толстое покрытие компенсирует недостатки подготовки.
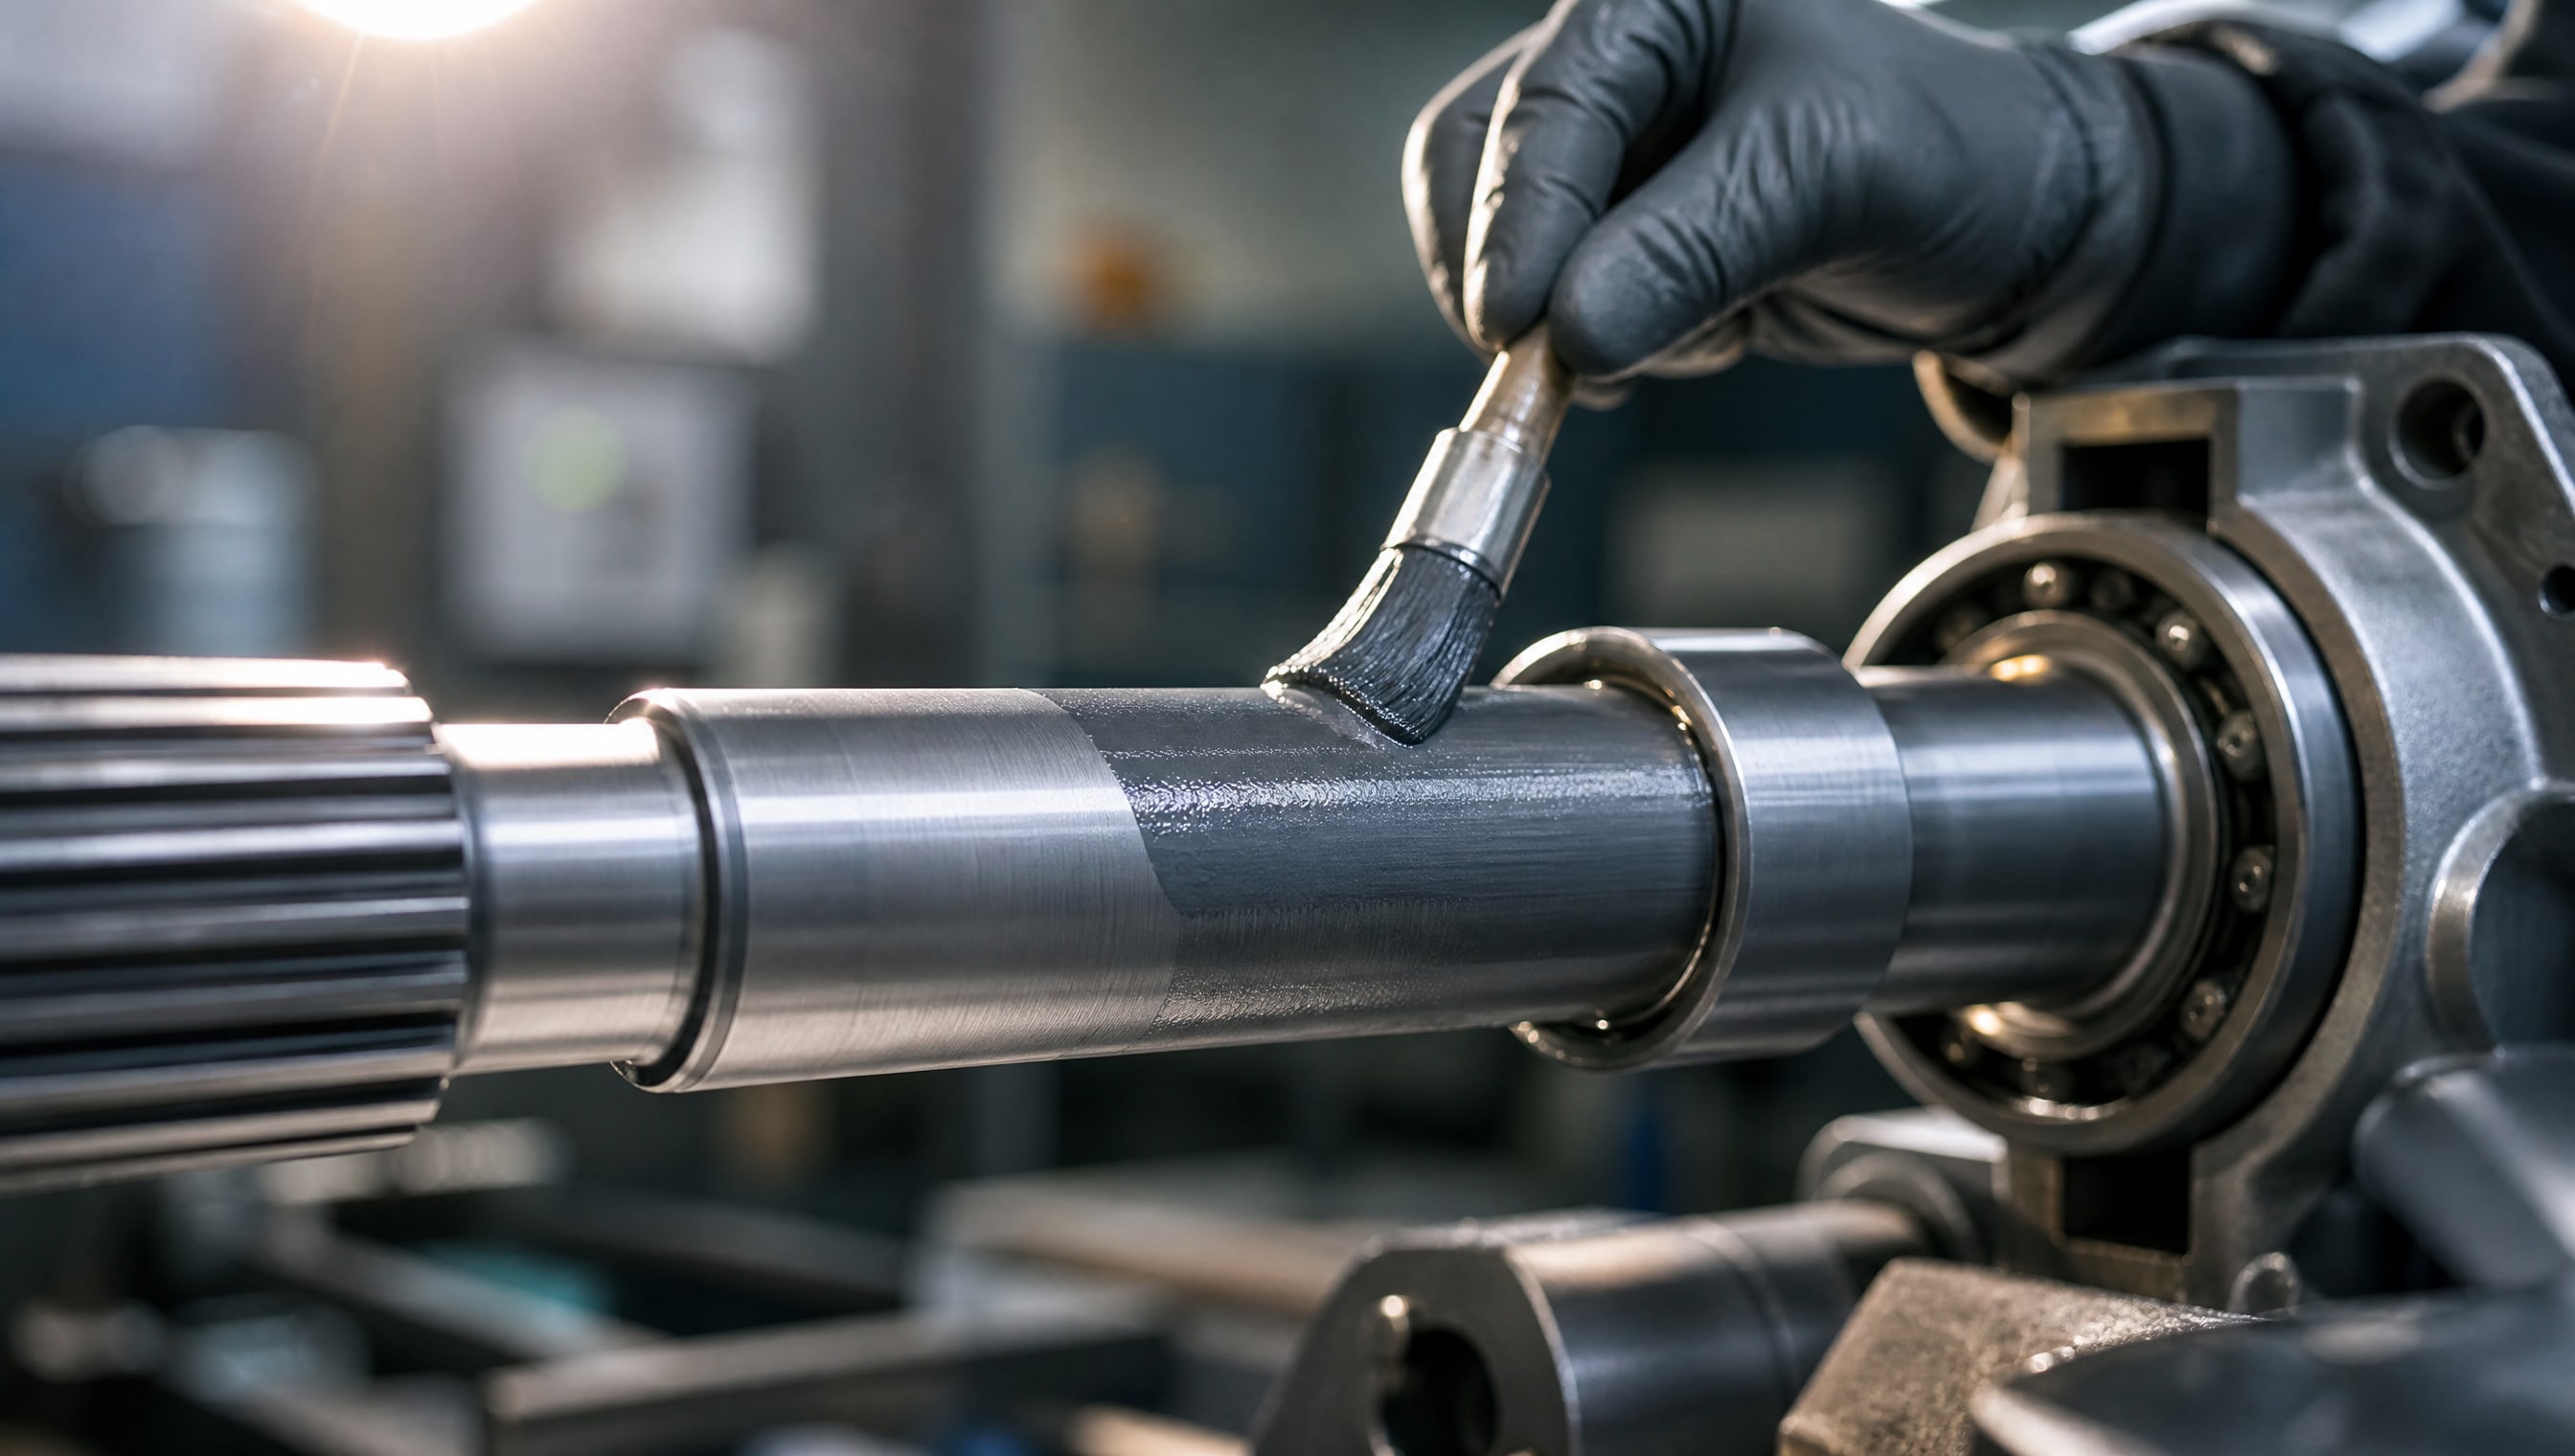
На практике это работает наоборот: чем толще слой при плохой адгезии, тем ярче проявляется его отслаивание.
Типичная толщина твердосмазочного покрытия лежит в диапазоне 15–50 микрометров. На валах редукторов, в насосах и на направляющих станков используют верхний конец диапазона (35–50 мкм) - не для повышения толщины, а для обеспечения достаточного объема смазочного материала, который будет выделяться при трении.
Если поверхность обезжирена плохо, то уже на толщине 20–30 микрометров покрытие начинает отслаиваться под нагрузкой. Если же обезжиривание выполнено по ГОСТ с соблюдением всех этапов, то даже тонкое покрытие (15–20 мкм) прослужит долго и надежно. Эта закономерность проверена на практике в условиях высоких скоростей и нагрузок.
Для обеспечения долговечности и снижения трения на обработанной поверхности из нержавеющей стали целесообразно применять антифрикционные твердосмазочные покрытия серии MODENGY, которые обладают высокой адгезией при условии соблюдения подготовки поверхности и работают стабильно на протяжении всего межремонтного периода.
Практические рекомендации: как организовать обезжиривание в цехе
Для закупщиков и инженеров, которые внедряют технологию подготовки нержавейки в своем производстве, есть несколько проверенных подходов.
Вариант 1: Периодическое обезжиривание погружением. Подходит для мелких и средних деталей. Подготавливают ванну с щелочным раствором (10% едкого натра + добавки) температурой 50–60°C. Детали погружают на 5–10 минут, затем вынимают, промывают холодной водой и сушат горячим воздухом. Расход составляет примерно 0,15 л/м² за цикл. Ванна переиспользуется в течение 2–4 недель в зависимости от интенсивности работ.
Вариант 2: Обезжиривание распылением. Для крупногабаритных деталей (валы, корпуса, плиты) используют распыление щелочного раствора из краскопультов или автоматических систем. Расход -0,20–0,35 л/м². Время воздействия -5–10 минут. После распыления деталь ополаскивают чистой водой и сушат сжатым воздухом или конвекцией.
Вариант 3: Комбинированная схема. Для критичных изделий (например, прецизионные валы насосов) применяют двухэтапное обезжиривание: сначала щелочной раствор, затем финишная протирка чистым растворителем (ацетон, уайт-спирит) с последующей ускоренной сушкой горячим воздухом. Это обеспечивает максимальную чистоту и требуется для высоконагруженных узлов.
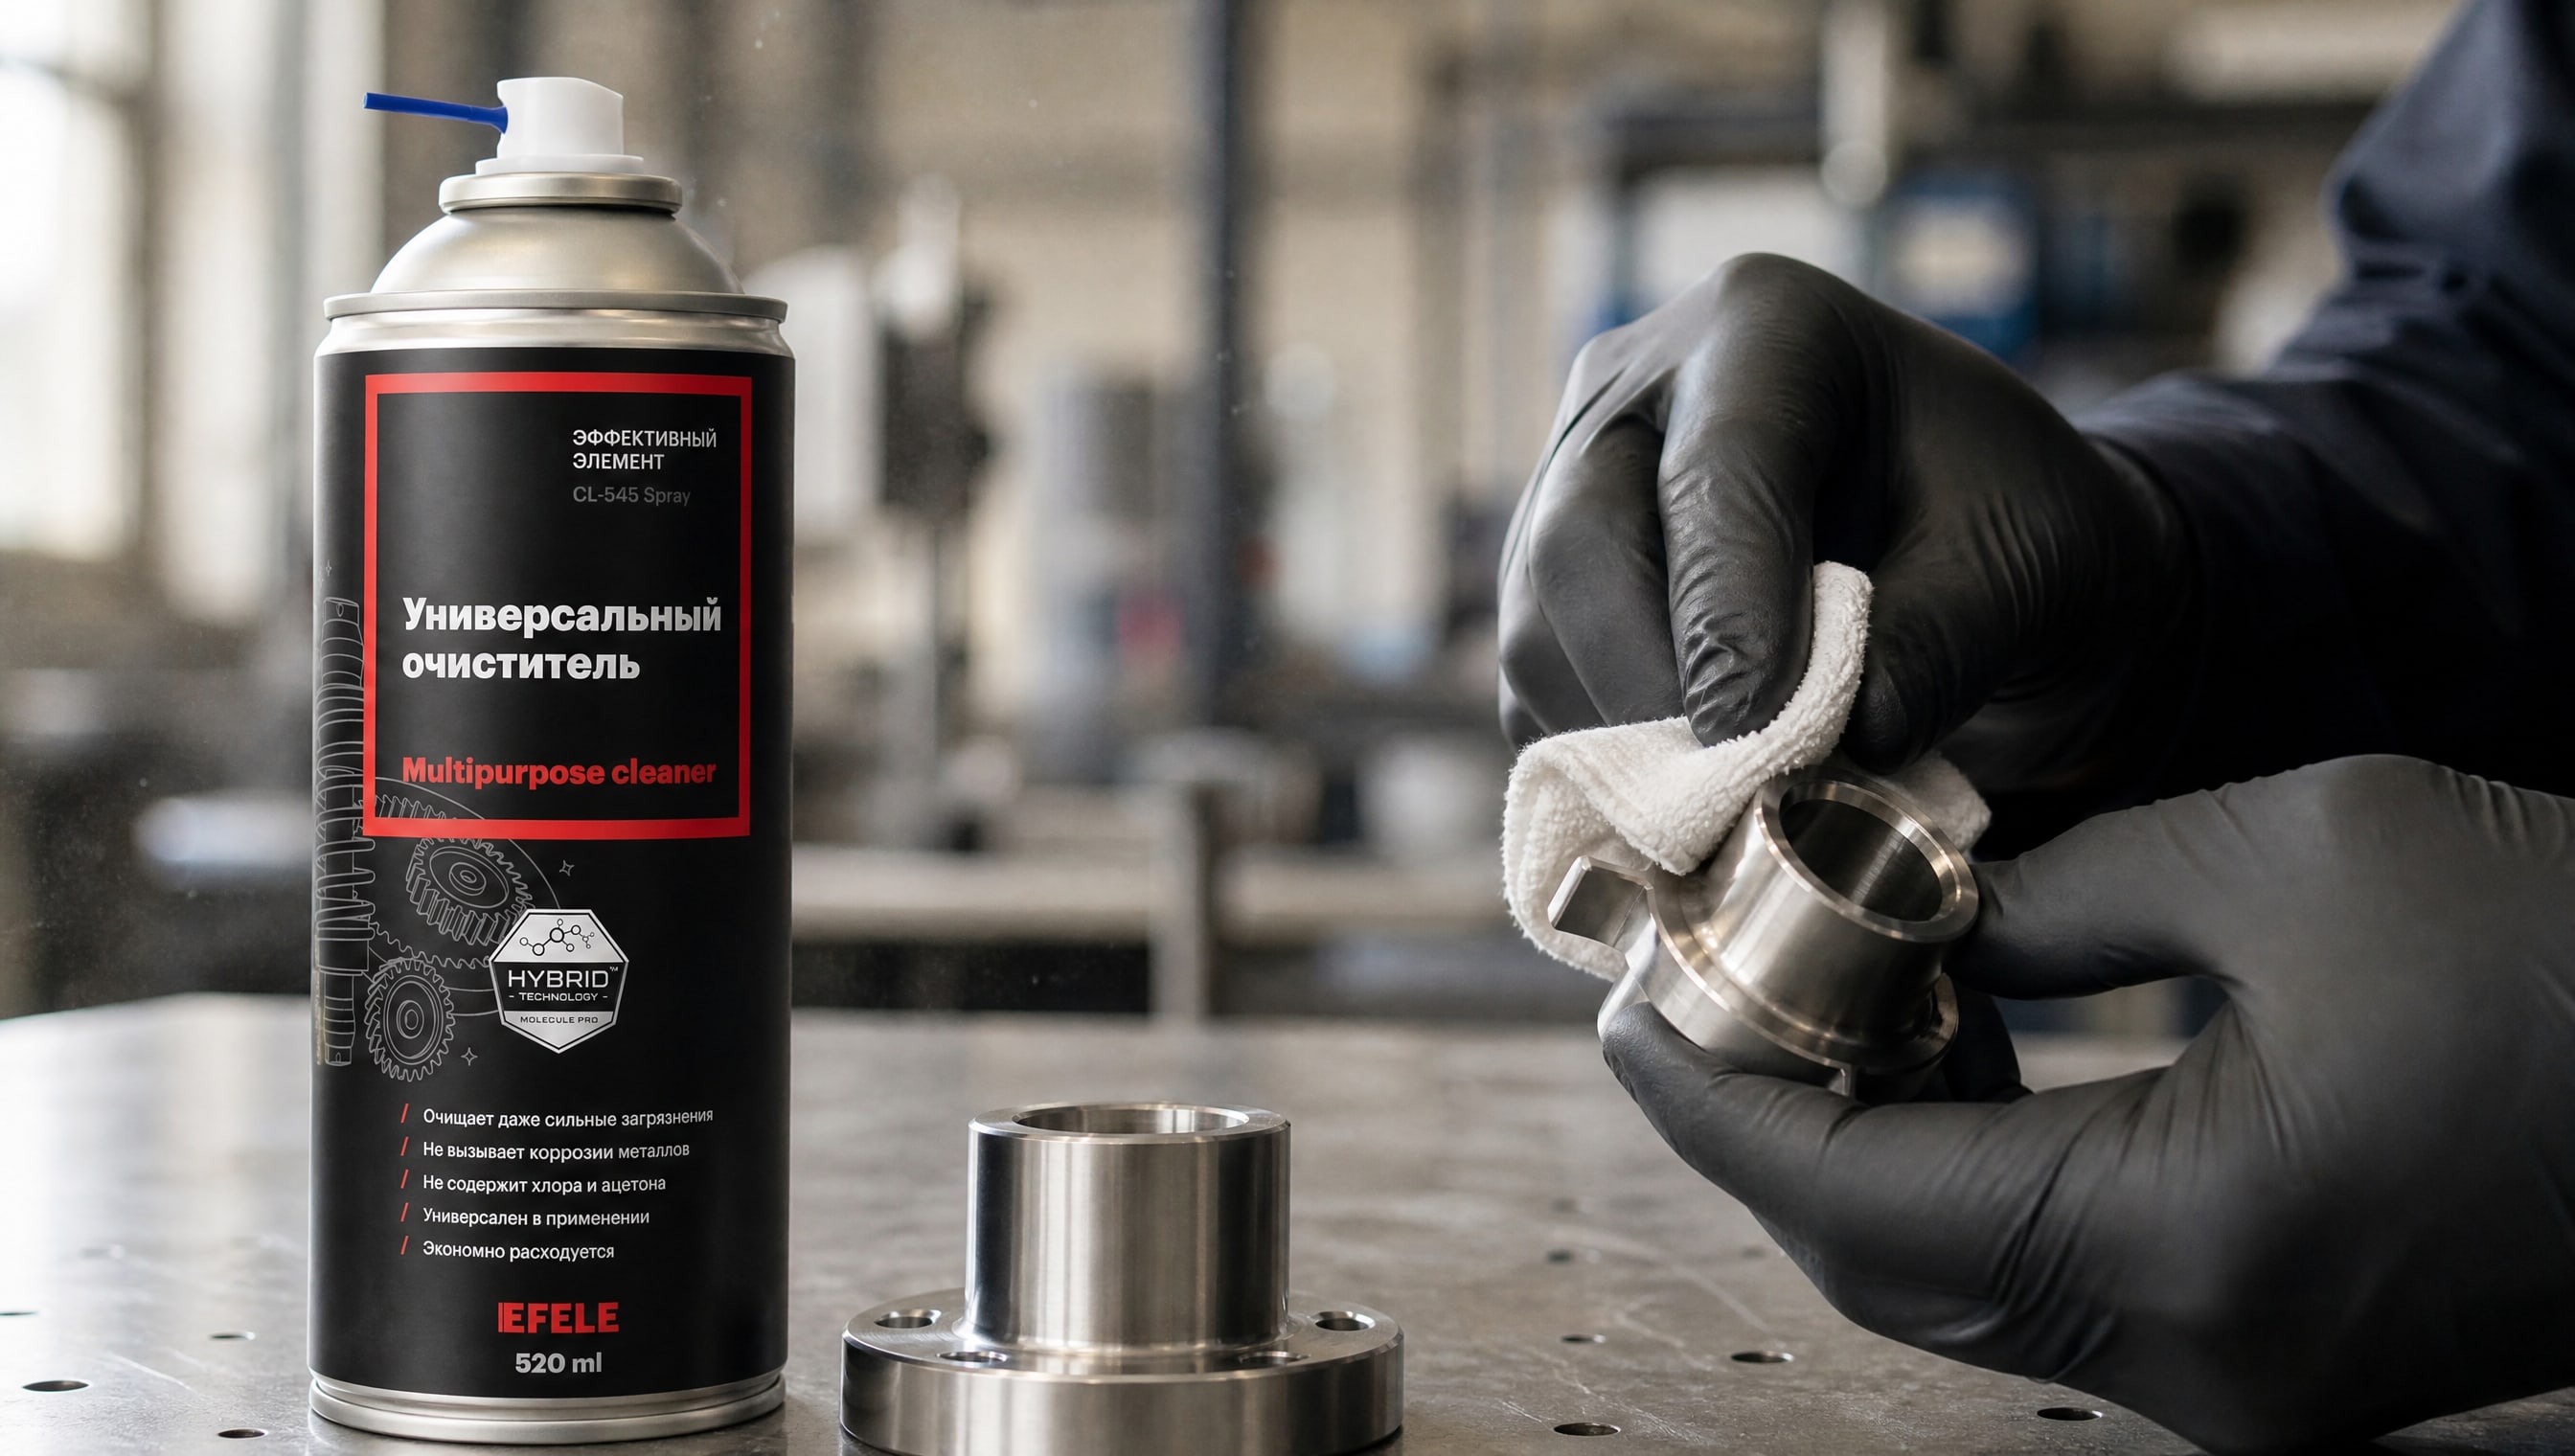
Для эффективной очистки и обезжиривания нержавеющей стали перед нанесением твердосмазочных слоев можно использовать специальные жидкие очистители, такие как EFELE CL-545 Spray, который быстро растворяет загрязнения и не оставляет масляных следов на поверхности, упрощая контроль качества подготовки.
Контроль и калибровка процесса. Раз в неделю проверяют концентрацию щелочного раствора (должна оставаться 8–12%) и содержание в нем масла (не более 5 г/л). Пробу берут из ванны, отстаивают и визуально оценивают прозрачность. Если раствор помутнел или на дне видна масляная фракция - ванну готовят заново.
Часто задаваемые вопросы
Можно ли начинать с абразивной очистки, если видно, что поверхность чистая?
Нет. Даже если нержавейка выглядит блестящей, на ней остается тонкая пленка технологической смазки или консервационного масла. При абразивной очистке эта пленка разотрется по поверхности и попадет под новый оксидный слой. Итог - плохая адгезия покрытия. Правильный порядок: сначала обезжиривание щелочным раствором или растворителем, затем (если требуется) абразивная очистка.
Как проверить, что обезжиривание выполнено качественно?
Используйте водный тест: нанесите несколько капель дистиллированной воды на высушенную поверхность. На хорошо обезжиренной нержавейке вода ложится равномерной пленкой и легко растекается. Если вода собирается в отдельные капли - обезжиривание неполное. Повторите процедуру еще раз.
Какой растворитель лучше выбрать - уайт-спирит или ацетон?
Оба подходят, но с оговорками. Уайт-спирит дешевле и дольше действует, но медленнее испаряется. Ацетон быстро испаряется и оставляет меньше запаха, но дороже и более летуч. Для серийного производства выгоднее щелочные растворы - они переиспользуются и не требуют полной замены после каждого цикла.
Нужно ли обезжиривать нержавейку, если она уже была очищена у поставщика?
Да, нужно. Даже если материал пришел со статусом «обезжиренный», повторное обезжиривание перед нанесением твердосмазочного покрытия обязательно. За время хранения и транспортировки на поверхности могут отложиться пыль и влага. Кроме того, окончательный контроль чистоты - задача производителя, который наносит покрытие.
На каких типах оборудования критично соблюдение подготовки перед твердосмазочным покрытием?
На насосах, редукторах, прецизионных подшипниках и направляющих станков. В этих узлах высокие скорости и нагрузки требуют стабильной адгезии покрытия. При плохой подготовке поверхности покрытие отслаивается за первые 100–500 часов работы, что приводит к отказу оборудования.
Заключение
Обезжиривание нержавеющей стали - это не второстепенный этап, а фундамент долговечности твердосмазочного покрытия. Независимо от качества самого покрытия и его толщины, без правильной подготовки поверхности оно не будет держаться и не обеспечит требуемый срок службы.
Следующий шаг для вашего производства: разработать четкий протокол обезжиривания на основе ГОСТ 9.402-2004 и СП 72.13330.2016, включающий выбор средства (щелочной раствор или органический растворитель), контроль концентрации, схему сушки и методику проверки качества. Внедрите водный тест как обязательную операцию перед нанесением покрытия. Это не займет много времени, но гарантирует, что адгезия и износостойкость вашего оборудования будут соответствовать планам.