Защита рабочих поверхностей лепестков газодинамических подшипников - критичная задача для микротурбин и высокоскоростных агрегатов. Основной вызов состоит в снижении трения и износа в моменты пуска и останова, когда подушка газа еще не сформирована и контакт металл-металл неизбежен. Современные антифрикционные твердосмазочные покрытия решают эту проблему: они наносятся тонким слоем на рабочие поверхности и обеспечивают стабильный коэффициент трения при разных контактных давлениях. Статья разберет, как подбирают и наносят такие покрытия, какие технологические режимы критичны для равномерности слоя, и почему выбор метода нанесения влияет на долгий срок службы подшипника.
Информация полезна инженерам конструкторских бюро, специалистам сервисных служб и закупщикам, которые подбирают материалы для ремонта и модернизации турбомашинного оборудования.
Назначение и роль покрытия в защите лепестков
Лепестковые газодинамические подшипники работают в режиме, когда рабочая поверхность должна быть защищена от прямого контакта благодаря газовой подушке.
Однако при старте и остановке агрегата подушка еще не возникла - в эти моменты возникает сухое трение и ускоренный износ. Именно для защиты в этих критических фазах на рабочие поверхности лепестков наносят антифрикционные твердосмазочные покрытия.
Покрытие должно обладать двумя ключевыми свойствами. Первое - низкий и стабильный коэффициент трения независимо от контактного давления, так как режимы работы лепестка кардинально меняются от пуска к рабочему режиму. Второе - адгезия к металлической основе: слой должен прочно держаться на поверхности, не отшелушиваться при вибрации и тепловых циклах.
Материал наносится тонкой пленкой: стандартная толщина составляет 20 мкм. При такой толщине не нарушается посадка деталей, зазоры остаются в допуске, но защита от трения гарантирована. Избыточная толщина ведет к проблемам с посадкой и может нарушить баланс ротора; недостаточная толщина не обеспечит нужное снижение трения.
Технологические характеристики и режимы нанесения
Процесс нанесения антифрикционного покрытия на лепестки требует соблюдения строгих технологических режимов.
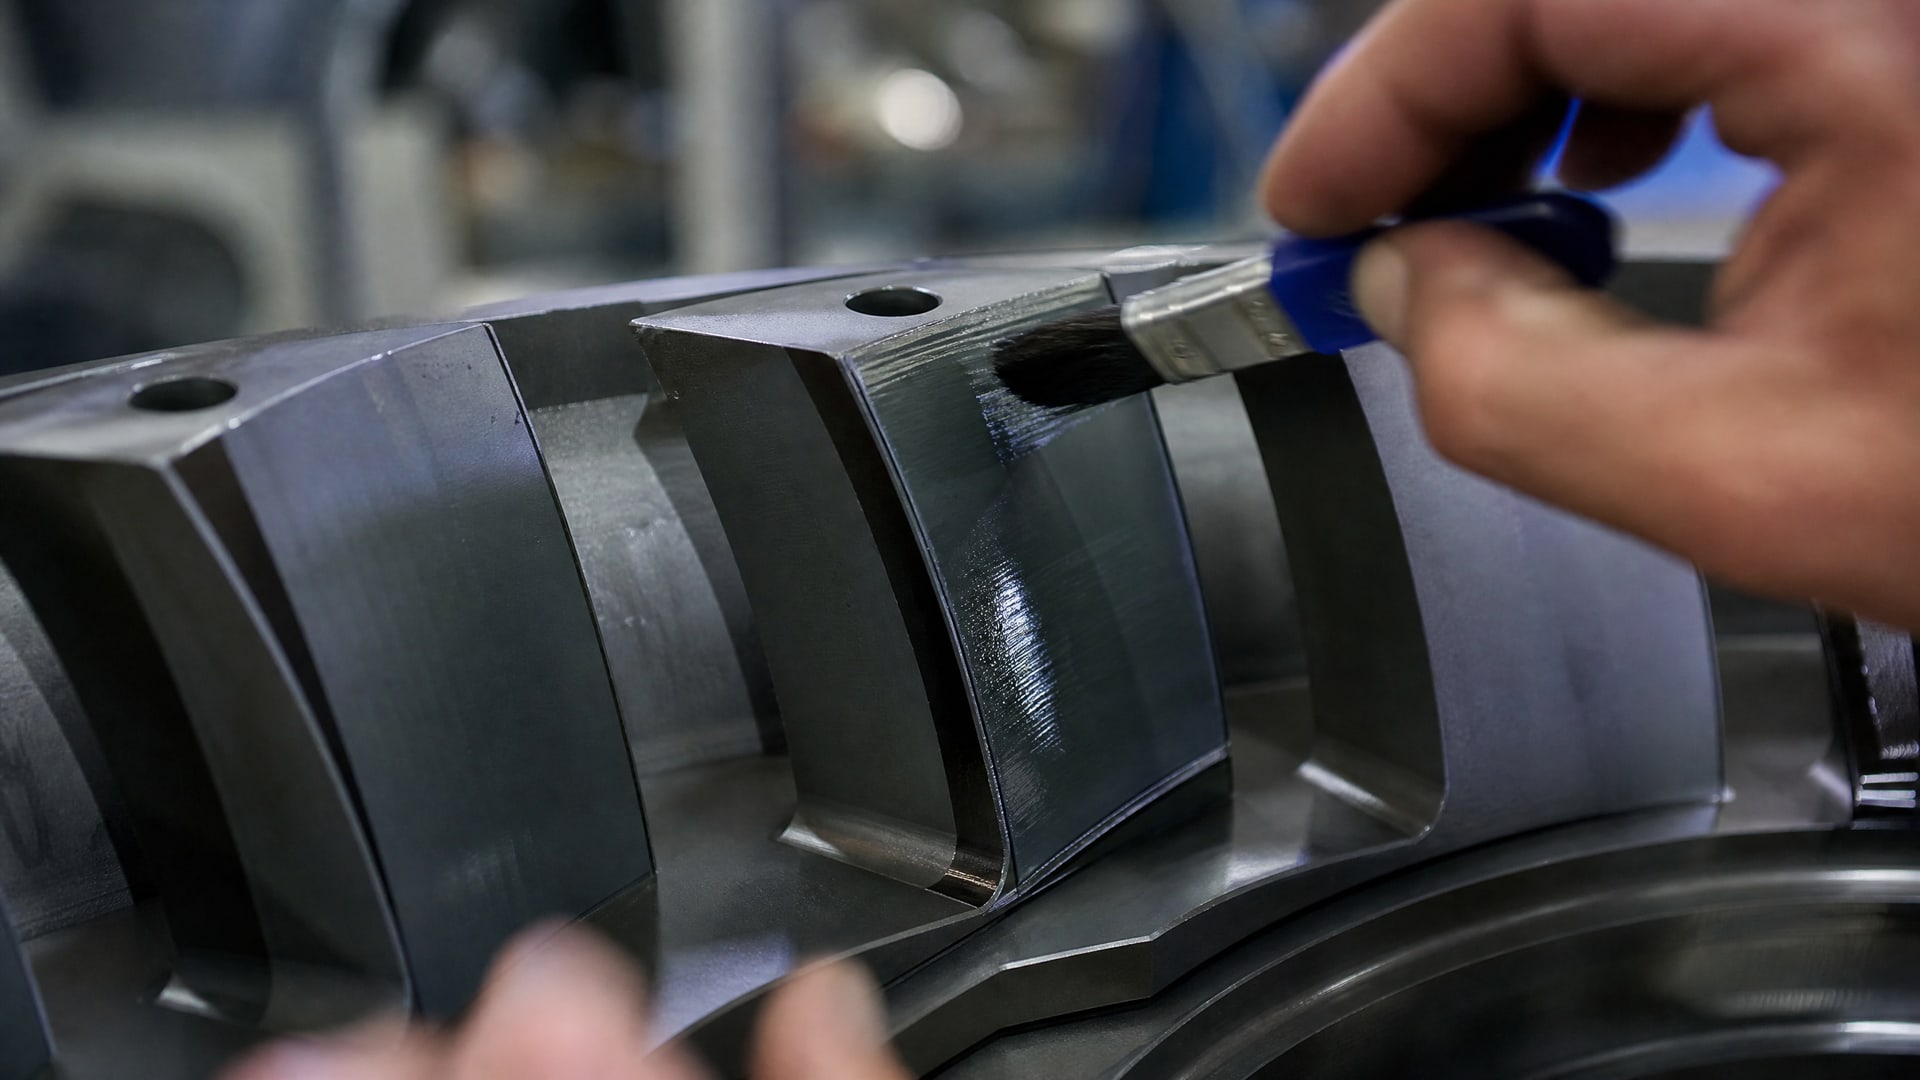
При норматировании расхода 170 г/м² при переносе 100% материала и толщине 20 мкм производитель закладывает в расчет именно эту геометрию слоя. Режим отверждения покрытия составляет +200 °C в течение 120 минут - этот режим обеспечивает полимеризацию вяжущего и достижение максимальной твердости и адгезии.
Метод нанесения может различаться: распыление (спрей) считается одним из наиболее распространенных способов для лепестков, так как позволяет равномерно покрыть сложную геометрию. Однако равномерность слоя напрямую зависит от положения детали во время процесса. Научные исследования по PVD-покрытиям показали, что для получения постоянной толщины покрытия необходима равномерная многоосевая ротация подложки в камере нанесения. Это означает, что лепесток или весь узел должны вращаться в нескольких плоскостях одновременно, чтобы каждый участок поверхности получал одинаковый контакт с потоком материала.
Технологический процесс включает предварительную подготовку: очистку поверхности от окислов, жира и других загрязнений. Активация поверхности повышает адгезию. Только после этого наносят основной слой покрытия. Фактический контроль толщины пленки - через измерение расхода материала и визуальную оценку равномерности окраски.
Рабочий диапазон полученного покрытия составляет -200…+260 °C, что охватывает как криогенные применения (сжижение газов), так и высокотемпературные режимы микротурбин. Стабильность коэффициента трения в этом диапазоне температур подкреплена многоцикловыми испытаниями.
Выбор покрытия под условия работы лепестков
При выборе антифрикционного материала для лепестков нужно учитывать не только то, что покрытие должно снижать трение, но и целый набор условий.
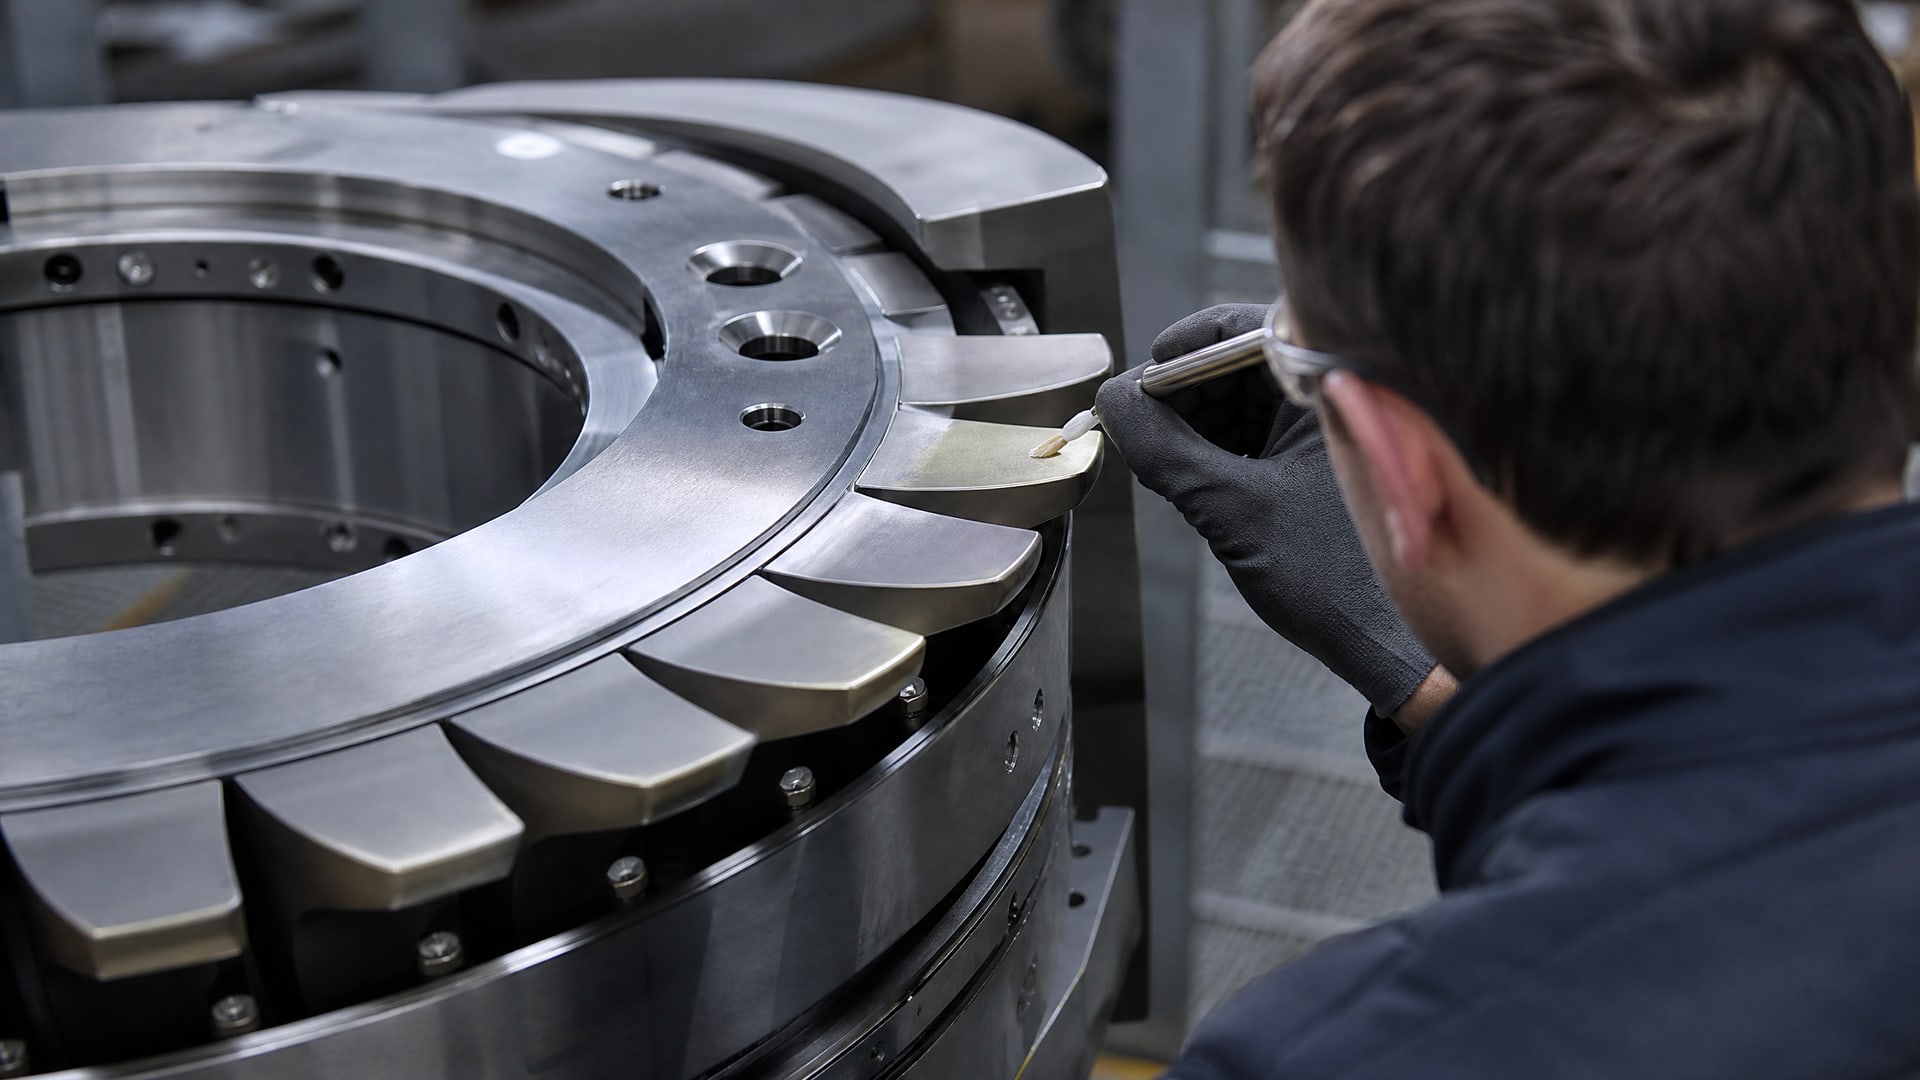
Если в технических требованиях прямо указано, что защита требуется при пуске и останове, нужно ориентироваться на покрытия, специально разработанные для этих режимов, а не на универсальные защитные составы или декоративные материалы. Специализированные антифрикционные покрытия содержат твердосмазочные добавки (например, дисульфид молибдена или графит), которые именно в момент пуска обеспечивают граничную смазку.
Термостойкость - второй критерий выбора. Если подшипники работают в условиях, где температура может превышать +100 °C, нужно проверить максимальный рабочий диапазон покрытия. Для микротурбин и мощных компрессоров часто требуется материал с диапазоном до +260 °C и выше, иначе вяжущее начнет деградировать и сцепление слоя ослабнет.
Третье - коррозионная защита. Если подшипники могут контактировать с влажным воздухом, морской атмосфере или химически агрессивными средами, отраслевые стандарты (например, DIN EN ISO 12944-2) требуют учета коррозионной категории C1–C5-M. Покрытие должно не только снижать трение, но и препятствовать проникновению влаги и кислорода к металлу.
Четвертое - электроизоляция. В некоторых применениях (особенно в энергетике) важно, чтобы покрытие изолировало поверхность лепестка от электрического тока, предотвращая электроэрозию и изоляционные повреждения. Таких требований должны соответствовать нормативные документы и спецификация заказчика.
Технологии нанесения защитных покрытий на подшипники
Методов нанесения покрытий на подшипники существует несколько, каждый имеет свои ограничения и преимущества.
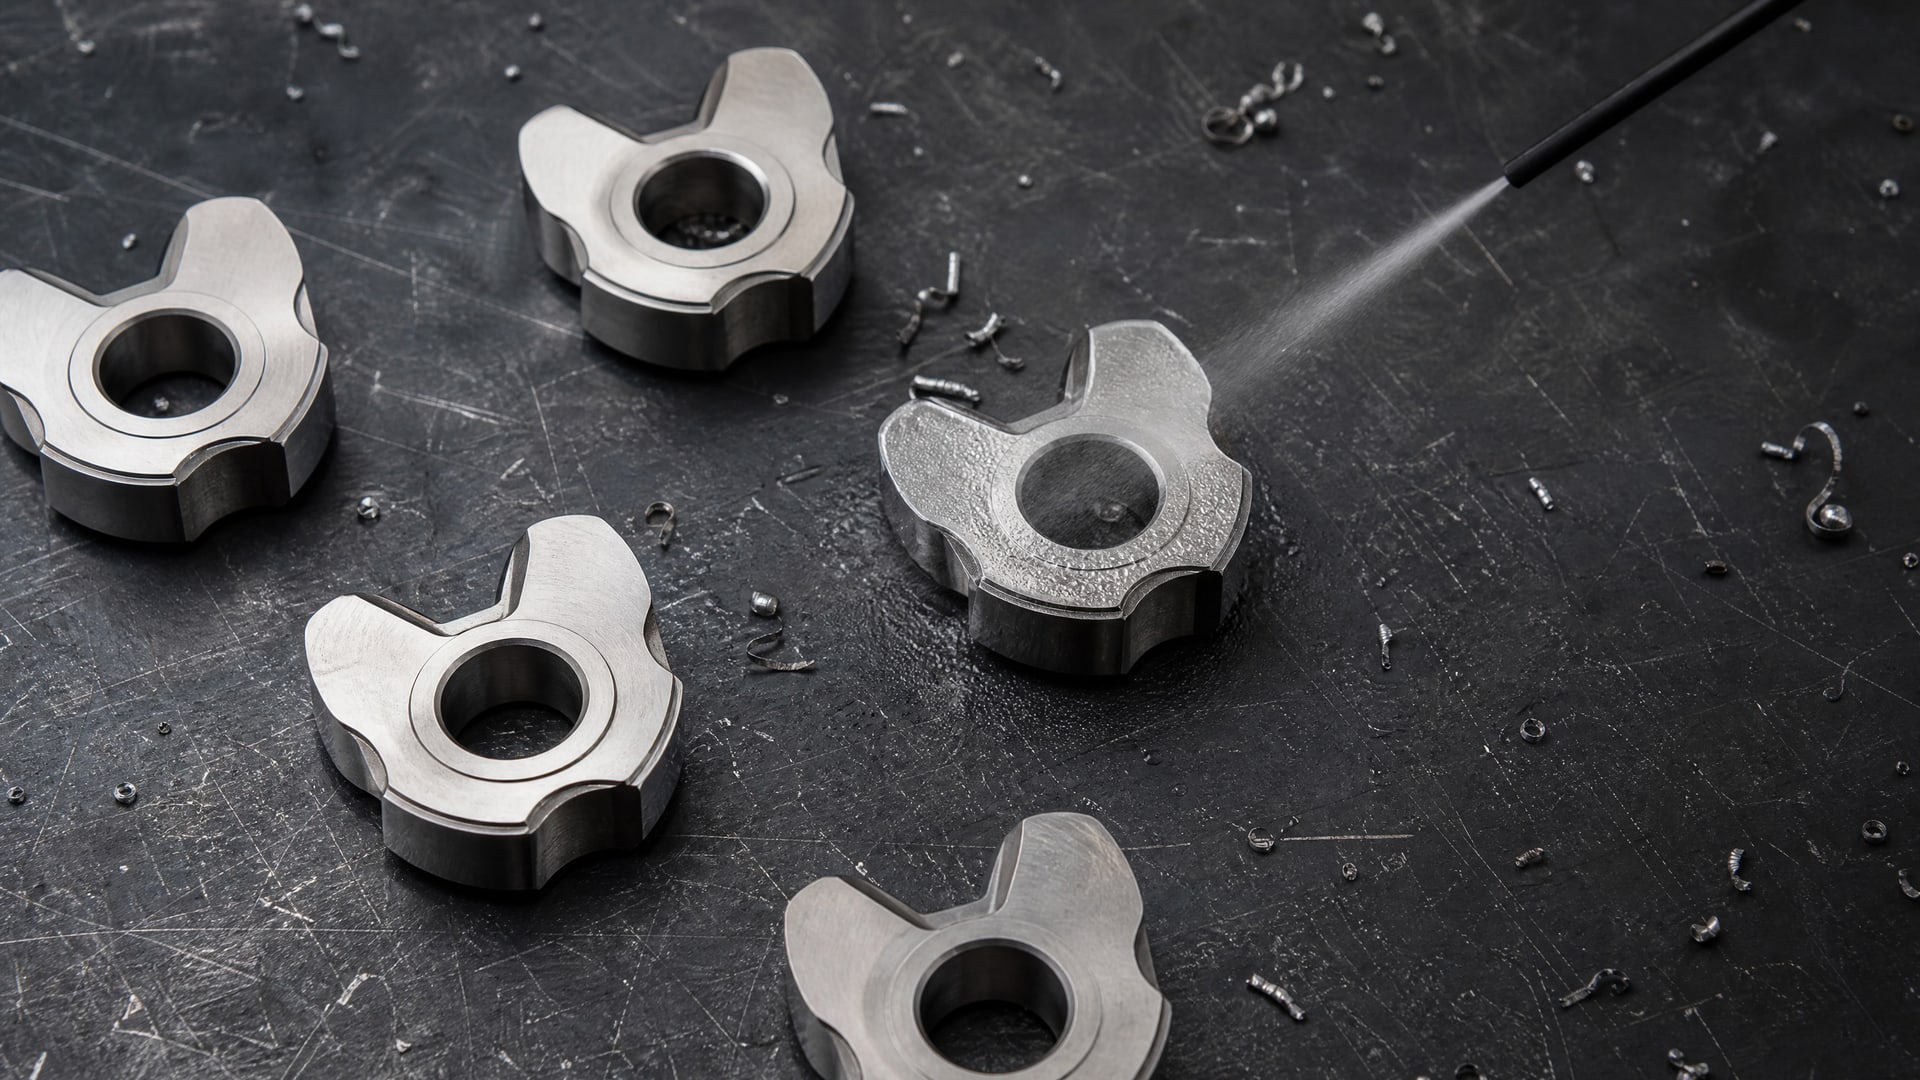
Распыление (напыление) - наиболее распространенный способ для лепестков: материал подается под давлением в виде аэрозоля и осаждается на поверхность. Этот метод универсален, позволяет экономить материал и обеспечивает достаточную скорость нанесения на производстве.
Вакуумные методы (PVD - физическое осаждение из газовой фазы) используют для высокотемпературных специальных покрытий толщиной 3-10 мкм. Процесс включает ионную очистку поверхности, нанесение подслоя (например, титана), затем реакционное напыление в газовой атмосфере (азот, кислород) при давлении 2,5×10⁻¹ Па. Такие покрытия дают высокую твердость и однородность, но требуют вакуумного оборудования и дороже по стоимости.
Механизированное полимерное нанесение - это отдельная технологическая дисциплина. Роботизированные системы позволяют воспроизводить один и тот же режим нанесения для каждой партии деталей, что критично для высокотемпературных приложений и серийного производства. Управление давлением распыления, расходом материала и расстоянием до детали через ПЛК обеспечивает минимальный разброс толщины и адгезии.
При нанесении на сложные геометрии (например, лепестки с переменной толщиной и кривизной) применяют многоосевую ротацию подложки. Подшипниковый узел во время напыления вращается в нескольких плоскостях одновременно, благодаря чему каждая точка поверхности получает одинаковый контакт с материалом. Это обеспечивает постоянную толщину слоя от 19 до 21 мкм по всей поверхности лепестка, а не только на доступных сторонах.
Утончение слоя на краях и методы его минимизации
В практике производства часто встречается проблема, когда на краях деталей покрытие становится тоньше, чем на основной поверхности.
Это происходит потому, что поток материала от распылителя не полностью «закругляет» острые геометрические переходы - материал в какой-то степени отскакивает или оседает неравномерно. На лепестках это особенно критично, так как края работают при высоком контактном давлении и именно там первым делом начинается абразивный износ.
Существует несколько подходов к минимизации этого эффекта. Первый - правильный подбор параметров распыления: давление воздуха, расстояние от распылителя до детали, угол подачи и скорость движения факела. Все эти параметры влияют на характер оседания материала. Второй - использование специальных приспособлений (экранов, экстендеров), которые управляют потоком материала и перенаправляют его на критичные зоны. Третий - многоходовое нанесение: материал наносят не один раз, а в несколько проходов, чередуя направления, чтобы компенсировать неравномерность.
Материалы по покрытиям подшипников подчеркивают важность именно контроля толщины и равномерности, так как при локальном утончении защита становится избирательной: край быстро изнашивается, тогда как основная поверхность остается в допуске. Для лепестков, где рабочие давления варьируются от 10 до 50 МПа, даже локальное снижение толщины на 5-10 мкм может привести к преждевременному отказу.
Контроль качества и соответствие стандартам
Контроль качества покрытия включает несколько ступеней.
На входе - проверка материала: вязкость, цвет, консистенция должны соответствовать техническому паспорту. На процессе - контроль параметров распыления (давление, расстояние, скорость движения), температура подложки перед нанесением, влажность воздуха в цехе (слишком влажный воздух ухудшает адгезию и время высыхания).
После нанесения контролируют толщину пленки электромагнитным толщиномером: стандартная толщина 20 мкм, допуск ±10%. Затем проверяют адгезию: покрытие должно выдерживать перекрестные царапины без отслаивания (тест ГОСТ 15025 или ISO 16276-1). Образец также испытывают на термостойкость: цикловой нагрев-охлаждение в диапазоне -200…+260 °C без изменения внешнего вида и адгезии.
Отраслевые нормативы привязаны к стандартам коррозионной защиты DIN EN ISO 12944-2, которые определяют требования к покрытиям в категориях C1 (низкая коррозионность), C2 (умеренная), C3 (высокая), C4 (очень высокая), C5-M (морская среда). Для подшипников, которые работают в электрических машинах, также проверяют диэлектрические свойства: покрытие должно изолировать металл и выдерживать электрический пробой при определенном напряжении.
Ключевой показатель для антифрикционных покрытий - коэффициент трения. Распоряжение Правительства Российской Федерации от 28.11.2020 г. № 3143-р устанавливает целевой показатель снижения коэффициента трения μ < 0,1 для осевого движения, что соответствует мировым практикам. Это означает, что при испытании на осевую нагрузку покрытие должно демонстрировать трение ниже 0,1, иначе оно не считается эффективным антифрикционным материалом.
Часто задаваемые вопросы
Какая разница между декоративным покрытием и защитным покрытием для подшипников?
Декоративные покрытия (например, мокрый шелк или глянец) предназначены для внешнего вида и имеют толщину 50-200 мкм. Функциональные защитные покрытия для подшипников - это тонкие слои 20-30 мкм с антифрикционными или антикоррозионными свойствами. Они наносятся не для красоты, а для снижения трения, защиты от коррозии или электрического тока. Технология нанесения защитных покрытий требует строгого контроля толщины и равномерности, тогда как декоративные допускают больший разброс.
Почему толщина покрытия критична, если она всего 20 мкм?
При толщине 20 мкм антифрикционное вещество равномерно распределено по поверхности и обеспечивает граничную смазку в момент пуска. Если толщина снизится до 10 мкм, защита уменьшится вдвое - на краях лепестков начнется абразивный износ. Если превысить 30 мкм, посадка детали нарушится, может возникнуть биение или зазоры. Поэтому нормативный расход 170 г/м² при переносе 100% материала - это не рекомендация, а технологический допуск.
Как обеспечить равномерность покрытия на сложной геометрии лепестка?
Многоосевая ротация подложки во время нанесения - основной метод. Лепесток или весь узел вращается одновременно в нескольких плоскостях, благодаря чему каждый участок поверхности получает одинаковый контакт с потоком материала. Также важны правильные параметры распыления: давление, расстояние и угол подачи выбирают так, чтобы компенсировать неравномерность оседания на острых переходах и краях.
Покрытие нужно только от износа на пуске или еще для чего-то?
Антифрикционные покрытия прежде всего защищают от пускового износа, но также исполняют функции коррозионной защиты. Если подшипники работают во влажной среде или морской атмосфере, покрытие препятствует проникновению влаги и кислорода к металлу. Кроме того, в энергетическом оборудовании покрытие служит электроизолятором, защищая от электроэрозии. Поэтому выбор материала должен учитывать все эти требования.
В какой температурный диапазон должно вписаться покрытие для микротурбин?
Для микротурбин необходимо покрытие с рабочим диапазоном минимум -50…+150 °C. Однако если приложение криогенное или высокотемпературное, требуется расширенный диапазон до -200…+260 °C. При превышении максимальной температуры вяжущее теряет твердость, адгезия ослабевает, и слой начинает слущиться. Перед покупкой всегда проверяют техпаспорт материала и согласуют диапазон со спецификацией оборудования.
Заключение
Технология нанесения антифрикционных твердосмазочных покрытий на лепестки газодинамических подшипников - это не просто окраска, а точная технологическая дисциплина. От выбора правильного материала, соответствующего условиям работы, до контроля толщины, равномерности и адгезии зависит долгосрочная надежность подшипника. Критичные параметры - это рабочий диапазон температур (-200…+260 °C для экстремальных применений), стабильный коэффициент трения μ < 0,1, нормативная толщина 20 мкм и многоосевая ротация при нанесении для минимизации утончения на краях.
При выборе материала и подрядчика для нанесения нужно требовать предоставления технического паспорта с подробным описанием режима отверждения, расхода материала и результатами испытаний на адгезию и термоустойчивость. Убедитесь, что производитель соблюдает стандарты DIN EN ISO 12944-2 и проводит контроль коэффициента трения. Только при соблюдении всех этих условий покрытие гарантирует защиту лепестков при пуске и останове и обеспечит заявленный ресурс подшипника в эксплуатации.