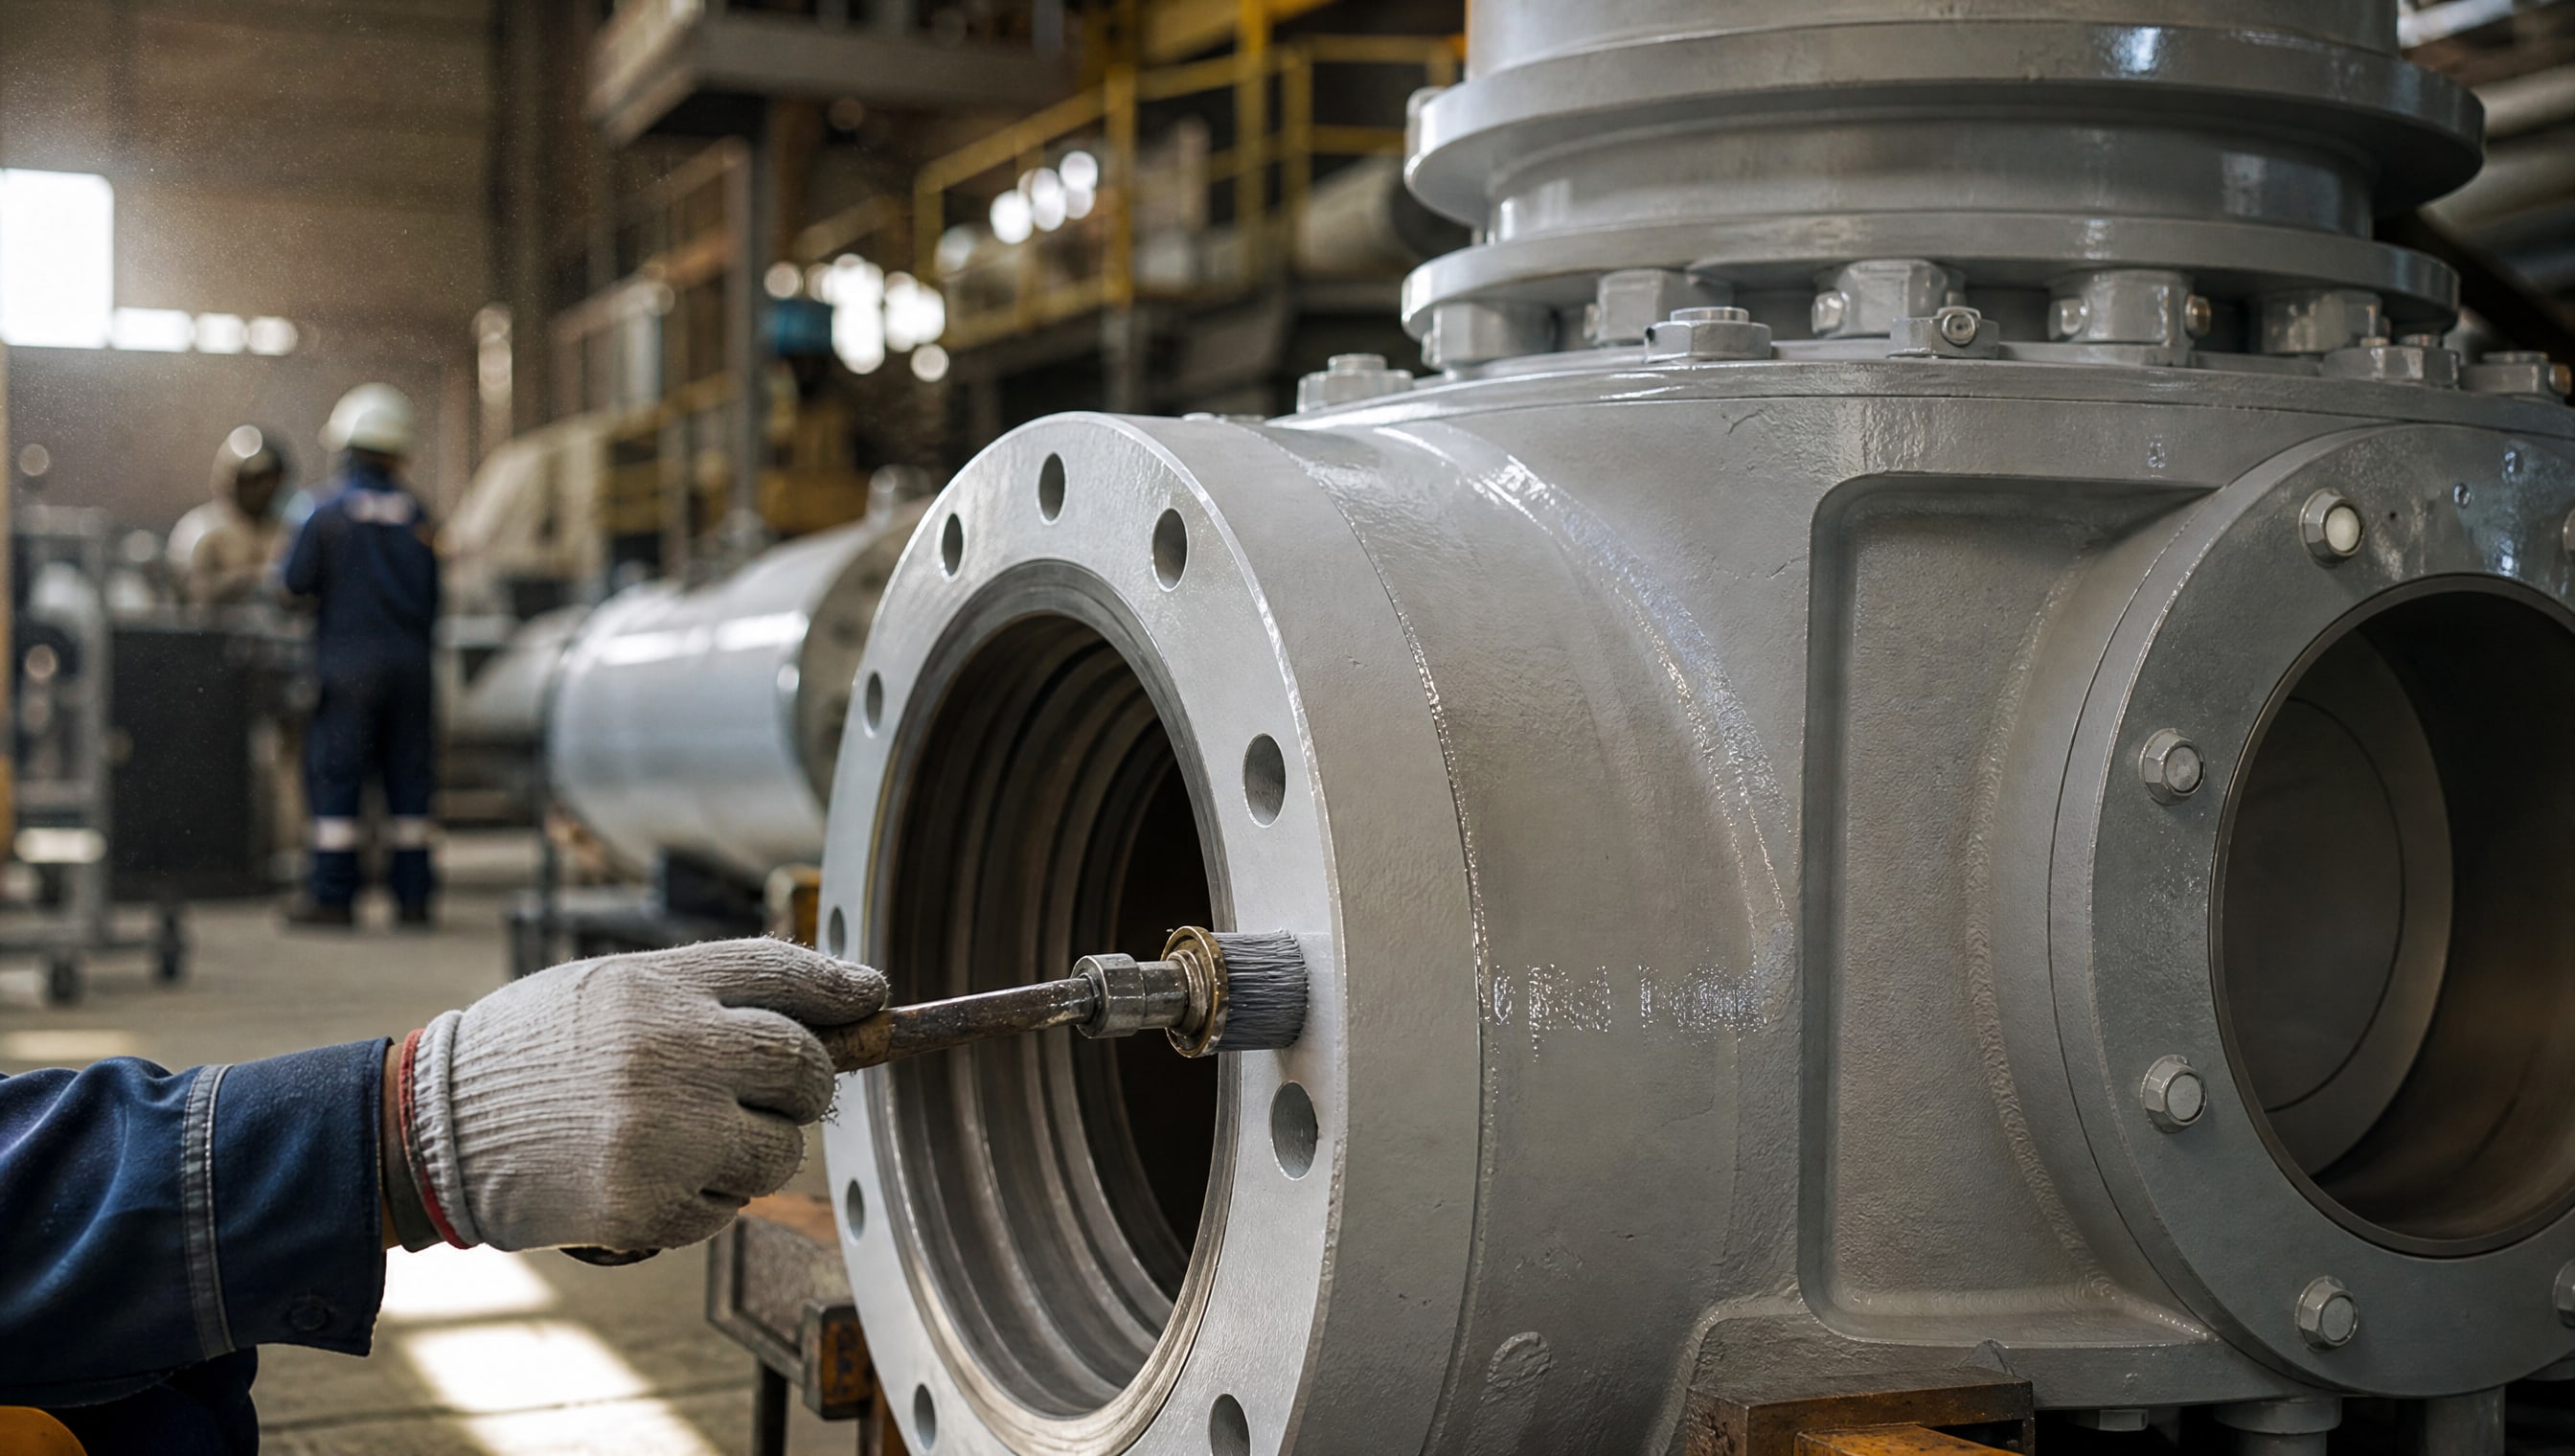
Твердосмазочные покрытия решают проблему задирания, заклинивания и ускоренного износа в условиях, когда традиционные смазки либо вымываются, либо деградируют под воздействием химреагентов и мехнагрузок. Для нефтегазового оборудования - плашек превентора, клапанов, резьбовых соединений и направляющих - выбор покрытия критичен: оно должно не только защищать от коррозии, но и снижать трение, обеспечивать адгезию к основе и оставаться эффективным при микронной толщине пленки. Статья раскрывает принципы работы двухслойных систем, технические параметры выбора и практику применения антифрикционных твердосмазочных покрытий в условиях нефтегазовой индустрии.
Двухслойная система: база и верхний слой
Двухслойное твердосмазочное покрытие состоит из эпоксидного праймера (база) толщиной 5–7 мкм и твердосмазочного верхнего слоя толщиной 8–25 мкм.
Праймер обеспечивает химическую стойкость, влагобарьер и прочную адгезию к подготовленной поверхности, а верхний слой отвечает за низкое трение и противозадирные свойства.
При работе в условиях нефтегазовой отрасли эта разделение функций принципиально. Если верхний слой интенсивно изнашивается при фрикции (что ожидаемо), базовый слой продолжает защищать металл от влаги и электрохимической коррозии. Кроме того, микронные толщины не нарушают геометрию посадок и резьб, что важно для деталей с жесткими допусками.
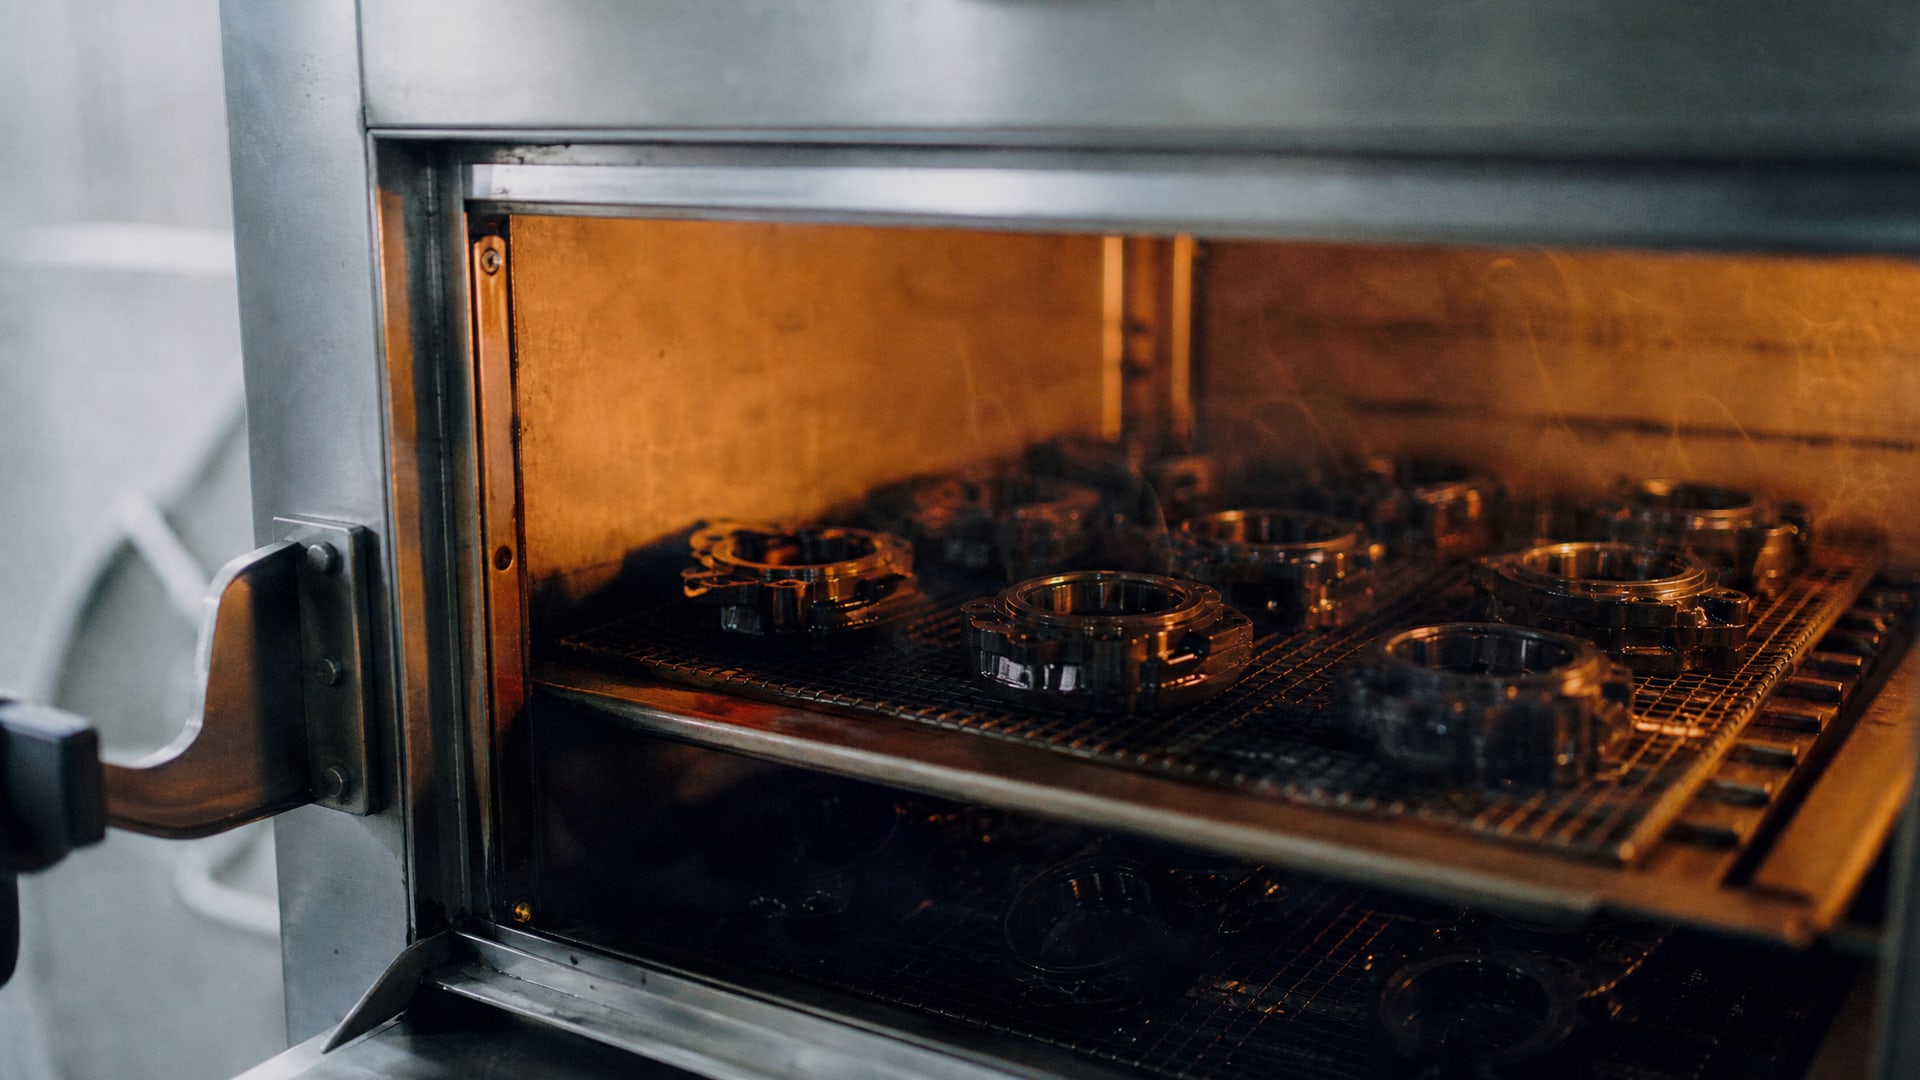
Эпоксидный праймер термоотверждаемый, что обеспечивает полное высыхание и химическую стойкость даже при контакте с углеводородами, щелочами и спиртами. Верхний слой содержит графит, молибден-дисульфид или другие твердые смазки, которые работают как микроскопические подшипники, снижая коэффициент трения до уровня 0.04–0.06.
Антифрикционное твердосмазочное покрытие: параметры выбора
Антифрикционное твердосмазочное покрытие выбирают не только по коэффициенту трения, но и по комплексу характеристик, которые определяются методами испытаний.
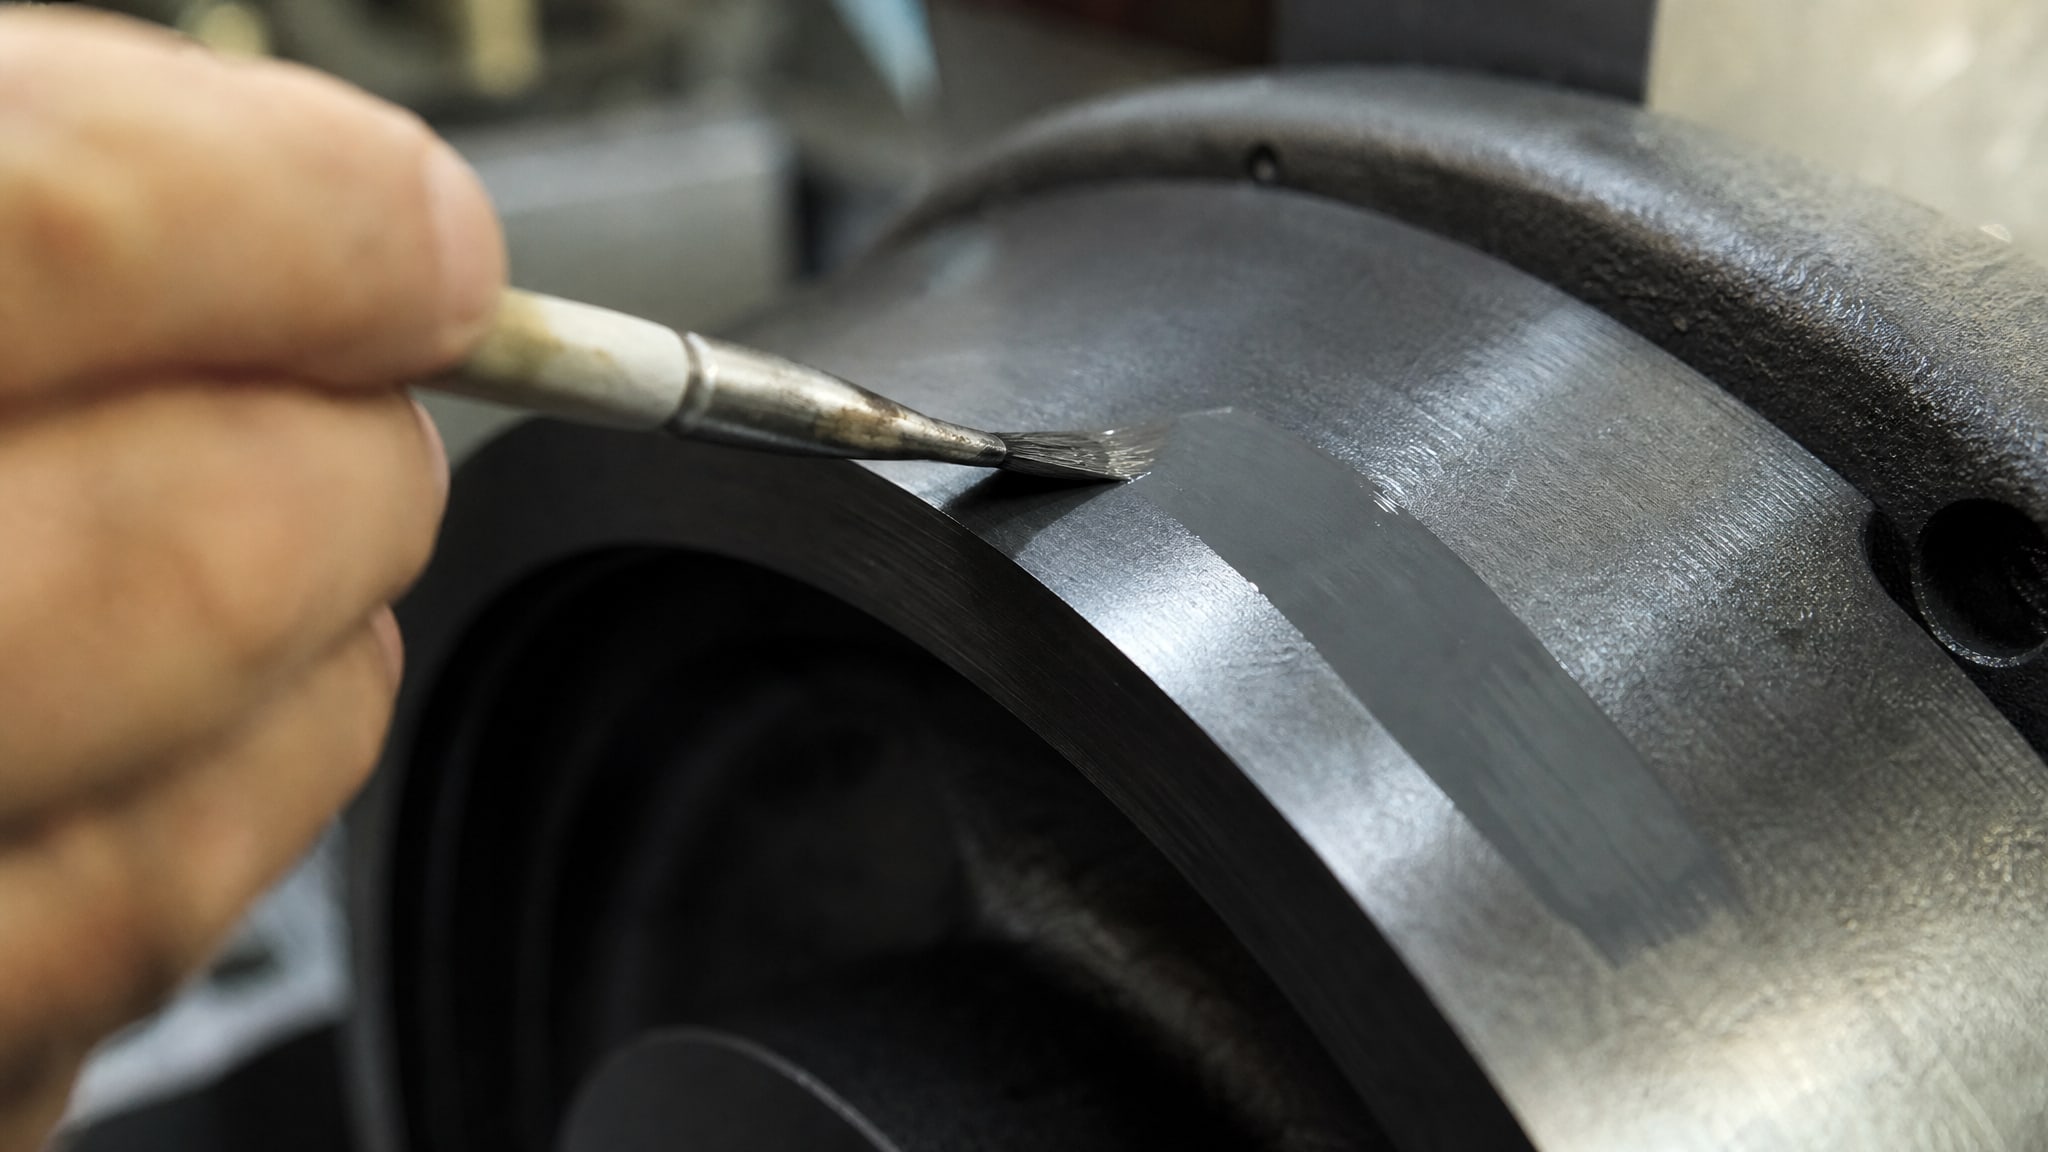
Коэффициент трения 0.04–0.06 (по методу ASTM D2714) указывает на низкое сопротивление скольжению, но это не гарантирует долговечность при абразивном воздействии или при высокой точечной нагрузке.
Стойкость к истиранию проверяют по ASTM D4060, которая показывает, насколько быстро слой стирается под механическим воздействием. Для нефтегазового оборудования важна информация о нагрузочной способности - обычно приводится в формате ASTM 2625 Method B и выражается в psi или МПа. Такие данные говорят о том, при каких усилиях давления начинается граничное смазывание и риск задирания.
Химическая стойкость проверяется отдельно для каждого реагента: спирты, углеводороды, кислоты и щелочи. В паспортных данных твердосмазочных покрытий такой класс указывают стойкость к 5% neutral salt spray свыше 500 часов (ASTM D-2510, Method C), а также к 10% HCl, 10% NaOH и другим агентам. Это особенно важно для морских платформ и химически сложных сред.
Твердость карандашом (ASTM D3363) показывает механическую прочность покрытия и его устойчивость к микро-царапинам. На практике такие царапины могут служить очагами коррозии, если они нарушают целостность слоя.
Фосфатирование поверхности как основа адгезии
Фосфатирование - это электрохимическая подготовка поверхности стали перед нанесением покрытия.
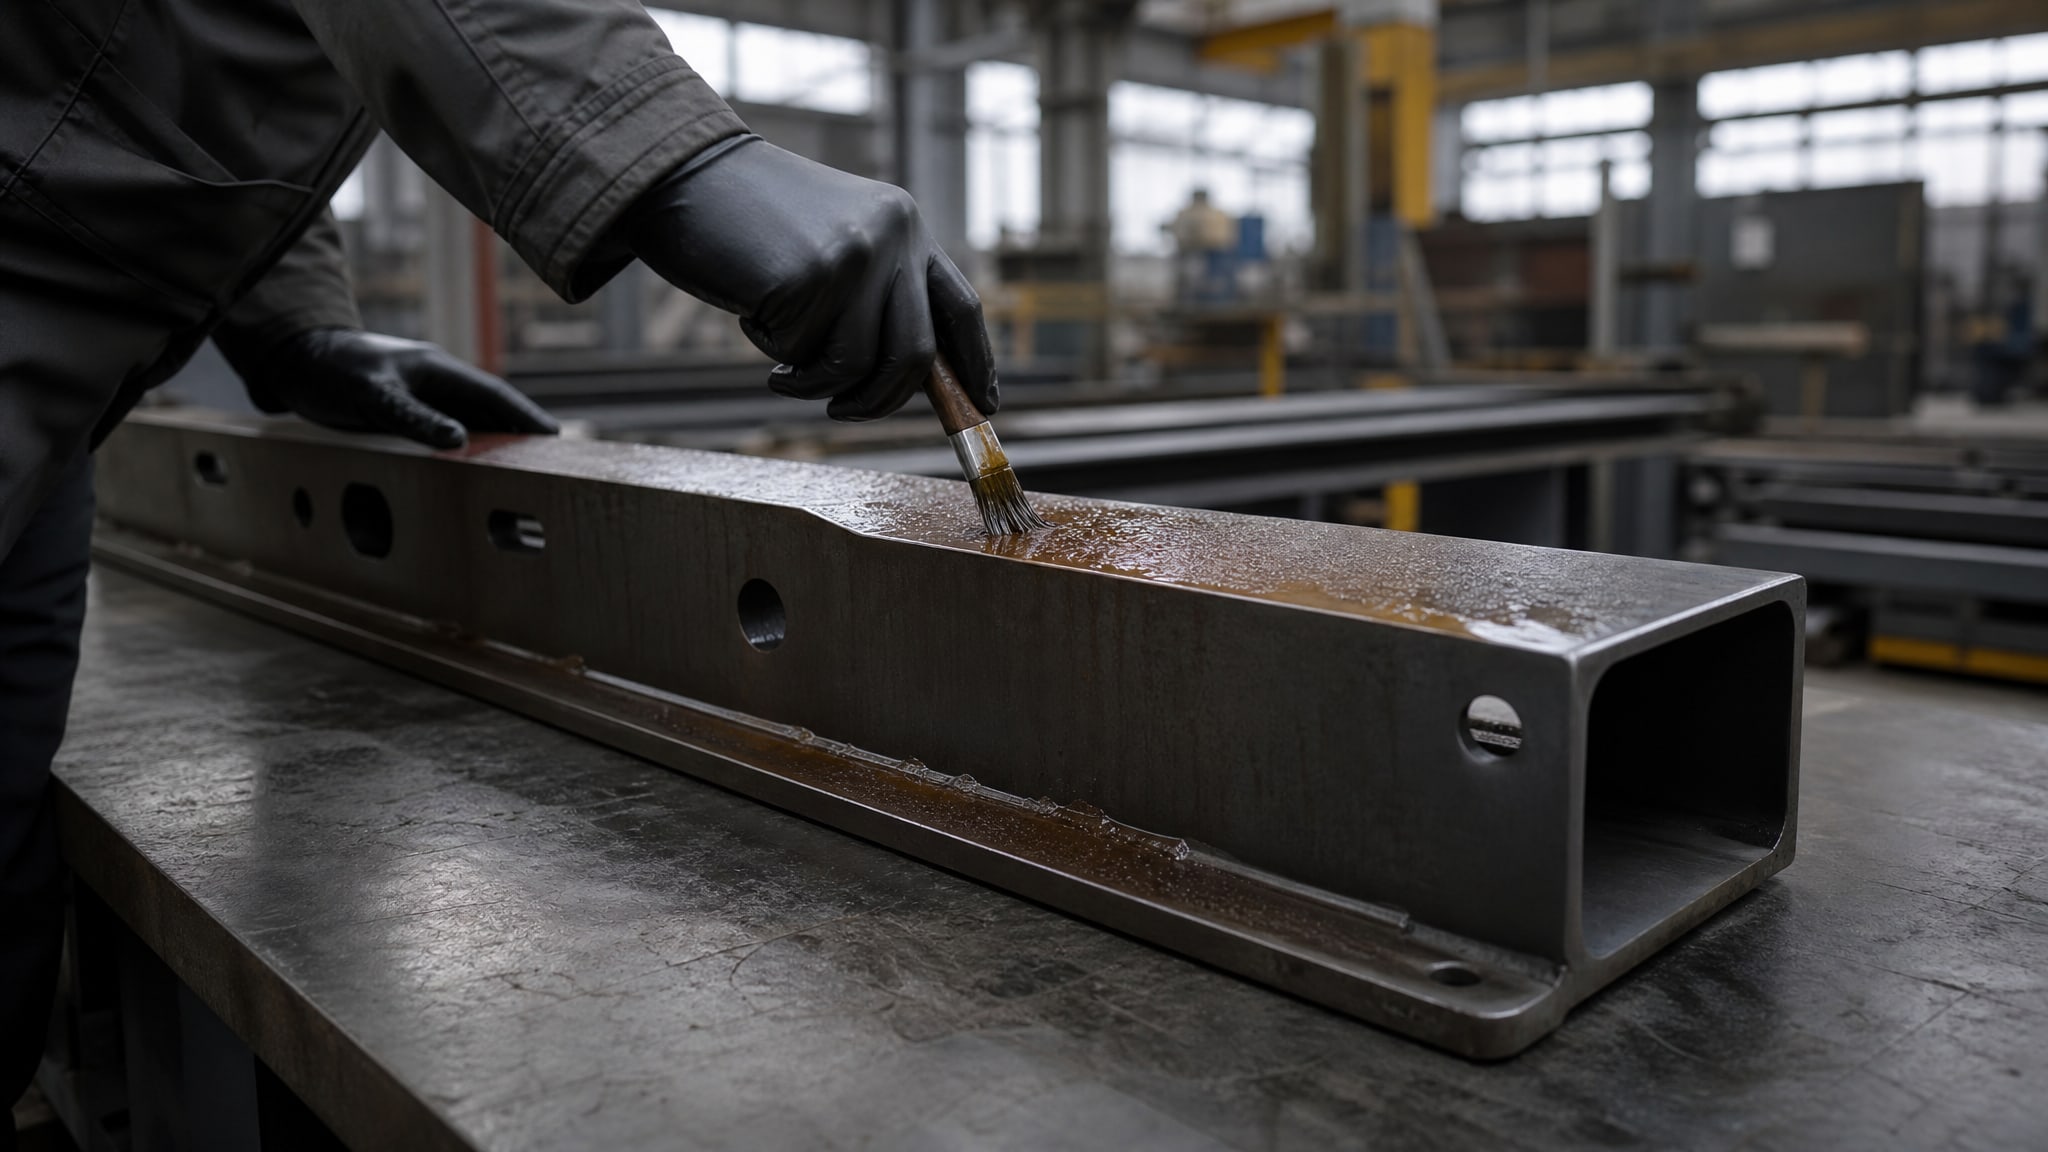
Тонкий кристаллический слой фосфата железа или цинка (толщина 5–25 мкм) формирует микротекстуру, которая резко повышает адгезию органических пленок к металлу.
Без фосфатирования адгезия эпоксидного праймера может быть недостаточной, и при механическом воздействии или вибрации происходит отслоение покрытия. Фосфатная пленка также играет роль ингибитора коррозии: она замедляет развитие ржавчины на границе металл - полимер при увлажнении.
Для восстановления плашек превентора, клапанов и фланцев фосфатирование обязательно, поскольку эти детали подвергаются циклическим нагрузкам и агрессивной среде. После фосфатирования поверхность осушают, и на нее без промежутка наносят праймер - чтобы не допустить образования оксидной пленки.
Восстановление плашек превентора: применение в полевых условиях
Плашки превентора (ram blocks) за время эксплуатации теряют твердость, сорвавшую резьбу, получают мелкие задиры от вращения штока или изнашиваются от трения уплотнителей.
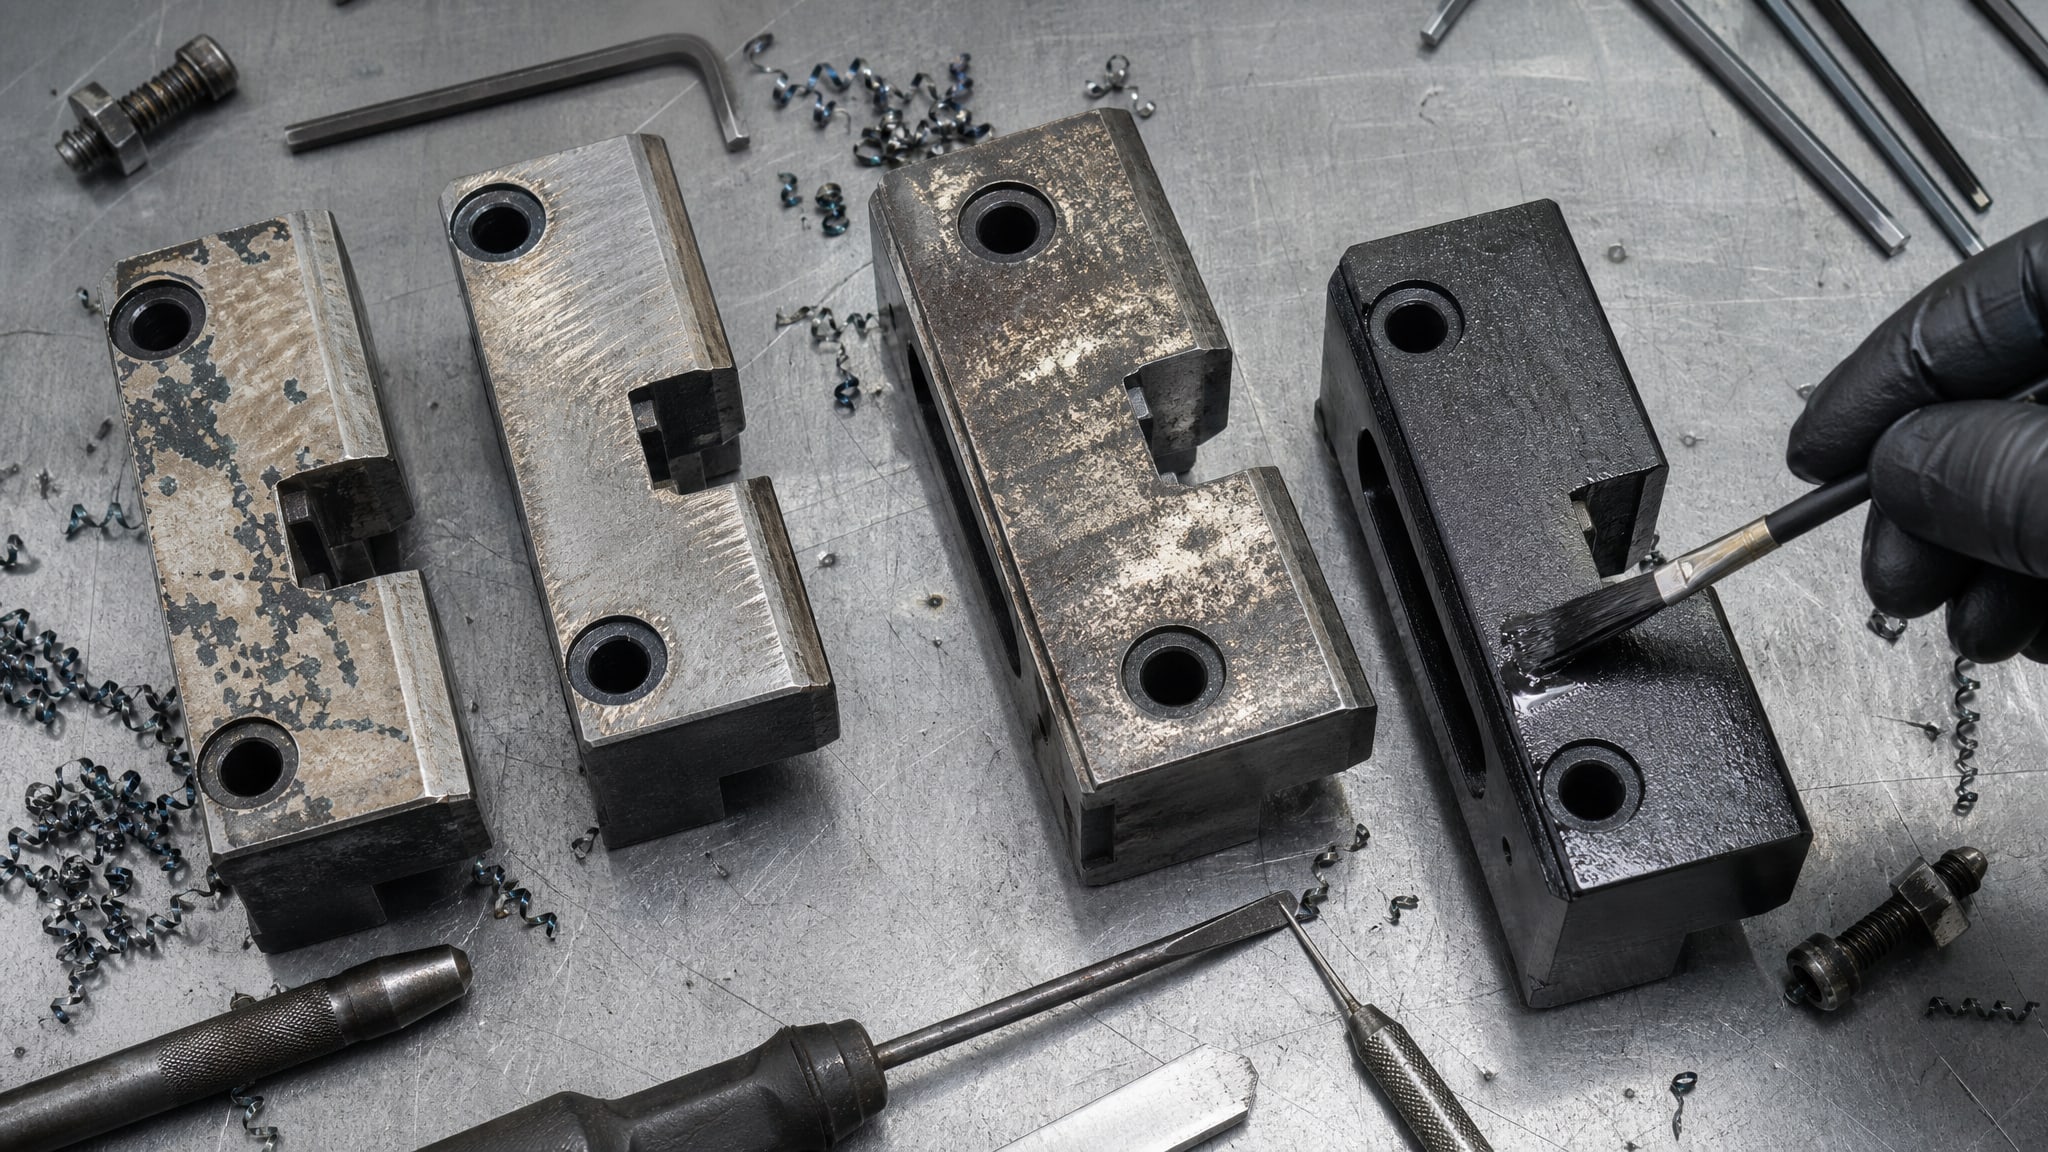
Восстановление методом нанесения твердосмазочного покрытия позволяет избежать замены дорогостоящего узла и быстро вернуть оборудование в работу.
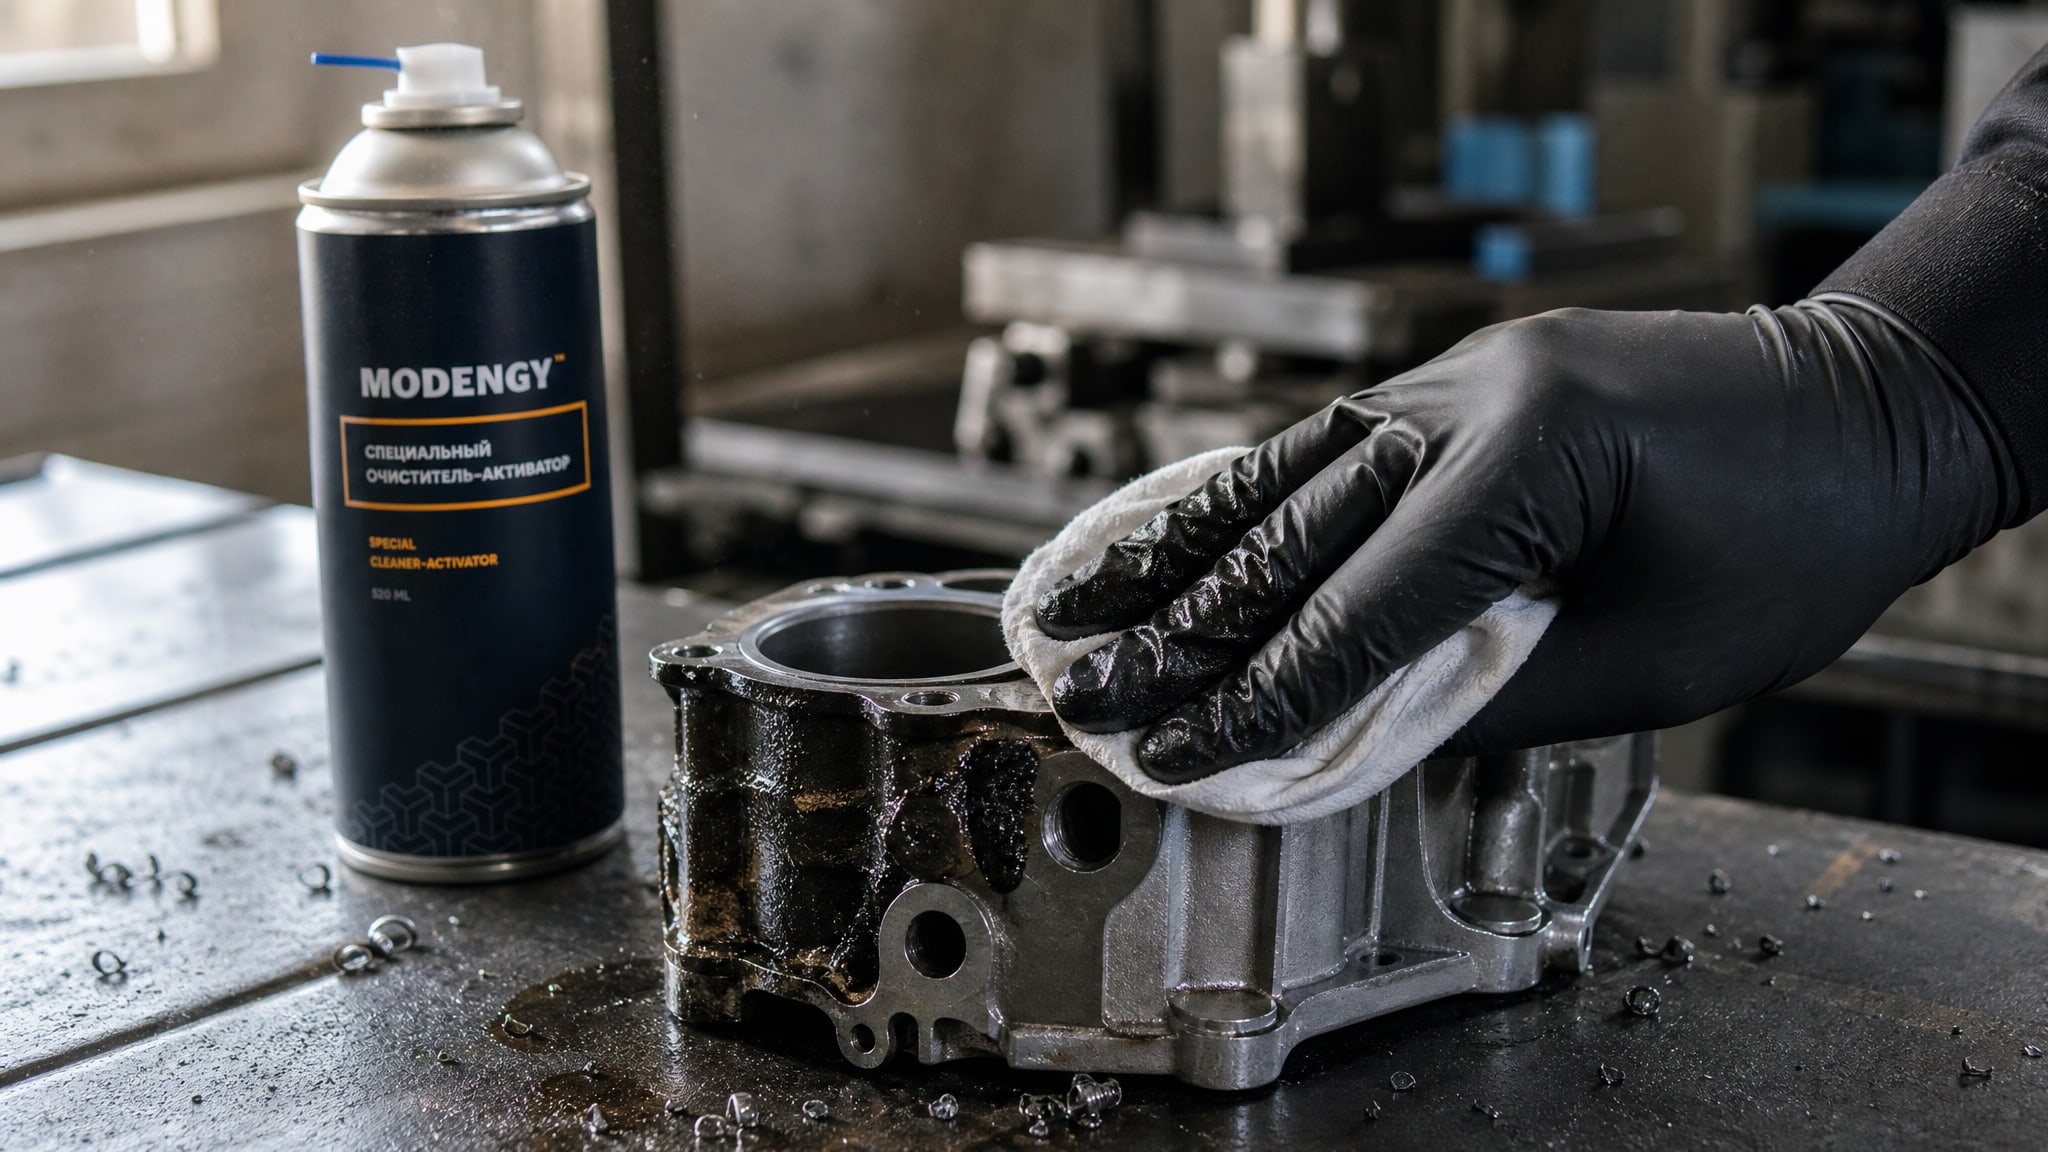
Цикл восстановления включает механическую чистку (дробеструйная обработка или щетка), фосфатирование, нанесение эпоксидного праймера распылением, полное его отверждение, а затем нанесение верхнего твердосмазочного слоя. Время полного цикла с отверждением может занимать от нескольких часов до суток в зависимости от температуры окружающей среды.
Важно соблюдать толщину верхнего слоя в диапазоне 8–25 мкм, поскольку слишком тонкий слой быстро изнашивается, а излишне толстый может деградировать при отверждении и вызвать адгезионные проблемы. На практике закупщики и инженеры сервисных служб проверяют толщину покрытия портативным толщинометром после каждого нанесения.
Для восстановления плашек превентора с использованием двухслойной системы Everslick применяется алгоритм: после фосфатирования - базовый слой (1201) черного или красного цвета в зависимости от требуемого контроля, затем - верхний твердосмазочный слой (1301). Цветовая разница между слоями позволяет визуально контролировать износ: если при эксплуатации на краях деталей или на вершинах резьбы начинает просвечивать красный (или черный) базовый слой, это сигнал о необходимости повторного восстановления.
Цветовая индикация износа как инструмент контроля
Цветовая индикация износа - это практический метод визуального контроля состояния покрытия без приборов.
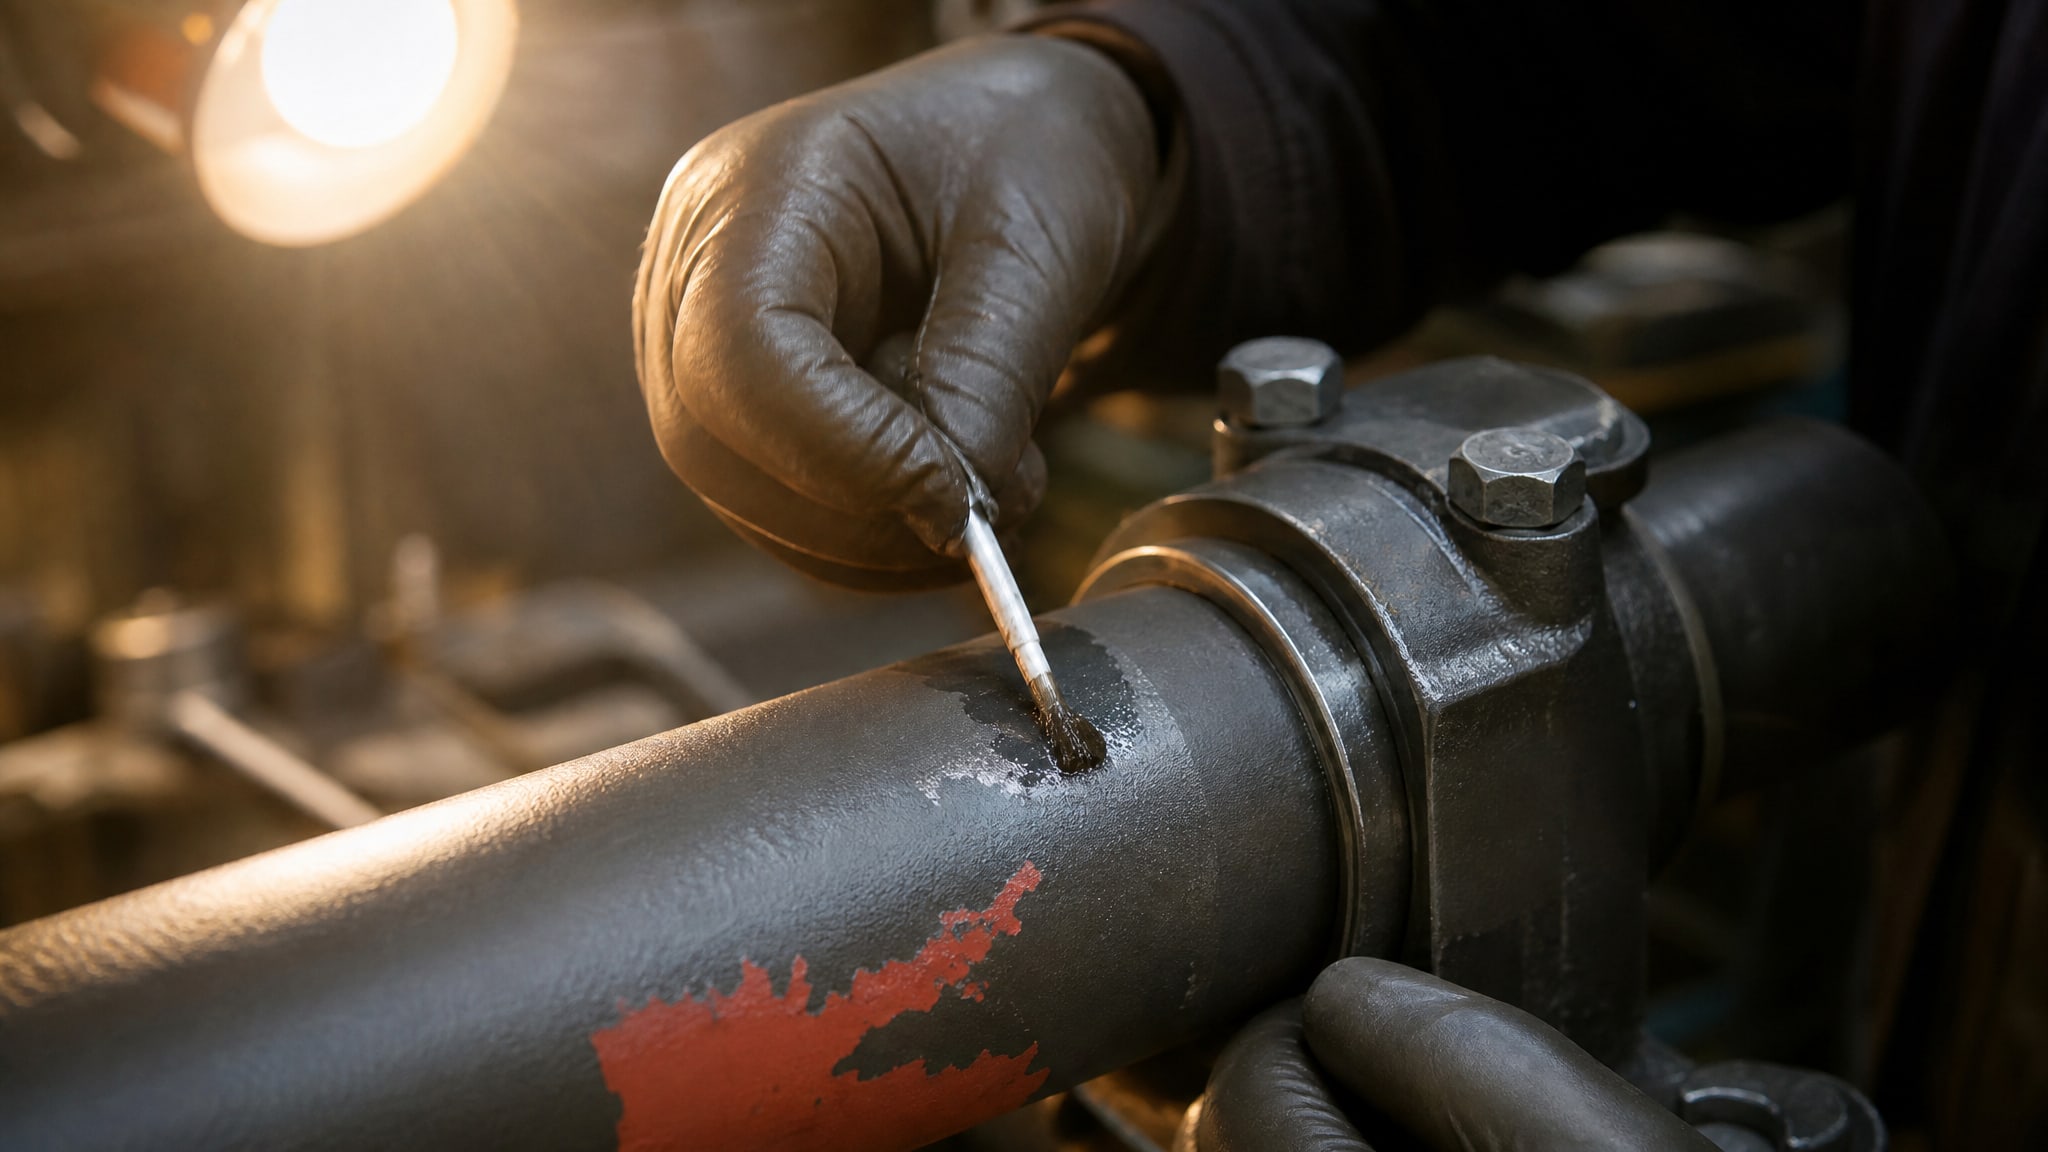
Двухслойная система предусматривает возможность выбора цвета базового слоя (обычно красный или черный праймер) и стандартного цвета верхнего слоя. При эксплуатации изнашивается в первую очередь верхний твердосмазочный слой, и если его толщина уменьшается ниже рентабельного уровня, через него начинает видна контрастная цветная база.
На плашках превентора, штоках клапанов и резьбовых соединениях, где контактные зоны локализованы, цветовой переход хорошо заметен. Инженеры и операторы могут оценить остаток защиты визуально, не разбирая узел и не применяя специальное оборудование. Это ускоряет принятие решения о предупредительном обслуживании.
Для обеспечения цветовой индикации износа и повышения долговечности покрытия рекомендуется использовать двухслойные системы антифрикционных твердосмазочных покрытий MODENGY, которые поддерживают как стандартные, так и контрастные комбинации праймеров и верхних слоев.
Технология нанесения: распыление и погружение
Твердосмазочные покрытия наносят двумя основными методами: пневматическое распыление (spray) и погружение со вращением (dip spin).
Выбор метода зависит от геометрии детали, требуемой толщины и производственных возможностей.
Распыление обеспечивает точный контроль толщины и подходит для плоских поверхностей, резьб и внешних переходов. Оператор может регулировать давление воздуха, расстояние пистолета и скорость нанесения, чтобы достичь целевого диапазона 8–25 мкм. Распыление используется в лабораториях и на полевых восстановительных площадках благодаря простоте оборудования.
Погружение со вращением (dip spin) применяется для полых деталей, сложных полостей и деталей с множеством отверстий. Деталь погружается в ванну с покрытием, затем центрифугируется, чтобы удалить избыток и добиться равномерной толщины. Этот метод обеспечивает хорошее покрытие труднодоступных зон, но требует больше времени и имеет ограничения по размеру ванны.
После нанесения праймера требуется его полное отверждение перед нанесением верхнего слоя. Для эпоксидных составов время отверждения обычно 1–6 часов при комнатной температуре, но в холодную погоду или при влажности выше 80% процесс замедляется. Поэтому на объектах нефтегазовой отрасли в северных регионах практикуют использование фенов, инфракрасных ламп или передвижных палаток с подогревом для ускорения отверждения.
Часто задаваемые вопросы
Почему толщина твердосмазочного покрытия так мала - всего 8–25 мкм?
Микронные толщины - это закономерность для твердосмазочных пленок. Такой слой достаточен для снижения трения и защиты от коррозии, но не нарушает геометрию деталей, допуски резьб и посадок. Слишком толстый слой может неравномерно отвердиться, треснуть при остывании или вызвать проблемы с адгезией. Кроме того, микронная пленка быстрее отвердевает и дешевле в расходе.
Что делать, если после нанесения покрытие начало отслаиваться?
Отслаивание указывает на проблему подготовки поверхности. Вероятные причины: недостаточное фосфатирование, загрязнение поверхности маслом или пылью перед нанесением, чрезмерная толщина праймера или нарушение времени отверждения. Решение: повторить цикл с полной очистки и фосфатирования, проверить влажность и температуру, соблюдать рекомендации паспорта по времени отверждения между слоями.
Какой метод испытаний выбрать при заказе партии покрытия?
Для нефтегазового оборудования запросите данные по ASTM D2714 (коэффициент трения), ASTM D4060 (износостойкость), ASTM B117 или D2510 (солевой туман и химстойкость), ASTM D3363 (твердость) и ASTM 2625 (нагрузочная способность). Эти методики дают объективную оценку пригодности покрытия для ваших условий.
Совместимо ли твердосмазочное покрытие с углеводородными средами?
Да, но нужно проверить в паспорте конкретный продукт. Большинство эпоксидных систем стойки к минеральным маслам, бензину и нефтепродуктам; однако некоторые агрессивные растворители могут размягчать пленку. Требуйте от поставщика данные по контакту с конкретными реагентами, которые будут присутствовать в вашем оборудовании.
Можно ли наносить покрытие в условиях с влажностью выше 80%?
Нежелательно. Высокая влажность замедляет испарение растворителя и может привести к неполному отверждению эпоксидной смолы. Идеальные условия: относительная влажность 40–70%, температура воздуха 15–25°C. Если нельзя избежать влажной среды, используйте передвижные палатки с осушением воздуха или дополнительным подогревом.
Заключение
Выбор твердосмазочного покрытия для нефтегазового оборудования требует внимания к двухслойной схеме нанесения, контролю толщины пленки и проверке паспортных данных по коэффициенту трения, износостойкости и химстойкости. Фосфатирование поверхности - обязательный этап, обеспечивающий адгезию и долговечность. Восстановление плашек превентора, клапанов и резьбовых соединений антифрикционным твердосмазочным покрытием позволяет избежать замены дорогостоящих узлов и быстро вернуть оборудование в строй; цветовая индикация износа упрощает контроль состояния покрытия на полевых объектах. Перед закупкой согласуйте со своим поставщиком точные требования по результатам ASTM D2714, D4060, B117 и D2510, а также уточните применимость покрытия для конкретных реагентов и температурных диапазонов, с которыми будет контактировать ваше оборудование.