Подбор смазки для узлов, работающих при температурах выше 200°C, требует понимания различия между точкой каплепадения и реальной рабочей температурой. Многие инженеры ошибаются, выбирая материал только по числовому показателю температуры, не учитывая, что рабочая температура обычно на 30–50°C ниже точки каплепадения, а сама смазка при высоком нагреве может коксоваться, выгорать и высыхать. Статья помогает техническим специалистам, закупщикам и ремонтникам разобраться в типах термостойких смазок, критериях выбора и особенностях применения на узлах с критичным тепловыделением - от металлургического оборудования до арматуры с температурой рабочей среды до 340°C.
Для работы выше 200°C недостаточно обычных литиевых или кальциевых смазок. Требуются специальные составы на основе синтетических масел, комплексных загустителей, а иногда и твердых смазочных материалов, которые сохраняют защитные свойства при экстремальном нагреве и не теряют консистенцию в условиях интенсивного трения.
Температурные диапазоны и классификация смазок
Универсальная литиевая смазка NLGI 2 работает примерно до +120°C - это условный потолок для большинства типовых промышленных узлов.
При переходе на более высокие температуры приходится отказываться от простых загустителей на основе кальция или лития в пользу синтетических основ и комплексных систем.
Кальциевые смазки держат диапазон примерно до +70–90°C и теряют консистенцию при нагреве. Обычные литиевые смазки устойчивы до +120°C. Литиевые комплексные составы, благодаря более сложной молекулярной структуре загустителя, доходят до +150–180°C. Полимочевинные и синтетические смазки сохраняют заявленные свойства вплоть до +200°C и выше. Специализированные высокотемпературные материалы на основе силикона, фторполимеров или особых комплексов могут работать при +250–300°C.
Почему точка каплепадения не равна рабочей температуре
Точка каплепадения - это лабораторный показатель, при котором смазка начинает вытекать из стандартного прибора под собственным весом при нагреве. Эта цифра почти всегда выше реальной допустимой рабочей температуры узла на 30–50°C. Если на карточке товара написано «точка каплепадения 220°C», то работать с этой смазкой при 220°C непрерывно нельзя - она будет окисляться и теряет структуру намного раньше. Инженеры обычно берут рабочую температуру на уровне 60–70% от точки каплепадения или опираются на заявленный производителем диапазон применения.
Кроме того, при интенсивном трении и фрикционном выделении тепла температура в локальной зоне контакта может быть на 20–40°C выше средней температуры узла. Это значит, что если средняя температура подшипника +180°C, то в местах наиболее плотного контакта шариков или роликов с дорожками она может достичь +210–220°C. Для такой ситуации нужна смазка с запасом прочности - с рабочей температурой выше 220°C.
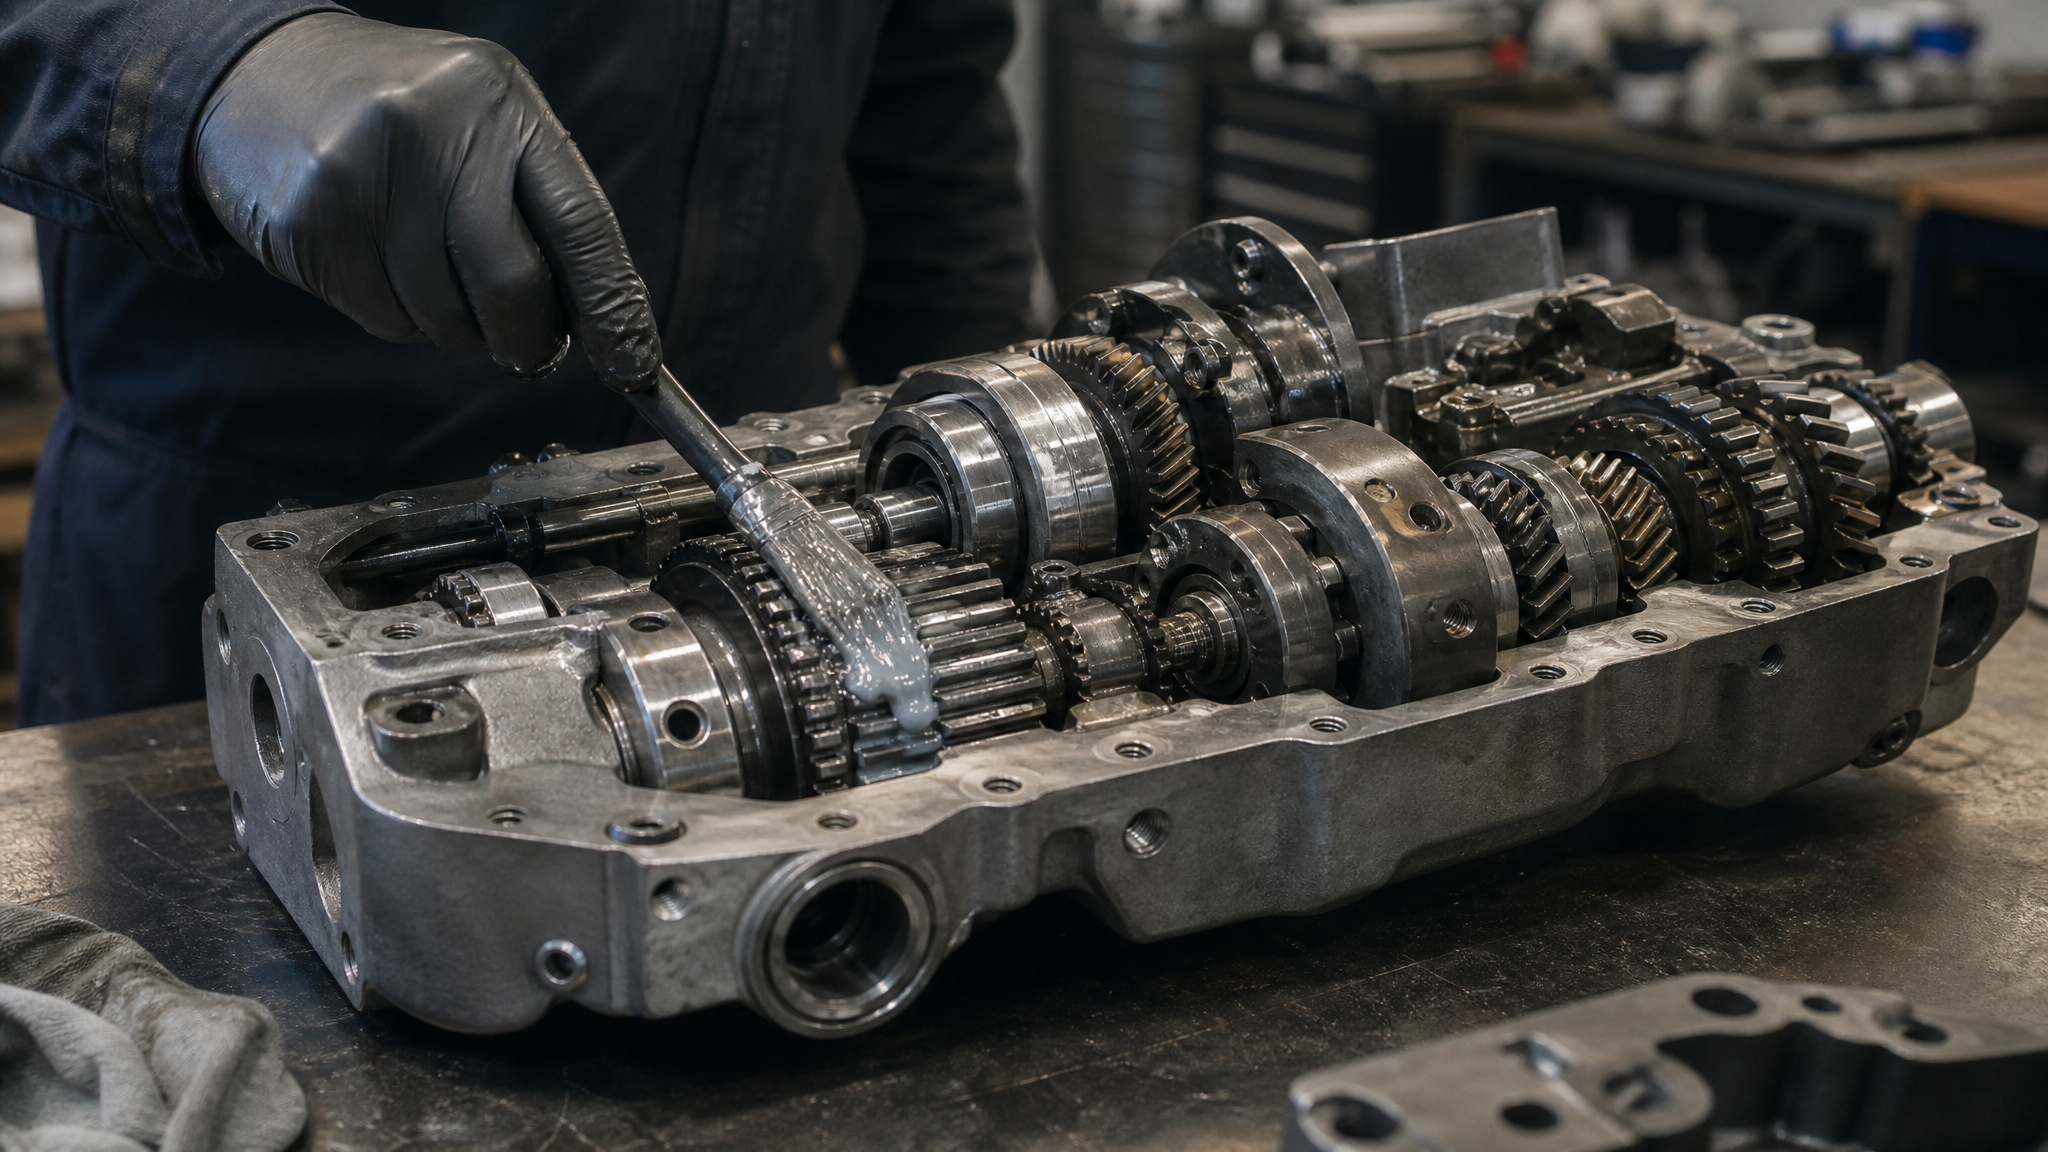
Высокотемпературная смазка для подшипников
Подшипники, особенно качения, требуют особого внимания при работе выше 150°C.
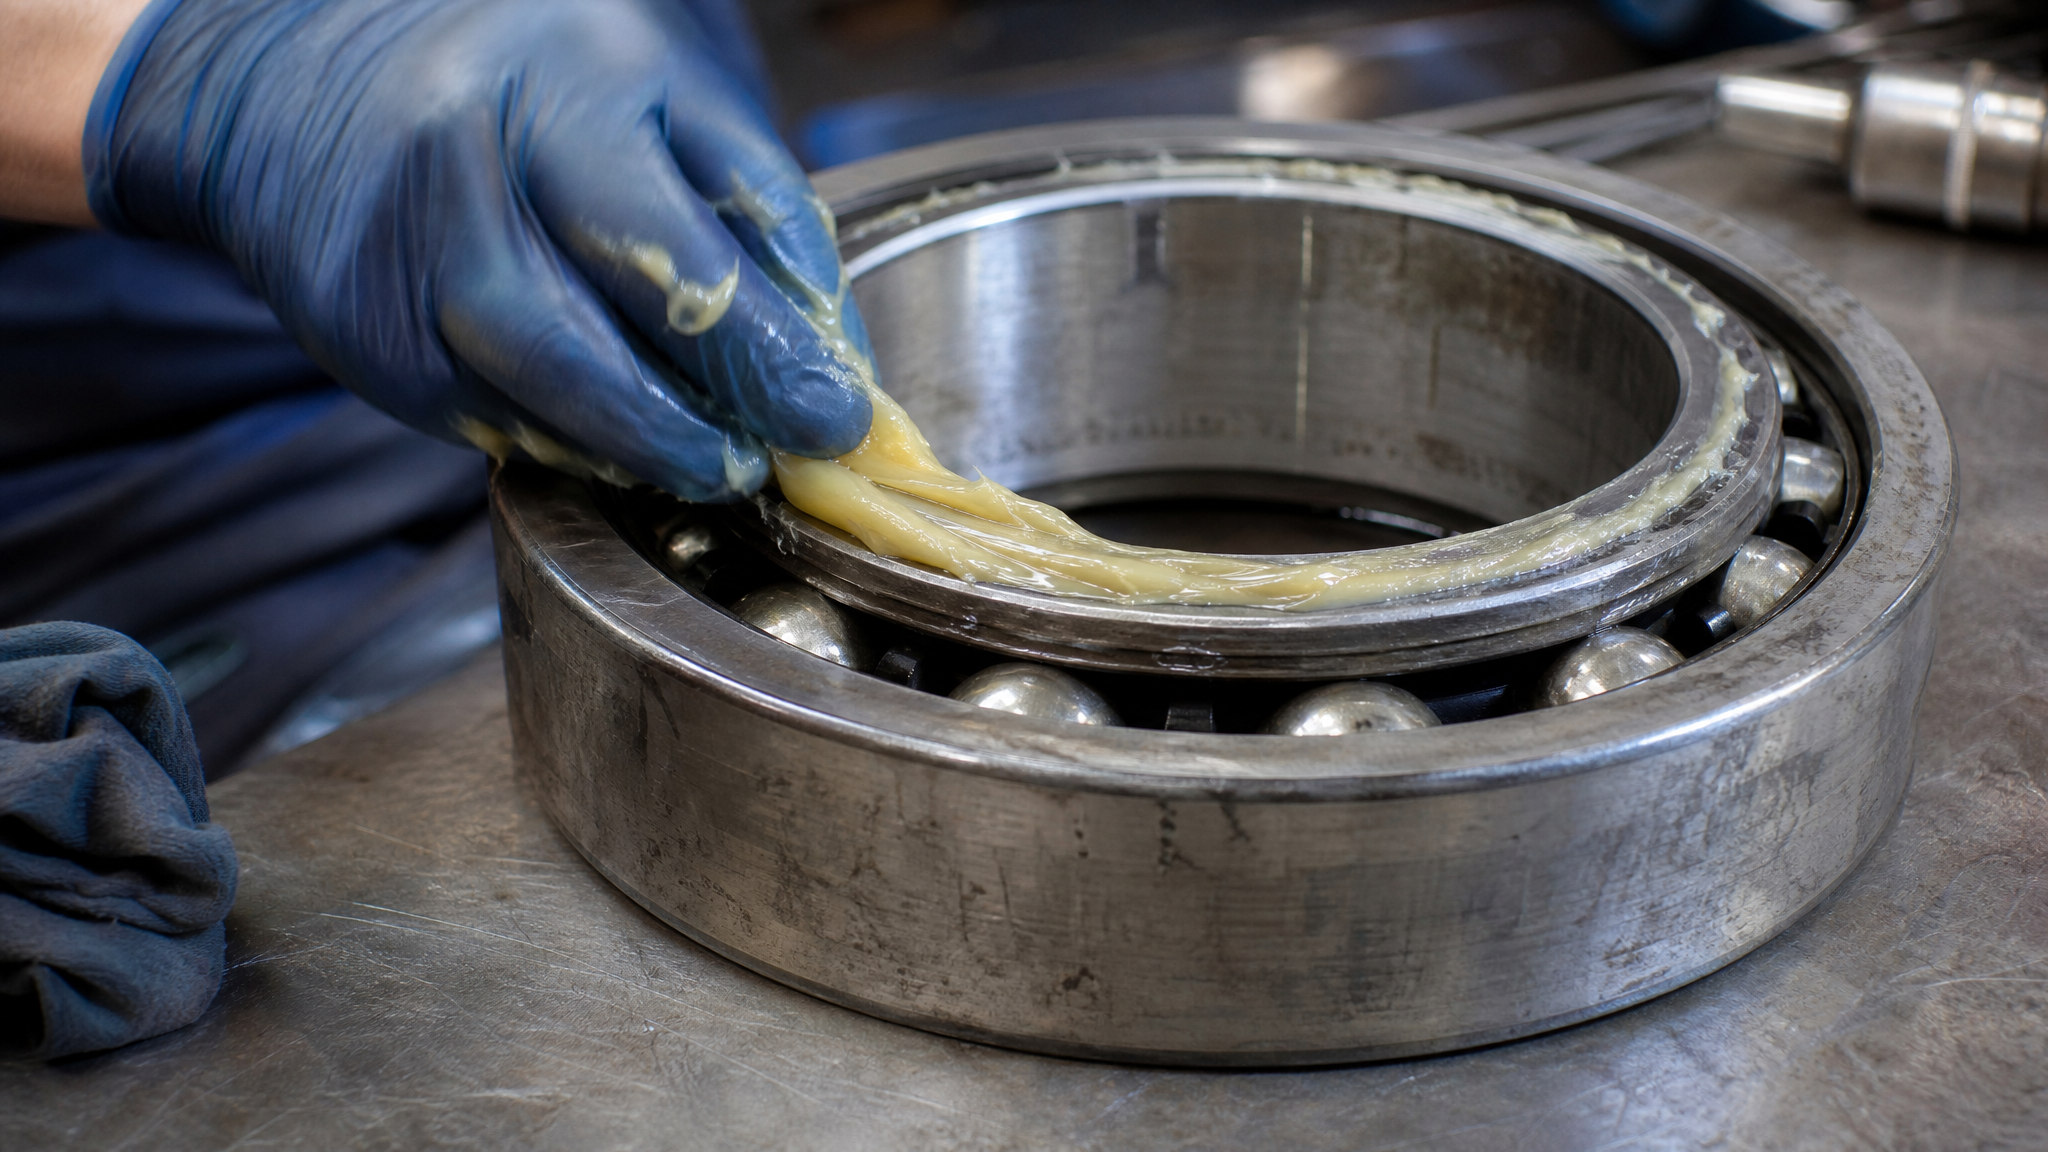
В электродвигателях рабочая температура подшипников обычно держится в диапазоне +80–120°C, но в металлургических печах, прессах и горячих прокатных станах подшипники могут нагреваться до +150–200°C и выше.
Для высокотемпературных подшипников критичны три момента: во-первых, смазка не должна испаряться или коксоваться, оставляя оголенные дорожки трения; во-вторых, она должна сохранять адгезию (хорошо прилипать к металлу) и не вытекать из-под закрытого сальника; в-третьих, при быстром вращении и нагреве материал не должен вспениваться и образовывать воздушные пузыри, которые ухудшают теплоотвод.
Для таких условий обычно выбирают полимочевинные смазки (NLGI 2–3) или синтетические на основе PAO-масел с многофункциональными присадками. Некоторые производители также предлагают высокотемпературные смазки с двойным механизмом смазывания: до определенной температуры они работают как обычные пластичные смазки, а при дальнейшем нагреве переходят на режим твердого смазочного материала, предотвращая полное истощение смазочного слоя.
Смазка для задвижек и арматуры при высоких температурах
Задвижки, краны и другая арматура в энергетике, нефтегазовой отрасли и металлургии часто работают при температуре рабочей среды вплоть до 340°C.
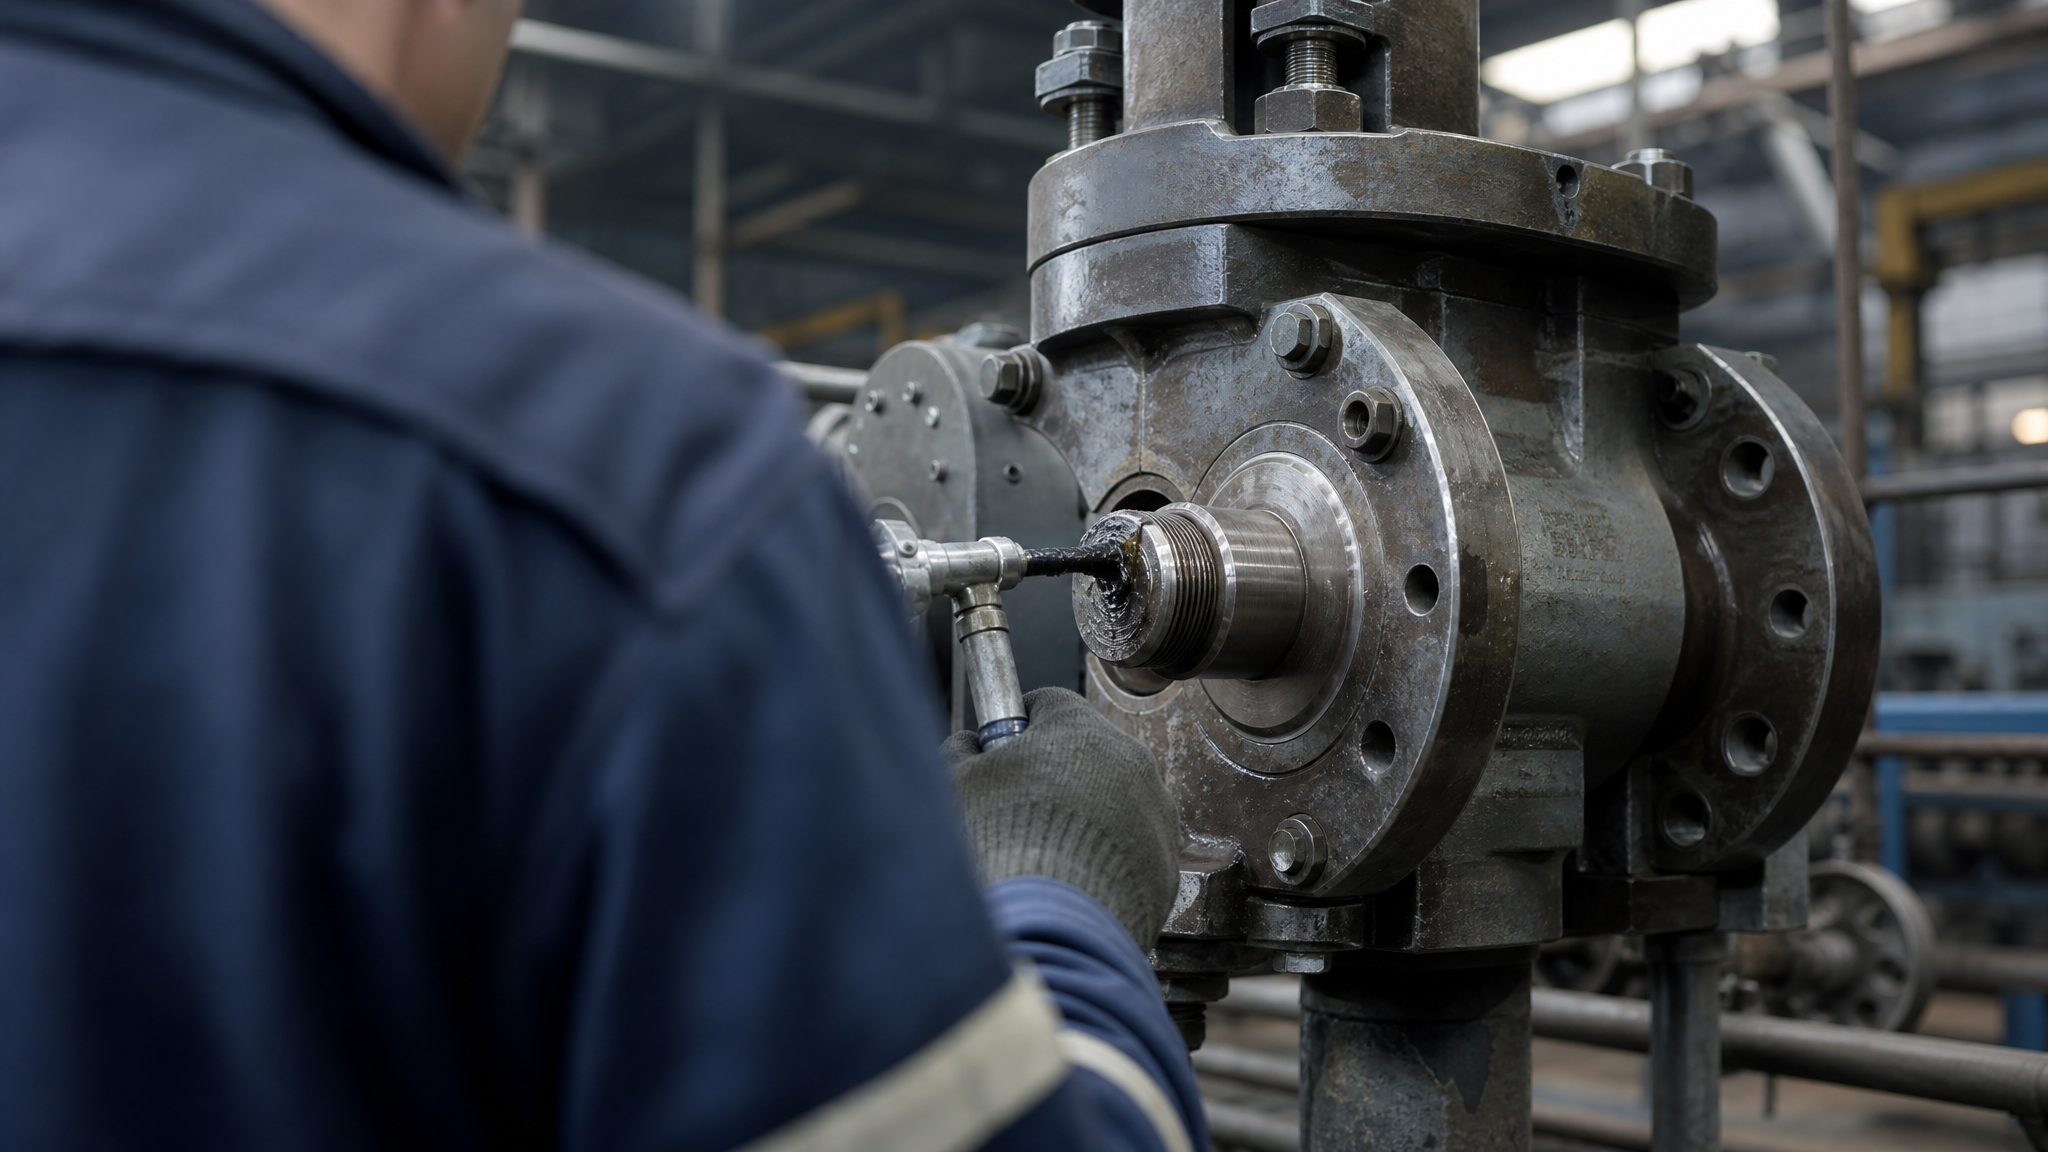
В таких условиях обычная пластичная смазка под давлением горячего пара или масла просто вымывается из зазоров резьбы и фланцевых сопряжений.
Для арматуры высокого давления и температуры используют специализированные пасты и мазеобразные материалы, которые не растекаются и противостоят вымыванию горячей текучей средой. Эти материалы часто содержат полиэфирные или полиуретановые компоненты в основе и работают в диапазоне до +250–350°C в зависимости от рецептуры.
Для резьбовых соединений, подверженных циклическому нагреву и охлаждению, критична и надежная фиксация: смазка должна предотвращать прикипание деталей, но не разлагаться при экстремальном нагреве. В этом случае применяют антифрикционные пасты, которые при температурах до +1400°C обеспечивают защиту от заклинивания и предотвращают коксование в спаях и резьбовых зазорах.
Графитовая смазка и твердые смазочные материалы
Распространенный миф заключается в том, что графитовая смазка подходит для любых высоких температур благодаря углеродной основе.
На самом деле обычная графитовая смазка работает в достаточно скромном диапазоне: примерно от −20 до +60°C. Графит в таких смазках - это добавка, которая повышает границу прилипания на открытых парах трения, но при общем нагреве основа (обычно минеральное масло с литиевым загустителем) быстро окисляется и теряет консистенцию.
Для работы выше 200°C графит используют иначе: не как основу пластичной смазки, а как компонент антифрикционного покрытия или твердого смазочного материала. Такие покрытия наносят на поверхность трения тонкой пленкой и часто сочетают с синтетической смазкой. Твердые смазочные материалы на основе дисульфида молибдена (MoS₂), графита или боридов вольфрама могут работать при температурах вплоть до +300–400°C и даже выше, но только в условиях, когда скорость скольжения контролируется и нагрузка не критична.
Выбор консистенции для высокотемпературных узлов
NLGI - это классификация консистенции пластичных смазок, где наиболее распространенный универсальный класс NLGI 2 соответствует плотности обычного сливочного масла.
Однако для высоких температур консистенция становится критическим параметром.
| NLGI класс | Описание | Когда применяется |
|---|---|---|
| 0–00 | Мягкие, текучие составы | Централизованные системы смазки, прокачивание по каналам при температурах выше +150°C |
| 1–2 | Стандартная консистенция | Универсальные узлы, подшипники, направляющие при умеренных температурах |
| 3–6 | Жесткие, почти пластичные | Защита от вытекания, открытые узлы, вертикальные поверхности, экстремальные условия |
При выборе консистенции для высокотемпературных узлов инженеры руководствуются следующей логикой: если смазка должна прокачиваться по тонким каналам централизованной системы при высокой температуре, выбирают класс NLGI 0 или 00, которые текут лучше и не закупоривают трубопроводы. Если же узел открыт или расположен вертикально, и главная задача - удержать смазку от вытекания под действием силы тяжести и тепла, берут более твердый класс NLGI 3 или выше.
Важно помнить: NLGI описывает консистенцию, а не термостойкость. Смазка NLGI 6 может быть как низкотемпературной (работающей до +60°C), так и специальной высокотемпературной (до +250°C). Это две разные смазки, выглядящие похоже внешне, но с принципиально разной основой и системой присадок.
Факторы, влияющие на подбор смазки выше 200°C
При выборе материала для узла с рабочей температурой выше 200°C нельзя ориентироваться только на одну цифру.
Инженер должен собрать полную картину условий работы:
Тип и диапазон температуры. Различают пиковую температуру (кратковременный максимум), длительную рабочую температуру (номинальный диапазон) и температуру в локальной зоне контакта (может быть выше среднего значения на 20–40°C). Для металлургических печей и прессов длительная рабочая температура может быть стабильна на уровне +200–250°C, а пики - доходить до +300°C.
Скорость вращения или скольжения. Высокие обороты и интенсивное трение усиливают локальный нагрев. Для быстровращающихся подшипников (выше 10000 оборотов в минуту) нужна смазка, которая не загустевает при нагреве и не вспенивается. Мягкие классы NLGI 0–1 здесь предпочтительнее жестких.
Внешняя среда. Если узел подвергается воздействию влаги, пара, кислот, щелочей или масляных брызг, смазка должна не только выдерживать высокую температуру, но и противостоять вымыванию и химическому разложению. Обычная синтетическая смазка может потребовать дополнительных присадок на основе эмульгаторов или гидрофобных добавок.
Нагрузка. Тяжелые нагрузки требуют смазки с высокой граничной смазываемостью (способностью образовать прочный адгезионный слой при контакте металла с металлом). Для таких узлов часто выбирают материалы с повышенным содержанием противозадирных присадок, даже если это может немного сказаться на текучести при высокой температуре.
Конструкция узла. Закрытые подшипниковые узлы с сальниками удерживают смазку лучше, чем открытые пары трения. Для открытых узлов нужна более липкая (адгезивная) смазка, которая хорошо прилипает к металлу и не стекает под действием силы тяжести и центробежной силы при вращении.
Полимочевинные и синтетические составы для экстремальных температур
Полимочевинные смазки и синтетические материалы на основе полиальфаолефинов (PAO), полиэфиров и эфиров изоберной кислоты представляют собой категорию, специально разработанную для работы выше +150°C.
Их главное преимущество - молекулярная стабильность: синтетическое масло в основе лучше сопротивляется окислению и не теряет консистенцию при продолжительном нагреве.
Полимочевинные загустители образуют трехмерную сетчатую структуру, которая работает как «пружина» - она сжимается при повышении температуры, но не разрушается. Это позволяет смазке сохранять рабочие параметры в диапазоне от −30°C до +200°C и выше
Заключение
Верхние температурные пределы обычных пластичных смазок: кальциевые - до +70–90°C, литиевые - до +120°C, литиевые комплексные - до +150–180°C; для работы выше 200°C нужны синтетические или специальные высокотемпературные составы.
Рабочая температура узла всегда значительно ниже точки каплепадения смазки - это ключевой момент при подборе материала.
Выбор консистенции (NLGI) зависит от конструкции узла: мягкие классы (0–00) для прокачивания по каналам, твердые (3–6) для защиты от вытекания и механической стабильности.
При температурах выше 200°C часто используют не только пластичные смазки, но и жидкие масла, пасты и антифрикционные покрытия в зависимости от типа узла и условий нагрева.
Подбор требует учета не только температуры, но и скорости, нагрузки, влажности, наличия агрессивной среды и риска вымывания смазочного материала.