Антифрикционное покрытие для пищевого оборудования - это не просто материал, снижающий коэффициент трения. Это решение, которое должно одновременно защищать от износа, выдерживать агрессивные санитарные среды и гарантировать полную безопасность продукта при любом сценарии контакта. Главное отличие выбора покрытия в пищевой отрасли от других применений - необходимость обеспечить отсутствие миграции компонентов в пищу, стойкость к щелочным моющим и кислотным дезинфицирующим средствам, а также соответствие российским нормативам безопасности.
В этой статье разбираем, на какие критерии ориентироваться при выборе антифрикционного покрытия, как правильно оценить пищевой допуск, какие документы требуется проверить, и как избежать ошибок, которые часто совершают при подборе материала для линий фасовки, экструдеров и упаковочного оборудования.
Что означает пищевой допуск для антифрикционного покрытия
Пищевой допуск - это не единственный документ, а набор подтверждений, каждое из которых отвечает за одну сторону безопасности.
NSF H1 - это международная категория, которая допускает только случайный контакт с пищей и требует, чтобы остаточное содержание компонентов в конечном продукте не превышало 0,001 %. Для постоянного прямого контакта требуется NSF 3H, предъявляющая жестче требования к составу и испытаниям.
Однако в российском контексте наличие только NSF недостаточно. Закупщик и инженер должны убедиться в наличии паспорта безопасности материала согласно ГОСТ 30333, информации о регистрации или разрешении Роспотребнадзора, а также проверить совместимость покрытия с конкретными моющими и дезинфицирующими растворами, которые применяются на предприятии. Многие эксперты подчеркивают: маркировка «food grade» - это еще не подтверждение безопасности. Все требования должны быть подкреплены документами и результатами лабораторных испытаний.
Три сценария контакта с пищей
Сценарий контакта существенно влияет на выбор материала и строгость требований. При случайном контакте (например, узел закрыт кожухом, но риск переноса на продукт при сборке или обслуживании все же остается) достаточно NSF H1. При непрямом контакте, когда поверхность оборудования находится рядом с продуктом, но физический контакт исключен конструктивно, требования ослабляются, однако проверка совместимости с дезсредствами остается обязательной. При постоянном прямом контакте - например, на фильерах пленочного экструдера, где расплав полимера движется по рабочей поверхности, - требования максимальны: NSF 3H, полная термостойкость, отсутствие миграции при высокой температуре и стойкость к повторяющимся циклам мойки и сушки.
Критерии выбора антифрикционного покрытия для пищевого оборудования
Выбор покрытия начинается с определения рабочих условий.
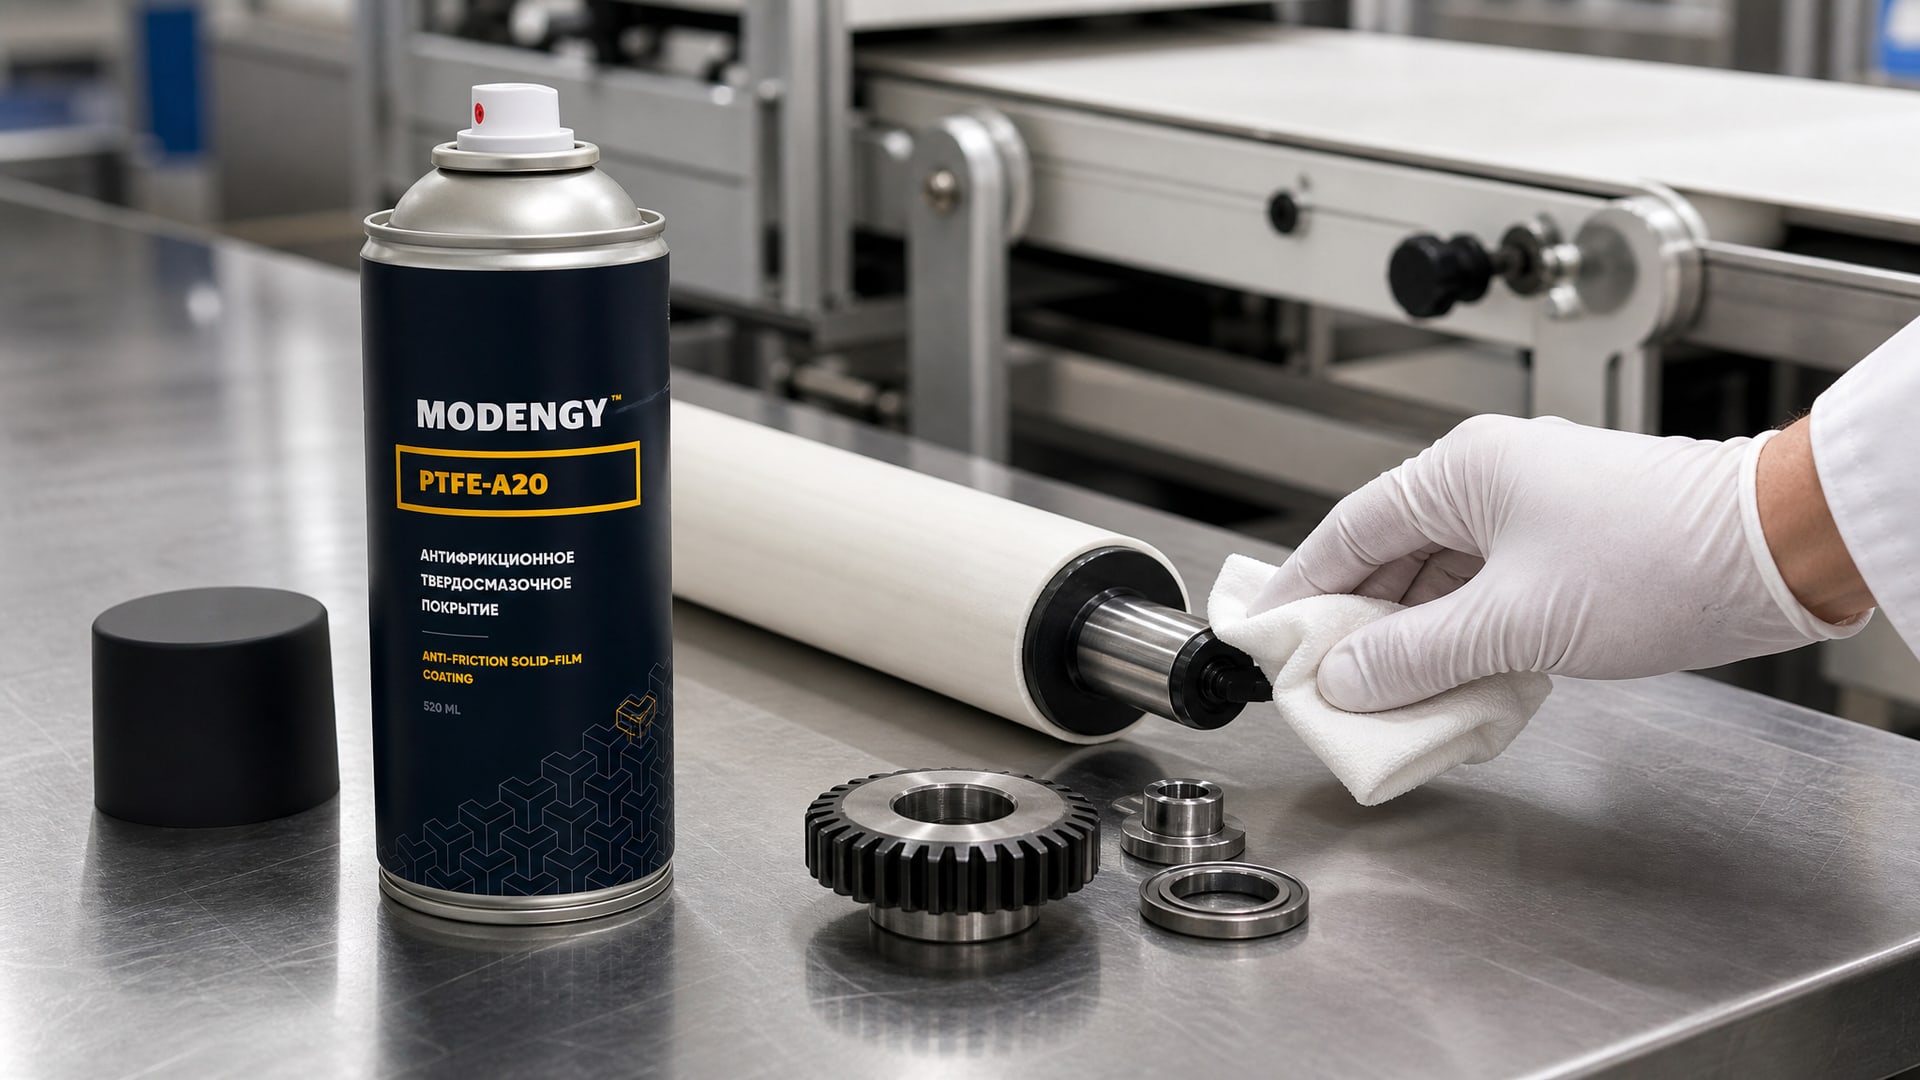
Сначала установите диапазон температур, в котором будет работать узел. Для упаковочного оборудования и конвейеров это часто комнатная температура или небольшой нагрев до 40–50 °C; для фильер экструдеров температура может достигать 150–250 °C и выше. Второй критерий - природа нагрузки: низкое трение, высокий износ, фреттинг, абразивное воздействие загрязнений при мойке.
Третий, но не менее важный критерий - химическая стойкость. Покрытие должно выдерживать щелочные моющие средства (pH до 13–14) и кислотные дезинфектанты (pH от 1 до 3), не теряя адгезии и антифрикционных свойств. Четвертый критерий - очищаемость: после санитарного цикла остатки дезсредства и загрязнений не должны оставаться на поверхности и вступать в реакцию с покрытием. Пятый - термическая стойкость: если узел подвергается паровой обработке или горячему ополаскиванию в цикле мойки, покрытие не должно размягчаться, пузыриться или отслаиваться.
Материалы покрытий: преимущества и ограничения
Для пищевого оборудования применяются несколько основных классов антифрикционных покрытий. Фторполимерные материалы (на основе PTFE и их модификаций) обеспечивают очень низкий коэффициент трения и хорошую химстойкость, однако их адгезия к металлическому субстрату требует предварительной подготовки поверхности и грунтовки. Молибденовые дисульфидные покрытия дают высокую износостойкость при умеренных нагрузках, но часто чувствительны к влаге и щелочным средам - для пищевой отрасли требуется специальная формулировка с защитным слоем. Керамические и оксидные покрытия обладают высокой твердостью и термостойкостью, но могут быть хрупкими при динамических нагрузках.
В реальной практике для пищевого оборудования часто выбирают комбинированные решения: базовое антифрикционное покрытие (например, фторполимерное) плюс защитный слой или органическая матрица, которая улучшает адгезию, химстойкость и облегчает очищаемость. Такие составы лучше переносят циклы мойки, меньше впитывают влагу и обеспечивают предсказуемое сохранение низкого трения в течение долгого времени.
Роль допусков и документов при выборе покрытия
Перед закупкой антифрикционного покрытия убедитесь, что в техническом паспорте или карточке товара указаны конкретные допуски и стандарты.
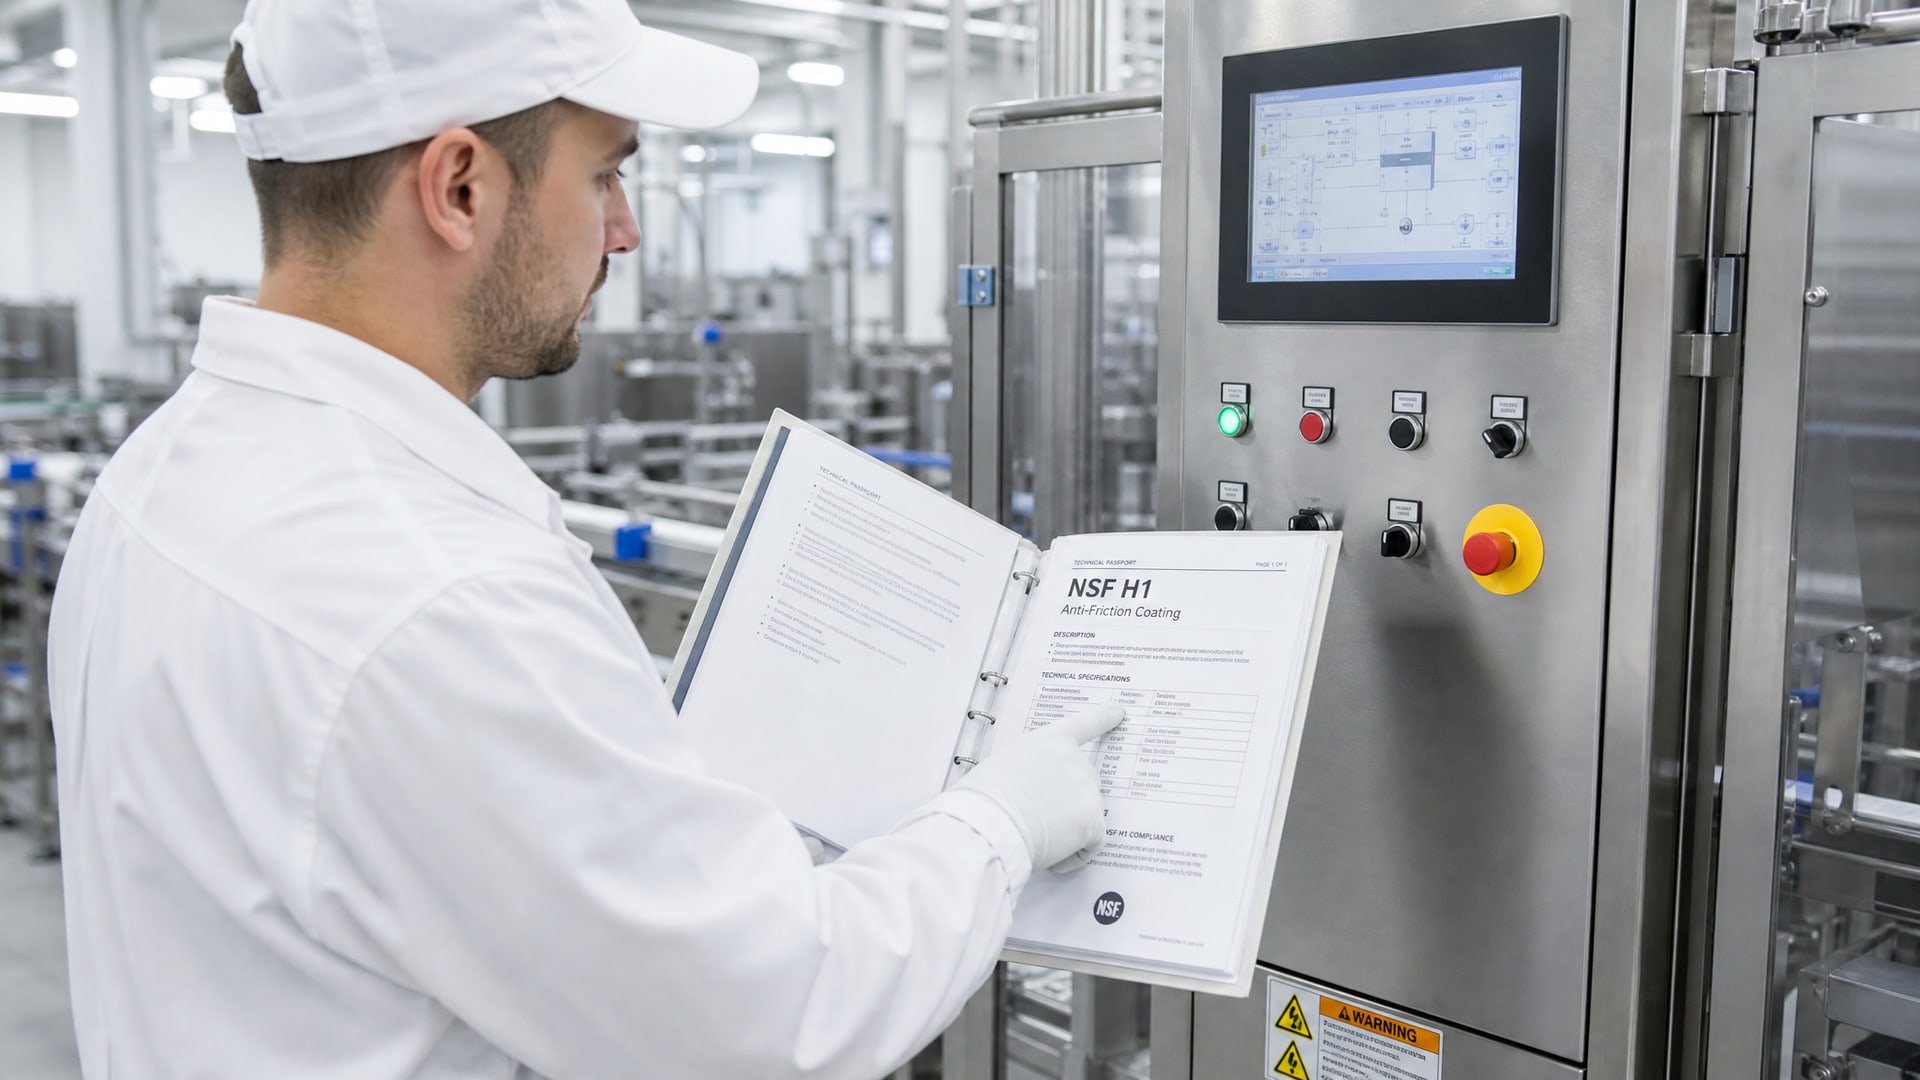
NSF H1 должна быть обозначена явно, с указанием категории контакта. Паспорт безопасности (Material Safety Data Sheet, MSDS) должен содержать полный список компонентов, информацию о миграции и совместимости с пищевыми маслами, спиртами и органическими растворителями.
Проверьте, есть ли у материала регистрация в системе Роспотребнадзора или соответствие техническому регламенту ТР ЕЭС 1935/2004 (если материал европейского происхождения). Запросите у поставщика результаты испытаний на миграцию - если производитель предоставляет только сертификат NSF без протокола лабораторных испытаний, это повод для дополнительных уточнений. Проверьте совместимость покрытия с конкретными дезсредствами, которые применяются на вашем производстве: некоторые композиции могут быть чувствительны к определенным окислителям или щелочам.
Антифрикционные покрытия для высокотемпературных режимов и экструзии
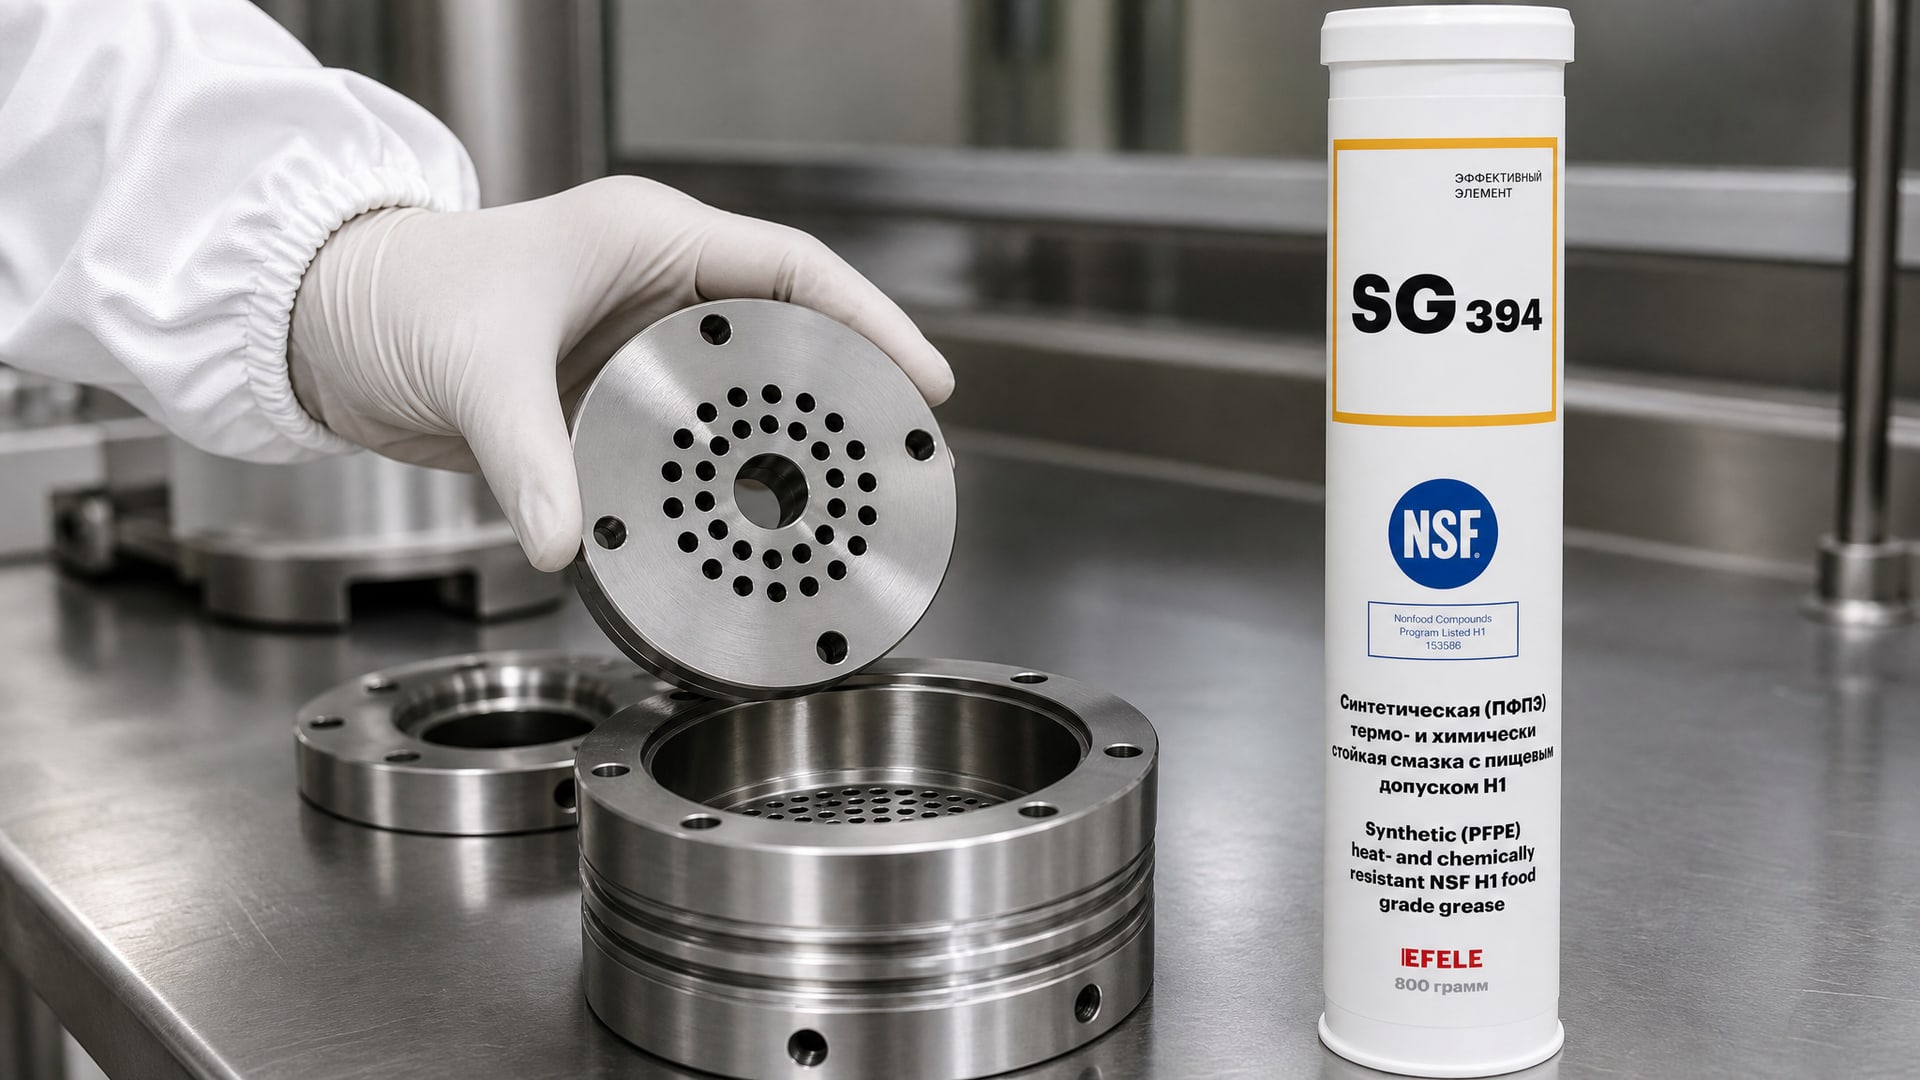
Для фильер пленочного экструдера выбор покрытия осложняется сочетанием высокой температуры, постоянного контакта с расплавом полимера и необходимости минимизировать адгезию (чтобы пленка не прилипала).
В таких условиях обычное фторполимерное покрытие часто теряет эффективность из-за размягчения связующего или микрооплавления при температурах выше 150–180 °C.
Для узлов, работающих при высоких температурах и требующих пищевого допуска, таких как фильеры экструдеров, оптимальным решением станет термо- и химстойкая пластичная смазка EFELE SG-394 с допуском NSF H1, которая сохраняет смазывающие свойства и не мигрирует в продукт даже при температурах до 150 °C и выше. Однако если требуется именно покрытие (например, предварительная или постоянная защита поверхности фильеры перед каждым циклом или сезоном работы), нужны керамические, оксидные или специализированные фторполимерные составы, прошедшие испытания на термостойкость выше 200 °C.
При выборе покрытия для экструзии убедитесь, что производитель указал рабочий температурный диапазон, а не просто «высокотемпературное». Разница между покрытием, стойким до 120 °C, и покрытием до 250 °C - это разница в выборе связующего и наполнителя. Запросите информацию о поведении покрытия после циклов нагрева-охлаждения: иногда трещины и отслоение возникают не сразу, а после 50–100 часов работы из-за различия коэффициентов теплового расширения покрытия и металла.
Как проверить совместимость с моющими и дезинфицирующими средствами
Совместимость покрытия с санитарными средами - это часто упускаемый, но критичный момент.
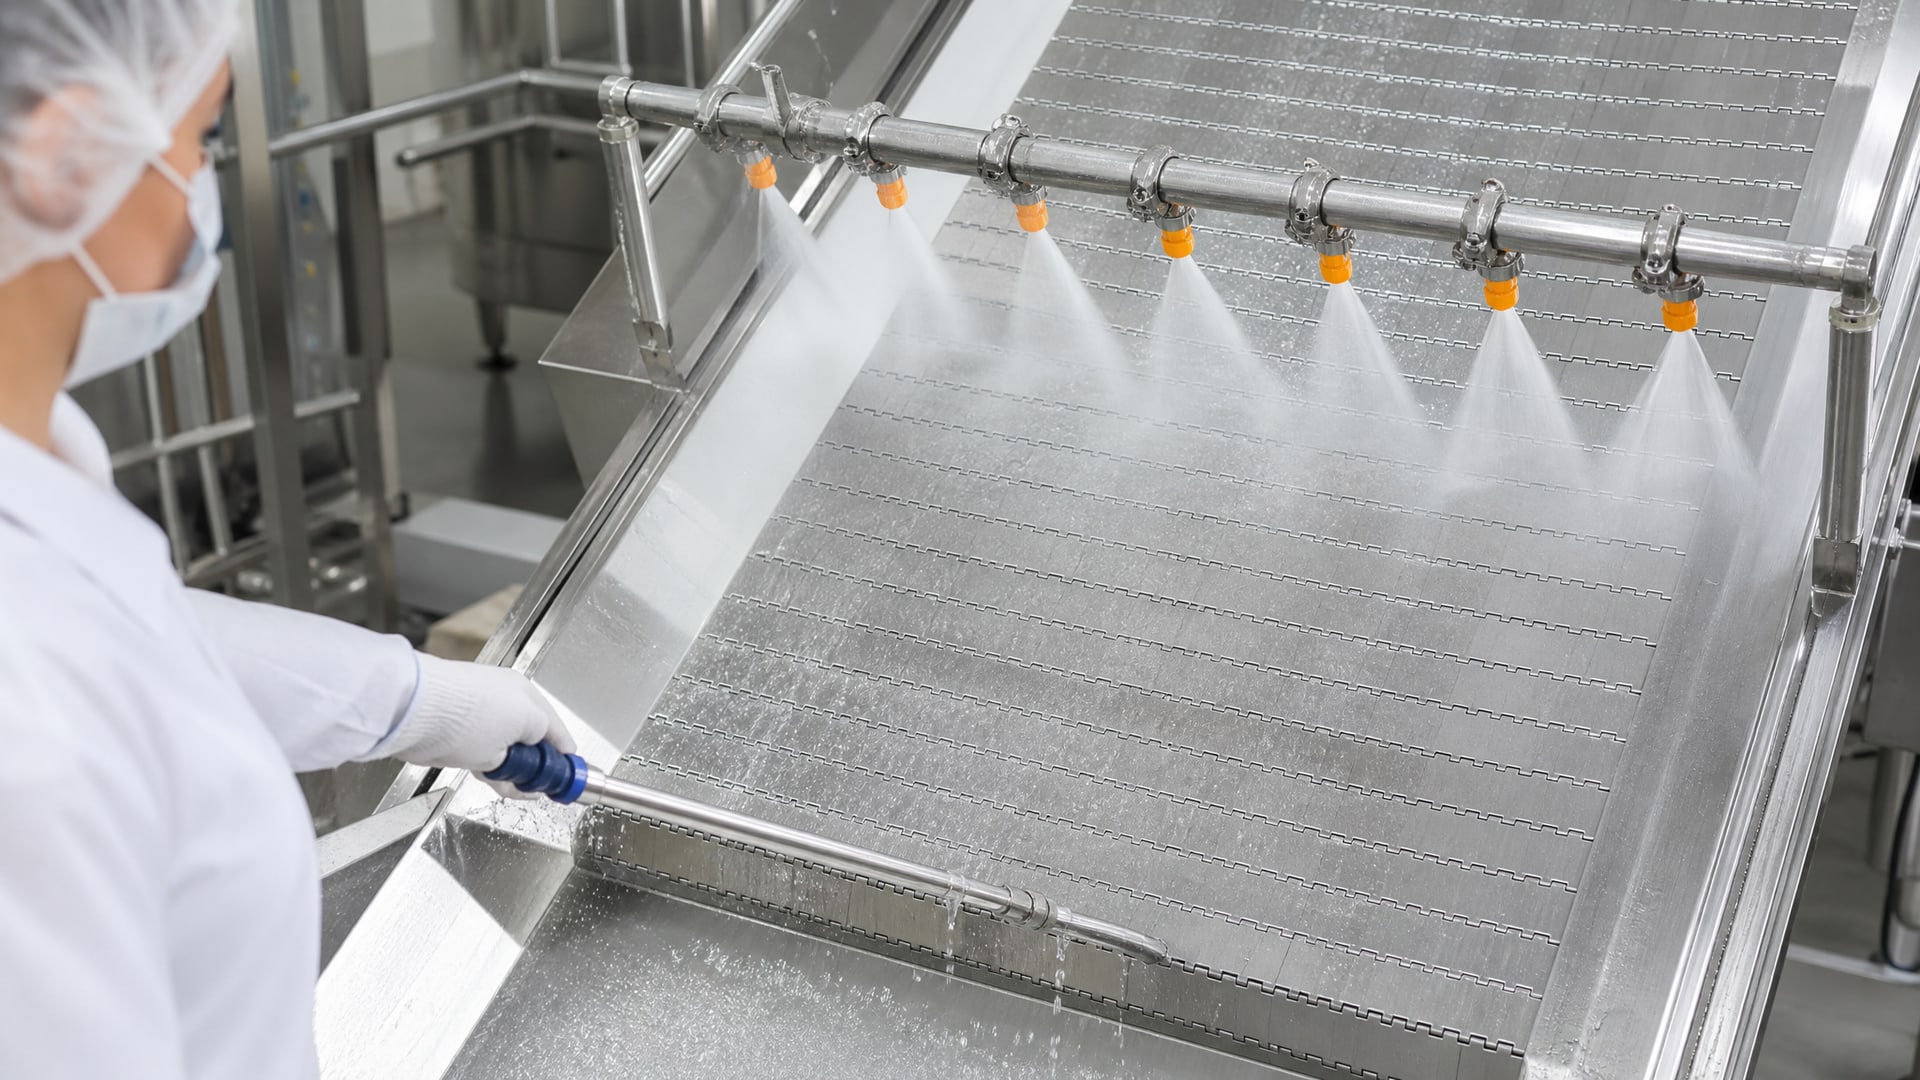
Даже если покрытие имеет NSF H1 и хорошую адгезию, оно может деградировать при контакте с конкретными щелочными моющими или кислотными дезинфектантами, применяемыми на производстве. Эксперты рекомендуют перед массовым применением провести испытание совместимости: нанести покрытие на тестовый образец, выдержать его в растворе моющего средства или дезинфектанта при температуре 40–60 °C (или в соответствии с регламентом мойки) в течение 2–4 часов, затем осмотреть на предмет размягчения, набухания, отслоения или изменения цвета.
Если на производстве используются средства с активным хлором (гипохлорит натрия) или кислородсодержащие окислители, убедитесь, что покрытие содержит стабилизирующие присадки и не будет постепенно окисляться. Щелочные среды (pH выше 12) могут атаковать некоторые органические матрицы, поэтому важно проверить, что полимерная основа покрытия не будет деградировать при повторяющихся циклах. Результаты такого испытания лучше всего документировать и сохранять как подтверждение того, что материал действительно подходит для конкретного производства.
Часто задаваемые вопросы
Достаточно ли наличия NSF H1 для пищевого оборудования?
NSF H1 - это допуск, но он касается только случайного контакта и остаточного содержания компонентов в конечном продукте не более 0,001 %. Для работы в России требуется также проверить паспорт безопасности по ГОСТ 30333, регистрацию Роспотребнадзора и совместимость с применяемыми дезсредствами. Если узел находится в постоянном контакте с пищей, потребуется NSF 3H или эквивалент.
Какое покрытие выбрать для фильер пленочного экструдера?
Для фильер нужно покрытие, стойкое к высокой температуре (150–250 °C в зависимости от типа полимера), с отличной адгезией к стали или медным сплавам и минимальной адгезией к расплаву. Требуется NSF H1 или NSF 3H. Лучше выбирать специализированные керамические, оксидные или фторполимерные составы, на которых указана рабочая температура выше 200 °C, а не универсальные покрытия.
Почему после мойки покрытие становится матовым или теряет блеск?
Изменение внешнего вида может быть следствием накопления минеральных отложений из жесткой воды, остатков дезсредства или микроскопического набухания поверхности при контакте с щелочными средами. Обычно это не влияет на функциональность, но если блеск не восстанавливается после ополаскивания чистой водой, это может указывать на начало деградации покрытия.
Нужна ли предварительная полимеризация покрытия перед сборкой узла?
Да, если это жидкое или порошковое покрытие, которое наносится перед сборкой. Время полимеризации зависит от типа материала: некоторые сохнут при комнатной температуре за 24 часа, другие требуют термообработки при 80–120 °C. Сборка до полного отверждения может привести к смазыванию контактных поверхностей и нарушению герметичности.
Как различить NSF H1 и NSF 3H в техпаспорте?
NSF H1 в паспорте будет указана как категория для случайного контакта с пищей, часто с пояснением о минимальной остаточной миграции. NSF 3H указывается для прямого пищевого контакта и часто сопровождается ссылками на дополнительные испытания и более жесткие ограничения по составу. Если в паспорте просто написано «NSF», лучше уточнить у производителя, какую именно категорию подразумевают.
Заключение
Выбор антифрикционного покрытия для пищевого оборудования - это задача, которая требует одновременно снизить трение и обеспечить полную безопасность продукта. Ключ к правильному выбору - начать с определения реального сценария контакта, температурного режима и частоты санитарной обработки, затем проверить документальное подтверждение допусков, совместимость с применяемыми дезсредствами и результаты испытаний на миграцию.
Помните: NSF H1 - это необходимое, но не достаточное условие. Требуется проверить паспорт безопасности, регистрацию в Роспотребнадзора и провести собственное испытание совместимости с конкретными средствами мойки. Следующий шаг после выбора материала - согласование сроков полимеризации покрытия, наличие у поставщика технической поддержки и возможность проведения повторных испытаний после первого применения на производстве. Такой подход убережет вас от дорогостоящих остановок линии и претензий из-за несоответствия качества.