Твердосмазочное покрытие для нефтегазового оборудования выбирают не по одному показателю солевого тумана, а по совокупности характеристик: трению, адгезии, коррозионной стойкости, совместимости с материалом детали и технологии нанесения. Сопоставлять MODENGY с импортными решениями корректно по одинаковой методике испытаний и для одинаковых условий эксплуатации. Без таких данных нельзя достоверно объявить одно покрытие универсально лучшим.
Статья полезна инженерам, техническим специалистам и закупщикам, которые подбирают покрытие для крепежа и других деталей, работающих во влажной или солевой среде. Ниже разобраны стандарты испытаний, подготовка поверхности, особенности нержавеющей стали и критерии, по которым можно оценить замену импортного покрытия без опоры только на название или один лабораторный результат.
Как сравнивать твердосмазочное покрытие для нефтегаза
Твердая смазка представляет собой сухую пленку, которая снижает трение без масла.
Такие материалы применяют, когда важны смазывание и работа в условиях, где жидкое масло не подходит. Однако наличие твердосмазочного слоя не означает, что он автоматически обеспечивает требуемую защиту от коррозии: эти функции проверяют отдельно.
При сравнении импортного и локального покрытия сначала фиксируют назначение детали и условия эксплуатации. Для крепежа важно оценить не только защиту от коррозии, но и функциональность смазочного или верхнего слоя, а также состояние покрытия после нанесения и хранения. ISO 4042 рассматривает системы покрытий на крепежных изделиях, в том числе с верхним слоем и смазочным компонентом. ISO 10683 относится к неэлектролитическим цинк-ламельным системам и предусматривает оценку коррозионной стойкости по ISO 9227. Эти стандарты нельзя автоматически считать спецификацией для любого твердосмазочного покрытия: их применимость зависит от типа системы и изделия.
Для закупщика полезно запросить сопоставимые результаты по нескольким параметрам:
адгезия покрытия к материалу основы;
коэффициент трения и его стабильность в условиях применения;
коррозионная стойкость по выбранным методам испытаний;
совместимость с подложкой и технологией нанесения;
поведение на резьбе, если покрывают крепеж;
требования к подготовке поверхности и отверждению.
Сравнение имеет смысл, только если образцы подготовлены и испытаны по одной методике. Если для одного покрытия указаны результаты солевого тумана, а для другого - циклического испытания, цифры нельзя напрямую сопоставлять как рейтинг. Различия могут быть связаны не только с составом, но и с подготовкой поверхности, толщиной и режимом нанесения. Поэтому при замене импортного покрытия спецификацию на испытания согласуют до заказа образцов.
Испытание в солевом тумане и циклические методы
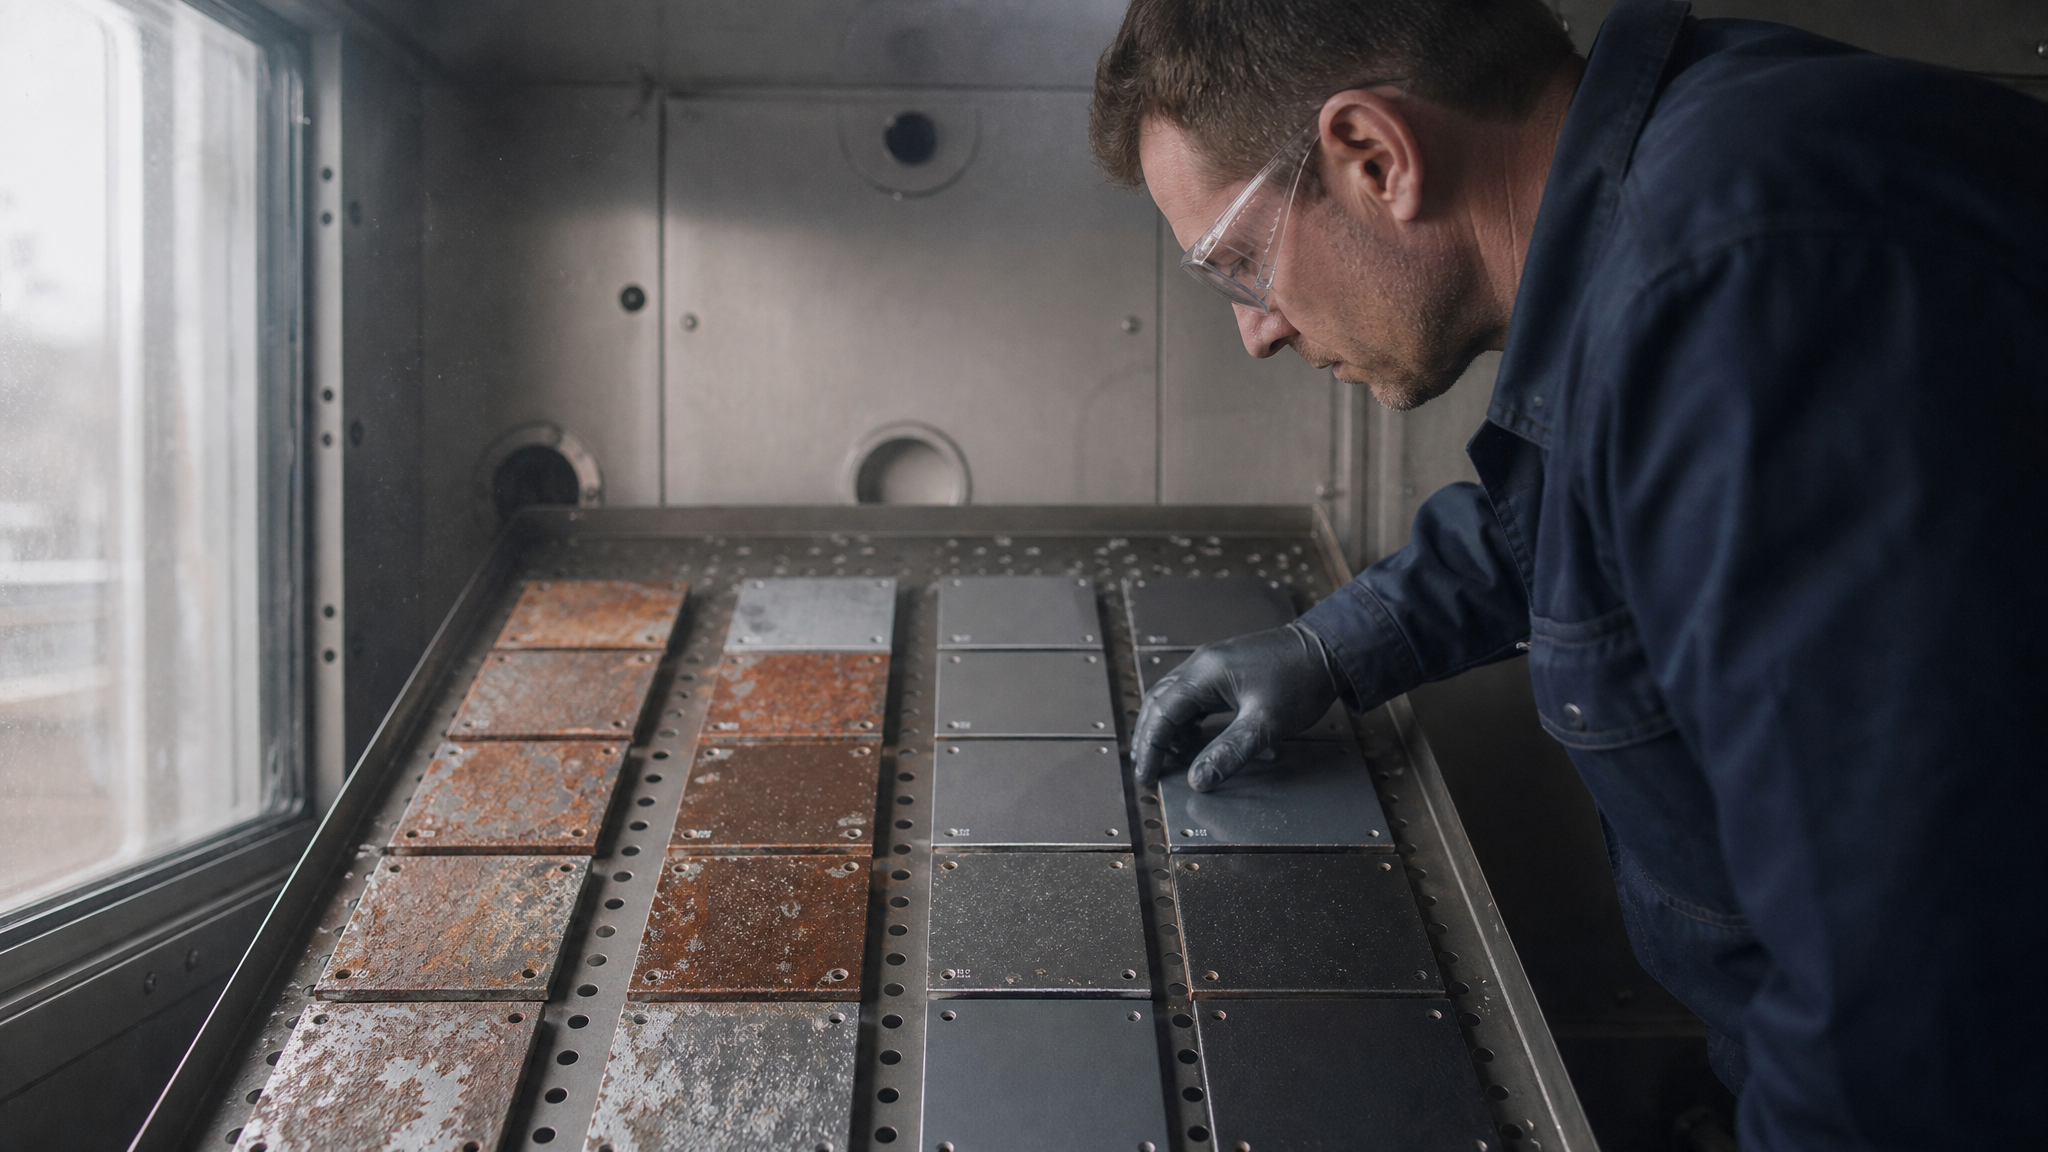
ISO 9227 описывает испытания в искусственных атмосферах.
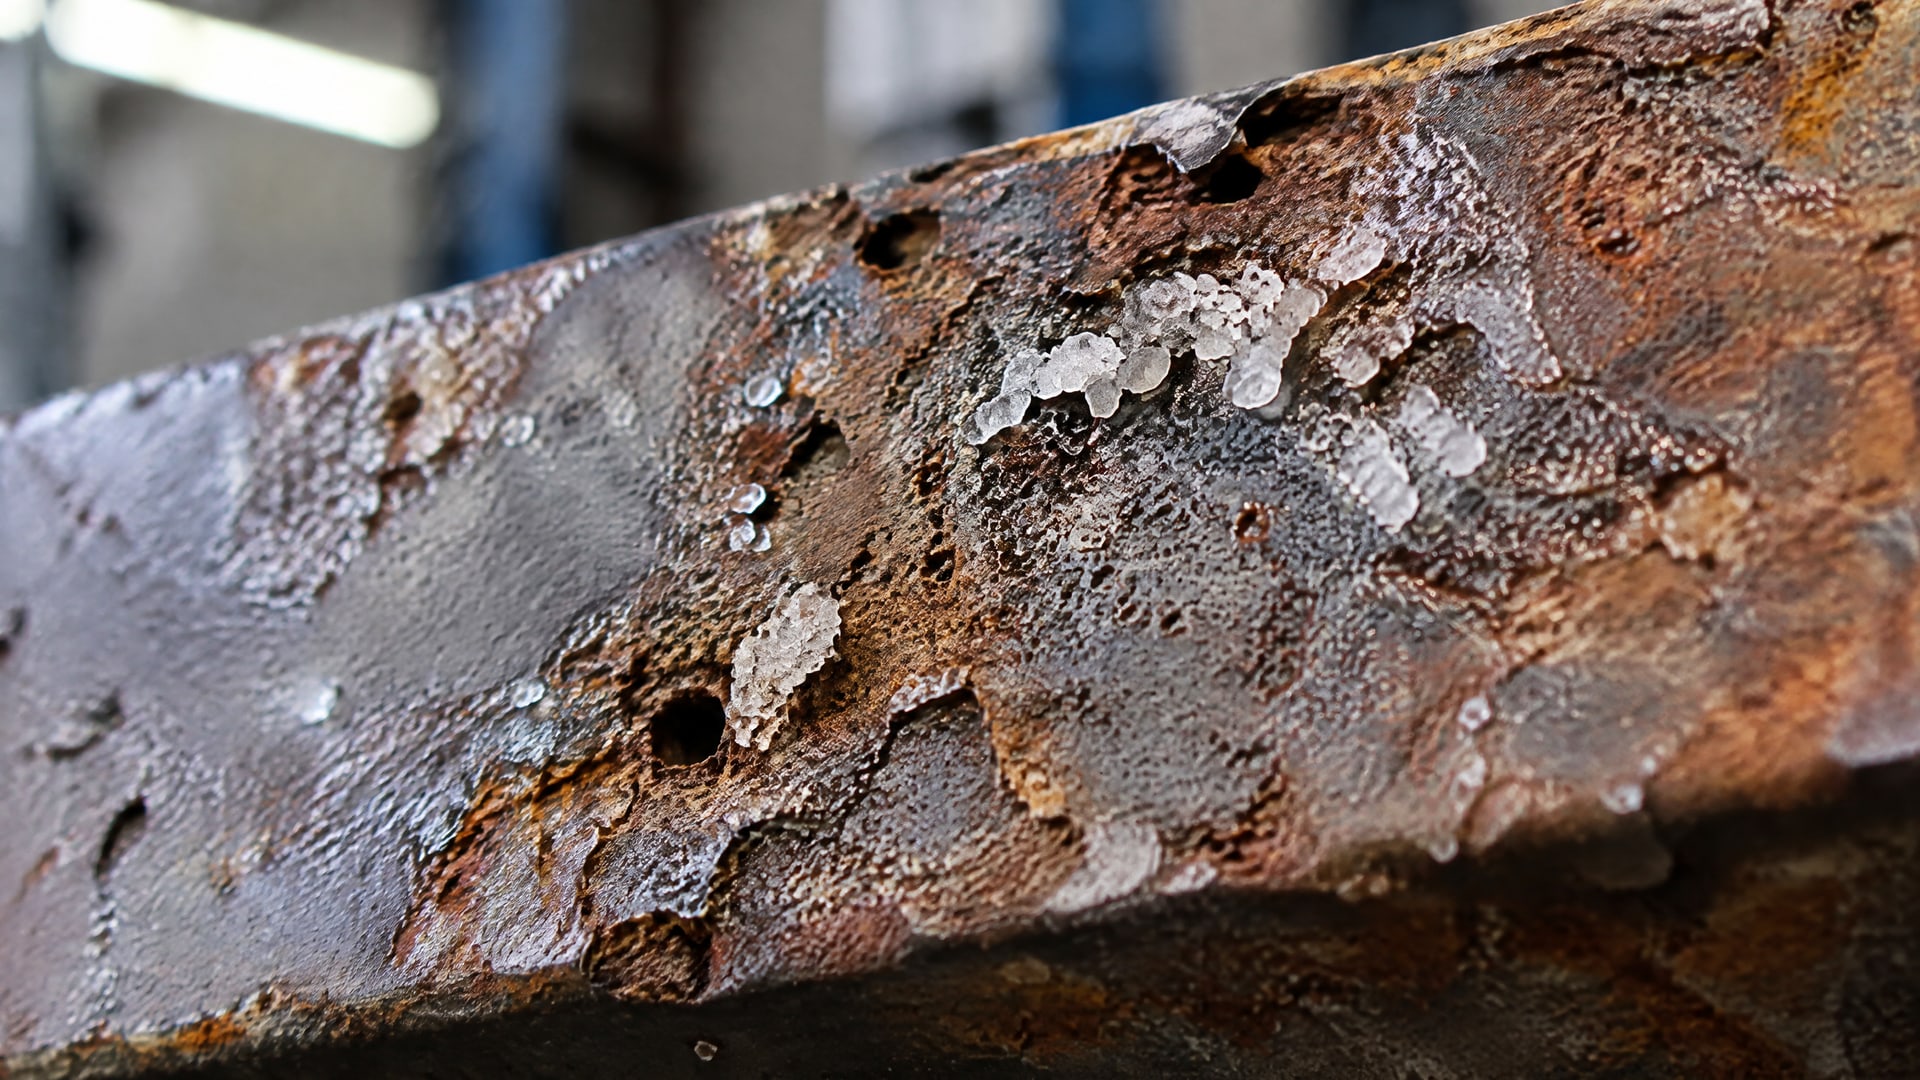
Метод полезен для выявления пор и дефектов в металлических, органических, анодных и конверсионных покрытиях. Поэтому испытание солевым туманом применяют как один из способов проверить покрытие, но результат не следует трактовать как прямой прогноз срока службы детали в нефтегазовой среде.
ISO 10683 предупреждает, что поведение материала в нейтральном солевом тумане не всегда напрямую связано с коррозионной стойкостью в конкретных условиях эксплуатации. Для оборудования важно учитывать характер среды, циклы увлажнения и высыхания, присутствие солей, температуру и особенности сборки. Если рабочая среда меняется циклически, одно испытание в солевом тумане может не отразить значимые механизмы воздействия.
Для сравнительной оценки в соленых условиях используют также циклические методы по ISO 14993 и ISO 16151. Они включают циклы воздействия соли, сухих и влажных условий; ISO 16151 также рассматривает среду с солью и кислотным дождем. Такие испытания лучше воспроизводят циклическую коррозию, чем обычный NSS-тест, однако и их результаты нужно соотносить с реальной задачей, а не воспринимать как универсальный прогноз.
В техническом задании стоит заранее указать, какие покрытия сравнивают, на каких подложках готовят образцы и какие критерии считают приемлемыми. Это позволяет не смешивать результаты испытаний с разными условиями подготовки. Для инженерного решения полезно сопоставлять коррозионные испытания с данными по адгезии и трению: покрытие, прошедшее один тест, еще не подтверждает пригодность для всех функций детали.
Подготовка поверхности и нанесение сухой пленки
Адгезия покрытия зависит от состояния поверхности до нанесения.
В спецификации NASA PRC 8001 указано, что поверхность должна быть ровной и очищенной от заусенцев, ржавчины, окалины, масла и других загрязнений. Если подготовка выполнена непоследовательно, сравнение разных покрытий теряет достоверность: результат может отражать качество подготовки, а не свойства материала.
В той же спецификации описано нанесение сухой пленки несколькими тонкими равномерными слоями с межслойной сушкой. Затем предусмотрена сушка при комнатной температуре перед отверждением. Эти требования относятся к указанной процесс-спецификации и не заменяют технологическую документацию на конкретное покрытие. Для серийного процесса режимы нужно сверять с документацией выбранного материала и фиксировать, чтобы обеспечить повторяемость.
Перед переходом на другое покрытие инженер проверяет, совместимы ли его требования к подготовке и нанесению с имеющимся производственным процессом. Важно учитывать способ очистки, состояние поверхности, последовательность слоев и режим сушки. Если меняется один из этих параметров, итоговую систему следует оценивать целиком, а не только по названию верхнего слоя.
Фосфатирование может быть частью подготовки или защитной системы, но его нельзя автоматически назначать для любой подложки. DIN EN ISO 9717 относится к фосфатным конверсионным покрытиям на металлах. Для нержавеющей стали классическое фосфатирование не считается универсальным решением: пассивная оксидная пленка затрудняет эффективное формирование такого слоя. Агрессивная предварительная обработка для разрушения пассивного слоя может повредить коррозионные свойства материала, поэтому для нержавейки обычно рассматривают пассивацию и проверяют совместимость всей системы.
Сравнение покрытий и решений для нефтегазового оборудования
Сравнивать следует не названия продуктов, а задачи и подтвержденные свойства системы.
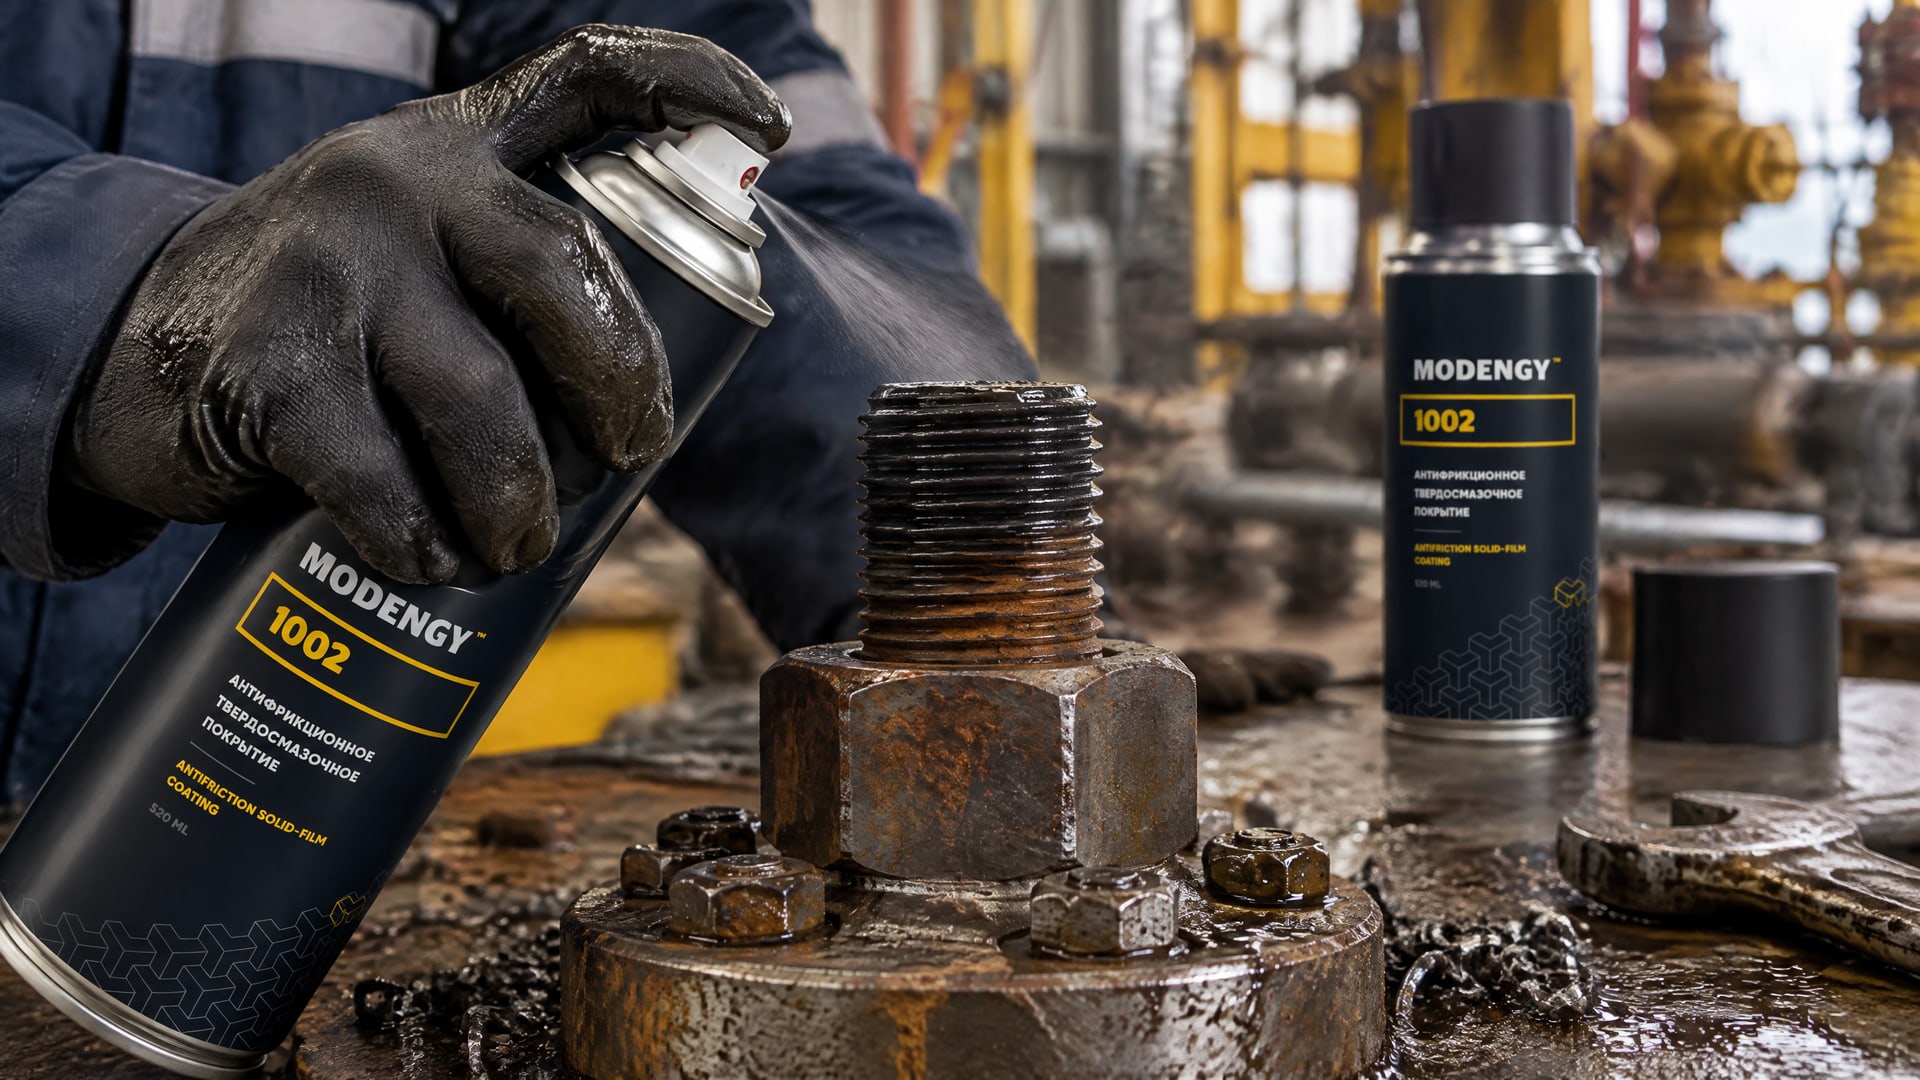
Твердосмазочное покрытие может снижать трение, а защиту от коррозии проверяют отдельно. Для крепежа дополнительно учитывают резьбовое соединение и требования к верхнему слою. Универсальное преимущество одного класса материалов над другим без данных по конкретной подложке и испытаниям заявлять нельзя.
| Решение | Что оценивают | Ограничение сравнения |
|---|---|---|
| Литиевая смазка | Подходит ли форма смазочного материала для узла и его условий работы | Не является твердосмазочной пленкой; результаты испытаний покрытия к ней неприменимы |
| Молибденовая паста | Трибологическую функцию и пригодность для конкретного узла | Ее нельзя напрямую ранжировать по тестам сухих пленок без общей методики |
| Импортное сухое покрытие | Адгезию, трение, коррозионную стойкость и технологию нанесения | Одного показателя солевого тумана недостаточно для вывода о работе в эксплуатации |
| MODENGY 1002 | В контексте нефтегазового оборудования рассматривают как покрытие для снижения трения и защиты от коррозии | Для прямого сравнения нужны результаты по одинаковым методам и условиям |
| MODENGY 1014 | В контексте агрессивных сред учитывают заявленные химическую стойкость и гидрофобные свойства | Эти свойства не заменяют проверку совместимости с подложкой и коррозионные испытания |
Такая таблица помогает определить, какие данные запросить у поставщика, но не подменяет испытание деталей. В частности, нельзя считать, что покрытие с хорошей химической стойкостью автоматически обеспечит заданный коэффициент трения или защиту от коррозии. Равным образом результат по коррозионной стойкости не подтверждает работоспособность резьбового соединения.
Для принятия решения инженеру и снабженцу стоит собрать технические документы на сравниваемые системы, согласовать единую программу испытаний и проверить покрытие на реальной подложке. Если речь идет о замене импортного покрытия, критерии приемки фиксируют до начала тестирования. Так проще понять, какие свойства подтверждены, а какие требуют дополнительной проверки.
Как выбрать покрытие для крепежа и деталей из разных металлов
Для крепежа учитывают не только защитную функцию, но и работу покрытия в соединении.
ISO 4042 рассматривает системы покрытий для крепежных изделий, включая варианты с верхним слоем и смазочным компонентом. ISO 10683 посвящен неэлектролитическим цинк-ламельным системам. Эти стандарты помогают определить область оценки, но не означают, что любая система покрытия автоматически подходит для конкретного нефтегазового узла.
При выборе важно уточнить материал детали и состояние поверхности. Для стали и нержавеющей стали могут потребоваться разные схемы подготовки. В частности, фосфатирование регулируется DIN EN ISO 9717, но нержавейка из-за пассивной пленки не поддается эффективному классическому фосфатированию. Попытка разрушить пассивный слой агрессивной обработкой способна ухудшить коррозионную стойкость основы.
Покрытие для резьбы проверяют в составе соединения, а не только на плоском лабораторном образце. В техническом задании указывают материал крепежа, способ подготовки, требования к трению и коррозии, а также метод проверки. Если деталь контактирует с влажной или солевой средой, программу оценки дополняют испытаниями, которые лучше отражают циклическое воздействие.
При замене импортной системы сопоставляют документацию, технологичность и результаты по согласованным показателям. Если покрытия требуют разных режимов нанесения, их сравнивают не только по итоговым свойствам, но и по возможности стабильно воспроизводить процесс. Такой подход снижает риск принять решение на основании единичного лабораторного показателя.
Часто задаваемые вопросы
Достаточно ли испытания в солевом тумане для выбора покрытия?
Нет. ISO 9227 помогает выявить поры и дефекты покрытия, но ISO 10683 предупреждает, что результат нейтрального солевого тумана не всегда связан напрямую с коррозионной стойкостью в конкретной среде. Для более близкой к циклической эксплуатации оценки рассматривают методы ISO 14993 и ISO 16151, а критерии выбирают под условия узла.
Можно ли фосфатировать нержавеющую сталь перед нанесением покрытия?
Классическое фосфатирование не следует считать универсальной подготовкой нержавеющей стали. Пассивная оксидная пленка препятствует эффективному формированию фосфатного слоя. Агрессивная обработка для разрушения этой пленки может повредить коррозионные свойства основы, поэтому обычно рассматривают пассивацию и проверяют совместимость всей технологической схемы.
Как сравнить локальное покрытие с импортным аналогом?
Нужно сравнивать системы по одной программе испытаний, одинаковым подложкам и сопоставимой подготовке поверхности. В программу включают адгезию, трение, коррозионную стойкость и, для крепежа, работу покрытия на резьбе. Разные результаты солевого тумана нельзя напрямую ранжировать, если условия испытаний и подготовка образцов отличаются.
Заменяет ли твердосмазочное покрытие антикоррозионную защиту?
Не обязательно. Твердосмазочная пленка снижает трение, а ее способность защищать от коррозии требует отдельной проверки. Для оценки системы учитывают назначение каждого слоя и результаты коррозионных испытаний. Один показатель, в том числе результат солевого тумана, не подтверждает пригодность покрытия для всех условий эксплуатации.
Заключение
Твердосмазочное покрытие для нефтегаза сравнивают с импортными решениями по совокупности параметров, а не по торговому названию или одному результату испытания. ISO 9227 полезен для выявления дефектов, циклические испытания по ISO 14993 и ISO 16151 помогают оценить поведение в меняющихся условиях, а подготовка поверхности и технология нанесения влияют на повторяемость результата.
Практический следующий шаг - определить материал детали и условия работы, затем согласовать программу сравнения с критериями по адгезии, трению и коррозии. Для нержавеющей стали отдельно проверьте схему подготовки и не закладывайте классическое фосфатирование как универсальный процесс.