Анаэробный фиксатор резьбы - это не просто смазка, а активный участник надежности узла. Выбор по прочности и материалу поверхности определяет, будет ли резьба держать вибрацию, выдержит ли демонтаж без разрушения, и как быстро состав полимеризуется на конкретном металле. Инженер или закупщик, подбирая фиксатор, должен ориентироваться не на цвет упаковки и громкое имя, а на момент срыва, температурный диапазон, активность основания и конкретные условия эксплуатации.
Статья разбирает, как правильно выбрать анаэробный фиксатор резьбы по трем ключевым критериям: требуемой прочности, типу металла и режиму работы узла. Материал полезен техническим специалистам производств, закупщикам и инженерам MRO-служб, которые хотят минимизировать отказы крепежа и избежать переплат за неподходящий состав.
Классификация анаэробных фиксаторов по прочности
Анаэробные фиксаторы резьбы классифицируют по способности удерживать крепеж от самоотвинчивания и по требуемым усилиям на демонтаж.
Международная практика и руководства производителей выделяют три основных класса прочности.
Низкопрочные составы (низкая прочность)
Низкопрочные фиксаторы применяют для мелких крепежей и регулировочных винтов. Момент срыва такого состава на крепеже M10 составляет примерно 3–6 Н·м. Соединение разбирается стандартным ручным инструментом (отвертка, гаечный ключ) без нагрева. Такие фиксаторы выбирают, когда разборка может потребоваться в любой момент, а вибрационные нагрузки минимальны - например, на регулировочных потенциометрах или креплении защитных крышек.
Среднепрочные составы (средняя прочность)
Фиксатор резьбы средней прочности - это рабочая лошадка машиностроения и MRO-ремонта. Момент срыва находится в диапазоне 8–15 Н·м на M10. Соединение надежно удерживает вибрацию и самопроизвольное развинчивание, но остается разборным стандартным инструментом при условии, что соединение не перегревалось. На насосах, редукторах, кронштейнах и узлах сборки этот класс прочности считается оптимальным: держит нагрузку, но не требует специального оборудования при обслуживании.
Типовой температурный диапазон для среднепрочных составов доходит до 150 °C. Для резьбовых соединений, требующих частой разборки, но при этом надежной фиксации от вибрации, подойдет анаэробный фиксатор средней прочности - этот класс охватывает большинство задач общего машиностроения.
Высокопрочные составы (высокая прочность)
Высокопрочные анаэробные фиксаторы держат момент срыва более 20 Н·м на M10. Соединение рассчитано на длительную эксплуатацию без разборки или с редким демонтажом. Температурная стойкость обычно достигает 180 °C и выше. Для разборки такого соединения часто требуется нагрев порядка 250 °C и выше. Высокопрочные составы выбирают для постоянно нагруженных, вибронагруженных или критичных соединений: валов редукторов, крепежа подвижных узлов, резьбовых шпилек в тяжелом оборудовании.
Распространенное заблуждение - что high-strength всегда лучше. На деле высокопрочный состав в обслуживаемом узле создает проблемы: соединение невозможно разобрать без нагрева, риск срезать резьбу повышается, растет время простоя. Для узлов, которые разбирают регулярно, medium-strength всегда предпочтительнее.
Влияние типа металла на выбор фиксатора
Анаэробные составы полимеризуются за счет каталитического действия следов влаги и ионов металла.
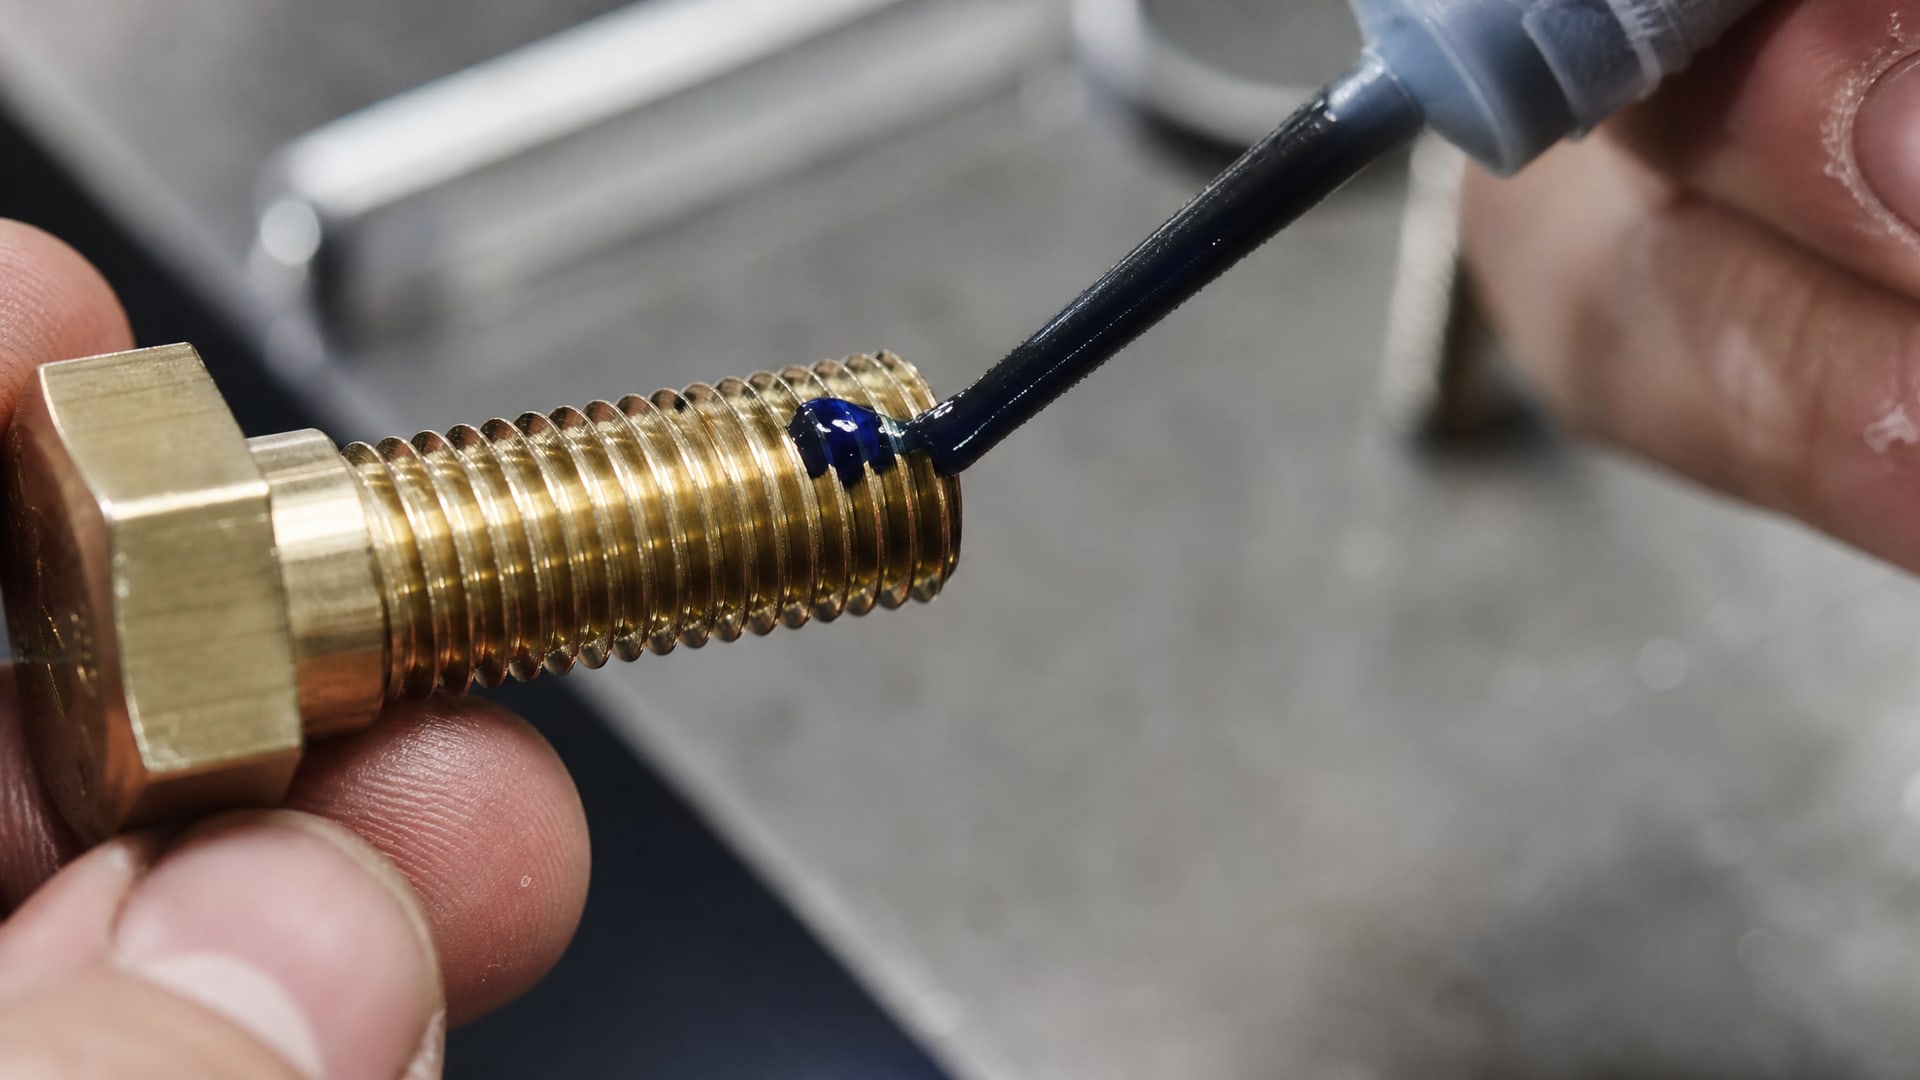
Поэтому активность поверхности - ключевой фактор, который часто игнорируют при подборе.
Активные металлы
К активным относят сталь, чугун, медь, латунь. На этих поверхностях анаэробный фиксатор полимеризуется быстро и стабильно. Время фиксации на стали обычно составляет 10–15 минут для среднепрочных составов; на меди и латуни - менее 5 минут. Параметры момента срыва, указанные в техническом описании (TDS) производителя, измеряют именно на стали, поэтому на активных поверхностях вы получаете прогнозируемый результат без дополнительных мер.
Для активных металлов не требуется активатор; состав наносят тонкой пленкой на чистую сухую резьбу (без масла и грязи), собирают узел и дожидаются полимеризации согласно TDS.
Пассивные металлы
К пассивным относят нержавеющую сталь, алюминий, цинковые и хромированные поверхности, анодированный алюминий. На пассивных поверхностях отверждение может значительно замедляться, а реальная прочность соединения - оказаться ниже заявленной. Время полимеризации может увеличиваться в несколько раз по сравнению со сталью.
На нержавейке, алюминии и анодированных материалах для надежного отверждения часто рекомендуют использовать активатор или праймер. Активатор наносят перед фиксатором и ускоряет полимеризацию, обеспечивая прогнозируемую прочность соединения. Без активатора фиксатор может не полимеризоваться полностью, и соединение останется подвижным.
| Тип металла | Активность | Время фиксации | Нужен активатор |
|---|---|---|---|
| Сталь, чугун | Высокая | 10–15 минут | Нет |
| Медь, латунь | Высокая | Менее 5 минут | Нет |
| Нержавеющая сталь | Низкая | Значительно больше | Да, рекомендуется |
| Алюминий | Низкая | Значительно больше | Да, рекомендуется |
| Цинковые покрытия | Низкая | Значительно больше | Да, рекомендуется |
| Анодированный алюминий | Низкая | Значительно больше | Да, рекомендуется |
Рекомендации по выбору в зависимости от режима работы
Прочность фиксатора и тип металла - только половина истории.
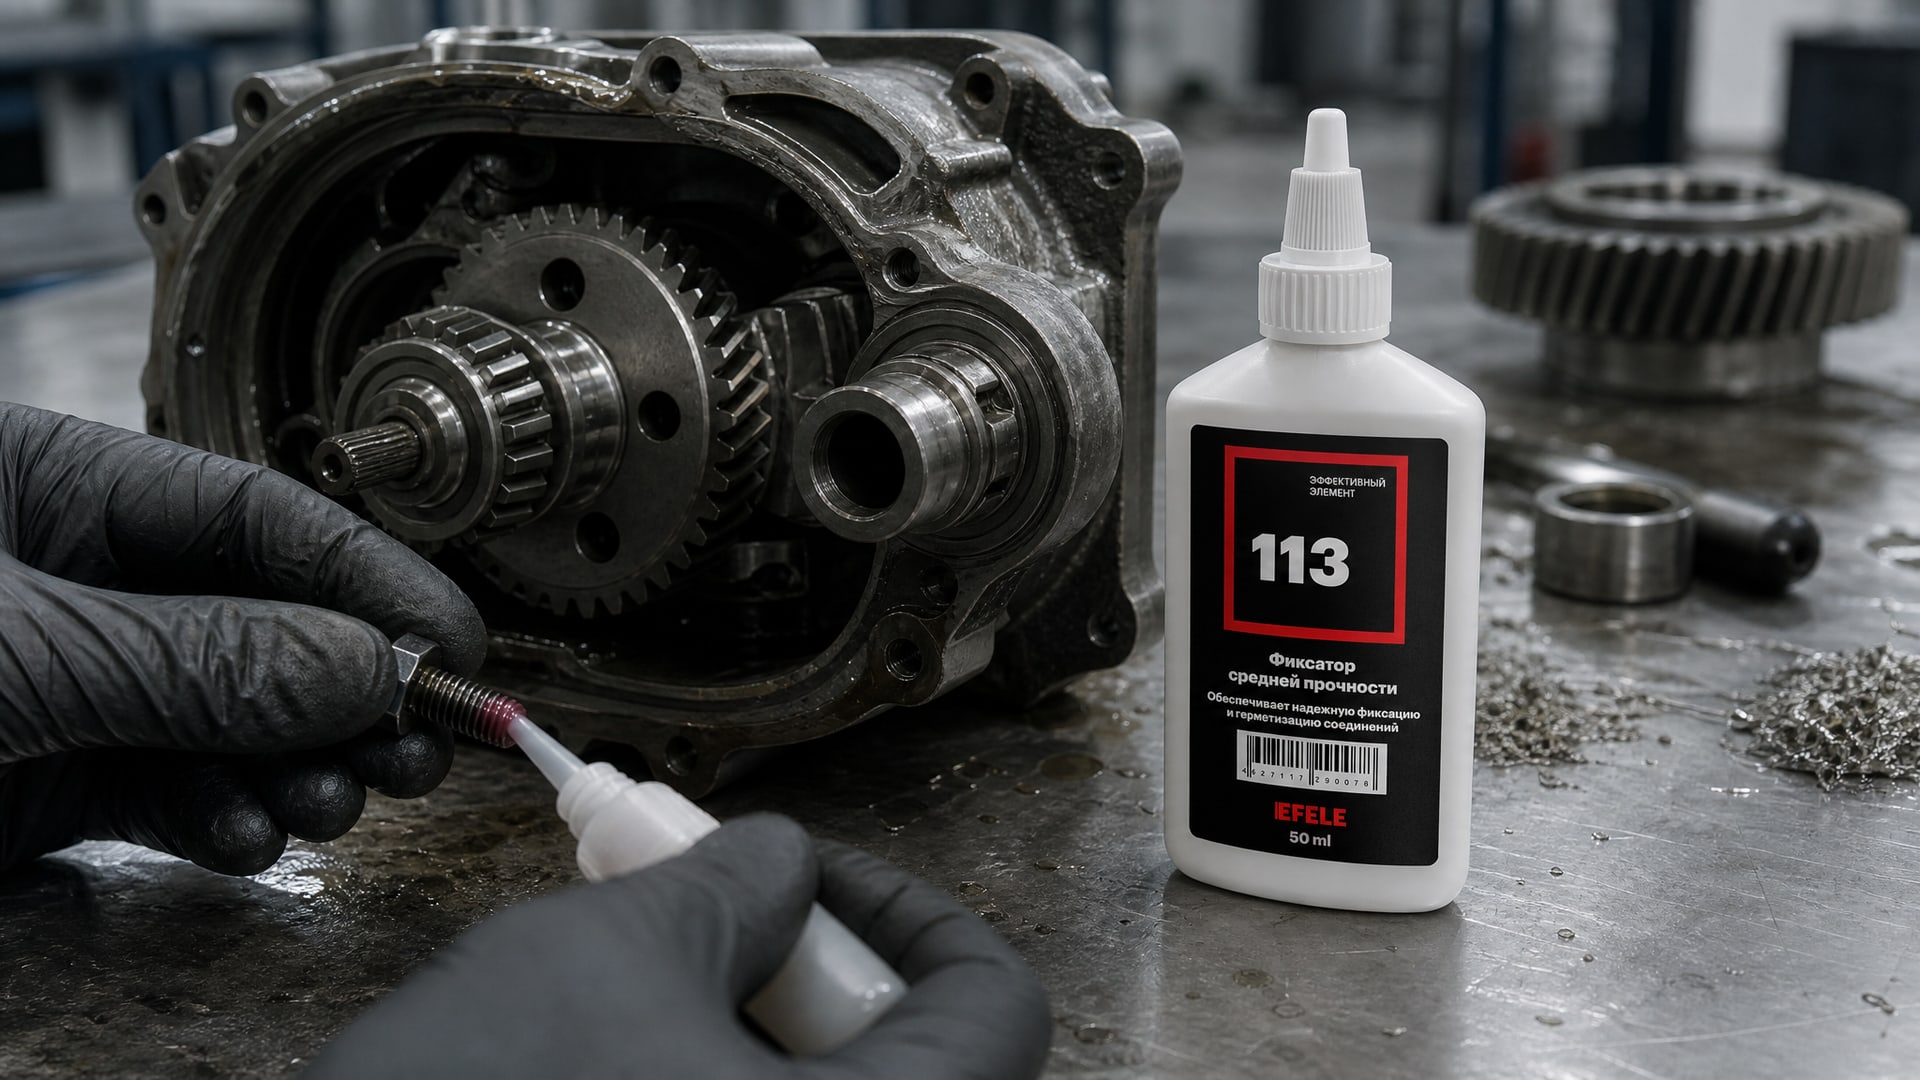
Второй фактор - это режим работы узла и требования к его обслуживаемости.
Для обслуживаемых узлов с вибрацией
В производстве, на конвейерах, в редукторах и насосных станциях работают соединения, которые регулярно проверяют, разбирают, перезаправляют смазкой или заменяют компоненты. На таких узлах вибрация часто приводит к самоотвинчиванию болтов. Выбор - среднепрочный фиксатор резьбы. Он удерживает резьбовое соединение от вибрационного разворота, но остается разборным стандартным ручным инструментом при необходимости обслуживания. Для резьбовых соединений, требующих частой разборки, но при этом надежной фиксации от вибрации, подойдет анаэробный фиксатор средней прочности вроде EFELE 113, который держит узел в течение всего срока эксплуатации, не усложняя ремонт.
Для постоянных, редко разбираемых соединений
Когда соединение не планируется регулярно разбирать и вибронагруженность высока (например, шпильки в тяжелом редукторе, резьба при высокой температуре), выбирают высокопрочный фиксатор. Момент срыва более 20 Н·м гарантирует, что резьба не развернется под нагрузкой. Температурная стойкость до 180 °C и выше позволяет применять состав в горячих узлах. В случаях, когда требуется максимальная прочность и термостойкость для редко разбираемых соединений, рекомендуется использовать анаэробный клей высокой прочности, например EFELE 115.
Для критичных соединений с требованиями к температуре
Если узел работает в диапазоне температур выше 150 °C, требуется высокопрочный состав с верхним пределом не менее 180 °C. Среднепрочные фиксаторы, рассчитанные на 150 °C, при длительной работе выше этого значения теряют прочность и могут не удержать соединение. Проверяйте TDS: там указывается диапазон рабочих температур конкретного состава.
Таблица выбора анаэробного фиксатора по основным критериям
| Условие | Класс прочности | Рекомендуемый тип | Особенности |
|---|---|---|---|
| Мелкий крепеж, регулировочные винты, частая разборка | Низкая | Low-strength | 3–6 Н·м на M10; легкий демонтаж |
| Общемашиностроительные узлы, вибрация, обслуживание | Средняя | Medium-strength | 8–15 Н·м на M10; разборка инструментом; до 150 °C |
| Постоянные соединения, высокая вибрация, редкий демонтаж | Высокая | High-strength | Более 20 Н·м на M10; требует нагрева для разборки; до 180 °C и выше |
| Пассивные металлы (нержавейка, алюминий) | Любая | + активатор | Сокращает время фиксации; обеспечивает прогнозируемую прочность |
Ошибки при подборе фиксатора резьбы
Выбор только по цвету упаковки
Производители используют цветовую маркировку для быстрого визуального определения класса прочности. Однако стандартизация цветов не полностью совпадает между системами разных производителей. Высокопрочный состав у одного бренда может быть обозначен красным, у другого - коричневым. Надежнее сравнивать TDS по параметрам момента срыва, диапазона температур и совместимости с металлом.
Игнорирование типа металла
Заявленная в TDS прочность обычно измеряется на стали. На пассивных поверхностях (нержавейка, алюминий, анодировка) без активатора время фиксации может быть в несколько раз больше, а реальная прочность - ниже. Многие отказы крепежа на алюминиевых узлах или нержавеющих трубопроводах происходят именно потому, что не использован активатор.
Переиспользование высокопрочных составов
High-strength фиксатор на обслуживаемом узле - частая ошибка закупщиков. Соединение становится трудноразборным, резьба может сорваться при попытке разобрать, растут простои и затраты на ремонт. Для 80 % машиностроительных задач medium-strength - правильный выбор.
Недостаточная подготовка поверхности
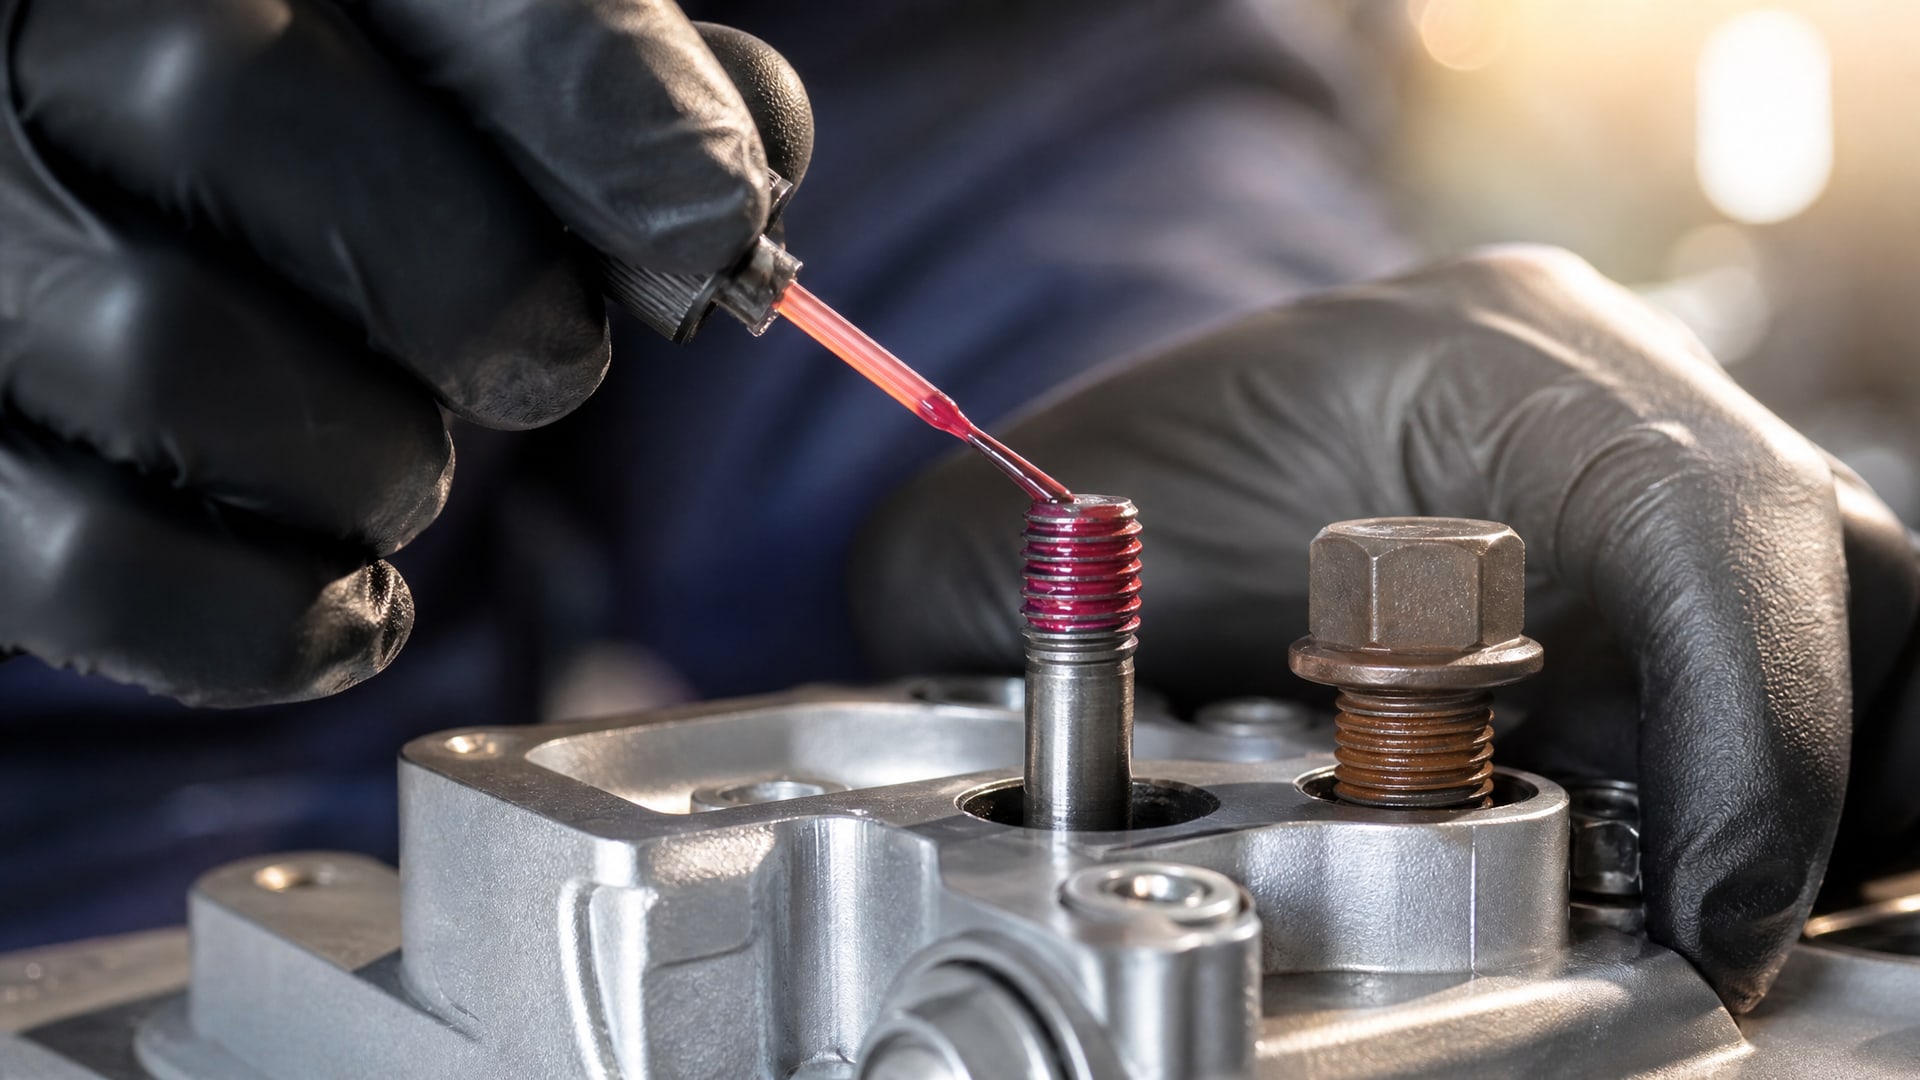
Анаэробные фиксаторы чувствительны к грязи, масляным пленкам и окислению. Если резьба не очищена перед нанесением состава, полимеризация будет неполной, и соединение не будет держать. Перед применением фиксатора резьбу обезжиривают и дают высохнуть.
Избыток состава на резьбе
Наносить фиксатор нужно тонкой пленкой, не каплями. Избыток не компенсирует плохую подготовку поверхности и не повышает прочность; он только затруднит демонтаж и может вытечь в зазоры, где будет мешать функционированию узла.
Часто задаваемые вопросы
Какой фиксатор выбрать для обслуживаемого узла с вибрацией?
Для обслуживаемых узлов, которые разбирают в ходе ремонта или профилактики, рекомендуют среднепрочный фиксатор резьбы. Он держит вибрацию (8–15 Н·м на M10) и остается разборным стандартным инструментом. High-strength в этом случае осложнит демонтаж и потребует нагрева.
Можно ли использовать один фиксатор для всех металлов?
На активных металлах (сталь, медь, латунь) один состав полимеризуется предсказуемо. На пассивных (нержавейка, алюминий, анодировка) тот же состав может полимеризоваться намного медленнее или неполно. На пассивных поверхностях нужен активатор, чтобы обеспечить гарантированное отверждение.
Как долго нужно ждать, прежде чем нагружать соединение с фиксатором?
На стали время фиксации среднепрочного состава -10–15 минут. На меди и латуни - менее 5 минут. На нержавейке без активатора может быть в несколько раз больше. Точное время указывает производитель в TDS; его нужно соблюдать, чтобы соединение набрало проектную прочность.
Что делать, если нужно разобрать соединение с высокопрочным фиксатором?
Высокопрочные составы требуют нагрева порядка 250 °C и выше для размягчения. Соединение нагревают (если позволяет конструкция), затем разбирают. На холоде попытка разобрать высокопрочное соединение может привести к срезу резьбы.
Влияет ли цвет фиксатора на его характеристики?
Цвет - только визуальный маркер класса прочности и не влияет на характеристики. Два состава разных производителей, обозначенные разными цветами, могут иметь одинаковый момент срыва. Надежнее сравнивать по TDS, а не по цвету упаковки.
Заключение
Правильный выбор анаэробного фиксатора резьбы по прочности и типу металла - это инженерная задача, решаемая данными, а не интуицией. Три ключа к решению: определить класс прочности (низкий, средний или высокий) в зависимости от режима работы узла, учесть активность металла поверхности (и добавить активатор на пассивных материалах) и проверить параметры TDS (момент срыва, температурный диапазон, время фиксации).
Для большинства производственных и MRO-задач среднепрочный фиксатор - универсальный выбор, который держит вибрацию, остается разборным и не требует переплат за лишнюю мощность. Высокопрочный состав - для постоянных, редко разбираемых или критично нагруженных соединений. Низкопрочный - для регулировочных винтов и мелкого крепежа. Следуя этой логике и сверяя выбор с характеристиками материала поверхности, вы минимизируете отказы крепежа и затраты на переделки.