Узлы трения современного оборудования работают в жестких условиях: высокие нагрузки, вибрация, частая смена температур, контакт с агрессивными средами. В таких ситуациях традиционные смазочные материалы быстро вымываются или теряют свойства, а комплексное решение требует применения специальных поверхностных технологий. Антифрикционные покрытия - это системный ответ на проблему износа и заклинивания. Различие между плазменным напылением и полимерными покрытиями принципиально: первый подход создает керамическую или металлическую броню, второй - твердую эластичную пленку с внутренней смазывающей способностью. Каждая технология имеет четко определенный диапазон применения, и выбор зависит от конкретной нагрузки, среды эксплуатации и требований к адгезии. Статья разбирает оба подхода по фактам и помогает инженерам и закупщикам принять обоснованное решение.
Что такое антифрикционные покрытия и как они работают
Антифрикционное покрытие - это материал, наносимый тонким слоем на поверхность трущейся детали с целью снизить коэффициент трения и замедлить износ.
В отличие от жидких смазочных материалов, покрытие остается на месте; в отличие от гальваники или краски, оно не просто защищает, а активно участвует в процессе трения благодаря собственной низкотрительности.
Ключевое свойство - адгезия (адгезионная прочность). Покрытие, которое отслоится при первой же нагрузке, хуже, чем его отсутствие. Высокая адгезия означает, что слой прочно сцеплен с подложкой и не отделится под действием механических воздействий. Плазменные системы достигают этого благодаря микромеханическому зацеплению: частицы порошка, нагретые и ускоренные плазмой, врезаются в поверхность подложки и охлаждаются на месте, образуя неразъемное соединение.
Полимерные покрытия достигают адгезии за счет химического взаимодействия: полимерная цепь проникает в микротрещины и неровности поверхности и полимеризуется (отвердевает) там. Результат практически неотличим от плазменного по прочности сцепления, однако механизм другой, и это влияет на поведение при дополнительных нагрузках.
Технология плазменного напыления: конструкция, материалы и результаты
Плазменное напыление - процесс, в котором порошок специального материала подается в высокотемпературный поток газа (плазму), нагревается до температуры плавления и ускоряется, затем наносится на поверхность детали.
Частицы при ударе врезаются в нее, охлаждаются за доли секунды и образуют мозаику из переплетенных зерен.
Основные материалы для плазменного напыления в антифрикционных целях - карбиды (обычно карбид вольфрама), оксиды (оксид алюминия, оксид циркония) и бронза. Каждый материал выбирается в зависимости от условий работы узла.
Карбиды - твердость до 1500 HV, выдерживают нагрузки и контакт с абразивными частицами; подходят для шлифовальных валков и прессовых узлов. Оксиды - твердость 900-1200 HV, хорошая теплостойкость; используются в высокотемпературных узлах (до 600 °C). Бронза - мягче, но обладает антифрикционностью; подходит для скольжения по закаленной стали.
Испытания показывают, что плазменно-напыленные покрытия на основе карбидов, оксидов и бронзы могут работать при нагрузках до 1,77 МПа на воздухе. Адгезия таких покрытий высока и обычно превышает 80 МПа (в зависимости от подготовки поверхности и материала подложки). Себестоимость воздушно-плазменного напыления остается одной из самых низких среди методов нанесения твердых покрытий, что делает эту технологию популярной на производствах.
Основные преимущества плазменного напыления
Высокая механическая стойкость; слой выдерживает ударные нагрузки и вибрацию без растрескивания.
Широкий диапазон материалов; выбор керамики, металла или комбинации позволяет адаптировать покрытие под специфику узла.
Быстрое охлаждение; поверхность подложки нагревается минимально, что позволяет наносить покрытие на детали из пластмасс или композитов с низкой теплостойкостью.
Адгезия не требует химического взаимодействия с подложкой; подходит для металлов, керамики и даже некоторых композитов.
Ограничения плазменного напыления
Пористость; даже плотное плазменное покрытие содержит микропоры (от 5 до 15 % объема), через которые со временем может проникнуть влага или коррозийный агент.
Хрупкость при изгибе; керамические слои не способны к пластической деформации и могут треснуть под циклическими сдвиговыми нагрузками.
Необходимость подготовки поверхности; неправильная очистка или отсутствие шероховатости снижает адгезию вдвое и более.
Сложное оборудование и подготовка; требуется специалист и контроль режимов, чтобы избежать прижога подложки или неравномерного нанесения.
Полимерные антифрикционные покрытия: состав, свойства и применение
Полимерные антифрикционные покрытия - это жидкие или пастообразные композиции на основе полимерной матрицы (часто эпоксидной или полиимидной) с добавлением твердосмазочных наполнителей: дисульфида молибдена, графита, политетрафторэтилена (ПТФЭ, известного как тефлон) или фторопласта.
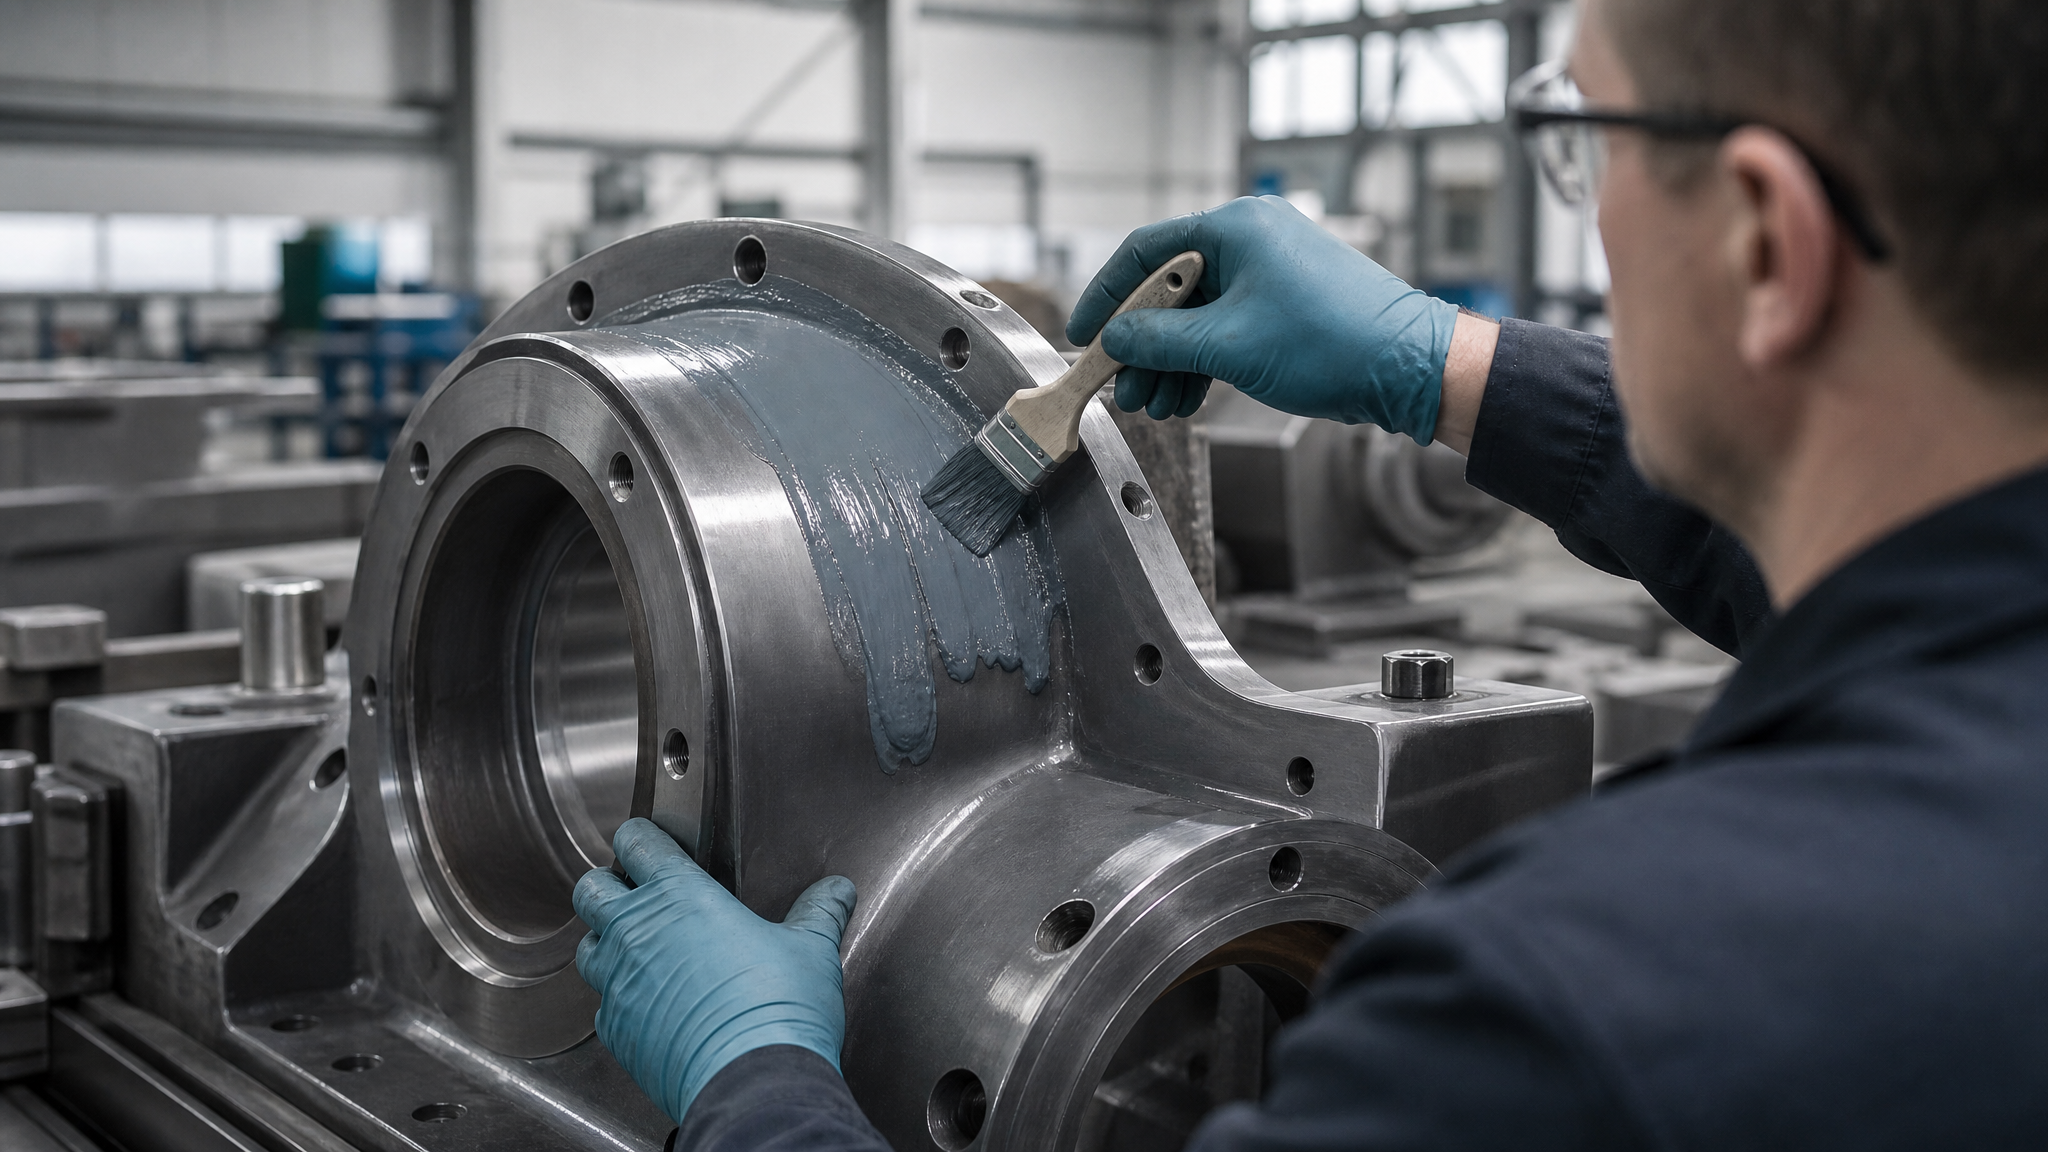
После нанесения на поверхность детали покрытие отвердевает (полимеризуется) при нормальной или повышенной температуре.
Результат - тонкий слой (15-100 микрометров в зависимости от системы), который сочетает гибкость полимера с низким коэффициентом трения твердых смазок. При нагрузке такое покрытие способно к микропластической деформации: оно слегка сжимается, но не трескается, как керамика.
Полимерные покрытия работают лучше всего при нагрузках до 0,5-1,0 МПа в режиме сухого или граничного трения. При сухом трении (отсутствие жидкой смазки) коэффициент трения полимерных антифрикционных материалов достигает 0,08-0,15, что сопоставимо с хорошей жидкой смазкой.
Преимущества полимерных покрытий
Простота нанесения; можно применять кистью, распылением или погружением в емкость, без специального оборудования.
Гибкость; покрытие не растрескивается при циклических сдвиговых нагрузках и фреттинге.
Низкие затраты на подготовку поверхности; достаточно обезжиривания; шероховатость не критична.
Хорошая адгезия к большинству металлов и пластмасс; химическое связывание обеспечивает долговечность.
Возможность нанесения на готовые узлы в полевых условиях.
Ограничения полимерных покрытий
Температурный лимит; большинство полимерных систем теряют твердость выше 150-200 °C и начинают стекать.
Склонность к набуханию в агрессивных средах; щелочи, некоторые растворители и масла способны разбухать полимерную матрицу.
Относительно невысокая твердость (обычно 2-4 по шкале Мооса); изностойкость при контакте с абразивом ниже, чем у керамики.
Необходимость контроля влажности при полимеризации; если процесс идет при избытке влаги, адгезия снижается.
Прямое сравнение: плазменное напыление против полимерных покрытий
| Характеристика | Плазменное напыление | Полимерные покрытия |
|---|---|---|
| Максимальная рабочая нагрузка | До 1,77 МПа на воздухе | 0,5-1,0 МПа (в зависимости от типа) |
| Коэффициент трения (сухое трение) | 0,15-0,30 (карбиды); 0,08-0,20 (бронза) | 0,08-0,15 |
| Твердость покрытия | 900-1500 HV | 100-300 HV |
| Адгезия | 80+ МПа | 5-15 МПа (но достаточна для большинства узлов) |
| Толщина слоя | 100-500 микрометров | 15-100 микрометров |
| Температурный диапазон | -40 до +600 °C (в зависимости от материала) | -40 до +150 °C (типично) |
| Стойкость к агрессивным средам | Высокая (материал не реагирует с кислотами/щелочами) | Средняя (зависит от полимера) |
| Сложность нанесения | Высокая (требуется специаль. оборудование) | Низкая (кисть, распыление) |
| Стоимость нанесения на деталь | Средняя-высокая | Низкая |
| Стойкость к фреттингу и вибрации | Средняя (риск микротрещин) | Высокая (гибкость поглощает микросдвиги) |
| Применимость в условиях вымывания | Хорошая (не вымывается) | Зависит от полимера; полиимидные лучше |
Выбор покрытия в зависимости от режима трения и нагрузки
Классификация режимов трения помогает выбрать правильное решение.
Сухое трение - полное отсутствие смазки между поверхностями. На таких режимах коэффициент трения высок (обычно 0,3-0,8 для голого металла), и без покрытия деталь износится за часы или дни. Для сухого трения годятся оба подхода, но полимерные материалы имеют преимущество: гибкость снижает пиковые температуры в зоне контакта, что замедляет окисление и деградацию поверхности.
Граничное трение - режим, при котором молекулярный слой покрытия еще может выдержать нагрузку, но масляная пленка уже частично разрушена. Полимерные антифрикционные покрытия показывают хорошие результаты в этом режиме благодаря встроенной смазывающей способности твердых наполнителей. Плазменные покрытия здесь менее эффективны, так как твердые керамические частицы не содержат смазывающих веществ.
Смешанное трение - режим переходный, когда масляная пленка присутствует неполностью. Плазменное напыление здесь работает лучше, так как гладкая поверхность керамики позволяет маслу удерживаться и распределяться равномерно.
Высокая нагрузка (более 1 МПа) требует плазменного напыления. Полимерные материалы не рассчитаны на такие условия; они начнут пластически деформироваться, и слой за несколько часов работы сотрется. Примеры: узлы прессов, шлифовальные валки, направляющие тяжелых станков - все это требует керамики или металла.
Низкие нагрузки (менее 0,5 МПа) и вибрация - идеальный сценарий для полимерных покрытий. Гибкость полимера поглощает микросдвиги при вибрации, и адгезия остается интактной. Плазменные покрытия на таких режимах могут быстро потрескаться из-за циклических напряжений. Типичные примеры: болты и шпильки в узлах с вибрацией, направляющие рабочих столов, легкие шарниры.
Антифрикционные покрытия в условиях сухого трения и холодного пуска
Сухое трение - одна из самых суровых сред для любого материала.
Когда две поверхности начинают скользить друг по другу без масляной прослойки, коэффициент трения может достигать 0,5-0,8, температура в зоне контакта за доли секунды поднимается на 100-200 °C, и оба материала начинают активно взаимодействовать - окисляться, холодной сваркой прилипать друг к другу, осыпаться.
Традиционный ответ - жидкая смазка. Но ее недостаток в том, что при холодном пуске (температура ниже 0 °C) вязкость масла возрастает, и оно не поступает в зазоры вовремя. Результат - несколько секунд полного сухого трения и ускоренный износ в самый критичный момент.
Для снижения сухого трения и защиты от износа в узлах, где применение жидких смазок невозможно или нежелательно, эффективно антифрикционное покрытие на основе дисульфида молибдена и графита. Такие материалы сохраняют смазывающую способность даже при минусовых температурах и не требуют периодического пополнения. Плазменные керамические покрытия в чистом виде на сухом трении менее эффективны, так как керамика сама по себе не содержит смазок и полагается на оксидные пленки, образующиеся при нагреве. Однако комбинированные системы - напыление с последующим пропитыванием графитом или молибденом - дают хорошие результаты.
При холодном пуске двигателей внутреннего сгорания первые секунды после включения имеют решающее значение. Масло еще не достигло всех узлов, а поршни, кольца и цилиндры уже движутся. Антифрикционное покрытие на поршневых кольцах или юбке поршня снижает трение при холодном пуске и экономит топливо на первых оборотах. Полимерные антифрикционные материалы показывают здесь лучший результат, так как они сохраняют гибкость при низких температурах и не требуют предварительного окисления для проявления смазывающих свойств.
Когда использовать твердосмазочные системы вместо жидких смазок
Твердосмазочное покрытие - это не замена смазочному материалу во всех без исключения случаях.
Это специализированное решение для конкретных задач. Жидкие смазки по-прежнему остаются универсальным инструментом благодаря способности течь, охлаждать узел и выносить продукты износа. Твердые покрытия неподвижны на месте нанесения и не могут самостоятельно пополняться.
Переходят на твердосмазочные системы в следующих случаях: когда нельзя использовать жидкую смазку (например, в вакууме или в условиях высокой радиации); когда жидкость вымывается или улетучивается (в узлах с высокой окружной скоростью или при контакте с водой); когда узел не подлежит обслуживанию (герметичные подшипники в космической технике); когда требуется исключить попадание смазки на соседние детали (электрические контакты, тормозные диски).
В случаях, когда требуется улучшенная адгезия и стойкость к агрессивным средам, а также возможность полимеризации при повышенных температурах, целесообразно рассмотреть линейку антифрикционных твердосмазочных покрытий, разработанных для промышленной эксплуатации. Такие системы обладают избыточной запасом прочности по адгезии, устойчивы к маслам, щелочам и слабым кислотам, и способны отвердевать при 80-120 °C, что расширяет круг допустимых подложек (включая некоторые пластмассы и композиты).
Часто задаваемые вопросы
Какой коэффициент трения обеспечивают антифрикционные покрытия?
Коэффициент трения зависит от типа покрытия и режима трения. Полимерные материалы с дисульфидом молибдена или графитом в сухом трении дают коэффициент 0,08-0,15. Керамические плазменные покрытия (например, оксид алюминия) -0,15-0,30. Бронзовые покрытия, напыленные плазмой, -0,08-0,20. При смешанном трении (когда присутствует масло) значения снижаются на 20-30%.
Можно ли наносить полимерное антифрикционное покрытие самостоятельно?
Да, на практике полимерные материалы часто наносят без специального оборудования: кистью, распылением из баллончика или погружением. Единственное требование - соблюдение чистоты поверхности (обезжиривание) и влажности при полимеризации (не выше 70 %). После нанесения деталь оставляют сушиться при комнатной температуре 24-48 часов или ускоренно нагревают до 80-120 °C на 2-4 часа. Плазменное напыление требует специалиста и заводского оборудования.
Насколько долговечно антифрикционное покрытие?
Ресурс зависит от нагрузки, режима трения и материала подложки. На узлах с нагрузкой до 0,5 МПа и нормальным режимом смешанного трения полимерное покрытие служит 500-2000 часов. Плазменное керамическое покрытие при аналогичных условиях -1000-5000 часов и более. При сухом трении или высокой нагрузке ресурс сокращается в 2-10 раз. Периодическая ревизия узла позволяет вовремя заметить износ и обновить покрытие.
Каким образом выбрать между плазменным напылением и полимерным покрытием?
Выбор начинается с анализа нагрузки на узел. Если нагрузка превышает 1 МПа и есть риск абразивного износа, выбирайте плазменное напыление с керамикой. Если нагрузка менее 0,5 МПа, в узле присутствует вибрация или требуется простота нанесения, выбирайте полимерное покрытие. Промежуточный диапазон (0,5-1,0 МПа) требует испытаний конкретного узла или консультации с производителем покрытия.
Совместимо ли антифрикционное покрытие с минеральным маслом?
Полимерные покрытия на основе эпоксидной смолы совместимы с минеральными маслами в течение ограниченного времени (несколько недель при периодическом контакте). Длительное погружение может привести к набуханию полимера и потере адгезии. Полиимидные и фторполимерные системы более устойчивы к маслам. Плазменные керамические покрытия химически инертны к маслам и работают с ними неограниченно долго. При выборе материала уточняйте совместимость с эксплуатационными жидкостями у производителя.
Заключение
Плазменное напыление и полимерные антифрикционные покрытия - два мощных и качественно разных способа борьбы с трением и износом. Первый создает твердую керамическую или металлическую броню, способную выдержать высокие нагрузки, абразив и перепады температуры. Второй формирует гибкую эластичную структуру, которая поглощает вибрацию, просто наносится и работает при умеренных нагрузках. Выбор между ними не определяется общим правилом «одно всегда лучше»; он зависит от конкретного режима трения, величины нагрузки, температурных условий, доступности оборудования и бюджета на ремонт и обслуживание.
Следующий шаг - собрать техническое описание узла (материал подложки, ожидаемые нагрузки в МПа, температуры, контакт с водой или химией) и обсудить его со специалистом или напрямую с производителем материалов. Правильно подобранное покрытие окупит вложения за счет увеличения ресурса узла и снижения внеплановых остановок, а ошибка в выборе приведет к преждевременному отказу, даже если технология сама по себе проверена и надежна.